რატომ მარცხდება თქვენი TIG სანთურის სახარჯი მასალები ადრეულ პერიოდში
რამდენიმე იმედგაცრუება ემთხვევა იმ მომენტს, როდესაც რკალი დაარტყით მხოლოდ იმისთვის, რომ უყუროთ ვოლფრამის თხრილს, დამცავი გაზის ტალღას ან თასზე არარეგულარულად ცეკვას. თქვენ შეამოწმეთ თქვენი ჩირაღდნის წინა ნაწილი და კიდევ ერთხელ იპოვით დაბზარულ კერამიკას, გაუფერულ გაზის ლინზას ან დეფორმირებულ კოლეტს. TIG ჩირაღდნის სახარჯო მასალები არ არის გამიზნული, რომ იყოს მუდმივი, მაგრამ ნაადრევი უკმარისობა მიანიშნებს უფრო ღრმა პრობლემებზე, რომლებიც აფუჭებს თქვენს ბიუჯეტს, არღვევს შედუღების ხარისხს და იპარავს საათობით პროდუქტიულ დროს. სასიხარულო ამბავი ის არის, რომ ადრეული წარუმატებლობის უმეტესობა სრულიად პრევენციულია. ისინი იშვიათად არიან დეფექტური ნაწილების ნიშანი; უფრო მეტიც, ისინი მიუთითებენ რამდენიმე გამოსასწორებელ შეცდომებზე დაყენების, გამოყენებისა და მოვლაში. ამ ყოვლისმომცველ სახელმძღვანელოში ჩვენ ზუსტად გამოვავლენთ, თუ რატომ იშლება თქვენი TIG სახარჯო მასალები ადრეულ პერიოდში და მოგცემთ მკაფიო, უაზრო გზას მათი მომსახურების ვადის გასაგრძელებლად.
TIG სანთურის სახარჯი მასალები ის კრიტიკული როლის გაგება
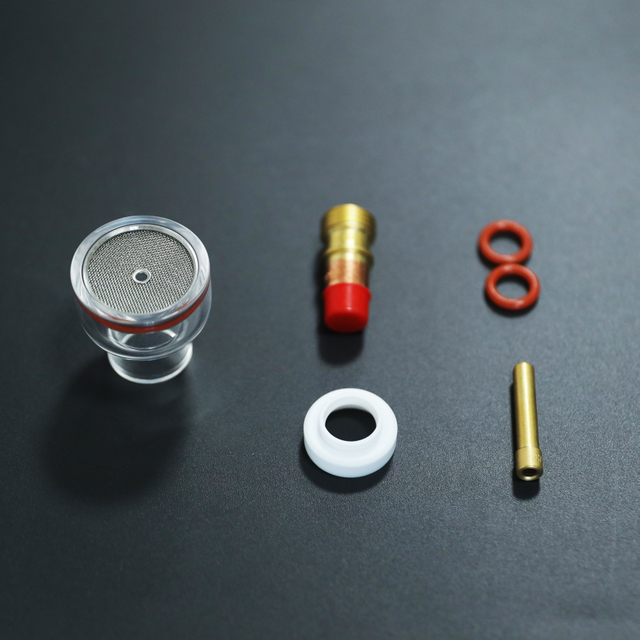
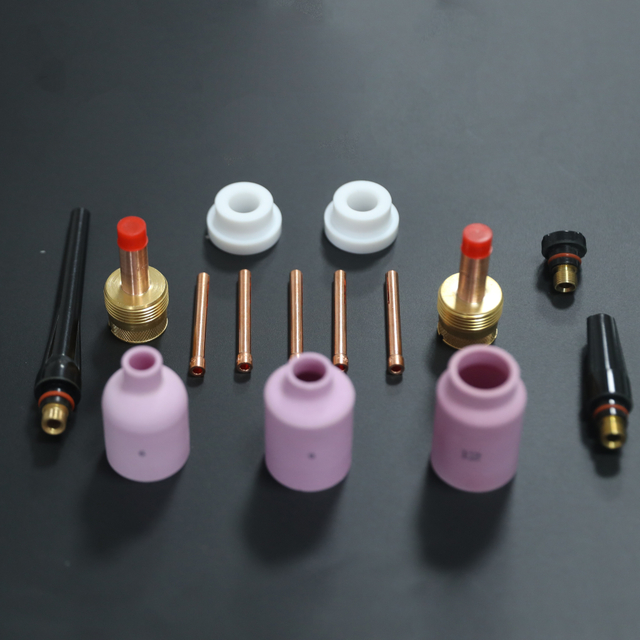
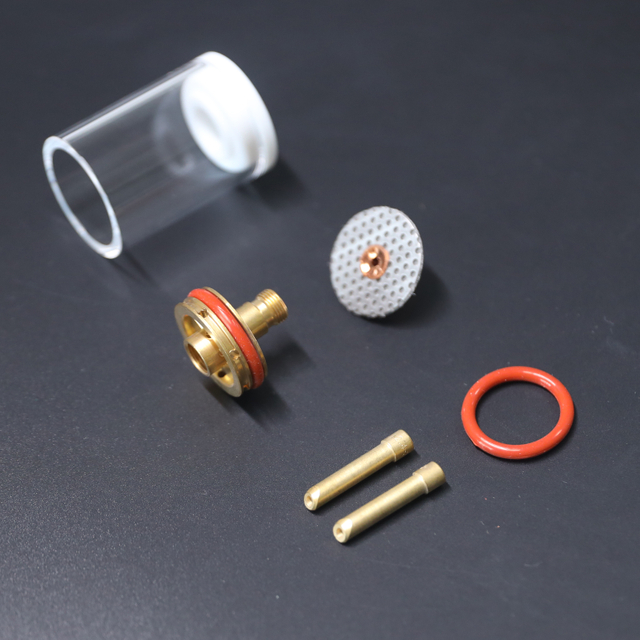
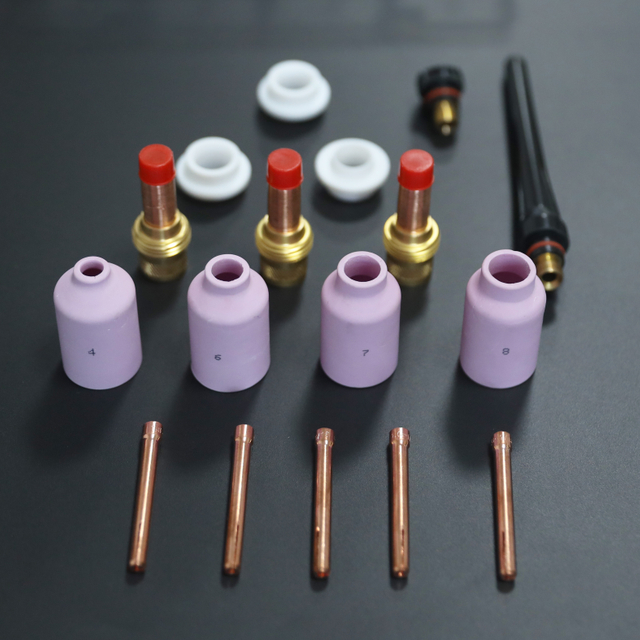
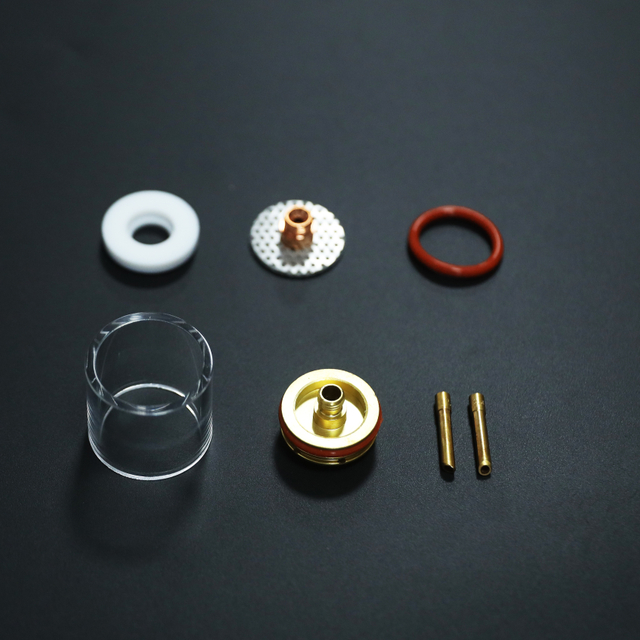
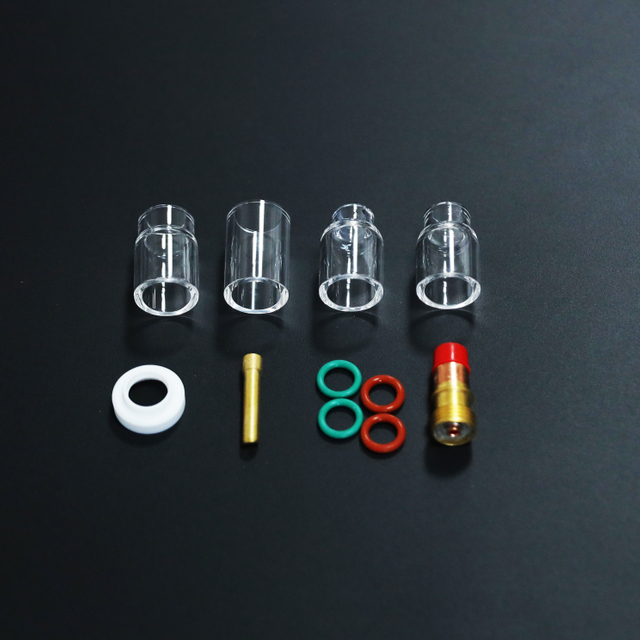
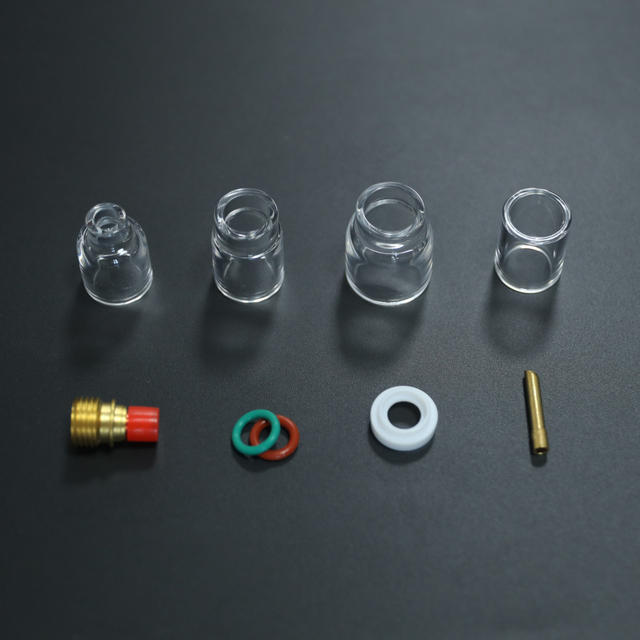
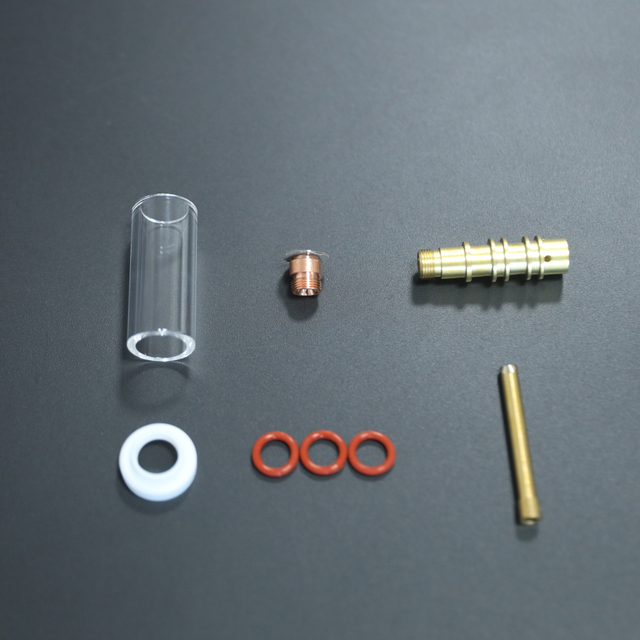
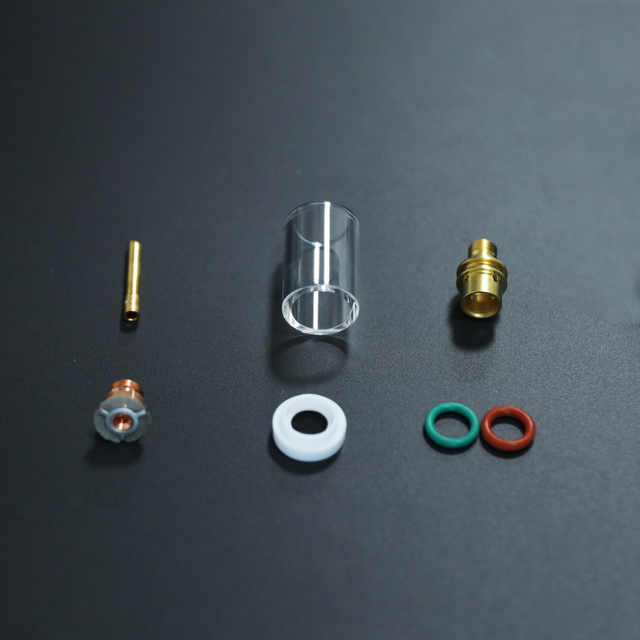
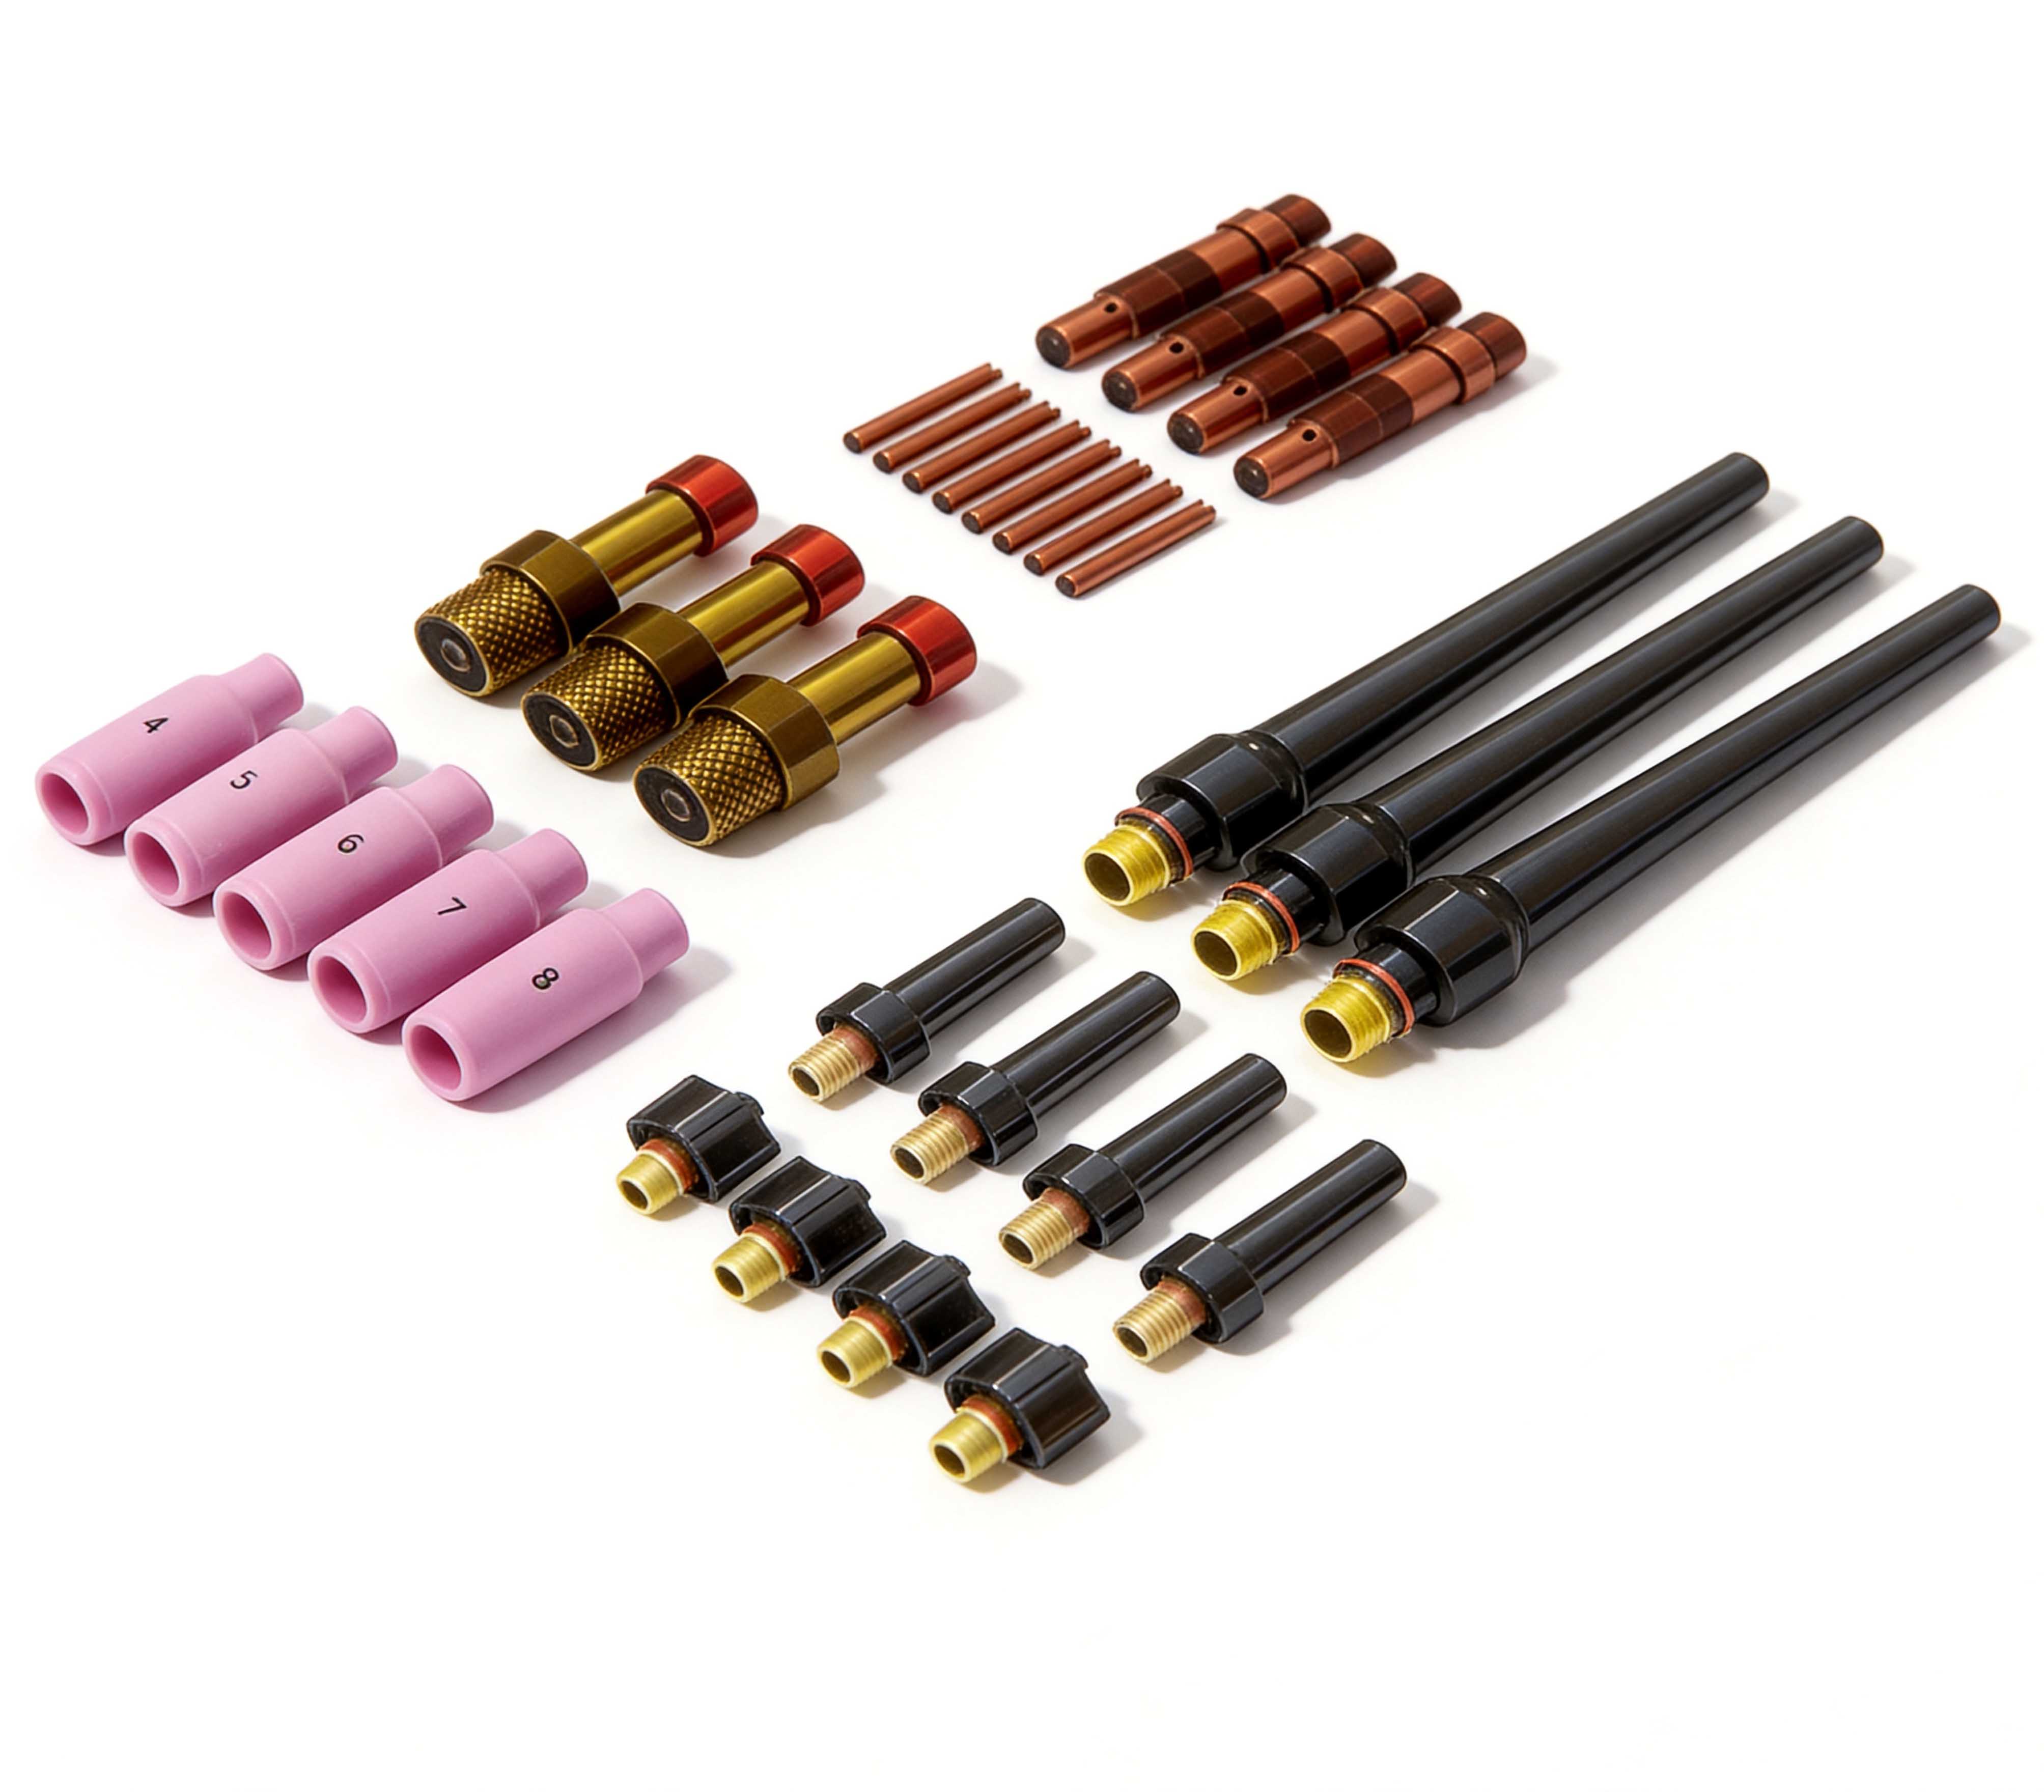
წარუმატებლობის დიაგნოსტირებამდე, ღირს შევახსენოთ საკუთარ თავს, რას აკეთებს წინა ნაწილის თითოეული კომპონენტი. ა TIG ჩირაღდნის სახარჯო კომპლექტი, როგორც წესი, მოიცავს ვოლფრამის ელექტროდს, კოლეტს, კოლეტის სხეულს ან გაზის ლინზას, საიზოლაციო ფინჯანს და უკანა თავსახურს. ეს ნაწილები ერთობლივად აკონტროლებენ დენის გადაცემას, ელექტროდის პოზიციას, გაზის დაფარვას და ელექტრო იზოლაციას. როდესაც რომელიმე მათგანი დეგრადირებულია, მთელი ჩირაღდნის სისტემა იტანჯება. კოლეტი იჭერს ვოლფრამს და ატარებს შედუღების დენს. ცუდად მორგებული კოლეტი ქმნის წინააღმდეგობის გათბობას და რკალის არასტაბილურობას. გაზის ლინზა ან სტანდარტული კოლეტის სხეული აყალიბებს დამცავი აირის სვეტს, რომელიც იცავს დნობის შედუღების აუზს ატმოსფერული დაბინძურებისგან. კერამიკული ან სითბოს მდგრადი ჭიქა იზოლირებს ელექტრიფიცირებულ შიდა ნაწილებს და შემდგომ ხელმძღვანელობს გაზის ნაკადს. თავად ელექტროდმა უნდა გამოსცეს სტაბილური, ორიენტირებული რკალი. ადრეული წარუმატებლობა ნიშნავს ამ ფუნქციებიდან ერთი ან რამდენიმე კომპრომეტირებულს აცვიათ მოსალოდნელ ინტერვალამდე დიდი ხნით ადრე. იმის მაგივრად, რომ მოკლე მოხმარების ვადა ბიზნესის კეთების ხარჯად მივიღოთ, თქვენი პროცესის სისტემატური მიმოხილვა თითქმის ყოველთვის გამოავლენს დამნაშავეს.
სითბოს მართვა: რატომ ანადგურებს გადახურება თქვენს წინა ნაწილებს
სითბო არის TIG სახარჯო მასალის ყველაზე დაუნდობელი მოწინააღმდეგე. მიუხედავად იმისა, რომ შედუღების რკალი თავისთავად წარმოქმნის ექსტრემალურ ტემპერატურას, სითბოს მენეჯმენტი ან არასწორად მართვა არის ის, რაც წყვეტს, ფინჯანი გაგრძელდება კვირები თუ წუთი. ჩირაღდნის წინა ნაწილის გაუმართაობების უმეტესობა მიდის გადაჭარბებული სითბოს დაგროვებაზე, რომელიც დნება იზოლატორებს, აჟანგებს კოლეტებს და ბზარებს კერამიკულ კომპონენტებს.
მიმდინარე გადატვირთვა და ამპერაჟის შეუსაბამობა
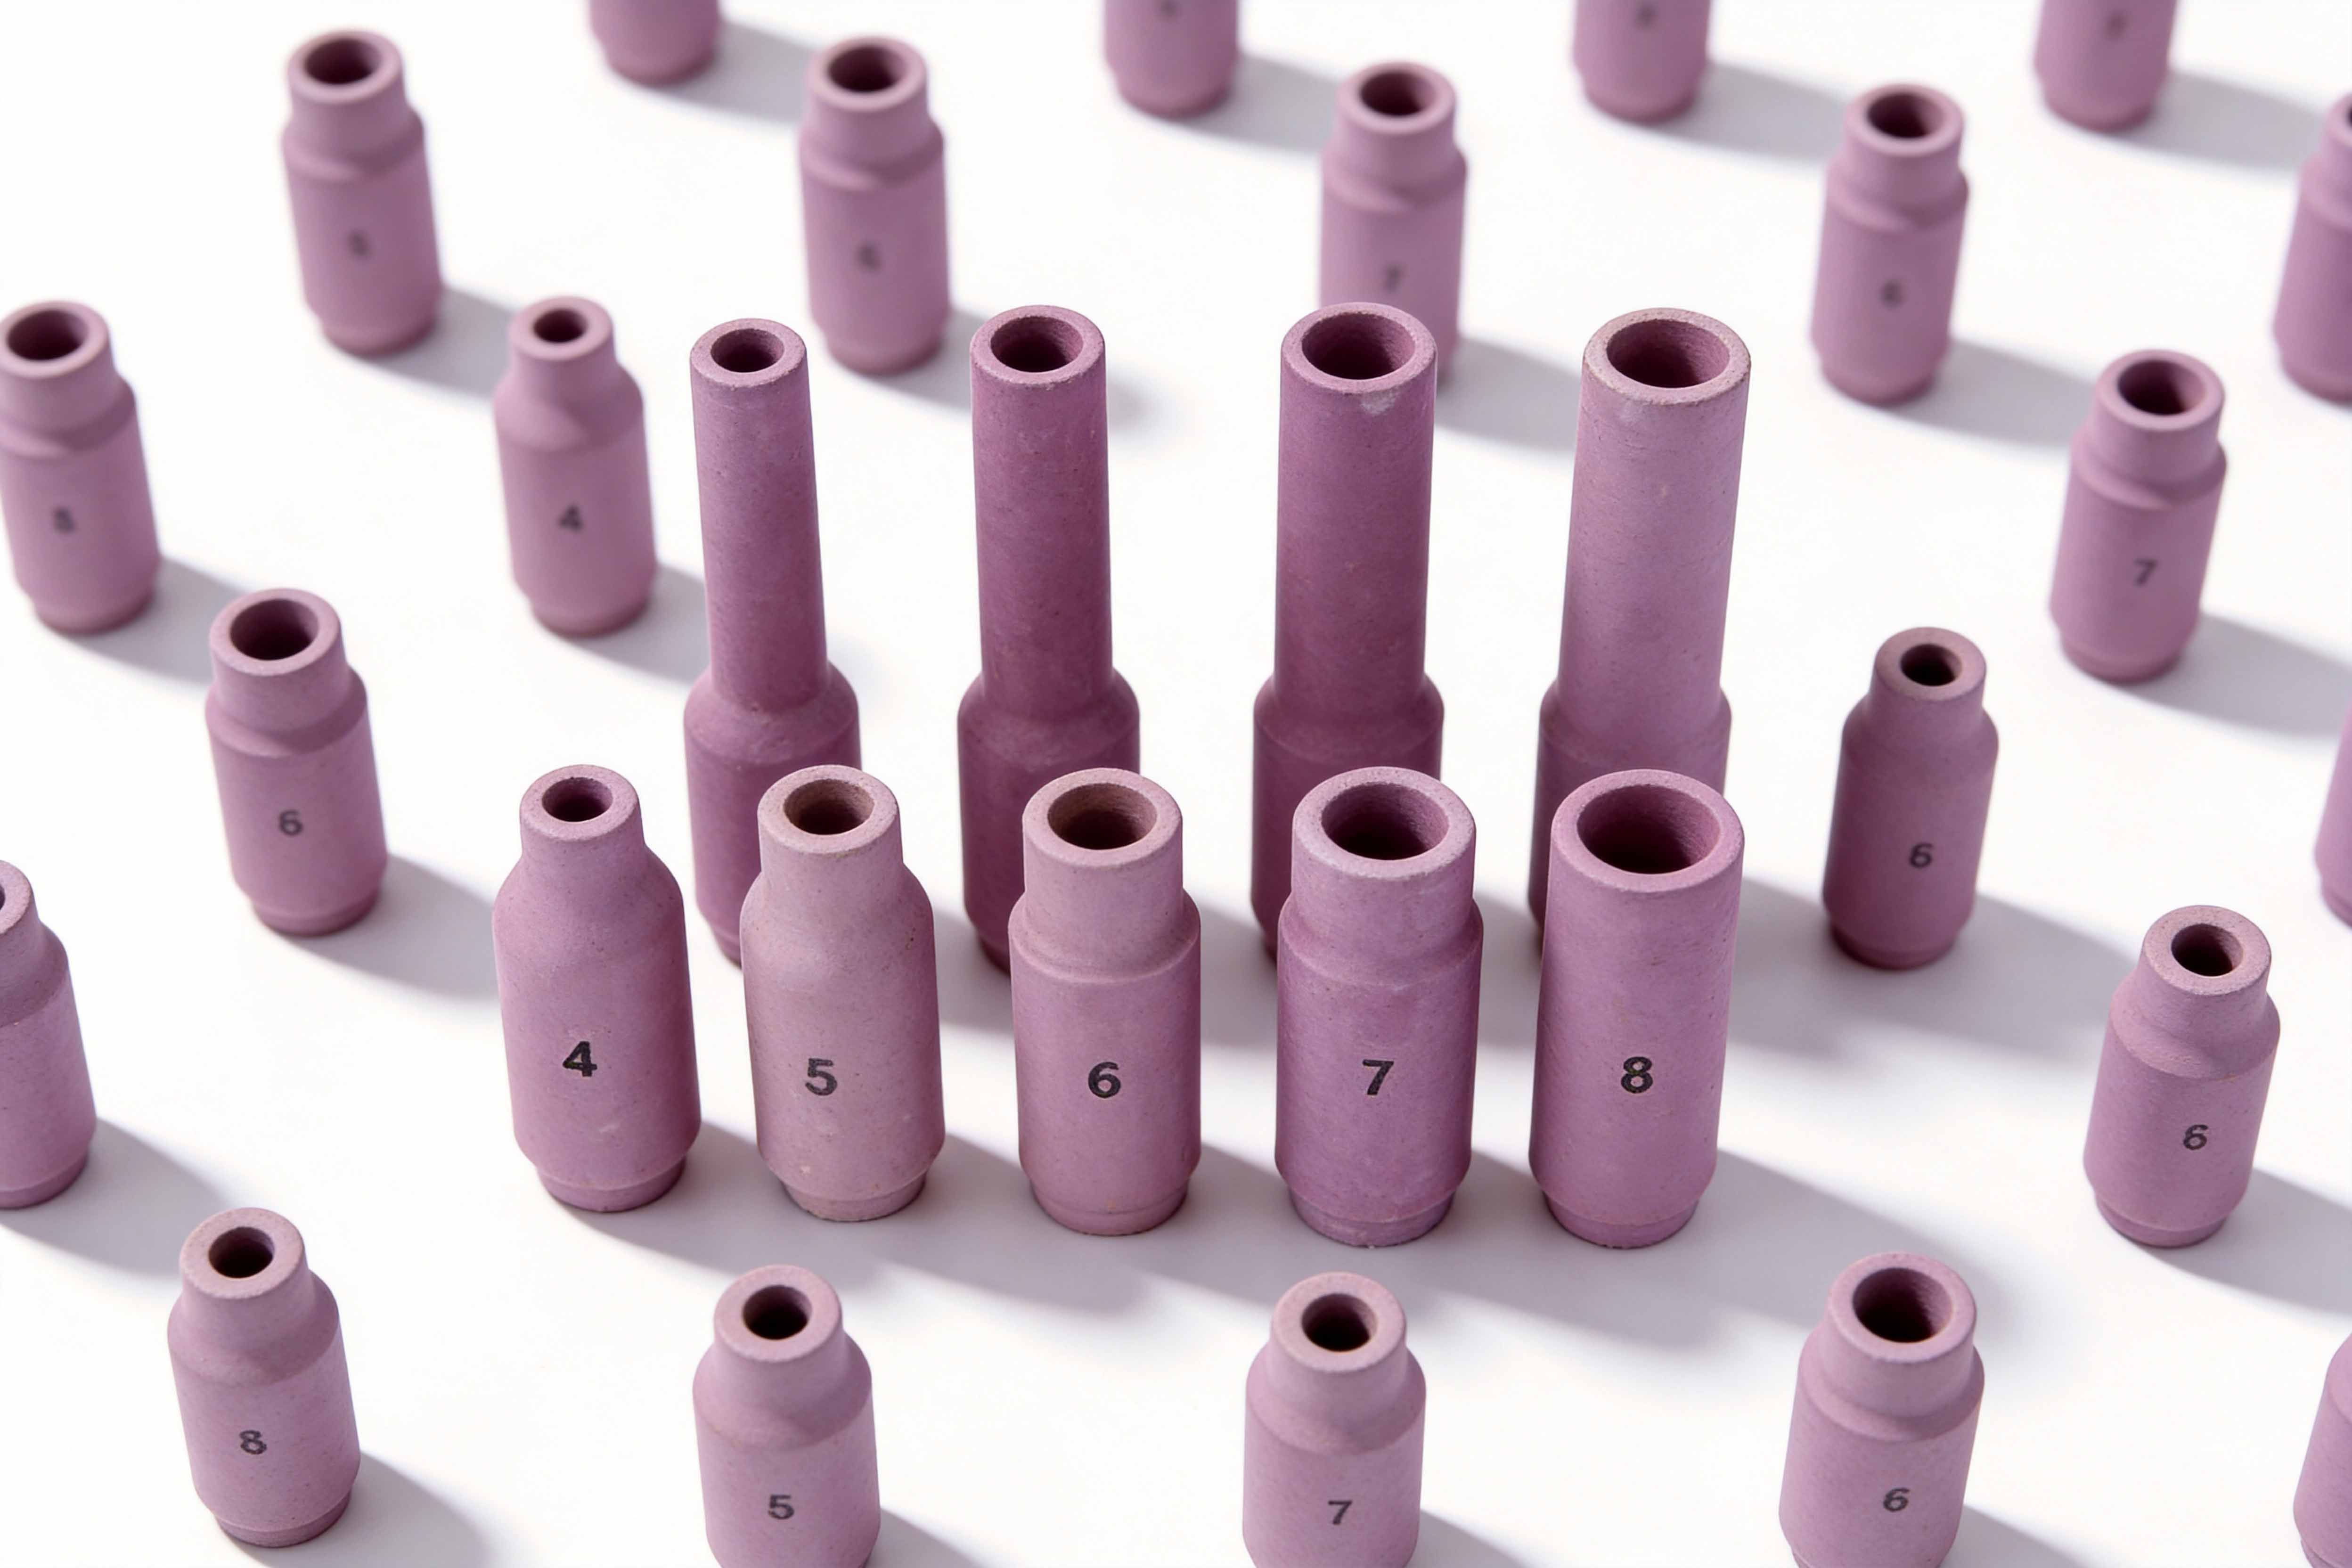
ყველა სახარჯო მასალას აქვს პრაქტიკული ამპერაჟის ჭერი, იქნება ეს მწარმოებლის მიერ მკაფიოდ მითითებული, თუ ნაკარნახევი კოლეტის კორპუსის კვეთით და ჭიქის ზომით. 200 ამპერის გაშვება მცირე დიამეტრის გაზის ლინზებში, რომელიც განკუთვნილია 150 ამპერზე, სწრაფად გაუფერულდება ლითონის ეკრანს, ანეილებს კოლეტს და შესაძლოა კერამიკული ჭიქის კიდეებიც კი დნება. გავრცელებული შეცდომა არის პატარა ჭიქის არჩევა უკეთესი ხილვადობისთვის ან წვდომისთვის, შემდეგ კი პედლის აწევა, რაც ასამბლეას შეუძლია. კოლეტის სხეული იწყებს ძლიერ ჟანგვას, აყალიბებს ბნელ სკალას, რომელიც ზრდის ელექტრულ წინააღმდეგობას. ეს წინააღმდეგობა წარმოქმნის კიდევ უფრო ლოკალიზებულ სითბოს, რაც აჩქარებს დეგრადაციას. გამოსავალი არის ხისტი ამპერაჟის დისციპლინა. შეადარეთ თქვენი ჩირაღდნის ზომა, კოლეტის კორპუსის დიამეტრი და ჭიქის ხვრელი მაქსიმალურ ამპერაჟს, რომელსაც რეალურად იყენებთ შედუღების დროს. ნომერი 8 ჭიქა და შესაბამისი გაზის ლინზა უძლებს მნიშვნელოვნად მეტ დენს, ვიდრე ნომერი 5, უბრალოდ იმიტომ, რომ მეტი მასაა სითბოს გასაფანტად და გაზის უფრო დიდი გარსი გაგრილების უზრუნველსაყოფად.
გაგრილების ხარვეზები ჰაერით გაგრილებულ და წყალგაცივებულ სისტემებში
მაშინაც კი, თუ თქვენ დარჩებით ამპერაჟის ლიმიტებში, არაადეკვატური გაგრილება მოამზადებს თქვენს სახარჯო მასალას. ჰაერით გაგრილებული ჩირაღდნით, მთელი დენის კაბელი და ჩირაღდნის კორპუსი ეყრდნობა ატმოსფერულ ჰაერს და გაზის ნაკადს სითბოს გამოსაყოფად. ჰაერით გაგრილებული ჩირაღდნის მიყვანა სამუშაო ციკლის ზედა ზღვარზე ადექვატური დასვენების პერიოდების გარეშე იძლევა სითბოს შეღწევას სათავეში. გაზის ლინზების შიგნით თხელი ლითონის ეკრანები იკეცება, მოპირკეთება შეიძლება გახეხილი და კოლეტი კარგავს გაზაფხულის ხასიათს. წყლის გაგრილებულ ჩირაღდნებში წყლის წრე შეუფერხებლად უნდა მიედინებოდეს. დახრილი დასაბრუნებელი შლანგი, ჩაკეტილი გამაგრილებლის ფილტრი ან გამაგრილებლის დაბალი დონე შიმშილობს ჩირაღდნის გაციების თავს. შედეგად მიღებული გადაჭარბებული ტემპერატურის მდგომარეობა პირველ რიგში ვლინდება როგორც კოლეტის სხეულის სწრაფი გაუფერულება და შეიძლება გააგრძელოს გაზის ლინზის კორპუსის დნობა. რეგულარულად შეამოწმეთ, რომ დაბრუნების გამაგრილებელი მიედინება ენერგიულად და რომ გამაგრილებელი არის შესაბამისი ზომის მაქსიმალური მდგრადი ამპერაჟისთვის. ხანგრძლივი შედუღების შემდეგ ჩირაღდნის სახელურზე მარტივი ხელით შემოწმება მოგვითხრობს ამბავს - თუ სახელური ძალიან ცხელია კომფორტულად დასაჭერად, თქვენი სახარჯო მასალებიც მზადდება.
გაზის ნაკადის დინამიკა: იცავს ნაკლოვანებებს, რომლებიც აჩქარებს ცვეთას
დამცავი გაზი უფრო მეტს აკეთებს, ვიდრე შედუღების აუზის დაცვას; ის აციებს ვოლფრამისა და ფინჯანს. როდესაც გაზის საფარი მცირდება, სახარჯო მასალები იშლება როგორც ჟანგვის, ასევე თერმული სტრესისგან. ბევრი შემდუღებელი განიხილავს ნაკადის სიჩქარეს, როგორც დაყენების და დავიწყების პარამეტრს, მაგრამ არასწორი ნაკადი, ტურბულენტობა და გაჟონვა არის ადრეული უკმარისობის მთავარი ამაჩქარებელი.
ტურბულენტური ნაკადი ლამინარული ნაკადის წინააღმდეგ
იდეალურად მოქმედი გაზის ობიექტივი აწვდის დამცავი აირის გლუვ, ლამინირებულ სვეტს, რომელიც ფარავს ელექტროდის წვერსა და აუზს. თუმცა, თუ ნაკადის სიჩქარე დაყენებულია ზედმეტად მაღალი, ჩნდება ტურბულენტობა. ტურბულენტური აირი იზიდავს მიმდებარე ჰაერს დამცავ გარსში და ქმნის არასტაბილურ გაგრილებას ელექტროდსა და თასზე. თასი შეიძლება გაიბზაროს არათანაბარი თერმული გრადიენტებისგან და ვოლფრამი სწრაფად იჟანგება. კარგი გაზის ლინზა შექმნილია გაზის გასასწორებლად და გასასწორებლად, მაგრამ მას არ შეუძლია გადაჭარბებული სიჩქარის კომპენსირება. იპოვნეთ მინიმალური ნაკადის სიჩქარე, რომელიც უზრუნველყოფს ადექვატურ დაცვას და მოერიდეთ ნაკადის აწევის ცდუნებას 'უბრალოდ იმისთვის, რომ უსაფრთხოდ ვიყოთ'. ტიპიური შეცდომაა გაზის ლინზაზე განახლება, მაგრამ ნაკადის სიჩქარის დაცვა ძველი სტანდარტული კოლეტის კორპუსის დაყენებიდან; უფრო ეფექტურ გაზის ლინზებს ხშირად სჭირდება ნაკლები ნაკადი და არა მეტი.
გაჟონვის გამოვლენა და O-Ring მოვლა
პატარა გაჟონვა, სანამ აირი მიაღწევს ფინჯანს, ატმოსფეროს ასპირაციას ახდენს დამცავ ნაკადში. ყველაზე გავრცელებული გაჟონვის წერტილებია ჩირაღდნის თავის O-რგოლები, უკანა თავსახურის O-რგოლი და გაზის შლანგის კავშირები. ნახმარი ან დაჭიმული O-რგოლი უკანა თავსახურზე საშუალებას აძლევს ჰაერს შევიდეს ზუსტად იქ, სადაც გაზი გამოდის გარშემო კოლეტი სხეული . შედეგი არის დაბინძურებული აირის ბუმბული, რომელიც იწვევს ვოლფრამის გადაჭარბებულ ეროზიას და ჭიქის შიგნით შავი, ჭვარტლის ნალექს. ეს დაბინძურება თავს ესხმის თავად ჭიქის მასალას; კერამიკულ თასს გაუჩნდება თმის ხაზის მოტეხილობა, ხოლო სითბოს მდგრადი გამჭვირვალე ჭიქით გაგიჟდება. ჩვეულებად აქციეთ O-რგოლები ბრტყელ ლაქებსა და ნაკაწრებზე ყოველ ჯერზე, როცა ვოლფრამი შეცვლით. შეცვალეთ ისინი ცვეთის პირველივე ნიშნისთანავე - ისინი ერთ-ერთი ყველაზე იაფი პროფილაქტიკური საშუალებაა. შემდგომი, ხშირად შეუმჩნეველი წყარო არის გაზის კავშირი მანქანასთან ან ნაკადის მრიცხველთან. სწრაფმა დაკავშირებამ შეიძლება შეამციროს დინამიური წნევა ჭიქაზე, რაც გამოიწვევს არაადეკვატურ დაფარვას და გადახურებას.
შეკრების შეცდომები: მექანიკური ბოროტად გამოყენება, რომელსაც ვერ ხედავთ
გასაოცრად მცირე ძალა სჭირდება კოლეტის გაფუჭებას, ჭიქის გატეხვას ან გაზის ლინზის თხელი ბადის განადგურებას. შედუღების სკამზე გადაუდებელი აუცილებლობა ხშირად იწვევს ზედმეტად გამკაცრებას, ჯვარედინი ძაფებს და არასწორ დამუშავებას, რაც მატერიალურად ამცირებს მოხმარების სიცოცხლეს.
ზედმეტად გამკაცრების საფრთხეები
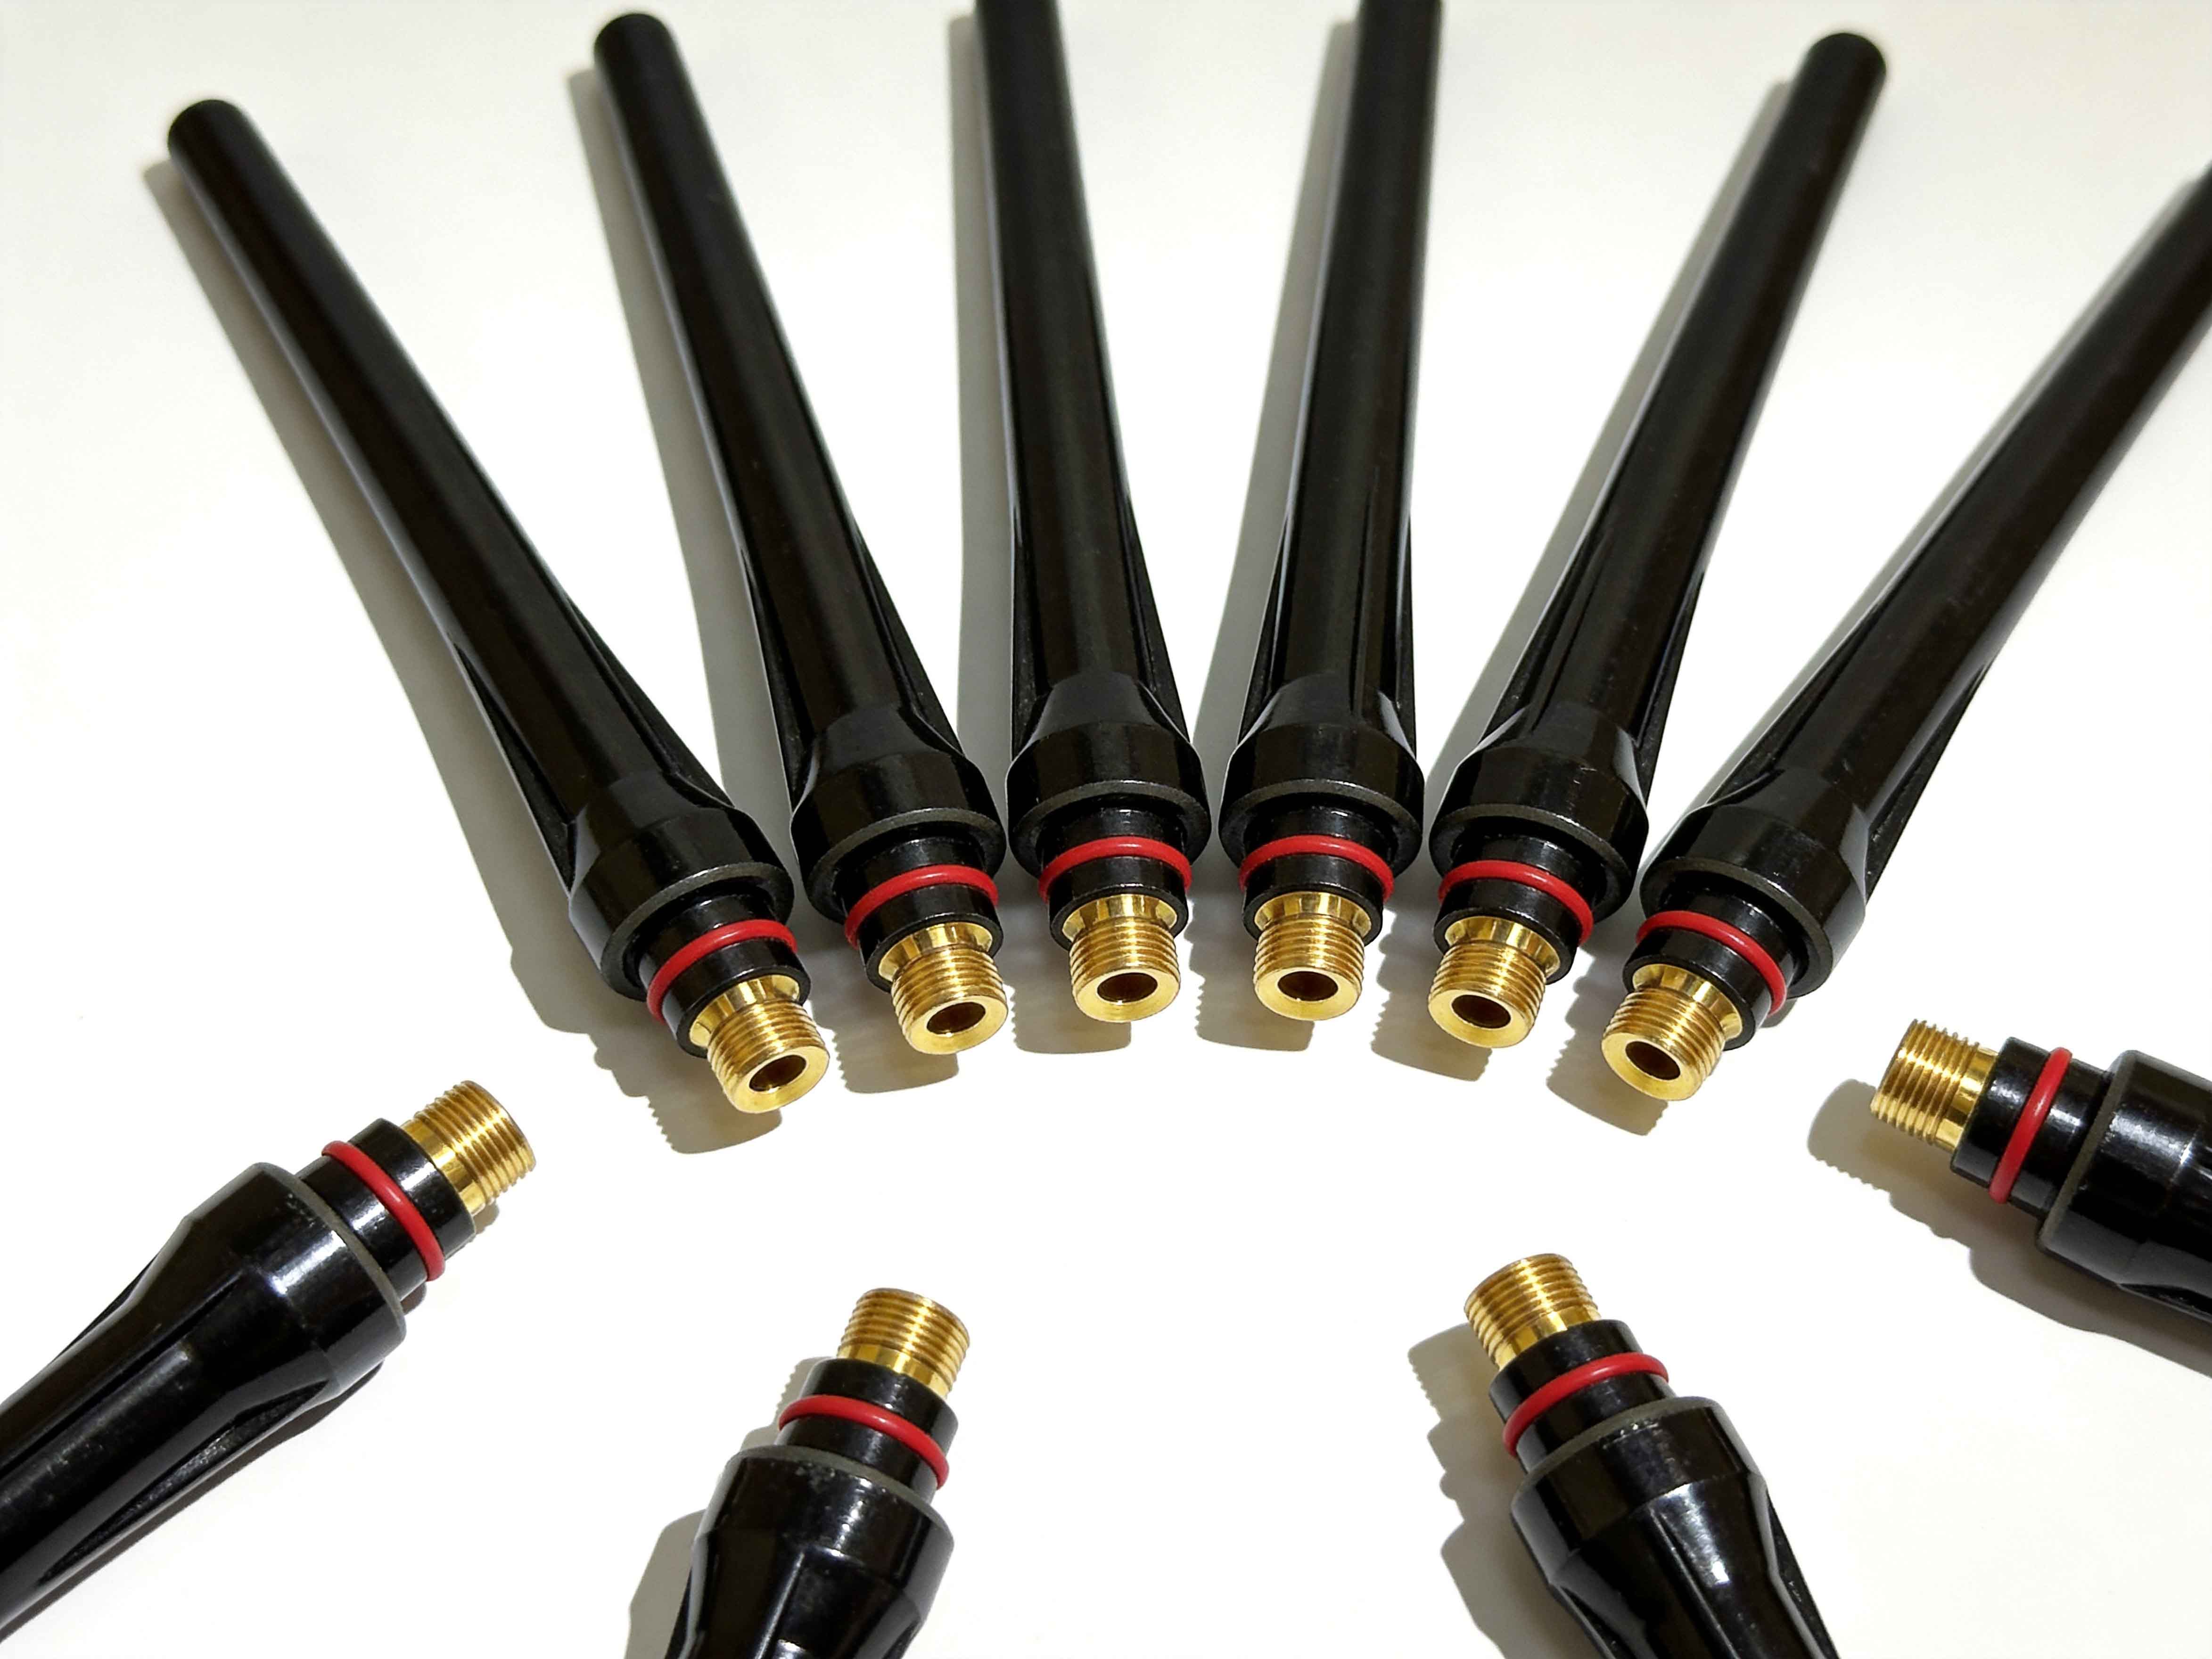
უკანა ქუდის ჩამოსხმა ქლიბით ან ზედმეტად ენთუზიაზმით აღსავსე ხელით აჭერს კოლეტს ელექტროდს და აიძულებს კოლეტის სხეულს უფრო ღრმად შევიდეს კონუსში. გაყოფილი კოლეტი მუშაობს კოლეტის სხეულის კონუსსა და ვოლფრამს შორის ჩასმით. გადაჭარბებული ბრუნვის მომენტი სამუდამოდ დეფორმირებს გაყოფილ თითებს, ამიტომ ისინი აღარ იბრუნებენ უკანა ქუდის მოხსნისას. დეფორმირებული კოლეტი შემდეგ სრიალებს ელექტროდზე, წარმოქმნის რკალს და საჭიროებს კიდევ უფრო გამკაცრებას - მანკიერი ციკლი, რომელიც მთავრდება დანგრეული კოლეტით და დაქუცმაცებული ელექტროდით. უკანა თავსახური მხოლოდ საკმარისად მჭიდროდ უნდა იყოს მოქცეული, რათა თავიდან აიცილოს გაზის გაჟონვა და დაიჭიროს ვოლფრამი დაცურვის გარეშე. ზოგადად საკმარისია თითით დაჭერა პლუს ბრუნის მერვედი. თუ თავს იჭერთ, სანამ უკანა ქუდი მთლიანად არ გაჩერდება, სავარაუდოდ უკვე აზიანებთ ნაწილებს.
არასწორი ძაფები და ჯვარედინი ძაფები
კერამიკული ჭიქები იჭიმება ლითონის კოლეტის სხეულზე ან გაზის ლინზების კორპუსზე და ეს წვრილი ძაფები ადვილად იკვეთება. ჯვარედინი ძაფიანი თასი შეიძლება მჭიდროდ იგრძნოს, სანამ კარგად დაიჯდება, ფინჯანი დახრილი და ელექტროდი ცენტრიდან მოშორებით. არათანაბარი უფსკრული ამახინჯებს გაზის შაბლონს, რაც იწვევს ჭიქის ერთ მხარეს გადახურებას და ბზარს. უფრო მეტიც, ჯვარედინიანი ჭიქის დაძაბვამ შეიძლება კერამიკა ძაფის ფესვზე დაჭრას და ეს ჩიპები ხშირად ხვდება შედუღების ზონაში ან ჩერდება კოლეტის სხეულის ძაფებში. ყოველთვის დაიწყეთ ძაფის დახვევა ჭიქის ისრის საწინააღმდეგოდ როტაციით, სანამ არ იგრძნობთ, რომ ძაფი თავის ადგილზე ჩამოვარდა, შემდეგ კი მინიმალური წნევით დააჭირეთ საათის ისრის მიმართულებით. თუ სრულ შემობრუნების შემდეგ წინააღმდეგობას წააწყდებით, გააჩერეთ, უკან დაიხიეთ და გაასწორეთ. იგივე სიფრთხილე ვრცელდება უკანა თავსახურსა და ჩირაღდნის თავსა კავშირზე.
დაბინძურება: ვოლფრამის და თასების მტერი
რამდენიმე პირობა ანგრევს TIG კონფიგურაციას უფრო სწრაფად, ვიდრე დაბინძურება, რომელიც შემოტანილია ძირითადი ლითონის, შემავსებლის ღეროს ან ცუდი დაფქვის პრაქტიკის მეშვეობით. ის არა მხოლოდ აფუჭებს ელექტროდის წვერს, არამედ აორთქლებული დამაბინძურებლები თავს ესხმის თასს, გაზის ლინზას და კოლეტს.
ჭუჭყიანი მასალა და შემავსებელი როდ
წისქვილის მასშტაბით შედუღება, ჟანგი, ზეთი, საღებავი ან სილიკონის საფარები შეაქვს აქროლად დამაბინძურებლებს პირდაპირ რკალის კონვერტში. ეს ნივთიერებები ფეთქდება მიკრო-სპატერად, რომელიც ეკვრის ჭიქის შიგნითა მხარეს და გაზის ლინზის ეკრანს. გაფცქვნა თანდათან ზღუდავს გაზის ნაკადს, არღვევს დამცავ სვეტს და ქმნის ცხელ წერტილებს ჭიქის კედლებზე. შიგნიდან დაფქული ჭიქით თერმული შოკისგან გახეთქვის ალბათობა გაცილებით დიდია, რადგან დაფხეკი არათანაბრად კონცენტრირებს სითბოს. ყოველთვის გაასუფთავეთ ძირითადი ლითონი ნათელ, მბზინავ მდგომარეობაში რკალის დარტყმამდე. გაწურეთ შემავსებლის ღეროები აცეტონით და უცვლელი ქსოვილით. დამატებითი მომზადების დრო გაცილებით იაფია, ვიდრე გაზის ლინზისა და ჭიქის შეცვლა ყოველი პროექტის შემდეგ.
Grinding Wheel Cross-Camination
ვოლფრამის ელექტროდის საფქვავი დაბინძურების გადასატანად ნულოვანია. ფოლადის ან სხვა ლითონებზე ადრე გამოყენებული სახეხი ბორბლის გამოყენებით ამ ნაწილაკებს ვოლფრამის ზედაპირზე ათავსებს. როდესაც რკალი აალდება, ეს უცხო ელემენტები ორთქლდება და დეპონირდება გაზის ლინზის ეკრანზე და ჭიქის ინტერიერში. გამოყოფილი ალმასის ან ბორაზონის ბორბალი, რომელიც ინახება მხოლოდ ვოლფრამისთვის, შეთანხმებას არ ექვემდებარება. გამოყოფილი ბორბლითაც კი, ყოველთვის დაფქვა ვოლფრამი სიგრძით, არა რადიალურად, რათა დაფქვის ნიშნები ელექტროდის ღერძზე იყოს. ჯვარედინი დაფქვა ქმნის ზედაპირულ დარღვევებს, რომლებიც არღვევს რკალის ფოკუსს და აშორებს ვოლფრამის პაწაწინა ნაწილაკებს, რომლებიც მოთავსებულია კოლეტის სხეულში. გაასუფთავეთ ელექტროდი გამხსნელი ხელსახოცით დაფქვის შემდეგ, რათა მოაცილოთ დაფქვის მტვერი ჩირაღდში ჩასმამდე.
კომპონენტის თავსებადობა: ნაწილების შერევა წარუმატებლობის რეცეპტია
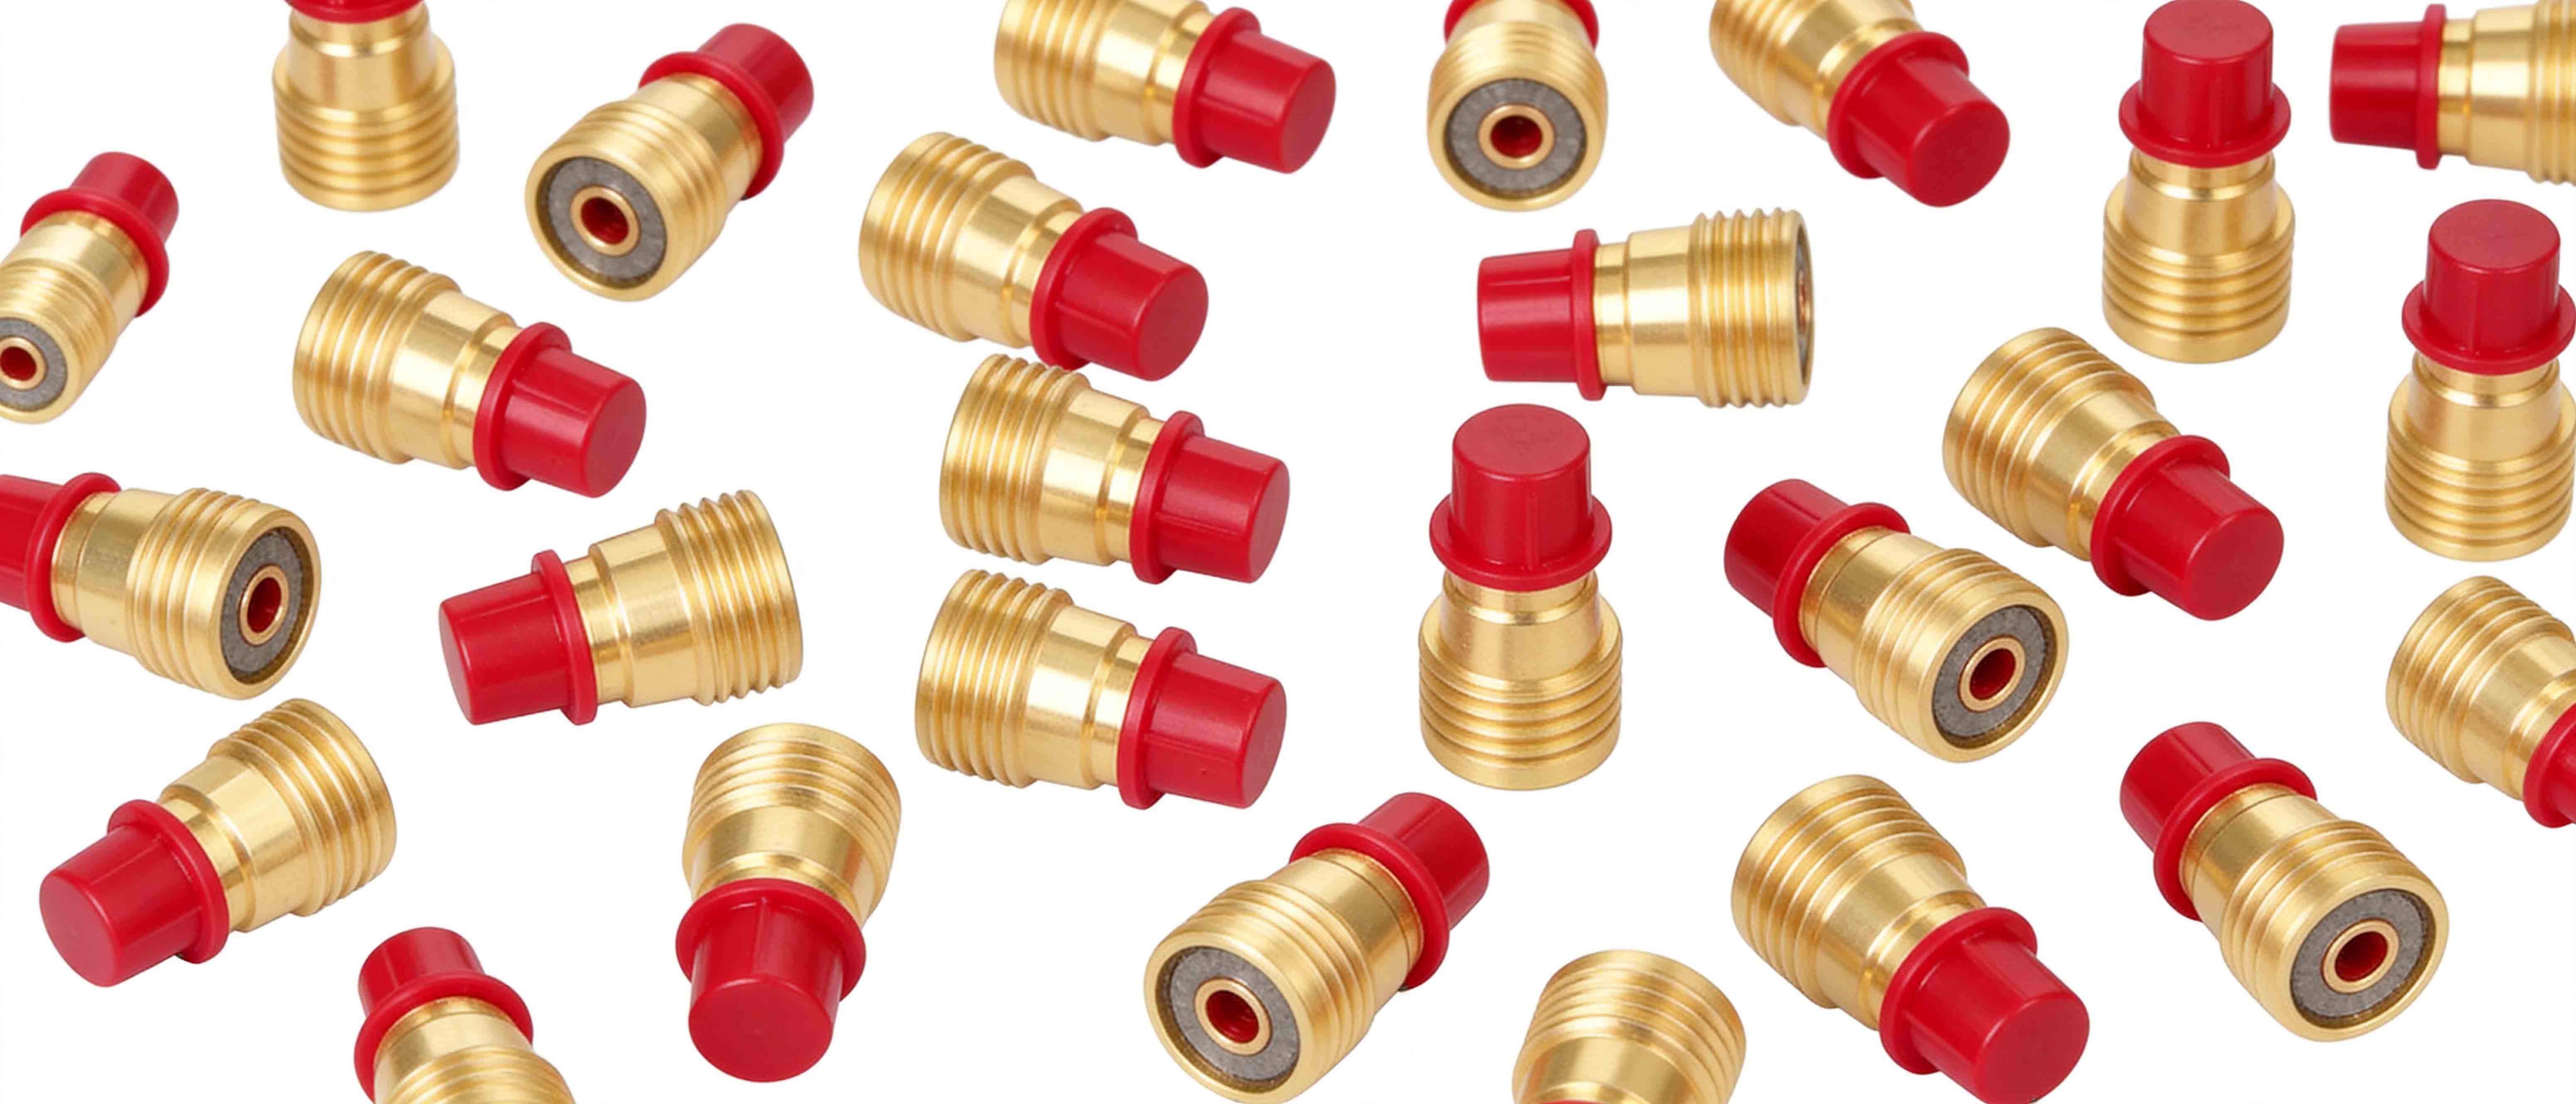
The TIG ჩირაღდნის მოხმარების ეკოსისტემა მოტყუებით ზუსტია. სხვადასხვა სერიის, ზომის ან დიზაინის თაობის ნაწილების შერევა ქმნის ხარვეზებს, არასწორ განლაგებას და ელექტრული წინააღმდეგობის წერტილებს, რომლებიც წარმოქმნიან სითბოს და რკალის არასტაბილურობას. ურთიერთშემცვლელობა არასოდეს არ უნდა იქნას გათვალისწინებული.
კოლეტი, კოლეტის კორპუსი და ვოლფრამის შეუსაბამობა
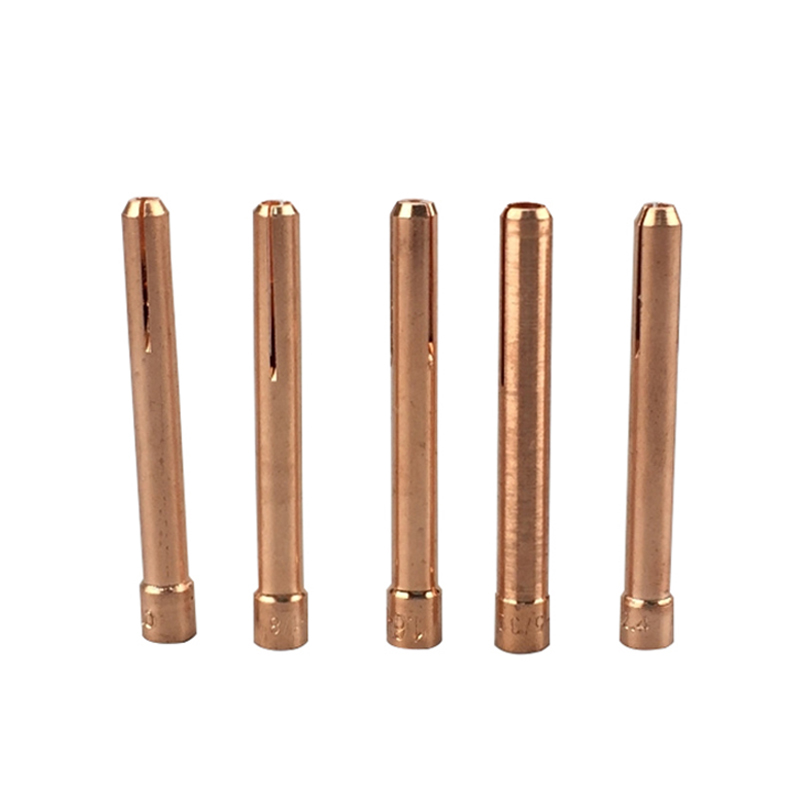
1.6 მმ კოლეტი უნდა იყოს შეწყვილებული 1.6 მმ ვოლფრამის და იმავე დიამეტრის შესაბამისი კოლეტის კორპუსთან. 2.4მმ ვოლფრამის 1.6მმ კოლეტში მოთავსება თითებს სამუდამოდ გაყოფს. 1.6 მმ ვოლფრამის 2.4 მმ-იან კოლეტში შეყვანა ელექტროდს ტოვებს ფხვიერ და რკალს კოლეტის კორპუსის შიგნით, რაც სწრაფად ანადგურებს კოლეტის სხეულის შიდა კედელს და ელექტროდს. მაშინაც კი, თუ ყველაფერი შეესაბამება, ვოლფრამის ზომის სტანდარტული კორპუსის გამოყენება სხეულის დიაპაზონის უკიდურეს ზღვარზე შეიძლება გამოიწვიოს არასაკმარისი დაჭერის ზედაპირი. სოლის სტილის კოლეტმა შეიძლება შესთავაზოს უფრო ფართო დაჭერის დიაპაზონი, მაგრამ მაინც უნდა იყოს სწორად შეხამებული. ყოველთვის ორჯერ გადაამოწმეთ, რომ ვოლფრამის დიამეტრი, კოლეტის ზომა და კოლეტის კორპუსის მოდელი შეესაბამება კომპლექტს. ეს მარტივი გასწორება გამორიცხავს კოლეტისა და ელექტროდის ნაადრევი უკმარისობის დიდ პროცენტს.
Cup Orifice და გაზის ლინზა Series Confusion
ყველა გაზის ლინზა არ არის შექმნილი თანაბარი. ზოგიერთი განკუთვნილია სტანდარტული ჭიქებისთვის, სხვები უფრო დიდი დიამეტრის მაღალი ხილვადობის ჭიქებისთვის ან ჭუჭყიანი კონფიგურაციისთვის. სტანდარტული თასი, რომელიც ხრახნიანია გაფართოებულ გაზის ლინზების კორპუსზე, შეიძლება ჩაიძიროს იზოლატორთან მისვლამდე, და დატოვოს გაზის გაჟონვის გზა ძაფებთან. პირიქით, კომპაქტური ჭიქისთვის განკუთვნილი სქელი გაზის ლინზა სწორად არ ჯდება ალუმინის სრული ზომის ჭიქით, რაც ხშირად ტოვებს ელექტროდს ზედმეტად ჩაღრმავებულს ან ამობურცულს. გაზის პორტები გაზის ლინზების კორპუსის შიგნით არის ზომის ჭიქის ხვრელის კონკრეტული დიაპაზონისთვის. პატარა ჭიქებისთვის განკუთვნილი ლინზაზე დიდი ხვრელის თასმა შეიძლება წარმოქმნას არასაკმარისი უკანა წნევა, რაც გამოიწვევს დამცავი სვეტის დესტაბილიზაციას დაბალი ნაკადის დროს. დარჩით ჭიქის რეკომენდებულ დიაპაზონში თქვენი გაზის ლინზების დიზაინისთვის - ჩვეულებრივ გამოქვეყნებულია ჩირაღდნის დოკუმენტაციაში. თუ რადიკალურად განსხვავებულ სტილებს ურევთ და ემთხვევით, თქვენ შემოგთავაზებთ ცვლადებს, რომლებიც პირდაპირ ითარგმნება როგორც გადახურება და გატეხვა.
გარემო ფაქტორები და შენახვის ჩვევები
როგორ ინახავთ თქვენს TIG სახარჯო მასალას, როდესაც შემდუღებელი გამორთულია, შეიძლება ისეთივე მნიშვნელოვანი იყოს, როგორც თქვენ მათ გამოყენებას. ტენიანობა, მტვერი და უყურადღებო შენახვის პრაქტიკა ანადგურებს კომპონენტებს ჩირაღდნის გაშვებამდე დიდი ხნით ადრე.
ტენიანობა აჩქარებს დაჟანგვას კოლეტის სხეულებზე, გაზის ლინზების ეკრანებზე და ვოლფრამის ზედაპირებზეც კი. ნესტიან გარემოში შენახული კოლეტი ავითარებს რეზისტენტულ ოქსიდის ფენას, რომელიც ზრდის ელექტრო წინააღმდეგობას დენის გადინების მომენტში. ეს იწვევს ლოკალიზებულ გათბობას და ამცირებს კოლეტის დამაგრების ძალას. ტენიან მაღაზიაში დაუცველად შენახულ ვოლფრამს შეუძლია ტენის შთანთქმა მიკროსკოპული ზედაპირის ბზარებში, რაც იწვევს ორთქლის აფეთქებას რკალის დაწყებისას, რომელიც ხვდება ელექტროდს და ასხამს თასს. შეინახეთ ყველა სახარჯო მასალა დალუქულ პლასტმასის კონტეინერებში გამშრალ პაკეტებთან ერთად. მოერიდეთ ღია პაკეტების დატოვებას შედუღების სკამზე ღამით, სადაც კონდენსაცია შეიძლება დადგეს. გარდა ამისა, წვრილი მტვერი დაფქვის ან სახელოსნოს საქმიანობიდან წყდება გაზის ლინზების ეკრანებზე და ჭიქების შიგნით. სუფთა, მშრალი შეკუმშული ჰაერის სწრაფმა აფეთქებამ შეკრებამდე შეიძლება ააფეთქოს ნაწილაკები, რომლებიც სხვაგვარად წვავს რკალის დარტყმის მყისიერად. მარტივი სისუფთავე, თანმიმდევრულად პრაქტიკული, ამატებს ასობით რკალის საათს თქვენს სახარჯო ინვენტარს.
საველე გზამკვლევი მოხმარების სიცოცხლის მაქსიმიზაციისთვის
მიზეზების ცოდნა საქმის ნახევარია; მეორე ნახევარი ახორციელებს განმეორებად რუტინას, რომელიც ინარჩუნებს თქვენს ლამპარს პიკ მდგომარეობაში. აქ არის პრაქტიკული ჩამონათვალი და ჩვევების ნაკრები, რომელიც პირდაპირ ეხება ზემოთ განხილულ წარუმატებლობის რეჟიმებს.
ყოველდღიური დაყენების პროტოკოლი
შეამოწმეთ უკანა თავსახურის O-ring ბზარები ან სიბრტყე; შეცვალეთ რაიმე ეჭვის არსებობის შემთხვევაში.
დარწმუნდით, რომ გაზის ლინზების ეკრანი არ არის დაბინძურებისგან და გაზის ყველა პორტი გამჭვირვალეა.
ნაზად შეამოწმეთ კოლეტი კოლეტის სხეულში, რათა დაადასტუროთ სრული ჩასმა ძალის გარეშე.
შეამოწმეთ, რომ ვოლფრამის დიამეტრი ზუსტად ემთხვევა კოლეტისა და კოლეტის სხეულის სპეციფიკაციას.
დაადეთ ფინჯანი ხელით, რათა არ მოხდეს ჯვარედინი ძაფები, შემდეგ უკან დააბრუნეთ მეოთხედი შემობრუნება და ხელახლა დააბრუნეთ, სანამ მყუდროდ არ შეიწოვება.
დააყენეთ გაზის ნაკადის სიჩქარე ჭიქის ზომისა და გაზის ლინზების ტიპის მიხედვით - დაიწყეთ 12-15 კუბური ფუტი საათში 8 ნომერი ჭიქისთვის და დაარეგულირეთ სტაბილური ჩურჩულისთვის ტურბულენტობის გარეშე.
პრევენციული ჩანაცვლების ტრიგერები
სრულყოფილი პრაქტიკითაც კი, სახარჯო მასალას აქვს სასრული სიცოცხლის ხანგრძლივობა. ისწავლეთ გამაფრთხილებელი ნიშნების ამოცნობა, რომ ნაწილს შეცვლა სჭირდება, სანამ კატასტროფულად არ გაფუჭდება. შეცვალეთ ვოლფრამი, როდესაც წვერი ძლიერდება ორმოში, ცისარტყელას გაუფერულდება, ან როცა სუფთა მასალაზე დაფქვა მოაშორებს ელექტროდის ნაწილს ნახევარზე მეტს. შეცვალეთ კოლეტი, როდესაც გაყოფილი თითები აღარ იბრუნებენ თავის მოდუნებულ პოზიციას ან როდესაც დაინახავთ ხილულ ეროზიას შიდა დაჭერის ზედაპირზე. შეცვალეთ გაზის ლინზა, როდესაც ბადის ეკრანზე გამოჩნდება დნობის, გახეხვის ან მნიშვნელოვანი მუქი ჟანგვითი სკალირების ნიშნები, რომელთა ამოღება შეუძლებელია რბილი ფუნჯით. შეცვალეთ კერამიკული ჭიქები თმის ხაზის ბზარის გაჩენის მომენტში, მაშინაც კი, თუ ფინჯანი კვლავ შეკრულია; ეს ბზარი სწრაფად გავრცელდება თერმული ციკლის დროს და შეიძლება ჩააგდოს ნაჭრები შედუღებამდე. გადაატრიალეთ ჩირაღდნის რამდენიმე დაყენება ისე, რომ არასოდეს იგრძნოთ იძულება, გადაიტანოთ დაზიანებული ნაწილი 'კიდევ ერთი შედუღების'.
ინვესტირება სწორ ბრუნვასა და ხელსაწყოებში
რბილი ყბის ქლიბი, სათანადო ზომის კოლეტის ქანჩები და სპეციალური ვოლფრამის საფქვავი იცავს თქვენს ინვესტიციას. უკანა თავსახურზე სტანდარტული მოცურების სამაგრის გამოყენება აზიანებს ზედაპირს და დეფორმირებს თავსახურს, რაც გამოიწვევს გაზის გაჟონვას და ძაფების ცუდ ჩაბმას. კოლეტის ბლოკი, რომელიც საიმედოდ უჭირავს კოლეტის კორპუსს, სანამ თქვენ მჭიდროდ ამაგრებთ დენის სამაგრს, ხელს უშლის შიდა კომპონენტების ერთმანეთთან გადახვევას. თითოეული ინსტრუმენტი წარმოადგენს მცირე წინასწარ ღირებულებას, რომელიც ხელს უშლის მრავალჯერად ნაადრევ ჩანაცვლებას. იფიქრეთ მარტივი ჟურნალის შენახვაზე რამდენიმე კვირის განმავლობაში, აღნიშნეთ სახარჯო მასალის ყოველი ცვლილება და ამ ნაკრების საათები. გაჩნდება შაბლონები: განმეორებადი წარუმატებლობა იმავე ჭიქის ადგილას შეიძლება მიუთითებდეს ჯვარედინი ძაფების ჩვევაზე; გაზის ლინზების ხშირი გაუფერულება მიუთითებს გაგრილების უკმარისობაზე. მონაცემები შლის ვარაუდებს.
TIG ჩირაღდნის სახარჯო მასალის ნაადრევი უკმარისობა იშვიათად არის ცუდი ნაწილების ნიშანი. ეს არის სიგნალი. თქვენი ჩირაღდანი გეუბნებათ, რომ რაღაც არასწორია დაყენებაში, ოპერაციულ პარამეტრებში ან დამუშავებაში. გადახურების პირობების მოგვარებით, გაზის ნაკადის დარეგულირებით, კომპონენტების ფრთხილად აწყობით, ყველა წყაროდან დაბინძურების აღმოფხვრით და თავსებადობის დაცვით, შეგიძლიათ მუდმივად გააორმაგოთ ან გაასამამოთ თქვენი სახარჯო მასალის სიცოცხლე. შედეგი არის დაბალი ოპერაციული ღირებულება, გაცილებით ნაკლები შეფერხება და, რაც მთავარია, უფრო სუფთა, უფრო თანმიმდევრული შედუღება. შემდეგ ჯერზე, როცა აიღებ TIG ჩირაღდანს, გამოიყენეთ ეს პრინციპები და უყურეთ, როგორ იწყებენ ფუნქციონირებას იმ ზუსტი ინსტრუმენტების მსგავსად, როგორიც იყო შექმნილი წინა ნაწილის პატარა ნაწილები, რომლებიც ოდესღაც მარცხი იყო.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių