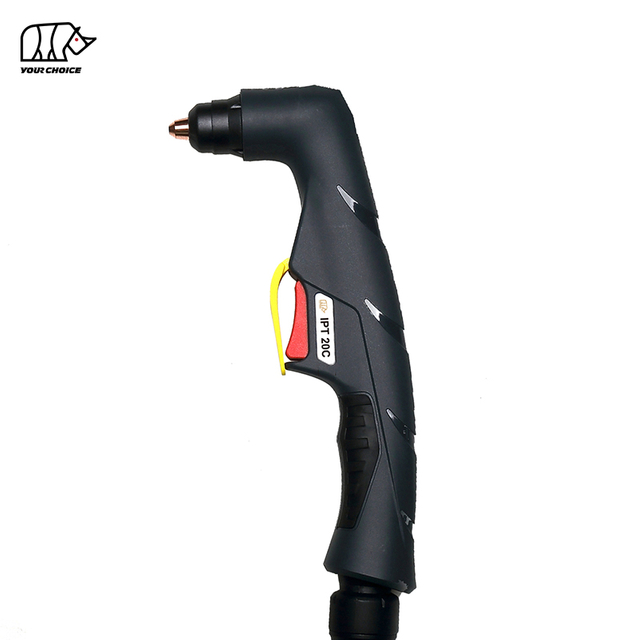
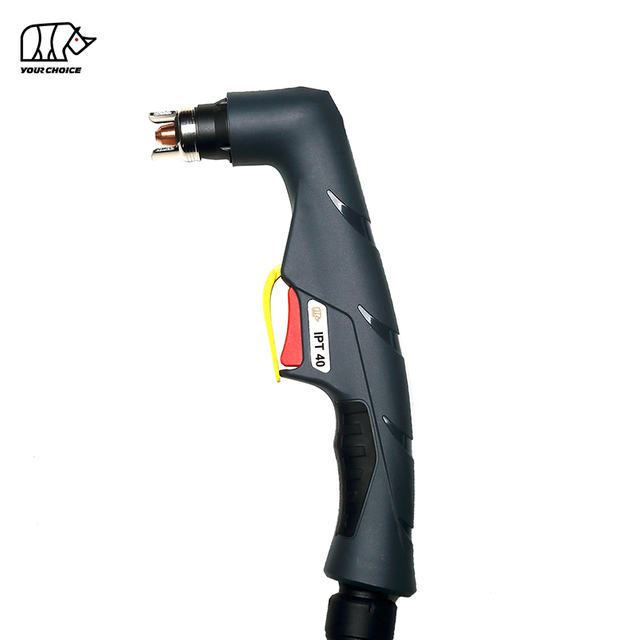
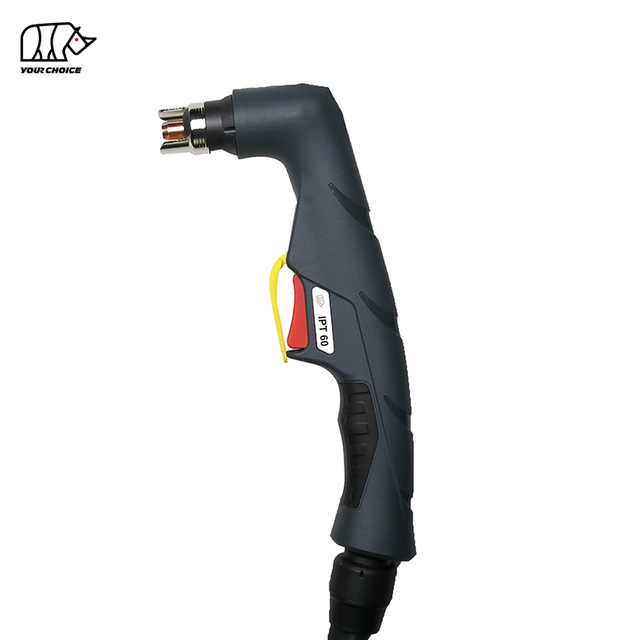
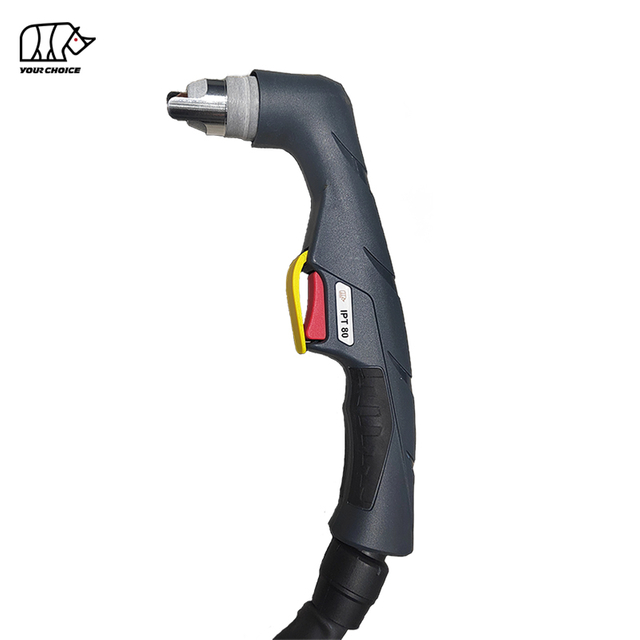
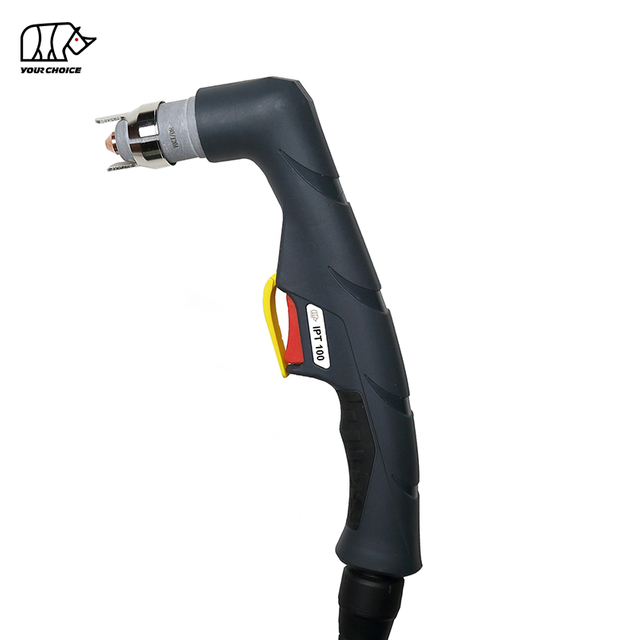
একটি প্লাজমা কাটার যা একটি আর্ক তৈরি করবে না তা উৎপাদনে বাধা দিতে পারে, বানোয়াট প্রকল্প বিলম্বিত করতে পারে এবং রক্ষণাবেক্ষণের খরচ বাড়াতে পারে। আপনার প্লাজমা কাটার একেবারেই ফায়ার করছে না, একটি আর্ক তৈরি না করেই বাতাসে ফুঁ দিচ্ছে, বা একটি পাইলট আর্ক তৈরি করছে যা ওয়ার্কপিসে স্থানান্তর করতে ব্যর্থ হচ্ছে, প্রকৃত কারণ সনাক্ত করা অপরিহার্য।
কেন আপনার প্লাজমা কাটার arcing হয় না? সর্বাধিক সাধারণ কারণগুলির মধ্যে রয়েছে অপর্যাপ্ত বায়ুচাপ, জীর্ণ টর্চের ব্যবহার্য সামগ্রী, ভুলভাবে ইনস্টল করা টর্চ উপাদান, দুর্বল কাজের ক্ল্যাম্প সংযোগ, ত্রুটিপূর্ণ টর্চ ট্রিগার সংকেত, পাওয়ার সাপ্লাই সুরক্ষা ত্রুটি এবং পাইলট আর্ক সার্কিটের মধ্যে সমস্যা।
সৌভাগ্যবশত, ব্যয়বহুল উপাদানগুলি প্রতিস্থাপন করার আগে প্রাথমিক বাহ্যিক পরিদর্শনের মাধ্যমে অনেক প্লাজমা আর্ক শুরুর সমস্যা চিহ্নিত করা যেতে পারে।
এই নির্দেশিকাটি প্লাজমা কাটার আর্ক ব্যর্থতার সাতটি সাধারণ কারণ, কীভাবে তাদের লক্ষণগুলি চিনতে হয় এবং যথাযথ সমস্যা সমাধানের পদক্ষেপগুলি ব্যাখ্যা করে। এটি পাইলট আর্ক সমস্যা, বায়ু সরবরাহের প্রয়োজনীয়তা, প্রতিরোধমূলক রক্ষণাবেক্ষণ এবং যখন পেশাদার পরিষেবার প্রয়োজন হয় তখন কভার করে।
প্লাজমা কাটার যখন আর্কিং না হয় তখন এর অর্থ কী?
একটি প্লাজমা কর্তনকারী বৈদ্যুতিক শক্তি এবং সংকুচিত গ্যাসের প্রবাহ ব্যবহার করে, সাধারণত বায়ু, একটি উচ্চ-তাপমাত্রার প্লাজমা আর্ক তৈরি করতে যা বৈদ্যুতিকভাবে পরিবাহী পদার্থ কাটাতে সক্ষম।
সরঞ্জামের নকশার উপর নির্ভর করে, টর্চটি একটি পাইলট আর্ক, একটি যোগাযোগ-সূচনা প্রক্রিয়া, বা অন্য একটি আর্ক ইনিশিয়েশন সিস্টেম ব্যবহার করতে পারে।
একটি পাইলট-আর্ক সিস্টেমে, মূল কাটিং আর্ক ওয়ার্কপিসে স্থানান্তর করার আগে প্রাথমিক চাপ টর্চের মধ্যে প্রতিষ্ঠিত হয়। ওয়ার্কপিসটি তখন বৈদ্যুতিক কাটিং সার্কিটের অংশ হয়ে যায়।
যখন একটি প্লাজমা কর্তনকারী arcing না হয়, ব্যর্থতা আর্ক সূচনা, পাইলট চাপ স্থিরকরণ, বা workpiece স্থানান্তর সময় ঘটতে পারে.
এগুলি বিভিন্ন সমস্যা এবং বিভিন্ন সমাধানের প্রয়োজন হতে পারে।
কিভাবে আপনি প্লাজমা আর্ক ব্যর্থতার ধরন সনাক্ত করতে পারেন?
অংশগুলি প্রতিস্থাপন করার আগে, আপনি যখন প্লাজমা কাটার শুরু করার চেষ্টা করেন তখন ঠিক কী ঘটে তা পর্যবেক্ষণ করুন।
প্লাজমা কাটার লক্ষণ
সম্ভাব্য কারণ
প্রস্তাবিত প্রথম চেক
কোন বায়ু প্রবাহ এবং কোন চাপ
ট্রিগার সার্কিট, মেশিন সুরক্ষা, বায়ু সরবরাহ বা নিয়ন্ত্রণ ত্রুটি
ফল্ট সূচক, বায়ু সরবরাহ এবং টর্চ সংযোগ পরীক্ষা করুন
বায়ু প্রবাহিত হয় কিন্তু কোন চাপ দেখা যায় না
জীর্ণ ভোগ্য সামগ্রী, ভুল সমাবেশ, নিরাপত্তা ইন্টারলক বা স্টার্টিং সার্কিট
টর্চ ব্যবহার্য জিনিসপত্র এবং ধরে রাখার ক্যাপ পরিদর্শন করুন
পাইলট আর্ক শুরু হয় কিন্তু স্থানান্তর হয় না
খারাপ কাজের ক্ল্যাম্প সংযোগ, অত্যধিক টর্চ দূরত্ব বা ভুল কাটিং সেটআপ
কাজের রিটার্ন পাথ এবং টর্চ স্ট্যান্ডঅফ পরীক্ষা করুন
আর্ক শুরু হয় কিন্তু অবিলম্বে থেমে যায়
অস্থির বায়ু প্রবাহ, ক্ষতিগ্রস্ত ভোগ্য সামগ্রী বা সুরক্ষা ব্যবস্থা
প্রবাহিত বায়ু চাপ এবং ফল্ট সূচক পরীক্ষা করুন
অর্ক মাঝে মাঝে শুরু হয়
আলগা টর্চ সংযোগ, জীর্ণ উপাদান বা অস্থির সরবরাহ
বাহ্যিক সংযোগ এবং ভোগ্যপণ্য পরীক্ষা করুন
ক্রমাগত কাটার সময় চাপ বন্ধ হয়ে যায়
বায়ু সরবরাহের সীমাবদ্ধতা, অত্যধিক শুল্ক চক্র বা কাটার শর্ত
বায়ু প্রবাহ, তাপমাত্রা সতর্কতা এবং অপারেটিং সীমা পরীক্ষা করুন
গুরুত্বপূর্ণ: প্রতিটি প্লাজমা কাটার খোলা বাতাসে একটি দৃশ্যমান পাইলট আর্ক বজায় রাখার জন্য ডিজাইন করা হয় না। আপনার নির্দিষ্ট মেশিন এবং টর্চের জন্য সর্বদা অপারেটিং নির্দেশাবলী অনুসরণ করুন।
সমস্যা সমাধানের আগে নিরাপত্তা সতর্কতা
প্লাজমা কাটার সরঞ্জামগুলিতে উচ্চ বৈদ্যুতিক ভোল্টেজ, সংকুচিত বায়ু, তীব্র চাপ বিকিরণ এবং গরম ধাতু জড়িত।
টর্চ ব্যবহার্য সামগ্রী অপসারণ বা পরিদর্শন করার আগে:
প্লাজমা কাটারটি বন্ধ করুন এবং এটির পাওয়ার উত্স থেকে সংযোগ বিচ্ছিন্ন করুন।
টর্চ এবং ভোগ্যপণ্য সম্পূর্ণরূপে ঠান্ডা করার অনুমতি দিন।
সঞ্চিত বায়ু চাপ মুক্তির জন্য প্রস্তুতকারকের নির্দেশাবলী অনুসরণ করুন।
উপযুক্ত প্রতিরক্ষামূলক সরঞ্জাম পরুন।
টর্চ সেফটি ইন্টারলক বা প্রতিরক্ষামূলক সুইচ বাইপাস করবেন না।
মেশিন হাউজিং খুলবেন না বা অভ্যন্তরীণ বৈদ্যুতিক উপাদান স্পর্শ করবেন না যদি না আপনি একজন যোগ্যতাসম্পন্ন পরিষেবা প্রযুক্তিবিদ হন।
কিছু প্লাজমা কাটারে বৈদ্যুতিক উপাদান থাকে যা মেশিনটি সংযোগ বিচ্ছিন্ন হওয়ার পরে বিপজ্জনক ভোল্টেজ ধরে রাখতে পারে।
একটি প্লাজমা কাটার আর্কিং না হওয়ার 7 সাধারণ কারণ এবং সেগুলি কীভাবে ঠিক করা যায়
1. অপর্যাপ্ত বায়ুচাপ বা নিম্ন বায়ুর গুণমান
একটি প্লাজমা কাটার যখন চেক করা হয় না তখন প্রথম জিনিসগুলির মধ্যে একটি হল সংকুচিত বায়ু সরবরাহ।
প্লাজমা কাটার জন্য চাপ গঠন, শীতল টর্চ উপাদান এবং কাটিং জোন থেকে গলিত উপাদান অপসারণের জন্য পরিষ্কার, শুষ্ক বাতাসের একটি স্থিতিশীল প্রবাহ প্রয়োজন।
যদি বায়ু সরবরাহ অপর্যাপ্ত বা অস্থির হয়, মেশিনটি আর্ক সূচনা রোধ করতে পারে বা অপারেশন চলাকালীন বন্ধ করতে পারে।
সাধারণ লক্ষণ
প্লাজমা কাটার বায়ু উড়িয়ে দেয় কিন্তু একটি চাপ তৈরি করে না।
পাইলট আর্ক শুরু হয় এবং দ্রুত অদৃশ্য হয়ে যায়।
মেশিন একটি বায়ু চাপ সতর্কতা প্রদর্শন করে.
আর্ক দীক্ষা বেমানান হয়ে যায়।
ক্রমাগত অপারেশনের সময় কাটিং কর্মক্ষমতা খারাপ হয়।
কেন নিম্ন বায়ুচাপ চাপের সমস্যা সৃষ্টি করে?
অনেক প্লাজমা কাটার টর্চকে কাজ করার অনুমতি দেওয়ার আগে বায়ুর চাপ বা বায়ু প্রবাহ নিরীক্ষণ করে।
যদি চাপ প্রয়োজনীয় অপারেটিং সীমার নীচে পড়ে, মেশিনটি একটি প্রতিরক্ষামূলক ইন্টারলক সক্রিয় করতে পারে।
টর্চ চলাকালীন বাতাসের চাপও কমতে পারে, বিশেষ করে যখন কম্প্রেসার পর্যাপ্ত প্রবাহ বজায় রাখতে পারে না।
এর মানে হল যে নিষ্ক্রিয় থাকা অবস্থায় পর্যাপ্ত চাপ দেখানো একটি নিয়ন্ত্রক অগত্যা নিশ্চিত করে না যে কাটার সময় সিস্টেমে পর্যাপ্ত বাতাস রয়েছে।
আর্দ্রতা, তেল এবং অন্যান্য দূষিত পদার্থগুলি আর্কের স্থায়িত্বকে আরও প্রভাবিত করতে পারে এবং ব্যবহারযোগ্য পরিধানকে ত্বরান্বিত করতে পারে।
কিভাবে এটা ঠিক করতে
এয়ার কম্প্রেসার সঠিকভাবে কাজ করছে কিনা তা পরীক্ষা করুন।
নিশ্চিত করুন যে কম্প্রেসার প্রয়োজনীয় বায়ু প্রবাহ সরবরাহ করতে পারে।
ফুটো, সীমাবদ্ধতা এবং ক্ষতিগ্রস্ত জিনিসপত্রের জন্য বায়ু পায়ের পাতার মোজাবিশেষ পরিদর্শন করুন।
রেগুলেটর এবং এয়ার ফিল্টার চেক করুন।
সরঞ্জামের প্রস্তাবিত পদ্ধতি ব্যবহার করে প্রবাহিত অবস্থায় বায়ুর চাপ যাচাই করুন।
বায়ু সিস্টেম থেকে জমে থাকা আর্দ্রতা নিষ্কাশন করুন।
এই উপাদানগুলি চরম তাপীয় এবং বৈদ্যুতিক অবস্থার অধীনে কাজ করে এবং স্বাভাবিক কাটার সময় ধীরে ধীরে অবনতি হয়।
ধৃত ভোগ্য সামগ্রী আর্কিং থেকে একটি প্লাজমা কাটার থামাতে পারে?
হ্যাঁ।
একটি গুরুতরভাবে জীর্ণ ইলেক্ট্রোড, ক্ষতিগ্রস্ত অগ্রভাগ, বা ভুলভাবে কাজ করা ব্যবহারযোগ্য সমাবেশ আর্ক সূচনাতে হস্তক্ষেপ করতে পারে।
উদাহরণস্বরূপ, একটি ইলেক্ট্রোড যা অত্যধিক পরিধান বিকাশ করেছে তা আর নির্ভরযোগ্য শুরুর জন্য অভিপ্রেত বৈদ্যুতিক এবং যান্ত্রিক অবস্থা সরবরাহ করতে পারে না।
একটি ক্ষতিগ্রস্ত অগ্রভাগ এছাড়াও চাপ এবং গ্যাস প্রবাহ বৈশিষ্ট্য ব্যাহত করতে পারে.
কিছু কিছু ক্ষেত্রে, ভোজনযোগ্য ক্ষতির কারণে টর্চটি শেষ পর্যন্ত গুলি চালানো বন্ধ করার আগে মাঝে মাঝে শুরু হতে পারে।
ক্ষতিগ্রস্থ প্লাজমা টর্চ ভোগ্য সামগ্রীর চিহ্ন
কম্পোনেন্ট
সাধারণ পরিধান বা ক্ষতি
সম্ভাব্য প্রভাব
ইলেকট্রোড
অত্যধিক ক্ষয়, ক্ষতিগ্রস্ত সন্নিবেশ বা অস্বাভাবিক পরিধান
কঠিন বা অসামঞ্জস্যপূর্ণ চাপ শুরু
অগ্রভাগ
বর্ধিত বা বিকৃত ছিদ্র, জ্বলন্ত বা বিকৃতি
অস্থির চাপ এবং দরিদ্র কাটিয়া গুণমান
ঘূর্ণি রিং
ফাটল, দূষণ বা অবরুদ্ধ পথ
অনুপযুক্ত গ্যাস বিতরণ
ক্যাপ ধরে রাখা
ফাটল, ক্ষতিগ্রস্ত থ্রেড বা ভুল আসন
টর্চ সমাবেশ বা নিরাপত্তা সনাক্তকরণ সমস্যা
ঢাল
অতিরিক্ত ছড়ানো, ক্ষতি বা বাধা
দরিদ্র গ্যাস প্রবাহ এবং কাটিয়া কর্মক্ষমতা
কিভাবে এটা ঠিক করতে
পাওয়ার সংযোগ বিচ্ছিন্ন করুন এবং যেকোন ভোগ্যপণ্য পরীক্ষা করার আগে টর্চটিকে ঠান্ডা হতে দিন।
টর্চ প্রস্তুতকারকের নির্দেশ অনুসারে ব্যবহারযোগ্য জিনিসগুলি সরান।
অতিরিক্ত পরিধানের জন্য ইলেক্ট্রোড, ক্ষতির জন্য অগ্রভাগ এবং ফাটল বা দূষণের জন্য ঘূর্ণায়মান রিং পরীক্ষা করুন।
ক্ষতিগ্রস্থ উপাদানগুলিকে টর্চ মডেল এবং কাটিং অ্যাপ্লিকেশনের সাথে মেলে এমন ভোগ্য সামগ্রী দিয়ে প্রতিস্থাপন করুন।
যখন একটি ইলেক্ট্রোড এবং অগ্রভাগ উভয়ই উল্লেখযোগ্য পরিধানের অভিজ্ঞতা লাভ করে, তখন তাদের একসাথে প্রতিস্থাপন করা সামঞ্জস্যপূর্ণ কাটিং কার্যকারিতা পুনরুদ্ধার করতে সহায়তা করতে পারে।
একত্রে কাজ করার জন্য ডিজাইন করা হয়নি এমন ভোগ্যপণ্য মিশ্রিত করা এড়িয়ে চলুন।
রক্ষণাবেক্ষণ টিপ: বারবার আর্ক-স্টার্ট ব্যর্থতা ভোগ্য সামগ্রীর আরও ক্ষতি করতে পারে। ক্রমাগত টর্চ ট্রিগার চাপার পরিবর্তে কারণটি তদন্ত করুন।
3. ভুলভাবে ইনস্টল করা ভোগ্য সামগ্রী বা টর্চ নিরাপত্তা ইন্টারলক সমস্যা
একটি প্লাজমা কাটার একটি চাপ তৈরি করতে ব্যর্থ হতে পারে এমনকি যখন এর ভোগ্য সামগ্রী তুলনামূলকভাবে নতুন হয়।
একটি সম্ভাব্য কারণ হল ভুল টর্চ সমাবেশ।
অনেক প্লাজমা কাটিং টর্চগুলি নির্দিষ্ট টর্চের উপাদানগুলি সঠিকভাবে ইনস্টল করা আছে কিনা তা সনাক্ত করতে একটি সুরক্ষা ব্যবস্থা ব্যবহার করে।
ডিজাইনের উপর নির্ভর করে, এটিকে পার্টস-ইন-প্লেস সিস্টেম, ক্যাপ সেন্সর বা টর্চ সেফটি ইন্টারলক হিসাবে উল্লেখ করা যেতে পারে।
যদি প্রয়োজনীয় উপাদানগুলি অনুপস্থিত থাকে বা ভুলভাবে উপবিষ্ট থাকে, তাহলে সরঞ্জামগুলি আর্ক সূচনা প্রতিরোধ করতে পারে।
সাধারণ ইনস্টলেশন সমস্যা
রিটেনিং ক্যাপ ঠিকমতো বসানো নেই।
ভুল ইলেক্ট্রোড বা অগ্রভাগ ইনস্টল করা হয়েছে।
একটি ঘূর্ণায়মান রিং অনুপস্থিত বা ভুলভাবে অবস্থান করা হয়েছে৷
ভোগ্য জিনিসপত্র ভুল ক্রম ইনস্টল করা হয়.
একটি টর্চ উপাদান ক্ষতিগ্রস্ত হয় বা সঠিকভাবে ফিট না.
টর্চ সমাবেশ তার নিরাপত্তা সনাক্তকরণ সিস্টেম সন্তুষ্ট না.
কেন একটি প্লাজমা কর্তনকারী ভোগ্যবস্তু প্রতিস্থাপন পরে আরকিং বন্ধ করে?
যদি একটি প্লাজমা কাটার ব্যবহারযোগ্য প্রতিস্থাপনের পরে অবিলম্বে কাজ করা বন্ধ করে, ভুল সমাবেশ বা অসঙ্গত প্রতিস্থাপন অংশগুলি তদন্ত করা প্রথম সম্ভাবনাগুলির মধ্যে হওয়া উচিত।
এমনকি যখন পৃথক উপাদান একই রকম দেখায়, তাদের মাত্রা এবং অপারেটিং প্রয়োজনীয়তা ভিন্ন হতে পারে।
ভুল অংশগুলি টর্চটিকে সঠিকভাবে একত্রিত হতে বা উদ্দেশ্য হিসাবে কাজ করা থেকে বাধা দিতে পারে।
কিভাবে এটা ঠিক করতে
প্লাজমা কাটারটি বন্ধ করুন এবং সংযোগ বিচ্ছিন্ন করুন।
টর্চ ঠাণ্ডা হওয়ার পরে ব্যবহার্য জিনিসগুলি সরান।
নিশ্চিত করুন যে প্রতিটি উপাদান টর্চ মডেলের সাথে মেলে।
শারীরিক ক্ষতির জন্য উপাদানগুলি পরিদর্শন করুন।
নির্দিষ্ট ক্রমে ব্যবহারযোগ্য জিনিসগুলি পুনরায় ইনস্টল করুন।
টর্চের নির্দেশাবলী অনুসারে ধরে রাখার ক্যাপটি সুরক্ষিত করুন।
মেশিনটি পুনরায় চালু করার সময় টর্চ-সম্পর্কিত কোনো সতর্কতা রয়ে গেছে কিনা তা পরীক্ষা করুন।
উপাদানগুলিকে অবস্থানে জোর করবেন না বা নির্দিষ্ট প্রয়োজনীয়তার বাইরে অংশগুলিকে ওভারটাইট করবেন না।
গুরুত্বপূর্ণ: প্লাজমা কাটারকে আগুন দেওয়ার জন্য টর্চ ক্যাপ সেন্সর বা অন্যান্য সুরক্ষা ইন্টারলককে কখনই বাইপাস করবেন না।
যদি নিরাপত্তা সনাক্তকরণ সিস্টেম সঠিক সমাবেশের পরে একটি ত্রুটি রিপোর্ট করতে থাকে, পেশাদার পরিদর্শন প্রয়োজন হতে পারে।
4. দুর্বল কাজের ক্ল্যাম্প সংযোগ বা অসম্পূর্ণ কাটিং সার্কিট
একটি দুর্বল কাজের বাতা সংযোগ চাপ স্থানান্তর সমস্যা কাটা একটি সাধারণ কারণ।
ওয়ার্ক ক্ল্যাম্প ওয়ার্কপিস এবং প্লাজমা কাটিয়া পাওয়ার সোর্সের মধ্যে বৈদ্যুতিক রিটার্ন পাথ প্রদান করে।
যদি এই সংযোগটি আলগা, দূষিত বা বিঘ্নিত হয়, তবে প্রধান কাটিং আর্কটি সঠিকভাবে স্থানান্তরিত নাও হতে পারে বা স্থিতিশীল থাকতে পারে।
একটি খারাপ কাজের ক্ল্যাম্প কি প্লাজমা কাটারকে আর্কিং থেকে আটকাতে পারে?
এটি আর্ক-স্টার্টিং সিস্টেমের উপর নির্ভর করে।
কিছু প্লাজমা কাটারগুলিতে, একটি অপর্যাপ্ত কাজ ফেরত পাথ সফল আর্ক সূচনা প্রতিরোধ করতে পারে।
পাইলট-আর্ক সিস্টেমে, পাইলট আর্ক এখনও শুরু হতে পারে, কিন্তু কাটিং আর্ক ওয়ার্কপিসে স্থানান্তর করতে ব্যর্থ হতে পারে।
একটি প্লাজমা কাটার নির্ণয় করার সময় এই পার্থক্যটি গুরুত্বপূর্ণ যেটি আগুনে দেখা যাচ্ছে কিন্তু কাটবে না।
সাধারণ কাজের ক্ল্যাম্প সমস্যা
বাতা একটি আঁকা বা ভারী মরিচা পৃষ্ঠের সাথে সংযুক্ত করা হয়।
বাতা চোয়াল দুর্বল বৈদ্যুতিক যোগাযোগ আছে.
কাজের রিটার্ন ক্যাবল নষ্ট হয়ে গেছে।
বিদ্যুতের উৎসে সংযোগটি আলগা।
ক্ল্যাম্পটি ওয়ার্কপিসের একটি অবিশ্বস্ত বৈদ্যুতিক পথ সহ একটি উপাদানের সাথে সংযুক্ত থাকে।
কিভাবে এটা ঠিক করতে
মেশিন সংযোগ বিচ্ছিন্ন সঙ্গে কাজের ক্ল্যাম্প এবং রিটার্ন তারের পরিদর্শন করুন।
অভিপ্রেত বাতা যোগাযোগ এলাকা থেকে পেইন্ট, ভারী মরিচা, বা অন্যান্য অন্তরক দূষণ সরান।
পরিবাহী ধাতু পরিষ্কার করতে নিরাপদে কাজের বাতা সংযুক্ত করুন।
ব্যবহারিক হলে, একটি কাটিং টেবিল বা ফিক্সচারের মাধ্যমে একটি অনিশ্চিত পথের উপর নির্ভর না করে এটিকে সরাসরি ওয়ার্কপিসের সাথে সংযুক্ত করুন।
দৃশ্যমান ক্ষতির জন্য রিটার্ন ক্যাবল পরিদর্শন করুন এবং ত্রুটিপূর্ণ উপাদান প্রতিস্থাপন করুন।
একবার সংযোগগুলি পুনরুদ্ধার করা হলে, প্রস্তুতকারকের প্রস্তাবিত পদ্ধতি ব্যবহার করে সিস্টেমটি পরীক্ষা করুন।
টর্চ দূরত্ব কি আর্ক স্থানান্তরকে প্রভাবিত করে?
হ্যাঁ।
টর্চ এবং ওয়ার্কপিসের মধ্যে অত্যধিক দূরত্ব সফল চাপ স্থানান্তর রোধ করতে পারে বা কাটিং আর্ককে অস্থির করে তুলতে পারে।
টর্চ এবং ব্যবহারযোগ্য কনফিগারেশনের জন্য সঠিক স্ট্যান্ডঅফ বা কাটিং উচ্চতা ব্যবহার করুন।
যদি টর্চের জন্য একটি নির্দিষ্ট ড্র্যাগ-কাটিং বা স্ট্যান্ড-অফ কৌশল প্রয়োজন হয়, তাহলে সার্বজনীন কাটিং দূরত্ব প্রয়োগ করার পরিবর্তে সেই প্রয়োজনীয়তা অনুসরণ করুন।
5. ত্রুটিপূর্ণ টর্চ ট্রিগার, কেবল অ্যাসেম্বলি , বা সংযোগ৷
দ প্লাজমা টর্চ ট্রিগার কাটিং সিকোয়েন্স শুরু করার জন্য একটি কমান্ড পাঠায়।
যদি ট্রিগার সংকেত নিয়ন্ত্রণ ব্যবস্থায় না পৌঁছায়, তাহলে মেশিনটি প্রয়োজনীয় বায়ু এবং আর্ক-স্টার্টিং অপারেশন শুরু করতে পারে না।
টর্চ কেবল এবং সংযোগকারীগুলি বারবার বাঁকানো, টানা, যান্ত্রিক প্রভাব বা ওয়ার্কশপের অবস্থার এক্সপোজারের মাধ্যমেও খারাপ হতে পারে।
টর্চ ট্রিগার বা তারের সমস্যার লক্ষণ
টর্চ ট্রিগার চাপলে কিছুই হয় না।
টর্চটি বিরতিহীনভাবে কাজ করে।
মেশিন একটি টর্চ সংযোগ ত্রুটি প্রদর্শন করে.
টর্চ ক্যাবল সরানোর পরে আর্ক স্টার্টিং অবিশ্বস্ত হয়ে যায়।
বায়ু এবং আর্ক-স্টার্টিং ক্রম প্রত্যাশিত হিসাবে কাজ করে না।
টর্চ সংযোগের সমস্যার কারণ কী?
সম্ভাব্য কারণগুলির মধ্যে একটি ক্ষতিগ্রস্ত ট্রিগার সুইচ, আলগা সংযোগকারী, ভাঙা নিয়ন্ত্রণ কন্ডাক্টর, বা একটি ভুলভাবে ইনস্টল করা টর্চ সমাবেশ অন্তর্ভুক্ত।
সঠিক লক্ষণগুলি মেশিনের নিয়ন্ত্রণ নকশার উপর নির্ভর করে।
কিছু সিস্টেম আর্ক তৈরি না করেই বায়ু প্রবাহকে সক্রিয় করতে পারে, অন্যরা সম্পূর্ণ কাটিয়া ক্রমকে বাধা দিতে পারে।
কিভাবে এটা ঠিক করতে
একটি বাহ্যিক চাক্ষুষ পরিদর্শন দিয়ে শুরু করুন।
টর্চ সংযোগকারী সঠিকভাবে উপবিষ্ট এবং সুরক্ষিত আছে কিনা তা পরীক্ষা করুন।
তারের জ্যাকেট, সংযোগকারী হাউজিং, ট্রিগার এবং টর্চ হ্যান্ডেলের দৃশ্যমান ক্ষতির জন্য দেখুন।
হ্যান্ডেল বা পাওয়ার সোর্স সংযোগের কাছে টর্চ কেবলটি তীব্রভাবে বাঁকানো এড়িয়ে চলুন।
যদি একটি সংযোগকারী ক্ষতিগ্রস্ত হয় বা টর্চটি মাঝে মাঝে কাজ করতে থাকে, তাহলে ব্যবহার বন্ধ করুন এবং যোগ্য পরিদর্শন বা প্রতিস্থাপনের ব্যবস্থা করুন।
উপযুক্ত প্রযুক্তিগত যোগ্যতা এবং পরিষেবা পদ্ধতি ছাড়া শক্তিযুক্ত ট্রিগার বা স্টার্টিং সার্কিট পরীক্ষা করার চেষ্টা করবেন না।
ব্যবহারিক পরামর্শ: যদি প্লাজমা কাটার বারবার শুরু করতে ব্যর্থ হয় এবং সমস্যাটি টর্চ তারের চলাচলের সাথে সম্পর্কিত দেখা যায়, তাহলে একটি ক্ষতিগ্রস্থ তারের সমাবেশ বা সংযোগকারীকে সম্পর্কহীন ভোগ্য সামগ্রী প্রতিস্থাপন করার আগে তদন্ত করা উচিত।
6. ভুল বিদ্যুৎ সরবরাহের শর্ত বা তাপ সুরক্ষা
প্লাজমা কাটার সরঞ্জামগুলির একটি স্থিতিশীল বৈদ্যুতিক সরবরাহ এবং সঠিক অপারেটিং শর্ত প্রয়োজন।
যদি ইনপুট পাওয়ার অনুমোদিত সীমার বাইরে থাকে, একটি প্রতিরক্ষামূলক ত্রুটি সক্রিয় থাকে, বা মেশিনটি তার দায়িত্ব চক্রকে অতিক্রম করেছে, প্লাজমা কাটার একটি চাপ শুরু করতে অস্বীকার করতে পারে।
সাধারণ লক্ষণ
মেশিনটি চালু হয় কিন্তু আগুন দেয় না।
একটি ফল্ট বা তাপমাত্রা সতর্কতা প্রদর্শিত হয়.
দীর্ঘায়িত কাটার পরে প্লাজমা কাটার বন্ধ হয়ে যায়।
ভারী কাজের চাপে সরঞ্জামগুলি মাঝে মাঝে কাজ করে।
যখন অন্যান্য সরঞ্জাম একই বৈদ্যুতিক সরবরাহে কাজ করে তখন আর্ক সূচনা অবিশ্বস্ত হয়।
কিভাবে ইনপুট পাওয়ার প্লাজমা আর্ক শুরুতে প্রভাব ফেলতে পারে?
একটি প্লাজমা কাটার একটি বৈদ্যুতিক সরবরাহ প্রয়োজন যা তার রেট করা ভোল্টেজ, ফ্রিকোয়েন্সি, ফেজ এবং বর্তমান প্রয়োজনীয়তা পূরণ করে।
একটি অপর্যাপ্ত সরবরাহ, অনুপযুক্ত এক্সটেনশন তার, বা ভুল সংযোগ স্বাভাবিক অপারেশন প্রতিরোধ করতে পারে।
যখন মেশিন একটি অনিরাপদ অবস্থা শনাক্ত করে তখন প্রতিরক্ষামূলক সিস্টেমগুলি কাটার আউটপুটকে অক্ষম করতে পারে।
প্লাজমা কাটার ডিউটি সাইকেল কি?
ডিউটি চক্র বর্ণনা করে যে একটি নির্দিষ্ট সময়সীমার মধ্যে একটি নির্দিষ্ট আউটপুটে একটি মেশিন কতক্ষণ কাজ করতে পারে, সাধারণত একটি দশ মিনিটের চক্র।
উদাহরণস্বরূপ, একটি নির্দিষ্ট আউটপুটে একটি 60% শুল্ক চক্র সাধারণত নির্দেশ করে যে মেশিনটি সংজ্ঞায়িত পরীক্ষার শর্তে দশ মিনিটের মধ্যে অপারেশনের ছয় মিনিটের জন্য রেট করা হয়েছে।
প্রকৃত শীতল প্রয়োজনীয়তা মেশিন এবং অপারেটিং পরিবেশের উপর নির্ভর করে।
রেট করা ডিউটি চক্র অতিক্রম করলে তাপ সুরক্ষা সক্রিয় হতে পারে।
কিভাবে এটা ঠিক করতে
মেশিনের প্রদর্শন বা সতর্কতা সূচক পরীক্ষা করুন।
ইনপুট সরবরাহ এবং বৈদ্যুতিক ইনস্টলেশন সরঞ্জামের বৈশিষ্ট্যগুলি পূরণ করে তা যাচাই করুন৷
নিশ্চিত করুন যে নির্বাচিত অপারেটিং মোড এবং সেটিংস কাটিং প্রক্রিয়ার জন্য উপযুক্ত।
যদি একটি তাপ সতর্কতা সক্রিয় থাকে, কাটা বন্ধ করুন এবং মেশিনটিকে তার অপারেটিং নির্দেশাবলী অনুযায়ী ঠান্ডা হতে দিন।
বায়ুচলাচল খোলা পরিষ্কার রাখুন এবং সরঞ্জামের চারপাশে পর্যাপ্ত স্থান বজায় রাখুন।
যদি বৈদ্যুতিক সরবরাহের সমস্যা সন্দেহ হয়, তাহলে একজন যোগ্যতাসম্পন্ন ইলেক্ট্রিশিয়ান দ্বারা ইনস্টলেশন পরিদর্শন করুন।
এমন একটি মেশিন বারবার রিসেট করবেন না যা বৈদ্যুতিক বা তাপীয় ত্রুটির রিপোর্ট করতে থাকে।
7. পাইলট আর্ক সার্কিট বা অভ্যন্তরীণ বৈদ্যুতিক উপাদান ব্যর্থতা
যদি বায়ু সরবরাহ, টর্চের ব্যবহার্য জিনিসপত্র, কাজের ক্ল্যাম্প, টর্চ সমাবেশ এবং অপারেটিং অবস্থা সব ঠিক থাকে, তাহলে সমস্যাটি একটি অভ্যন্তরীণ বৈদ্যুতিক ত্রুটি জড়িত হতে পারে।
প্লাজমা কাটার ডিজাইনের উপর নির্ভর করে, আর্ক-স্টার্টিং সিস্টেমে কন্ট্রোল সার্কিট্রি, স্যুইচিং উপাদান, সেন্সর এবং অন্যান্য বৈদ্যুতিক সমাবেশ থাকতে পারে।
এই সিস্টেমগুলির একটিতে একটি ত্রুটি টর্চকে একটি চাপ শুরু বা বজায় রাখা থেকে বাধা দিতে পারে।
একটি পাইলট আর্ক সার্কিট সমস্যার লক্ষণগুলি কী কী?
সম্ভাব্য লক্ষণগুলির মধ্যে রয়েছে:
বায়ু স্বাভাবিকভাবে প্রবাহিত হয়, কিন্তু কোন চাপ তৈরি হয় না।
মেশিন বারবার একটি আর্ক-স্টার্টিং ফল্ট রিপোর্ট করে।
সঠিকভাবে ইনস্টল করা নতুন ব্যবহারযোগ্য জিনিসগুলি অপারেশন পুনরুদ্ধার করে না।
টর্চ সংযোগ এবং বাহ্যিক সরবরাহের অবস্থা স্বাভাবিক বলে মনে হচ্ছে।
যন্ত্রটি তার স্বাভাবিক বাহ্যিক চেক পাস করা সত্ত্বেও একটি চাপ শুরু করতে ব্যর্থ হয়।
এই লক্ষণগুলি প্রমাণ করে না যে একটি অভ্যন্তরীণ উপাদান ব্যর্থ হয়েছে। তারা নির্দেশ করে যে আরও পেশাদার রোগ নির্ণয়ের প্রয়োজন হতে পারে।
কিভাবে এটা ঠিক করতে
প্রস্তাবিত বাহ্যিক পরিদর্শনগুলি প্রথমে সম্পূর্ণ করুন।
সরঞ্জামের মডেল, ফল্ট কোড, অপারেটিং শর্তাবলী এবং সঠিক লক্ষণগুলি রেকর্ড করুন।
উপযুক্ত ডায়াগনস্টিক পদ্ধতির জন্য একজন যোগ্যতাসম্পন্ন পরিষেবা প্রযুক্তিবিদ বা সরঞ্জাম প্রস্তুতকারকের সাথে যোগাযোগ করুন।
অভ্যন্তরীণ আর্ক-স্টার্টিং সিস্টেমে বিপজ্জনক বৈদ্যুতিক ভোল্টেজ এবং সঞ্চিত শক্তি জড়িত থাকতে পারে।
বিদ্যুতের উত্স খুলবেন না, প্রতিরক্ষামূলক সার্কিটগুলিকে বাইপাস করবেন না বা যথাযথ প্রশিক্ষণ এবং সরঞ্জাম ছাড়া অভ্যন্তরীণ বৈদ্যুতিক মেরামতের চেষ্টা করবেন না।
পাওয়ার সাপ্লাই প্রতিস্থাপন করা প্রথম সমস্যা সমাধানের পদক্ষেপ হওয়া উচিত নয় যখন সহজ বাহ্যিক কারণগুলিকে উড়িয়ে দেওয়া হয় না।
আপনি কিভাবে একটি প্লাজমা কাটার সমস্যার সমাধান করবেন যা আর্ক করবে না?
একটি পদ্ধতিগত সমস্যা সমাধান প্রক্রিয়া ব্যয়বহুল অংশগুলির অপ্রয়োজনীয় প্রতিস্থাপন ছাড়াই সমস্যা সনাক্ত করতে সহায়তা করে।
কারণটি সংকুচিত করতে নিম্নলিখিত ক্রমটি ব্যবহার করুন।
ধাপ 1: সঠিক লক্ষণ সনাক্ত করুন
মেশিন কিনা তা নির্ধারণ করুন:
কোন বায়ু প্রবাহ এবং কোন চাপ নেই.
বায়ু প্রবাহ উত্পাদন করে কিন্তু কোন চাপ নেই।
একটি পাইলট আর্ক শুরু করে যা স্থানান্তর করে না।
একটি চাপ তৈরি করে যা অবিলম্বে বন্ধ হয়ে যায়।
মাঝে মাঝে শুরু হয়।
এই প্রাথমিক পর্যবেক্ষণ বেশ কিছু সম্পর্কহীন সম্ভাবনাকে দূর করতে পারে।
ধাপ 2: মেশিনের ত্রুটি সূচক পরীক্ষা করুন
ডিসপ্লে এবং সতর্কতা আলো পরিদর্শন করুন।
বায়ুচাপ, তাপ সুরক্ষা, টর্চ সংযোগ এবং বৈদ্যুতিক ত্রুটিগুলি নির্দিষ্ট সূচক দ্বারা চিহ্নিত করা যেতে পারে।
কোন ফল্ট কোড ব্যাখ্যা করতে অপারেটিং ম্যানুয়াল ব্যবহার করুন.
ধাপ 3: বায়ু সরবরাহ যাচাই করুন
কম্প্রেসার, রেগুলেটর, ফিল্টার এবং পায়ের পাতার মোজাবিশেষ সঠিকভাবে কাজ করছে তা নিশ্চিত করুন।
সরঞ্জামের জন্য নির্দিষ্ট অবস্থার অধীনে চাপ এবং প্রবাহ পরীক্ষা করুন।
শুধুমাত্র নিয়ন্ত্রকের নিষ্ক্রিয় চাপ পড়ার উপর নির্ভর করবেন না।
ধাপ 4: টর্চ ভোগ্য সামগ্রী পরিদর্শন করুন
পাওয়ার সংযোগ বিচ্ছিন্ন করুন এবং টর্চটিকে শীতল হতে দিন।
ইলেক্ট্রোড, অগ্রভাগ, ঘূর্ণায়মান রিং, ধরে রাখার ক্যাপ এবং অন্যান্য প্রয়োজনীয় উপাদানগুলি পরিদর্শন করুন।
ক্ষতিগ্রস্থ বা বেমানান ভোগ্যপণ্য প্রতিস্থাপন করুন।
সঠিকভাবে টর্চ পুনরায় একত্রিত করুন।
ধাপ 5: ওয়ার্ক ক্ল্যাম্প এবং রিটার্ন ক্যাবল চেক করুন
ক্ল্যাম্প, তার এবং সংযোগ পয়েন্টগুলি পরিদর্শন করুন।
নিশ্চিত করুন যে বাতা পরিষ্কার, পরিবাহী ধাতুর সাথে নির্ভরযোগ্য যোগাযোগ করে।
ধাপ 6: টর্চ এবং বাহ্যিক সংযোগগুলি পরিদর্শন করুন
দৃশ্যমান ক্ষতির জন্য ট্রিগার, তারের জ্যাকেট এবং বাহ্যিক সংযোগকারীগুলি পরীক্ষা করুন৷
টর্চটি পাওয়ার উত্সের সাথে সঠিকভাবে সংযুক্ত রয়েছে তা নিশ্চিত করুন।
ধাপ 7: অপারেটিং শর্তাবলী নিশ্চিত করুন
ইনপুট পাওয়ার প্রয়োজনীয়তা, অপারেটিং মোড, কারেন্ট কাটা, তাপীয় সতর্কতা এবং ডিউটি চক্র পরীক্ষা করুন।
মেশিনের প্রতিরক্ষামূলক সিস্টেম দ্বারা চিহ্নিত কোনো সমস্যা সংশোধন করুন।
ধাপ 8: প্রয়োজন হলে পেশাদার পরিষেবার জন্য অনুরোধ করুন
যদি প্লাজমা কাটার বাহ্যিক চেক করার পরেও চাপ না দেয়, তাহলে সমস্যা সমাধান বন্ধ করুন এবং যোগ্য পরিষেবার ব্যবস্থা করুন।
মেশিনে ক্রমাগত ত্রুটি দেখা দিলে বারবার আর্ক শুরু করার চেষ্টা করবেন না।
কেন আমার প্লাজমা কাটার বায়ু আছে কিন্তু কোন চাপ নেই?
সবচেয়ে সাধারণ সমস্যা সমাধানের প্রশ্নগুলির মধ্যে একটি হল:
'কেন আমার প্লাজমা কাটার বাতাস ফুঁকছে কিন্তু আর্কিং করছে না?'
একটি চাপ ছাড়া বায়ু প্রবাহ মানে বায়ুসংক্রান্ত সিস্টেমের অন্তত অংশ অপারেটিং হয়, কিন্তু আর্ক-শুরু ক্রম সফলভাবে সম্পন্ন হয় নি।
সম্ভাব্য কারণগুলির মধ্যে রয়েছে:
জীর্ণ বা ক্ষতিগ্রস্ত ইলেক্ট্রোড এবং অগ্রভাগ.
ভুলভাবে টর্চ ব্যবহার্য জিনিসপত্র ইনস্টল করা।
একটি অসন্তুষ্ট টর্চ নিরাপত্তা ইন্টারলক.
একটি ক্ষতিগ্রস্ত টর্চ সংযোগ বা নিয়ন্ত্রণ সংকেত.
একটি মেশিন সুরক্ষা ত্রুটি।
আর্ক-স্টার্টিং সার্কিটের মধ্যে একটি সমস্যা।
মেশিনের সতর্কতা সূচকগুলি পরীক্ষা করে শুরু করুন।
এর পরে, পাওয়ার সংযোগ বিচ্ছিন্ন করুন এবং ভোগ্য সামগ্রী এবং টর্চ সমাবেশ পরিদর্শন করুন।
নিশ্চিত করুন যে প্রতিস্থাপনের উপাদানগুলি টর্চের জন্য সঠিক।
যদি বাহ্যিক উপাদানগুলি ভাল অবস্থায় থাকে এবং মেশিনটি এখনও একটি চাপ তৈরি না করে বায়ু প্রবাহিত করে, পেশাদার বৈদ্যুতিক নির্ণয়ের প্রয়োজন হতে পারে।
দ্রষ্টব্য: কিছু প্লাজমা কাটার কাটার পরে অল্প সময়ের জন্য বাতাস প্রবাহিত করে। এই পোস্ট-ফ্লো শীতল চক্র স্বাভাবিক এবং স্বয়ংক্রিয়ভাবে একটি ত্রুটি হিসাবে ব্যাখ্যা করা উচিত নয়।
কেন পাইলট আর্ক শুরু হয় কিন্তু ওয়ার্কপিসে স্থানান্তর করতে ব্যর্থ হয়?
একটি প্লাজমা কাটার সফলভাবে একটি পাইলট আর্ক তৈরি করতে পারে কিন্তু মূল কাটিং আর্ক স্থাপন করতে ব্যর্থ হয়।
এটি সাধারণত পাইলট আর্ক ট্রান্সফার সমস্যা হিসাবে বর্ণনা করা হয়।
পাইলট আর্ক এবং স্থানান্তরিত কাটিং আর্ক বিভিন্ন ফাংশন সঞ্চালন করে।
পাইলট আর্ক আর্ক ইনিশিয়েশনকে সমর্থন করে, যখন স্থানান্তরিত আর্ক ওয়ার্কপিসের মধ্য দিয়ে বৈদ্যুতিক কাটিং পাথ প্রদান করে।
যদি পাইলট আর্ক উপস্থিত থাকে কিন্তু মেশিনটি কাটবে না, তাহলে আর্ক স্থানান্তরের জন্য প্রয়োজনীয় শর্তগুলিতে ফোকাস করুন।
পাইলট আর্ক স্থানান্তর ব্যর্থতার সাধারণ কারণ
সম্ভাব্য কারণ
কেন এটা ব্যাপার
প্রস্তাবিত কর্ম
দুর্বল কাজের বাতা সংযোগ
কাটিয়া সার্কিট অসম্পূর্ণ হতে পারে
ধাতু পরিষ্কার করার জন্য বাতা সংযুক্ত করুন
অত্যধিক টর্চ স্ট্যান্ডঅফ
চাপ সফলভাবে স্থানান্তর নাও হতে পারে
নির্দিষ্ট কাটিয়া উচ্চতা ব্যবহার করুন
নোংরা বা লেপা ওয়ার্কপিস
বৈদ্যুতিক যোগাযোগ অবিশ্বস্ত হতে পারে
উপযুক্ত যোগাযোগ এলাকা পরিষ্কার করুন
ভুল ভোগ্যপণ্য
আর্কের বৈশিষ্ট্যগুলি অ্যাপ্লিকেশনের সাথে নাও মিলতে পারে৷
সঠিক ব্যবহারযোগ্য সেট ইনস্টল করুন
ভুল অপারেটিং সেটিংস
কাটিং শর্ত অনুপযুক্ত হতে পারে
নির্বাচিত মোড এবং সেটিংস যাচাই করুন
অস্থির বায়ু সরবরাহ
চাপ গঠন এবং স্থায়িত্ব প্রভাবিত হতে পারে
অপারেটিং অবস্থার অধীনে চাপ এবং প্রবাহ পরীক্ষা করুন
একটি স্থানান্তর জোর করার প্রয়াসে খোলা বাতাসে পাইলট আর্ককে বারবার ফায়ার করা এড়িয়ে চলুন।
সরঞ্জামের প্রস্তাবিত শুরু এবং পরীক্ষা পদ্ধতি অনুসরণ করুন।
কেন একটি প্লাজমা কাটার আর্কিং শুরু করে এবং তারপরে থামে?
একটি প্লাজমা কাটার যা সাধারণত শুরু হয় কিন্তু কাটার সময় বন্ধ হয়ে যায় যেটি কখনও শুরু হয় না তার থেকে আলাদা সমস্যা হতে পারে।
সাধারণ কারণগুলির মধ্যে রয়েছে অস্থির বায়ু প্রবাহ, জীর্ণ ভোগ্য জিনিসপত্র, অত্যধিক দূরত্ব কাটা, একটি দুর্বল কাজের ফেরার পথ, বা তাপ সুরক্ষা।
ব্যর্থতার সময় দরকারী ডায়গনিস্টিক তথ্য প্রদান করে।
যদি চাপটি শুরু করার সাথে সাথেই বন্ধ হয়ে যায় , তাহলে ভোগ্য সামগ্রী, টর্চ সমাবেশ, বায়ু সরবরাহ এবং কাজের ক্ল্যাম্প পরিদর্শন করুন।
কয়েক মিনিট কাটার পরে যদি চাপ বন্ধ হয়ে যায় , মেশিনের তাপমাত্রা সূচক, ডিউটি চক্র এবং বায়ু সরবরাহ ক্ষমতা পরীক্ষা করুন।
ওয়ার্কপিস জুড়ে চলার সময় যদি আর্কটি থেমে যায় , কাটার উচ্চতা, তারের অবস্থা, কাজের ফেরার পথ এবং কাটার পরামিতিগুলি পরিদর্শন করুন।
এছাড়াও নিশ্চিত করুন যে উপাদানের বেধ এবং কাটিয়া গতি সরঞ্জামের রেট করা ক্ষমতার জন্য উপযুক্ত।
নতুন প্লাজমা টর্চ ব্যবহারযোগ্য নো-আর্ক সমস্যা হতে পারে?
হ্যাঁ। নতুন ভোগ্য সামগ্রী ইনস্টল করা স্বয়ংক্রিয়ভাবে সফল আর্ক সূচনার গ্যারান্টি দেয় না।
প্রতিস্থাপন অংশ নির্দিষ্ট টর্চ সঙ্গে সামঞ্জস্যপূর্ণ এবং সঠিকভাবে ইনস্টল করা আবশ্যক.
সম্ভাব্য সমস্যাগুলির মধ্যে রয়েছে:
ভুল ইলেক্ট্রোড মাত্রা।
বেমানান অগ্রভাগ নকশা.
ভুল কাটিং-বর্তমান রেটিং।
অনুপস্থিত বা ভুলভাবে swirl রিং অবস্থান.
অনুপযুক্ত ধরে রাখা ক্যাপ ইনস্টলেশন।
ক্ষতিগ্রস্থ প্রতিস্থাপন উপাদান.
বিভিন্ন মাত্রা বা অপারেটিং প্রয়োজনীয়তা থাকার সময় একটি উপাদান মূলের অনুরূপ হতে পারে।
এই কারণে, টর্চ মডেলের সামঞ্জস্য শুধুমাত্র চাক্ষুষ মিলের চেয়ে বেশি গুরুত্বপূর্ণ।
যদি একটি প্লাজমা কাটার ভোজনযোগ্য প্রতিস্থাপনের সাথে সাথে আর্কিং বন্ধ করে, তাহলে পাওয়ার সাপ্লাই ব্যর্থ হয়েছে বলে ধরে নেওয়ার আগে নতুন ইনস্টল করা উপাদানগুলি পরিদর্শন করুন।
কিভাবে আপনি প্লাজমা কর্তনকারী আর্ক শুরু সমস্যা প্রতিরোধ করতে পারেন?
প্রতিরোধমূলক রক্ষণাবেক্ষণ অপ্রত্যাশিত কাটিং বাধা কমাতে পারে, ভোগ্য জীবন উন্নত করতে পারে এবং আরও সামঞ্জস্যপূর্ণ উত্পাদন সমর্থন করতে পারে।
1. একটি পরিষ্কার, শুষ্ক বায়ু সরবরাহ বজায় রাখুন
কম্প্রেসার, এয়ার ফিল্টার, রেগুলেটর এবং আর্দ্রতা বিভাজন সিস্টেম নিয়মিত পরিদর্শন করুন।
জমে থাকা জল নিষ্কাশন করুন এবং প্রয়োজনে ফিল্টার উপাদানগুলি প্রতিস্থাপন করুন।
সামঞ্জস্যপূর্ণ বায়ু গুণমান টর্চ উপাদান রক্ষা করতে এবং স্থিতিশীল কাটিয়া অবস্থা বজায় রাখতে সাহায্য করে।
2. কাটার আগে ভোগ্য সামগ্রী পরিদর্শন করুন
দৃশ্যমান পরিধানের জন্য ইলেক্ট্রোড এবং অগ্রভাগ পরীক্ষা করুন।
ক্ষতির জন্য ঘূর্ণায়মান রিং এবং ধরে রাখার ক্যাপ পরিদর্শন করুন।
উপাদানগুলি তাদের প্রকৃত অবস্থা এবং সরঞ্জামের রক্ষণাবেক্ষণের সুপারিশ অনুসারে প্রতিস্থাপন করুন।
3. সঠিক ভোগ্যপণ্য ব্যবহার করুন
টর্চ মডেল, অপারেটিং কারেন্ট, এবং কাটিয়া অ্যাপ্লিকেশনের সাথে ভোগ্য সামগ্রীর সাথে মিল করুন।
একসাথে কাজ করার জন্য ডিজাইন করা হয়নি এমন অংশগুলিকে একত্রিত করা এড়িয়ে চলুন।
4. টর্চ রক্ষা করুন কেবল অ্যাসেম্বলি
অতিরিক্ত নমন, পেষণ, টানা এবং ঘর্ষণ প্রতিরোধ করুন।
টর্চ কেবলটিকে ধারালো প্রান্ত এবং চলমান সরঞ্জাম থেকে দূরে রাখুন।
সংযোগকারী এবং তারের জ্যাকেট নিয়মিত পরিদর্শন করুন।
5. নির্ভরযোগ্য কাজ ক্ল্যাম্প যোগাযোগ বজায় রাখুন
কাজের ক্ল্যাম্প পরিষ্কার রাখুন এবং ক্ষতির জন্য রিটার্ন ক্যাবল পরিদর্শন করুন।
কাটার আগে ক্ল্যাম্পটিকে একটি উপযুক্ত পরিবাহী পৃষ্ঠের সাথে সংযুক্ত করুন।
6. রেটেড ডিউটি সাইকেল অনুসরণ করুন
মেশিনটিকে তার নির্দিষ্ট অপারেটিং সীমার মধ্যে ব্যবহার করুন।
পর্যাপ্ত বায়ুচলাচল বজায় রাখুন এবং তাপীয় সতর্কতার সাথে সাথে সাড়া দিন।
7. একটি রক্ষণাবেক্ষণ রেকর্ড রাখুন
বানোয়াট দোকান এবং শিল্প ব্যবহারকারীদের জন্য, একটি সাধারণ রক্ষণাবেক্ষণ রেকর্ড পুনরাবৃত্ত ত্রুটি সনাক্ত করতে সাহায্য করতে পারে।
দরকারী তথ্য অন্তর্ভুক্ত:
রক্ষণাবেক্ষণ আইটেম
কি রেকর্ড করতে হবে
টর্চ মডেল
মডেল এবং সামঞ্জস্যপূর্ণ ভোগ্য সেট
কারেন্ট কাটা
সাধারণ অপারেটিং পরিসীমা
ভোগযোগ্য অবস্থা
ইলেক্ট্রোড এবং অগ্রভাগ পরিধান
বায়ু সরবরাহ
চাপ, প্রবাহ এবং ফিল্টার অবস্থা
দোষের লক্ষণ
কোন চাপ, বিরতিহীন চাপ বা ব্যর্থ স্থানান্তর
সংশোধনমূলক ব্যবস্থা
উপাদান পরিদর্শন বা প্রতিস্থাপিত
ফলাফল
স্বাভাবিক কাটা পুনরুদ্ধার করা হয়েছিল কিনা
একটি সামঞ্জস্যপূর্ণ পরিদর্শন প্রক্রিয়া রক্ষণাবেক্ষণ দলগুলিকে নিয়মিত ব্যবহারযোগ্য পরিধানের পুনরাবৃত্তিমূলক সরঞ্জামের সমস্যা থেকে আলাদা করতে সাহায্য করতে পারে।
একটি প্লাজমা কাটিং টর্চ প্রতিস্থাপন করার আগে আপনার কী পরীক্ষা করা উচিত?
বিদ্যমান থাকলে প্লাজমা কাটিং টর্চ ক্ষতিগ্রস্ত হয় বা বারবার আর্ক-স্টার্টিং সমস্যার সম্মুখীন হয়, একটি সামঞ্জস্যপূর্ণ প্রতিস্থাপন নির্বাচন করা অপরিহার্য।
একটি প্রতিস্থাপন টর্চ শুধুমাত্র চেহারা বা বিজ্ঞাপন amperage দ্বারা নির্বাচিত করা উচিত নয়.
ক্রয় করার আগে, নিম্নলিখিত স্পেসিফিকেশন যাচাই করুন.
নির্বাচন ফ্যাক্টর
কেন এটা ব্যাপার
প্লাজমা কাটার মডেল
বিদ্যুতের উৎসের সাথে টর্চ ব্যবহার করা যাবে কিনা তা নির্ধারণ করে
টর্চ সংযোগের ধরন
সামঞ্জস্যপূর্ণ বৈদ্যুতিক, বায়ুসংক্রান্ত এবং নিয়ন্ত্রণ সংযোগ নিশ্চিত করে
রেট কাটা বর্তমান
ইচ্ছাকৃত অপারেটিং প্রয়োজনীয়তা পূরণ করতে হবে
আর্ক-স্টার্টিং সিস্টেম
সরঞ্জামের শুরু এবং নিয়ন্ত্রণ নকশার সাথে মেলে
ভোগযোগ্য সামঞ্জস্য
ইলেক্ট্রোড, অগ্রভাগ এবং সম্পর্কিত প্রতিস্থাপন অংশ নির্ধারণ করে
টর্চ তারের দৈর্ঘ্য
ওয়ার্কস্টেশন লেআউট এবং হ্যান্ডলিং প্রভাবিত করে
ম্যানুয়াল বা যান্ত্রিক অ্যাপ্লিকেশন
উপযুক্ত টর্চ কনফিগারেশন নির্ধারণ করে
নিরাপত্তা এবং নিয়ন্ত্রণ প্রয়োজনীয়তা
টর্চের প্রতিরক্ষামূলক ফাংশনগুলির সঠিক অপারেশন নিশ্চিত করে
ঢালাই সরঞ্জাম বিতরণকারী, মেরামত কেন্দ্র এবং শিল্প ক্রয়কারী দলের জন্য, অর্ডার করার আগে এই বিবরণগুলি যাচাই করা সামঞ্জস্য সমস্যা এবং অপ্রয়োজনীয় রিটার্ন কমাতে পারে।
একটি প্রতিস্থাপন টর্চ বা ভোগ্য সামগ্রীর অনুরোধ করার সময়, বিদ্যমান টর্চ মডেল, মেশিন মডেল, সংযোগকারীর বিবরণ এবং অপারেটিং কারেন্ট প্রদান করুন।
মূল টর্চ এবং ব্যবহারযোগ্য উপাদানগুলির ফটোগ্রাফগুলি সরবরাহকারীকে সামঞ্জস্যতা যাচাই করতে সহায়তা করতে পারে।
Plasma Cutter No-Arc সমস্যা সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
1. কেন আমার প্লাজমা কাটার আর্কিং হয় না?
অপর্যাপ্ত বায়ুচাপ, জীর্ণ ভোগ্য সামগ্রী, ভুল টর্চ সমাবেশ, দুর্বল বৈদ্যুতিক রিটার্ন যোগাযোগ, ট্রিগার সমস্যা, প্রতিরক্ষামূলক ত্রুটি বা অভ্যন্তরীণ আর্ক-স্টার্টিং সার্কিট সমস্যার কারণে প্লাজমা কাটার চাপ দিতে ব্যর্থ হতে পারে।
ফল্ট ইন্ডিকেটর, এয়ার সাপ্লাই, টর্চ ভোগ্য সামগ্রী এবং বাহ্যিক সংযোগ পরীক্ষা করে শুরু করুন।
2. কেন আমার প্লাজমা কাটার বায়ু আছে কিন্তু কোন চাপ নেই?
একটি চাপ ছাড়া বায়ু প্রবাহ জীর্ণ ভোগ্য সামগ্রী, ভুল টর্চ সমাবেশ, একটি অসন্তুষ্ট নিরাপত্তা আন্তঃলক, একটি নিয়ন্ত্রণ সংকেত সমস্যা, বা একটি অভ্যন্তরীণ আর্ক-স্টার্টিং ত্রুটি নির্দেশ করতে পারে।
মেশিনের সতর্কতা সূচকগুলি পরীক্ষা করুন এবং বিদ্যুৎ সংযোগ বিচ্ছিন্ন হয়ে টর্চের উপাদানগুলি পরীক্ষা করুন৷
3. কেন আমার প্লাজমা কাটার পাইলট আর্ক কাজ করছে না?
ক্ষতিগ্রস্থ ভোগ্য সামগ্রী, অনুপযুক্ত সমাবেশ, অপর্যাপ্ত বায়ু সরবরাহ, টর্চ সংযোগের ত্রুটি বা স্টার্টিং সিস্টেমে সমস্যার কারণে একটি পাইলট আর্ক ব্যর্থ হতে পারে।
সমস্ত প্লাজমা কাটার একই পাইলট-আর্ক ডিজাইন ব্যবহার করে না, তাই উপযুক্ত ডায়াগনস্টিক পদ্ধতি সরঞ্জামের উপর নির্ভর করে।
4. কেন আমার প্লাজমা কাটার পাইলট আর্ক শুরু হয় কিন্তু কাটা হয় না?
যদি পাইলট আর্ক শুরু হয় কিন্তু প্রধান কাটিং আর্ক স্থানান্তর না করে, তাহলে ওয়ার্ক ক্ল্যাম্প, ওয়ার্কপিস কন্টাক্ট, টর্চ স্ট্যান্ডঅফ, ভোগ্য সামগ্রী এবং অপারেটিং সেটিংস পরিদর্শন করুন।
একটি দুর্বল কাজের ফেরার পথ বা অত্যধিক টর্চ দূরত্ব সফল আর্ক স্থানান্তরে হস্তক্ষেপ করতে পারে।
5. একটি খারাপ ইলেকট্রোড একটি প্লাজমা কাটার আগুনের কারণ হতে পারে না?
হ্যাঁ। একটি গুরুতরভাবে জীর্ণ বা ক্ষতিগ্রস্থ ইলেক্ট্রোড নির্ভরযোগ্য আর্ক সূচনাতে হস্তক্ষেপ করতে পারে।
অত্যধিক ক্ষয় বা অস্বাভাবিক ক্ষতির জন্য ইলেক্ট্রোড পরিদর্শন করুন এবং প্রয়োজনে এটি প্রতিস্থাপন করুন।
এছাড়াও সম্পর্কিত পরিধানের জন্য অগ্রভাগ এবং অন্যান্য ভোগ্যপণ্য পরিদর্শন করুন।
6. একটি নোংরা অগ্রভাগ Arcing থেকে একটি প্লাজমা কাটার থামাতে পারে?
একটি দূষিত, অবরুদ্ধ বা ক্ষতিগ্রস্ত অগ্রভাগ গ্যাস প্রবাহ এবং চাপ আচরণকে প্রভাবিত করতে পারে।
সমস্যার তীব্রতা এবং টর্চ ডিজাইনের উপর নির্ভর করে, এটি অবিশ্বাস্য শুরু বা অস্থির কাটতে অবদান রাখতে পারে।
টর্চ স্পেসিফিকেশন অনুযায়ী ক্ষতিগ্রস্ত ভোগ্যপণ্য পরিদর্শন এবং প্রতিস্থাপন করুন।
7. একটি প্লাজমা কাটার কি বায়ু চাপ প্রয়োজন?
সঠিক বায়ুচাপ প্লাজমা কাটার এবং টর্চ মডেলের উপর নির্ভর করে।
সর্বদা সরঞ্জামের নির্দিষ্ট চাপ এবং প্রবাহের প্রয়োজনীয়তাগুলি অনুসরণ করুন।
প্রবাহিত অবস্থায় বায়ু সরবরাহ পরীক্ষা করুন কারণ টর্চটি কাজ করার সময় চাপ কমতে পারে।
8. একটি খারাপ কাজের ক্ল্যাম্প কি প্লাজমা কাটার কাটার কারণ হতে পারে না?
হ্যাঁ। একটি দুর্বল কাজের ক্ল্যাম্প সংযোগ মূল কাটিং আর্ককে সঠিকভাবে স্থানান্তরিত হতে বাধা দিতে পারে বা অস্থির কাটার কারণ হতে পারে।
পরিষ্কার, পরিবাহী ধাতু এবং ক্ষতির জন্য রিটার্ন ক্যাবল পরিদর্শন করার জন্য ওয়ার্ক ক্ল্যাম্পটিকে নিরাপদে সংযুক্ত করুন।
9. কেন আমার প্লাজমা কাটার কয়েক সেকেন্ড পরে আর্কিং বন্ধ করে?
সম্ভাব্য কারণগুলির মধ্যে অস্থির বায়ু প্রবাহ, ক্ষতিগ্রস্ত ভোগ্য সামগ্রী, দুর্বল চাপ স্থানান্তর, একটি নিয়ন্ত্রণ ত্রুটি, বা একটি সক্রিয় সুরক্ষা ব্যবস্থা অন্তর্ভুক্ত।
দীর্ঘায়িত কাটার পরে সমস্যা দেখা দিলে, অতিরিক্ত উত্তাপ এবং ডিউটি চক্রের সীমাবদ্ধতার জন্যও পরীক্ষা করুন।
10. কেন আমার প্লাজমা কর্তনকারী ভোগ্যপণ্য পরিবর্তন করার পরে আরসিং হয় না?
ভুল ভোগ্য নির্বাচন বা সমাবেশ একটি সম্ভাব্য কারণ.
নিশ্চিত করুন যে ইলেক্ট্রোড, অগ্রভাগ, ঘূর্ণায়মান রিং এবং ধরে রাখার ক্যাপ টর্চের সাথে সামঞ্জস্যপূর্ণ এবং সঠিক ক্রমে ইনস্টল করা হয়েছে৷
মেশিনটি একটি টর্চ সমাবেশ বা নিরাপত্তা-সম্পর্কিত ত্রুটি প্রদর্শন করে কিনা তা পরীক্ষা করুন।
11. আমার প্লাজমা টর্চ খারাপ হলে আমি কিভাবে জানব?
সম্ভাব্য লক্ষণগুলির মধ্যে রয়েছে দৃশ্যমান টর্চের ক্ষতি, বিরতিহীন ট্রিগার অপারেশন, ক্ষতিগ্রস্থ তারের নিরোধক, বারবার সংযোগের ত্রুটি, বা বাহ্যিক ভোগ্য সামগ্রী এবং অপারেটিং শর্তগুলি পরীক্ষা করার পরে ক্রমাগত আর্ক-স্টার্টিং সমস্যা।
এই উপসর্গ সবসময় মানে না যে সম্পূর্ণ টর্চ প্রতিস্থাপন প্রয়োজন।
একটি যোগ্য পরিদর্শন সমস্যাটি পরিবর্তনযোগ্য উপাদানের মধ্যে সীমাবদ্ধ কিনা বা টর্চ সমাবেশ জড়িত কিনা তা নির্ধারণ করতে সহায়তা করতে পারে।
12. আমি কখন প্লাজমা কাটার সমস্যা সমাধান করা বন্ধ করব?
আপনি ক্ষতিগ্রস্থ বৈদ্যুতিক নিরোধক, পোড়া গন্ধ, অস্বাভাবিক শব্দ, বারবার প্রতিরক্ষামূলক ত্রুটি বা বৈদ্যুতিক বিপদের অন্যান্য লক্ষণ লক্ষ্য করলে সরঞ্জামগুলি ব্যবহার করা বন্ধ করুন৷
প্রস্তাবিত বাহ্যিক পরিদর্শনের পরেও যখন মেশিনটি ব্যর্থ হতে থাকে তখন পেশাদার পরিষেবা দেওয়াও উপযুক্ত।
সুরক্ষা ডিভাইসগুলিকে বাইপাস করবেন না বা অভ্যন্তরীণ উচ্চ-ভোল্টেজ উপাদানগুলির অযোগ্য মেরামতের চেষ্টা করবেন না।
চূড়ান্ত চিন্তাভাবনা: কীভাবে একটি প্লাজমা কাটার ঠিক করবেন যা আর্কিং নয়
যখন একটি প্লাজমা কাটার আর্কিং হয় না, সবচেয়ে কার্যকর পদ্ধতি হল অংশ প্রতিস্থাপন করার আগে সঠিক ব্যর্থতার লক্ষণ সনাক্ত করা।
এয়ার সাপ্লাই এবং মেশিন ফল্ট ইন্ডিকেটর দিয়ে শুরু করুন। তারপরে টর্চের ভোগ্য সামগ্রীগুলি পরিদর্শন করুন, সঠিক সমাবেশ নিশ্চিত করুন এবং কাজের ক্ল্যাম্প এবং বাহ্যিক সংযোগগুলি পরীক্ষা করুন।
যদি পাইলট আর্ক শুরু হয় কিন্তু স্থানান্তর না হয়, তাহলে বৈদ্যুতিক রিটার্ন পাথ, উচ্চতা কাটা এবং অপারেটিং অবস্থার উপর ফোকাস করুন।
যদি মেশিনে বায়ু প্রবাহ থাকে কিন্তু সঠিক বাহ্যিক অবস্থা থাকা সত্ত্বেও কোন চাপ না থাকে, তাহলে একটি নিয়ন্ত্রণ বা অভ্যন্তরীণ আর্ক-স্টার্টিং সমস্যা পেশাদার রোগ নির্ণয়ের প্রয়োজন হতে পারে।
নির্ভরযোগ্য প্লাজমা কাটার চাবিকাঠি হল একটি সঠিকভাবে মিলিত টর্চ, সঠিকভাবে ইনস্টল করা ভোগ্য সামগ্রী, স্থিতিশীল বায়ু প্রবাহ, শব্দ বৈদ্যুতিক সংযোগ এবং সরঞ্জামের রেট করা সীমার মধ্যে অপারেশন।
ইকুইপমেন্ট ডিস্ট্রিবিউটর, ফ্যাব্রিকেশন ওয়ার্কশপ এবং ইন্ডাস্ট্রিয়াল মেইনটেন্যান্স টিমের জন্য, এই সাতটি সাধারণ কারণ বোঝা অপ্রয়োজনীয় প্রতিস্থাপন খরচ কমাতে পারে, সমস্যা সমাধানের দক্ষতা উন্নত করতে পারে এবং আরও নির্ভরযোগ্য কাটিং পারফরম্যান্সকে সমর্থন করতে পারে।
এই ওয়েবসাইট কুকিজ এবং অনুরূপ প্রযুক্তি ব্যবহার করে ('কুকিজ')। আপনার সম্মতি সাপেক্ষে, আপনার আগ্রহের বিষয়বস্তু ট্র্যাক করতে বিশ্লেষণাত্মক কুকিজ এবং আগ্রহ-ভিত্তিক বিজ্ঞাপন প্রদর্শনের জন্য বিপণন কুকিজ ব্যবহার করবে। আমরা এই ব্যবস্থাগুলির জন্য তৃতীয়-পক্ষ প্রদানকারী ব্যবহার করি, যারা তাদের নিজস্ব উদ্দেশ্যে ডেটা ব্যবহার করতে পারে।
আপনি 'সব স্বীকার করুন' ক্লিক করে বা আপনার স্বতন্ত্র সেটিংস প্রয়োগ করে আপনার সম্মতি দেন। আপনার ডেটা তখন ইউরোপীয় ইউনিয়নের বাইরের তৃতীয় দেশগুলিতেও প্রক্রিয়া করা হতে পারে, যেমন মার্কিন যুক্তরাষ্ট্রে, যেখানে ডেটা সুরক্ষার একটি সংশ্লিষ্ট স্তর নেই এবং যেখানে, বিশেষ করে, স্থানীয় কর্তৃপক্ষ দ্বারা অ্যাক্সেস কার্যকরভাবে প্রতিরোধ করা নাও হতে পারে৷ আপনি যেকোনো সময় অবিলম্বে আপনার সম্মতি প্রত্যাহার করতে পারেন। আপনি 'সমস্ত প্রত্যাখ্যান' এ ক্লিক করলে, শুধুমাত্র কঠোরভাবে প্রয়োজনীয় কুকি ব্যবহার করা হবে।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių