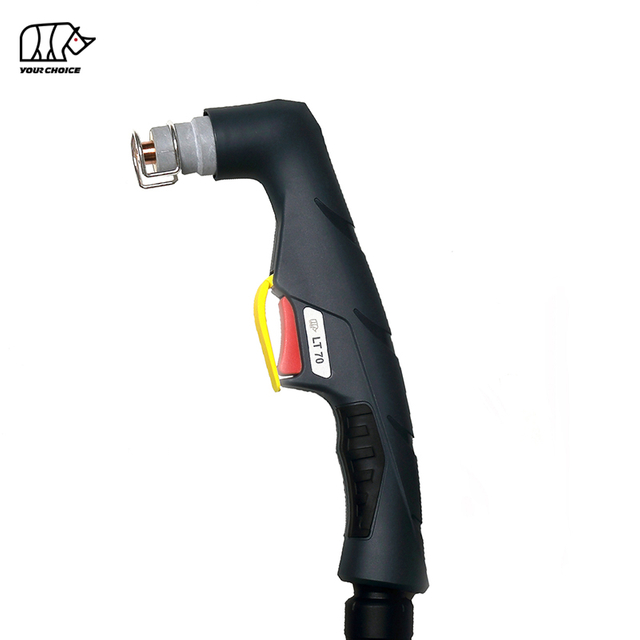
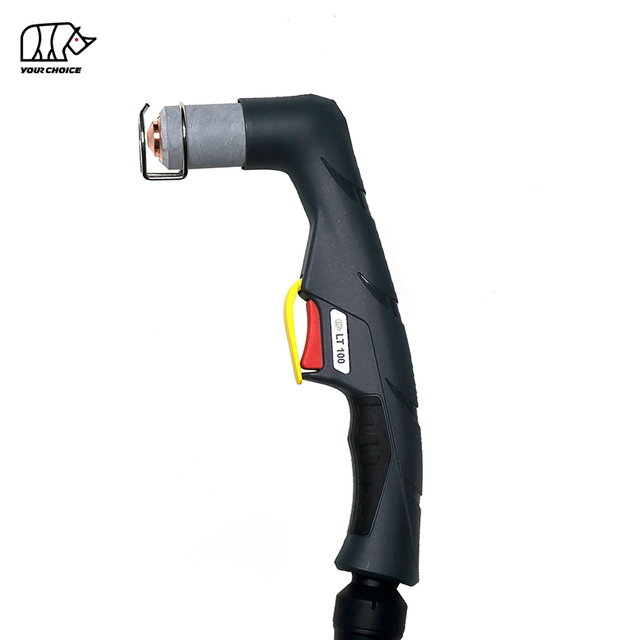
80A HF CNC Torche de découpe plasma pour découpe mécanisée
Le INWELT LTM81 est un chalumeau de coupage plasma CNC refroidi par air CNC mécanisé conçu pour les tables plasma automatisées, les machines de découpe de profilés et les systèmes industriels de découpe de métaux.
Le LTM81 est évalué à 80 A avec un cycle de service de 60 % et utilise un système de démarrage d'arc à haute fréquence ( HF ).
La configuration technique actuelle de INWELT comprend :
Courant nominal 80A
Cycle de service de 60 %
Fonctionnement à air comprimé
HF début d'arc
Env. Pression de service de 4,5 à 5,0 bars
Env. Débit d'air de 160 L/min
Env. Post-flux recommandé de 80 secondes
Câble de torche standard de 6 m
CNC / opération mécanisée
Plusieurs options de connexion machine-torche sont disponibles, notamment :
3/8G
1/4G
M14×1
M16 × 1,5
Adaptateur central
Le LTM81 doit être positionné spécifiquement comme une torche à plasma machine/ CNC , distincte de la torche à plasma portative LT 81.
INWELT LTM81 Spécifications techniques
| Spécification |
INWELT LTM81 |
| Type de produit |
CNC / Torche de découpe plasma mécanisée |
| Modèle |
LTM81 |
| Marque |
INWELT |
| Courant nominal |
80 A |
| Cycle de service |
60% |
| Refroidissement |
Air |
| Gaz de procédé |
Air comprimé |
| Démarrage de l'arc |
HF |
| Pression du gaz |
Env. 4,5 à 5,0 bars |
| Débit de gaz |
Env. 160 L/min |
| Post-écoulement recommandé |
Env. 80 secondes |
| Longueur de fil standard |
6 m |
| Opération |
CNC / Mécanisé |
| Options de connecteur |
3/8G / 1/4G / M14×1 / M16×1,5 / Adaptateur central |
| Tailles de pointe standard |
Ø1,0 / Ø1,1 / Ø1,2 mm |
| Conseils étendus |
Disponible |
| OEM / ODM |
Disponible |
| Marque privée |
Disponible |
Avant de commander, confirmez la source d'alimentation plasma, le courant nominal, l'architecture de démarrage HF , le circuit à arc pilote, le connecteur arrière, l'interface de commande et la configuration système CNC requise.
LTM81 contre LT 81 : Torche machine contre torche manuelle
Les LTM81 et LT 81 appartiennent à la même famille plus large de torches et de consommables, mais ils doivent être traités comme deux produits complets distincts.
| Fonctionnalité |
LTM81 |
LT 81 |
| Opération |
CNC / Mécanisé |
Manuel / portable |
| Géométrie de la torche |
Torche machine droite |
Lampe torche à main coudée |
| Démarrer le contrôle |
Contrôlé par machine |
Déclencheur de l'opérateur |
| Montage |
Porte-torche fixe |
Ordinateur de poche |
| Hauteur de la torche |
CNC / THC contrôlé |
Contrôlé par l'opérateur |
| Demande principale |
Découpe automatisée |
Découpe manuelle |
Certains consommables peuvent être partagés entre les deux configurations.
Cependant, la tête de torche complète, le corps, le tube de positionnement, l'ensemble de câbles et l'agencement de commande ne doivent pas automatiquement être traités comme interchangeables.
Pour les liens vers des sites Web internes, utilisez :
LTM81 CNC Torche de découpe plasma
et
LT 81 Torche de découpe plasma manuelle
plutôt que de décrire les deux produits simplement comme des torches de type A81 ou LT 81.
Pourquoi utiliser une torche machine dédiée de 80 A pour le découpage au plasma CNC ?
Un système de coupage au plasma CNC nécessite une torche conçue pour un montage stable sur la machine et un fonctionnement automatisé reproductible.
Géométrie machine-torche droite
Le LTM81 utilise une structure de torche orientée machine qui peut être montée sur un axe Z CNC ou un support de torche dédié.
Une installation correcte permet de maintenir :
perpendiculaire de la torche
Position de perçage répétable
Hauteur de coupe constante
Géométrie de saignée stable
Dimensions des pièces reproductibles
Cycle de coupe contrôlé par la machine
Contrairement à une torche portative, le LTM81 est contrôlé via la source d'alimentation plasma et le système CNC .
Un cycle de coupe mécanisée typique peut inclure :
Positionnement de la torche
Détection de la hauteur initiale
Commande de démarrage du plasma
Perçant
Mouvement de coupe
Réglage de la hauteur de la torche
Arrêt d'arc
Production reproductible
Une torche machine fixe permet de contrôler les conditions de coupe de manière plus cohérente sur des pièces répétées lorsque la source d'alimentation plasma, l'alimentation en gaz, le mouvement CNC et les consommables sont correctement configurés.
Comment fonctionne le système de découpe plasma LTM81 HF
Le LTM81 fonctionne comme un composant d'un système complet de coupage au plasma composé de :
L'air comprimé circule à travers la tête de torche, le diffuseur, l'électrode et la pointe de coupe.
L'énergie électrique ionise le gaz et produit un arc plasma à haute température.
La buse de découpe resserre le flux de plasma en un jet concentré qui fait fondre le matériau électriquement conducteur tandis que le gaz à grande vitesse élimine le métal fondu de la saignée.
Comment fonctionne le démarrage de l'arc HF sur le LTM81
Le LTM81 utilise un système de démarrage d'arc à haute fréquence.
L'allumage HF utilise un signal électrique haute fréquence pour aider à établir l'arc plasma initial.
La source d'énergie plasma doit donc être conçue pour une architecture de torche HF compatible.
Les torches à plasma HF , non HF et à frappe arrière ne doivent pas être sélectionnées de manière interchangeable en fonction uniquement de l'ampérage ou de l'apparence du connecteur.
HF Considérations d'installation pour les systèmes CNC
Étant donné que le démarrage HF génère de l'énergie électrique à haute fréquence, l'installation complète CNC doit respecter les exigences du fabricant de la source d'alimentation à plasma pour :
Mise à la terre
Connexion au travail
CNC acheminement des câbles
Séparation des câbles de signal
Installation du contrôleur
Acheminement du fil de la torche
Ne présumez pas qu'une torche HF peut être connectée à n'importe quel contrôleur CNC sans prendre en compte l'architecture électrique complète de la machine.
LTM81 Configurations complètes de la torche machine
La famille de produits actuelle INWELT comprend plusieurs ensembles machine-torche de 6 m LTM81 .
| INWELT |
Configuration des codes |
| IJWU0641 |
LTM81 / 6 m / 3/8G |
| IJWU0647 |
LTM81 / 6 m / Adaptateur central |
| IJWU0717 |
LTM81 / 6 m / 1/4G |
| IJWU0718 |
LTM81 / 6m / M16×1,5 |
| IJWU0719 |
LTM81 / 6m / M14×1 |
Ces codes de torche complète doivent être affichés bien en évidence sur la page du produit, car le type de connexion est un facteur de sélection majeur pour le remplacement et les torches machines OEM .
Les LT 81 ensembles de torches manuelles doivent être déplacés vers la page de torche manuelle correspondante ou clairement étiquetés comme produits associés.
LTM81 Tête de torche machine
La tête de torche machine LTM81 dédiée est :
INWELT Code : IJWA0681
Référence : PF0120
Description:
LTM81 Tête de torche à plasma de machine
Cette tête de torche spécifique à la machine doit être l'un des principaux composants affichés sur la page produit LTM81 .
Elle ne doit pas être remplacée dans le schéma principal du produit par la tête de torche portative LT 81.
LTM81 Tube de positionnement en fibre de verre
Le système machine-torche actuel comprend :
INWELT Code : IJHW0029
Référence : W0300144
Description:
Tube de positionnement en fibre de verre / LT M
Le tube de positionnement fait partie de la structure droite de la torche machine et doit être représenté avec la tête de la torche machine.
Pour les fabricants d'équipements CNC , ce composant est particulièrement pertinent pour le montage et l'intégration de la torche.
Ajouter un dessin dimensionnel d'une torche machine LTM81
Pour une torche machine CNC , les dimensions physiques sont des informations d'achat importantes.
INWELT doit ajouter un dessin technique montrant les dimensions de production réelles du LTM81 , notamment :
Diamètre du corps de la torche
Longueur totale de la torche
Longueur de serrage utile
Distance buse-pince
Position de sortie du câble
Dégagement minimum de montage
Ne copiez pas les dimensions de la torche machine d'un autre fournisseur.
Mesurez le INWELT LTM81 réel et publiez des données dimensionnelles de première partie.
Ces informations sont particulièrement utiles pour :
LTM81 Conseils de coupe standard
La plate-forme de consommables actuelle LTM81 / LT 81 comprend trois diamètres de pointe de coupe standard principaux.
Pointe coupante Ø1,0 mm
INWELT Code : IJWV0616-10
Référence : PD0105-10
Pointe coupante Ø1,1 mm
Je NWE LT Code : IJWV0616-11
Référence : PD0105-11
Pointe coupante Ø1,2 mm
INWELT Code : IJWV0616-12
Référence : PD0105-12
Différents diamètres de pointe sont destinés à différentes plages de courant de fonctionnement et processus de coupe.
Avant de publier un tableau final de l'ampérage à la buse, vérifiez le mappage actuel INWELT par rapport aux données d'ingénierie actuelles, aux enregistrements ERP et aux tests de coupe.
Ne déduisez pas la valeur nominale complète de la torche simplement à partir du diamètre de la buse.
Quelle pointe de coupe faut-il utiliser à 80A ?
La famille de consommables actuelle INWELT comprend des pointes coupantes de Ø1,0 mm, Ø1,1 mm et Ø1,2 mm.
Les systèmes plasma comparables de type A81 utilisent généralement la plus grande buse standard de cette famille pour la plage de fonctionnement supérieure de 80 A.
Cependant, INWELT devrait publier son propre mappage vérifié.
Le tableau final le plus solide comprendrait :
| INWELT Code |
Diamètre de la pointe Courant |
vérifié |
d'électrode |
Diffuseur |
Mode de coupe |
| IJWV0616-10 |
Ø1,0 mm |
Vérifier |
Pièce correspondante |
Pièce correspondante |
Coupe standard |
| IJWV0616-11 |
Ø1,1 mm |
Vérifier |
Pièce correspondante |
Pièce correspondante |
Coupe standard |
| IJWV0616-12 |
Ø1,2 mm |
Vérifier |
Pièce correspondante |
Pièce correspondante |
Coupe standard |
Une fois vérifié, utilisez systématiquement la même cartographie actuelle dans la page produit, le catalogue, le système ERP et les dessins techniques.
LTM81 Conseils de coupe étendus
La famille de consommables actuelle comprend également des pointes de coupe étendues.
Pointe allongée Ø1,0 mm
INWELT Code : IJWV0612-10
Référence : PD0106-10
Pointe allongée Ø1,2 mm
INWELT Code : IJWV0612-12
Référence : PD0106-12
Les pointes allongées offrent une portée supplémentaire lorsque l'extrémité avant standard ne peut pas accéder à un emplacement de coupe encastré.
Pour une utilisation CNC , une pointe allongée modifie la géométrie de l'avant de la torche.
La hauteur de coupe CNC et la pile de consommables doivent donc être vérifiées avant d'utiliser une configuration étendue.
LTM81 Électrode plasma
L'électrode standard répertoriée pour la famille LT 81/ LTM81 est :
INWELT Code : IJWC0615
Référence : PR0109
L'électrode transfère l'énergie électrique à travers la torche à plasma et s'use progressivement lors des démarrages et coupures répétés de l'arc.
Remplacez l'électrode avant qu'une usure excessive ne provoque :
Pour la production automatisée, l’état des électrodes doit être inspecté régulièrement car des cycles de perçage répétés peuvent augmenter l’usure des consommables.
Vérifiez les codes d'électrode étendue et de tube à air avant de publier
La page produit actuelle contient des références d'électrodes étendues et de tubes à air, mais plusieurs descriptions semblent incohérentes.
Avant de publier une table de consommables faisant autorité, vérifiez le mappage INWELT exact pour :
PR0115
FH0560
FH0561
Électrode étendue
Tube à air standard
Tube à air allongé
Une fois confirmé, publiez chaque composant comme :
INWELT Code → Référence → Type de composant → Standard/Extendu → Embout compatible
Cela réduira les erreurs de remplacement des pièces et améliorera la valeur technique de la page.
LTM81 Diffuseur de gaz
Le diffuseur actuel est :
INWELT Code : IJWG0613
Référence : PE0107
Le diffuseur contrôle la distribution du gaz de procédé autour de l'électrode et de la buse de coupe.
Un flux d'air correct contribue à :
Formation d'arc plasma stable
Refroidissement des consommables
Forme cohérente du jet de plasma
Performances de coupe reproductibles
Remplacez le diffuseur s'il devient :
Fissuré
Brûlé
Déformé
Contaminé
Ne modifiez pas et n'agrandissez pas les passages de gaz.
LTM81 Options de buse extérieure
La famille de consommables actuelle comprend :
IJWT0676-03 / PC0115 – Buse extérieure
et
IJWT0676-01 – Buse extérieure à durée de vie maximale
La buse extérieure permet de positionner et de protéger la pile de consommables frontale.
Remplacez-le s'il est fissuré, brûlé ou endommagé mécaniquement.
Pour une application CNC , assurez-vous que la configuration de la buse extérieure correspond à la pointe de coupe et à la disposition des entretoises sélectionnées.
LTM81 Accessoires d'écartement et de coupe par contact
La famille de produits actuelle comprend plusieurs accessoires de positionnement frontal.
Les exemples incluent :
IJTN0717 / CV0201 – Entretoise pour coupe par contact
IJTN0099 / CV0033 – Entretoise à quatre points
IJTN0084 / CV0028 – Ressort d'espacement
Ces composants aident à contrôler la relation entre la buse et la pièce à usiner.
Pour la découpe mécanisée, le processus de découpe doit être sélectionné en fonction de la source d'alimentation plasma, de la configuration des consommables et de la méthode de contrôle de la hauteur CNC .
LTM81 Assemblages de câbles de machine
La famille actuelle de torches-machines LTM81 comprend des assemblages de câbles dédiés de 6 m.
Câble de machine 1/8G
INWELT Code : IJWO10108077-00
Description:
LTM81 / 8 mm⊃2 ; / 6 m / 1/8G
Câble machine adaptateur central
INWELT Code : IJWO10108071-00
Description:
LTM81 / 8 mm⊃2 ; / 6 m / Adaptateur central
Conservez ces câbles de machine dans le tableau des pièces principales LTM81 .
LT 81 assemblages de câbles portables doivent plutôt être placés sur la page du manuel LT 81.
LTM81 Options d'adaptateur de connecteur
Le système LTM81 comprend plusieurs adaptateurs de connexion.
1/8G à 1/4G
INWELT Code : IJAU5698
1/8G à 3/8G
INWELT Code : IJAU5697
1/8G à M14×1
INWELT Code : IJAU5699
1/8G à M16×1,5
INWELT Code : IJAU5690
Ces options d'adaptateur permettent d'évaluer différentes connexions de source d'alimentation sans traiter chaque connecteur physique comme un système universellement compatible.
LTM81 Adaptateur central à 5 broches
La famille de produits actuelle comprend également :
INWELT Code : IJAY0089
Référence : FY0023
Description:
Adaptateur central côté torche plasma à 5 broches
Un adaptateur central peut simplifier l'installation de la torche sur les systèmes plasma compatibles.
Cependant, l’ajustement physique du connecteur ne garantit pas à lui seul la compatibilité électrique.
Les éléments suivants doivent également être vérifiés :
Comment vérifier la compatibilité des découpeurs plasma LTM81 CNC
Ne sélectionnez pas le LTM81 uniquement parce que la machine est étiquetée « 80A ».
Plusieurs conditions techniques doivent correspondre.
Confirmer HF Démarrage
La source d'alimentation plasma doit prendre en charge une torche machine HF compatible.
Confirmer le courant nominal
Le LTM81 est évalué à 80A.
La torche et les consommables doivent fonctionner dans leur plage de courant vérifiée.
Confirmez la connexion arrière
Les configurations de torches complètes disponibles incluent :
3/8G
1/4G
M14×1
M16 × 1,5
Adaptateur central
Confirmez le circuit de l'arc pilote
Différentes sources d'énergie plasma peuvent utiliser différentes dispositions d'arc pilote.
Confirmez l'interface de démarrage et de contrôle
Le circuit de démarrage plasma de la machine doit correspondre à l'architecture de la torche et de la source d'alimentation.
Fournir des informations sur la machine avant de commander
Pour les projets de remplacement ou OEM , fournissez :
Fabricant de source d'énergie plasma
Modèle de machine
Courant de sortie nominal
Modèle de torche existant
Photographies du connecteur principal
Photographies du connecteur à arc pilote
CNC informations sur le contrôleur
Dimensions de montage requises pour la torche
C'est plus fiable que de publier une liste universelle de marques de découpeurs plasma.
Détails des pièces de rechange :
| TORCHE À MAIN |
| Code |
Réf. |
Description |
| IJWU6911 |
PA1400 |
Torche de découpe plasma LT 81/6m 3/8G |
| IJWU6912 |
|
Torche de découpe plasma LT 81/6m M14×1 |
| IJWU6916 |
|
|
| IJWU6918 |
PA1402 |
Torche coupage plasma LT Adaptateur central 81/6m |
| IJWU6910 |
PA1404 |
Torche de découpe plasma LT 81/6m 1/4G |
| TORCHE MACHINE |
|
|
| Code |
Réf. |
Description |
| IJWU0641 |
|
Torche automatique de découpe plasma LTM81 /6m 3/8G |
| IJWU0647 |
|
Torche automatique de découpe plasma LTM81 /adaptateur central 6m |
| IJWU0717 |
|
Torche automatique de découpe plasma LTM81 /6m 1/4G |
| IJWU0718 |
|
Torche automatique de découpe plasma LTM81 /6mM16×1.5 |
| IJWU0719 |
|
Torche automatique de découpe plasma LTM81 /6mM14×1 |
| Position |
Code |
Réf. |
Description |
| 1 |
IJTN0717 |
CV0201 |
Entretoise pour coupe contact/ LT 81 |
| 2 |
IJTN0099 |
CV0033 |
Edspacer à quatre points/ LT 81 |
| 3 |
IJTN0084 |
CV0028 |
Ressort entretoise LT 81 |
| 4 |
|
|
Buse extérieure |
| 4.1 |
IJWT0676-03 |
PC0115 |
Buse extérieure LT 81 |
| 4.2 |
IJWT0676-01 |
|
Buse extérieure/durée de vie maximale LT 81 |
| 5 |
|
|
Conseil |
| 5.1 |
IJWV0616-10 |
PD0105-10 |
Pointe Φ1,0 mm LT 81 |
| 5.2 |
IJWV0616-11 |
PD0105-11 |
Pointe Φ1,1 mm LT 81 |
| 5.3 |
IJWV0616-12 |
PD0105-12 |
Pointe Φ1,2 mm LT 81 |
| 6 |
|
|
Conseil |
| 6.1 |
IJWV0612-10 |
PD0106-10 |
Pointe allongée Φ1,0 mm LT 81 |
| 6.2 |
IJWV0612-12 |
PD0106-12 |
Pointe allongée Φ1,2 mm LT 81 |
| 7 |
IJWG0613 |
PE0107 |
Diffuseur LT 81 |
| 8 |
IJWC0615 |
PR0109 |
Électrode Plasma LT 81 |
| 9 |
IJWC0676 |
PR0115 |
Tube à air/ LT 81 |
| 10 |
IJAO0521 |
FH0560 |
Plasma à électrode étendue LT 81 |
| 11 |
IJAO0527 |
FH0561 |
Tube à air étendu/ LT 81 |
| 12 |
IJWA0601 |
|
Tête de torche à plasma LT 81 |
| 12a |
IJGU0686 |
EA0125 |
Joint torique Φ15,6x1,78mm en silicium |
| 13 |
IJHW0046 |
|
Manuel manuel Plasma/ASeries/rouge |
| 14 |
IJIK0733 |
|
Partie protection/Plasma/Jaune |
| 15 |
IJIR0081 |
185.0031 |
Déclenchement |
| 16 |
IJIK0804 |
|
Type commun/petit/nouveau |
| 17 |
|
|
Assemblage de câbles |
| 17.1 |
IJWO00108077-00 |
|
Assemblage de câbles/ LT 81/8MMQ/6MATT.1/8G |
| 17.2 |
IJWO00108071-00 |
|
Assemblage de câbles/ LT 81/8MMQ/6M CE NTERADA PT OU |
| 17.3 |
IJWO10108077-00 |
|
Assemblage de câbles/ LTM81 /8MMQ/6MATT.1/8G |
| 17.4 |
IJWO10108071-00 |
|
Assemblage de câbles/ LTM81 /8MMQ/6M CE NTERADA PT OU |
| 17.5 |
IJWO0690 |
|
Ensemble de câbles/ LT Adaptateur central 81/6 m |
| 18 |
IJDH6017 |
|
Clé pour Plasma |
| 19 |
IJWA0681 |
PF0120 |
Tête de torche à plasma LTM81 |
| 19a |
IJHW0029 |
W0300144 |
Tube de position en fibre de verre/ LT M |
| 20 |
|
|
Assemblage de câbles LT M |
| 20.1 |
IAU5698 |
|
Adaptateur de connexion 1/8G-1/4G |
| 20.2 |
IJAU5697 |
|
Adaptateur de connexion 1/8G-3/8G |
| 20.3 |
IJAU5699 |
|
Adaptateur de connexion 1/8G-M14×1 |
| 20.4 |
IJAU5690 |
|
Adaptateur de connexion 1/8G-M16×1,5 |
| 21 IJAY0089 FY0023 Adaptateur central côté torche Plasma 5 broches |
| 22 IJTN0067 CV0052 Espace de roue RA81/S75 |
Notre catalogue :
 INWELT CATALOGUE DE TORCHES PLASMA.pdf
LTM81 et CNC Contrôle de la hauteur de la torche
Un système plasma CNC peut utiliser un contrôle automatique de la hauteur de la torche pour maintenir la distance prévue entre la torche et la pièce de travail.
Les systèmes possibles incluent :
THC de tension d'arc
Détection à tête flottante
Détection mécanique de la hauteur initiale
Autres systèmes compatibles
Contrôle de la hauteur de la torche à tension d'arc
Pendant la coupe, un THC compatible peut utiliser la tension de l'arc dans le cadre du maintien de la hauteur de torche programmée.
La tension cible correcte dépend de la source d'alimentation plasma complète, des consommables, du matériau, du courant et de la vitesse de coupe.
HF et intégration du THC
Étant donné que le LTM81 utilise l'allumage HF , l'installation du CNC et du THC doit respecter les exigences de mise à la terre et de configuration électrique du fabricant de la source d'alimentation à plasma.
Ne publiez pas de tension THC universelle ou de disposition de câblage à moins qu'elle n'ait été vérifiée pour le système compatible INWELT réel.
Hauteur de perçage par rapport à la hauteur de coupe
CNC Le coupage au plasma utilise normalement différentes hauteurs lors du perçage et du coupage continu.
Hauteur de perçage
Lors du perçage, le métal en fusion est expulsé vers le haut de la pièce.
Une hauteur de perçage correcte permet de réduire les dommages à la buse et aux autres consommables frontaux.
Hauteur de coupe
Une fois le perçage terminé, le système CNC se déplace vers la hauteur de coupe programmée.
Une hauteur de coupe incorrecte peut contribuer à :
Utilisez les valeurs testées du système plasma complet.
Quelle épaisseur le LTM81 peut-il couper ?
La torche plasma à elle seule ne détermine pas une épaisseur de coupe maximale universelle.
La capacité de coupe réelle dépend de :
Les spécifications professionnelles du plasma doivent distinguer trois niveaux de performances.
Capacité de coupe recommandée
Épaisseur de matériau pouvant être découpée de manière productive avec une vitesse et une qualité de bord appropriées.
Capacité de coupe maximale
Matériau plus épais qui peut toujours être coupé à vitesse réduite.
Capacité d'indemnité de départ
L'épaisseur maximale pouvant être séparée, généralement avec une qualité de bord inférieure.
Les valeurs spécifiques d'épaisseur de coupe LTM81 doivent donc être publiées uniquement lorsqu'elles sont étayées par un test du système complet INWELT .
Créer un diagramme de coupe INWELT LTM81 CNC
Un tableau de découpe LTM81 de première partie serait l'un des atouts techniques et GEO les plus puissants pour cette page.
Les champs de données recommandés incluent : Données
| de paramètres |
à publier |
| Matériel |
Acier doux / Acier inoxydable / Aluminium |
| Épaisseur |
Épaisseur testée |
| Actuel |
Courant testé réel |
| Code de pourboire |
INWELT numéro de pièce |
| Diamètre de la pointe |
mm |
| Pression atmosphérique |
bar |
| Débit d'air |
L/min |
| Vitesse de déplacement |
mm/min |
| Hauteur de perçage |
mm |
| Retard de perçage |
secondes |
| Hauteur de coupe |
mm |
| Largeur de saignée |
mm |
| Résultat de coupe |
Recommandé / Maximum / Indemnité de départ |
Utilisez les résultats des tests mesurés INWELT plutôt que de copier les données de coupe d'un autre fabricant.
Alimentation en air recommandée pour le LTM81
La configuration actuelle INWELT LTM81 utilise de l'air comprimé.
Les données d’exploitation recommandées comprennent :
Gaz : Air comprimé
Pression du gaz : env. 4,5 à 5,0 bars
Débit de gaz : env. 160 L/min
Post-écoulement recommandé : env. 80 secondes
Utilisez de l’air comprimé propre et sec
L'humidité, l'huile du compresseur et les particules peuvent avoir un effet négatif sur :
Utiliser une filtration et une séparation de l'humidité appropriées.
Vérifier la pression sous débit
La pression statique du régulateur peut différer de la pression de fonctionnement lorsque la torche fait circuler de l'air.
Les filtres, les régulateurs, les raccords et les longues conduites d'air peuvent créer une perte de pression.
Réglez l'alimentation en air conformément à la procédure de fonctionnement du système plasma complet.
Quels matériaux le LTM81 peut-il couper ?
Lorsqu'il est connecté à un système de coupage plasma compatible, le LTM81 peut couper des matériaux électriquement conducteurs, notamment :
Acier doux
Acier au carbone
Acier inoxydable
Aluminium
Cuivre
Laiton
Acier galvanisé
La vitesse de découpe réelle, la qualité des bords et l'épaisseur pratique dépendent du système de découpe plasma complet.
Applications typiques de la torche LTM81 CNC
Le LTM81 est conçu pour les applications de coupage plasma mécanisées, notamment :
CNC tables de découpe plasma
Découpe de profil automatisée
Fabrication de tôle
Fabrication structurelle
Composants de machines
Pièces détachées pour matériel agricole
Composants automobiles
Pièces détachées pour matériel de chantier
Meubles en métal
Fabrication d'enseignes
Production industrielle générale
Cellules automatisées de découpe des métaux
Les applications de bras robotisés ne doivent être encouragées que lorsque la disposition de montage, le routage des câbles, la protection contre les collisions de la torche et l'interface de commande ont été vérifiés pour ce système.
LTM81 Maintenance pour CNC Production
Un état constant des consommables est important dans la découpe automatisée, car un composant usé peut affecter chaque pièce répétée.
Inspecter l'électrode
Vérifiez régulièrement l'électrode pour déceler une usure excessive.
Remplacez-le avant qu'une érosion importante ne provoque un démarrage peu fiable ou n'endommage la buse.
Inspectez la pointe de coupe
Vérifiez :
Une buse usée peut affecter :
Inspecter le diffuseur
Gardez les passages de gaz propres.
Remplacez les composants fissurés ou endommagés par la chaleur.
Inspectez la buse extérieure
Vérifiez le composant isolant pour déceler des fissures et des dommages thermiques.
Inspecter la tête de la torche de la machine
Vérifier:
Inspecter le fil de la torche
Assurez-vous que le mouvement de CNC ne :
Problèmes de coupe courants LTM81 CNC
Démarrage d'arc difficile HF
Vérifier:
État de l'électrode
Astuce de coupe
HF circuit de démarrage
Pression du gaz
Connexion au travail
Connexion de la torche
Biseau excessif
Vérifier:
Scories lourdes
Vérifier:
Vitesse de coupe
Courant de coupe
Épaisseur du matériau
Flux d'air
Hauteur de la torche
Durée de vie courte des consommables
Les causes possibles incluent :
Dimensions des pièces incohérentes
Inspecter:
Montage de la torche
Hauteur de coupe
Compensation de saignée
CNC réaction négative
État des consommables
Vitesse de coupe
Tous les problèmes dimensionnels ne sont pas causés par la torche à plasma.
LTM81 Consommables pour l'approvisionnement des distributeurs et du marché secondaire
Un programme de rechange professionnel LTM81 peut inclure :
Conseils de coupe standards
Conseils de coupe étendus
Électrodes
Électrodes étendues
Tubes à air
Diffuseurs
Buses extérieures
Composants d'écartement
Têtes de torche machine
Joints toriques
Tubes de positionnement en fibre de verre
Assemblages de câbles pour machines
Adaptateurs de connexion
Adaptateurs centraux
Pour les distributeurs et CNC fabricants de machines, la publication des numéros de pièces INWELT exacts permet de réduire les erreurs de remplacement et favorise les achats répétés.
OEM LTM81 CNC Fabrication de torches à plasma par INWELT
INWELT fournit des torches de coupage plasma et des composants de remplacement aux clients professionnels B2B, notamment :
CNC fabricants de machines à plasma
Fabricants de sources d'énergie plasma
CNC intégrateurs de systèmes
Marques d'équipement de soudage et de coupage
Importateurs
Distributeurs
Grossistes
Fournisseurs industriels
Entreprises de consommables du marché secondaire
Les configurations OEM et ODM peuvent être évaluées en fonction du système plasma cible et de l'interface machine.
OEM et options de marque privée
La personnalisation peut inclure :
Image de marque du client
Étiquettes de produits
Configuration machine-torche
Longueur du fil de la torche
Connexion 3/8G
Connexion 1/4G
Connexion M14×1
Connexion M16×1,5
Adaptateur central
Assemblages de câbles
Kits de consommables
Emballage de marque privée
Etiquettes techniques
Exigences relatives aux codes-barres et aux cartons
Pour les projets OEM , fournissez les spécifications de la source d'alimentation plasma, le contrôleur CNC , la disposition des connecteurs, les exigences de montage et la quantité d'achat estimée.
Pourquoi s'approvisionner en LTM81 torches de machine auprès de INWELT ?
La plate-forme LTM81 combine des assemblages machine-torche complets avec un système détaillé de consommables, de câbles et de connecteurs.
La famille de produits actuelle comprend :
Plusieurs configurations complètes de torches machine de 6 m
Embouts standards Ø1.0 / Ø1.1 / Ø1.2 mm
Conseils de coupe étendus
Électrode standard
Diffuseur
Buses extérieures
Tête de torche machine dédiée LTM81
Tube de positionnement en fibre de verre
Assemblages de câbles pour machines
Adaptateurs à filetage multiple
Adaptateur central 5 broches
Pour les acheteurs professionnels, l’approvisionnement en torche machine complète et en pièces de rechange auprès d’un seul fournisseur peut simplifier les achats, l’inventaire et le support après-vente.
Foire aux questions sur la torche à plasma LTM81 CNC
Quel est l'ampérage du INWELT LTM81 ?
Le LTM81 est évalué à 80 A selon la spécification technique actuelle INWELT .
Quel est le cycle de service LTM81 ?
La spécification actuelle répertorie un cycle de service de 60 %.
Le LTM81 est-il une torche manuelle ou une torche machine ?
Le LTM81 est un CNC / torche machine mécanisée.
Le LT 81 associé est la configuration manuelle de l'ordinateur de poche.
Le LTM81 utilise-t-il l'allumage HF ?
Oui.
Le LTM81 utilise un démarrage d'arc à haute fréquence.
Quel gaz le LTM81 utilise-t-il ?
La configuration actuelle utilise de l'air comprimé.
Quelle pression d'air le LTM81 nécessite-t-il ?
Environ 4,5 à 5,0 bars.
De quel débit d'air le LTM81 a-t-il besoin ?
La spécification actuelle INWELT indique environ 160 L/min.
Quel temps de post-écoulement est recommandé ?
Environ 80 secondes.
Quelle longueur de câble de torche est standard ?
Le câble standard LTM81 est de 6 m.
Quelles options de connecteur sont disponibles ?
La gamme actuelle de torches machines comprend :
3/8G
1/4G
M14×1
M16 × 1,5
Adaptateur central
Quelles tailles de pointes de coupe sont disponibles ?
La famille de consommables actuelle comprend :
Des pointes allongées de Ø1,0 mm et Ø1,2 mm sont également disponibles.
Quelle électrode le LTM81 utilise-t-il ?
L’électrode standard actuelle est :
IJWC0615 / PR0109
Vérifiez le mappage exact des numéros de pièce des électrodes étendues et des tubes à air avant de publier ces composants en tant que données faisant autorité.
Quelle tête de torche machine le LTM81 utilise-t-il ?
La tête de machine INWELT actuelle est :
IJWA0681 / PF0120
Quel tube de positionnement le LTM81 utilise-t-il ?
La famille de produits actuelle répertorie :
IJHW0029 / W0300144 – Tube de positionnement en fibre de verre
Le LTM81 est-il compatible avec tous les découpeurs plasma 80A CNC ?
Non.
Le système de démarrage HF , l'architecture à arc pilote, le connecteur, l'interface de commande, les besoins en gaz et la source d'alimentation plasma doivent également correspondre.
Le LTM81 prend-il en charge le contrôle de la hauteur de la torche ?
Il peut être intégré aux systèmes CNC à l'aide d'un équipement de contrôle de la hauteur de la torche compatible.
Le LTM81 peut-il couper l'acier inoxydable ?
Oui, lorsqu'il est utilisé avec un système plasma compatible et des paramètres de fonctionnement appropriés.
Le LTM81 peut-il couper l'aluminium ?
Oui.
L'aluminium est électriquement conducteur et peut être découpé au plasma avec un système plasma approprié.
Quelle épaisseur le LTM81 peut-il couper ?
Il n’existe pas d’épaisseur universelle déterminée par la seule torche.
Utilisez les données vérifiées recommandées, maximales et de séparation du système complet de coupage au plasma.
Le LTM81 peut-il être installé sur un bras robotique ?
Potentiellement, mais l'intégration robotique ne devrait être confirmée qu'après avoir vérifié le dispositif de montage, le routage des câbles, l'interface de commande et les exigences en matière de protection contre les collisions.
Quelle est la différence entre LTM81 et LT 81 ?
LTM81 est la version machine/ CNC .
LT 81 est la version manuelle/portable.
Est-ce que INWELT propose des torches machines OEM LTM81 ?
Oui.
Des configurations OEM/ODM , de marque privée, de connecteurs, de câbles et de kits de consommables sont disponibles pour les fabricants d'équipements CNC qualifiés, les intégrateurs de systèmes, les distributeurs et les importateurs.
Demander un devis pour la torche de découpe plasma INWELT LTM81 CNC
Pour une confirmation de compatibilité plus rapide, fournissez :
Fabricant et modèle de source d'alimentation plasma
Courant de sortie nominal
Modèle de torche existant
HF méthode de démarrage
CNC contrôleur
Photographies du connecteur principal
Connexion arc pilote
Dimensions requises pour la torche machine
Longueur de fil requise
Exigences en matière de consommables
Quantité d'achat estimée
INWELT ou marque privée
INWELT peut ensuite confirmer la configuration appropriée de la torche machine, du connecteur, du câble et des consommables LTM81 pour votre système de coupage plasma CNC .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių