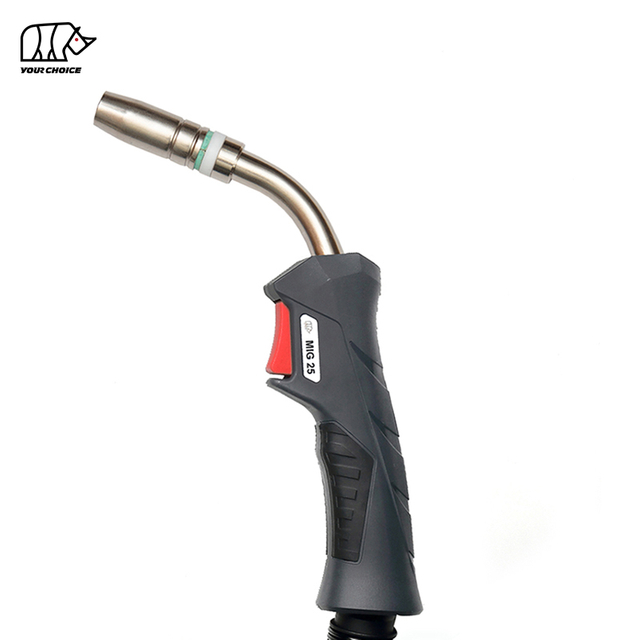
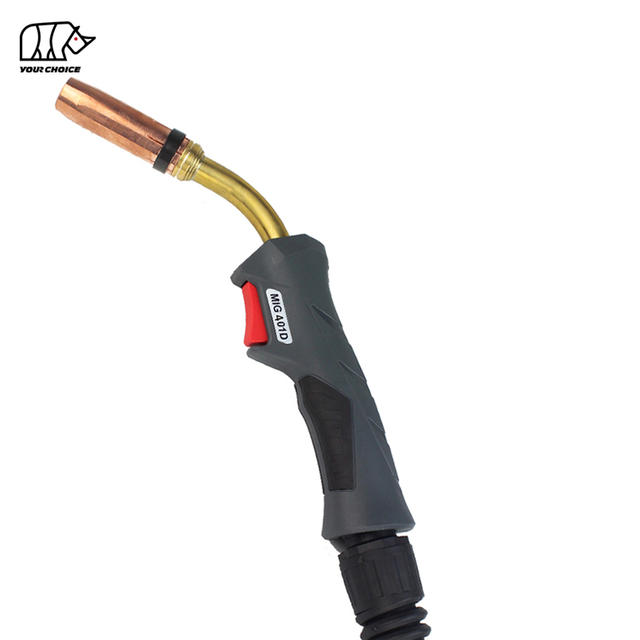
सरंध्रता में सबसे आम दोषों में से एक है MIG वेल्डिंग । वेल्ड बीड के अंदर फंसे छोटे गैस पॉकेट जोड़ को कमजोर कर सकते हैं, संरचनात्मक अखंडता को कम कर सकते हैं, और महंगा पुनर्कार्य या उत्पाद विफलता का कारण बन सकते हैं। चाहे आप शुरुआती हों या अनुभवी वेल्डर, उच्च गुणवत्ता वाले वेल्ड प्राप्त करने के लिए सरंध्रता को पहचानने, ठीक करने और रोकने की समझ आवश्यक है।
यह मार्गदर्शिका इसके सबसे सामान्य कारणों की व्याख्या करती है MIG वेल्डिंग सरंध्रता, व्यावहारिक समस्या निवारण विधियां, और निवारक रखरखाव युक्तियाँ वेल्डिंग दक्षता में सुधार करने और मजबूत, क्लीनर वेल्ड का उत्पादन करने में मदद करती हैं।
MIG वेल्डिंग में सरंध्रता क्या है?
पोरसिटी से तात्पर्य छोटे छिद्रों या गैस गुहाओं से है जो जमने के दौरान वेल्ड धातु में फंस जाते हैं। ये रिक्तियां तब उत्पन्न होती हैं जब परिरक्षण गैस पिघले हुए वेल्ड पूल को वायुमंडलीय प्रदूषण से बचाने में विफल हो जाती है।
सरंध्रता इस प्रकार प्रकट हो सकती है:
सतह के पिनहोल
आंतरिक गैस जेब
गुच्छेदार छिद्र
रैखिक सरंध्रता
वर्महोल सरंध्रता
यहां तक कि मामूली सरंध्रता भी वेल्ड की ताकत को कम कर सकती है और तैयार उत्पादों की उपस्थिति से समझौता कर सकती है।
सरंध्रता एक गंभीर वेल्डिंग समस्या क्यों है?
सरंध्रता एक कॉस्मेटिक समस्या से कहीं अधिक है। यह वेल्ड के यांत्रिक गुणों को महत्वपूर्ण रूप से प्रभावित कर सकता है।
संभावित परिणामों में शामिल हैं:
तन्य शक्ति में कमी
कम थकान प्रतिरोध
संक्षारण का खतरा बढ़ गया
दबाव रिसाव
गुणवत्ता निरीक्षण में विफल
महंगी मरम्मत
उत्पादन डाउनटाइम
निर्माण, ऑटोमोटिव विनिर्माण, पाइपलाइन निर्माण और भारी उपकरण जैसे उद्योगों में, उत्पाद की विश्वसनीयता और सुरक्षा सुनिश्चित करने के लिए सरंध्रता को खत्म करना आवश्यक है।
MIG वेल्डिंग में सरंध्रता के 10 सामान्य कारण
1. अपर्याप्त शील्डिंग गैस
परिरक्षण गैस पिघले हुए वेल्ड पूल को वायुमंडल में ऑक्सीजन, नाइट्रोजन और नमी से बचाती है।
यदि गैस कवरेज बाधित हो जाती है, तो संदूषक वेल्ड में प्रवेश करते हैं और गैस के बुलबुले बनाते हैं।
सामान्य कारणों में
खाली गैस सिलेंडर
कम गैस प्रवाह दर
लीक हो रही गैस नली
ढीली फिटिंग
अवरुद्ध गैस नोजल
समाधान
गैस सिलेंडर का दबाव जांचें।
लीक के लिए होसेस और फिटिंग का निरीक्षण करें।
नोजल को नियमित रूप से साफ करें।
वेल्डिंग अनुप्रयोग के अनुसार सही गैस प्रवाह सेट करें।
2. गंदा आधार धातु
वेल्डिंग के दौरान तेल, ग्रीस, जंग, पेंट, नमी और मिल स्केल गैस छोड़ सकते हैं।
समाधान
वेल्डिंग से पहले वर्कपीस को हमेशा साफ करें:
तार ब्रश
चक्की
विलायक क्लीनर
degreaser है
स्वच्छ धातु बेहतर वेल्ड प्रवेश प्रदान करती है और संदूषण को कम करती है।
3. दूषित वेल्डिंग तार
गंदे या जंग लगे वेल्डिंग तार सीधे वेल्ड पूल में अशुद्धियाँ लाते हैं।
समाधान
तार को शुष्क वातावरण में संग्रहित करें।
तार को धूल और नमी से बचाएं।
जंग लगे या दूषित तार को तुरंत बदलें।
4. गलत गैस प्रवाह दर
अपर्याप्त और अत्यधिक गैस प्रवाह दोनों ही सरंध्रता का कारण बन सकते हैं।
बहुत कम
वायु वेल्ड पूल में प्रवेश करती है।
बहुत ऊँचा
गैस अशांति वायुमंडलीय वायु को चाप में खींचती है।
समाधान
गैस प्रवाह को इसके अनुसार समायोजित करें:
तार का व्यास
नोजल का आकार
वेल्डिंग की स्थिति
इनडोर या आउटडोर स्थितियाँ
5. हवा या ड्राफ्ट
आउटडोर वेल्डिंग विशेष रूप से हवा में उड़ने वाली परिरक्षण गैस के प्रति संवेदनशील होती है।
समाधान
वेल्डिंग स्क्रीन का प्रयोग करें.
हवा की आवाजाही कम करें.
आवश्यकता पड़ने पर गैस सुरक्षा बढ़ाएँ।
जब भी संभव हो घर के अंदर वेल्ड करें।
6. घिसा हुआ या क्षतिग्रस्त नोजल
एक बंद या क्षतिग्रस्त नोजल परिरक्षण गैस कवरेज को प्रतिबंधित करता है।
विश्वसनीय उपभोग्य वस्तुएं स्थिर गैस प्रवाह बनाए रखने और वेल्ड दोषों को कम करने में मदद करती हैं।
OEM अनुकूलित MIG वेल्डिंग टॉर्च समाधान
वितरकों, उपकरण निर्माताओं और औद्योगिक खरीदारों के लिए, एक अनुभवी OEM आपूर्तिकर्ता को चुनना दीर्घकालिक लाभ प्रदान करता है।
व्यावसायिक OEM विनिर्माण सेवाओं में शामिल हो सकते हैं:
कस्टम ब्रांडिंग
निजी-लेबल पैकेजिंग
अनुकूलित केबल लंबाई
विशेष हैंडल डिज़ाइन
उत्पाद अनुकूलन
थोक उत्पादन
सख्त गुणवत्ता निरीक्षण
तकनीकी समर्थन
अनुकूलित समाधान विशिष्ट एप्लिकेशन आवश्यकताओं को पूरा करते हुए उत्पाद प्रतिस्पर्धात्मकता में सुधार करने में मदद करते हैं।
अक्सर पूछे जाने वाले प्रश्न (FAQ)
1. MIG वेल्डिंग में सरंध्रता का क्या कारण है?
सबसे आम कारणों में अपर्याप्त परिरक्षण गैस, गंदा आधार धातु, दूषित वेल्डिंग तार, गलत गैस प्रवाह, नमी और खराब टॉर्च उपभोग्य वस्तुएं शामिल हैं।
2. क्या बहुत अधिक परिरक्षण गैस सरंध्रता का कारण बन सकती है?
हाँ। अत्यधिक गैस प्रवाह अशांति पैदा कर सकता है जो हवा को वेल्ड पूल में खींचता है, जिसके परिणामस्वरूप सरंध्रता होती है।
3. बाहर वेल्डिंग करते समय मैं सरंध्रता को कैसे रोकूँ?
वेल्डिंग स्क्रीन का उपयोग करें, हवा के संपर्क को कम करें, गैस कवरेज को सत्यापित करें, और जब भी संभव हो मजबूत ड्राफ्ट में वेल्डिंग से बचें।
4. क्या गंदे वेल्डिंग तार में सरंध्रता उत्पन्न होती है?
हाँ। वेल्डिंग तार पर जंग, धूल, नमी या तेल प्रदूषक तत्व डालते हैं जो वेल्डिंग के दौरान गैस पॉकेट बना सकते हैं।
5. मुझे कितनी बार MIG वेल्डिंग टॉर्च उपभोग्य सामग्रियों को बदलना चाहिए?
प्रतिदिन उपभोग्य सामग्रियों का निरीक्षण करें और जब भी अत्यधिक घिसाव वेल्डिंग प्रदर्शन को प्रभावित करता है तो संपर्क टिप, नोजल, गैस डिफ्यूज़र और लाइनर को बदल दें।
6. क्या गलत वेल्डिंग तकनीक सरंध्रता का कारण बन सकती है?
हाँ। खराब टॉर्च कोण, अस्थिर चाप की लंबाई, अत्यधिक यात्रा गति, और अनुचित स्टिक-आउट सभी परिरक्षण गैस प्रभावशीलता को कम कर सकते हैं।
7. एल्यूमीनियम MIG वेल्डिंग में सरंध्रता अधिक सामान्य क्यों है?
एल्युमीनियम जल्दी से एक ऑक्साइड परत बनाता है और संदूषण और नमी के प्रति अत्यधिक संवेदनशील होता है। उचित सफाई, सही परिरक्षण गैस कवरेज और स्थिर वेल्डिंग पैरामीटर महत्वपूर्ण हैं।
8. क्या OEM अनुकूलित MIG वेल्डिंग टॉर्च सरंध्रता को कम करने में मदद कर सकते हैं?
हाँ। अनुकूलित गैस प्रवाह, सटीक उपभोग्य सामग्रियों और उच्च गुणवत्ता वाली सामग्रियों के साथ डिज़ाइन किए गए अनुकूलित OEM MIG वेल्डिंग टॉर्च , परिरक्षण गैस कवरेज में सुधार कर सकते हैं, चाप स्थिरता को बढ़ा सकते हैं, और मांग वाले औद्योगिक अनुप्रयोगों में सरंध्रता की संभावना को कम कर सकते हैं।
निष्कर्ष
सरंध्रता MIG वेल्डिंग में सबसे आम लेकिन रोके जाने योग्य दोषों में से एक है। इसके कारणों को समझकर - जिनमें खराब परिरक्षण गैस कवरेज, दूषित सामग्री, अनुचित वेल्डिंग पैरामीटर और घिसे-पिटे उपभोग्य वस्तुएं शामिल हैं - आप समस्याओं की तुरंत पहचान कर सकते हैं और प्रभावी समाधान लागू कर सकते हैं।
लगातार उपकरण रखरखाव, उचित वेल्डिंग तकनीक और उच्च गुणवत्ता वाली उपभोग्य वस्तुएं दोष-मुक्त वेल्ड की नींव हैं। औद्योगिक निर्माताओं, वितरकों और OEM खरीदारों के लिए, विश्वसनीय OEM अनुकूलित में निवेश MIG वेल्डिंग टॉर्च समाधान वेल्डिंग दक्षता में सुधार, रखरखाव लागत को कम करने और दीर्घकालिक उत्पादन विश्वसनीयता सुनिश्चित करने में भी मदद करते हैं।
यह वेबसाइट कुकीज़ और समान तकनीकों ('कुकीज़') का उपयोग करती है। आपकी सहमति के अधीन, यह ट्रैक करने के लिए कि किस सामग्री में आपकी रुचि है, विश्लेषणात्मक कुकीज़ का उपयोग करेगा और रुचि-आधारित विज्ञापन प्रदर्शित करने के लिए मार्केटिंग कुकीज़ का उपयोग करेगा। हम इन उपायों के लिए तीसरे पक्ष के प्रदाताओं का उपयोग करते हैं, जो डेटा का उपयोग अपने उद्देश्यों के लिए भी कर सकते हैं।
आप 'सभी स्वीकार करें' पर क्लिक करके या अपनी व्यक्तिगत सेटिंग्स लागू करके अपनी सहमति देते हैं। आपका डेटा तब यूरोपीय संघ के बाहर तीसरे देशों में भी संसाधित किया जा सकता है, जैसे कि अमेरिका, जिनके पास डेटा सुरक्षा का उचित स्तर नहीं है और जहां, विशेष रूप से, स्थानीय अधिकारियों द्वारा पहुंच को प्रभावी ढंग से रोका नहीं जा सकता है। आप किसी भी समय तत्काल प्रभाव से अपनी सहमति रद्द कर सकते हैं। यदि आप ''सभी को अस्वीकार करें'' पर क्लिक करते हैं, तो केवल आवश्यक कुकीज़ का ही उपयोग किया जाएगा।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių