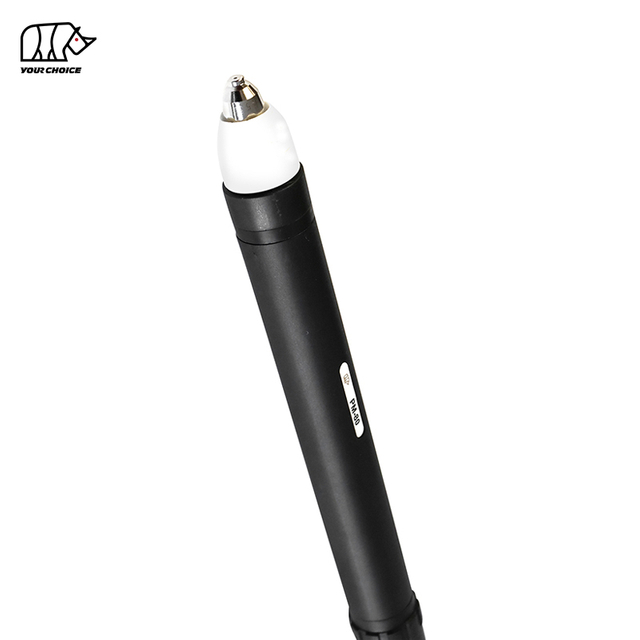
यदि आप कभी भी प्लाज़्मा के चाप के साथ धातु को वेल्डिंग करने की सटीक, शक्तिशाली प्रक्रिया से आकर्षित हुए हैं, तो आप सही जगह पर हैं। प्लाज़्मा आर्क वेल्डिंग (पीएडब्ल्यू) वेल्डिंग दुनिया की उच्च परिशुद्धता वाली लेजर सर्जरी की तरह है - स्वच्छ, तेज और अविश्वसनीय रूप से प्रभावी। लेकिन क्या आप जानते हैं कि दो अलग-अलग प्रकार के होते हैं? PAW आइए जानें कि वे क्या हैं, वे कैसे काम करते हैं, और
प्रत्येक का उपयोग कब करना है.
प्लाज्मा आर्क वेल्डिंग (PAW) का परिचय
प्लाज्मा आर्क वेल्डिंग एक परिष्कृत आर्क वेल्डिंग तकनीक है जो धातुओं को पिघलाने और जोड़ने के लिए एक केंद्रित प्लाज्मा जेट का उपयोग करती है। इसे TIG वेल्डिंग की प्रगति के रूप में विकसित किया गया था और यह बेहतर परिशुद्धता और नियंत्रण प्रदान कर सकता है।
सरल शब्दों में, PAW को एक टॉर्च का उपयोग करने के बारे में सोचें जो अत्यधिक गर्म गैस को बाहर निकालता है - इतना गर्म कि यह मक्खन की तरह धातु से पिघल सकता है।
प्लाज्मा आर्क वेल्डिंग क्यों चुनें?
PAW के लाभ
कम धाराओं पर भी उच्च चाप स्थिरता
बेहतर परिशुद्धता और नियंत्रण
न्यूनतम विरूपण के साथ संकीर्ण, गहरे वेल्ड
बेहतर स्वचालन अनुकूलता
पतली सामग्री और माइक्रो-वेल्डिंग के लिए आदर्श
PAW के अनुप्रयोग
एयरोस्पेस से लेकर चिकित्सा उपकरणों तक, पीएडब्ल्यू का उपयोग उन क्षेत्रों में किया जाता है जहां सटीकता और साफ वेल्ड आवश्यक हैं। उद्योग जैसे:
एयरोस्पेस
इलेक्ट्रानिक्स
नाभिकीय
ऑटोमोटिव
जहाज निर्माण
प्लाज़्मा आर्क वेल्डिंग के दो प्रकारों का अवलोकन
हैं : दो प्राथमिक प्रकार प्लाज़्मा आर्क वेल्डिंग के
स्थानांतरित आर्क प्लाज्मा वेल्डिंग
गैर-स्थानांतरित आर्क प्लाज्मा वेल्डिंग
प्रत्येक में अद्वितीय विशेषताएं, उपयोग के मामले और फायदे हैं। आइए उन्हें तोड़ें।
1. स्थानांतरित आर्क प्लाज्मा वेल्डिंग
ट्रांसफर्ड आर्क वेल्डिंग PAW का भारी प्रभाव है। इसका उपयोग तब किया जाता है जब आपको एक शक्तिशाली, संकेंद्रित चाप की आवश्यकता होती है जो सीधे वर्कपीस को गर्म करता है।
यह काम किस प्रकार करता है
स्थानांतरित चाप मोड में, चाप टंगस्टन इलेक्ट्रोड और वर्कपीस के बीच बनता है । प्लाज़्मा जेट सीधे सामग्री से टकराता है, जिससे तीव्र गर्मी पैदा होती है।
प्रमुख विशेषताऐं
इलेक्ट्रोड और कार्य के बीच सीधा चाप
बहुत उच्च तापमान (30,000°C तक)
उच्च ऊर्जा घनत्व
गहरी वेल्ड पैठ
स्थानांतरित आर्क PAW के लाभ
गहरे वेल्ड: मोटी या घनी सामग्री के लिए आदर्श
उच्च दक्षता: अधिक ऊर्जा वेल्ड में जाती है
तेज़ वेल्डिंग गति
सामान्य उपयोग
वेल्डिंग मोटी स्टेनलेस स्टील या टाइटेनियम
औद्योगिक निर्माण
एयरोस्पेस घटक
परमाणु रिएक्टर ट्यूब
2. गैर-स्थानांतरित आर्क प्लाज्मा वेल्डिंग
यह संस्करण अधिक सौम्य है - सटीक कार्यों और नाजुक सामग्रियों पर काम करने के लिए बिल्कुल उपयुक्त।
यह काम किस प्रकार करता है
यहां, आर्क इलेक्ट्रोड और नोजल के बीच बनता है , न कि वर्कपीस के बीच। फिर प्लाज़्मा जेट कार्य में प्रवाहित होता है, इसे अप्रत्यक्ष रूप से गर्म करता है।
प्रमुख विशेषताऐं
इलेक्ट्रोड और नोजल के बीच चाप
कम गर्मी की तीव्रता
नरम प्लाज्मा प्रवाह
प्री-हीटिंग या लो-करंट वेल्डिंग के लिए इस्तेमाल किया जा सकता है
गैर-स्थानांतरित आर्क PAW के लाभ
पतली या संवेदनशील सामग्री के लिए सुरक्षित
काटने और प्री-हीटिंग के लिए बढ़िया
वर्कपीस की भागीदारी के बिना स्थिर चाप
सामान्य उपयोग
माइक्रो-वेल्डिंग और वेल्डिंग इलेक्ट्रॉनिक्स
पतली शीट धातुएँ
प्लाज्मा छिड़काव एवं कटाई
वेल्डिंग थर्मोकपल
स्थानांतरित बनाम गैर-स्थानांतरित आर्क: मुख्य अंतर
आइए दोनों की तुलना एक मुक्केबाजी मैच की तरह करें—प्रत्येक की अपनी ताकत है।
शक्ति स्रोत और आर्क पथ
स्थानांतरित आर्क: इलेक्ट्रोड → वर्कपीस
गैर-स्थानांतरित आर्क: इलेक्ट्रोड → नोजल
गर्मी की तीव्रता और प्रवेश
स्थानांतरित चाप गर्म होता है , अधिक गहरा , और मोटी सामग्री के लिए बेहतर होता है।
गैर-हस्तांतरित चाप नरम होता है और नाजुक या उथले काम के लिए उपयोग किया जाता है।
इलेक्ट्रोड व्यवहार
स्थानांतरित चाप एक सीधे पथ का उपयोग करता है , जो इसे कुशल बनाता है।
गैर-हस्तांतरित एक अप्रत्यक्ष पथ का उपयोग करता है , जो कम गर्मी पर अधिक नियंत्रण प्रदान करता है।
लागत और जटिलता
स्थानांतरित आर्क सेटअप होते हैं अधिक जटिल और महंगे .
गैर-हस्तांतरित आर्क सेटअप सरल होते हैं और अक्सर प्रवेश-स्तर या कटिंग अनुप्रयोगों में उपयोग किए जाते हैं।
प्रत्येक प्रकार के प्लाज्मा आर्क वेल्डिंग उपयोग कब करें
वेल्डिंग कार्य
अनुशंसित प्रकार का
मोटी स्टील की प्लेटें
स्थानांतरित आर्क
पतली एल्यूमीनियम शीट
गैर-हस्तांतरित आर्क
परिशुद्धता जोड़
गैर-हस्तांतरित आर्क
उच्च गति औद्योगिक वेल्डिंग
स्थानांतरित आर्क
प्लाज्मा काटना
गैर-हस्तांतरित आर्क
PAW उपकरण और सेटअप
एक सफल PAW प्रक्रिया केवल प्रकार चुनने के बारे में नहीं है - यह सही उपकरण रखने के बारे में है।
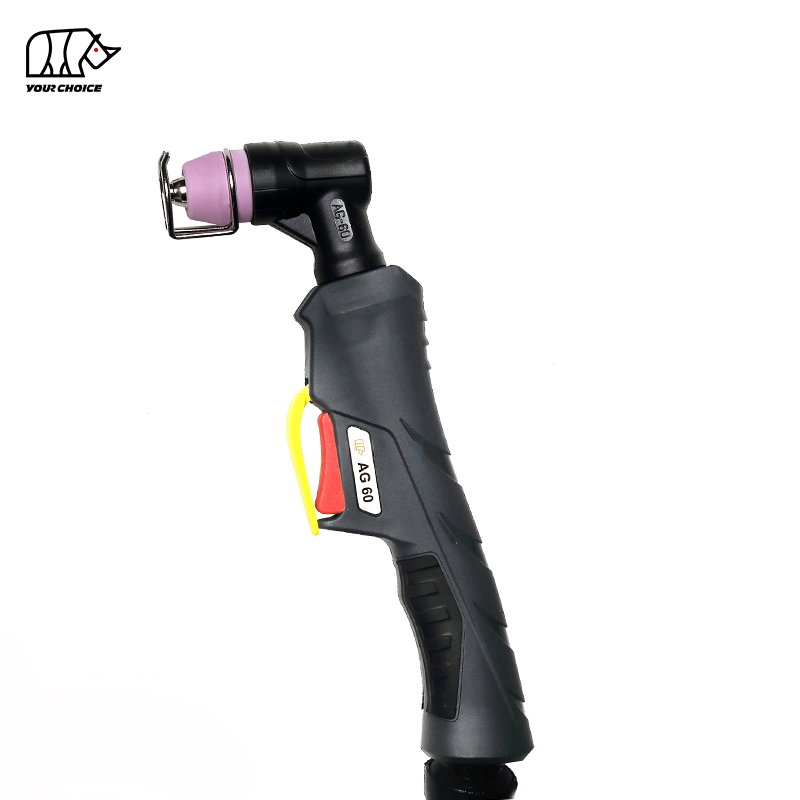
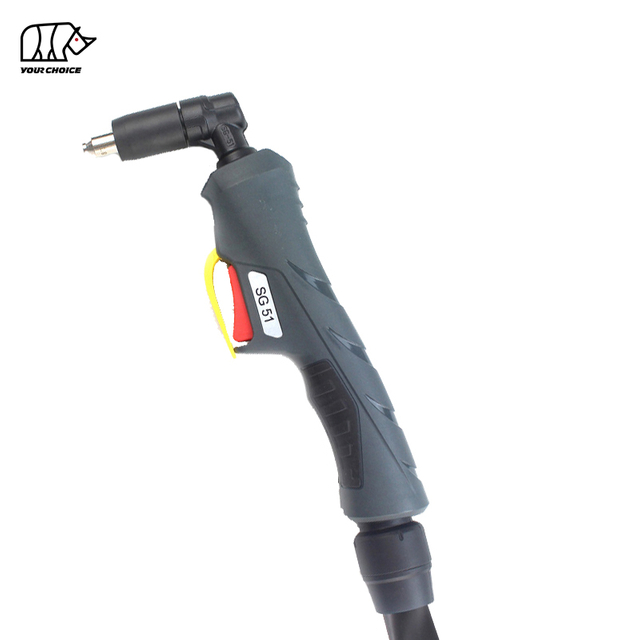
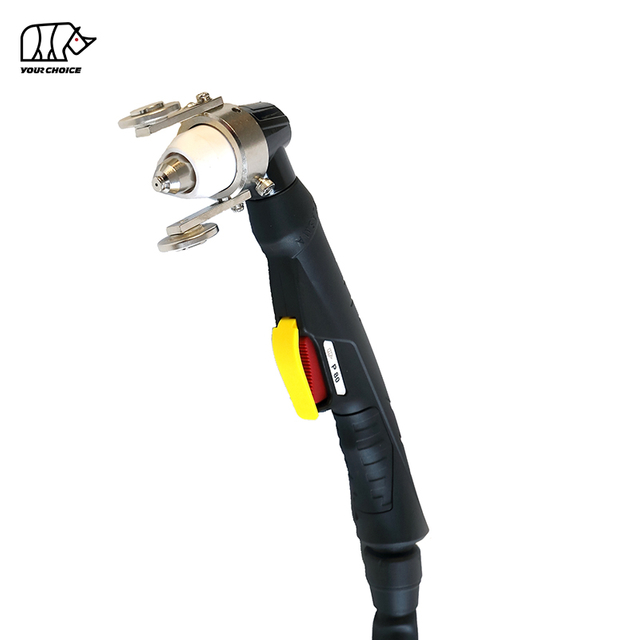
मशाल डिजाइन
उच्च तापमान का सामना करना होगा
अक्सर पानी से ठंडा किया हुआ
प्लाज्मा प्रवाह के लिए एक संकुचन नोजल शामिल है
गैस चयन
प्लाज्मा गैस: आमतौर पर आर्गन या आर्गन-हाइड्रोजन मिश्रण
परिरक्षण गैस: वेल्ड की सुरक्षा के लिए अक्सर आर्गन
प्रवाह नियंत्रण: लगातार परिणामों के लिए महत्वपूर्ण
शक्ति का स्रोत
उच्च आवृत्ति एसी या डीसी पावर
सटीक वर्तमान नियंत्रण की आवश्यकता है
स्थानांतरित और गैर-हस्तांतरित दोनों मोड को संभालना होगा
प्लाज्मा आर्क वेल्डिंग में सुरक्षा
सुरक्षा वैकल्पिक नहीं है—यह आवश्यक है।
आँख और त्वचा की सुरक्षा
सही शेड वाले वेल्डिंग हेलमेट का उपयोग करें
यूवी जलन से बचने के लिए पूरी त्वचा को ढकें
धूआं निष्कर्षण
PAW खतरनाक धुंआ पैदा करता है—हमेशा वेंटिलेशन का उपयोग करें
PAW आस-पास के ज्वलनशील पदार्थों को प्रज्वलित कर सकता है
शुरू करने से पहले हमेशा क्षेत्र साफ़ करें
PAW बनाम TIG वेल्डिंग
केवल TIG के साथ ही क्यों न जुड़े रहें? अच्छा प्रश्न।
फ़ीचर
PAW
TIG
शुद्धता
उच्च
उच्च
प्रवेश
गहरा (स्थानांतरित मोड)
मध्यम
चाप स्थिरता
कम धाराओं पर उच्चतर
निचला
स्वचालन
आसानी से स्वचालित
कम आम
लागत
उच्च
निचला
निचली पंक्ति: PAW औद्योगिक और स्वचालित अनुप्रयोगों के लिए बेहतर है, जबकि TIG मैन्युअल, कम लागत वाले सेटअप के लिए बढ़िया है।
प्लाज्मा आर्क वेल्डिंग का भविष्य
भविष्य उज्ज्वल और उत्साहपूर्ण है! प्लाज़्मा आर्क वेल्डिंग का विकास हो रहा है:
एआई-आधारित आर्क मॉनिटरिंग
लेजर-हाइब्रिड प्लाज्मा वेल्डिंग
रोबोटिक्स एकीकरण
उन्नत सामग्री अनुकूलता
एयरोस्पेस, माइक्रो-मैन्युफैक्चरिंग और यहां तक कि 3डी मेटल प्रिंटिंग में और अधिक पीएडब्ल्यू देखने की उम्मीद है।
निष्कर्ष
प्लाज़्मा आर्क वेल्डिंग एक गेम-चेंजर है, खासकर जब आपको सटीक परिशुद्धता या गंभीर गर्मी की आवश्यकता होती है। चाहे आप मोटे औद्योगिक भागों या नाजुक इलेक्ट्रॉनिक्स पर काम कर रहे हों, ट्रांसफर्ड और नॉन-ट्रांसफरेड आर्क वेल्डिंग के बीच अंतर जानने से आपका वेल्ड बन या टूट सकता है।
तो, अगली बार जब आप मशाल जला रहे हों, तो अपने आप से पूछें: क्या मुझे शक्ति या सटीकता की आवश्यकता है? वह एक प्रश्न आपके पूरे प्रोजेक्ट की सफलता निर्धारित कर सकता है।
पूछे जाने वाले प्रश्न
1. क्या आप एक ही मशीन पर स्थानांतरित और गैर-हस्तांतरित मोड के बीच स्विच कर सकते हैं?
हाँ, कई आधुनिक PAW सिस्टम आपको आपके कार्य के आधार पर मोड के बीच टॉगल करने की अनुमति देते हैं।
2. क्या प्लाज्मा आर्क वेल्डिंग एल्यूमीनियम के लिए उपयुक्त है?
बिल्कुल। PAW, विशेष रूप से गैर-हस्तांतरित मोड में, एल्यूमीनियम और अन्य नरम धातुओं के साथ अच्छी तरह से काम करता है।
3. स्थानांतरित आर्क वेल्डिंग की मुख्य सीमा क्या है?
इसकी तीव्र गर्मी पतली सामग्रियों के लिए अत्यधिक हो सकती है और अगर नियंत्रित न किया जाए तो जलने का कारण बन सकती है।
4. PAW की तुलना लेजर वेल्डिंग से कैसे की जाती है?
लेजर वेल्डिंग और भी अधिक सटीक है लेकिन कहीं अधिक महंगी है। PAW कई कार्यों के लिए समान परिशुद्धता के साथ एक लागत प्रभावी विकल्प प्रदान करता है।
5. क्या PAW सीखना कठिन है?
यह बुनियादी वेल्डिंग विधियों की तुलना में अधिक तकनीकी है, लेकिन एक बार महारत हासिल करने के बाद अत्यधिक फायदेमंद है - खासकर यदि आप स्वचालन या सटीक काम में रुचि रखते हैं।
यह वेबसाइट कुकीज़ और समान तकनीकों ('कुकीज़') का उपयोग करती है। आपकी सहमति के अधीन, यह ट्रैक करने के लिए कि किस सामग्री में आपकी रुचि है, विश्लेषणात्मक कुकीज़ का उपयोग करेगा और रुचि-आधारित विज्ञापन प्रदर्शित करने के लिए मार्केटिंग कुकीज़ का उपयोग करेगा। हम इन उपायों के लिए तीसरे पक्ष के प्रदाताओं का उपयोग करते हैं, जो डेटा का उपयोग अपने उद्देश्यों के लिए भी कर सकते हैं।
आप 'सभी स्वीकार करें' पर क्लिक करके या अपनी व्यक्तिगत सेटिंग्स लागू करके अपनी सहमति देते हैं। आपका डेटा तब यूरोपीय संघ के बाहर तीसरे देशों में भी संसाधित किया जा सकता है, जैसे कि अमेरिका, जिनके पास डेटा सुरक्षा का एक समान स्तर नहीं है और जहां, विशेष रूप से, स्थानीय अधिकारियों द्वारा पहुंच को प्रभावी ढंग से रोका नहीं जा सकता है। आप किसी भी समय तत्काल प्रभाव से अपनी सहमति रद्द कर सकते हैं। यदि आप ''सभी को अस्वीकार करें'' पर क्लिक करते हैं, तो केवल आवश्यक कुकीज़ का ही उपयोग किया जाएगा।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių