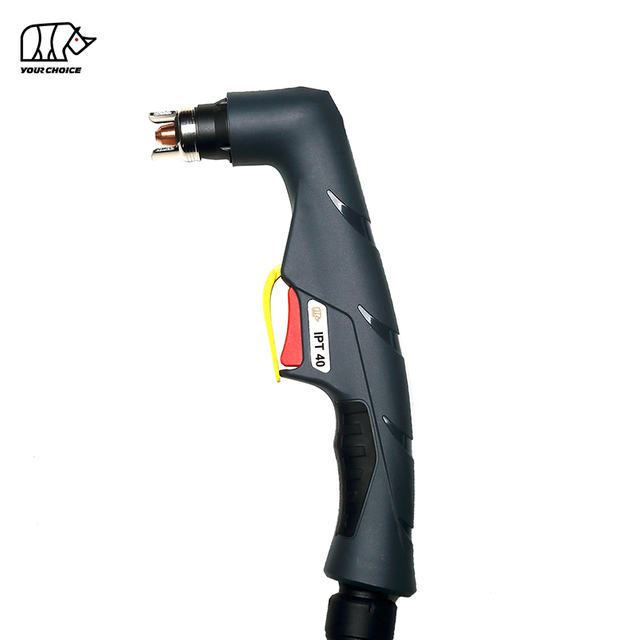
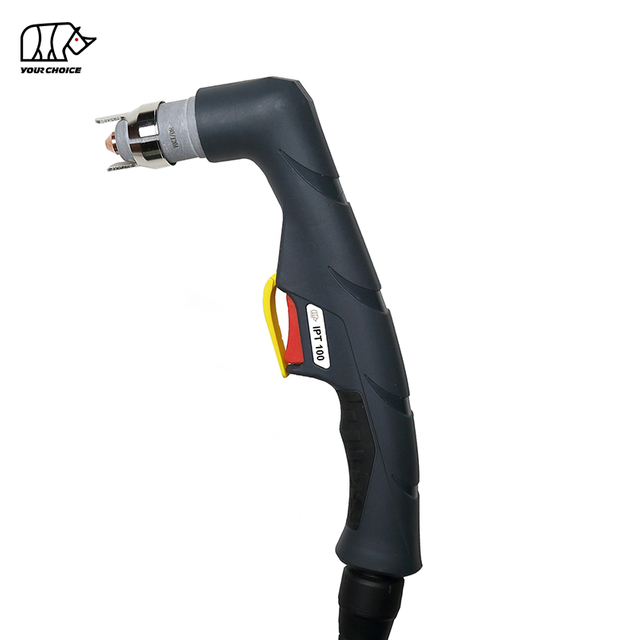
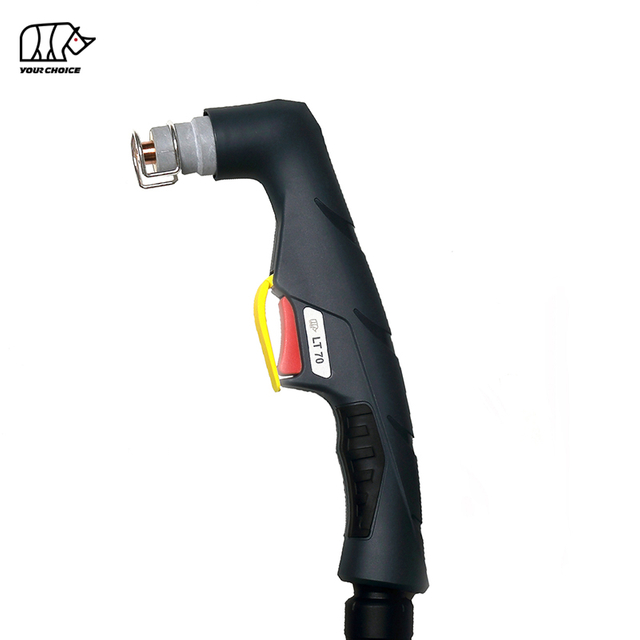
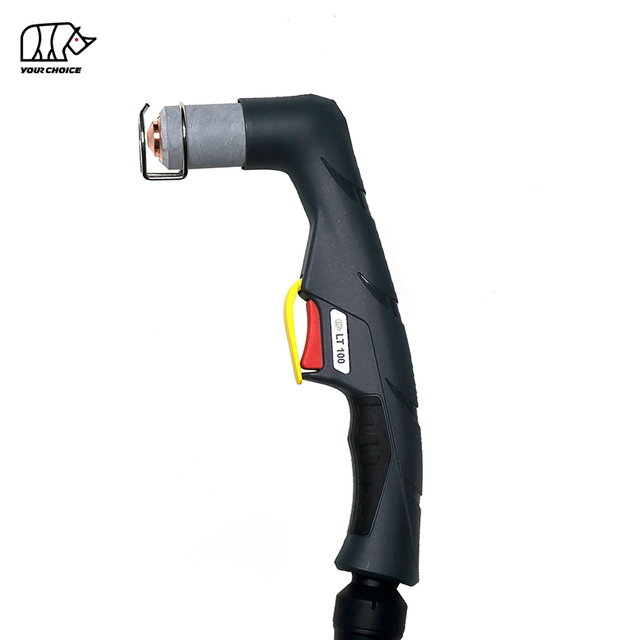
प्लाज़्मा कटिंग टॉर्च की अनुकूलता इस पर निर्भर करती है कि कनेक्टर भौतिक रूप से प्लाज़्मा कटर में फिट बैठता है या नहीं। एक प्रतिस्थापन टॉर्च को बिजली कनेक्शन, कटिंग-गैस पथ, पायलट-आर्क सर्किट, ट्रिगर वायरिंग, इग्निशन विधि, वर्तमान रेटिंग, और मशीनीकृत सिस्टम-नियंत्रण और सीएनसी सिग्नल से मेल खाना चाहिए।
वेल्डिंग और प्लाज़्मा-उपकरण वितरकों के लिए, कनेक्टर बेमेल प्रतिस्थापन-मशाल समस्याओं को कम करके आंकने वाली सबसे आसान समस्याओं में से एक है।
दो प्लाज़्मा टॉर्च लगभग एक जैसी दिख सकती हैं।
वे एक ही मशाल प्रमुख परिवार का उपयोग कर सकते हैं।
उनकी एम्परेज रेंज समान हो सकती है।
पिछला कनेक्टर पावर स्रोत में भी फिट हो सकता है।
फिर भी मशाल अभी भी हो सकती है:
प्रारंभ करने में विफल;
केवल एक पायलट आर्क का उत्पादन करें;
काटने वाले चाप को स्थानांतरित करने में विफल;
हवा का रिसाव;
किसी दोष को ट्रिगर करना;
कोई ट्रिगर प्रतिक्रिया नहीं है;
कनेक्टर्स को नुकसान;
या मशीन के साथ विद्युतीय रूप से असंगत हो।
समस्या सरल है:
एक भौतिक कनेक्शन पूर्ण प्लाज्मा टॉर्च संगतता के समान नहीं है।
यह मार्गदर्शिका तीन प्लाज़्मा कटिंग टॉर्च कनेक्शन प्रणालियों की व्याख्या करती है जो प्रतिस्थापन-टॉर्च खरीद में सबसे अधिक भ्रमित होती हैं और वितरकों के लिए एक व्यावहारिक अनुकूलता चेकलिस्ट प्रदान करती है।
कौन से प्लाज़्मा टॉर्च कनेक्शन सबसे अधिक बेमेल हैं?
प्रतिस्थापन और आफ्टरमार्केट प्लाज़्मा कटिंग टॉर्च के लिए, वितरकों को अक्सर तीन व्यावहारिक कनेक्शन श्रेणियों का सामना करना पड़ता है:
रिश्ते का प्रकार
विशिष्ट डिज़ाइन
मुख्य बेमेल जोखिम
1. इंटीग्रेटेड सेंट्रल कनेक्टर
बिजली, गैस और नियंत्रण कार्यों को एक कनेक्टर में समूहीकृत किया गया
एक जैसा दिखने वाला कनेक्टर लेकिन अलग-अलग पिन या आंतरिक वायरिंग
2. अलग नियंत्रण लीड के साथ थ्रेडेड पावर/गैस कनेक्शन
मुख्य करंट/गैस कनेक्शन और अलग ट्रिगर और पायलट-आर्क लीड
गलत धागा, टर्मिनल, ट्रिगर प्लग या पायलट कनेक्शन
3. मैकेनाइज्ड/सीएनसी मल्टी-लाइन कनेक्शन
अलग बिजली, पायलट आर्क, गैस, नियंत्रण, सेंसिंग और कभी-कभी शीतलक लाइनें
हाथ/मशीन का बेमेल होना, नियंत्रण-सिग्नल का बेमेल होना या गलत लीड कॉन्फ़िगरेशन
ये श्रेणियां तीन सार्वभौमिक उद्योग मानकों के बजाय सामान्य क्रय कॉन्फ़िगरेशन का वर्णन करती हैं।
कनेक्टर विवरण अभी भी प्लाज़्मा पावर स्रोत और टॉर्च डिज़ाइन के अनुसार भिन्न होते हैं।
इसलिए सबसे सुरक्षित खरीदारी नियम यह है:
कभी भी प्लाज़्मा कटिंग टॉर्च की पुष्टि केवल टॉर्च मॉडल नाम या फ्रंट-एंड उपस्थिति से न करें। संपूर्ण रियर कनेक्शन और इलेक्ट्रिकल इंटरफ़ेस की पुष्टि करें।
नहीं। प्लाज्मा कटिंग टॉर्च कनेक्शन सार्वभौमिक रूप से विनिमेय नहीं हैं। एक टॉर्च को बिजली कनेक्शन, गैस इंटरफ़ेस, ट्रिगर सर्किट, पायलट-आर्क कनेक्शन, इग्निशन विधि, वर्तमान क्षमता और नियंत्रण वायरिंग के विशिष्ट संयोजन की आवश्यकता हो सकती है।
यह सबसे महत्वपूर्ण तथ्यों में से एक है जिसे वितरकों को समझना चाहिए।
प्लाज़्मा टॉर्च केवल हवा की नली से जुड़ा एक कटिंग हेड नहीं है।
डिज़ाइन के आधार पर, टॉर्च लीड कई कार्य कर सकती है:
करंट काटना;
संपीड़ित हवा या अन्य काटने वाली गैस;
पायलट-आर्क करंट;
ट्रिगर/स्टार्ट सिग्नल;
सुरक्षा/इंटरलॉक सिग्नल;
शीतलक आपूर्ति और वापसी;
सीएनसी स्टार्ट/स्टॉप सिग्नल;
आर्क-ट्रांसफर या आर्क-ओके सिग्नल;
ऊंचाई-नियंत्रण या वोल्टेज-संबंधित सिग्नल।
अंतर्राष्ट्रीय टॉर्च मानक टॉर्च और टॉर्च केबल-नली असेंबलियों के लिए सुरक्षा और निर्माण आवश्यकताओं को संबोधित करते हैं, लेकिन इसका मतलब यह नहीं है कि प्रत्येक प्लाज्मा पावर स्रोत एक सार्वभौमिक प्रतिस्थापन कनेक्टर का उपयोग करता है। IEC 60974-7 यांत्रिक रूप से निर्देशित और तरल-ठंडा कॉन्फ़िगरेशन सहित आर्क वेल्डिंग और संबद्ध प्रक्रियाओं के लिए उपयोग की जाने वाली मशालों को कवर करता है।
वितरकों के लिए, इसका मतलब है कि संगतता की जाँच सिस्टम स्तर पर की जानी चाहिए , न कि केवल टॉर्च-हेड स्तर पर।
प्रकार 1: एकीकृत केंद्रीय प्लाज्मा टॉर्च कनेक्टर क्या है?
एक एकीकृत केंद्रीय कनेक्टर कई टॉर्च कार्यों को एक मुख्य प्लग या कपलिंग में जोड़ता है, जिससे प्लाज्मा टॉर्च और पावर स्रोत के बीच स्थापना सरल हो जाती है।
सिस्टम के आधार पर, केंद्रीय कनेक्शन संयोजित हो सकता है:
मुख्य धारा;
गैस काटना;
ट्रिगर सर्किट;
पायलट-आर्क सर्किट;
सुरक्षा संकेत;
सहायक नियंत्रण कनेक्शन.
फायदा सुविधा है.
कई अलग-अलग तारों और होज़ों को जोड़ने के बजाय, ऑपरेटर एक मुख्य कनेक्टर स्थापित करता है और इसे लॉकिंग रिंग, थ्रेडेड कॉलर या इसी तरह के तंत्र से सुरक्षित करता है।
हालाँकि, वितरकों के लिए, यह सुविधा एक प्रमुख अनुकूलता जाल बनाती है।
सेंट्रल कनेक्टर्स अक्सर बेमेल क्यों होते हैं?
क्योंकि दो कनेक्टर बाहर से लगभग एक जैसे दिख सकते हैं।
खोल का व्यास मेल खा सकता है।
लॉकिंग नट सही ढंग से खराब हो सकता है।
गैस पोर्ट संरेखित दिखाई दे सकता है।
लेकिन आंतरिक कॉन्फ़िगरेशन अभी भी भिन्न हो सकता है.
संभावित अंतरों में शामिल हैं:
नियंत्रण पिन की संख्या;
पिन स्थिति;
विद्युत पिन असाइनमेंट;
पायलट-आर्क टर्मिनल व्यवस्था;
ट्रिगर वायरिंग;
सुरक्षा/इंटरलॉक सर्किट;
गैस-पोर्ट आयाम;
वर्तमान-ले जाने वाला संपर्क डिज़ाइन।
इसलिए:
कभी भी केवल बाहरी कनेक्टर आकार से अनुकूलता की पुष्टि न करें।
क्या दो केंद्रीय कनेक्टर फिट हो सकते हैं लेकिन फिर भी विद्युत रूप से असंगत हो सकते हैं?
हाँ।
यह प्रतिस्थापन प्लाज्मा टॉर्च बिक्री में सबसे महंगी त्रुटियों में से एक है।
एक वितरक को ग्राहक से एक फोटो प्राप्त होता है।
कनेक्टर सही प्रतीत होता है.
प्रतिस्थापन टॉर्च भेज दी गई है।
ग्राहक इसे इंस्टॉल करता है.
लॉकिंग कॉलर बिल्कुल फिट बैठता है-लेकिन टॉर्च नहीं जलती।
इसका कारण यांत्रिक अंतर के बजाय आंतरिक वायरिंग अंतर हो सकता है।
संभावित लक्षणों में शामिल हैं:
लक्षण
संभावित इंटरफ़ेस समस्या
टॉर्च प्रतिक्रिया नहीं देता
ट्रिगर पिन बेमेल
हवा बहती है लेकिन कोई चाप शुरू नहीं होता
पायलट/स्टार्ट सर्किट बेमेल
पायलट आर्क शुरू होता है लेकिन स्थानांतरित नहीं होता है
इलेक्ट्रिकल/स्टार्ट-सिस्टम असंगति
मशीन खराबी बताती है
सुरक्षा या नियंत्रण सर्किट बेमेल
टॉर्च ग़लत ढंग से सक्रिय होता है
पिन असाइनमेंट बेमेल
कनेक्टर गर्म हो जाता है
ख़राब विद्युत संपर्क
यही कारण है कि उच्च गुणवत्ता वाले वितरकों को एक से अधिक तस्वीरों का अनुरोध करना चाहिए।
एक वितरक को सेंट्रल कनेक्टर के लिए क्या पुष्टि करनी चाहिए?
ऑर्डर देने से पहले, अनुरोध करें:
फुल टॉर्च फोटो.
रियर कनेक्टर फोटो.
सभी पिनों का सामने का दृश्य.
लॉकिंग कॉलर का पार्श्व दृश्य।
कनेक्टर का बाहरी व्यास.
सिग्नल पिन की संख्या.
प्रत्येक पिन की स्थिति.
शक्ति स्रोत मॉडल.
प्लाज्मा आउटपुट एम्परेज।
यदि उपलब्ध हो तो मैनुअल या मशीन-साइड कनेक्टर आरेख।
यदि कोई संदेह है, तो एक आयामी ड्राइंग या नमूना पुष्टिकरण प्राप्त करें।
टाइप 2: अलग ट्रिगर और पायलट लीड के साथ थ्रेडेड पावर/गैस कनेक्शन क्या है?
यह प्लाज़्मा टॉर्च कनेक्शन डिज़ाइन उच्च-वर्तमान और/या गैस पथ के लिए एक मुख्य थ्रेडेड फिटिंग का उपयोग करता है जबकि अलग-अलग छोटे लीड टॉर्च ट्रिगर और पायलट आर्क जैसे कार्यों को संभालते हैं।
इस प्रकार का इंटरफ़ेस कई सामान्य-उद्देश्यीय वायु प्लाज्मा प्रणालियों में आम है।
एक एकीकृत प्लग के बजाय, टॉर्च के पिछले हिस्से में शामिल हो सकते हैं:
मुख्य पावर/गैस फिटिंग + ट्रिगर कनेक्टर + पायलट-आर्क लीड
कॉन्फ़िगरेशन अपेक्षाकृत सरल दिखता है.
यह सरलता अक्सर वितरकों को संगतता जोखिम को कम आंकने का कारण बनती है।
मुख्य थ्रेडेड कनेक्शन का बेमेल होना आसान क्यों है?
एक थ्रेडेड कनेक्टर को कई विशेषताओं से मेल खाना चाहिए:
घेरे के बाहर;
पेंच का व्यास;
धागे की पिच;
पुरुष या महिला अभिविन्यास;
सीलिंग सतह;
गैस मार्ग;
करंट ले जाने वाला संपर्क।
दो थ्रेडेड फिटिंग एक तस्वीर में समान दिख सकती हैं लेकिन फिर भी इतनी भिन्न होती हैं कि उन्हें सुरक्षित रूप से स्थापित नहीं किया जा सकता है।
यह विशेष रूप से तब कठिन होता है जब ग्राहक केवल सामने की ओर वाला फ़ोन फ़ोटो प्रदान करते हैं।
एक वितरक को कभी भी केवल दृश्य पैमाने से थ्रेड संगतता की पहचान नहीं करनी चाहिए।
बिजली/गैस कनेक्शन इतना महत्वपूर्ण क्यों है?
कुछ प्लाज़्मा टॉर्च डिज़ाइन में, एक ही मुख्य असेंबली एक से अधिक कार्य करती है।
यह ले जा सकता है:
उच्च वेल्डिंग/कटिंग करंट;
संपीड़ित काटने वाली हवा;
या दोनों एक ही टॉर्च-लीड असेंबली के माध्यम से।
इसका मतलब है कि गलत फिटिंग केवल एक यांत्रिक असुविधा नहीं है।
यह बना सकता है:
ख़राब विद्युत संपर्क;
गैस रिसाव;
अत्यधिक प्रतिरोध;
अस्थिर चाप प्रारंभ;
ज़्यादा गरम होना;
क्षतिग्रस्त धागे.
इसलिए कनेक्टर को यांत्रिक और विद्युत दोनों तरह से मेल खाना चाहिए.
पायलट-आर्क कनेक्शन क्या है?
पायलट-आर्क कनेक्शन मुख्य कटिंग आर्क को वर्कपीस में स्थानांतरित करने से पहले प्रारंभिक प्लाज्मा आर्क स्थापित करने के लिए आवश्यक विद्युत सर्किट का हिस्सा प्रदान करता है।
टॉर्च और पावर-सोर्स डिज़ाइन के आधार पर, यह इस प्रकार दिखाई दे सकता है:
एक अलग टर्मिनल;
एक रिंग कनेक्शन;
एक छोटा प्लग;
मल्टी-पिन कनेक्टर के अंदर एक समर्पित पिन।
सबसे आम वितरक त्रुटियों में से एक यह मान लेना है:
वही मुख्य फिटिंग = संगत टॉर्च।
वह पर्याप्त नहीं है.
यदि पायलट-आर्क सर्किट अलग है, तो टॉर्च यांत्रिक रूप से कनेक्ट हो सकती है लेकिन सही ढंग से शुरू होने में विफल हो सकती है।
ट्रिगर कनेक्शन क्या है?
ट्रिगर सर्किट प्लाज्मा पावर स्रोत को बताता है कि ऑपरेटर काटना शुरू करना चाहता है।
प्रतिस्थापन हैंड टॉर्च पर, ट्रिगर कनेक्शन का उपयोग किया जा सकता है:
दो कंडक्टर;
एक छोटा मल्टी-पिन प्लग;
अलग टर्मिनल;
या किसी अन्य कनेक्टर में एकीकृत नियंत्रण पिन।
पिनों का आकार और संख्या सत्यापित की जानी चाहिए।
विद्युत कार्य की भी पुष्टि की जानी चाहिए।
एक वितरक को कभी भी यह नहीं मानना चाहिए कि दो समान छोटे प्लग में स्वचालित रूप से एक ही आंतरिक वायरिंग होती है।
प्रारंभ विधि दो प्लाज़्मा टॉर्च को असंगत क्यों बना सकती है?
टॉर्च कनेक्शन अनुकूलता इस बात पर भी निर्भर करती है कि प्लाज्मा चाप कैसे शुरू किया जाता है.
विभिन्न प्लाज़्मा सिस्टम विभिन्न आर्क-स्टार्टिंग आर्किटेक्चर का उपयोग कर सकते हैं।
सामान्य श्रेणियों में शामिल हैं:
उच्च-आवृत्ति चाप प्रारंभ;
संपर्क या वायवीय पायलट-आर्क प्रारंभ;
अन्य गैर-उच्च-आवृत्ति पायलट-आर्क सिस्टम।
टॉर्च, पावर स्रोत और शुरुआती सर्किट को एक साथ संचालित करने के लिए डिज़ाइन किया गया है।
इसलिए, भौतिक रूप से फिट होने वाला कनेक्टर यह साबित नहीं करता है कि टॉर्च इग्निशन सिस्टम संगत है।
पुराने प्लाज़्मा सिस्टम, आधुनिक इन्वर्टर मशीनों और सीएनसी इंस्टॉलेशन के बीच परिवर्तित करते समय यह विशेष रूप से महत्वपूर्ण है।
प्रकार 3: यंत्रीकृत या सीएनसी प्लाज्मा टॉर्च कनेक्शन क्या है?
ए मशीनीकृत प्लाज़्मा टॉर्च को कई अलग-अलग बिजली, गैस और नियंत्रण कनेक्शन की आवश्यकता हो सकती है क्योंकि कटिंग सिस्टम को प्लाज़्मा आर्क का उत्पादन करने के अलावा मशीन नियंत्रक के साथ संचार करना होगा।
बुनियादी हैंड टॉर्च की तुलना में, सीएनसी प्लाज्मा सिस्टम काफी अधिक जटिल हो सकते हैं।
कनेक्शन में शामिल हो सकते हैं:
मुख्य मशाल शक्ति;
पायलट चाप;
गैस काटना;
परिरक्षण गैस;
मशाल प्रारंभ;
चाप-स्थानांतरण पुष्टिकरण;
ओमिक संवेदन;
चाप-वोल्टेज संकेत;
मशाल-ऊंचाई-नियंत्रण संकेत;
शीतलक आपूर्ति;
शीतलक वापसी.
प्रत्येक सीएनसी प्लाज्मा प्रणाली इन सभी का उपयोग नहीं करती है।
लेकिन मुख्य खरीदारी सबक स्पष्ट है:
एक मशीनीकृत टॉर्च का चयन कभी भी केवल एम्परेज और टॉर्च-हेड उपस्थिति का उपयोग करके नहीं किया जाना चाहिए।
वितरक हैंड टॉर्च और मशीन टॉर्च में भ्रमित क्यों होते हैं?
हैंडहेल्ड और मशीनीकृत मशालें समान उपभोग्य सामग्रियों या मशाल-पारिवारिक वास्तुकला को साझा कर सकती हैं।
हालाँकि, उनकी परिचालन आवश्यकताएँ काफी भिन्न हो सकती हैं।
एक हैंड टॉर्च के लिए आमतौर पर एक ऑपरेटर ट्रिगर की आवश्यकता होती है।
इसके बजाय एक मशीन टॉर्च को सीएनसी नियंत्रक से बाहरी स्टार्ट कमांड की आवश्यकता हो सकती है।
एक यंत्रीकृत प्रणाली की भी आवश्यकता हो सकती है:
आर्क-ओके फीडबैक;
वोल्टेज आउटपुट;
ओमिक संवेदन;
स्वचालित मशाल-ऊंचाई नियंत्रण।
इसलिए, हाथ और यंत्रीकृत टॉर्च के बीच रूपांतरण में टॉर्च के हैंडल को बदलने से कहीं अधिक शामिल हो सकता है।
सीएनसी प्लाज्मा टॉर्च संगतता के लिए अधिक जानकारी की आवश्यकता क्यों है?
एक मानक प्रतिस्थापन हैंड-टॉर्च ऑर्डर की आवश्यकता हो सकती है:
मशीन मॉडल + कनेक्टर फोटो + एम्परेज
एक यंत्रीकृत टॉर्च ऑर्डर के लिए काफी अधिक जानकारी की आवश्यकता हो सकती है।
उदाहरण के लिए:
वस्तु
यह क्यों मायने रखती है
पावर स्रोत आउटपुट
टार्च क्षमता निर्धारित करता है
मैनुअल या यंत्रीकृत उपयोग
नियंत्रण इंटरफ़ेस निर्धारित करता है
प्रारंभ विधि
इग्निशन सर्किट से मेल खाना चाहिए
मुख्य बिजली कनेक्शन
कटिंग करंट प्रवाहित करता है
पायलट-आर्क कनेक्शन
आर्क आरंभ का समर्थन करता है
गैस विन्यास
काटने की प्रक्रिया से मेल खाना चाहिए
ठंडा करने का प्रकार
वायु/गैस या तरल ठंडा
प्रमुख लंबाई
स्थापना को प्रभावित करता है
सीएनसी प्रारंभ संकेत
मशाल फायरिंग को नियंत्रित करता है
आर्क पुष्टि
स्वचालन द्वारा उपयोग किया जाता है
ऊंचाई-नियंत्रण इंटरफ़ेस
ऊंचाई काटने का समर्थन करता है
ओमिक संवेदन
प्लेट डिटेक्शन का समर्थन कर सकता है
सिस्टम जितना अधिक स्वचालित होगा, संपूर्ण इंटरफ़ेस पुष्टिकरण उतना ही महत्वपूर्ण हो जाएगा।
प्लाज्मा टॉर्च लीड की लंबाई भी एक संगतता समस्या क्यों है?
लीड लंबाई को अक्सर एक सुविधा विनिर्देश के रूप में माना जाता है।
यह एक इंजीनियरिंग विशिष्टता भी हो सकती है।
लंबे टॉर्च लीड प्रभावित करते हैं:
विद्युत प्रतिरोध;
गैस-प्रवाह प्रतिक्रिया;
तरल-ठंडा प्रणालियों पर शीतलक परिसंचरण;
केबल रूटिंग;
सीएनसी मशीन आंदोलन.
इसलिए एक प्रतिस्थापन लीड को केवल 'काफी लंबा' होने के बजाय इच्छित इंस्टॉलेशन से मेल खाना चाहिए।
परिशुद्ध प्लाज़्मा टॉर्च-लीड असेंबली को लापरवाही से संशोधित न करें।
जटिल प्रणालियों पर, नली और सीसे की लंबाई डिज़ाइन किए गए ऑपरेटिंग कॉन्फ़िगरेशन का हिस्सा हो सकती है।
'समान टॉर्च मॉडल' का अर्थ हमेशा 'समान कनेक्टर' क्यों नहीं होता?
यह एक महत्वपूर्ण क्रय मुद्दा है.
टॉर्च परिवार का नाम अक्सर फ्रंट-एंड टॉर्च सिस्टम की पहचान करता है , जरूरी नहीं कि वैश्विक स्तर पर आपूर्ति किए गए हर रियर कनेक्शन की पहचान हो।
एक ही मूल टॉर्च प्लेटफ़ॉर्म को संभावित रूप से अलग-अलग आपूर्ति की जा सकती है:
रियर कनेक्टर;
ट्रिगर प्लग;
पायलट-आर्क टर्मिनल;
केबल की लंबाई;
मशीन एडाप्टर.
यही कारण है कि वितरक खरीद आदेश में कभी भी केवल ये बातें शामिल नहीं होनी चाहिए:
'20 पीसी प्लाज़्मा टॉर्च, 6 मीटर की आवश्यकता है।'
एक अधिक सुरक्षित विशिष्टता है:
टॉर्च परिवार + वर्तमान रेटिंग + केबल लंबाई + रियर कनेक्शन + ट्रिगर कनेक्शन + पायलट-आर्क कनेक्शन + एप्लिकेशन
इससे खरीदार और निर्माता दोनों के लिए अस्पष्टता कम हो जाती है।
प्लाज्मा टॉर्च का ऑर्डर देने से पहले वितरकों को क्या जानकारी एकत्र करनी चाहिए?
अधिकांश प्रतिस्थापन-मशाल पूछताछ के लिए, उद्धृत करने से पहले निम्नलिखित जानकारी एकत्र करें।
1. पावर सोर्स मॉडल
नेमप्लेट पर दिखाए गए सटीक मशीन मॉडल के लिए पूछें।
केवल मेमोरी से टाइप की गई जानकारी पर निर्भर न रहें।
एक नेमप्लेट फोटोग्राफ बेहतर है.
2. मौजूदा मशाल मॉडल
निम्नलिखित दर्शाने वाली स्पष्ट तस्वीरें माँगें:
पूर्ण मशाल;
मशाल का सिर;
सँभालना;
केबल;
पिछला कनेक्टर.
3. करंट काटना
सामान्य और अधिकतम कटिंग एम्परेज की पुष्टि करें।
प्रतिस्थापन टॉर्च में पर्याप्त विद्युत धारा क्षमता होनी चाहिए।
4. कनेक्शन शैली
निर्धारित करें कि टॉर्च का उपयोग होता है या नहीं:
एकीकृत केंद्रीय कनेक्टर;
थ्रेडेड/पृथक-लीड कनेक्टर;
यंत्रीकृत मल्टी-लाइन कनेक्शन।
5. मुख्य पावर/गैस फिटिंग
पुष्टि करना:
धागे के आयाम;
कनेक्टर लिंग;
युग्मन आकार;
गैस पथ.
6. ट्रिगर कनेक्टर
निम्न दर्शाने वाली क्लोज़-अप तस्वीर का अनुरोध करें:
प्लग का आकार;
पिन गिनती;
पिन स्थिति.
7. पायलट-आर्क कनेक्शन
पुष्टि करें कि पायलट कनेक्शन है:
एकीकृत;
अलग करना;
टर्मिनल शैली;
प्लग शैली.
8. प्रारंभ विधि
प्लाज्मा पावर स्रोत द्वारा उपयोग की जाने वाली आर्क-स्टार्ट प्रणाली का निर्धारण करें।
विद्युत अनुकूलता के लिए यह आवश्यक है।
9. हाथ या यंत्रीकृत मशाल
पुष्टि करें कि क्या मशाल होगी:
हैंडहेल्ड, मशीन-माउंटेड या सीएनसी-संचालित।
10. केबल की लंबाई
आवश्यक वास्तविक लंबाई की पुष्टि करें.
लंबी केबल को स्वचालित रूप से प्रतिस्थापित न करें।
वितरकों के लिए प्लाज्मा टॉर्च संगतता चेकलिस्ट
किसी भी प्रतिस्थापन प्लाज़्मा टॉर्च ऑर्डर की पुष्टि करने से पहले इस तालिका का उपयोग करें।
जाँच करना
जानकारी आवश्यक
यदि गलत है तो जोखिम उठाएं
मशाल प्रकार
हाथ/मशीन
असंगति पर नियंत्रण रखें
एम्परेज
वास्तविक कटिंग करंट
ज़्यादा गरम होना या सीमित क्षमता
शीतलक
वायु/गैस/तरल
थर्मल असंगति
मुख्य कनेक्टर
प्रकार और आयाम
स्थापित नहीं किया जा सकता
धागा
व्यास और पिच
यांत्रिक बेमेल
ट्रिगर प्लग
पिन और लेआउट
टॉर्च चालू नहीं होगी
पायलट चाप
कनेक्टर और सर्किट
आर्क-स्टार्ट विफलता
सिस्टम प्रारंभ करें
पावर-स्रोत आरंभ विधि
विद्युत असंगति
गैस कनेक्शन
पोर्ट और फिटिंग
रिसाव या कोई गैस प्रवाह नहीं
सीएनसी इंटरफ़ेस
आवश्यक संकेत
स्वचालन विफलता
केबल लंबाई
आवश्यक स्थापना लंबाई
रूटिंग/प्रदर्शन समस्या
उपभोग्य
सही मशाल परिवार
गलत संचालन
यह तालिका उन वितरकों के लिए विशेष रूप से उपयोगी है जो कई बाजारों के लिए प्रतिस्थापन प्लाज्मा टॉर्च का स्टॉक करते हैं।
बेमेल प्लाज़्मा टॉर्च के सबसे आम लक्षण क्या हैं?
कनेक्टर के बेमेल होने का मतलब यह नहीं है कि टॉर्च कनेक्ट होने से इंकार कर दे।
कभी-कभी लक्षण स्थापना के बाद ही प्रकट होते हैं।
सामान्य संकेतों में शामिल हैं:
कनेक्टर फिट नहीं होगा
सर्वाधिक संभावित कारण:
ग़लत धागा;
गलत कनेक्टर व्यास;
गलत पुरुष/महिला विन्यास;
गलत लॉकिंग कॉलर.
कनेक्टर फिट हो जाता है लेकिन टॉर्च चालू नहीं होती है
जाँच करना:
ट्रिगर वायरिंग;
पिन विन्यास;
सुरक्षा सर्किट;
प्रारंभ विधि.
हवा बहती है लेकिन कोई प्लाज़्मा आर्क नहीं है
जाँच करना:
पायलट-आर्क कनेक्शन;
मशाल विद्युत कनेक्शन;
इग्निशन-सिस्टम अनुकूलता.
पायलट आर्क शुरू होता है लेकिन कटिंग आर्क स्थानांतरित नहीं होता है
जाँच करना:
कार्य सर्किट;
पायलट/मुख्य आर्क विन्यास;
मशाल अनुकूलता;
वर्कपीस कनेक्शन.
रियर कनेक्टर में गैस का रिसाव
जाँच करना:
फिटिंग प्रकार;
O-रिंग सील;
धागा;
कनेक्टर सीटिंग.
मशीन तत्काल खराबी प्रदर्शित करती है
संभावित कारणों में शामिल हैं:
असंगत सुरक्षा सर्किट;
गलत नियंत्रण-पिन असाइनमेंट;
ग़लत टॉर्च पहचान/इंटरफ़ेस।
क्या गलत प्लाज्मा टॉर्च कनेक्टर का उपयोग करने से मशीन खराब हो सकती है?
संभावित रूप से, हाँ.
कनेक्टर बेमेल को परीक्षण-और-त्रुटि समस्या के रूप में नहीं माना जाना चाहिए।
गलत कनेक्शन बना सकते हैं:
खराब उच्च-वर्तमान विद्युत संपर्क;
ज़्यादा गरम टर्मिनल;
गैस रिसाव;
क्षतिग्रस्त कनेक्टर पिन;
क्षतिग्रस्त धागे;
स्टार्ट-सर्किट दोष;
उपकरण बंद होना.
सुरक्षा-महत्वपूर्ण उपकरणों के लिए, ऑपरेशन से पहले हमेशा पावर-स्रोत दस्तावेज़ीकरण या पुष्टि किए गए तकनीकी डेटा का उपयोग करके टॉर्च संगतता को सत्यापित करें।
कभी भी कनेक्टर को फिट होने के लिए बाध्य न करें।
सत्यापित विद्युत जानकारी के बिना कभी भी अज्ञात नियंत्रण पिन को दोबारा न जोड़ें।
वितरकों को फ़ैक्टरियों की तुलना में अधिक प्लाज़्मा टॉर्च रिटर्न का अनुभव क्यों होता है?
कई मामलों में, फ़ैक्टरी पूर्ण विनिर्देश देखती है।
वितरक को केवल ग्राहक का अनुरोध प्राप्त होता है जैसे:
'मुझे इस प्लाज़्मा टॉर्च की आवश्यकता है।'
फिर वितरक को अधूरे अनुरोध को सटीक तकनीकी कॉन्फ़िगरेशन में बदलना होगा।
इससे कई सूचना अंतराल पैदा होते हैं।
ग्राहक कहते हैं:
'वही टॉर्च।'
वितरक को जानना आवश्यक है:
वही मशाल सिर?
वही कनेक्टर?
वही केबल?
वही ट्रिगर सर्किट?
वही पायलट आर्क?
वही आरंभ विधि?
वही एम्परेज?
वही हाथ/मशीन विन्यास?
रिटर्न आमतौर पर इसलिए होता है क्योंकि 'समान' को कभी भी तकनीकी रूप से परिभाषित नहीं किया गया था।
वितरक प्लाज्मा टॉर्च संगतता रिटर्न को कैसे कम कर सकते हैं?
सबसे प्रभावी रणनीति कनेक्शन-पुष्टि प्रक्रिया का निर्माण करना है। प्रत्येक प्रतिस्थापन-मशाल उद्धरण में
चरण 1: उद्धरण देने से पहले फ़ोटो की आवश्यकता है
अनुरोध:
पूर्ण मशाल.
रियर कनेक्टर.
कनेक्टर सामने का चेहरा.
मशीन नेमप्लेट.
इससे कई बुनियादी पहचान संबंधी त्रुटियां दूर हो जाती हैं।
चरण 2: कनेक्टर विनिर्देशों को रिकॉर्ड करें
एक आंतरिक डेटाबेस बनाएँ जिसमें:
मशाल मॉडल;
कनेक्टर कोड;
पिन गिनती;
धागा;
पायलट कनेक्शन;
ट्रिगर कनेक्शन;
केबल लंबाई।
केवल उत्पाद के नाम संग्रहित न करें.
चरण 3: SKU को कनेक्टर द्वारा अलग करें
यदि एक टॉर्च परिवार में कई रियर कॉन्फ़िगरेशन हैं, तो अलग आंतरिक SKU बनाएं।
उदाहरण के लिए:
मशाल परिवार - कनेक्टर ए - 5 मीटर
और
मशाल परिवार - कनेक्टर बी - 5 मीटर
को विभिन्न उत्पादों के रूप में माना जाना चाहिए।
चरण 4: कनेक्शन आरेखण का उपयोग करें
एक छोटी आयामी ड्राइंग एक लंबे ईमेल की तुलना में कहीं अधिक त्रुटियों को रोक सकती है।
उपयोगी आयामों में शामिल हैं:
पेंच का व्यास;
धागे की पिच;
कनेक्टर व्यास;
पिन लेआउट;
पिन रिक्ति;
टर्मिनल प्रकार.
चरण 5: थोक ऑर्डर से पहले नमूनों की पुष्टि करें
नई वितरक परियोजनाओं के लिए, नमूना सत्यापन विशेष रूप से मूल्यवान है।
मंज़ूरी देना:
टॉर्च + केबल + कनेक्टर + मशीन अनुकूलता
एक बड़ी इन्वेंट्री ऑर्डर देने से पहले।
व्यावसायिक प्लाज्मा टॉर्च आरएफक्यू में क्या शामिल होना चाहिए?
एक मजबूत वितरक आरएफक्यू में शामिल होना चाहिए:
उत्पाद: प्लाज्मा कटिंग टॉर्च अनुप्रयोग: हैंडहेल्ड या मैकेनाइज्ड कटिंग करंट: ___ एक टॉर्च लीड लंबाई: ___ मीटर कूलिंग: वायु/गैस या पानी ठंडा मुख्य कनेक्टर: फोटो/ड्राइंग संलग्न थ्रेड आकार: ___ ट्रिगर कनेक्टर: ___ पिन पायलट आर्क कनेक्शन: ___ प्रारंभ विधि: ___ पावर स्रोत मॉडल: ___ आवश्यक मात्रा: ___ पैकेजिंग/ओईएम आवश्यकताएं: ___
यह प्रारूप आगे-पीछे संचार को काफी हद तक कम कर देता है।
कौन सा प्लाज्मा टॉर्च कनेक्टर प्रकार सबसे अच्छा है?
कोई सार्वभौमिक रूप से 'सर्वोत्तम' कनेक्टर नहीं है।
प्रत्येक कॉन्फ़िगरेशन के फायदे हैं।
कनेक्टर सिस्टम
मुख्य लाभ
सर्वोत्तम उपयोग
एकीकृत केंद्रीय कनेक्टर
तेजी से स्थापना
सामान्य प्रतिस्थापन और उत्पादन उपकरण
अलग बिजली/गैस + नियंत्रण लीड
सरल संरचना और सेवाक्षमता
सामान्य प्रयोजन प्लाज्मा सिस्टम
यंत्रीकृत मल्टी-लाइन इंटरफ़ेस
बेहतर नियंत्रण क्षमता
सीएनसी और स्वचालित कटिंग
कनेक्टर शैली की तुलना में अनुकूलता अधिक महत्वपूर्ण है.
सबसे अच्छा प्लाज़्मा टॉर्च कनेक्शन वह है जिसे ग्राहक के पावर स्रोत, स्टार्ट सर्किट, कटिंग प्रक्रिया और नियंत्रण प्रणाली के साथ सही ढंग से काम करने के लिए डिज़ाइन किया गया है।.
वितरकों को रिप्लेसमेंट प्लाज़्मा कटिंग टॉर्च का चयन कैसे करना चाहिए?
एक मशाल की तस्वीर से शुरुआत करना और बाद में बाकी सभी चीज़ों को मैच करने की कोशिश करना अनावश्यक जोखिम पैदा करता है।
एक पेशेवर वितरक को पहले प्लाज्मा पावर स्रोत आवश्यकताओं की पहचान करनी चाहिए और फिर उन्हें संतुष्ट करने वाले टॉर्च कॉन्फ़िगरेशन का चयन करना चाहिए।
प्लाज्मा टॉर्च कनेक्शन गलतियाँ जो वितरकों को कभी नहीं करनी चाहिए
इन धारणाओं से बचें:
'प्लग फिट बैठता है, इसलिए यह संगत है।'
आवश्यक रूप से नहीं।
''टॉर्च का सिर एक जैसा दिखता है।''
पिछला विद्युत कनेक्शन भिन्न हो सकता है.
'एम्परेज वही है।'
इग्निशन और नियंत्रण सर्किट अभी भी असंगत हो सकते हैं।
'इसमें पिनों की संख्या समान है।'
पिन असाइनमेंट भिन्न हो सकते हैं.
'लंबी केबल हमेशा बेहतर होती है।'
सिस्टम को एक विशेष लीड कॉन्फ़िगरेशन के लिए डिज़ाइन किया जा सकता है।
''एक मशीन टॉर्च बिना हैंडल के सिर्फ एक हाथ की टॉर्च है।''
स्वचालित सिस्टम को अतिरिक्त नियंत्रण और सेंसिंग कार्यों की आवश्यकता हो सकती है।
ये धारणाएँ कई टाले जा सकने वाले प्रतिस्थापन-मशाल विवादों के लिए जिम्मेदार हैं।
प्लाज़्मा कटिंग टॉर्च कनेक्शन के बारे में अक्सर पूछे जाने वाले प्रश्न
क्या प्लाज्मा काटने वाली मशालें सार्वभौमिक हैं?
नहीं, प्लाज्मा काटने वाली मशालें सार्वभौमिक रूप से विनिमेय नहीं हैं। टॉर्च को पावर स्रोत के एम्परेज, कनेक्शन शैली, गैस पथ, पायलट-आर्क सर्किट, ट्रिगर वायरिंग, स्टार्ट विधि और, जहां लागू हो, सीएनसी या कूलिंग इंटरफ़ेस से मेल खाना चाहिए।
मुझे कैसे पता चलेगा कि मेरे पास कौन सा प्लाज्मा टॉर्च कनेक्टर है?
पूरे रियर कनेक्टर की तस्वीर लें और पहचानें कि क्या यह एक एकीकृत केंद्रीय युग्मन, अलग-अलग नियंत्रण तारों के साथ एक थ्रेडेड मुख्य कनेक्शन, या एक मल्टी-लाइन मैकेनाइज्ड इंटरफ़ेस का उपयोग करता है। मशीन मॉडल, पिन गिनती, थ्रेड आयाम और पायलट-आर्क कनेक्शन भी रिकॉर्ड करें।
क्या दो प्लाज़्मा टॉर्च कनेक्टर एक जैसे दिखते हैं लेकिन अलग-अलग हो सकते हैं?
हाँ। विभिन्न आंतरिक पिन, वायरिंग असाइनमेंट, पायलट-आर्क कनेक्शन या नियंत्रण सर्किट का उपयोग करते समय दो कनेक्टर समान बाहरी आकार साझा कर सकते हैं। अकेले शारीरिक फिट विद्युत अनुकूलता साबित नहीं करता है।
मेरा रिप्लेसमेंट प्लाज़्मा टॉर्च फिट क्यों होता है लेकिन शुरू नहीं होता?
सामान्य कारणों में गलत ट्रिगर वायरिंग, पायलट-आर्क असंगति, एक अलग स्टार्ट सिस्टम, गलत पिन असाइनमेंट या सुरक्षा/इंटरलॉक सर्किट बेमेल शामिल हैं।
रिप्लेसमेंट प्लाज़्मा टॉर्च का ऑर्डर करते समय मुझे क्या जानकारी भेजनी चाहिए?
पावर-सोर्स मॉडल, मौजूदा टॉर्च मॉडल, कटिंग एम्परेज, टॉर्च की लंबाई, पूर्ण कनेक्टर फोटो, ट्रिगर प्लग, पायलट-आर्क कनेक्शन, थ्रेड आयाम और क्या एप्लिकेशन हैंडहेल्ड या मैकेनाइज्ड है, भेजें।
क्या हाथ प्लाज्मा टॉर्च और सीएनसी प्लाज्मा टॉर्च विनिमेय हैं?
स्वचालित रूप से नहीं. मशीनीकृत सिस्टम को बाहरी स्टार्ट सिग्नल, आर्क पुष्टिकरण, वोल्टेज सिग्नल, सेंसिंग सर्किट या मानक हैंड टॉर्च द्वारा उपयोग नहीं किए जाने वाले अन्य इंटरफेस की आवश्यकता हो सकती है।
क्या प्लाज्मा टॉर्च केबल की लंबाई मायने रखती है?
हाँ। केबल की लंबाई स्थापना, विद्युत प्रतिरोध, गैस वितरण और, अधिक जटिल प्रणालियों में, शीतलन और मशीन की गति को प्रभावित करती है। जब भी संभव हो अनुप्रयोग के लिए इच्छित लीड लंबाई का उपयोग करें।
क्या गलत प्लाज्मा टॉर्च कनेक्टर उपकरण को नुकसान पहुंचा सकता है?
गलत कनेक्शन के कारण खराब विद्युत संपर्क, अधिक गर्मी, गैस रिसाव, कनेक्टर क्षति या नियंत्रण-प्रणाली में खराबी हो सकती है। सत्यापित तकनीकी जानकारी के बिना किसी अज्ञात प्लाज़्मा टॉर्च कनेक्टर को कभी भी बलपूर्वक या प्रयोगात्मक रूप से रीवायर न करें।
निष्कर्ष: वितरक प्लाज्मा टॉर्च कनेक्शन बेमेल से कैसे बच सकते हैं?
प्लाज़्मा कटिंग टॉर्च की अनुकूलता की पुष्टि कभी भी केवल दिखावे से नहीं की जानी चाहिए।
वितरकों को अक्सर तीन कनेक्शन श्रेणियों में अंतर करने की आवश्यकता होती है:
1. एकीकृत केंद्रीय कनेक्टर 2. अलग ट्रिगर और पायलट-आर्क लीड के साथ थ्रेडेड पावर/गैस कनेक्शन 3. मैकेनाइज्ड/सीएनसी मल्टी-लाइन टॉर्च कनेक्शन
सबसे महत्वपूर्ण नियम है:
एक कनेक्टर जो भौतिक रूप से फिट होता है, जरूरी नहीं कि वह विद्युत या कार्यात्मक रूप से संगत हो।
प्रतिस्थापन प्लाज़्मा टॉर्च का ऑर्डर देने से पहले, सत्यापित करें:
वितरकों के लिए, तकनीकी पुष्टि की यह छोटी मात्रा महंगे रिटर्न को रोक सकती है, ग्राहकों की शिकायतों को कम कर सकती है, उद्धरण सटीकता में सुधार कर सकती है और प्रतिस्थापन-मशाल सूची को प्रबंधित करना आसान बना सकती है।
ओईएम परियोजनाओं और थोक खरीदारी के लिए, उत्पादन से पहले बिजली-स्रोत की जानकारी, वर्तमान टॉर्च तस्वीरें, रियर कनेक्टर विवरण और आवश्यक केबल लंबाई प्रदान करें। एक निर्माता केवल उत्पाद की उपस्थिति पर निर्भर रहने के बजाय टॉर्च कॉन्फ़िगरेशन का वास्तविक अनुप्रयोग से मिलान कर सकता है।
यह वेबसाइट कुकीज़ और समान तकनीकों ('कुकीज़') का उपयोग करती है। आपकी सहमति के अधीन, यह ट्रैक करने के लिए कि किस सामग्री में आपकी रुचि है, विश्लेषणात्मक कुकीज़ का उपयोग करेगा और रुचि-आधारित विज्ञापन प्रदर्शित करने के लिए मार्केटिंग कुकीज़ का उपयोग करेगा। हम इन उपायों के लिए तीसरे पक्ष के प्रदाताओं का उपयोग करते हैं, जो डेटा का उपयोग अपने उद्देश्यों के लिए भी कर सकते हैं।
आप 'सभी स्वीकार करें' पर क्लिक करके या अपनी व्यक्तिगत सेटिंग्स लागू करके अपनी सहमति देते हैं। आपका डेटा तब यूरोपीय संघ के बाहर तीसरे देशों में भी संसाधित किया जा सकता है, जैसे कि अमेरिका, जिनके पास डेटा सुरक्षा का उचित स्तर नहीं है और जहां, विशेष रूप से, स्थानीय अधिकारियों द्वारा पहुंच को प्रभावी ढंग से रोका नहीं जा सकता है। आप किसी भी समय तत्काल प्रभाव से अपनी सहमति रद्द कर सकते हैं। यदि आप ''सभी को अस्वीकार करें'' पर क्लिक करते हैं, तो केवल आवश्यक कुकीज़ का ही उपयोग किया जाएगा।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių