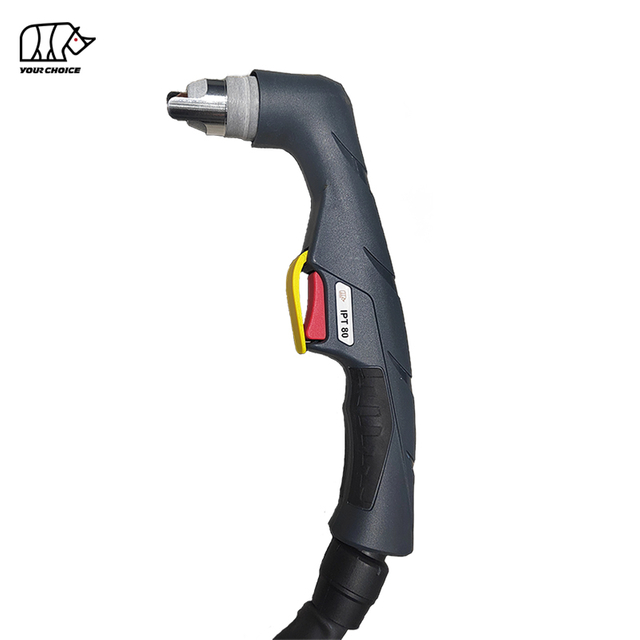
100A Non-HF Torcia manuale per taglio plasma con Inizio a Colpo all'Inizio
INWELT PT 100 è una torcia per taglio plasma manuale raffreddata ad aria progettata per applicazioni professionali di lavorazione dei metalli, riparazione, manutenzione e taglio industriale.
Il PT 100 ha una potenza nominale di 100 A con un ciclo di lavoro del 60% e utilizza un sistema di avviamento dell'arco a innesco all'indietro non ad alta frequenza.
L'attuale configurazione tecnica INWELT include:
Corrente nominale 100A
Ciclo di lavoro del 60%.
Non-HF inizio dell'arco
Sistema di consumo sorprendente
Gas di processo aria/N₂
ca. Pressione del gas 4,5–5,0 bar
ca. Flusso di gas di 200 l/min
ca. Post-flusso consigliato di 100 secondi
Opzioni cavo torcia da 6 me 12 m
Funzionamento manuale/portatile
Il PT 100 è disponibile con diverse configurazioni complete di torcia e controllo, comprese connessioni integrate da 1/4G e disposizioni di adattatore centrale con controllo a 2 o 4 fili.
INWELT PT 100 Specifiche tecniche
| Specifica |
INWELT PT 100 |
| Tipo di prodotto |
Manuale/Palmare Torcia per taglio plasma |
| Modello |
PT 100 |
| Marca |
INWELT |
| Corrente nominale |
100A |
| Ciclo di lavoro |
60% |
| Raffreddamento/Gas di processo |
Aria/N₂ |
| Inizio dell'arco |
Non-HF / Colpo all'indietro |
| Pressione del gas |
ca. 4,5–5,0 bar |
| Flusso di gas |
ca. 200 l/min |
| Post-flusso consigliato |
ca. 100 secondi |
| Lunghezza del cavo |
6 metri / 12 metri |
| Operazione |
Manuale/Palmare |
| Taglio standard |
Disponibile |
| Taglio dei contatti |
Disponibile |
| Materiali di consumo per scriccatura |
Disponibile |
| Opzioni del connettore |
1/4G integrato / Adattatore centrale |
| Opzioni di controllo |
2 fili/4 fili |
| OEM / ODM |
Disponibile |
| Etichetta privata |
Disponibile |
Prima di ordinare, verificare la fonte di alimentazione del plasma, la corrente nominale, il sistema di non avviamento HF , l'architettura dell'arco pilota, il connettore posteriore e il cablaggio di controllo.
Perché scegliere PT 100 per il taglio plasma manuale da 100 A?
Il PT 100 è progettato per sistemi al plasma manuali compatibili a rendimento più elevato che richiedono una piattaforma torcia non HF .
Corrente nominale 100 A
La PT 100 è posizionata come torcia per taglio plasma manuale da 100 A.
La torcia deve essere utilizzata entro il valore nominale di corrente verificato e con i consumabili specifici della corrente corretta.
Ciclo di lavoro del 60%.
L'attuale specifica INWELT elenca un ciclo di lavoro del 60% a 100 A.
Il carico termico effettivo può anche essere influenzato da:
Non-HF Inizio
Il PT 100 non utilizza un circuito di accensione convenzionale ad alta frequenza.
Ciò la differenzia dalle famiglie di torce HF come le torce della serie INWELT LT .
Sistema di consumo che colpisce all'indietro
L' PT 100 utilizza un'architettura dei consumabili a colpo d'occhio in cui il movimento interno dell'elettrodo/ugello fa parte della sequenza di avvio dell'arco pilota.
Elettrodo, punta, diffusore e testa della torcia devono quindi essere trattati come un sistema coordinato.
Come funziona il sistema di colpi all'indietro PT 100 Non-HF
Il PT 100 funziona come parte di un sistema di taglio plasma completo composto da:
Durante l'innesco dell'arco, il sistema di consumo di ritorno fa parte della sequenza dell'arco pilota.
Una volta che l'arco plasma si trasferisce sul pezzo in lavorazione, la punta di taglio restringe il gas ionizzato in un getto di plasma concentrato.
L'arco plasma fonde il materiale elettricamente conduttivo mentre il gas ad alta velocità rimuove il metallo fuso dal taglio.
PT 100 contro HF Torce per taglio plasma
La PT 100 è una torcia per taglio plasma non HF .
Non dovrebbe essere trattata come intercambiabile con una torcia HF semplicemente perché entrambi i prodotti hanno un amperaggio simile.
| Caratteristica |
PT 100 |
HF Torcia al plasma |
| Sistema di avvio |
Non-HF / Colpo all'indietro |
Alta frequenza |
| Architettura primaria |
Sistema di controbattuta meccanico/pneumatico |
HF circuito di accensione |
| Requisiti della fonte di alimentazione |
Sistema non HF compatibile |
Sistema HF compatibile |
| Materiali di consumo |
Consumabili straordinari |
HF -consumabili specifici |
Abbinare sempre l'architettura iniziale alla fonte di alimentazione del plasma.
PT 100 configurazioni complete di torce manuali
L'attuale gamma INWELT PT 100 comprende diversi gruppi completi di torce manuali.
| INWELT |
Configurazione del codice |
| IJWU03072-00 |
PT 100 / 6 m / 1/4G / Integrato / 2 fili / Con innesco |
| IJWU04072-00 |
PT 100 / 12 m / 1/4G / Integrato / 2 fili / Con innesco |
| IJWU03074-00 |
PT 100 / 6 m / Adattatore centrale / 2 fili / Con innesco |
| IJWU04074-00 |
PT 100 / 12 m / Adattatore centrale / 2 fili / Con innesco |
| IJWU030641-0 |
PT 100 / 6 m / Adattatore centrale / 4 fili / Con innesco |
| IJWU040641-00 |
PT 100 / 12 m / Adattatore centrale / 4 fili / Con innesco |
Prima di pubblicare la tabella live finale, verifica l'esatta formattazione di tutti i codici interni rispetto all'attuale sistema ERP/BOM.
PT 100 consigli di taglio per intervallo di corrente
La piattaforma dei consumabili PT 100 contiene punte di diverse dimensioni per diversi intervalli di corrente operativa.
Punta da taglio 40–50A
INWELT Codice: IJWV1689-10
Riferimento: 51246.10
Specifica:
Ø1,0 mm / 40–50 A / Con controbattuta
Punta da taglio 50–60A
INWELT Codice: IJWV1689-11
Riferimento: 51246.11
Specifica:
Ø1,1 mm / 50–60 A / Con controbattuta
Punta da taglio 60–70A
INWELT Codice: IJWV1689-12
Riferimento: 51246.12
Specifica:
Ø1,2 mm / 60–70 A / Controbattuta
Punta da taglio 80–90A
INWELT Codice: IJWV1687-14
Riferimento: 51248.14
Specifica:
Ø1,4 mm / 80–90 A / Con percussione
Punta da taglio di classe 100A
INWELT Codice: IJWV1687-15
Riferimento: 51248.15
Specifica:
Ø1,5 mm / 100–110 A / Con controbattuta
Per un prodotto posizionato come torcia da 100 A, questa è la configurazione della punta da taglio ad alto rendimento più rilevante.
Verificare la punta da 110–120 A da Ø1,6 mm prima di utilizzarla come standard PT 100 Configurazione
La pagina corrente INWELT elenca:
IJWV1687-16 / 51248.16 – Ø1,6 mm / 110–120 A
e attualmente contrassegna questo elemento come configurazione standard.
Questo dovrebbe essere rivisto.
Se il PT 100 è ufficialmente classificato a 100 A, un materiale di consumo da 110–120 A non dovrebbe essere presentato automaticamente come configurazione predefinita da 100 A.
Prima di pubblicarlo come standard, verifica:
Corrente torcia massima verificata
Ciclo di lavoro a corrente più elevata
Temperatura della testa della torcia
Valutazione del cavo
Diffusore abbinato
Scudo abbinato
Dati completi di test del generatore
Se non esiste alcuna verifica del livello della torcia da 120 A, mantenere la punta da Ø1,6 mm come parte correlata della famiglia a corrente più elevata anziché l'ugello da 100 PT predefinito.
PT 100 consigli per tagliare i contatti
La famiglia PT 100 supporta i materiali di consumo per il taglio a contatto.
Punta di contatto 40–50 A
INWELT Codice: IJWV1685-10
Riferimento: 51276.10
Punta di contatto 50–60 A
INWELT Codice: IJWV1685-11
Riferimento: 51276.11
Punta di contatto 60–70 A
INWELT Codice: IJWV1685-12
Riferimento: 51276.12
Punta di contatto 80–90A
INWELT Codice: JWV1697-14
Riferimento: 51278.14
Verifica se il codice INWELT deve essere JWV1697-14 o IJWV1697-14 prima della pubblicazione.
Punta di contatto di classe 100A
INWELT Codice: IJWV1697-15
Riferimento: 51278.15
Specifica:
Ø1,5 mm / 100–110 A / Con controbattuta
Utilizzare componenti che tagliano i contatti solo con la schermatura e la configurazione front-end corrette.
PT 100 Taglio standard rispetto a Taglio a contatto
Il PT 100 supporta diverse configurazioni front-end.
Taglio standard
Il taglio standard utilizza una punta da taglio insieme all'ugello esterno o al distanziatore appropriato.
Questa disposizione è adatta per il normale taglio al plasma a distanza.
Taglio dei contatti
Il taglio a contatto utilizza punte di contatto dedicate e componenti di schermatura progettati per funzionare vicino o contro il pezzo da lavorare.
Non trascinare un ugello da taglio esposto standard direttamente sul pezzo da lavorare, a meno che la configurazione del consumabile non sia progettata specificamente per il taglio a contatto.
PT 100 materiali di consumo per scriccatura
La famiglia di consumabili PT 100 comprende componenti per scriccatura.
L'attuale punta per scriccatura è:
INWELT Codice: IJWV1698-22
Riferimento: 51278G.22
Descrizione:
PT 100 Punta per scriccatura / Colpo all'indietro
L'attuale famiglia di prodotti comprende anche:
IJTN1075/60508 – Cappuccio protettivo per scriccatura
La scriccatura al plasma può essere utilizzata per:
Utilizzare i materiali di consumo per scriccatura solo quando la fonte di alimentazione al plasma supporta il processo.
PT 100 Elettrodo a percussione all'indietro
L'attuale elettrodo standard è:
INWELT Codice: IJWC1687
Riferimento: 52556
Descrizione:
PT 100 Elettrodo al plasma a percussione posteriore
L'elettrodo è un componente fondamentale del sistema di avviamento e taglio PT 100.
Sostituirlo prima che un'usura eccessiva contribuisca a:
Non levigare o modificare un elettrodo molto usurato.
PT 100 Diffusori di Gas
Il PT 100 utilizza diversi diffusori di gas a seconda della gamma attuale.
Diffusore 30–70A
INWELT Codice: IJWG1673
Riferimento: 60025
Applicazione:
30–70A
Diffusore 80–100 A
INWELT Codice: IJWG1672
Riferimento: 60026
Applicazione:
80–100 A e relativa configurazione di scriccatura
Utilizzare il diffusore corretto è importante perché la distribuzione del gas influisce:
PT 100 Opzioni scudo e ugello esterno
L'attuale famiglia PT 100 comprende diversi componenti di protezione frontale.
Ugello esterno 30–70 A
INWELT Codice: IJWT1689-05
Riferimento: 60500
Ugello esterno 80–100 A
INWELT Codice: IJWT1687-05
Riferimento: 60501
Questa è la configurazione dell'ugello esterno più rilevante per il taglio normale PT 100 ad alta corrente.
Ugello esterno per taglio e scriccatura a contatto
INWELT Codice: IJWT1685-05
Riferimento: 60502
Schermatura contatti 40–70 A
INWELT Codice: IJTN0711
Riferimento: 60504
Schermatura contatti 80–100 A
INWELT Codice: IJTN0655
Riferimento: 60505
Utilizzare la protezione adeguata al processo di taglio selezionato e all'intervallo di corrente.
PT 100 Distanziatore a doppia punta
L'attuale distanziatore standard è:
INWELT Codice: IJTN0096
Riferimento: 60444
Descrizione:
Distanziatore a doppia punta / PT 100
Il distanziatore aiuta a mantenere una distanza controllata tra l'ugello e l'area di lavoro durante il taglio a distanza.
Una corretta situazione di stallo può aiutare a migliorare:
Protezione degli ugelli
Stabilità dell'arco
Consistenza del Kerf
Vita consumabile
PT 100 Testa torcia e tubo dell'aria
L'attuale testa della torcia manuale è:
INWELT Codice: JWA0056-01
Descrizione:
PT 100 Plasma manuale 90° Testa torcia
L'attuale tubo dell'aria è:
INWELT Codice: IJAO0785
Riferimento: 09700.48
Descrizione:
PT 100 Tubo aria/raffreddamento
Queste parti dovrebbero rimanere chiaramente identificate come componenti manuali PT 100.
Non mescolare le teste e i corpi PTM100 torce automatiche nella tabella principale dei pezzi di ricambio delle PT 100 torce manuali.
PT 100 contro PTM100 : Torcia manuale contro CNC Torcia meccanica
PT 100 e PTM100 appartengono alla stessa piattaforma di prodotti più ampia ma devono essere trattati come prodotti completi separati.
| Caratteristica |
PT 100 |
PTM100 |
| Operazione |
Manuale/Palmare |
CNC / Meccanizzato |
| Geometria della torcia |
Torcia manuale ad angolo |
Torcia per macchina diritta |
| Controllare |
Trigger dell'operatore |
CNC / controllato dalla macchina |
| Montaggio |
Palmare |
Portatorcia fisso |
| Altezza della torcia |
Controllato dall'operatore |
CNC / THC controllato |
| Applicazione principale |
Taglio manuale |
Taglio automatizzato |
Alcuni materiali di consumo possono essere condivisi nella famiglia di prodotti più ampia.
Tuttavia, le teste complete della torcia, le impugnature, i corpi macchina e le configurazioni cavo/controllo non devono essere automaticamente considerati intercambiabili.
Utilizza ancoraggi di collegamento interni separati:
PT 100 Torcia manuale per taglio plasma
E
PTM100 Torcia per taglio plasma CNC
Come verificare la compatibilità della taglierina al plasma PT 100
Non selezionare PT 100 solo perché un dispositivo di taglio al plasma ha una potenza nominale di 100 A.
Diversi fattori tecnici devono corrispondere.
Conferma l'avvio di Non-HF
La fonte di alimentazione al plasma deve supportare un sistema torcia compatibile non HF /con innesco.
Conferma corrente operativa
La PT 100 è posizionata principalmente come torcia da 100A.
Confermare il connettore principale
Le configurazioni disponibili includono:
1/4G integrato
Adattatore centrale
Confermare il cablaggio di controllo
Le attuali configurazioni della torcia completa includono:
Controllo a 2 fili
Controllo a 4 fili
Conferma l'architettura dell'arco pilota
La fonte di alimentazione al plasma deve supportare la disposizione iniziale PT 100.
Fornire informazioni sulla macchina prima di ordinare
Per i progetti di sostituzione, fornire:
Produttore di taglierine al plasma
Modello della macchina
Corrente di uscita nominale
Modello di torcia originale
Foto del connettore principale
Foto di connessione arco pilota
Foto del connettore trigger/controllo
Ciò è più affidabile che affermare che il PT 100 si adatta a tutti i sistemi di taglio al plasma di tipo CUT100.

Dettagli sui pezzi di ricambio:
| TORCIA A MANO |
|
Codice |
Rif. |
Descrizione |
| UN |
IJWU03072-00 |
|
Torcia al plasma IPT100 /6M/ 1/4G /integrata/2 fili/innesco posteriore |
| UN |
IJWU04072-00 |
|
Torcia al plasma IPT100 /12M/ 1/4G /integrata/2 fili/innesco posteriore |
| B |
IJWU03074-00 |
|
Torcia al plasma IPT100 /6M/adattatore centrale/2 fili/attacco posteriore |
| B |
IJWU04074-00 |
|
Torcia al plasma IPT100 /12M/adattatore centrale/2 fili/attacco posteriore |
| C |
IJWU030641-0 |
|
Torcia al plasma IPT100 /6M/adattatore centrale/4 fili/attacco posteriore |
| C |
IJWU040641-00 |
|
Torcia al plasma IPT100 /12M/adattatore centrale/4 fili/innesco posteriore |
|
| Posizione |
Codice |
Rif. |
Descrizione |
| (Con ' ●' è la configurazione standard) |
|
| 1 |
IJTN0096 |
60444 |
Distanziatore a doppia punta/ IPT100 |
| 2 |
IJTN0711 |
60504 |
Calotta protettiva/40-70A/taglio a contatto |
| 3 |
IJTN0655 |
60505 |
Calotta protettiva/80-120 A/taglio a contatto |
| 4 |
IJTN1075 |
60508 |
Tappo di protezione/scriccatura |
| 5 |
IJWT1689-05 |
60500 |
Esterno IPT100 /30-70A/Fibra di vetro grigia |
| 6 ● |
IJWT1687-05 |
60501 |
Ugello esterno IPT100 /80-120A/Fibra di vetro grigia |
| 7 |
IJWT1685-05 |
60502 |
Ugello esterno IPT100 /Taglio e scriccatura a contatto |
| 8 |
IJWV1683-09 |
51245.09 |
Punta Φ0,9 mm/taglio a contatto/30-70 A/innesco posteriore |
| 9 |
Mancia |
| 9.1 |
IJWV1689-10 |
51246.10 |
Punta Φ1,0 mm/40-50A/ IPT100 /colpo all'indietro |
| 9.2 |
IJWV1689-11 |
51246.11 |
Punta Φ1,1mm/50-60A/ IPT100 /colpo all'indietro |
| 9.3 |
IJWV1689-12 |
51246.12 |
Punta Φ1,2 mm/60-70A/ IPT100 /colpo all'indietro |
| 10 |
Mancia |
| 10.1 |
IJWV1687-14 |
51248.14 |
Punta Φ1,4mm/80-90A/ IPT100 /colpo all'indietro |
| 10.2 |
IJWV1687-15 |
51248.15 |
Punta Φ1,5 mm/100-110 A/ IPT100 /colpo all'indietro |
| 10.3 |
IJWV1687-16 |
51248.16 |
Punta Φ1,6 mm/110-120 A/ IPT100 /colpo all'indietro |
| 11 |
Mancia |
| 11.1 |
IJWV1685-10 |
51276.10 |
Punta di contatto Φ1,0 mm/40-50 A/ IPT100 /percussione posteriore |
| 11.2 |
IJWV1685-11 |
51276.11 |
Punta di contatto Φ1,1 mm/50-60 A/ IPT100 /percussione posteriore |
| 11.3 |
IJWV1685-12 |
51276.12 |
Punta di contatto Φ1,2mm/60-70A/ IPT100 /percussione posteriore |
| 12 |
Mancia |
| 12.1 |
JWV1697-14 |
51278.14 |
Punta di contatto Φ1,4mm/80-90A/ IPT100 /percussione posteriore |
| 12.2 |
IJWV1697-15 |
51278.15 |
Punta di contatto Φ1,5 mm/100-110 A/ IPT100 /percussione posteriore |
| 12.3 |
IJWV1697-16 |
51278.16 |
Punta di contatto Φ1,6 mm/110-120 A / IPT100 /percussione posteriore |
| 13 |
IJWV1698-22 |
51278G.22 |
Scriccatura della punta IPT100 /120A/scriccatura/percussione all'indietro |
| 14 |
IJWG1673 |
60025 |
Diffusore IPT100 /30-70A |
| 15 |
IJWG1672 |
60026 |
Diffusore IPT100 /80-120A e sgorbiatura |
| 16 ● |
IJWC1687 |
52556 |
Plasma dell'elettrodo IPT100 |
| 17 |
JWA0056-01 |
|
Testa della torcia al plasma IPT100 /90° |
| 17a |
IJAO0785 |
09700.48 |
Tubo dell'aria IPT100 |
| 17b |
IJGU0716 |
51190.41 |
'O'ring Φ18x21mm IPT100 |
| 18 |
IJHW0042-01 |
|
Maniglia plasma manuale/I PT80 -100/Rosso |
| 19 |
IJIK0733 |
|
Parte protettiva/plasma/giallo |
| 20 |
IJIR0081 |
|
Grilletto |
| 21 |
IJIK0804 |
|
Tipo comune/piccolo/nuovo |
| 22 |
Assemblaggio cavi |
| 22.1 |
IJWO01210074-300 |
Cavo assemblato/ IPT100 /6M/2 fili/integrato |
| 22.2 |
IJWO01210134-300 |
Cavo assemblato/ IPT100 /12M/2 fili/integrato |
| 22.3 |
IJWO01210071-300 |
Gruppo cavi/ IPT100 /6M/2 fili/adattatore centrale |
| 22.4 |
IJWO01210131-300 |
Cavo assemblato/ IPT100 /12M/2 fili/adattatore centrale |
| 22.5 |
IJWO01210077-300 |
Cavo assemblato/ IPT100 /6M/4 fili/adattatore centrale |
| 22.6 |
IJWO01210137-300 |
Cavo assemblato/ IPT100 //12M/4 fili/adattatore centrale |
| 23 IJDH6017 Chiave per plasma |
| 24 IJAY0089 Adattatore centrale laterale torcia plasma 5 pin |
| 25 |
IJTN0716 |
Accessorio per taglio circolare/ IPT100 |
| 25.1 IJTN0683 Supporto a rotelle IPT100 / con chiave |
Il nostro catalogo:
 INWELT CATALOGO TORCE AL PLASMA.pdf
Quali materiali può tagliare il PT 100?
Se collegato a una fonte di alimentazione al plasma compatibile, il PT 100 può tagliare materiali elettricamente conduttivi tra cui:
Acciaio dolce
Acciaio al carbonio
Acciaio inossidabile
Alluminio
Rame
Ottone
Acciaio zincato
La velocità di taglio effettiva, la qualità dei bordi e lo spessore di taglio pratico dipendono dal sistema plasma completo.
Quanto spessore può tagliare la torcia al plasma PT 100?
La pagina attuale afferma che il PT 100 può tagliare circa 30–40 mm a 100 A.
Ciò non deve essere presentato come una garanzia universale di taglio esclusivamente con la torcia.
La capacità di taglio effettiva dipende da:
Fonte di energia al plasma
Potenza in ingresso
Materiale
Taglio della corrente
Diametro della punta di taglio
Pressione del gas
Flusso di gas
Velocità di viaggio
Distanza torcia-lavoro
Condizioni di consumo
Qualità del bordo richiesta
Le specifiche del plasma professionale dovrebbero distinguere tra:
Capacità di taglio consigliata
Spessore del materiale che può essere tagliato in modo produttivo con velocità e qualità del bordo adeguate.
Capacità di taglio massima
Materiale più spesso che può ancora essere tagliato, normalmente a velocità ridotta.
Capacità di fine rapporto
Lo spessore massimo che può essere separato, solitamente con una qualità del bordo inferiore.
Pubblicare valori specifici di spessore PT 100 solo se supportati da un test del sistema completo INWELT .
Costruisci una tabella di taglio da INWELT PT 100
Una tabella di taglio PT 100 di prima parte sarebbe una delle aggiunte SEO e GEO più efficaci in questa pagina.
I campi consigliati includono: Dati
| dei parametri |
da pubblicare |
| Materiale |
Acciaio dolce/acciaio inossidabile/alluminio |
| Spessore |
Spessore testato |
| Attuale |
Corrente effettiva testata |
| Codice punta |
INWELT codice articolo |
| Diametro della punta |
mm |
| Pressione del gas |
sbarra |
| Flusso di gas |
l/min |
| Velocità di viaggio |
mm/min |
| Stand-off |
mm |
| Risultato tagliato |
Consigliato/Massimo/Indennità |
Utilizzare i dati di taglio INWELT misurati anziché copiare la tabella di taglio di un altro produttore.
Fornitura di gas consigliata per PT 100
L'attuale specifica INWELT elenca:
Gas di processo: aria/N₂
Pressione del gas: ca. 4,5–5,0 bar
Flusso di gas: ca. 200 l/min
Post-flusso consigliato: ca. 100 secondi
Utilizzare gas di processo pulito e secco
L'umidità, l'olio del compressore e la contaminazione da particolato possono influire negativamente su:
Stabilità dell'arco
Vita dell'elettrodo
Vita da punta tagliente
Consistenza del taglio
Utilizzare un filtraggio appropriato e una separazione dell'umidità.
Controllare la pressione sotto flusso
La pressione statica può differire dalla pressione operativa effettiva mentre il gas scorre nella torcia.
Filtri, regolatori, raccordi e tubi di alimentazione lunghi possono creare perdite di pressione.
Impostare la pressione del gas in base alla procedura operativa dell'intero sistema di taglio al plasma.
Perché PT 100 post-flusso sono importanti
L'attuale specifica INWELT consiglia circa 100 secondi di post-flusso.
Dopo l'arresto dell'arco plasma, il flusso di gas continuo aiuta a rimuovere il calore residuo da:
Consentire il completamento del normale ciclo post-flusso quando possibile.
Non spegnere l'alimentazione dell'aria immediatamente dopo un taglio pesante, a meno che il produttore del sistema al plasma non lo consenta specificatamente.
Applicazioni tipiche per PT 100
Il PT 100 è progettato per applicazioni professionali di taglio plasma manuale, tra cui:
Fabbricazione generale di metalli
Riparazione di attrezzature pesanti
Riparazione strutturale
Manutenzione dei macchinari
Riparazione di autoveicoli e camion
Attrezzature agricole
Attrezzature per l'edilizia
Manutenzione ferroviaria
Taglio della lastra
Riparazione industriale
Fabbricazione in officina
Manutenzione sul campo
La selezione finale della torcia dovrebbe basarsi sulla fonte di alimentazione al plasma e sulla compatibilità tecnica piuttosto che sul solo nome del settore.
PT 100 Manutenzione e ispezione dei materiali di consumo
Ispezionare l'elettrodo
Sostituire l'elettrodo prima che un'usura eccessiva provochi un innesco dell'arco inaffidabile o danni all'ugello.
Ispezionare la punta da taglio
Controlla:
Ispezionare il diffusore
Assicurarsi che sia installato il diffusore corretto da 30–70 A o 80–100 A.
Sostituire i componenti crepati o danneggiati dal calore.
Ispezionare la protezione e l'ugello esterno
Sostituire le parti isolanti danneggiate, incrinate o gravemente bruciate.
Ispezionare il tubo dell'aria
Verificare che il tubo sia installato correttamente e non danneggiato.
Ispezionare il cavo della torcia
Controlla:
Tagli
Abrasione
Danni da calore
Curve strette
Raccordi larghi
PT 100 problemi comuni di taglio al plasma
Inizio arco difficile
Controllo:
Scorie eccessive
Controllo:
Velocità di taglio
Attuale
Spessore del materiale
Flusso di gas
Stand-off della torcia
Condizioni di consumo
Smussatura eccessiva
Controllo:
Breve durata dei consumabili
Le possibili cause includono:
Aria compressa contaminata
Combinazione ugello/corrente errata
Elettrodo usurato
Stallo errato
Innesco eccessivo dell'arco
Surriscaldamento della torcia
Le possibili cause includono:
Smettere di tagliare e identificare la causa prima di continuare.
PT 100 materiali di consumo per distributori e forniture aftermarket
Un programma aftermarket professionale PT 100 può includere:
Punte di taglio standard
Suggerimenti per il taglio dei contatti
Suggerimenti per la scriccatura
Elettrodi che colpiscono all'indietro
Diffusori 30–70A
Diffusori 80–100A
Ugelli esterni
Scudi tagliacontatti
Scriccatura degli scudi
Distanziatori a doppia punta
Teste di torcia
Tubi dell'aria
Assemblaggi di cavi
Adattatori centrali
Componenti di riparazione
I codici articolo INWELT esatti aiutano i distributori a gestire la compatibilità delle sostituzioni e a ripetere gli acquisti in modo più accurato.
OEM PT 100 Torcia per taglio plasma Produzione di INWELT
INWELT fornisce PT 100 torce al plasma e componenti sostitutivi a clienti B2B professionali, tra cui:
Produttori di taglierine al plasma
Marche di attrezzature per saldatura e taglio
Importatori
Distributori
Grossisti
Fornitori industriali
Imprese di riparazione
Marchi di consumo aftermarket
Le configurazioni OEM e ODM possono essere valutate in base alla fonte di alimentazione al plasma target e all'interfaccia richiesta.
OEM e opzioni di etichetta privata
La personalizzazione può includere:
Marchio del cliente
Marcatura della maniglia
Etichette dei prodotti
Cavi della torcia da 6 o 12 m
Connessione integrata 1/4G
Adattatore centrale
Controllo a 2 fili
Controllo a 4 fili
Kit consumabili
Imballaggio con etichetta privata
Documentazione tecnica
Requisiti relativi ai codici a barre e al cartone
Per i progetti OEM , fornire le specifiche del taglierino al plasma, l'architettura iniziale non HF , i requisiti del connettore e la quantità stimata dell'ordine.
Perché acquistare PT 100 torce e materiali di consumo da INWELT ?
La piattaforma PT 100 combina gruppi di torce manuali completi con un sistema di consumabili dettagliato che copre molteplici processi di taglio.
L'attuale famiglia di prodotti comprende:
Torce complete da 6 me 12 m
Opzioni di controllo a 2 e 4 fili
Consigli di taglio specifici per la corrente
Suggerimenti per il taglio dei contatti
Materiali di consumo per scriccatura
Elettrodo a percussione posteriore
Diffusori da 30–70A e 80–100A
Schermi multipli e ugelli esterni
PT Testa della torcia manuale da 100
Opzioni di cavi e connettori
Per i marchi, i distributori e gli importatori di attrezzature, l'approvvigionamento della torcia completa insieme al relativo programma di consumabili può semplificare l'acquisto e il supporto post-vendita.
Domande frequenti su PT 100 Torcia per taglio plasma
Che amperaggio è il INWELT PT 100?
La PT 100 è posizionata principalmente come torcia per taglio plasma manuale da 100 A.
Qual è il ciclo di lavoro PT 100?
L'attuale specifica INWELT elenca il 60%.
Il PT 100 utilizza l'accensione HF ?
NO.
Il PT 100 utilizza un sistema di partenza senza HF con colpo all'indietro.
PT 100 è una torcia manuale o una torcia meccanica?
La PT 100 è una torcia per taglio al plasma manuale/portatile.
La relativa PTM100 è la configurazione CNC / torcia automatica.
Che gas utilizza il PT 100?
La configurazione attuale supporta Aria/N₂.
Quale pressione del gas richiede il PT 100?
Circa 4,5–5,0 bar.
Quale flusso di gas richiede il PT 100?
La specifica attuale INWELT elenca circa 200 l/min.
Quale tempo post-flusso è consigliato?
Circa 100 secondi.
Quali lunghezze sono disponibili per i cavi della torcia?
L'attuale famiglia di torce complete comprende:
Quale punta da taglio viene utilizzata intorno a 100 A?
L'attuale famiglia di consumabili INWELT include:
IJWV1687-15 / 51248.15 – Ø1,5 mm / 100–110A / Con controbattuta
Questo è il suggerimento ad alto rendimento più pertinente per una pagina di prodotto PT 100.
PT 100 ha anche un ugello da 1,6 mm?
SÌ.
Gli attuali elenchi delle famiglie:
IJWV1687-16 / 51248.16 – Ø1,6 mm / 110–120 A
Tuttavia, questo consumabile a corrente più elevata non dovrebbe essere presentato automaticamente come la configurazione standard PT 100 a meno che la torcia completa non sia stata verificata per il funzionamento superiore a 100 A.
Quale elettrodo utilizza il PT 100?
L'attuale elettrodo standard è:
IJWC1687/52556
Quale diffusore viene utilizzato ad alta corrente?
L'attuale diffusore da 80–100 A è:
IJWG1672/60026
È possibile utilizzare il PT 100 per il taglio dei contatti?
SÌ.
La famiglia di consumabili comprende punte e protezioni dedicate al taglio del contatto.
Il PT 100 può essere utilizzato per la scriccatura?
La famiglia di prodotti correlata comprende una punta per scriccatura e uno schermo per scriccatura.
La fonte di alimentazione al plasma deve supportare anche la scriccatura.
È possibile utilizzare il PT 100 con qualsiasi taglierina al plasma CUT100?
NO.
Anche l'architettura senza HF /back-striking, il connettore, il circuito dell'arco pilota, il cablaggio di controllo e i requisiti del gas devono corrispondere.
Il PT 100 può tagliare l'acciaio inossidabile?
Sì, se utilizzato con un sistema di taglio plasma compatibile e parametri operativi appropriati.
Il PT 100 può tagliare l'alluminio?
SÌ.
L'alluminio è elettricamente conduttivo e può essere tagliato al plasma con un apposito sistema al plasma.
Quanto spesso può tagliare il PT 100?
Non esiste uno spessore di taglio universale determinato esclusivamente dalla torcia.
Utilizzare i dati testati consigliati, massimi e di esclusione dal sistema plasma completo.
Qual è la differenza tra PT 100 e PTM100 ?
PT 100 è la configurazione manuale/portatile.
PTM100 è la configurazione CNC / torcia meccanizzata.
INWELT offre OEM PT 100 torce al plasma?
SÌ.
OEM/ODM Sono disponibili configurazioni con marchio privato, cavi, connettori, cavi di controllo e kit di materiali di consumo per produttori, distributori e importatori di apparecchiature qualificati.
Richiedi un preventivo per INWELT PT 100 Torcia per taglio plasma
Per una conferma più rapida della compatibilità, fornire:
Produttore e modello del dispositivo di taglio al plasma
Corrente di uscita nominale
Modello di torcia esistente
Tipo di sistema di avvio
Foto del connettore principale
Foto di connessione arco pilota
Foto del connettore trigger/controllo
Lunghezza del cavo richiesta
Corrente di taglio richiesta
Requisiti di taglio o scriccatura del contatto
Requisiti dei materiali di consumo
Quantità di acquisto stimata
INWELT o marchio del marchio del distributore
INWELT potrà quindi confermare la configurazione completa di torcia, connettore e consumabili PT 100 appropriata per il tuo sistema di taglio al plasma.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių