| 길이: | |
|---|---|
| 커넥터: | |
| 수량: | |
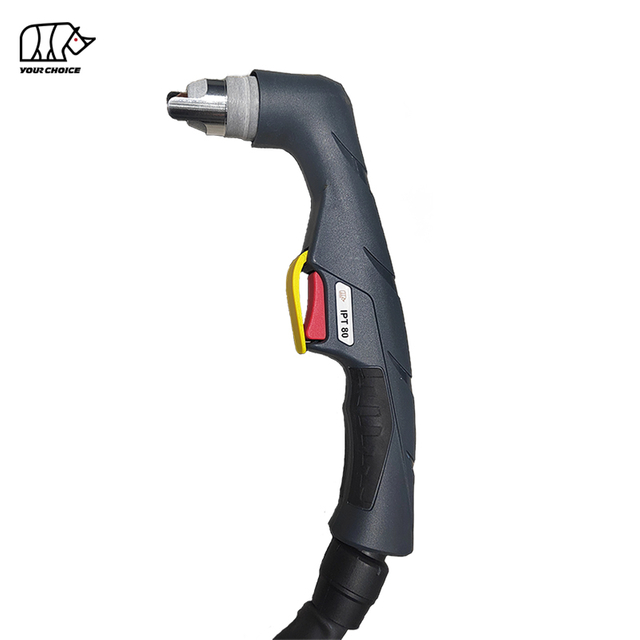
INWELT PT 100은 전문 금속 제조, 수리, 유지 관리 및 산업용 절단 응용 분야를 위해 설계된 공냉식 수동 플라즈마 절단 토치입니다.
PT 100은 60% 듀티 사이클로 100A 정격을 가지며 비고주파 역극 아크 시동 시스템을 사용합니다.
현재 INWELT 기술 구성에는 다음이 포함됩니다.
정격 전류 100A
60% 듀티 사이클
Non-HF 호 시작
백스트라이크 소모품 시스템
공기/N2 공정가스
대략. 4.5~5.0bar 가스 압력
대략. 200L/min 가스 유량
대략. 100초 권장 포스트플로우
6m 및 12m 토치 리드 옵션
수동/휴대용 작동
PT 100은 1/4G 통합 연결과 2선 또는 4선 제어가 가능한 중앙 어댑터 배열을 포함하여 여러 가지 완전한 토치 및 제어 구성으로 제공됩니다.
| 사양 | INWELT PT 100 |
|---|---|
| 제품 유형 | 수동/휴대용 플라즈마 절단 토치 |
| 모델 | PT 100 |
| 상표 | INWELT |
| 정격전류 | 100A |
| 듀티 사이클 | 60% |
| 냉각/공정 가스 | 공기 / N2 |
| 아크 시작 | Non-HF / 역습 |
| 가스 압력 | 대략. 4.5~5.0바 |
| 가스 흐름 | 대략. 200L/분 |
| 권장되는 포스트 플로우 | 대략. 100초 |
| 리드 길이 | 6m / 12m |
| 작업 | 수동/휴대용 |
| 표준 절단 | 사용 가능 |
| 접촉 절단 | 사용 가능 |
| 가우징 소모품 | 사용 가능 |
| 커넥터 옵션 | 1/4G 통합 / 중앙 어댑터 |
| 제어 옵션 | 2선 / 4선 |
| OEM / ODM | 사용 가능 |
| 개인 상표 | 사용 가능 |
주문하기 전에 플라즈마 전원, 정격 전류, 비 HF 시동 시스템, 파일럿 아크 구조, 후면 커넥터 및 제어 배선을 확인하십시오.
PT 100은 HF 토치 플랫폼이 아닌 호환 가능한 고출력 수동 플라즈마 시스템용으로 설계되었습니다.
PT 100은 100A 수동 플라즈마 절단 토치로 배치됩니다.
토치는 검증된 전류 정격 내에서 올바른 전류별 소모품을 사용하여 작동해야 합니다.
현재 INWELT 사양에는 100A에서 듀티 사이클이 60%로 나와 있습니다.
실제 열 부하는 다음의 영향을 받을 수도 있습니다.
작동 전류
주변 온도
아크온 시간
가스 흐름
시작 횟수
소모품 상태
PT 100은 기존의 고주파 점화 회로를 사용하지 않습니다.
이는 INWELT LT 시리즈 토치와 같은 {[t140 HF 토치 제품군과 구별됩니다.
PT 100은 내부 전극/노즐 이동이 파일럿 아크 시작 시퀀스의 일부를 형성하는 백 스트라이킹 소모품 아키텍처를 사용합니다.
따라서 전극, 팁, 디퓨저 및 토치 헤드는 일치하는 시스템으로 취급되어야 합니다.
PT 100은 다음으로 구성된 완전한 플라즈마 절단 시스템의 일부로 작동합니다.
플라즈마 전원
PT 핸드 토치 100개
공기/N2공급
업무 관련
호환 가능한 파일럿 아크 및 제어 회로
아크 시동 중에 후방 타격 소모품 시스템은 파일럿 아크 시퀀스의 일부를 형성합니다.
플라즈마 아크가 가공물로 이동하면 절단 팁은 이온화된 가스를 집중된 플라즈마 제트로 압축합니다.
플라즈마 아크는 전기 전도성 재료를 녹이고 고속 가스는 절단된 부분에서 용융된 금속을 제거합니다.
PT 100은 비 HF 플라즈마 절단 토치입니다.
단순히 두 제품의 전류 정격이 비슷하다는 이유만으로 HF 토치와 교체 가능한 것으로 취급해서는 안 됩니다.
| 기능 | PT 100 | HF 플라즈마 토치 |
|---|---|---|
| 시동 시스템 | Non-HF / 역습 | 고주파 |
| 기본 아키텍처 | 기계식/공압식 등 타격 시스템 | HF 점화 회로 |
| 전원 요구 사항 | 호환되는 비 HF 시스템 | 호환 가능한 HF 시스템 |
| 소모품 | 등을 찌르는 소모품 | HF -특정 소모품 |
항상 시작 아키텍처를 플라즈마 전원과 일치시키십시오.
현재 INWELT PT 100 제품군에는 여러 개의 완전한 핸드 토치 어셈블리가 포함되어 있습니다.
| INWELT 코드 | 구성 |
|---|---|
| IJWU03072-00 | PT 100 / 6m / 1/4G / 통합 / 2선 / 백스트라이킹 |
| IJWU04072-00 | PT 100 / 12m / 1/4G / 통합 / 2선 / 백스트라이킹 |
| IJWU03074-00 | PT 100 / 6m / 중앙 어댑터 / 2선 / 역타격 |
| IJWU04074-00 | PT 100 / 12m / 중앙 어댑터 / 2선 / 역타격 |
| IJWU030641-0 | PT 100 / 6m / 중앙 어댑터 / 4선 / 역타격 |
| IJWU040641-00 | PT 100 / 12m / 중앙 어댑터 / 4선 / 역타격 |
최종 라이브 테이블을 게시하기 전에 현재 ERP/BOM 시스템에 대해 모든 내부 코드의 정확한 형식을 확인하십시오.
PT 100 소모품 플랫폼에는 다양한 작동 전류 범위에 대한 여러 팁 크기가 포함되어 있습니다.
INWELT 코드: IJWV1689-10
참조: 51246.10
사양:
Ø1.0 mm / 40–50A / 백스트라이킹
INWELT 코드: IJWV1689-11
참조: 51246.11
사양:
Ø1.1mm / 50–60A / 백스트라이킹
INWELT 코드: IJWV1689-12
참조: 51246.12
사양:
Ø1.2 mm / 60–70A / 백스트라이킹
INWELT 코드: IJWV1687-14
참조: 51248.14
사양:
Ø1.4 mm / 80–90A / 백스트라이킹
INWELT 코드: IJWV1687-15
참조: 51248.15
사양:
Ø1.5 mm / 100–110A / 백스트라이킹
100A 토치로 포지셔닝된 제품의 경우 이는 가장 적합한 고출력 절단 팁 구성입니다.
현재 INWELT 페이지 목록은 다음과 같습니다:
IJWV1687-16 / 51248.16 – Ø1.6mm / 110–120A
현재 이 항목을 표준 구성으로 표시합니다.
이는 검토되어야 합니다.
PT 100의 공식 정격이 100A인 경우 110~120A 소모품이 자동으로 기본 100A 구성으로 표시되어서는 안 됩니다.
표준으로 게시하기 전에 다음을 확인하세요.
검증된 최대 토치 전류
더 높은 전류에서의 듀티 사이클
토치 헤드 온도
케이블 등급
매칭 디퓨저
어울리는 방패
완전한 전원 테스트 데이터
120A 토치 레벨 검증이 없는 경우 Ø1.6mm 팁을 기본 PT 100 노즐이 아닌 관련 고전류 제품군 부품으로 유지하십시오.
PT 100 제품군은 접점 절단 소모품을 지원합니다.
INWELT 코드: IJWV1685-10
참조: 51276.10
INWELT 코드: IJWV1685-11
참조: 51276.11
INWELT 코드: IJWV1685-12
참조: 51276.12
INWELT 코드: JWV1697-14
참조: 51278.14
게시하기 전에 INWELT 코드 JWV1697-14 인지 가 IJWV1697-14 인지 확인하세요 .
INWELT 코드: IJWV1697-15
참조: 51278.15
사양:
Ø1.5 mm / 100–110A / 백스트라이킹
올바른 쉴드 및 프런트 엔드 구성이 있는 접점 절단 구성 요소만 사용하십시오.
PT 100은 다양한 프런트엔드 구성을 지원합니다.
표준 절단에서는 적절한 외부 노즐 또는 스페이서와 함께 절단 팁을 사용합니다.
이 배열은 일반적인 스탠드오프 플라즈마 절단에 적합합니다.
접점 절단은 작업물에 가깝게 또는 공작물에 대해 작동하도록 설계된 전용 접점 팁과 실드 구성 요소를 사용합니다.
해당 소모품 구성이 접촉식 절단용으로 특별히 설계된 경우를 제외하고 표준 노출형 절단 노즐을 가공물을 직접 가로질러 끌지 마십시오.
PT 100개 소모품군에는 가우징 구성요소가 포함됩니다.
현재 가우징 팁은 다음과 같습니다.
INWELT 코드: IJWV1698-22
참조: 51278G.22
설명:
PT 100 도발 팁 / 등 타격
현재 제품군에는 다음도 포함됩니다.
IJTN1075 / 60508 – 가우징 쉴드 캡
플라즈마 가우징은 다음 용도로 사용할 수 있습니다.
용접 제거
백가우징
결함 제거
공동 준비
수리 작업
플라즈마 전원이 공정을 지원하는 경우에만 가우징 소모품을 사용하십시오.
현재 표준 전극은 다음과 같습니다.
INWELT 코드: IJWC1687
참조: 52556
설명:
PT 100 등받이 플라즈마 전극
전극은 PT 100 시동 및 절단 시스템의 핵심 구성 요소입니다.
과도한 마모로 인해 다음이 발생하기 전에 교체하십시오.
어려운 아크 시작
불안정한 파일럿 아크
노즐 마모 가속화
일관되지 않은 절단
심하게 마모된 전극을 갈거나 개조하지 마십시오.
PT 100은 전류 범위에 따라 서로 다른 가스 확산기를 사용합니다.
INWELT 코드: IJWG1673
참조: 60025
애플리케이션:
30~70A
INWELT 코드: IJWG1672
참조: 60026
애플리케이션:
80~100A 및 관련 가우징 구성
가스 분포가 다음에 영향을 미치기 때문에 올바른 디퓨저를 사용하는 것이 중요합니다.
아크 안정성
소모성 냉각
플라즈마 제트 모양
절단 품질
현재 PT 100 제품군에는 여러 프런트 엔드 보호 구성 요소가 포함되어 있습니다.
INWELT 코드: IJWT1689-05
참조: 60500
INWELT 코드: IJWT1687-05
참조: 60501
이는 일반적인 고전류 PT 100 절단에 가장 적합한 외부 노즐 구성입니다.
INWELT 코드: IJWT1685-05
참조: 60502
INWELT 코드: IJTN0711
참조: 60504
INWELT 코드: IJTN0655
참조: 60505
선택한 절단 공정과 전류 범위에 적합한 쉴드를 사용하십시오.
현재 표준 스페이서는 다음과 같습니다.
INWELT 코드: IJTN0096
참조: 60444
설명:
이중 뾰족한 스페이서 / PT 100
스페이서는 스탠드오프 절단 중에 제어된 노즐과 작업 거리를 유지하는 데 도움이 됩니다.
올바른 스탠드오프는 다음을 개선하는 데 도움이 될 수 있습니다.
노즐 보호
아크 안정성
커프 일관성
소모품 수명
현재 핸드 토치 헤드는 다음과 같습니다.
INWELT 코드: JWA0056-01
설명:
PT 100 90° 수동 플라즈마 토치 헤드
현재 공기 튜브는 다음과 같습니다.
INWELT 코드: IJAO0785
참조: 09700.48
설명:
PT 100 공기 / 냉각 튜브
이러한 부품은 수동 PT 100 구성요소로 명확하게 식별되어야 합니다.
PTM100 머신 토치 헤드와 본체를 기본 PT 100 핸드 토치 예비 부품 테이블에 혼합하지 마십시오.
PT 100 및 PTM100 은 더 광범위한 동일한 제품 플랫폼에 속하지만 별도의 완전한 제품으로 취급되어야 합니다.
| 기능 | PT 100 | PTM100 |
|---|---|---|
| 작업 | 수동/휴대용 | CNC / 기계화 |
| 토치 기하학 | 각진 손 토치 | 스트레이트 머신 토치 |
| 제어 | 운영자 트리거 | CNC / 기계 제어 |
| 설치 | 휴대용 | 고정 토치 홀더 |
| 토치 높이 | 운영자 제어 | CNC / THC 제어 |
| 주요 응용 프로그램 | 수동 절단 | 자동 절단 |
일부 소모품은 더 넓은 제품군에서 공유될 수 있습니다.
그러나 전체 토치 헤드, 핸들, 기계 본체 및 케이블/제어 구성은 자동으로 교체 가능한 것으로 간주되어서는 안 됩니다.
별도의 내부 링크 앵커를 사용하십시오.
PT 100 수동 플라즈마 절단 토치
그리고
PTM100 CNC 플라즈마 절단 토치
플라즈마 절단기의 정격이 100A라는 이유만으로 PT 100을 선택하지 마십시오.
여러 기술적 요소가 일치해야 합니다.
플라즈마 전원은 호환 가능한 비 HF /등 타격 토치 시스템을 지원해야 합니다.
PT 100은 주로 100A 토치로 배치됩니다.
사용 가능한 구성은 다음과 같습니다.
1/4G 통합
중앙 어댑터
현재 완전한 토치 구성에는 다음이 포함됩니다.
2선식 제어
4선식 제어
플라즈마 전원은 PT 100 시동 배열을 지원해야 합니다.
대체 프로젝트의 경우 다음을 제공하세요.
플라즈마 절단기 제조업체
기계 모델
정격 출력 전류
원래 토치 모델
메인 커넥터 사진
파일럿 아크 연결 사진
트리거/제어 커넥터 사진
이는 PT 100이 모든 CUT100 유형 플라즈마 절단기에 적합하다고 말하는 것보다 더 신뢰할 수 있습니다.

| 핸드 토치 | ||||||
| 암호 | 참조. | 설명 | ||||
| 에이 | IJWU03072-00 | 플라즈마 토치 IPT100 /6M/ 1/4G /통합/2선/백 스트라이킹 | ||||
| 에이 | IJWU04072-00 | 플라즈마 토치 IPT100 /12M/ 1/4G /통합/2선/백 스트라이킹 | ||||
| 비 | IJWU03074-00 | 플라즈마 토치 IPT100 /6M/중앙 어댑터/2선/백 스트라이킹 | ||||
| 비 | IJWU04074-00 | 플라즈마 토치 IPT100 /12M/중앙 어댑터/2선/백 스트라이킹 | ||||
| 기음 | IJWU030641-0 | 플라즈마 토치 IPT100 /6M/중앙 어댑터/4선/백 스트라이킹 | ||||
| 기음 | IJWU040641-00 | 플라즈마 토치 IPT100 /12M/중앙 어댑터/4선/백 스트라이킹 | ||||
| 위치 | 암호 | 참조. | 설명 | |||
| (' ●'가 표준 구성입니다.) | ||||||
| 1 | IJTN0096 | 60444 | 이중 뾰족한 스페이서/ IPT100 | |||
| 2 | IJTN0711 | 60504 | 쉴드캡/40-70A/접점절단 | |||
| 3 | IJTN0655 | 60505 | 쉴드캡/80-120A/접점절단 | |||
| 4 | IJTN1075 | 60508 | 쉴드 캡/가우징 | |||
| 5 | IJWT1689-05 | 60500 | 외부 IPT100 /30-70A/회색 유리 섬유 | |||
| 6 ● | IJWT1687-05 | 60501 | 외부 노즐 IPT100 /80-120A/회색 유리 섬유 | |||
| 7 | IJWT1685-05 | 60502 | 외부 노즐 IPT100 /접촉 절단 및 가우징 | |||
| 8 | IJWV1683-09 | 51245.09 | 팁 Φ0.9mm/접점절단/30-70A/백스트라이킹 | |||
| 9 | 팁 | |||||
| 9.1 | IJWV1689-10 | 51246.10 | 팁 Φ1.0mm/40-50A/ IPT100 /백 스트라이킹 | |||
| 9.2 | IJWV1689-11 | 51246.11 | 팁 Φ1.1mm/50-60A/ IPT100 /백 스트라이킹 | |||
| 9.3 | IJWV1689-12 | 51246.12 | 팁 Φ1.2mm/60-70A/ IPT100 /백 스트라이킹 | |||
| 10 | 팁 | |||||
| 10.1 | IJWV1687-14 | 51248.14 | 팁 Φ1.4mm/80-90A/ IPT100 /백 스트라이킹 | |||
| 10.2 | IJWV1687-15 | 51248.15 | 팁 Φ1.5mm/100-110A/ IPT100 /백 스트라이킹 | |||
| 10.3 ● | IJWV1687-16 | 51248.16 | 팁 Φ1.6mm/110-120A/ IPT100 /백 스트라이킹 | |||
| 11 | 팁 | |||||
| 11.1 | IJWV1685-10 | 51276.10 | 콘택트 팁 Φ1.0mm/40-50A/ IPT100 /백 스트라이킹 | |||
| 11.2 | IJWV1685-11 | 51276.11 | 콘택트 팁 Φ1.1mm/50-60A/ IPT100 /백 스트라이킹 | |||
| 11.3 | IJWV1685-12 | 51276.12 | 콘택트 팁 Φ1.2mm/60-70A/ IPT100 /백 스트라이킹 | |||
| 12 | 팁 | |||||
| 12.1 | JWV1697-14 | 51278.14 | 콘택트 팁 Φ1.4mm/80-90A/ IPT100 /백 스트라이킹 | |||
| 12.2 | IJWV1697-15 | 51278.15 | 콘택트 팁 Φ1.5mm/100-110A/ IPT100 /백 스트라이킹 | |||
| 12.3 | IJWV1697-16 | 51278.16 | 콘택트 팁 Φ1.6mm/110-120A / IPT100 /백 스트라이킹 | |||
| 13 | IJWV1698-22 | 51278G.22 | 팁 가우징 IPT100 /120A/가우잉/백 스트라이킹 | |||
| 14 | IJWG1673 | 60025 | 디퓨저 IPT100 /30-70A | |||
| 15 | IJWG1672 | 60026 | 디퓨저 IPT100 /80-120A 및 가우징 | |||
| 16 ● | IJWC1687 | 52556 | 전극 플라즈마 IPT100 | |||
| 17 | JWA0056-01 | 플라즈마 토치 헤드 IPT100 /90° | ||||
| 17a | IJAO0785 | 09700.48 | 에어튜브 IPT100 | |||
| 17b | IJGU0716 | 51190.41 | 'O'링 Φ18x21mm IPT100 | |||
| 18 | IJHW0042-01 | 플라즈마 핸들 수동/I PT80 -100/빨간색 | ||||
| 19 | IJIK0733 | 보호부/플라즈마/노란색 | ||||
| 20 | IJIR0081 | 방아쇠 | ||||
| 21 | IJIK0804 | 조인트/소형/신형 | ||||
| 22 | 케이블 어셈블리 | |||||
| 22.1 | IJWO01210074-300 | 케이블 어셈블리/ IPT100 /6M/2선/통합 | ||||
| 22.2 | IJWO01210134-300 | 케이블 어셈블리/ IPT100 /12M/2선/통합 | ||||
| 22.3 | IJWO01210071-300 | 케이블 어셈블리/ IPT100 /6M/2선/중앙 어댑터 | ||||
| 22.4 | IJWO01210131-300 | 케이블 어셈블리/ IPT100 /12M/2선/중앙 어댑터 | ||||
| 22.5 | IJWO01210077-300 | 케이블 어셈블리/ IPT100 /6M/4선/중앙 어댑터 | ||||
| 22.6 | IJWO01210137-300 | 케이블 어셈블리/ IPT100 //12M/4선/중앙 어댑터 | ||||
| 23 IJDH6017 플라즈마용 스패너 | ||||||
| 24 IJAY0089 중앙 어댑터 토치 측면 플라즈마 5핀 | ||||||
| 25 | IJTN0716 | 원형 절단 부착물/ IPT100 | ||||
| 25.1 IJTN0683 롤러 스탠드 IPT100 / 스패너 포함 | ||||||
호환되는 플라즈마 전원에 연결되면 PT 100은 다음을 포함한 전기 전도성 재료를 절단할 수 있습니다.
연강
탄소강
스테인레스 스틸
알류미늄
구리
놋쇠
아연도금강판
실제 절단 속도, 모서리 품질 및 실제 절단 두께는 전체 플라즈마 시스템에 따라 달라집니다.
현재 페이지에는 PT 100이 100A에서 약 30~40mm를 절단할 수 있다고 명시되어 있습니다..
이는 보편적인 토치 전용 절단 보증으로 제시되어서는 안 됩니다.
실제 절단 용량은 다음에 따라 달라집니다.
플라즈마 전원
입력 전원
재료
절단 전류
절단 팁 직경
가스 압력
가스 흐름
이동 속도
토치에서 작업 거리
소모품 상태
필요한 가장자리 품질
전문적인 플라즈마 사양은 다음을 구별해야 합니다.
적절한 속도와 모서리 품질로 생산적으로 절단할 수 있는 재료 두께입니다.
일반적으로 감소된 속도로 절단할 수 있는 두꺼운 재료입니다.
일반적으로 가장자리 품질이 낮은 경우 분리할 수 있는 최대 두께입니다.
INWELT 전체 시스템 테스트에서 지원되는 경우에만 특정 PT 100 두께 수치를 게시합니다.
자사 PT 100 커팅 차트는 이 페이지에 추가된 가장 강력한 SEO 및 GEO 추가 항목 중 하나입니다.
권장 필드는 다음과 같습니다.
| 매개변수 데이터 | 게시할 |
|---|---|
| 재료 | 온화한 강철/스테인리스/알루미늄 |
| 두께 | 테스트된 두께 |
| 현재의 | 실제 테스트된 전류 |
| 팁 코드 | INWELT 부품 번호 |
| 팁 직경 | mm |
| 가스 압력 | 술집 |
| 가스 흐름 | L/분 |
| 이동 속도 | mm/분 |
| 스탠드오프 | mm |
| 컷 결과 | 권장 / 최대 / 퇴직금 |
다른 제조업체의 절단 차트를 복사하는 대신 측정된 INWELT 절단 데이터를 사용하십시오.
현재 INWELT 사양 목록은 다음과 같습니다.
공정 가스: 공기 / N₂
가스 압력: 대강. 4.5~5.0바
가스 흐름: 약. 200L/분
권장 포스트 플로우: 약. 100초
습기, 압축기 오일 및 미립자 오염은 다음에 부정적인 영향을 미칠 수 있습니다.
아크 안정성
전극 수명
절삭날 수명
절단 일관성
적절한 여과 및 수분 분리를 사용하십시오.
토치가 가스를 흐르는 동안 정압은 실제 작동 압력과 다를 수 있습니다.
필터, 조절기, 피팅 및 긴 공급 호스는 압력 손실을 일으킬 수 있습니다.
전체 플라즈마 절단 시스템의 작동 절차에 따라 가스 압력을 설정하십시오.
현재 INWELT 사양에서는 약 100초의 사후 흐름을 권장합니다..
플라즈마 아크가 멈춘 후에도 지속적인 가스 흐름은 다음에서 잔류 열을 제거하는 데 도움이 됩니다.
토치 헤드
전극
절단 팁
프런트엔드 소모품
가능할 때마다 정상적인 흐름 후 주기가 완료되도록 허용하십시오.
플라즈마 시스템 제조업체가 특별히 허용하지 않는 한, 중절단 직후 공기 공급 장치를 끄지 마십시오.
PT 100은 다음을 포함한 전문 수동 플라즈마 절단 응용 분야를 위해 설계되었습니다.
일반 금속 가공
중장비 수리
구조적 수리
기계 유지 보수
자동차 및 트럭 수리
농업 장비
건설장비
철도 유지보수
판 절단
산업 수리
작업장 제작
현장 유지보수
최종 토치 선택은 업계 이름보다는 플라즈마 전원과 기술 호환성을 기준으로 해야 합니다.
과도한 마모로 인해 신뢰할 수 없는 아크 시작이나 노즐 손상이 발생하기 전에 전극을 교체하십시오.
다음 사항을 확인하세요.
노즐 입구 확대
타원형 오리피스
화상 피해
심한 오염
올바른 30–70A 또는 80–100A 디퓨저가 설치되어 있는지 확인하십시오.
갈라졌거나 열에 의해 손상된 부품을 교체하십시오.
손상되거나 금이 갔거나 심하게 연소된 절연 부품을 교체하십시오.
튜브가 올바르게 설치되어 있고 손상되지 않았는지 확인하십시오.
다음 사항을 확인하세요.
컷
연마
열손상
꽉 굴곡
느슨한 피팅
확인하다:
백스트라이킹 전극
절단 팁
가스 압력
파일럿 아크 회로
업무 관련
토치 커넥터
확인하다:
절단 속도
현재의
재료 두께
가스 흐름
토치 스탠드오프
소모품 상태
확인하다:
절단 팁 마모
토치 각도
스탠드오프 거리
가스 분배
이동 속도
가능한 원인은 다음과 같습니다.
오염된 압축 공기
잘못된 노즐/현재 조합
마모된 전극
잘못된 스탠드오프
과도한 아크 시작
가능한 원인은 다음과 같습니다.
검증된 등급 이상으로 운영
듀티 사이클이 초과되었습니다.
제한된 가스 흐름
불충분한 사후 흐름
케이블 또는 연결 손상
계속하기 전에 절단을 중지하고 원인을 파악하십시오.
전문적인 PT 100 애프터마켓 프로그램에는 다음이 포함될 수 있습니다.
표준 절단 팁
접점 절단 팁
가우징 팁
등을 찌르는 전극
30~70A 디퓨저
80~100A 디퓨저
외부 노즐
접촉 절단 쉴드
가우징 쉴드
이중 뾰족한 스페이서
토치 헤드
에어 튜브
케이블 어셈블리
중앙 어댑터
부품 수리
정확한 INWELT 부품 번호는 유통업체가 교체 호환성을 관리하고 보다 정확하게 반복 구매하는 데 도움이 됩니다.
INWELT PT 을 포함하여 전문 B2B 고객에게 100개의 플라즈마 토치 및 교체 부품을 공급합니다.
플라즈마 절단기 제조업체
용접 및 절단 장비 브랜드
수입업자
대리점
도매업자
산업 공급업체
수리업체
애프터마켓 소모품 브랜드
OEM 및 ODM 구성은 대상 플라즈마 전원 및 필요한 인터페이스에 따라 평가될 수 있습니다.
사용자 정의에는 다음이 포함될 수 있습니다.
고객 브랜딩
핸들 마킹
제품 라벨
6m 또는 12m 토치 리드
1/4G 통합 연결
중앙 어댑터
2선식 제어
4선식 제어
소모품 키트
자사 상표 포장
기술 문서
바코드 및 상자 요구 사항
OEM 프로젝트의 경우 플라즈마 절단기 사양, 비 HF 시작 아키텍처, 커넥터 요구 사항 및 예상 주문 수량을 제공하세요.
PT 100 플랫폼은 완전한 수동 토치 어셈블리와 여러 절단 공정을 포괄하는 상세한 소모품 시스템을 결합합니다.
현재 제품군에는 다음이 포함됩니다.
6m 및 12m 전체 토치
2선 및 4선 제어 옵션
전류별 절단 팁
접점 절단 팁
소모품 가우징
백스트라이킹 전극
30~70A 및 80~100A 디퓨저
다중 쉴드 및 외부 노즐
PT 100 핸드 토치 헤드
케이블 및 커넥터 옵션
장비 브랜드, 유통업체 및 수입업체의 경우 소모품 프로그램과 함께 전체 토치를 소싱하면 구매 및 애프터마켓 지원을 단순화할 수 있습니다.
PT 100은 주로 100A 수동 플라즈마 절단 토치로 사용됩니다..
현재 INWELT 사양에는 60%가 나와 있습니다..
아니요.
PT 100은 HF 역추 타격이 아닌 시동 시스템을 사용합니다..
PT 100은 수동/휴대용 플라즈마 절단 토치 입니다..
관련 PTM100 은 CNC / 머신 토치 구성입니다.
현재 구성은 Air/N2를 지원합니다..
약 4.5~5.0bar.
현재 INWELT 사양에는 약 200L/min 이 나와 있습니다..
약 100초.
현재 완전한 토치 제품군에는 다음이 포함됩니다.
6m
12m
현재 INWELT 소모품 제품군에는 다음이 포함됩니다.
IJWV1687-15 / 51248.15 – Ø1.5mm / 100–110A / 백스트라이킹
이는 PT 100 제품 페이지에 대한 가장 관련성이 높은 고출력 팁입니다.
예.
현재 제품군 목록은 다음과 같습니다.
IJWV1687-16 / 51248.16 – Ø1.6mm / 110–120A
그러나 이 고전류 소모품은 전체 토치가 100A 이상에서 작동하는지 확인되지 않는 한 자동으로 표준 PT 100 설정으로 표시되어서는 안 됩니다.
현재 표준 전극은 다음과 같습니다.
IJWC1687 / 52556
현재 80-100A 디퓨저는 다음과 같습니다.
IJWG1672 / 60026
예.
소모품 제품군에는 전용 접점 절단 팁과 실드가 포함되어 있습니다.
관련 제품군에는 가우징 팁과 가우징 쉴드가 포함됩니다.
플라즈마 전원은 가우징도 지원해야 합니다.
아니요.
비 HF /백 스트라이킹 아키텍처, 커넥터, 파일럿 아크 회로, 제어 배선 및 가스 요구 사항도 일치해야 합니다.
예, 호환되는 플라즈마 절단 시스템 및 적절한 작동 매개변수와 함께 사용할 경우 가능합니다.
예.
알루미늄은 전기 전도성이 있으며 적절한 플라즈마 시스템을 사용하여 플라즈마 절단이 가능합니다.
토치만으로 결정되는 보편적인 절단 두께는 없습니다.
전체 플라즈마 시스템에서 테스트된 권장, 최대 및 절단 데이터를 사용하십시오.
PT 100은 수동/휴대용 구성입니다.
PTM100 은 CNC / 기계화 머신 토치 구성입니다.
예.
OEM/ODM 자격을 갖춘 장비 제조업체, 유통업체 및 수입업체는 개인 상표, 케이블, 커넥터, 제어 전선 및 소모품 키트 구성을 사용할 수 있습니다.
더 빠른 호환성 확인을 위해 다음을 제공하세요.
플라즈마 절단기 제조업체 및 모델
정격 출력 전류
기존 토치 모델
시동 시스템 유형
메인 커넥터 사진
파일럿 아크 연결 사진
트리거/제어 커넥터 사진
필요한 리드 길이
필요한 절단 전류
접촉 절단 또는 가우징 요구 사항
소모품 요구 사항
예상 구매 수량
INWELT 또는 자사 상표 브랜딩
그런 다음 INWELT 귀하의 플라즈마 절단 시스템에 적합한 PT 100 전체 토치, 커넥터 및 소모품 구성을 확인할 수 있습니다.