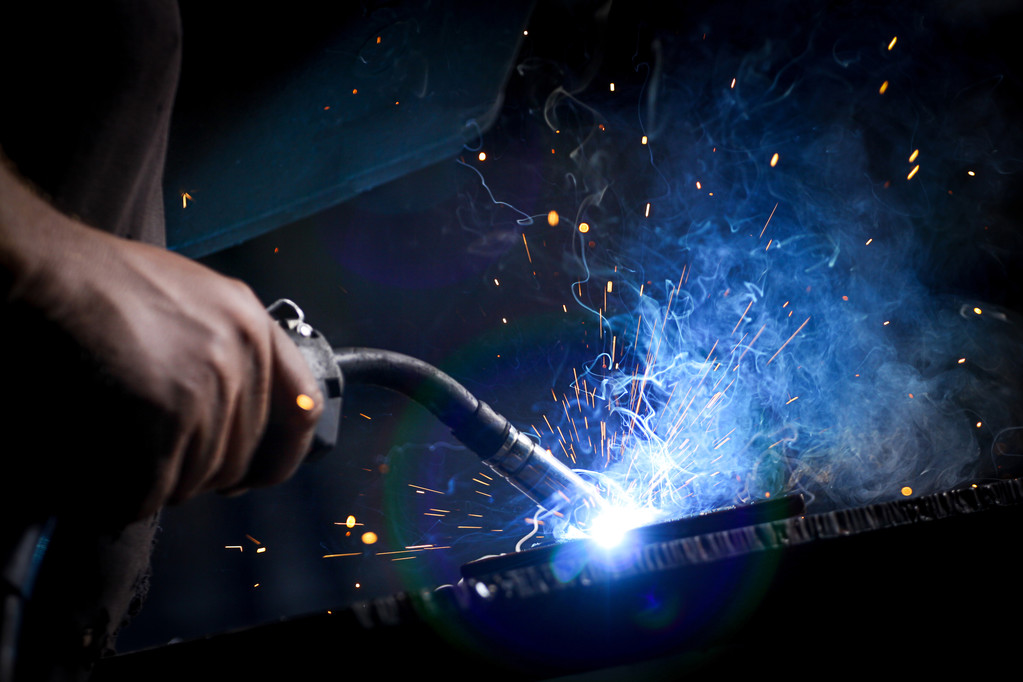
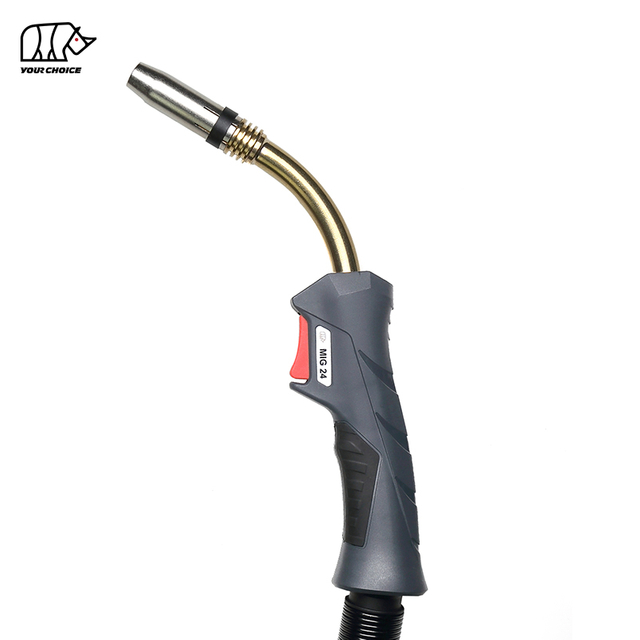
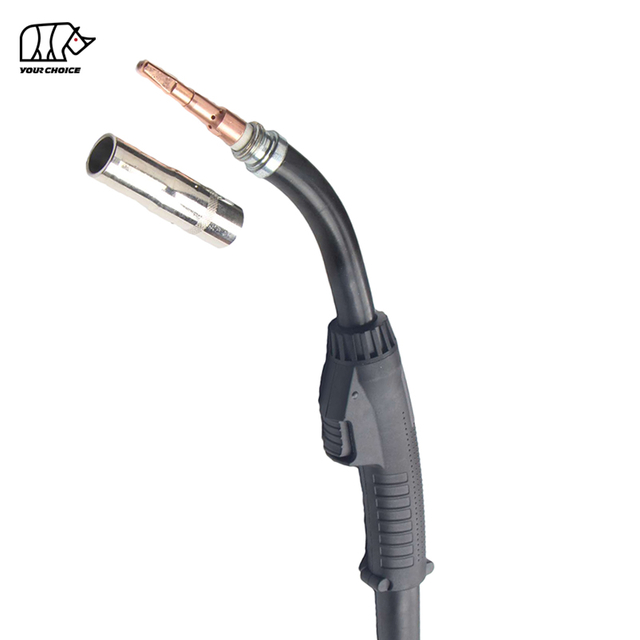
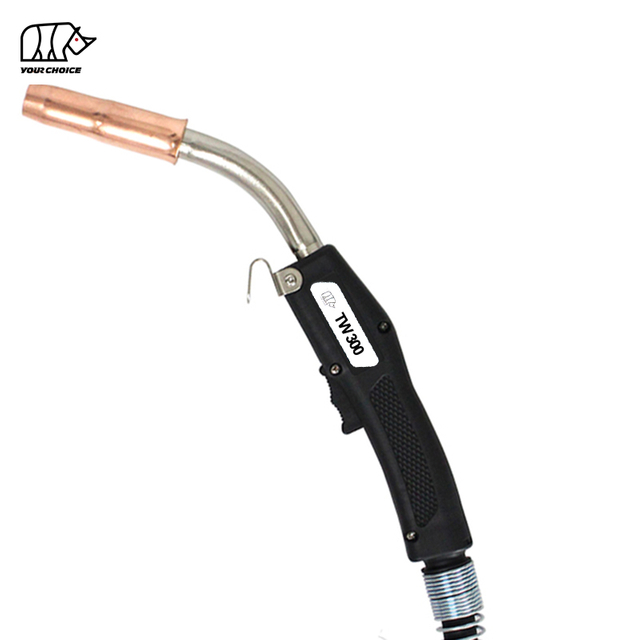
एउटा MIG टर्चले वेल्डिङ तार, सिल्डिङ ग्यास, र वेल्डिङ करन्टलाई जोइन्टमा पुर्याउँछ, यसलाई कुनै पनि MIG वेल्डिङ प्रणालीको सबैभन्दा महत्त्वपूर्ण हातले समात्ने भाग बनाउँछ। जब यो सही तरिकाले सेट अप हुन्छ र राम्रोसँग मर्मत गरिन्छ, तपाईंले चिकनी तार फिड, एक स्थिर चाप, र सफा वेल्डहरू प्राप्त गर्नुहुन्छ। जब यसलाई बेवास्ता गरिन्छ, तपाईंले बर्डनेस्टिङ, बर्नब्याक, स्प्याटर र डाउनटाइम प्राप्त गर्नुहुन्छ। यो गाइड कसरी एक मार्फत हिंड्छ MIG टर्चले काम गर्छ, यसलाई कसरी सेट अप गर्ने, र वेल्डरहरूले प्रायः आउने समस्याहरूलाई कसरी समाधान गर्ने।
के एक MIG मशाल गर्छ
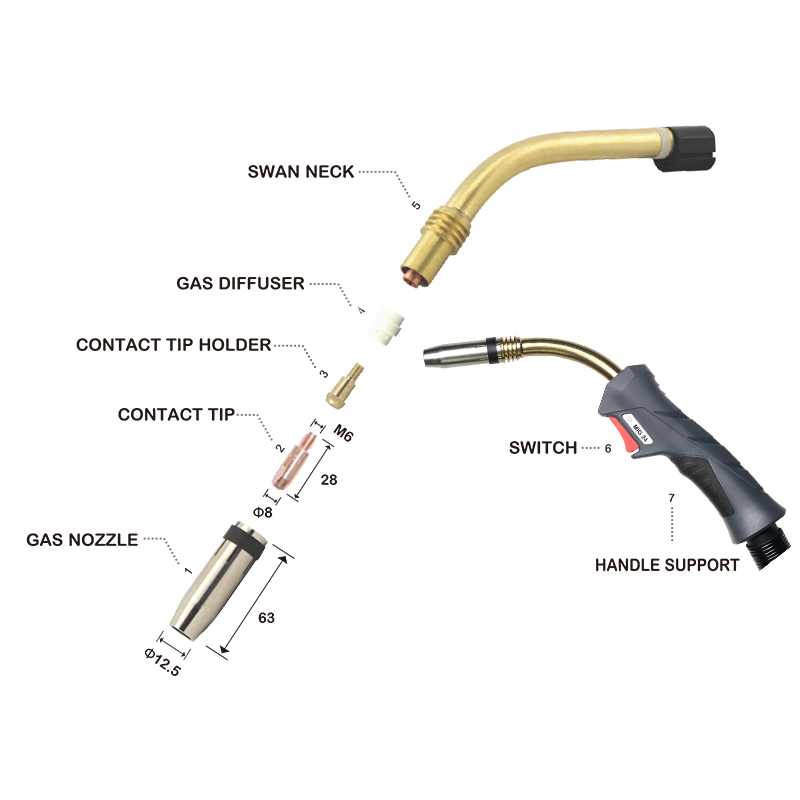
एक MIG टर्चले एकै पटक तीन कार्यहरू गर्दछ। यसले कन्ट्याक्ट टिपमा लाइनर मार्फत वेल्डिङ तारलाई फिड गर्छ, त्यस तारमा वेल्डिङ करन्ट लगाउँछ, र पग्लिएको वेल्ड पूललाई हावाबाट जोगाउन नोजलमार्फत ग्यासलाई ढाल्छ। प्रत्येक उपभोग्य - सम्पर्क टिप, नोजल, ग्यास डिफ्यूजर, र लाइनर - वेल्ड गुणस्तरमा प्रत्यक्ष भूमिका खेल्छ, त्यसैले तिनीहरूले कसरी सँगै काम गर्छन् भनेर बुझ्नु राम्रो नतिजाहरूको पहिलो चरण हो।
कसरी एक MIG टर्च सेट अप गर्ने
एक सही सेटअपले सुरु गर्नु अघि धेरै वेल्डिङ समस्याहरूलाई रोक्छ। यी चरणहरू पालना गर्नुहोस्:
लाइनरलाई तार आकारमा मिलाउनुहोस्। लाइनर तपाईले चलाइरहनुभएको सही तार व्यासको लागि आकारको हुनुपर्छ, र यो सफा र राम्रोसँग ट्रिम गरिएको हुनुपर्छ।
सही सम्पर्क टिप स्थापना गर्नुहोस्। सम्पर्क टिप यसमा चिन्ह लगाइएको तार व्याससँग मेल खानुपर्छ — उदाहरणका लागि, ०.०३५ तारको लागि टिपमा ०.०३५।
ड्राइभ-रोल तनाव सही रूपमा सेट गर्नुहोस्। धेरै कसले तार दाँत गर्छ; धेरै ढीलाले यसलाई चिप्लन दिन्छ। तारलाई विकृत नगरी सजिलैसँग खुवाउन पर्याप्त तनाव सेट गर्नुहोस्।
नोजल र टिप अवकाश जाँच गर्नुहोस्। सम्पर्क-टिप-देखि-नोजल सम्बन्धले ग्यास कभरेज र स्टिकआउटलाई असर गर्छ। तपाईंको आवेदनको लागि सिफारिस गरिएको अवकाश पालना गर्नुहोस्।
बन्दुकको केबल सकेसम्म सीधा राख्नुहोस्। टाइट कुण्डल र किङ्कहरूले खाना प्रतिरोधी र चराको नेस्टिङ निम्त्याउँछ।
सामान्य MIG टर्च समस्याहरू र तिनीहरूलाई कसरी समाधान गर्ने
बर्डनेस्टिङ (फिडरमा तार ट्याङ्गलिंग)
बर्डनेस्टिङ तब हुन्छ जब तार डाउनस्ट्रीममा जाम हुन्छ र ड्राइभ रोलहरूमा थुप्रिन्छ। सामान्य कारणहरू गलत ड्राइभ-रोल तनाव, गलत साइज वा फोहोर लाइनर, गलत ड्राइभ रोलहरू, वा अवरुद्ध सम्पर्क टिप हुन्। सही तनाव सेट गरेर, लाइनर सफा गरेर वा प्रतिस्थापन गरेर, तारमा रोलहरू मिलाएर, र भरिएको टिप बदलेर यसलाई ठीक गर्नुहोस्।
बर्नब्याक (तार फ्युजिङ टु द कन्ट्याक्ट टिप )
बर्नब्याक तब हुन्छ जब चापले तारलाई सम्पर्क टिपमा ब्याकअप गर्दछ। यो प्रायः तार फिडको गति धेरै कम सेट गरिएको, सम्पर्क टिप कामको नजिकै बसेको, वा एक थिचिएको टिपको कारणले हुन्छ। तार फिडको गति बढाउनुहोस्, सही स्टिकआउट सेट गर्नुहोस्, र यसलाई रोक्नको लागि लुकेको टिप बदल्नुहोस्।
अनियमित तार खुवाउने
स्टटरिङ वा असंगत फिड सामान्यतया फोहोर वा जीर्ण लाइनर, गलत तनाव, वा एक kinked केबल मा फर्काउँछ। लाइनरमा मलबे सबैभन्दा सामान्य कारणहरू मध्ये एक हो। लाइनर सफा गर्नुहोस् वा बदल्नुहोस्, तनाव रिसेट गर्नुहोस्, र केबल सीधा गर्नुहोस्।
अत्यधिक स्प्याटर
धेरै धेरै स्प्याटरको अर्थ सामान्यतया भोल्टेज र तार फिड गति सन्तुलन बाहिर छ, सुरक्षा ग्याँस वा प्रवाह दर गलत छ, वा सम्पर्क टिप लगाइन्छ। आफ्नो सेटिङहरू पुन: सन्तुलित गर्नुहोस्, ग्यासको प्रकार र प्रवाह प्रमाणित गर्नुहोस्, लगाइएको उपभोग्य वस्तुहरू बदल्नुहोस्, र सफा जमीन जडान पुष्टि गर्नुहोस्।
दायाँ छनोट गर्दै MIG टर्च उपभोग्य सामग्री
सम्पर्क टिप: यसलाई तारको व्याससँग ठ्याक्कै मिलाउनुहोस्। जब बोर आयताकार वा ठूलो हुन्छ तब यसलाई बदल्नुहोस्। नोजल: यसलाई सफा र स्प्याटर निर्माणबाट मुक्त राख्नुहोस्, जसले ग्यास प्रवाहलाई रोक्छ। लाइनर: यसलाई तारमा आकार दिनुहोस् र फिडिङ नराम्रो हुँदा वा तपाईंले तार प्रकारहरू स्विच गर्दा यसलाई बदल्नुहोस्। ग्यास डिफ्यूजर: ग्यास कभरेजमा बाधा पुर्याउने अवरोधहरूको लागि यसलाई निरीक्षण गर्नुहोस्।
MIG टर्च मर्मत सुझावहरू
केही साधारण बानीहरू राख्नुहोस् MIG टर्च प्रदर्शन गर्दै र यसको जीवन विस्तार:
सफा, सुख्खा कम्प्रेस्ड हावाको साथ नियमित रूपमा लाइनर बाहिर उडाउनुहोस्।
कस्नुहोस् सम्पर्क टिप ठीकसँग - एक्लै हात-कसाउँदा उच्च प्रतिरोध र गर्मी हुन्छ।
नोजलबाट स्प्याटर सफा गर्नुहोस् र यसले ग्यास प्रतिबन्ध गर्नु अघि निर्माण हटाउनुहोस्।
पहिरन र क्षतिको लागि केबल र जडानहरू निरीक्षण गर्नुहोस्।
बन्दुकको मूल्याङ्कन गरिएको एम्पेरेज र कर्तव्य चक्र भित्र रहनुहोस् ओभरहेटिंगबाट बच्न।
अन्तिम विचार
एक MIG मशाल मात्र प्रदर्शन गर्दछ साथै यसको सेटअप र मर्मतसम्भार अनुमति दिन्छ। तपाईंको तारको आकारमा उपभोग्य वस्तुहरू मिलाएर, सही ड्राइभ-रोल तनाव सेट गरेर, लाइनर सफा राखेर, र तपाईंको भोल्टेज र तार फिडको गतिलाई सन्तुलनमा राखेर, तपाईंले बर्डनेस्टिङ, बर्नब्याक र स्प्याटरको मूल कारणहरूलाई हटाउनुहुनेछ। उपचार गर्नुहोस् MIG बन्दुकलाई एक सटीक उपकरणको रूपमा, यसलाई नियमित हेरचाह दिनुहोस्, र यसले तपाईंलाई निरन्तर, सफा वेल्ड र धेरै कम डाउनटाइमको साथ पुरस्कृत गर्नेछ।
यो वेबसाइटले कुकीहरू र समान प्रविधिहरू ('कुकीहरू') प्रयोग गर्दछ। तपाईंको सहमतिको अधीनमा, विश्लेषणात्मक कुकीहरू प्रयोग गर्नेछ जुन तपाइँको रुचि सामग्री ट्र्याक गर्न, र मार्केटिङ कुकीहरू रुचि-आधारित विज्ञापन प्रदर्शन गर्न। हामी यी उपायहरूको लागि तेस्रो-पक्ष प्रदायकहरू प्रयोग गर्छौं, जसले डेटालाई आफ्नै उद्देश्यका लागि पनि प्रयोग गर्न सक्छन्।
तपाईंले 'सबै स्वीकार गर्नुहोस्' क्लिक गरेर वा तपाईंको व्यक्तिगत सेटिङहरू लागू गरेर आफ्नो सहमति दिनुहुन्छ। तपाईंको डाटा त्यसपछि EU बाहिरका तेस्रो देशहरूमा पनि प्रशोधन गर्न सकिन्छ, जस्तै US, जसमा डाटा सुरक्षाको समान स्तर छैन र जहाँ, विशेष गरी, स्थानीय अधिकारीहरूले पहुँचलाई प्रभावकारी रूपमा रोक्न सक्दैनन्। तपाईं कुनै पनि समयमा तत्काल प्रभाव संग आफ्नो सहमति रद्द गर्न सक्नुहुन्छ। यदि तपाईंले 'सबै अस्वीकार गर्नुहोस्' मा क्लिक गर्नुभयो भने, केवल कडा रूपमा आवश्यक कुकीहरू प्रयोग गरिनेछ।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių