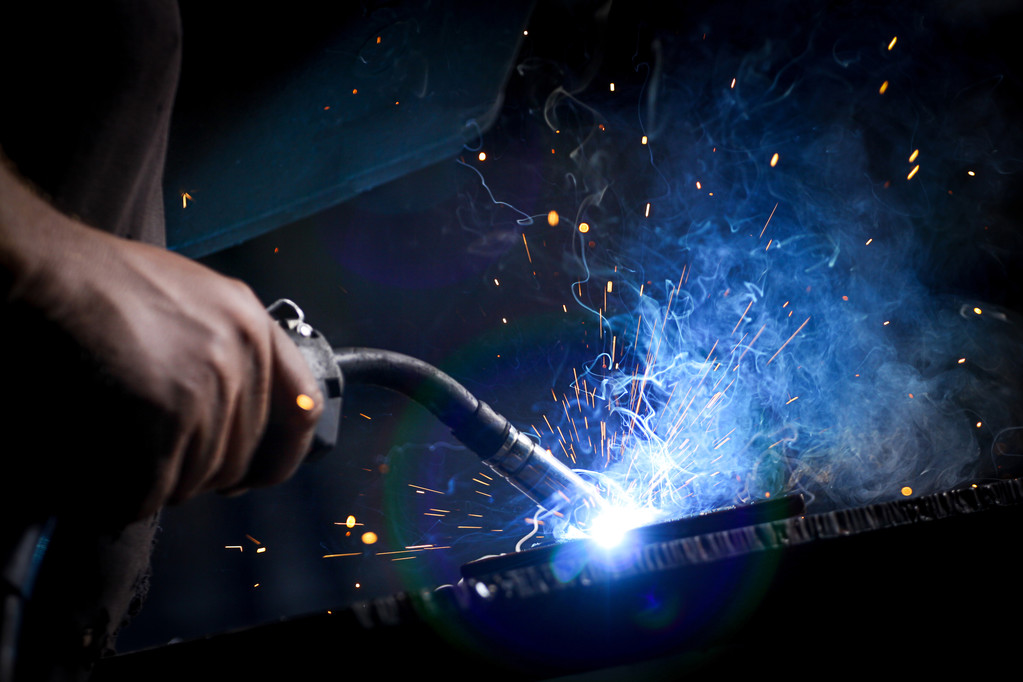
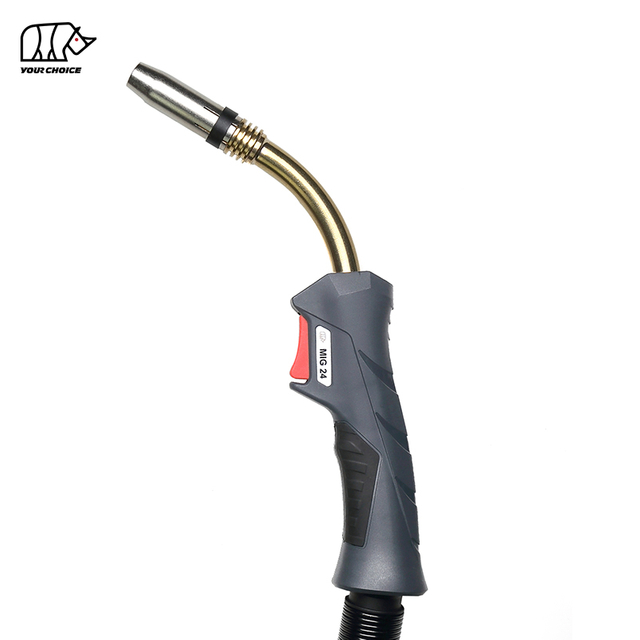
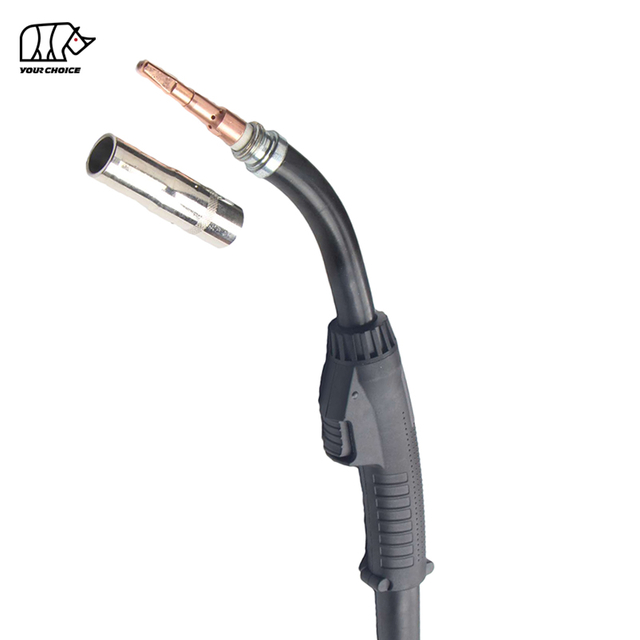
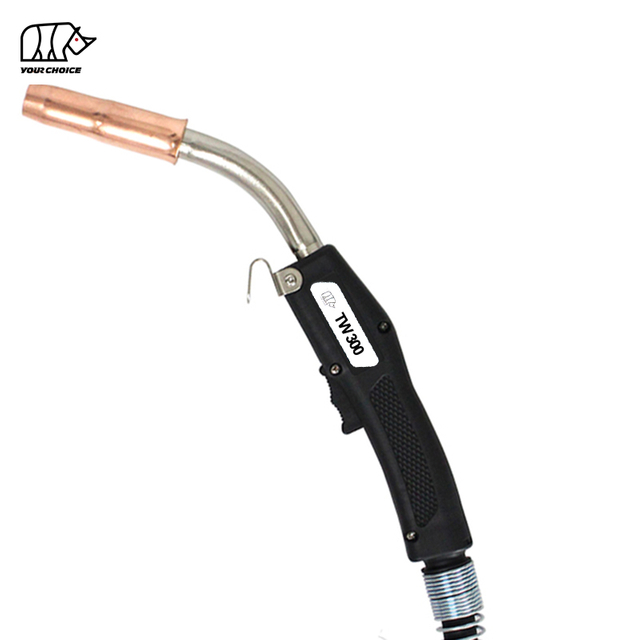
एक MIG टॉर्च वेल्डिंग तार, परिरक्षण गैस और वेल्डिंग करंट को जोड़ तक पहुंचाती है, जिससे यह किसी भी MIG वेल्डिंग सिस्टम का सबसे महत्वपूर्ण हाथ से पकड़ने वाला हिस्सा बन जाता है। जब इसे सही ढंग से स्थापित किया जाता है और अच्छी तरह से बनाए रखा जाता है, तो आपको चिकनी तार फ़ीड, एक स्थिर चाप और साफ वेल्ड मिलते हैं। जब इसकी उपेक्षा की जाती है, तो आपको बर्डनेस्टिंग, बर्नबैक, स्पैटर और डाउनटाइम मिलता है। यह मार्गदर्शिका बताती है कि कैसे ए MIG टॉर्च काम करती है, इसे कैसे स्थापित करें, और उन समस्याओं को कैसे ठीक करें जिनका सामना वेल्डर को अक्सर करना पड़ता है।
एक MIG मशाल क्या करती है
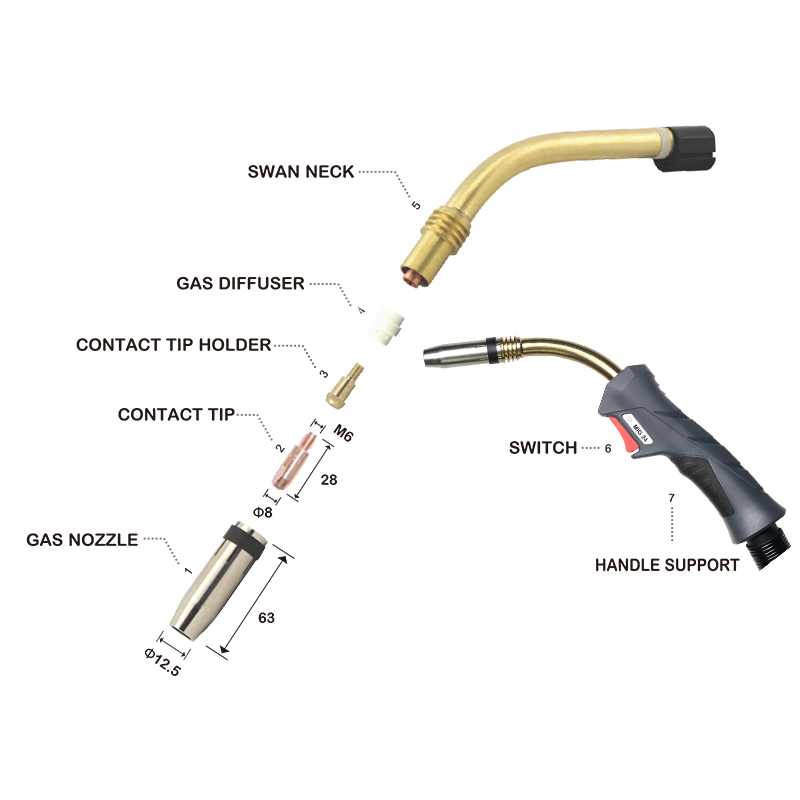
एक MIG टॉर्च एक साथ तीन कार्य करती है। यह वेल्डिंग तार को एक लाइनर के माध्यम से संपर्क टिप तक पहुंचाता है, वेल्डिंग करंट को उस तार तक ले जाता है, और पिघले हुए वेल्ड पूल को हवा से बचाने के लिए नोजल के माध्यम से गैस को ढालता है। प्रत्येक उपभोज्य - संपर्क टिप, नोजल, गैस डिफ्यूज़र और लाइनर - वेल्ड गुणवत्ता में प्रत्यक्ष भूमिका निभाते हैं, इसलिए यह समझना कि वे एक साथ कैसे काम करते हैं, बेहतर परिणामों के लिए पहला कदम है।
MIG टॉर्च कैसे स्थापित करें
एक सही सेटअप अधिकांश वेल्डिंग समस्याओं को शुरू होने से पहले ही रोक देता है। इन चरणों का पालन करें:
लाइनर को तार के आकार से मिलाएं। लाइनर का आकार ठीक उसी तार के व्यास के अनुरूप होना चाहिए जिस पर आप काम कर रहे हैं, और यह साफ और ठीक से कटा हुआ होना चाहिए।
सही संपर्क टिप स्थापित करें. संपर्क टिप को उस पर अंकित तार के व्यास से मेल खाना चाहिए - उदाहरण के लिए, 0.035 इंच के तार के लिए 0.035 इंच की टिप।
ड्राइव-रोल तनाव को सही ढंग से सेट करें। बहुत कसकर तार को हिला देता है; बहुत ढीला होने से यह फिसल जाता है। तार को बिना विकृत किए सुचारू रूप से चलाने के लिए पर्याप्त तनाव सेट करें।
नोजल और टिप रिसेस की जाँच करें। संपर्क-टिप-टू-नोज़ल संबंध गैस कवरेज और स्टिकआउट को प्रभावित करता है। अपने आवेदन के लिए अनुशंसित अवकाश का पालन करें।
गन केबल को यथासंभव सीधा रखें। तंग कुंडलियाँ और किंक भोजन प्रतिरोध और पक्षियों के घोंसले का कारण बनते हैं।
सामान्य MIG टॉर्च समस्याएं और उन्हें कैसे ठीक करें
पक्षियों का घोंसला बनाना (फीडर पर तार का उलझना)
पक्षियों का घोंसला बनाना तब होता है जब तार नीचे की ओर जाम हो जाता है और ड्राइव रोल पर ढेर हो जाता है। सामान्य कारण गलत ड्राइव-रोल तनाव, गलत आकार या गंदा लाइनर, गलत ड्राइव रोल या अवरुद्ध संपर्क टिप हैं। सही तनाव सेट करके, लाइनर को साफ करके या बदलकर, तार से रोल का मिलान करके और बंद टिप को बदलकर इसे ठीक करें।
बर्नबैक (वायर फ़्यूज़िंग टू द कॉन्टैक्ट टिप )
बर्नबैक तब होता है जब आर्क संपर्क टिप में तार को वापस जला देता है। यह अक्सर वायर फीड स्पीड के बहुत कम सेट होने, संपर्क टिप के काम के बहुत करीब बैठे होने या खराब टिप के कारण होता है। तार फ़ीड की गति बढ़ाएं, सही स्टिकआउट सेट करें, और इसे रोकने के लिए घिसे हुए टिप को बदलें।
अनियमित तार खिलाना
हकलाना या असंगत फ़ीड आमतौर पर गंदे या घिसे हुए लाइनर, गलत तनाव, या किंकित केबल के कारण होती है। लाइनर में मलबा सबसे आम कारणों में से एक है। लाइनर को साफ करें या बदलें, तनाव को रीसेट करें और केबल को सीधा करें।
अत्यधिक छींटे
बहुत अधिक छींटों का आमतौर पर मतलब होता है कि वोल्टेज और तार फ़ीड गति संतुलन से बाहर है, परिरक्षण गैस या प्रवाह दर गलत है, या संपर्क टिप खराब हो गई है। अपनी सेटिंग्स को फिर से संतुलित करें, गैस के प्रकार और प्रवाह को सत्यापित करें, खराब उपभोग्य सामग्रियों को बदलें, और एक साफ ग्राउंड कनेक्शन की पुष्टि करें।
सही का चयन करना MIG टॉर्च उपभोज्य सामग्री
संपर्क टिप: इसका तार के व्यास से बिल्कुल मिलान करें। जब बोर लम्बा या बड़ा हो जाए तो इसे बदल दें। नोजल: इसे साफ और छींटों से मुक्त रखें, जो गैस के प्रवाह को रोकता है। लाइनर: इसे तार के आकार का बनाएं और जब फीडिंग खुरदरी हो जाए या आप तार के प्रकार बदल दें तो इसे बदल दें। गैस डिफ्यूज़र: उन रुकावटों के लिए इसका निरीक्षण करें जो गैस कवरेज को भी बाधित करती हैं।
MIG टॉर्च रखरखाव युक्तियाँ
कुछ सरल आदतें बनाए रखें MIG मशाल प्रदर्शन करती है और अपना जीवन बढ़ाती है:
नियमित रूप से साफ, सूखी संपीड़ित हवा से लाइनर को फुलाएं।
कस लें टिप को ठीक से संपर्क करें - अकेले हाथ से कसने से उच्च प्रतिरोध और गर्मी पैदा होती है।
नोजल से छींटों को साफ करें और गैस को प्रतिबंधित करने से पहले जमाव को हटा दें।
टूट-फूट और क्षति के लिए केबल और कनेक्शन का निरीक्षण करें।
ज़्यादा गरम होने से बचने के लिए बंदूक के रेटेड एम्परेज और ड्यूटी चक्र के भीतर रहें।
अंतिम विचार
एक MIG टॉर्च केवल उतना ही अच्छा प्रदर्शन करती है जितना उसका सेटअप और रखरखाव अनुमति देता है। अपने तार के आकार के अनुरूप उपभोग्य सामग्रियों का मिलान करके, सही ड्राइव-रोल तनाव सेट करके, लाइनर को साफ रखकर, और अपने वोल्टेज और तार फ़ीड गति को संतुलित करके, आप बर्डनेस्टिंग, बर्नबैक और स्पैटर के मूल कारणों को खत्म कर देते हैं। का इलाज करें MIG बंदूक एक सटीक उपकरण के रूप में, इसे नियमित देखभाल दें, और यह आपको लगातार, साफ वेल्ड और बहुत कम डाउनटाइम के साथ पुरस्कृत करेगा।
यह वेबसाइट कुकीज़ और समान तकनीकों ('कुकीज़') का उपयोग करती है। आपकी सहमति के अधीन, यह ट्रैक करने के लिए कि किस सामग्री में आपकी रुचि है, विश्लेषणात्मक कुकीज़ का उपयोग करेगा और रुचि-आधारित विज्ञापन प्रदर्शित करने के लिए मार्केटिंग कुकीज़ का उपयोग करेगा। हम इन उपायों के लिए तीसरे पक्ष के प्रदाताओं का उपयोग करते हैं, जो डेटा का उपयोग अपने उद्देश्यों के लिए भी कर सकते हैं।
आप 'सभी स्वीकार करें' पर क्लिक करके या अपनी व्यक्तिगत सेटिंग्स लागू करके अपनी सहमति देते हैं। आपका डेटा तब यूरोपीय संघ के बाहर तीसरे देशों में भी संसाधित किया जा सकता है, जैसे कि अमेरिका, जिनके पास डेटा सुरक्षा का एक समान स्तर नहीं है और जहां, विशेष रूप से, स्थानीय अधिकारियों द्वारा पहुंच को प्रभावी ढंग से रोका नहीं जा सकता है। आप किसी भी समय तत्काल प्रभाव से अपनी सहमति रद्द कर सकते हैं। यदि आप ''सभी को अस्वीकार करें'' पर क्लिक करते हैं, तो केवल आवश्यक कुकीज़ का ही उपयोग किया जाएगा।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių