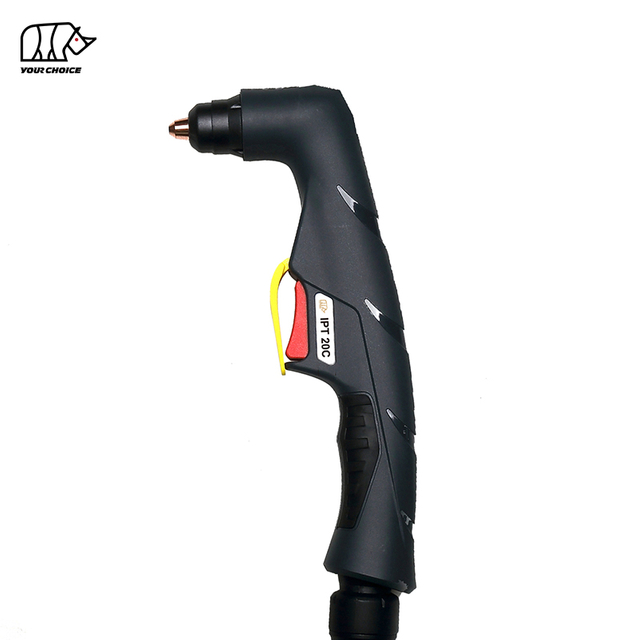
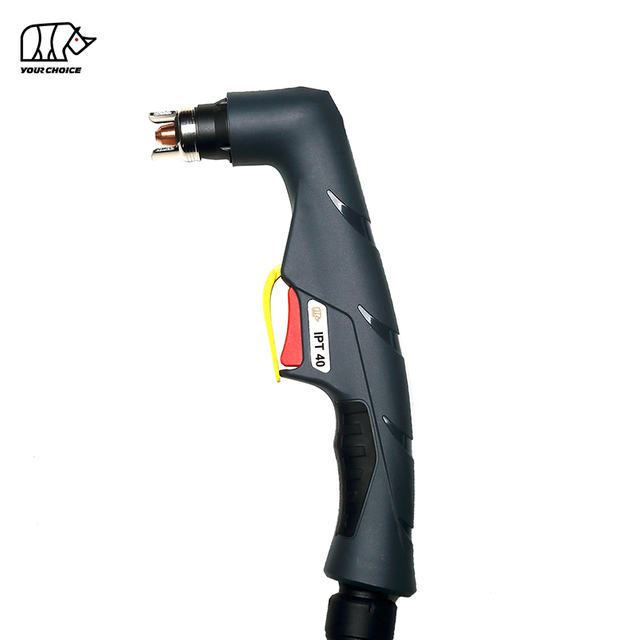
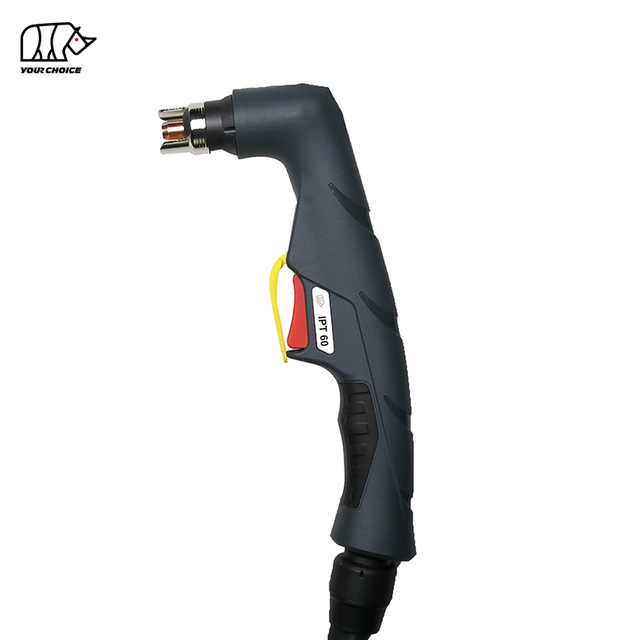
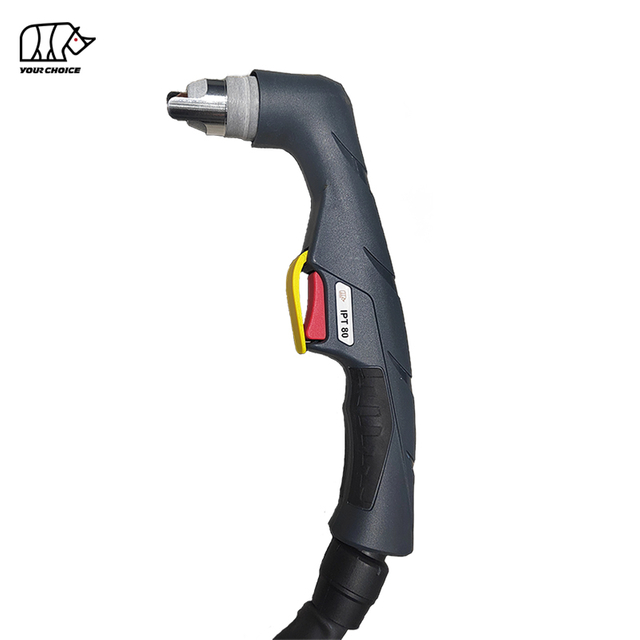
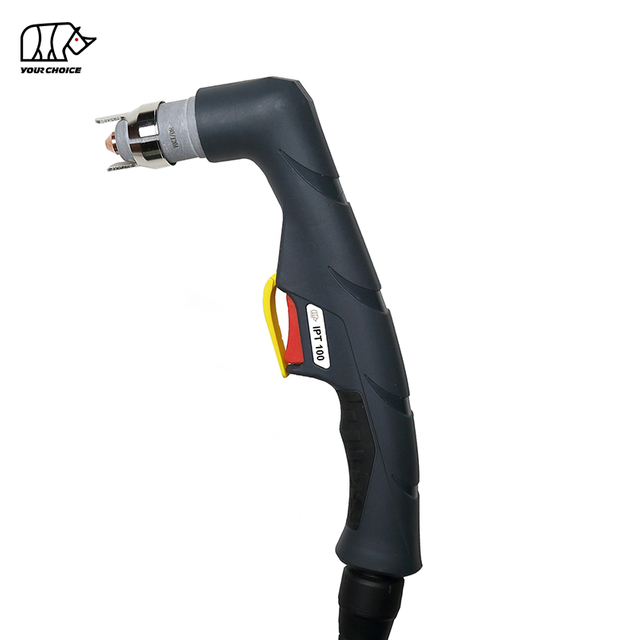
Un dispozitiv de tăiere cu plasmă care nu va produce un arc poate întrerupe producția, întârzia proiectele de fabricație și poate crește costurile de întreținere. Indiferent dacă dispozitivul de tăiere cu plasmă nu trage deloc, suflă aer fără a produce un arc sau generează un arc pilot care nu reușește să se transfere pe piesa de prelucrat, identificarea cauzei reale este esențială.
De ce dispozitivul tău de tăiere cu plasmă nu se formează? Cele mai frecvente cauze includ presiunea insuficientă a aerului, consumabilele pistoletului uzate, componentele pistoletului instalate incorect, conexiunile proaste ale clemelor de lucru, semnalele de declanșare a pistolului defect, defecțiunile de protecție a sursei de alimentare și problemele în circuitul arcului pilot.
Din fericire, multe probleme de pornire a arcului cu plasmă pot fi identificate prin inspecții externe de bază înainte ca componentele scumpe să fie înlocuite.
Acest ghid explică șapte cauze comune ale defectării arcului de tăiere cu plasmă, cum să le recunoașteți simptomele și pașii corespunzători de depanare. De asemenea, acoperă problemele arcului pilot, cerințele de alimentare cu aer, întreținerea preventivă și atunci când este necesară întreținerea profesională.
Ce înseamnă când un dispozitiv de tăiere cu plasmă nu are arc?
Un dispozitiv de tăiere cu plasmă folosește energie electrică și un flux de gaz comprimat, de obicei aer, pentru a crea un arc cu plasmă de înaltă temperatură capabil să taie materiale conductoare electric.
În funcție de proiectarea echipamentului, lanterna poate utiliza un arc pilot, un mecanism de pornire prin contact sau un alt sistem de inițiere a arcului.
Într-un sistem cu arc pilot, arcul inițial este stabilit în interiorul pistoletului înainte ca arcul principal de tăiere să fie transferat pe piesa de prelucrat. Piesa de prelucrat devine apoi parte a circuitului electric de tăiere.
Când un dispozitiv de tăiere cu plasmă nu are arc, defecțiunea poate apărea în timpul inițierii arcului, stabilizării arcului pilot sau transferului pe piesa de prelucrat.
Acestea sunt probleme diferite și pot necesita soluții diferite.
Cum puteți identifica tipul de eșec al arcului de plasmă?
Înainte de a înlocui piesele, observați exact ce se întâmplă când încercați să porniți dispozitivul de tăiere cu plasmă.
Simptomul tăietorului cu plasmă
Cauze posibile
Prima verificare recomandată
Fără flux de aer și fără arc
Circuitul de declanșare, protecția mașinii, alimentarea cu aer sau defecțiunea controlului
Verificați indicatoarele de defecțiune, alimentarea cu aer și conexiunea pistoletului
Aerul curge, dar nu apare niciun arc
Consumabile uzate, asamblare incorectă, blocare de siguranță sau circuit de pornire
Inspectați consumabilele pistoletului și capacul de reținere
Arcul pilot pornește, dar nu se transferă
Conexiune slabă a clemei de lucru, distanță excesivă a pistoletului sau configurație incorectă de tăiere
Verificați calea de întoarcere a lucrării și distanța lanteței
Arcul începe, dar se oprește imediat
Flux de aer instabil, consumabile deteriorate sau sistem de protecție
Verificați presiunea aerului care curge și indicatoarele de defecțiune
Arcul începe intermitent
Conexiune torță slăbită, componente uzate sau alimentare instabilă
Inspectați conexiunile externe și consumabilele
Arcul se oprește în timpul tăierii continue
Limitări de alimentare cu aer, ciclu de lucru excesiv sau condiții de tăiere
Verificați debitul de aer, avertismentele de temperatură și limitele de funcționare
Important: Nu orice dispozitiv de tăiere cu plasmă este proiectat să susțină un arc pilot vizibil în aer liber. Urmați întotdeauna instrucțiunile de utilizare pentru mașina și lanterna dvs. specifice.
Măsuri de siguranță înainte de depanare
Echipamentele de tăiere cu plasmă implică tensiune electrică ridicată, aer comprimat, radiații intense cu arc și metal fierbinte.
Înainte de a scoate sau inspecta consumabilele pistoletului:
Opriți dispozitivul de tăiere cu plasmă și deconectați-l de la sursa de alimentare.
Lăsați lanterna și consumabilele să se răcească complet.
Urmați instrucțiunile producătorului pentru eliberarea presiunii stocate.
Purtați echipament de protecție adecvat.
Nu ocoliți niciodată dispozitivele de blocare de siguranță ale pistolului sau întrerupătoarele de protecție.
Nu deschideți carcasa mașinii și nu atingeți componentele electrice interne decât dacă sunteți un tehnician de service calificat.
Unele mașini de tăiat cu plasmă conțin componente electrice care pot reține o tensiune periculoasă după ce mașina este deconectată.
7 cauze frecvente ale unui dispozitiv de tăiere cu plasmă care nu formează arc și cum să le remediați
1. Presiune insuficientă a aerului sau calitate slabă a aerului
Unul dintre primele lucruri pe care trebuie să le verificați atunci când un dispozitiv de tăiere cu plasmă nu se formează este alimentarea cu aer comprimat.
Tăierea cu plasmă necesită un flux stabil de aer curat și uscat pentru a sprijini formarea arcului, a răci componentele pistolului și pentru a îndepărta materialul topit din zona de tăiere.
Dacă alimentarea cu aer este inadecvată sau instabilă, mașina poate preveni inițierea arcului sau oprirea în timpul funcționării.
Simptome comune
Dispozitivul de tăiere cu plasmă suflă aer, dar nu produce un arc.
Arcul pilot începe și dispare rapid.
Aparatul afișează o avertizare de presiune a aerului.
Inițierea arcului devine inconsistentă.
Performanța de tăiere se deteriorează în timpul funcționării continue.
De ce presiunea scăzută a aerului cauzează probleme cu arcul?
Multe dispozitive de tăiere cu plasmă monitorizează presiunea aerului sau debitul de aer înainte de a permite lanterna să funcționeze.
Dacă presiunea scade sub intervalul de funcționare necesar, mașina poate activa un dispozitiv de blocare de protecție.
Presiunea aerului poate scădea și în timpul funcționării pistoletului, în special atunci când compresorul nu poate menține un debit suficient.
Aceasta înseamnă că un regulator care arată o presiune adecvată în timp ce este inactiv nu confirmă neapărat că sistemul are suficient aer în timpul tăierii.
Umiditatea, uleiul și alți contaminanți pot afecta și mai mult stabilitatea arcului și pot accelera uzura consumabilelor.
Cum se remediază
Verificați dacă compresorul de aer funcționează corect.
Confirmați că compresorul poate furniza debitul de aer necesar.
Inspectați furtunul de aer pentru scurgeri, restricții și fitinguri deteriorate.
Verificați regulatorul și filtrul de aer.
Verificați presiunea aerului în condiții de curgere utilizând procedura recomandată de echipament.
Scurgeți umiditatea acumulată din sistemul de aer.
Înlocuiți elementele de filtrare contaminate atunci când este necesar.
Ce presiune a aerului ar trebui să folosească un tăietor cu plasmă?
Nu există o singură presiune corectă a aerului pentru fiecare tăietor cu plasmă.
Presiunea necesară depinde de modelul echipamentului, designul pistoletului, curentul de tăiere și condițiile de funcționare.
Utilizați întotdeauna specificațiile de presiune și debit furnizate pentru sistemul special de tăiere cu plasmă.
2. Consumabile pentru lanternă cu plasmă uzate sau deteriorate
Aceste componente funcționează în condiții termice și electrice extreme și se deteriorează treptat în timpul tăierii normale.
Consumabilele uzate pot împiedica formarea unui arc de tăiat cu plasmă?
Da.
Un electrod uzat sever, o duză deteriorată sau un ansamblu consumabil care funcționează incorect pot interfera cu inițierea arcului.
De exemplu, un electrod care a dezvoltat o uzură excesivă poate să nu mai ofere condițiile electrice și mecanice prevăzute pentru pornire fiabilă.
O duză deteriorată poate perturba, de asemenea, arcul și caracteristicile fluxului de gaz.
În unele cazuri, deteriorarea consumabilelor poate face ca lanterna să pornească intermitent înainte de a se opri în cele din urmă.
Semne de deteriorare a pistoletului cu plasmă consumabile
Componentă
Uzură sau deteriorare obișnuită
Efect posibil
Electrod
Eroziune excesivă, inserție deteriorată sau uzură anormală
Pornire dificilă sau inconsecventă a arcului
Duză
Orificiu mărit sau distorsionat, ardere sau deformare
Arc instabil și calitate slabă a tăierii
Inel de vârtej
Fisuri, contaminare sau pasaje blocate
Distribuție necorespunzătoare a gazelor
Capac de reținere
Crăpături, fire deteriorate sau așezare incorectă
Probleme de asamblare a pistoletului sau de detectare a siguranței
Scut
Stropi, deteriorare sau blocaj excesiv
Debitul de gaz și performanța de tăiere slabă
Cum se remediază
Deconectați alimentarea și lăsați lanterna să se răcească înainte de a inspecta orice consumabile.
Scoateți consumabilele conform instrucțiunilor producătorului lanternei.
Verificați electrodul pentru uzură excesivă, duza pentru deteriorare și inelul de turbionare pentru fisuri sau contaminare.
Înlocuiți componentele deteriorate cu consumabile care se potrivesc cu modelul pistoletului și aplicația de tăiere.
Atunci când un electrod și o duză au experimentat ambele uzuri semnificative, înlocuirea lor împreună poate ajuta la restabilirea performanței de tăiere consistente.
Evitați amestecarea consumabilelor care nu sunt proiectate să funcționeze împreună.
Sfat de întreținere: Defecțiunile repetate la pornirea arcului pot deteriora și mai mult consumabilele. Investigați cauza în loc să apăsați continuu declanșatorul pistoletului.
3. Consumabile instalate incorect sau probleme de blocare de siguranță a pistoletului
Un dispozitiv de tăiere cu plasmă poate să nu producă un arc chiar și atunci când consumabilele sale sunt relativ noi.
Un posibil motiv este asamblarea incorectă a lanternei.
Multe pistoletele de tăiere cu plasmă utilizează un mecanism de siguranță pentru a detecta dacă anumite componente ale pistolului sunt instalate corect.
În funcție de design, acesta poate fi denumit sistem de piesă în loc, senzor de capac sau blocare de siguranță a pistoletului.
Dacă componentele necesare lipsesc sau sunt așezate incorect, echipamentul poate împiedica inițierea arcului.
Probleme comune de instalare
Capacul de reținere nu este așezat corespunzător.
A fost instalat electrodul sau duza greșit.
Un inel de turbionare lipsește sau poziționat incorect.
Consumabilele sunt instalate în ordine greșită.
O componentă a pistoletului este deteriorată sau nu se potrivește corect.
Ansamblul lanternă nu satisface sistemul său de detectare a siguranței.
De ce un dispozitiv de tăiere cu plasmă oprește arcul după înlocuirea consumabilelor?
Dacă un dispozitiv de tăiere cu plasmă nu mai funcționează imediat după înlocuirea consumabilelor, asamblarea incorectă sau piesele de schimb incompatibile ar trebui să fie printre primele posibilități investigate.
Chiar și atunci când componentele individuale par similare, dimensiunile și cerințele de funcționare ale acestora pot diferi.
Piesele incorecte pot împiedica asamblarea corectă a lanternei sau funcționarea conform intenției.
Cum se remediază
Opriți și deconectați dispozitivul de tăiere cu plasmă.
Scoateți consumabilele după ce lanterna s-a răcit.
Confirmați că fiecare componentă se potrivește cu modelul lanternei.
Inspectați componentele pentru deteriorări fizice.
Reinstalați consumabilele în ordinea specificată.
Asigurați capacul de reținere conform instrucțiunilor lanternei.
Verificați dacă există vreo avertizare legată de lanternă când mașina este repornită.
Nu forțați componentele în poziție și nu strângeți excesiv piesele peste cerințele specificate.
Important: Nu ocoliți niciodată senzorul capacului pistolului sau alt dispozitiv de blocare de siguranță pentru a declanșa dispozitivul de tăiere cu plasmă.
Dacă sistemul de detectare a siguranței continuă să raporteze o defecțiune după asamblarea corectă, poate fi necesară o inspecție profesională.
4. Conexiune slabă a clemei de lucru sau circuit de tăiere incomplet
O conexiune slabă a clemei de lucru este o cauză comună a problemelor de transfer al arcului de tăiere.
Clema de lucru asigură calea de întoarcere electrică între piesa de prelucrat și sursa de energie de tăiere cu plasmă.
Dacă această conexiune este slăbită, contaminată sau întreruptă, arcul principal de tăiere poate să nu se transfere corect sau să rămână stabil.
Poate o clemă de lucru greșită să împiedice formarea unui arc de tăiere cu plasmă?
Depinde de sistemul de pornire a arcului.
La unele mașini de tăiat cu plasmă, o cale de întoarcere inadecvată a lucrării poate împiedica inițierea cu succes a arcului.
La sistemele cu arc pilot, arcul pilot poate începe în continuare, dar arcul de tăiere poate să nu se transfere pe piesa de prelucrat.
Această distincție este importantă atunci când diagnosticați un dispozitiv de tăiere cu plasmă care pare să tragă, dar nu se va tăia.
Probleme obișnuite cu clemele de lucru
Clema este atașată de o suprafață vopsită sau ruginită puternic.
Fălcile de clemă au un contact electric slab.
Cablul de retur de lucru este deteriorat.
Conexiunea la sursa de alimentare este slabă.
Clema este atașată la o componentă cu o cale electrică nesigură către piesa de prelucrat.
Cum se remediază
Inspectați clema de lucru și cablul de retur cu mașina deconectată.
Îndepărtați vopseaua, rugina puternică sau alte impurități izolatoare din zona de contact destinată a clemei.
Atașați ferm clema de lucru pe metalul curat și conductor.
Atunci când este practic, conectați-l direct la piesa de prelucrat, în loc să vă bazați pe o cale incertă printr-o masă de tăiere sau un dispozitiv de fixare.
Inspectați cablul de retur pentru a detecta daune vizibile și înlocuiți componentele defecte.
Odată ce conexiunile sunt restaurate, testați sistemul utilizând procedura recomandată de producător.
Distanța torței afectează transferul arcului?
Da.
Distanța excesivă dintre pistolet și piesa de prelucrat poate împiedica transferul cu succes al arcului sau poate face arcul de tăiere instabil.
Utilizați distanțarea sau înălțimea de tăiere corectă pentru configurația pistoletului și consumabilelor.
Dacă lanterna necesită o anumită tehnică de tăiere cu drag sau de distanță, respectați această cerință în loc să aplicați o distanță de tăiere universală.
5. Declanșare torță defectă, Ansamblu de cabluri sau conexiune
Dacă semnalul de declanșare nu ajunge la sistemul de comandă, este posibil ca mașina să nu înceapă operațiunile necesare de pornire cu aer și arc.
Cablurile și conectorii torței se pot deteriora, de asemenea, prin îndoiri repetate, tragere, impact mecanic sau expunere la condițiile de atelier.
Simptomele unei probleme de declanșare a torței sau de cablu
Nu se întâmplă nimic când este apăsat declanșatorul torței.
Lanterna funcționează intermitent.
Aparatul afișează o eroare de conectare a lanternei.
Pornirea arcului devine nesigură după mutarea cablului pistoletului.
Secvența de pornire a aerului și arcului nu funcționează conform așteptărilor.
Ce cauzează problemele de conectare a torței?
Cauzele posibile includ un comutator declanșator deteriorat, conector slăbit, conductor de comandă rupt sau un ansamblu torță instalat incorect.
Simptomele exacte depind de designul de control al mașinii.
Unele sisteme pot activa fluxul de aer fără a produce un arc, în timp ce altele pot împiedica întreaga secvență de tăiere.
Cum se remediază
Începeți cu o inspecție vizuală externă.
Verificați dacă conectorul pistoletului este așezat și fixat corect.
Căutați daune vizibile la mantaua cablului, carcasa conectorului, declanșatorul și mânerul pistoletului.
Evitați îndoirea strânsă a cablului pistoletului în apropierea mânerului sau a conexiunii la sursa de alimentare.
Dacă un conector este deteriorat sau lanterna continuă să funcționeze intermitent, întrerupeți utilizarea și aranjați pentru inspecție sau înlocuire calificată.
Nu încercați să testați circuitele de declanșare sau de pornire alimentate fără calificările tehnice și procedurile de service corespunzătoare.
Sfat practic: Dacă dispozitivul de tăiere cu plasmă nu pornește în mod repetat și problema apare legată de mișcarea cablului pistoletului, un ansamblu de cablu sau conector deteriorat trebuie investigat înainte de a înlocui consumabilele care nu au legătură.
6. Condiții incorecte de alimentare sau protecție termică
Echipamentul de tăiere cu plasmă necesită o alimentare electrică stabilă și condiții corecte de funcționare.
Dacă puterea de intrare este în afara intervalului permis, este activă o defecțiune de protecție sau mașina și-a depășit ciclul de funcționare, dispozitivul de tăiere cu plasmă poate refuza să inițieze un arc.
Simptome comune
Aparatul pornește, dar nu declanșează.
Este afișată o avertizare de eroare sau temperatură.
Dispozitivul de tăiere cu plasmă se oprește după o tăiere prelungită.
Echipamentul funcționează intermitent la sarcini grele.
Initierea arcului devine nesigura atunci cand alte echipamente functioneaza pe aceeasi sursa electrica.
Cum poate afecta puterea de intrare pornirea arcului cu plasmă?
O mașină de tăiat cu plasmă are nevoie de o sursă electrică care să îndeplinească cerințele de tensiune nominală, frecvență, fază și curent.
O alimentare inadecvată, un cablu prelungitor neadecvat sau o conexiune incorectă pot împiedica funcționarea normală.
De asemenea, sistemele de protecție pot dezactiva ieșirea de tăiere atunci când mașina detectează o condiție nesigură.
Ce este ciclul de funcționare al tăietorului cu plasmă?
Ciclul de funcționare descrie cât de mult poate funcționa o mașină la o putere specificată într-o perioadă de timp definită, de obicei un ciclu de zece minute.
De exemplu, un ciclu de funcționare de 60% la o putere specificată indică, în general, că mașina este evaluată pentru șase minute de funcționare într-o perioadă de zece minute în condițiile de testare definite.
Cerințele reale de răcire depind de mașină și de mediul de operare.
Depășirea ciclului de lucru nominal poate determina activarea protecției termice.
Cum se remediază
Verificați afișajul mașinii sau indicatoarele de avertizare.
Verificați dacă sursa de alimentare și instalația electrică respectă specificațiile echipamentului.
Confirmați că modul de operare și setările selectate sunt adecvate pentru procesul de tăiere dorit.
Dacă este activă o avertizare termică, opriți tăierea și lăsați mașina să se răcească conform instrucțiunilor sale de utilizare.
Păstrați orificiile de ventilație libere și păstrați un spațiu adecvat în jurul echipamentului.
Dacă se suspectează probleme de alimentare cu energie electrică, solicitați verificarea instalației de către un electrician calificat.
Nu resetați în mod repetat o mașină care continuă să raporteze defecțiuni electrice sau termice.
7. Arc pilot Defecțiune a circuitului sau a componentei electrice interne
Dacă sursa de aer, consumabilele pistoletului, clema de lucru, ansamblul pistoletului și condițiile de funcționare sunt toate corecte, problema poate implica o defecțiune electrică internă.
În funcție de designul tăietorului cu plasmă, sistemul de pornire a arcului poate conține circuite de control, componente de comutare, senzori și alte ansambluri electrice.
O defecțiune a unuia dintre aceste sisteme poate împiedica lanterna să inițieze sau să mențină un arc.
Care sunt semnele unei probleme de circuit Arc pilot ?
Simptomele posibile includ:
Aerul curge normal, dar nu se produce niciun arc.
Mașina raportează în mod repetat o defecțiune la pornirea arcului.
Consumabilele noi instalate corect nu restabilesc funcționarea.
Conexiunile lanternei și condițiile de alimentare externă par normale.
Mașina nu reușește să inițieze un arc în ciuda faptului că a trecut de verificările sale externe normale.
Aceste simptome nu dovedesc că o componentă internă a eșuat. Ele indică faptul că poate fi necesar un diagnostic profesional suplimentar.
Cum se remediază
Finalizați mai întâi inspecțiile externe recomandate.
Înregistrați modelul echipamentului, codul de eroare, condițiile de funcționare și simptomele exacte.
Contactați un tehnician de service calificat sau producătorul echipamentului pentru procedura de diagnosticare adecvată.
Sistemele interne de pornire a arcului pot implica tensiuni electrice periculoase și energie stocată.
Nu deschideți sursa de alimentare, nu ocoliți circuitele de protecție și nu încercați reparații electrice interne fără pregătirea și echipamentul adecvat.
Înlocuirea sursei de alimentare nu ar trebui să fie primul pas de depanare atunci când nu au fost excluse cauze externe mai simple.
Cum depanați un dispozitiv de tăiere cu plasmă care nu se arcuiește?
Un proces sistematic de depanare ajută la identificarea problemei fără înlocuirea inutilă a pieselor scumpe.
Utilizați următoarea secvență pentru a restrânge cauza.
Pasul 1: Identificați simptomul exact
Determinați dacă mașina:
Nu are flux de aer și nu are arc.
Produce flux de aer, dar fără arc.
Pornește un arc pilot care nu se transferă.
Produce un arc care se oprește imediat.
Începe intermitent.
Această observație inițială poate elimina mai multe posibilități care nu au legătură.
Pasul 2: Verificați indicatorii de eroare ai mașinii
Inspectați afișajul și luminile de avertizare.
Presiunea aerului, protecția termică, conexiunea pistoletului și defecțiunile electrice pot fi identificate prin indicatori specifici.
Utilizați manualul de utilizare pentru a interpreta orice coduri de eroare.
Pasul 3: Verificați alimentarea cu aer
Confirmați că compresorul, regulatorul, filtrele și furtunurile funcționează corect.
Verificați presiunea și debitul în condițiile specificate pentru echipament.
Nu vă bazați doar pe citirea presiunii în gol a regulatorului.
Pasul 4: Inspectați consumabilele torței
Deconectați alimentarea și lăsați lanterna să se răcească.
Inspectați electrodul, duza, inelul de turbionare, capacul de reținere și alte componente necesare.
Înlocuiți consumabilele deteriorate sau incompatibile.
Reasamblați lanterna corect.
Pasul 5: Verificați clema de lucru și cablul de retur
Inspectați clema, cablul și punctele de conectare.
Asigurați-vă că clema face contact sigur cu metalul curat, conductiv.
Pasul 6: Inspectați lanterna și conexiunile externe
Verificați declanșatorul, mantaua cablului și conectorii externi pentru daune vizibile.
Asigurați-vă că lanterna este conectată corect la sursa de alimentare.
Pasul 7: Confirmați condițiile de funcționare
Verificați cerințele de putere de intrare, modul de funcționare, curentul de tăiere, avertismentele termice și ciclul de funcționare.
Corectați orice probleme identificate de sistemele de protecție ale mașinii.
Pasul 8: Solicitați un serviciu profesional dacă este necesar
Dacă dispozitivul de tăiere cu plasmă tot nu se arc după verificările externe, opriți depanarea și aranjați service calificat.
Nu încercați porniri repetate de arc atunci când mașina afișează defecte persistente.
De ce tăietorul meu cu plasmă are aer, dar nu are arc?
Una dintre cele mai frecvente întrebări de depanare este:
„De ce dispozitivul meu de tăiere cu plasmă suflă aer, dar nu formează arc?”
Fluxul de aer fără arc înseamnă că cel puțin o parte a sistemului pneumatic funcționează, dar secvența de pornire a arcului nu s-a finalizat cu succes.
Cauzele posibile includ:
Electrodul și duza uzate sau deteriorate.
Consumabile pentru lanternă instalate incorect.
Un dispozitiv de blocare de siguranță a lanternei nesatisfăcut.
O conexiune a lanternei sau un semnal de control deteriorat.
O defecțiune de protecție a mașinii.
O problemă în circuitul de pornire a arcului.
Începeți prin a verifica indicatoarele de avertizare ale mașinii.
Apoi, deconectați alimentarea și inspectați consumabilele și ansamblul pistoletului.
Confirmați că componentele de schimb sunt corecte pentru lanternă.
Dacă componentele externe sunt în stare bună și mașina încă suflă aer fără a produce un arc, poate fi necesară o diagnoză electrică profesională.
Notă: Unele mașini de tăiat cu plasmă continuă să sufle aer pentru o perioadă scurtă de timp după tăiere. Acest ciclu de răcire post-flux este normal și nu trebuie interpretat automat ca o defecțiune.
De ce pornește Arc pilot dar nu se transferă pe piesa de prelucrat?
Un dispozitiv de tăiere cu plasmă poate genera cu succes un arc pilot, dar nu reușește să stabilească arcul de tăiere principal.
Aceasta este descrisă în mod obișnuit ca o problemă de transfer de arc pilot.
Arcul pilot și arcul de tăiere transferat îndeplinesc diferite funcții.
Arcul pilot susține inițierea arcului, în timp ce arcul transferat asigură calea de tăiere electrică prin piesa de prelucrat.
Dacă arcul pilot este prezent, dar mașina nu va tăia, concentrați-vă asupra condițiilor necesare pentru transferul arcului.
Cauze comune ale eșecului transferului Arc pilot
Cauza posibila
De ce contează
Acțiune recomandată
Conexiune slabă a clemei de lucru
Circuitul de tăiere poate fi incomplet
Conectați clema la metalul curat
Distanța excesivă a torței
Este posibil ca arcul să nu se transfere cu succes
Utilizați înălțimea de tăiere specificată
Piesa de prelucrat murdară sau acoperită
Contactul electric poate fi nesigur
Curățați zona de contact adecvată
Consumabile incorecte
Este posibil ca caracteristicile arcului să nu se potrivească aplicației
Instalați setul corect de consumabile
Setări de operare incorecte
Condițiile de tăiere pot fi nepotrivite
Verificați modul și setările selectate
Alimentare cu aer instabilă
Formarea arcului și stabilitatea pot fi afectate
Verificați presiunea și debitul în condiții de funcționare
Evitați să trageți în mod repetat arcul pilot în aer liber în încercarea de a forța un transfer.
Urmați procedurile de pornire și testare recomandate de echipament.
De ce un dispozitiv de tăiere cu plasmă începe să formeze arc și apoi se oprește?
Un dispozitiv de tăiere cu plasmă care pornește normal, dar se oprește în timpul tăierii poate avea o problemă diferită de una care nu pornește niciodată.
Cauzele obișnuite includ fluxul instabil de aer, consumabilele uzate, distanța excesivă de tăiere, calea slabă de întoarcere a lucrării sau protecția termică.
Momentul defecțiunii oferă informații utile de diagnosticare.
Dacă arcul se oprește imediat după pornire , inspectați consumabilele, ansamblul pistoletului, alimentarea cu aer și clema de lucru.
Dacă arcul se oprește după câteva minute de tăiere , verificați indicatorii de temperatură ai mașinii, ciclul de funcționare și capacitatea de alimentare cu aer.
Dacă arcul se oprește când se deplasează peste piesa de prelucrat , inspectați înălțimea de tăiere, starea cablului, calea de întoarcere a lucrării și parametrii de tăiere.
De asemenea, confirmați că grosimea materialului și viteza de tăiere sunt adecvate pentru capacitatea nominală a echipamentului.
Consumabilele noi ale pistolului cu plasmă pot cauza probleme fără arc?
Da. Instalarea consumabilelor noi nu garantează automat inițierea cu succes a arcului.
Piesele de schimb trebuie să fie compatibile cu lanterna specifică și instalate corect.
Problemele potențiale includ:
Dimensiuni incorecte ale electrodului.
Design incompatibil al duzei.
Evaluare greșită a curentului de tăiere.
Lipsă sau poziționat incorect inel de turbion.
Instalare necorespunzătoare a capacului de reținere.
Componente de schimb deteriorate.
O componentă poate arăta similar cu originalul, având dimensiuni sau cerințe de operare diferite.
Din acest motiv, compatibilitatea modelului de lanternă este mai importantă decât similitudinea vizuală.
Dacă un dispozitiv de tăiere cu plasmă nu mai formează arcul imediat după înlocuirea consumabilelor, inspectați componentele nou instalate înainte de a presupune că sursa de alimentare a eșuat.
Cum puteți preveni problemele de pornire a arcului de tăiere cu plasmă?
Întreținerea preventivă poate reduce întreruperile neașteptate de tăiere, poate îmbunătăți durata de viață a consumabilelor și poate sprijini o producție mai consistentă.
1. Mențineți o sursă de aer curat și uscat
Inspectați regulat compresorul, filtrul de aer, regulatorul și sistemul de separare a umidității.
Scurgeți apa acumulată și înlocuiți elementele filtrante atunci când este necesar.
Calitatea constantă a aerului ajută la protejarea componentelor pistolului și la menținerea unor condiții de tăiere stabile.
2. Inspectați consumabilele înainte de tăiere
Verificați electrodul și duza pentru uzură vizibilă.
Inspectați inelul de turbionare și capacul de reținere pentru a vedea dacă nu sunt deteriorate.
Înlocuiți componentele în funcție de starea lor reală și de recomandările de întreținere ale echipamentului.
3. Utilizați consumabilele corecte
Potriviți consumabilele la modelul pistoletului, curentul de funcționare și aplicația de tăiere.
Evitați combinarea pieselor care nu sunt proiectate să funcționeze împreună.
4. Protejați lanterna Ansamblu de cabluri
Preveniți îndoirea excesivă, strivirea, tragerea și abraziunea.
Dirijați cablul pistoletului departe de marginile ascuțite și echipamentele în mișcare.
Inspectați în mod regulat conectorii și manșoanele cablurilor.
5. Mențineți contactul fiabil al clemei de lucru
Păstrați clema de lucru curată și verificați dacă cablul de retur nu este deteriorat.
Conectați clema la o suprafață conductivă adecvată înainte de tăiere.
6. Urmați ciclul de lucru nominal
Utilizați mașina în limitele de funcționare specificate.
Mențineți o ventilație adecvată și răspundeți prompt la avertismentele termice.
7. Păstrați o evidență de întreținere
Pentru magazinele de fabricație și utilizatorii industriali, o simplă înregistrare de întreținere poate ajuta la identificarea defecțiunilor recurente.
Informațiile utile includ:
Articol de întreținere
Ce să înregistrați
Model torță
Model și set de consumabile compatibile
Curentul de tăiere
Interval de operare tipic
Stare consumabil
Uzura electrodului si a duzei
Alimentare cu aer
Presiunea, debitul și starea filtrului
Simptome de defecțiune
Fără arc, arc intermitent sau transfer eșuat
Acțiune corectivă
Componente inspectate sau înlocuite
Rezultat
Dacă tăierea normală a fost restabilită
Un proces de inspecție consecvent poate ajuta echipele de întreținere să distingă uzura de rutină a consumabilelor de problemele recurente ale echipamentelor.
Ce ar trebui să verificați înainte de a înlocui un Pistolet de tăiere cu plasmă ?
Daca existenta Lanterna de tăiere cu plasmă este deteriorată sau întâmpină în mod repetat probleme de pornire a arcului, selectarea unui înlocuitor compatibil este esențială.
O lanternă de înlocuire nu ar trebui să fie aleasă numai după aspect sau amperajul anunțat.
Înainte de a cumpăra, verificați următoarele specificații.
Factorul de selecție
De ce contează
Model de tăiere cu plasmă
Stabilește dacă lanterna poate fi utilizată cu sursa de alimentare
Tip conexiune lanternă
Asigură conexiuni electrice, pneumatice și de control compatibile
Curent nominal de tăiere
Trebuie să îndeplinească cerințele de funcționare prevăzute
Sistem de pornire a arcului
Trebuie să se potrivească cu designul de pornire și control al echipamentului
Compatibilitate consumabile
Determină electrodul, duza și piesele de schimb aferente
Lungimea cablului pistoletului
Afectează aspectul și manipularea stației de lucru
Aplicare manuală sau mecanizată
Determină configurația adecvată a lanternei
Cerințe de siguranță și control
Asigură funcționarea corectă a funcțiilor de protecție ale pistoletului
Pentru distribuitorii de echipamente de sudare, centrele de reparații și echipele de achiziții industriale, verificarea acestor detalii înainte de a comanda poate reduce problemele de compatibilitate și returnările inutile.
Când solicitați o lanternă de schimb sau consumabile, furnizați modelul de lanternă existent, modelul mașinii, detaliile conectorului și curentul de funcționare.
Fotografiile torței originale și ale componentelor consumabile pot ajuta, de asemenea, furnizorul să verifice compatibilitatea.
Întrebări frecvente despre problemele de tăiere cu plasmă fără arc
1. De ce dispozitivul meu de tăiere cu plasmă nu se formează?
Un dispozitiv de tăiere cu plasmă poate să nu producă arc din cauza presiunii insuficiente a aerului, a consumabilelor uzate, a asamblarii incorecte a pistoletului, a unui contact electric de retur slab, a problemelor de declanșare, a defecțiunilor de protecție sau a problemelor cu circuitul de pornire a arcului intern.
Începeți prin a verifica indicatoarele de defecțiune, alimentarea cu aer, consumabilele pistoletului și conexiunile externe.
2. De ce dispozitivul meu de tăiere cu plasmă are aer, dar nu are arc?
Fluxul de aer fără arc poate indica consumabile uzate, asamblare incorectă a pistoletului, o blocare de siguranță nesatisfăcută, o problemă cu semnalul de control sau o defecțiune internă la pornirea arcului.
Verificați indicatoarele de avertizare ale mașinii și inspectați componentele pistoletului cu alimentarea deconectată.
3. De ce nu funcționează dispozitivul meu de tăiere cu plasmă Arc pilot ?
Un arc pilot poate eșua din cauza consumabilelor deteriorate, a asamblarii necorespunzătoare, a alimentării inadecvate cu aer, a defecțiunilor de conectare a pistoletului sau a problemelor la sistemul de pornire.
Nu toate mașinile de tăiat cu plasmă folosesc același design cu arc pilot, așa că procedura de diagnosticare adecvată depinde de echipament.
4. De ce pornește dispozitivul meu de tăiere cu plasmă Arc pilot , dar nu se taie?
Dacă arcul pilot pornește, dar arcul principal de tăiere nu se transferă, inspectați clema de lucru, contactul cu piesa de prelucrat, separatorul pistolului, consumabilele și setările de operare.
O cale slabă de întoarcere a lucrării sau distanța excesivă a pistoletului poate interfera cu transferul de succes al arcului.
5. Poate un electrod rău să provoace focul unui dispozitiv de tăiere cu plasmă?
Da. Un electrod grav uzat sau deteriorat poate interfera cu inițierea sigură a arcului.
Inspectați electrodul pentru eroziune excesivă sau deteriorare anormală și înlocuiți-l atunci când este necesar.
Inspectați, de asemenea, duza și alte consumabile pentru uzura aferentă.
6. Poate o duză murdară să oprească un arc de tăiere cu plasmă?
O duză contaminată, blocată sau deteriorată poate afecta fluxul de gaz și comportamentul arcului.
În funcție de gravitatea problemei și de designul pistoletului, aceasta poate contribui la pornirea nesigură sau la o tăiere instabilă.
Inspectați și înlocuiți consumabilele deteriorate conform specificațiilor pistoletului.
7. De ce presiune a aerului are nevoie un tăietor cu plasmă?
Presiunea corectă a aerului depinde de modelul de tăietor cu plasmă și de lanternă.
Respectați întotdeauna cerințele de presiune și debit specificate ale echipamentului.
Verificați alimentarea cu aer în condiții de curgere, deoarece presiunea poate scădea atunci când lanterna funcționează.
8. Poate o clemă greșită să nu taie un dispozitiv de tăiere cu plasmă?
Da. O conexiune slabă a clemei de lucru poate împiedica transferul corect al arcului principal de tăiere sau poate provoca o tăiere instabilă.
Conectați ferm clema de lucru la metalul curat și conductor și verificați cablul de retur pentru a nu se deteriora.
9. De ce dispozitivul meu de tăiere cu plasmă oprește arcul după câteva secunde?
Cauzele posibile includ fluxul de aer instabil, consumabilele deteriorate, transferul slab al arcului, o defecțiune de control sau un sistem de protecție activ.
Dacă problema apare după o tăiere prelungită, verificați și limitarea supraîncălzirii și a ciclului de funcționare.
10. De ce dispozitivul meu de tăiere cu plasmă nu se formează după schimbarea consumabilelor?
Selecția sau asamblarea incorectă a consumabilelor este o cauză posibilă.
Confirmați că electrodul, duza, inelul de turbionare și capacul de reținere sunt compatibile cu lanterna și instalate în ordinea corectă.
Verificați dacă mașina afișează un ansamblu lanternă sau o defecțiune legată de siguranță.
11. Cum știu dacă lanterna mea cu plasmă este proastă?
Semnele posibile includ deteriorarea vizibilă a pistolului, funcționarea intermitentă a declanșării, izolația cablului deteriorată, defecțiuni repetate de conectare sau probleme persistente de pornire a arcului după ce au fost verificate consumabilele externe și condițiile de funcționare.
Aceste simptome nu înseamnă întotdeauna că lanterna completă trebuie înlocuită.
O inspecție calificată poate ajuta la determinarea dacă problema se limitează la o componentă înlocuibilă sau implică ansamblul pistoletului.
12. Când ar trebui să opresc depanarea unui dispozitiv de tăiere cu plasmă?
Opriți utilizarea echipamentului dacă observați izolație electrică deteriorată, mirosuri de ars, zgomote anormale, defecțiuni repetate de protecție sau alte semne ale unui pericol electric.
Întreținerea profesională este, de asemenea, adecvată atunci când mașina continuă să se defecteze după inspecțiile externe recomandate.
Nu ocoliți niciodată dispozitivele de siguranță și nu încercați reparații necalificate la componentele interne de înaltă tensiune.
Gânduri finale: Cum să reparați un dispozitiv de tăiere cu plasmă care nu are arc
Când un dispozitiv de tăiere cu plasmă nu are arc, cea mai eficientă abordare este identificarea exactă a simptomului de defecțiune înainte de a înlocui piesele.
Începeți cu indicatoarele de alimentare cu aer și de defecțiune a mașinii. Apoi inspectați consumabilele pistoletului, confirmați asamblarea corectă și verificați clema de lucru și conexiunile externe.
Dacă arcul pilot începe, dar nu se transferă, concentrați-vă pe calea de întoarcere electrică, înălțimea de tăiere și condițiile de operare.
Dacă mașina are flux de aer, dar nu are arc în ciuda condițiilor externe corecte, o problemă de control sau de pornire internă a arcului poate necesita un diagnostic profesionist.
Cheia pentru o tăiere cu plasmă fiabilă este o lanternă potrivită, consumabile instalate corect, un flux de aer stabil, conexiuni electrice solide și funcționarea în limitele nominale ale echipamentului.
Pentru distribuitorii de echipamente, atelierele de fabricație și echipele de întreținere industrială, înțelegerea acestor șapte cauze comune poate reduce costurile inutile de înlocuire, poate îmbunătăți eficiența de depanare și poate sprijini o performanță de tăiere mai fiabilă.
Acest site web folosește cookie-uri și tehnologii similare ('cookie-uri'). Sub rezerva consimțământului dvs., va folosi cookie-uri analitice pentru a urmări conținutul care vă interesează și cookie-uri de marketing pentru a afișa publicitate bazată pe interese. Pentru aceste măsuri folosim furnizori terți, care pot folosi datele și în propriile scopuri.
Îți dai consimțământul făcând clic pe „Accept tot” sau aplicând setările tale individuale. Datele dumneavoastră pot fi apoi prelucrate și în țări terțe din afara UE, cum ar fi SUA, care nu au un nivel corespunzător de protecție a datelor și unde, în special, accesul autorităților locale poate să nu fie împiedicat în mod eficient. Vă puteți revoca oricând consimțământul cu efect imediat. Dacă faceți clic pe „Respinge tot”, vor fi folosite numai cookie-urile strict necesare.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių