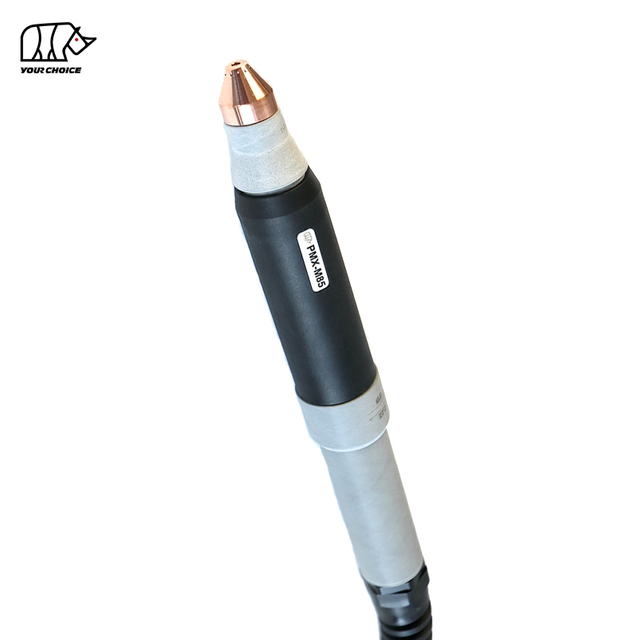
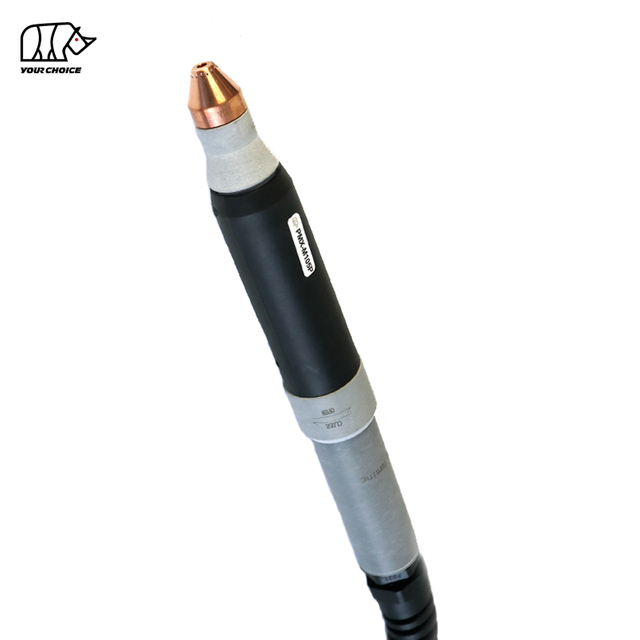
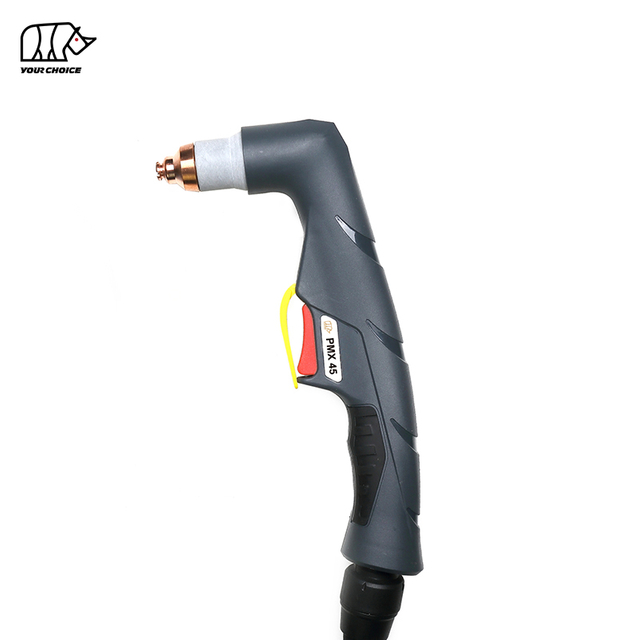
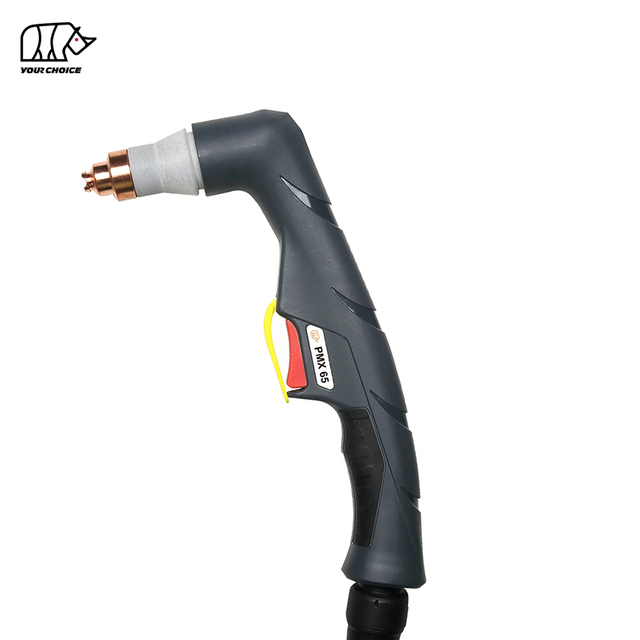
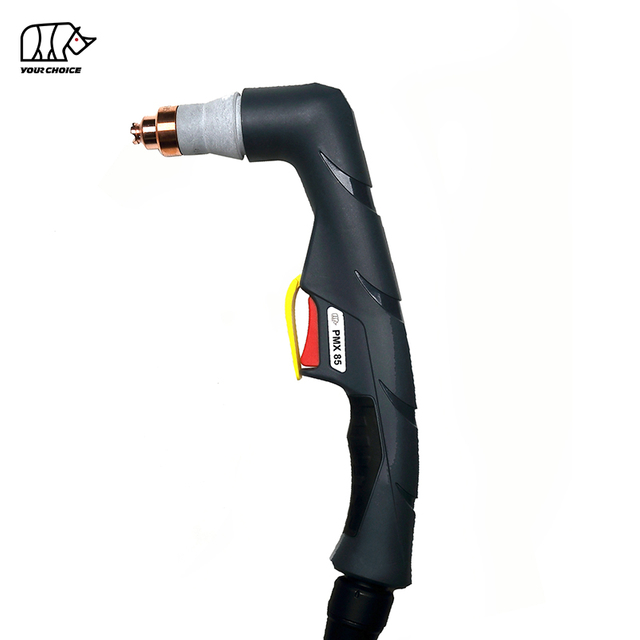
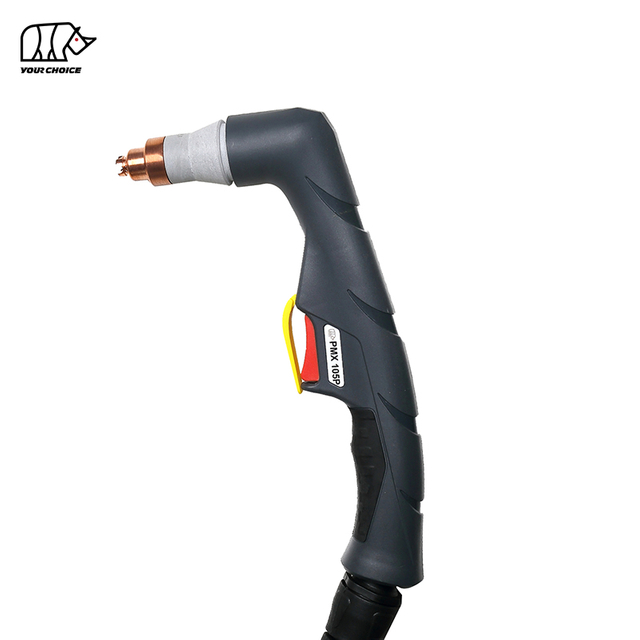
PMX Series Non-HF Gorionici za plazma sečenje за ручно и CNC сечење
INWELT PMX Series је породица ваздушно хлађених, не-високофреквентних плазма резача дизајнираних за професионално ручно сечење и механизоване CNC апликације.
Тренутни асортиман укључује две главне групе производа:
Ручне / ручне бакље
PMX 45 – 45А
PMX 65 – 65А
PMX85 – 85А
PMX 105 – 105А
CNC / Механизоване бакље
PMX -М45 – 45А
PMX -М65 – 65А
PMX -М85 – 85А
PMX -М105 – 105А
Серија користи ваздух/Н₂ као процесни гас и подржава више нивоа струје резања, конфигурације потрошног материјала, склопове каблова и задње везе.
Ручне и машинске горионике треба третирати као засебне конфигурације производа чак и када деле сродни потрошни материјал.
INWELT PMX Series Модел за поређење
| модела |
Операција |
Примарни струјни |
радни циклус |
Почетни |
гас |
Стандардни вод |
| PMX 45 |
Мануал |
45А |
60% |
Non-HF |
Ваздух / Н₂ |
6 м |
| PMX 65 |
Мануал |
65А |
60% |
Non-HF |
Ваздух / Н₂ |
6 м |
| PMX85 |
Мануал |
85А |
60% |
Non-HF |
Ваздух / Н₂ |
6 м |
| PMX 105 |
Мануал |
105А |
60% |
Non-HF |
Ваздух / Н₂ |
6 м |
| PMX -М45 |
CNC / Машина |
45А |
60% |
Non-HF |
Ваздух / Н₂ |
6 м |
| PMX -М65 |
CNC / Машина |
65А |
60% |
Non-HF |
Ваздух / Н₂ |
6 м |
| PMX -М85 |
CNC / Машина |
85А |
60% |
Non-HF |
Ваздух / Н₂ |
6 м |
| PMX -М105 |
CNC / Машина |
105А |
60% |
Non-HF |
Ваздух / Н₂ |
6 м |
Горе наведене вредности представљају примарно тренутно позиционирање тренутног опсега INWELT PMX .
Варијанте веће струје као што су PMX 45П или PMX 105П треба третирати као засебне производе само када су њихове техничке спецификације независно верификоване.
Ручно PMX Gorionici za plazma sečenje
Ручни асортиман PMX дизајниран је за производњу, поправку, одржавање и индустријско ручно сечење плазмом.
Тренутни модели укључују:
PMX 45
PMX 65
PMX85
PMX 105
Ручни горионици укључују рукохват, окидач и предњи потрошни систем дизајниран за сечење које контролише оператер.
Изаберите модел према:
PMX 45 45А Ručni gorionik za plazma sečenje
PMX 45 је ручни модел са најнижом струјом у тренутном PMX Series .
Тренутне INWELT спецификације укључују:
45А примарна називна струја
60% радног циклуса
Non-HF лук почиње
Ваздух / Н₂ процесни гас
Прибл. Притисак гаса 5,0 бара
Прибл. 160 Л/мин проток гаса
Прибл. Препоручује се 60 секунди после протока
6 м стандардни провод бакље
Више опција задњег конектора
Тренутне конфигурације везе могу укључивати:
PMX 45 је погодан за општу производњу, поправку и апликације за сечење метала са ниском струјом када је повезан на компатибилни извор плазма напајања.
PMX 65 65А Ručni gorionik za plazma sečenje
PMX 65 пружа додатни тренутни капацитет задржавајући исти концепт платформе који није HF PMX .
Тренутне спецификације укључују:
Називна струја 65А
60% радног циклуса
Non-HF почиње
Ваздух / Н₂ процесни гас
Прибл. Притисак гаса 5,0 бара
Прибл. 185 Л/мин проток гаса
Прибл. Препоручује се 60 секунди после протока
6 м стандардни провод
Потрошна платформа PMX 65 подржава конфигурације сечења са нижим струјама и пуном снагом, укључујући врхове за сечење од 45А и 65А.
Ово омогућава да се горионик конфигурише у складу са стварном радном струјом уместо да се користи једна величина млазнице за сваку примену.
PMX85 85А Ručni gorionik za plazma sečenje
PMX85 је дизајниран за високо струјно професионално ручно сечење плазмом.
Тренутне INWELT спецификације укључују:
Називна струја 85А
60% радног циклуса
Non-HF лук почиње
Ваздух / Н₂ процесни гас
Прибл. Притисак гаса 5,0 бара
Прибл. 230 Л/мин проток гаса
Прибл. Препоручује се 80 секунди после протока
6 м стандардни провод
Тренутна породица потрошног материјала обухвата:
Одговарајући типични пречници млазница су приближно:
45А – Ø0,9 мм
65А – Ø1,1 мм
85А – Ø1,3 мм
Увек користите проверену комбинацију врха и штита за изабрану струју.
PMX 105 105А Ručni gorionik za plazma sečenje
PMX 105 је најсавременији стандардни ручни модел у тренутном PMX Series .
Требало би да се позиционира првенствено као производ од 105А , одвојен од било које PMX 105П конфигурације веће струје.
Тренутне INWELT спецификације укључују:
105А примарна називна струја
60% радног циклуса
Non-HF лук почиње
Ваздух / Н₂ процесни гас
Прибл. Притисак гаса 5,0–5,5 бара
Прибл. 255 Л/мин проток гаса
Прибл. Препоручује се 120 секунди после протока
6 м стандардни провод
Тренутна фамилија производа укључује потрошни материјал за сечење за неколико струјних опсега до 105А.
Врх Ø1,5 мм се користи као тренутна конфигурација за сечење пуног излаза од 105 А.
Немојте аутоматски третирати потрошни материјал који се односи на 125А као стандардну PMX оцену 105.
PMX -М CNC и механизовани Gorionici za plazma sečenje
PMX -М модели су наменске верзије машинских бакљи дизајниране за:
Тренутни модели укључују:
PMX -М45
PMX -М65
PMX -М85
PMX -М105
Машинске бакље користе конфигурацију равног тела намењену за фиксну монтажу, а не за ручни рад.
PMX -М45 45А CNC gorionik za plazma sečenje
PMX -М45 је најниже струјни механизовани модел у тренутном опсегу PMX -М.
Тренутне спецификације укључују:
45А примарно позиционирање производа
60% радног циклуса
Non-HF лук почиње
Ваздух / Н₂ процесни гас
Прибл. Радни притисак 5,0 бара
Прибл. 160 Л/мин проток гаса
Прибл. Препоручује се 60 секунди после протока
6 м стандардни провод
Конфигурација машине / CNC бакље
Тренутно доступне комплетне конфигурације бакље укључују:
1/4Г интегрисани / 2-жични
1/4Г одвојен / 2-жични
Централни адаптер / 2-жични
Централни адаптер / коаксијални кабл
Свака конфигурација PMX -М45П веће струје треба да остане одвојена осим ако није технички верификована.
PMX -М65 65А CNC gorionik za plazma sečenje
PMX -М65 је дизајниран за механизовано плазма сечење класе 65А.
Тренутне INWELT спецификације укључују:
Називна струја 65А
60% радног циклуса
Non-HF почиње
Ваздух / Н₂
Прибл. Притисак гаса 5,0 бара
Прибл. 185 Л/мин проток гаса
Прибл. Препоручује се 60 секунди после протока
6 м стандардни провод
Тренутни потрошни материјал укључује конфигурације за машинско сечење и 45А и 65А.
Врх пуне снаге 65А ПРО користи приближно отвор млазнице Ø1,1 мм у тренутном INWELT систему.
PMX -М85 85А CNC gorionik za plazma sečenje
PMX -М85 обезбеђује већи капацитет механизованог сечења за CNC столове и аутоматизовану обраду плоча.
Тренутне INWELT спецификације укључују:
Називна струја 85А
60% радног циклуса
Non-HF почиње
Ваздух / Н₂
Прибл. Притисак гаса 5,0 бара
Прибл. 230 Л/мин проток гаса
Прибл. Препоручује се 80 секунди после протока
6 м стандардни провод
Тренутна фамилија потрошног материјала машина укључује:
45А – приближно Ø0,9 мм
65А – приближно Ø1,1 мм
85А – приближно Ø1,3 мм
Тачну комбинацију INWELT врха, штита и компоненти за задржавање треба потврдити за сваки тренутни ниво.
PMX -М105 105А CNC gorionik za plazma sečenje
PMX -М105 је најсавременији стандардни CNC модел у тренутном опсегу PMX -М.
Требало би да се позиционира првенствено као:
PMX -М105 = 105А Non-HF CNC gorionik za plazma sečenje
Тренутне спецификације укључују:
105А примарна називна струја
60% радног циклуса
Non-HF почиње
Ваздух / Н₂
Прибл. Притисак гаса 5,0–5,5 бара
Прибл. Проток гаса 255 Л/мин
Прибл. Препоручује се 120 секунди после протока
6 м стандардни провод
Повезане конфигурације струје резања укључују:
Сваки одвојени 125А PMX -М105П производ треба да има свој ентитет производа и техничку страницу уместо да се меша у стандардну PMX -М105 спецификацију.
Ручно PMX вс. PMX -М CNC Бакља: Која је разлика?
Главна разлика је у начину рада и монтаже бакље.
| Функција |
PMX Ручна бакља |
PMX -М Машинска бакља |
| Операција |
Хандхелд |
CNC / Механизовано |
| Telo gorionika |
Ручица оператера |
Право тело машине |
| Старт Цонтрол |
Окидач бакље |
Машина / CNC контрола |
| Монтажа |
Хандхелд |
Држач бакље / З-оса |
| Висина сечења |
Оператер контролише |
Контролисана машинама |
| Типични модели |
PMX 45 / 65 / 85 / 105 |
PMX -М45 / 65 / 85 / 105 |
Немојте инсталирати ручни горионик као замену за наменски машински горионик без провере комплетних системских захтева.
Како одабрати исправну PMX тренутну класу
Тачна класа струје зависи од извора плазма енергије и захтева за сечењем.
PMX 45 / PMX -М45
Примарна струја:
45А
PMX 65 / PMX -М65
Примарна струја:
65А
PMX85 / PMX -М85
Примарна струја:
85А
PMX 105 / PMX -М105
Примарна струја:
105А
Горионик веће струје не значи аутоматски да га треба користити пуном снагом за сваки рез.
Млазница, штит и остали потрошни материјал морају бити усклађени са изабраном радном струјом.
PMX Series Избор врха за сечење према струји
Тренутни INWELT PMX систем потрошног материјала прати приступ који је специфичан за тренутну млазницу.
Типични односи пуне струје укључују:
| струју резања |
Типични пречник врха |
| 45А |
Ø0,9 мм |
| 65А |
Ø1,1 мм |
| 85А |
Ø1,3 мм |
| 105А |
Ø1,5 мм |
Тачан број дела зависи од модела горионика, конфигурације ручне/машине и породице потрошног материјала.
Не бирајте врх за плазма сечење само по физичком изгледу.
Зашто је важно подударање струје и млазнице
Млазница за сечење сужава плазма лук.
Пречник млазнице утиче на:
Коришћење млазнице ниске струје при прекомерној амперажи може довести до:
Брзо хабање млазнице
Увећани отвор
Нестабилан лук
Шири усек
Лош квалитет сечења
Користите млазницу наведену за изабрану струју.
PMX Series Електроде
Електрода преноси електричну енергију у плазма лук.
Тренутна породица PMX користи заменљиве електроде усклађене са релевантном лампом и потрошном платформом.
Прегледајте електроду за:
Претерано истрошена електрода може убрзати хабање млазнице и смањити поузданост покретања лука.
PMX Series Вртложни прстенови
Вртложни прстен контролише дистрибуцију и ротацију процесног гаса око електроде.
Исправан вртлог гаса помаже да се стабилизује и сузи плазма лук.
Различите класе струје могу захтевати различите конфигурације вртложних прстенова.
Немојте претпостављати да је један вртложни прстен исправан за сваки PMX 45–105 процес.
Користите верификовани однос потрошног материјала INWELT .
Ручни штитови против машинских штитова
Ручно и механизовано сечење плазмом може захтевати различите конфигурације предњег штита.
Штитови ручних бакљи
Типични ручни процеси могу укључивати:
Драг цуттинг
Одвојено сечење
Копање
Штитови машинских бакљи
Механизовани процеси могу захтевати:
Штит за машинско сечење
Конфигурација за одвајање
CNC компоненте за задржавање
Предњи крај специфичан за процес
Немојте аутоматски инсталирати штит за руке на машинску горионицу или штит за машину на ручну горионицу.
Потрошни материјал за сечење у односу на бушење
Одабране PMX конфигурације могу да подрже исецање плазмом када су инсталирани исправни потрошни материјали.
Сечење
Потрошни материјал за сечење је дизајниран да створи уски плазма млаз за одвајање материјала.
Копање
Потрошни материјал за урезивање ствара шири лук за контролисано уклањање метала.
Типичне апликације за глодање укључују:
Уклањање завара
Уклањање дефекта
Бацк-гоугинг
Заједничка припрема
Поправка и прерада
Користите исправну млазницу за урезивање и штит за изабрану струју.
Non-HF Покретање плазма лука
Тренутни INWELT PMX Series је позициониран око система за покретање лука који нису високофреквентни.
Ова разлика је важна за пројекте замене.
Светиљка која није HF PMX не би требало аутоматски да замени:
Пре замене, потврдите:
Зашто је Non-HF почетак важан за CNC системе
CNC плазма системи могу укључивати осетљиву електронику као што су:
CNC контролер
Регулатор висине бакље
Моторни погони
Рачунарски интерфејси
Сигнални каблови
Non-HF плазма стартовање избегава конвенционалну архитектуру високофреквентног паљења коју користе HF -старт плазма системи.
Међутим, сама операција која није HF не гарантује CNC компатибилност.
Комплетан извор напајања, горионик и контролни систем још увек треба да се поклапају.
PMX Series Захтеви за процесни гас
Тренутне INWELT PMX бакље користе:
Ваздух / Н₂
као наведене процесно-гасне опције.
Приближне вредности тренутне категорије су:
| Тренутна класа |
Притисак |
Проток гаса |
| 45А |
~5,0 бара |
~160 Л/мин |
| 65А |
~5,0 бара |
~185 Л/мин |
| 85А |
~5,0 бара |
~230 Л/мин |
| 105А |
~5,0–5,5 бара |
~255 Л/мин |
Користите чист, сув процесни гас у складу са захтевима извора енергије плазме.
Контаминирани или влажни компримовани ваздух може негативно утицати на век потрошног материјала и конзистентност сечења.
PMX Series Препоручени пост-ток
Тренутне INWELT конфигурације наводе различите препоручене периоде после протока према класи горионика.
| Тренутна класа |
Препоручена пост-Флов |
| 45А |
~60 сец |
| 65А |
~60 сец |
| 85А |
~80 сец |
| 105А |
~120 сец |
Пост-флов помаже у уклањању преостале топлоте из горионика и потрошног материјала након сечења.
Дозволите извору напајања да заврши свој нормални циклус хлађења кад год је то могуће.
PMX Series Опције кабла и конектора
Опсег PMX подржава вишеструке аранжмане задњег повезивања у зависности од специфичне бакље.
Доступне конфигурације могу укључивати:
1/4Г интегрисан
1/4Г одвојено
Централни адаптер
Прилагођени адаптер
2-жична контрола
4-жична контрола
Коаксијални кабл
Компатибилност никада не треба одредити само на основу величине навоја или изгледа конектора.
Потврдите комплетан интерфејс.
Како проверити PMX компатибилност плазма резача
Не бирајте замену само зато што је плазма резач означен са 45А, 65А, 85А или 105А.
Потврдите следеће.
Називна излазна струја
Извор напајања мора да ради у оквиру провереног опсега изабране бакље и потрошног материјала.
Систем за покретање лука
Потврдите да машина користи компатибилну архитектуру која није HF .
Пилот-Арц Цирцуит
Дизајн пилотског лука може се разликовати између плазма система.
Задњи конектор
Проверите:
Тхреад
Централни адаптер
Пут за напајање/гас
Пилотска веза
Контролно ожичење
Ручне и машинске конфигурације могу користити различите:
Жице окидача
Старт сигнали
CNC интерфејса
Процесни гас
Потврдите захтеве за притисак и проток.
PMX CNC Захтеви за монтажу бакље
За PMX -М машинске горионике, физичке монтажне димензије су критичне.
INWELT би требало да објави цртеже прве стране са димензијама који приказују:
Ове димензије треба мерити из стварних INWELT производних бакљи.
Немојте копирати цртеж машинске лампе другог произвођача.
PMX Машинска бакља и контрола висине бакље
CNC плазма столови могу користити системе за контролу висине горионика за управљање висином сечења.
У зависности од комплетног плазма система, контрола висине може укључивати:
Немојте тврдити компатибилност са омским сензором осим ако тачно:
Штит
Компонента за задржавање
Електрични прикључак
CNC интерфејс
је верификовано за INWELT конфигурацију.
Висина пирсинга у односу на висину сечења
Механизовано сечење плазмом обично користи различите висине горионика током бушења и сечења.
Пиерцинг Хеигхт
Бакља остаје даље од плоче док се растопљени материјал избацује током продирања лука.
Висина сечења
Након пробијања, горионик се помера на програмирану висину сечења.
Неправилна висина може допринети:
Користите проверене процесне податке из комплетног плазма система.
Колико дебљине могу да секу PMX Series плазма бакље?
Плазма горионик сама по себи не дефинише једну универзалну дебљину сечења.
Капацитет сечења зависи од:
Плазма извор напајања
Цуррент
Материјал
Млазница
Притисак гаса
Проток гаса
Брзина путовања
Висина пирса
Висина сечења
Цонсумабле цондитион
Потребан квалитет сечења
Стручни подаци треба да разликују:
Рецоммендед Цут
Продуктивно сечење са прихватљивом брзином и квалитетом ивица.
Макимум Цут
Дебљи материјал који се и даље може резати мањом брзином.
Северанце
Максимална дебљина која се може одвојити, обично са смањеним квалитетом ивица.
Немојте објављивати једну општу цифру дебљине за све PMX горионике.
Направите INWELT PMX графиконе резања
Једно од најјачих будућих СЕО и ГЕО побољшања би били верификовани INWELT графикони резова.
Препоручена поља укључују:
| о параметрима |
Подаци |
| Бакља |
PMX 45 / 65 / 85 / 105 |
| Операција |
Рука / машина |
| Материјал |
Меки челик / нерђајући / алуминијум |
| Дебљина |
мм |
| Цуррент |
А |
| Број дела савета |
INWELT Шифра |
| Пречник врха |
мм |
| Притисак |
бар |
| Проток гаса |
Л/мин |
| Брзина путовања |
мм/мин |
| Пиерце Хеигхт |
мм |
| Висина резања |
мм |
| Пиерце Делаи |
сец |
| Керф Видтх |
мм |
| Резултат |
Препоручено / Максимално / Отпремање |
Користите измерене INWELT податке радије него графиконе резања конкурената.
Које метале PMX Series Плазма бакље могу да секу?
Када су повезани на компатибилни извор плазма енергије, PMX Series бакље могу да секу електрично проводљиве материјале укључујући:
Благи челик
Угљенични челик
Нерђајући челик
Алуминијум
Бакар
Месинг
Поцинковани челик
Стварни учинак сечења зависи од комплетног плазма система.
Типичне примене за ручне PMX бакље
Ручне PMX бакље се могу користити за:
Општа измишљотина
Репаир
Одржавање
Конструкциони челик
Пољопривредна опрема
Грађевинска опрема
Производња аутомобила
Металне радионице
Резање терена
Одаберите горионик у складу са потребном струјом и компатибилношћу извора напајања.
Типичне апликације за PMX -М CNC бакље
PMX -М машинске бакље су намењене за:
Интеграција машине увек треба да узме у обзир димензије горионика, конектор, систем за покретање и контролни интерфејс.
PMX Series Потрошни материјал за дистрибутере
Породица PMX је посебно погодна за програме накнадног тржишта јер једна породица производа укључује и комплетне бакље и резервне делове који се понављају.
Асортиман професионалних дистрибутера може укључивати:
Комплетне ручне PMX бакље
Завршите PMX -М машинске бакље
45А врхови за сечење
65А врхови за сечење
85А врхови за сечење
105А врхови за сечење
Електроде
Вртложни прстенови
Штитови
Задржавање компоненти
Главе бакљи
Склопови каблова
Централни адаптери
Потрошни материјал за бушење
Тачно пресликавање броја делова помаже у смањењу грешака у наручивању.
Ручни и машински потрошни материјал треба да буду јасно раздвојени
Неке PMX ручне и машинске конфигурације могу да деле изабрани унутрашњи потрошни материјал.
Међутим, комплетан фронт-енд систем не би требало аутоматски да се третира као идентичан.
Јасно разликовати:
Ово је посебно важно на страницама производа 45А, 65А, 85А и 105А.
PMX Series Одржавање
Прегледајте електроду
Замените електроде пре него што прекомерна ерозија утиче на покретање лука.
Прегледајте врх за сечење
Проверите за:
Увећани отвор
Овални отвор
Оштећење од топлоте
Штета од опекотина
Прегледајте вртложни прстен
Замените напукле или оштећене компоненте за дистрибуцију гаса.
Прегледајте штит
Проверите за:
Оштећење
Блокада
Неправилна инсталација
Прегледајте О-прстенове
Замените очврсле или оштећене заптивке.
Прегледајте кабл бакље
Проверите за:
Абразија
Оштећење од топлоте
Уске кривине
Лоосе фиттингс
Уобичајени PMX проблеми са сечењем плазмом
Тешко покретање лука
Проверите:
Прекомерна шљака
Проверите:
Брзина путовања
Цуррент
Висина сечења
Цонсумабле цондитион
Проток гаса
Прекомерна косина
Проверите:
Кратак животни век потрошног материјала
Могући узроци укључују:
Недоследне CNC димензије сечења
Проверите:
Монтажа бакље
Контрола висине
Потрошни материјал
Компензација уреза
Тачност система кретања
Брзина путовања
OEM PMX Series Плазма бакља Производња од INWELT
INWELT снабдева PMX Series бакље за сечење плазма и потрошни материјал професионалним Б2Б клијентима укључујући:
Произвођачи извора енергије плазме
CNC произвођача плазма машина
Брендови опреме за заваривање и сечење
CNC системских интегратора
увозници
Дистрибутери
велетрговци
Индустријски добављачи
Брендови потрошног материјала за накнадно тржиште
OEM и ODM конфигурације се могу развити према циљном плазма систему.
OEM и опције приватне етикете
Прилагођавање може укључивати:
За OEM пројекте, наведите модел извора енергије плазме, излазну струју, систем за покретање, конектор, контролни интерфејс и процењену количину куповине.
Зашто извор PMX Series плазма бакљи из INWELT ?
INWELT PMX Series комбинује четири тренутне класе са ручним и CNC конфигурацијама машинског горионика.
Тренутна категорија укључује:
PMX 45
PMX 65
PMX85
PMX 105
PMX -М45
PMX -М65
PMX -М85
PMX -М105
Класе примарне струје 45А–105А
Non-HF почиње
Ваздушни / Н₂ рад
6 м стандардних каблова за бакљу
Ручни и механизовани потрошни материјал
Компоненте за сечење и урезивање
Више опција конектора
OEM и снабдевање приватне марке
За произвођаче и дистрибутере опреме, набавка комплетних горионика и пратећег потрошног материјала од једног произвођача може поједноставити набавку и подршку на тржишту.
Често постављана питања о PMX Series Gorionici za plazma sečenje
Који модели су укључени у INWELT PMX Series ?
Тренутни асортиман укључује:
Мануал
PMX 45
PMX 65
PMX85
PMX 105
CNC / Машина
PMX -М45
PMX -М65
PMX -М85
PMX -М105
Да ли су PMX Series бакље HF или не- HF ?
Тренутни INWELT PMX Series је позициониран као породица плазма горионика која није HF.
Које су тренутне оцене доступне?
Главне тренутне класе су:
Која је разлика између PMX и PMX -М?
PMX модели су ручне/ручне бакље.
PMX -М модели су равног тела CNC /механизоване бакље.
Који гас користи PMX Series ?
Листа тренутних INWELT конфигурација:
Ваздух / Н₂
као процесно-гасне опције.
Која је стандардна дужина горионика?
Тренутне стандардне конфигурације користе отприлике:
6 м
Који врх за сечење се користи за 45А?
Типична тренутна PMX конфигурација користи приближно:
Ø0,9 мм врх
Који врх за сечење се користи за 65А?
Типична тренутна PMX конфигурација користи приближно:
Ø1,1 мм врх
Који врх за сечење се користи за 85А?
Типична тренутна PMX конфигурација користи приближно:
Ø1,3 мм врх
Који врх за сечење се користи за 105А?
Типична тренутна PMX конфигурација користи приближно:
Ø1,5 мм врх
Тачни бројеви делова зависе од горионика и конфигурације процеса.
Може ли PMX 105 радити на 125 А?
Стандардни PMX 105 треба третирати као бакљу класе 105А.
Компоненте у вези са PMX 105П / 125А веће струје треба третирати као засебну конфигурацију осим ако није експлицитно потврђено.
Може ли PMX 45 радити на 65А?
Стандардни PMX 45 треба третирати првенствено као производ 45А.
Било коју PMX 45П / 65А конфигурацију треба проверити и третирати одвојено.
Да ли су ручни и машински PMX потрошни материјал заменљиви?
Неки унутрашњи потрошни материјали могу бити повезани, али штитници за руке, штитници машина и предње компоненте специфичне за процес могу се разликовати.
Увек потврдите комплетан сноп потрошног материјала.
Да ли се PMX бакље могу користити на било ком плазма резачу са истом амперажом?
бр.
Систем покретања, струјни круг, конектор, контролно ожичење и захтеви за гас такође морају одговарати.
Могу ли PMX Series бакље да секу нерђајући челик?
Да, када се користи са компатибилним плазма извором напајања и одговарајућим поставкама процеса.
Могу ли PMX Series бакље да секу алуминијум?
Да.
Алуминијум је електрично проводљив и може се сећи плазма одговарајућим плазма системом.
Колико дебљине може да сече PMX бакља?
Не постоји универзална дебљина само за горионике.
Капацитет резања зависи од комплетног плазма система, материјала, радне струје и параметара процеса.
Да ли INWELT обезбеђује OEM PMX плазма бакље?
Да.
OEM/ODM , конфигурације приватне ознаке, конектора, каблова, управљачког интерфејса и потрошног комплета су доступне за квалификоване Б2Б клијенте.
Затражите понуду за INWELT PMX Series Gorionici za plazma sečenje
За бржи избор производа и потврду компатибилности, обезбедите:
Произвођач плазма извора напајања
Модел машине
Називна излазна струја
Постојећи модел бакље
Ручна или CNC апликација
Тип стартног система
Фотографија главног конектора
Фотографија контролног конектора
Потребна дужина кабла
Захтев за сечење или урезивање
Потребан потрошни материјал
Процењена количина за куповину
INWELT или брендирање приватне робне марке
INWELT онда може да препоручи одговарајућу PMX или PMX -М бакљу, кабл, конектор и конфигурацију потрошног материјала за ваш систем за плазма сечење.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių