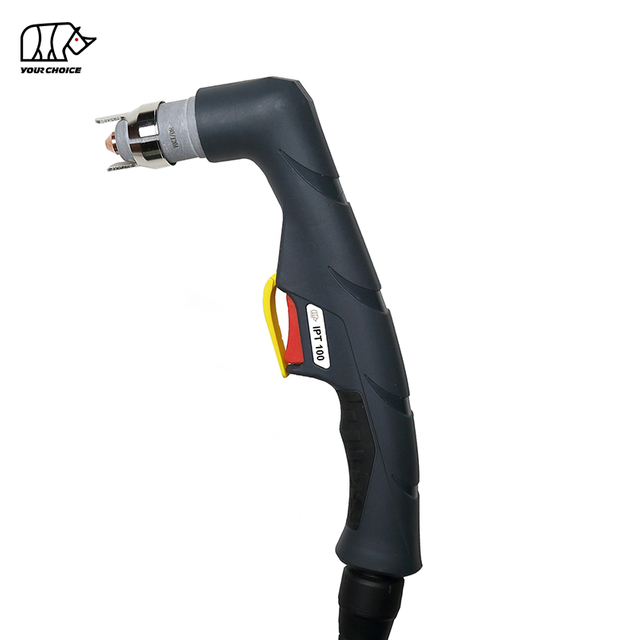
En plasmaskärare som inte producerar en ljusbåge kan avbryta produktionen, försena tillverkningsprojekt och öka underhållskostnaderna. Oavsett om din plasmaskärare inte avfyrar alls, blåser luft utan att producera en ljusbåge eller genererar en pilotbåge som inte kan överföras till arbetsstycket, är det viktigt att identifiera den faktiska orsaken.
Varför bågar inte din plasmaskärare? De vanligaste orsakerna är otillräckligt lufttryck, slitna brännares förbrukningsmaterial, felaktigt installerade brännarkomponenter, dåliga arbetsklämmans anslutningar, felaktiga utlösningssignaler för brännaren, fel på strömförsörjningens skydd och problem inom pilotljusbågskretsen.
Lyckligtvis kan många plasmabågsstartproblem identifieras genom grundläggande externa inspektioner innan dyra komponenter behöver bytas ut.
Den här guiden förklarar sju vanliga orsaker till plasmaskärarbågsfel, hur man känner igen deras symptom och lämpliga felsökningssteg. Den täcker också pilotbågsproblem, lufttillförselkrav, förebyggande underhåll och när professionell service är nödvändig.
Vad betyder det när en plasmaskärare inte bågar?
En plasmaskärare använder elektrisk energi och ett flöde av komprimerad gas, vanligtvis luft, för att skapa en högtemperatur plasmabåge som kan skära elektriskt ledande material.
Beroende på utrustningens design, kan brännaren använda en pilotbåge, en kontaktstartmekanism eller ett annat båginitieringssystem.
I ett pilotbågssystem etableras den initiala bågen i brännaren innan huvudskärbågen överförs till arbetsstycket. Arbetsstycket blir då en del av den elektriska skärkretsen.
När en plasmaskärare inte bildar ljusbågar kan felet inträffa under ljusbågsinitiering, pilotljusbågestabilisering eller överföring till arbetsstycket.
Det är olika problem och kan kräva olika lösningar.
Hur kan du identifiera typen av plasmabågsfel?
Innan du byter ut delar, observera exakt vad som händer när du försöker starta plasmaskäraren.
Plasmaskärare Symptom
Möjliga orsaker
Rekommenderad första kontroll
Inget luftflöde och ingen båge
Utlösningskrets, maskinskydd, lufttillförsel eller styrfel
Kontrollera felindikatorer, lufttillförsel och brännaranslutning
Luft strömmar men ingen båge uppträder
Slitna förbrukningsvaror, felaktig montering, säkerhetsspärr eller startkrets
Inspektera brännarens förbrukningsvaror och hållarlock
Pilotbågen startar men överförs inte
Dålig anslutning av arbetsklämman, för stort brännaravstånd eller felaktig skärinställning
Kontrollera arbetsreturvägen och brännarens avstånd
Arc startar men stannar omedelbart
Instabilt luftflöde, skadade förbrukningsvaror eller skyddssystem
Kontrollera strömmande lufttryck och felindikatorer
Arc startar intermittent
Lös brännaranslutning, slitna komponenter eller instabil matning
Inspektera externa anslutningar och förbrukningsmaterial
Bågen stannar under kontinuerlig skärning
Lufttillförselbegränsningar, överdriven driftcykel eller skärförhållanden
Kontrollera luftflöde, temperaturvarningar och driftsgränser
Viktigt: Alla plasmaskärare är inte konstruerade för att upprätthålla en synlig pilotbåge utomhus. Följ alltid bruksanvisningen för din specifika maskin och brännare.
Säkerhetsföreskrifter före felsökning
Plasmaskärningsutrustning involverar hög elektrisk spänning, tryckluft, intensiv ljusbågsstrålning och het metall.
Innan du tar bort eller inspekterar brännarens förbrukningsmaterial:
Stäng av plasmaskäraren och koppla bort den från strömkällan.
Låt ficklampan och förbrukningsartiklarna svalna helt.
Följ tillverkarens instruktioner för att frigöra lagrat lufttryck.
Bär lämplig skyddsutrustning.
Förbikoppla aldrig brännarens säkerhetsspärrar eller skyddsbrytare.
Öppna inte maskinhuset och rör inte interna elektriska komponenter om du inte är en kvalificerad servicetekniker.
Vissa plasmaskärare innehåller elektriska komponenter som kan behålla farlig spänning efter att maskinen kopplats bort.
7 vanliga orsaker till att en plasmaskärare inte bågar och hur man åtgärdar dem
1. Otillräckligt lufttryck eller dålig luftkvalitet
En av de första sakerna som ska kontrolleras när en plasmaskärare inte bågar är tillförseln av tryckluft.
Plasmaskärning kräver ett stabilt flöde av ren, torr luft för att stödja bågbildning, kyla brännarkomponenter och avlägsna smält material från skärzonen.
Om lufttillförseln är otillräcklig eller instabil kan maskinen förhindra ljusbågsinitiering eller stängas av under drift.
Vanliga symtom
Plasmaskäraren blåser luft men producerar ingen båge.
Pilotbågen startar och försvinner snabbt.
Maskinen visar en lufttrycksvarning.
Båginitiering blir inkonsekvent.
Skärprestanda försämras under kontinuerlig drift.
Varför orsakar lågt lufttryck bågproblem?
Många plasmaskärare övervakar lufttrycket eller luftflödet innan de låter brännaren fungera.
Om trycket faller under det erforderliga arbetsområdet kan maskinen aktivera en skyddsspärr.
Lufttrycket kan också minska medan brännaren är i drift, särskilt när kompressorn inte kan upprätthålla tillräckligt flöde.
Detta innebär att en regulator som visar tillräckligt tryck på tomgång inte nödvändigtvis bekräftar att systemet har tillräckligt med luft under skärning.
Fukt, olja och andra föroreningar kan ytterligare påverka ljusbågens stabilitet och påskynda slitaget av förbrukningsmaterial.
Hur man fixar det
Kontrollera att luftkompressorn fungerar korrekt.
Bekräfta att kompressorn kan leverera det erforderliga luftflödet.
Inspektera luftslangen för läckor, begränsningar och skadade kopplingar.
Kontrollera regulatorn och luftfiltret.
Verifiera lufttrycket under strömningsförhållanden med hjälp av utrustningens rekommenderade procedur.
Töm ackumulerad fukt från luftsystemet.
Byt ut förorenade filterelement vid behov.
Vilket lufttryck ska en plasmaskärare använda?
Det finns inget korrekt lufttryck för varje plasmaskärare.
Det erforderliga trycket beror på utrustningsmodell, brännardesign, skärström och driftsförhållanden.
Använd alltid tryck- och flödesspecifikationerna för det specifika plasmaskärsystemet.
2. Slitna eller skadade förbrukningsvaror för plasmabrännare
Dessa komponenter arbetar under extrema termiska och elektriska förhållanden och försämras gradvis under normal skärning.
Kan slitna förbrukningsvaror hindra en plasmaskärare från att båga?
Ja.
En kraftigt sliten elektrod, skadat munstycke eller felaktigt fungerande förbrukningsenhet kan störa ljusbågens initiering.
Till exempel kan en elektrod som har utvecklat överdrivet slitage inte längre ge de avsedda elektriska och mekaniska förutsättningarna för tillförlitlig start.
Ett skadat munstycke kan också störa ljusbågen och gasflödesegenskaperna.
I vissa fall kan skador på förbrukningsmaterial göra att ficklampan startar intermittent innan den slutligen slutar tända.
Tecken på skadade förbrukningsvaror för plasmabrännare
Komponent
Vanligt slitage eller skador
Möjlig effekt
Elektrod
Överdriven erosion, skadad insats eller onormalt slitage
Svår eller inkonsekvent ljusbågestart
Munstycke
Förstorad eller förvrängd öppning, bränning eller deformation
Instabil båge och dålig skärkvalitet
Virvelring
Sprickor, föroreningar eller blockerade passager
Felaktig gasdistribution
Hållarlock
Sprickor, skadade gängor eller felaktig placering
Fackelmontering eller säkerhetsdetekteringsproblem
Skydda
Överdrivet stänk, skada eller blockering
Dåligt gasflöde och skärprestanda
Hur man fixar det
Koppla bort strömmen och låt brännaren svalna innan du inspekterar eventuella förbrukningsvaror.
Ta bort förbrukningsvarorna enligt brännartillverkarens instruktioner.
Kontrollera elektroden för överdrivet slitage, munstycket för skador och virvelringen för sprickor eller föroreningar.
Byt ut skadade komponenter med förbrukningsvaror som matchar brännarmodellen och skärapplikationen.
När en elektrod och munstycke båda har upplevt betydande slitage, kan utbyte av dem tillsammans bidra till att återställa konsekvent skärprestanda.
Undvik att blanda förbrukningsvaror som inte är utformade för att fungera tillsammans.
Underhållstips: Upprepade bågstartfel kan skada förbrukningsvaror ytterligare. Undersök orsaken istället för att kontinuerligt trycka på avtryckaren.
3. Felaktigt installerade förbrukningsvaror eller problem med brännarens säkerhetsförregling
En plasmaskärare kan misslyckas med att producera en ljusbåge även när dess förbrukningsvaror är relativt nya.
En möjlig orsak är felaktig montering av brännaren.
Många plasmaskärbrännare använder en säkerhetsmekanism för att upptäcka om vissa brännarkomponenter är korrekt installerade.
Beroende på konstruktionen kan detta kallas ett system med delar på plats, locksensor eller brännares säkerhetsspärr.
Om de nödvändiga komponenterna saknas eller är felaktigt placerade kan utrustningen förhindra ljusbågsinitiering.
Vanliga installationsproblem
Locket sitter inte ordentligt på plats.
Fel elektrod eller munstycke har installerats.
En virvelring saknas eller är felaktigt placerad.
Förbrukningsartiklar är installerade i fel ordning.
En brännares komponent är skadad eller passar inte korrekt.
Brännarenheten uppfyller inte dess säkerhetsdetekteringssystem.
Varför slutar en plasmaskärare att båga efter att ha bytt ut förbrukningsvaror?
Om en plasmaskärare slutar fungera omedelbart efter byte av förbrukningsmaterial bör felaktig montering eller inkompatibla reservdelar vara bland de första möjligheterna som undersöks.
Även när enskilda komponenter ser likadana ut kan deras dimensioner och driftskrav skilja sig åt.
Felaktiga delar kan förhindra att brännaren monteras korrekt eller fungerar som avsett.
Hur man fixar det
Stäng av och koppla bort plasmaskäraren.
Ta bort förbrukningsvarorna efter att brännaren har svalnat.
Kontrollera att varje komponent matchar ficklampsmodellen.
Inspektera komponenterna för fysisk skada.
Installera om förbrukningsvarorna i angiven ordning.
Fäst locket enligt brännarens instruktioner.
Kontrollera om någon brännarrelaterad varning kvarstår när maskinen startas om.
Tvinga inte komponenter på plats eller dra inte åt delar för hårt än de specificerade kraven.
Viktigt: Förbi aldrig en brännarlockssensor eller annan säkerhetsspärr för att få plasmaskäraren att brinna.
Om säkerhetsdetekteringssystemet fortsätter att rapportera ett fel efter korrekt montering, kan professionell inspektion bli nödvändig.
4. Dålig anslutning av arbetsklämman eller ofullständig skärkrets
En dålig anslutning av arbetsklämman är en vanlig orsak till problem med skärbågsöverföring.
Arbetsklämman tillhandahåller den elektriska returvägen mellan arbetsstycket och plasmaskärningskraftkällan.
Om denna anslutning är lös, förorenad eller avbruten kan det hända att huvudskärbågen inte överförs korrekt eller förblir stabil.
Kan en dålig arbetsklämma förhindra att en plasmaskärare bågar?
Det beror på bågstartsystemet.
På vissa plasmaskärare kan en otillräcklig arbetsreturväg förhindra framgångsrik ljusbågsinitiering.
På pilotbågesystem kan pilotbågen fortfarande starta, men skärbågen kan misslyckas med att överföras till arbetsstycket.
Denna distinktion är viktig när man diagnostiserar en plasmaskärare som ser ut att brinna men som inte skär.
Vanliga problem med arbetsklämmor
Klämman fästs på en målad eller kraftigt rostig yta.
Klämbackarna har dålig elektrisk kontakt.
Arbetsreturkabeln är skadad.
Anslutningen vid strömkällan är lös.
Klämman är fäst vid en komponent med en opålitlig elektrisk väg till arbetsstycket.
Hur man fixar det
Inspektera arbetsklämman och returkabeln med maskinen frånkopplad.
Ta bort färg, kraftig rost eller annan isolerande förorening från det avsedda klämkontaktområdet.
Fäst arbetsklämman säkert på ren, ledande metall.
När det är praktiskt, anslut den direkt till arbetsstycket istället för att lita på en osäker väg genom ett skärbord eller fixtur.
Inspektera returkabeln för synliga skador och byt ut defekta komponenter.
När anslutningarna är återställda testar du systemet enligt tillverkarens rekommenderade procedur.
Påverkar facklans avstånd bågöverföring?
Ja.
För stort avstånd mellan brännaren och arbetsstycket kan förhindra framgångsrik bågeöverföring eller göra skärbågen instabil.
Använd rätt avstånds- eller klipphöjd för brännaren och förbrukningsmaterialkonfigurationen.
Om brännaren kräver en speciell dragskärnings- eller stand-off-teknik, följ det kravet istället för att tillämpa ett universellt skäravstånd.
5. Felaktig brännaravtryckare, Kabelsats eller anslutning
De plasmabrännarens avtryckare skickar ett kommando för att initiera skärsekvensen.
Om utlösningssignalen inte når styrsystemet kan det hända att maskinen inte påbörjar de nödvändiga luft- och bågstartoperationerna.
Fackelkablar och kontakter kan också försämras genom upprepad böjning, dragning, mekanisk påverkan eller exponering för verkstadsförhållanden.
Symtom på en ficklampa eller kabelproblem
Ingenting händer när avtryckaren trycks in.
Facklan fungerar intermittent.
Maskinen visar ett anslutningsfel för brännaren.
Bågstarten blir opålitlig efter att brännarkabeln har flyttats.
Luft- och bågstartsekvensen fungerar inte som förväntat.
Vad orsakar problem med ficklampanslutning?
Möjliga orsaker inkluderar en skadad avtryckarbrytare, lös kontakt, trasig styrledare eller en felaktigt installerad brännare.
De exakta symtomen beror på maskinens kontrolldesign.
Vissa system kan aktivera luftflödet utan att skapa en ljusbåge, medan andra kan förhindra hela skärsekvensen.
Hur man fixar det
Börja med en extern visuell inspektion.
Kontrollera att brännarkontakten sitter korrekt och säkrad.
Leta efter synliga skador på kabelmanteln, kontakthuset, avtryckaren och brännarhandtaget.
Undvik att skarpt böja brännarkabeln nära handtaget eller strömkällans anslutning.
Om en kontakt är skadad eller brännaren fortsätter att fungera periodvis, avbryt användningen och ordna med kvalificerad inspektion eller utbyte.
Försök inte testa spänningssatta trigger- eller startkretsar utan lämpliga tekniska kvalifikationer och serviceprocedurer.
Praktiskt tips: Om plasmaskäraren upprepade gånger misslyckas med att starta och problemet verkar relaterat till brännarkabelns rörelse, bör en skadad kabelenhet eller kontakt undersökas innan orelaterade förbrukningsvaror byts ut.
6. Felaktiga strömförsörjningsförhållanden eller termiskt skydd
Plasmaskärningsutrustning kräver en stabil strömförsörjning och korrekta driftsförhållanden.
Om ineffekten ligger utanför det tillåtna intervallet, ett skyddsfel är aktivt eller om maskinen har överskridit sin arbetscykel, kan plasmaskäraren vägra att initiera en ljusbåge.
Vanliga symtom
Maskinen slås på men tänder inte.
En fel- eller temperaturvarning visas.
Plasmaskäraren stannar efter långvarig skärning.
Utrustningen fungerar intermittent under tunga arbetsbelastningar.
Ljusbågsinitiering blir opålitlig när annan utrustning drivs med samma elförsörjning.
Hur kan ingående effekt påverka plasmabågsstart?
En plasmaskärare behöver en strömkälla som uppfyller dess märkspänning, frekvens, fas och strömkrav.
En otillräcklig matning, olämplig förlängningskabel eller felaktig anslutning kan förhindra normal drift.
Skyddssystem kan också inaktivera skäreffekten när maskinen upptäcker ett osäkert tillstånd.
Vad är arbetscykel för plasmaskärare?
Duty cycle beskriver hur länge en maskin kan arbeta med en specificerad effekt inom en definierad tidsperiod, vanligtvis en tiominuterscykel.
Till exempel indikerar en 60 % arbetscykel vid en specificerad effekt i allmänhet att maskinen är klassad för sex minuters drift inom en tiominutersperiod under de definierade testförhållandena.
Faktiska kylbehov beror på maskinen och driftsmiljön.
Överskridande av den nominella driftcykeln kan orsaka att termiskt skydd aktiveras.
Hur man fixar det
Kontrollera maskinens display eller varningsindikatorer.
Kontrollera att ingångsförsörjningen och den elektriska installationen uppfyller utrustningens specifikationer.
Bekräfta att det valda driftsättet och inställningarna är lämpliga för den avsedda skärprocessen.
Om en termisk varning är aktiv, sluta skära och låt maskinen svalna enligt dess bruksanvisning.
Håll ventilationsöppningarna fria och ha tillräckligt med utrymme runt utrustningen.
Om du misstänker problem med elförsörjningen, låt en behörig elektriker inspektera installationen.
Återställ inte en maskin som fortsätter att rapportera elektriska eller termiska fel upprepade gånger.
7. Pilotbåge Fel i krets eller intern elektrisk komponent
Om lufttillförseln, brännarens förbrukningsmaterial, arbetsklämman, brännarens montering och driftsförhållanden är korrekta, kan problemet innebära ett internt elektriskt fel.
Beroende på plasmaskärarens design kan bågstartsystemet innehålla styrkretsar, kopplingskomponenter, sensorer och andra elektriska enheter.
Ett fel i ett av dessa system kan förhindra att brännaren initierar eller bibehåller en ljusbåge.
Vilka är tecknen på ett Pilotbåge kretsproblem?
Möjliga symtom inkluderar:
Luft strömmar normalt, men ingen ljusbåge bildas.
Maskinen rapporterar upprepade gånger ett bågstartsfel.
Korrekt installerade nya förbrukningsartiklar återställer inte driften.
Brännaranslutningarna och externa matningsförhållanden verkar normala.
Maskinen misslyckas med att initiera en ljusbåge trots att den klarar sina normala externa kontroller.
Dessa symtom bevisar inte att en intern komponent har misslyckats. De indikerar att ytterligare professionell diagnos kan krävas.
Hur man fixar det
Slutför de rekommenderade externa inspektionerna först.
Anteckna utrustningsmodell, felkod, driftsförhållanden och exakta symptom.
Kontakta en kvalificerad servicetekniker eller utrustningstillverkaren för lämplig diagnostisk procedur.
Interna bågstartsystem kan involvera farliga elektriska spänningar och lagrad energi.
Öppna inte strömkällan, kringgå skyddskretsar eller försök interna elektriska reparationer utan lämplig utbildning och utrustning.
Att byta strömförsörjning bör inte vara det första felsökningssteget när enklare yttre orsaker inte har uteslutits.
Hur felsöker du en plasmaskärare som inte bågar?
En systematisk felsökningsprocess hjälper till att identifiera problemet utan onödigt utbyte av dyra delar.
Använd följande sekvens för att begränsa orsaken.
Steg 1: Identifiera det exakta symtomet
Bestäm om maskinen:
Har inget luftflöde och ingen båge.
Ger luftflöde men ingen båge.
Startar en pilotbåge som inte överförs.
Ger en båge som omedelbart stannar.
Startar med jämna mellanrum.
Denna första observation kan eliminera flera orelaterade möjligheter.
Steg 2: Kontrollera maskinens felindikatorer
Inspektera displayen och varningslamporna.
Lufttryck, termiskt skydd, brännaranslutning och elektriska fel kan identifieras av specifika indikatorer.
Använd bruksanvisningen för att tolka eventuella felkoder.
Steg 3: Verifiera lufttillförseln
Kontrollera att kompressorn, regulatorn, filtren och slangarna fungerar korrekt.
Kontrollera tryck och flöde under de förhållanden som specificeras för utrustningen.
Inspektera elektroden, munstycket, virvelringen, hållarlocket och andra nödvändiga komponenter.
Byt ut skadade eller inkompatibla förbrukningsvaror.
Sätt tillbaka brännaren på rätt sätt.
Steg 5: Kontrollera arbetsklämman och returkabeln
Inspektera klämman, kabeln och anslutningspunkterna.
Se till att klämman får tillförlitlig kontakt med ren, ledande metall.
Steg 6: Inspektera ficklampan och externa anslutningar
Kontrollera avtryckaren, kabelmanteln och externa kontakter för synliga skador.
Se till att ficklampan är korrekt ansluten till strömkällan.
Steg 7: Bekräfta driftvillkor
Kontrollera krav på ineffekt, driftläge, skärström, termiska varningar och driftcykel.
Korrigera eventuella problem som identifierats av maskinens skyddssystem.
Steg 8: Begär professionell service om det behövs
Om plasmaskäraren fortfarande inte bågar efter de externa kontrollerna, avbryt felsökningen och ordna kvalificerad service.
Försök inte upprepade ljusbågsstarter när maskinen visar bestående fel.
Varför har min plasmaskärare luft men ingen båge?
En av de vanligaste felsökningsfrågorna är:
'Varför blåser min plasmaskärare luft men bågar inte?'
Luftflöde utan ljusbåge betyder att åtminstone en del av det pneumatiska systemet fungerar, men att bågstartsekvensen inte har slutförts framgångsrikt.
Möjliga orsaker inkluderar:
Sliten eller skadad elektrod och munstycke.
Felaktigt installerade brännartillbehör.
Ett otillfredsställt säkerhetsspärr för ficklampa.
En skadad brännaranslutning eller styrsignal.
Ett maskinskyddsfel.
Ett problem inom ljusbågsstartkretsen.
Börja med att kontrollera maskinens varningsindikatorer.
Koppla sedan bort strömmen och inspektera förbrukningsvaror och brännare.
Kontrollera att ersättningskomponenterna är korrekta för brännaren.
Om de externa komponenterna är i gott skick och maskinen fortfarande blåser luft utan att producera en ljusbåge, kan professionell elektrisk diagnos vara nödvändig.
Obs: Vissa plasmaskärare fortsätter att blåsa luft under en kort period efter skärning. Denna efterflödeskylningscykel är normal och ska inte automatiskt tolkas som ett fel.
Varför startar Pilotbåge men kan inte överföras till arbetsstycket?
En plasmaskärare kan framgångsrikt generera en pilotbåge men misslyckas med att etablera huvudskärningsbågen.
Detta beskrivs vanligtvis som ett pilotbågeöverföringsproblem.
Pilotbågen och den överförda skärbågen utför olika funktioner.
Pilotbågen stödjer ljusbågsinitiering, medan den överförda bågen tillhandahåller den elektriska skärbanan genom arbetsstycket.
Om pilotbågen finns men maskinen inte skär, fokusera på de förhållanden som krävs för bågeöverföring.
Vanliga orsaker till Pilotbåge överföringsfel
Möjlig orsak
Varför det spelar roll
Rekommenderad åtgärd
Dålig arbetsklämmans anslutning
Skärkretsen kan vara ofullständig
Anslut klämman till ren metall
Överdrivet avstånd från ficklampan
Bågen kanske inte överförs framgångsrikt
Använd den angivna klipphöjden
Smutsigt eller belagt arbetsstycke
Elektrisk kontakt kan vara opålitlig
Rengör lämplig kontaktyta
Felaktiga förbrukningsvaror
Bågegenskaperna kanske inte matchar applikationen
Installera rätt förbrukningsmaterial
Felaktiga driftinställningar
Klippförhållanden kan vara olämpliga
Verifiera det valda läget och inställningarna
Instabil lufttillförsel
Bågbildning och stabilitet kan påverkas
Kontrollera tryck och flöde under driftförhållanden
Undvik att upprepade gånger avfyra pilotbågen i fri luft i ett försök att tvinga fram en överföring.
Följ utrustningens rekommenderade start- och testprocedurer.
Varför börjar en plasmaskärare att båga och sedan sluta?
En plasmaskärare som startar normalt men stannar under skärning kan ha ett annat problem än en som aldrig startar.
Vanliga orsaker är instabilt luftflöde, slitna förbrukningsvaror, för långt klippavstånd, dålig returväg eller termiskt skydd.
Tidpunkten för felet ger användbar diagnostisk information.
Om ljusbågen stannar omedelbart efter start , inspektera förbrukningsvaror, brännare, lufttillförsel och arbetsklämma.
Om ljusbågen stannar efter flera minuters kapning , kontrollera maskinens temperaturindikatorer, arbetscykel och lufttillförselkapacitet.
Om ljusbågen stannar vid förflyttning över arbetsstycket , inspektera klipphöjden, kabelns tillstånd, arbetsreturbanan och skärparametrarna.
Kontrollera också att materialtjockleken och skärhastigheten är lämpliga för utrustningens nominella kapacitet.
Kan nya förbrukningsvaror för plasmabrännare orsaka problem utan båge?
Ja. Installation av nya förbrukningsartiklar garanterar inte automatiskt framgångsrik ljusbågsinitiering.
Reservdelar måste vara kompatibla med den specifika brännaren och korrekt installerade.
Potentiella problem inkluderar:
Felaktiga elektrodmått.
Inkompatibel munstycksdesign.
Fel skärströmsklassning.
Virvelring saknas eller är felaktigt placerad.
Felaktig montering av hållarlock.
Skadade reservdelar.
En komponent kan se ut som originalet samtidigt som den har olika dimensioner eller driftskrav.
Av denna anledning är kompatibilitet med ficklampsmodeller viktigare än enbart visuell likhet.
Om en plasmaskärare slutar att bilda ljusbågar omedelbart efter byte av förbrukningsmaterial, inspektera de nyinstallerade komponenterna innan du antar att strömförsörjningen har gått sönder.
Hur kan du förhindra att plasmaskäraren startar problem?
Förebyggande underhåll kan minska oväntade skäravbrott, förbättra förbrukningsvarornas livslängd och stödja mer konsekvent produktion.
1. Upprätthåll en ren, torr lufttillförsel
Inspektera kompressorn, luftfiltret, regulatorn och fuktavskiljningssystemet regelbundet.
Töm ackumulerat vatten och byt ut filterelement vid behov.
Konsekvent luftkvalitet hjälper till att skydda brännarkomponenterna och bibehålla stabila skärförhållanden.
2. Inspektera förbrukningsmaterial före kapning
Kontrollera elektroden och munstycket för synligt slitage.
Inspektera virvelringen och hållarlocket för skador.
Byt ut komponenter enligt deras faktiska skick och utrustningens underhållsrekommendationer.
3. Använd rätt förbrukningsmaterial
Matcha förbrukningsvaror till brännarmodellen, driftsströmmen och skärapplikationen.
Undvik att kombinera delar som inte är designade för att fungera tillsammans.
4. Skydda ficklampan Kabelsats
Förhindra överdriven böjning, krossning, dragning och nötning.
Dra brännarkabeln bort från vassa kanter och rörlig utrustning.
Inspektera kontakter och kabelmantel regelbundet.
5. Upprätthåll pålitlig kontakt med arbetsklämman
Håll arbetsklämman ren och inspektera returkabeln för skador.
Anslut klämman till en lämplig ledande yta innan du skär.
6. Följ den nominella arbetscykeln
Använd maskinen inom dess specificerade driftsgränser.
Upprätthåll tillräcklig ventilation och reagera omedelbart på termiska varningar.
7. Håll en underhållsjournal
För tillverkningsbutiker och industriella användare kan en enkel underhållsjournal hjälpa till att identifiera återkommande fel.
Användbar information inkluderar:
Underhållsartikel
Vad som ska spelas in
Ficklampa modell
Modell och kompatibelt förbrukningsset
Skärström
Typiskt driftområde
Förbrukningsbart skick
Slitage på elektrod och munstycke
Lufttillförsel
Tryck, flöde och filtertillstånd
Felsymptom
Ingen båge, intermittent båge eller misslyckad överföring
Korrigerande åtgärd
Komponenter inspekterade eller utbytta
Resultat
Huruvida normal skärning återställdes
En konsekvent inspektionsprocess kan hjälpa underhållsteam att skilja rutinmässigt förbrukningsmaterialslitage från återkommande utrustningsproblem.
Vad bör du kontrollera innan du byter ut en Plasmaskärbrännare ?
Om den befintliga plasmaskärbrännaren är skadad eller har upprepade problem med att starta bågen, det är viktigt att välja en kompatibel ersättare.
En ersättningsfackla bör inte väljas enbart efter utseende eller annonserad strömstyrka.
Innan du köper, kontrollera följande specifikationer.
Urvalsfaktor
Varför det spelar roll
Plasmaskärare modell
Bestämmer om ficklampan kan användas med strömkällan
Typ av brännares anslutning
Säkerställer kompatibla elektriska, pneumatiska och kontrollanslutningar
Märkskärström
Måste uppfylla de avsedda driftkraven
Bågstartsystem
Måste matcha utrustningens start- och kontrolldesign
Förbrukningsmaterial kompatibilitet
Bestämmer elektrod, munstycke och relaterade reservdelar
Facklans kabellängd
Påverkar arbetsstationens layout och hantering
Manuell eller mekaniserad applikation
Bestämmer lämplig ficklampskonfiguration
Säkerhets- och kontrollkrav
Säkerställer korrekt funktion av brännarens skyddsfunktioner
För distributörer av svetsutrustning, reparationscenter och industriella inköpsteam kan verifiering av dessa detaljer före beställning minska kompatibilitetsproblem och onödiga returer.
När du begär en ersättningsbrännare eller förbrukningsvaror, ange befintlig brännarmodell, maskinmodell, kontaktdetaljer och driftsström.
Fotografier av originalbrännaren och förbrukningsartiklar kan också hjälpa leverantören att verifiera kompatibiliteten.
Vanliga frågor om Plasma Cutter No-Arc Problem
1. Varför bågar inte min plasmaskärare?
En plasmaskärare kan misslyckas med att båga på grund av otillräckligt lufttryck, slitna förbrukningsvaror, felaktig montering av brännaren, dålig elektrisk returkontakt, triggerproblem, skyddsfel eller problem med interna ljusbågsstartkretsar.
Börja med att kontrollera felindikatorer, lufttillförseln, brännarens förbrukningsmaterial och externa anslutningar.
2. Varför har min plasmaskärare luft men ingen båge?
Luftflöde utan ljusbåge kan indikera slitna förbrukningsvaror, felaktig montering av brännaren, ett otillfredsställt säkerhetsspärr, ett kontrollsignalproblem eller ett internt bågstartsfel.
Kontrollera maskinens varningsindikatorer och inspektera brännarens komponenter med ström frånkopplad.
3. Varför fungerar inte min plasmaskärare Pilotbåge ?
En pilotljusbåge kan gå sönder på grund av skadade förbrukningsvaror, felaktig montering, otillräcklig lufttillförsel, anslutningsfel på brännaren eller problem i startsystemet.
Inte alla plasmaskärare använder samma pilotbågedesign, så den lämpliga diagnostiska proceduren beror på utrustningen.
4. Varför startar min plasmaskärare Pilotbåge men skärs inte?
Om pilotbågen startar men huvudskärbågen inte överförs, inspektera arbetsklämman, arbetsstyckets kontakt, brännarens avstånd, förbrukningsmaterial och driftsinställningar.
En dålig arbetsåtergångsväg eller för långt brännaravstånd kan störa en framgångsrik bågeöverföring.
5. Kan en dålig elektrod göra att en plasmaskärare inte brinner?
Ja. En kraftigt sliten eller skadad elektrod kan störa tillförlitlig ljusbågsinitiering.
Inspektera elektroden för överdriven erosion eller onormal skada och byt ut den vid behov.
Inspektera även munstycket och andra förbrukningsvaror för relaterat slitage.
6. Kan ett smutsigt munstycke hindra en plasmaskärare från att båga?
Ett förorenat, blockerat eller skadat munstycke kan påverka gasflödet och ljusbågens beteende.
Beroende på hur allvarlig problemet är och brännarens design kan det bidra till opålitlig start eller instabil skärning.
Inspektera och byt ut skadade förbrukningsvaror enligt brännarens specifikationer.
7. Vilket lufttryck behöver en plasmaskärare?
Rätt lufttryck beror på plasmaskäraren och brännarens modell.
Följ alltid utrustningens specificerade tryck- och flödeskrav.
Kontrollera lufttillförseln under strömmande förhållanden eftersom trycket kan minska när brännaren fungerar.
8. Kan en dålig arbetsklämma göra att en plasmaskärare inte skär sig?
Ja. En dålig anslutning av arbetsklämman kan förhindra att huvudskärbågen överförs korrekt eller orsaka instabil skärning.
Anslut arbetsklämman ordentligt till ren, ledande metall och inspektera returkabeln för skador.
9. Varför slutar min plasmaskärare att båga efter några sekunder?
Möjliga orsaker inkluderar instabilt luftflöde, skadade förbrukningsvaror, dålig ljusbågeöverföring, ett kontrollfel eller ett aktivt skyddssystem.
Om problemet uppstår efter långvarig skärning, kontrollera även för överhettning och begränsningar i driftcykeln.
10. Varför bågar inte min plasmaskärare efter att ha bytt förbrukningsmaterial?
Felaktigt val eller montering av förbrukningsmaterial är en möjlig orsak.
Kontrollera att elektroden, munstycket, virvelringen och hållarlocket är kompatibla med brännaren och installerade i rätt ordning.
Kontrollera om maskinen visar en brännare eller säkerhetsrelaterat fel.
11. Hur vet jag om min plasmafackla är dålig?
Möjliga tecken inkluderar synliga brännarskador, intermittent avtryckarfunktion, skadad kabelisolering, upprepade anslutningsfel eller ihållande ljusbågsstartproblem efter att externa förbrukningsmaterial och driftsförhållanden har kontrollerats.
Dessa symtom betyder inte alltid att hela ficklampan behöver bytas ut.
En kvalificerad inspektion kan hjälpa till att avgöra om problemet är begränsat till en utbytbar komponent eller involverar brännarens montering.
12. När ska jag sluta felsöka en plasmaskärare?
Sluta använda utrustningen om du märker skadad elektrisk isolering, brännande lukt, onormala ljud, upprepade skyddsfel eller andra tecken på elektrisk fara.
Professionell service är också lämplig när maskinen fortsätter att gå sönder efter de rekommenderade externa inspektionerna.
Gå aldrig förbi säkerhetsanordningar eller försök okvalificerade reparationer av interna högspänningskomponenter.
Slutliga tankar: Hur man fixar en plasmaskärare som inte bågar
När en plasmaskärare inte bågar är den mest effektiva metoden att identifiera det exakta felsymptomet innan du byter ut delar.
Börja med lufttillförseln och maskinfelsindikatorerna. Inspektera sedan brännarens förbrukningsmaterial, bekräfta korrekt montering och kontrollera arbetsklämman och externa anslutningar.
Om pilotbågen startar men inte överförs, fokusera på den elektriska returvägen, klipphöjden och driftsförhållandena.
Om maskinen har luftflöde men ingen ljusbåge trots korrekta yttre förhållanden, kan ett kontroll- eller internt ljusbågsstartproblem kräva professionell diagnos.
Nyckeln till tillförlitlig plasmaskärning är en korrekt anpassad brännare, korrekt installerade förbrukningsvaror, stabilt luftflöde, sunda elektriska anslutningar och drift inom utrustningens nominella gränser.
För utrustningsdistributörer, tillverkningsverkstäder och industriunderhållsteam kan en förståelse för dessa sju vanliga orsaker minska onödiga utbyteskostnader, förbättra felsökningseffektiviteten och stödja mer tillförlitlig skärprestanda.
Denna webbplats använder cookies och liknande teknik ('cookies'). Med förbehåll för ditt samtycke, kommer att använda analytiska cookies för att spåra vilket innehåll som intresserar dig, och marknadsföringscookies för att visa intressebaserad reklam. Vi använder tredjepartsleverantörer för dessa åtgärder, som också kan använda uppgifterna för sina egna syften.
Du ger ditt samtycke genom att klicka på 'Acceptera alla' eller genom att tillämpa dina individuella inställningar. Dina uppgifter kan då också behandlas i tredjeländer utanför EU, såsom USA, som inte har en motsvarande nivå av dataskydd och där framför allt lokala myndigheters åtkomst inte effektivt förhindras. Du kan när som helst återkalla ditt samtycke med omedelbar verkan. Om du klickar på 'Avvisa alla', kommer endast strikt nödvändiga cookies att användas.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių