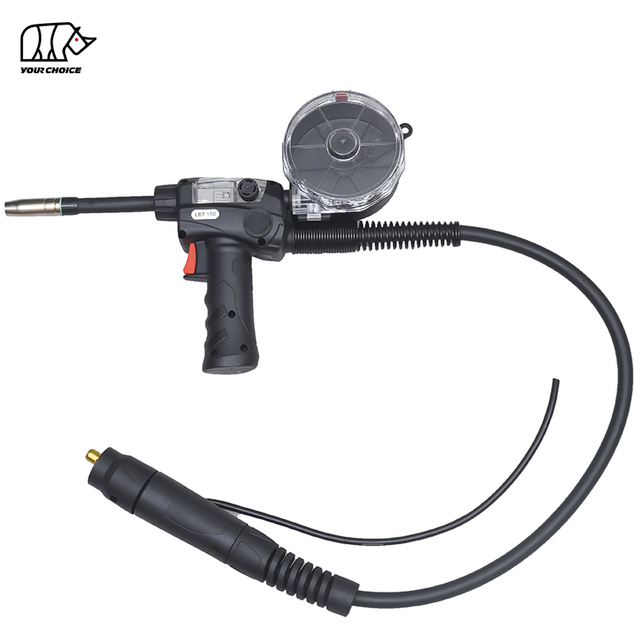
Aluminium MIG Spolpistol s och push-pull svetspistoler
Sortimentet INWELT aluminium MIG inkluderar både spolpistoler och push-pull-svetspistoler utformade för att förbättra matningen av mjuk aluminiumsvetstråd.
Det aktuella produktsortimentet inkluderar:
LB150 – 150A-klass gaskyld MIG spolepistol
LB250 – 200A-klass gaskyld MIG spolepistol
LPA300 – 300A gaskyld push-pull MIG svetspistol
Även om alla tre produkterna i första hand är avsedda för aluminium MIG svetsning och andra applikationer som kräver pålitlig trådmatning, är trådmatningsarkitekturen annorlunda.
LB150 och L250 bär trådförsörjningen nära svetspistolen, medan LPA300 använder ett push-pull matningssystem designat för längre kabellängder.
INWELT Aluminium MIG Jämförelsemodell för pistoltyp
Pistoltyp
Ström
INWELT Märkvärde
Duty Cycle
Trådstorlek
Kabellängd
LB150
Spolpistol
150A CO₂ / 130A blandad gas
60 %
0,8–1,0 mm
3/4/6/8 m
LB250
Spolpistol
200A CO₂ / 180A blandad gas
60 %
0,8–1,2 mm
3/4/6/8 m
LPA300
Push-Pull Gun
300A CO₂ / 270A blandad gas
60 %
1,2–1,6 mm
6/8/10/12 m
Värdena för CO₂ och blandad gas ovan är aktuella INWELT brännarklassdata.
De ska inte tolkas som skyddsgasrekommendationer för aluminium MIG svetsning.
För aluminium MIG -svetsning, använd den skyddsgas som specificeras av svetsproceduren och tillverkaren av tillsatstråd. Ren argon är det vanligaste valet för många aluminium MIG applikationer.
LB150 150A MIG Spolpistol
INWELT LB150 är en kompakt gaskyld MIG spolpistol designad främst för pålitlig matning av mjuka svetstrådar med mindre diameter.
Aktuella INWELT specifikationer inkluderar:
150A CO₂-brännare
130A blandgasbrännare
60 % arbetscykel
0,8–1,0 mm trådområde
Gaskyld konstruktion
3 m / 4 m / 6 m / 8 m kabelalternativ
Integrerad matningsmekanism för trådspole
Utbytbar kontaktspets och gasmunstycke
OEM anpassning tillgänglig
LB150 är särskilt lämplig för applikationer där en kortare trådmatningsväg är fördelaktig.
Typiska tillämpningar inkluderar:
Bilreparation av aluminium
Lätt tillverkning
Aluminiumramar
Marin reparation
Allmän verkstadssvetsning
Underhållsapplikationer
LB250 200A MIG Spolpistol
LB250 ger extra ström- och ledningskapacitet jämfört med LB150.
Aktuella INWELT specifikationer inkluderar:
200A CO₂-brännare
180A blandgasbrännare
60 % arbetscykel
0,8–1,2 mm trådområde
Gaskyld konstruktion
3 m / 4 m / 6 m / 8 m kabelalternativ
Integrerat matningssystem med spolepistol
Utbytbart M6 kontaktspetssystem
Gasdiffusor och munstycke
OEM/ODM alternativ
LB250 lämpar sig för medelstark aluminiumtillverkning där ett större ledningsområde eller högre strömkapacitet krävs.
Typiska tillämpningar inkluderar:
Tillverkning av släpvagnar i aluminium
Marin tillverkning
Transportutrustning
Allmänna aluminiumkonstruktioner
Industriellt underhåll
Medelstark tillverkning
LPA300 300A Push-Pull MIG svetspistol
INWELT LPA300 skiljer sig från LB150 och LB250 eftersom den använder ett push-pull trådmatningssystem istället för att bära hela svetstrådsspolen direkt på pistolen.
Aktuella INWELT specifikationer inkluderar:
300A CO₂-brännare
270A blandgasbrännare
60 % arbetscykel
1,2–1,6 mm svetstråd
Luftkyld konstruktion
6 m / 8 m / 10 m / 12 m kabelalternativ
Push-pull trådmatningsarkitektur
Pistolmonterad trådhastighetskontroll
Euro-stil bakre anslutning på den aktuella konfigurationen
OEM anpassning tillgänglig
LPA300 är designad för professionella aluminiumsvetsapplikationer där lång kabelräckvidd och pålitlig matning av mjuk tråd är viktigt.
Typiska tillämpningar inkluderar:
Aluminiumkonstruktioner
Skeppsbyggnad
Järnvägsfordon
Släpvagnar och lastbilar
Transportutrustning
Tung aluminiumtillverkning
Industriell tillverkning
Spolpistol vs. Push-Pull Gun: Vad är skillnaden?
Spool guns och push-pull guns löser samma grundproblem på olika sätt.
Mjuk aluminiumtråd kan spännas eller fågelbo när den trycks genom en lång konventionell MIG pistolkabel.
Spolpistol
En spolpistol placerar en liten svetstrådsspole direkt på eller mycket nära svetspistolen.
Detta skapar en kort matningsväg mellan trådförsörjningen och kontaktspetsen.
Fördelarna kan vara:
Kort trådmatningsväg
Minskat matningsmotstånd
Minskad risk för häckning av fåglar
Enkel installation av aluminiumtråd
Kompakt integrerad matningsmekanism
Aktuella INWELT exempel:
LB150
LB250
Push-Pull Gun
En push-pull pistol använder koordinerad trådmatningskraft från både huvudtrådmataren och en motor i svetspistolen.
Denna arkitektur är särskilt användbar för längre vapenkablar.
Fördelarna kan vara:
Längre arbetsräckvidd
Stabil matning över längre kabellängder
Större central trådförsörjning
Professionell produktionsanvändning
Minskat mjuktrådsmatningsmotstånd
Aktuellt INWELT exempel:
LPA300
Vilken aluminiumpistol för MIG ska jag välja?
Rätt pistol beror på svetsapplikationen, strömmen, tråddiametern, kabellängden och svetsmaskingränssnittet.
Välj LB150 När
Du behöver:
Upp till aktuell LB150 strömklass
0,8–1,0 mm tråd
Kompakt spolepistolkonstruktion
Lätt till medelstark aluminiumsvetsning
Välj LB250 När
Du behöver:
Högre ström än LB150
0,8–1,2 mm tråd
Spole-gun matning
Medelstark aluminiumtillverkning
Välj LPA300 När
Du behöver:
Högre strömkapacitet
1,2–1,6 mm tråd
Långa 6–12 m kabelalternativ
Push-pull trådmatning
Professionell produktion eller stort tillverkningsarbete
Varför aluminiumtråd är svårare att mata
Aluminiumsvetstråd är mjukare än vanlig kolstål MIG tråd.
På grund av dess lägre pelarstyrka är det mer sannolikt att mjuk tråd deformeras när den trycks genom en lång kabel.
Potentiella matningsproblem inkluderar:
Fågelholkning
Trådbuktning
Oregelbunden trådhastighet
Kontaktspets burnback
Instabilitet i ljusbågen
En spolpistol förkortar matningsvägen.
Ett push-pull-system lägger till kontrollerad matningskraft vid pistolen medan huvudmataren trycker bakifrån.
Båda systemen kan förbättra trådmatningens tillförlitlighet när de är korrekt konfigurerade.
Aluminium MIG trådstorlekar för INWELT spol- och skjutpistoler
Det nuvarande INWELT -intervallet täcker ungefär:
0,8 mm
0,9 mm
1,0 mm
1,2 mm
1,4 mm
1,6 mm
Modellspecifika intervall är:
Modell
Strömtrådsintervall
LB150
0,8–1,0 mm
LB250
0,8–1,2 mm
LPA300
1,2–1,6 mm
Välj alltid kontaktspets, drivkomponenter och pistoluppställning för den faktiska påfyllningstrådens diameter.
4043 vs. 5356 aluminiumsvetstråd
Två vanliga aluminium MIG fyllmedelsfamiljer är 4043 och 5356.
Rätt fyllmedelslegering beror på:
Oädel metalllegering
Erforderliga mekaniska egenskaper
Korrosionskrav
Svetsningsprocedur
Servicemiljö
Krav på eftersvetsfinish
Välj inte tillsatstråd enbart enligt spolpistolmodellen.
Svetsproceduren och tillsatsmetalltillverkarens rekommendationer bör avgöra det slutliga valet av tråd.
Vilken Skyddsgas bör användas för aluminiumsvetsning MIG ?
För många aluminium MIG svetsapplikationer är 100 % argon den vanligaste skyddsgasen.
Argon/heliumblandningar kan också användas för utvalda tillämpningar där ytterligare värmetillförsel eller penetrationsegenskaper krävs.
Undvik att anta att CO₂- eller blandad gasström som är tryckt för en MIG pistol betyder att CO₂ ska användas för aluminiumsvetsning.
Brännarströmvärden och rekommendationer för skyddsgas för svetsprocesser är olika specifikationer.
Följ alltid den godkända svetsproceduren.
Varför CO₂-blandningar inte bör användas som standard aluminiumgas MIG
CO₂-haltiga blandningar som vanligtvis används för kol-stålsvetsning MIG är inte standardvalet för skyddsgas för aluminium.
För aluminium MIG svetsning, använd:
100% argon för många vanliga applikationer
Lämpliga argon/heliumblandningar där det krävs av proceduren
Använd tillsatstråds- och svetsmaskintillverkarens rekommendationer när du väljer gas.
Spolpistol Aktuell klassificering och arbetscykel
Aktuell kapacitet och arbetscykel bör alltid beaktas tillsammans.
Det nuvarande INWELT -sortimentet inkluderar 60 % arbetscykelkonfigurationer.
En arbetscykel på 60 % betyder inte att pistolen kan svetsa kontinuerligt med sin märkström utan avbrott.
Den faktiska termiska belastningen beror på:
Svetsström
Tid för ljusbåge
Skyddsgas
Omgivningstemperatur
Kabelskick
Kontaktspets skick
Svetsningsprocedur
Använd inte en svetspistol över dess verifierade ström- och arbetscykelgränser.
Kabellängd och trådmatning
Kabellängden är särskilt viktig vid svetsning av aluminium.
Aktuella INWELT alternativ inkluderar:
LB150
3 m
4 m
6 m
8 m
LB250
3 m
4 m
6 m
8 m
LPA300
6 m
8 m
10 m
12 m
De längre kabelalternativen i LPA300 är en anledning till att en push-pull-arkitektur är användbar för större arbetsytor.
Svetsmaskin Kompatibilitet
En spolpistol eller push-pull pistol bör inte väljas bara för att svetsmaskinen har en liknande strömstyrka.
Kompatibilitet beror på flera faktorer.
Bekräfta:
Typ av svetsströmkälla
Utström
Pistolkontakt
Trigger/styrsignaler
Motorstyrspänning
Styrning av trådhastighet
Gasanslutning
Krav på matare/kontrollbox
Vissa svetsmaskiner stöder direkt anslutning av spolepistol.
Andra kräver:
En adapter
En dedikerad kontrollbox
En specifik flerstiftskontakt
En kompatibel trådmatare
Beskriv inte en spolepistol som universell plug-and-play om inte det exakta maskingränssnittet har verifierats.
Spolpistol Anslutning och kontrollgränssnitt
Den bakre anslutningen bär mer än svetsström.
Beroende på konfigurationen kan den också tillhandahålla:
Triggerkontroll
Pistolmotorkraft
Styrning av trådhastighet
Gasanslutning
Ytterligare styrsignaler
För ersättningsbeställningar och OEM beställningar, tillhandahåll:
Svetsmaskin märke
Maskinmodell
Befintlig pistolmodell
Anslutningsfoto
Antal anslutningsstift
Styrspänning om känd
Erforderlig kabellängd
Detta gör att INWELT kan utvärdera rätt gränssnitt.
Push-Pull Gun System Kompatibilitet
En push-pull pistol är normalt en del av ett komplett trådmatningssystem.
Pistolmotorn måste fungera i samordning med huvudtrådmataren.
Innan du installerar LPA300, bekräfta:
Huvudmatare
Push-pull kontrollmetod
Motorspänning
Styrning av trådhastighet
Bakre kontakt
Triggsignaler
Kabellängd
Tråddiameter
En mekanisk kontakt i Euro-stil garanterar inte enbart full push-pull-systemkompatibilitet.
Spolpistol Trådspolekapacitet
Spolkapacitet är en viktig valparameter för en äkta spolpistol.
INWELT bör publicera de verifierade spoolspecifikationerna för LB150 och LB250, inklusive:
Maximal spoldiameter
Maximal spolevikt
Mått på spoleaxeln
Kompatibilitet med trådpaket
Mått på spoleskyddet
Den här informationen hjälper köpare att jämföra LB150 och LB250 med andra professionella spolpistolsystem.
Kopiera inte en annan tillverkares spolemått.
Publicera uppmätta INWELT data.
Specifikationer för trådmatningshastighet och pistolmotor
Trådmatningshastighet är en annan viktig förstapartsspecifikation för aluminiumpistoler MIG .
För LB150, LB250 och LPA300 bör INWELT publicera verifierade data för:
Hastighetsområde för trådmatning
Matarmotorspänning
Motorkraft
Typ av drivrulle
Drivrullens diameter
Spänningsjustering
Justeringsområde för trådhastighet
Dessa specifikationer är särskilt värdefulla för:
Tillverkare av svetsmaskiner
OEM projekt
Systemintegratörer
Reparationsföretag
Professionella distributörer
Drivrullar och trådmatningskomponenter
Drivsystemet bör väljas för den faktiska trådtypen och pistolarkitekturen.
Använd inte en universell rekommendation för drivrulle för varje spolepistol eller push-pull-pistol.
Beroende på design kan matningskomponenter inkludera:
Drivrulle
Tomrulle
Inloppsguide
Trådstyrning
Spänningsmekanism
Pistolmotor
Spolnav
Inspektera dessa komponenter om trådmatningen blir instabil.
Kontaktmunstycken för aluminium MIG Spolpistol s
Kontaktspetsen styr svetstråden och överför svetsström.
Välj kontakttips enligt:
Tråddiameter
Trådlegering
Kontakttråd
Ficklampa modell
Svetsström
Aktuella INWELT exempel inkluderar M6 kontaktspetssystem på LB150 och LB250.
En sliten kontaktspets kan bidra till:
Instabilitet i ljusbågen
Burnback
Dålig elektrisk kontakt
Oregelbunden trådmatning
Byt ut kontaktspetsen efter det faktiska slitaget.
Gasmunstycken och diffusorer
Gasmunstycket riktar skyddsgasen runt ljusbågen och den smälta svetsbassängen.
Diffusorn fördelar skyddsgas genom brännarens främre ände.
Inspektera för:
Ansamling av stänk
Blockerade gashål
Mekanisk skada
Värmeskada
Lösa trådar
Korrekt skyddsgastäckning är särskilt viktig vid MIG svetsning av aluminium eftersom aluminiumsvetsar är känsliga för föroreningar och porositet.
Spolpistol Liners och trådledare
Eftersom spolpistoler placerar trådtillförseln nära brännaren, är trådbanan kortare än i en konventionell MIG pistol.
Korta liners och trådledare måste dock fortfarande väljas och underhållas korrekt.
Kontrollera efter:
Förorening
Grader
Fel invändig diameter
Mekaniskt slitage
Felinriktning
Använd inte automatiskt en rekommendation av ståltrådsfoder för varje aluminiumtrådskonfiguration.
Vilka material kan svetsas med en Spolpistol ?
Spolpistoler är oftast förknippade med aluminium MIG svetsning eftersom de hjälper till att mata mjuk aluminiumtråd.
Beroende på pistol, strömkälla, tråd och förbrukningsvaror kan en spolpistol potentiellt mata andra svetstrådar.
Men för konventionell kolstålsvetsning är en vanlig MIG pistol ofta den enklare och mer ekonomiska lösningen.
Den primära placeringen av kategorin INWELT Spolpistol bör därför förbli:
Aluminium MIG svetsning och mjuk trådmatning.
Typiska aluminium Spolpistol applikationer
INWELT spol- och push-pull svetspistoler kan stödja applikationer inklusive:
Bilreparation av aluminium
Trailertillverkning
Lastbilskarosser
Marin tillverkning
Båtkonstruktion och reparation
Järnvägsutrustning
Aluminiumtankar och ramar
Transporttillverkning
Jordbruksutrustning
Allmän aluminiumtillverkning
Industriellt underhåll
Det slutliga pistolvalet bör baseras på ström, tråddiameter, kabellängd och maskinkompatibilitet.
Spolpistol Underhåll
Inspektera Kontaktmunstycke
Byt ut slitna eller skadade spetsar som orsakar dålig elektrisk kontakt eller trådmatning.
Inspektera drivsystemet
Kontrollera:
Driv rullar
Tomgångsrullar
Spänningsmekanism
Motordrift
Rengör trådledare
Ta bort metallpartiklar och föroreningar.
Inspektera Gasmunstycke
Ta bort stänk och byt ut skadade komponenter.
Kontrollera elektriska anslutningar
Lösa strömanslutningar kan orsaka uppvärmning och instabil ljusbågsprestanda.
Inspektera kabeln
Kontrollera efter:
Abrasion
Nedskärningar
Värmeskada
Snäva kurvor
Skadade styrledningar
Vanliga Spolpistol -problem med trådmatning
Birdnesting eller Wire Buckling
Kontrollera:
Trådspänning
Drive-roll setup
Inriktning av trådledare
Kontaktspetsstorlek
Trådspolemotstånd
Oregelbunden trådhastighet
Kontrollera:
Pistolmotor
Styrspänning
Driv rullar
Spolens spänning
Kontaktstift
Burnback
Kontrollera:
Kontaktspets skick
Trådhastighet
Spänning
Stick ut
Utfodringsstabilitet
Porositet i aluminiumsvetsar
Kontrollera:
Skyddsgas
Gasflöde
Gasläckor
Renlighet av basmetall
Rengöring av fylltråd
Pistolen överhettas
Kontrollera:
Aktuellt betyg
Arbetscykel
Elektriska anslutningar
Kabelskick
Slitage på kontaktspetsar
Spolpistol mot standard MIG pistol för aluminium
En vanlig MIG -pistol trycker tråd genom hela pistolkabeln från trådmataren.
Detta kan fungera bra med ståltråd eftersom stål har relativt hög pelarhållfasthet.
Mjuk aluminiumtråd är svårare att skjuta över långa avstånd.
En spolpistol minskar detta problem genom att placera spolen nära kontaktspetsen.
För professionella långväga aluminiumapplikationer ger en push-pull pistol en annan lösning genom att lägga till kontrollerad matningskraft vid pistolen.
Spolpistol vs. Push-Pull Gun för aluminium
Välj en spolpistol när:
En kompakt fristående trådförsörjning är att föredra
Applikationen använder relativt små trådspolar
Enkel aluminiuminstallation krävs
Produktionsvolymen är måttlig
Välj en push-pull pistol när:
Längre kabellängder krävs
Större trådpaket är att föredra
Produktionssvetsning är mer krävande
Stabil utfodring över långa avstånd är viktigt
Det slutliga valet bör också överväga svetsmaskinen och trådmatarsystemet.
OEM Aluminium MIG Spolpistol Tillverkning av INWELT
INWELT levererar spolpistoler och push-pull svetspistoler till professionella B2B-kunder inklusive:
Tillverkare av svetsmaskiner
Märken för svetsutrustning
Importörer
Distributörer
Grossister
Leverantörer av aluminiumtillverkningsutrustning
Reparationsföretag
Industriella användare
OEM och ODM konfigurationer kan utvecklas enligt målsvetssystemet.
OEM och privata etikettalternativ
Anpassning kan inkludera:
Kundens varumärke
Handtagsdesign
Färg på handtag
Produktetiketter
Kabellängd
Pistolkontakt
Styrkontakt
Styrning av trådhastighet
Triggerkonfiguration
Kontaktspetsstorlek
Trådmatningskomponenter
Privatmärkt förpackning
Användarmanualer
Krav på streckkod och kartong
För OEM -projekt, tillhandahåll svetsmaskin, strömområde, tråddiameter, kontaktdon, motor-/kontrollkrav och uppskattad orderkvantitet.
Varför köpa aluminium MIG vapen från INWELT ?
Det nuvarande produktsortimentet INWELT kombinerar två trådmatningstekniker av aluminium.
Kategorin inkluderar:
LB150 spolepistol
LB250 spolepistol
LPA300 push-pull MIG pistol
150A till 300A strömklasser
0,8–1,6 mm total täckning i trådstorlek
3–12 m kabelalternativ över hela sortimentet
Utbytbara kontaktspetsar
Gasmunstycken
Diffusorer
Fackelhuvuden
Trådmatningskomponenter
Kabelmontage
OEM/ODM anpassning
För varumärken och distributörer av svetsmaskiner kan inköp av spolpistoler, push-pull pistoler och ersättningskomponenter från en tillverkare förenkla produktutveckling och eftermarknadsförsörjning.
Vanliga frågor om aluminium MIG Spolpistol s
Vad är en MIG spolpistol?
En spolpistol är en MIG svetspistol med svetstrådsspolen placerad på eller nära pistolen.
Detta förkortar trådmatningsvägen och är särskilt användbart för mjuk aluminiumsvetstråd.
Varför använda en spolepistol för aluminium?
Aluminiumtråd är relativt mjuk och kan bucklas när den trycks genom en lång konventionell MIG pistolkabel.
En spolpistol förkortar matningsvägen och kan minska trådmatningsproblemen.
Vad är skillnaden mellan en spolpistol och en push-pull pistol?
En spolepistol bär en liten trådspole vid pistolen.
En push-pull pistol använder en pistolmonterad matningsmotor som arbetar tillsammans med huvudtrådmataren, vilket möjliggör tillförlitlig matning över längre avstånd.
Vilka INWELT modeller är spolpistoler?
De nuvarande modellerna med spolpistoler är:
LB150
LB250
Vilken INWELT modell är en push-pull pistol?
Den nuvarande push-pull-modellen i denna kategori är:
LPA300
Vilken trådstorlek stöder LB150?
De nuvarande INWELT LB150-specifikationslistorna:
0,8–1,0 mm
Vilken trådstorlek stöder LB250?
De aktuella LB250-specifikationerna:
0,8–1,2 mm
Vilken trådstorlek stöder LPA300?
Den aktuella LPA300-specifikationen listar:
1,2–1,6 mm
Vilken skyddsgas ska jag använda för aluminium MIG svetsning?
För många aluminium MIG applikationer är 100 % argon den vanligaste skyddsgasen.
Argon/heliumblandningar kan också användas för utvalda tillämpningar.
Använd inte en standardblandning av argon/CO₂ stålsvetsning som standardaluminium MIG gas.
Kan en spolpistol svetsa stål?
En spolpistol kan potentiellt mata andra kompatibla svetstrådar beroende på systemet.
Dess främsta fördel är dock att mata mjuka trådar som aluminium.
För normal stål MIG svetsning är en konventionell MIG pistol vanligtvis enklare.
Är en spolpistol kompatibel med alla MIG svetsare?
Inga.
Svetsmaskinen måste stödja pistolens kraftanslutning, avtryckare/styrkrets och matningsmotorkrav.
Vissa maskiner kräver en dedikerad adapter eller kontrollgränssnitt.
Garanterar en Euro-kontakt push-pull-kompatibilitet?
Inga.
En mekanisk Euro-anslutning betyder inte automatiskt att motorspänning, varvtalsreglering och triggersignaler är kompatibla.
Vilka kabellängder finns tillgängliga?
Aktuella INWELT -konfigurationer inkluderar:
LB150: 3 / 4 / 6 / 8 m
LB250: 3 / 4 / 6 / 8 m
LPA300: 6 / 8 / 10 / 12 m
Erbjuder INWELT OEM spolpistoler?
Ja.
OEM/ODM , privat märkning, kabelanpassning, kontaktkonfiguration, anpassning av styrgränssnitt och förpackningsalternativ är tillgängliga för kvalificerade B2B-kunder.
Begär en offert för INWELT aluminium MIG spol- och skjutpistoler
För snabbare produktval och kompatibilitetsbekräftelse, tillhandahåll:
Svetsmaskinstillverkare och modell
Erforderlig svetsström
Aluminium fylltrådslegering
Tråddiameter
Befintlig pistolmodell
Pistolkontakt fotografi
Kontroll-kontakt foto
Erforderlig kabellängd
Nödvändig spolestorlek eller trådpaket
Erforderlig trådmatningshastighet
OEM eller INWELT varumärke
Beräknad inköpskvantitet
INWELT kan sedan rekommendera lämplig LB150, LB250 eller LPA300 aluminium MIG pistolkonfiguration.
Denna webbplats använder cookies och liknande teknik ('cookies'). Med förbehåll för ditt samtycke, kommer att använda analytiska cookies för att spåra vilket innehåll som intresserar dig, och marknadsföringscookies för att visa intressebaserad reklam. Vi använder tredjepartsleverantörer för dessa åtgärder, som också kan använda uppgifterna för sina egna syften.
Du ger ditt samtycke genom att klicka på 'Acceptera alla' eller genom att tillämpa dina individuella inställningar. Dina uppgifter kan då också behandlas i tredjeländer utanför EU, såsom USA, som inte har en motsvarande nivå av dataskydd och där framför allt lokala myndigheters åtkomst inte effektivt förhindras. Du kan när som helst återkalla ditt samtycke med omedelbar verkan. Om du klickar på 'Avvisa alla' kommer endast strikt nödvändiga cookies att användas.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių