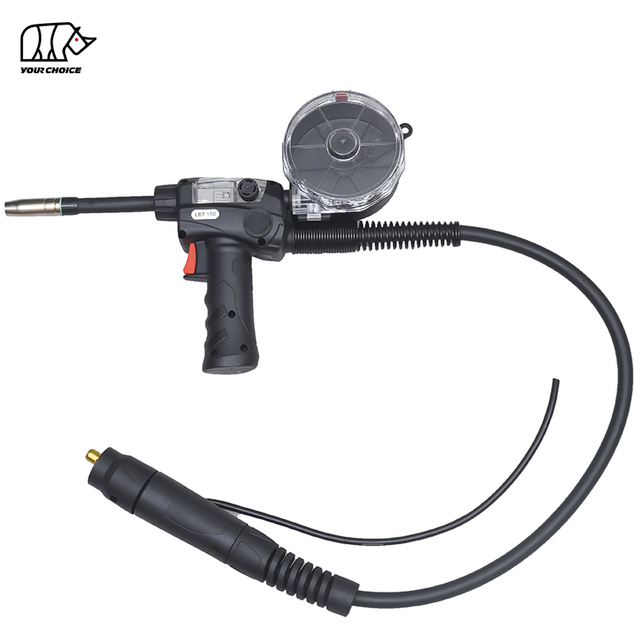
ภาพรวมปืนสปูล LB250 MIG
เป็น ปืนฉีดแกน MIG LB250 ของ INWELT ปืนเชื่อมแบบระบายความร้อนด้วยแก๊สที่มีตัวยึดแกนลวดในตัวและชุดป้อนลวดแบบติดปืน ได้รับการออกแบบมาเพื่อการใช้งานการเชื่อม MIG/MAG ที่เข้ากันได้ โดยเฉพาะอย่างยิ่งที่ต้องการการควบคุมการป้อนอลูมิเนียมและลวดเชื่อมอื่นๆ ที่อาจป้อนผ่านท่อไลเนอร์แบบยาวแบบธรรมดาได้ยาก
LB250 ได้รับการจัดอันดับที่ 200A โดยมีก๊าซป้องกัน CO₂ และ 180A สำหรับก๊าซป้องกันแบบผสมที่รอบการทำงาน 60 % รองรับเส้นผ่านศูนย์กลางลวดเชื่อมตั้งแต่ Ø0.8 มม. ถึง Ø1.2 มม. และใช้ได้กับชุดสายเคเบิล 3 ม., 4 ม., 6 ม. และ 8 ม.
แตกต่างจากไฟฉายเชื่อม MIG ทั่วไปที่รับลวดผ่านสายเคเบิลยาวจากเครื่องป้อนลวดระยะไกล ปืนแกนจะถือแกนลวดขนาดเล็กใกล้กับปืนเชื่อม กลไกการป้อนในท้องถิ่นจะส่งลวดผ่านเส้นทางป้อนที่สั้นกว่าใกล้กับหัวคบเพลิง
การกำหนดค่านี้สามารถช่วยลดความต้านทานการป้อนลวดและความเสี่ยงที่ลวดโก่งเมื่อตั้งค่าอุปกรณ์อย่างเหมาะสม
INWELT เป็นผู้จัดหาปืนสปูล LB250 MIG และส่วนประกอบทดแทนที่เข้ากันสำหรับผู้จัดจำหน่ายอุปกรณ์การเชื่อม แบรนด์ OEM ผู้นำเข้า และผู้ซื้อในอุตสาหกรรม
ข้อมูลจำเพาะทางเทคนิคของปืนสปูล LB250 MIG
ข้อมูลจำเพาะต่อไปนี้อิงตามรายการผลิตภัณฑ์มาตรฐาน INWELT LB250
| ข้อมูลจำเพาะ |
INWELT LB250 |
| ยี่ห้อ |
อบอุ่น |
| แบบอย่าง |
LB250 / LBT250 |
| ประเภทสินค้า |
ปืนสปูลเชื่อม MIG/MAG |
| กระบวนการเชื่อม |
MIG / MAG (GMAW) |
| วิธีการทำความเย็น |
ระบายความร้อนด้วยแก๊ส / ระบายความร้อนด้วยอากาศ |
| จัดอันดับปัจจุบันด้วยCO₂ |
200A |
| จัดอันดับปัจจุบันด้วยก๊าซผสม |
180A |
| รอบหน้าที่ |
60% |
| เส้นผ่านศูนย์กลางลวดเชื่อม |
Ø0.8–1.2 มม |
| ความยาวสายเคเบิลมาตรฐาน |
3 ม. / 4 ม. / 6 ม. / 8 ม |
| การกำหนดค่าการป้อนลวด |
การป้อนหลอดแบบติดปืน |
| หัวฉีดแก๊สมาตรฐาน |
Φ15 มม. ชนิด 25AK |
| เคล็ดลับการติดต่อที่ระบุไว้ |
Ø1.0 มม. E-Cu, M6 × 28 |
| จดทะเบียนเครื่องกระจายก๊าซ |
M6 × 35 มม. ชนิด 25AK |
| หัวคบเพลิง |
ปอนด์ 250 |
| ส่วนประกอบตัวเชื่อมต่อ |
ตัวอะแดปเตอร์ยูโรกลาง |
| OEM/ODM |
มีอยู่ |
| บรรจุภัณฑ์มาตรฐาน |
1 ชิ้นต่อกล่อง |
สิ่งสำคัญ: พิกัดทางไฟฟ้าที่เผยแพร่อ้างอิงถึงสภาวะการทำงานของCO₂และก๊าซผสมที่ระบุ สำหรับการเชื่อม MIG อะลูมิเนียมด้วยแก๊สป้องกันอาร์กอน ควรยืนยันกระแสไฟฟ้าและรอบการทำงานที่อนุญาตสำหรับการใช้งานที่ต้องการ
หมายเลขรุ่นปืนเชื่อมไม่ได้สร้างเอาต์พุตต่อเนื่องหรือพิกัด 250A อัตโนมัติ
ปืนสปูล LB250 MIG ทำงานอย่างไร
ปืนแกน MIG จะวางลวดเชื่อมไว้ใกล้กับกลไกการป้อนคบเพลิง
ในระหว่างการทำงาน ชุดป้อนอาหารที่ติดตั้งปืนจะดึงลวดเชื่อมจากแกนม้วนที่ติดตั้งแล้วส่งผ่านเส้นทางลวดภายในสั้นไปยังปลายหน้าสัมผัส
กระแสการเชื่อมจะถูกถ่ายโอนผ่านปลายสัมผัสไปยังลวดอิเล็กโทรดที่ป้อนอย่างต่อเนื่อง ในขณะที่ก๊าซป้องกันจะถูกส่งตรงไปยังพื้นที่เชื่อมผ่านหัวฉีดแก๊ส
แกนลวดในตัวและการป้อนอาหารแบบติดปืน
LB250 มีที่วางแกนยึดหลอดเชื่อมบนตัวปืนเชื่อม
แกนม้วนอยู่ในตำแหน่งใกล้กับกลไกการป้อน แทนที่จะอยู่ที่ตัวป้อนลวดที่อยู่ห่างไกล
การจัดเรียงนี้จะช่วยลดความยาวของเส้นลวดที่ต้องดันผ่านไลเนอร์ก่อนที่จะถึงปลายหน้าสัมผัส
อาจมีประโยชน์อย่างยิ่งเมื่อป้อนลวดเชื่อมที่ค่อนข้างอ่อน รวมถึงลวดอะลูมิเนียม โดยต้องเลือกม้วนตัวขับเคลื่อน ปลายสัมผัส ก๊าซป้องกัน และพารามิเตอร์การเชื่อมอย่างถูกต้อง
สปูลกันกับปืน MIG แบบกดดึง
แม้ว่าทั้งสองระบบสามารถปรับปรุงการส่งลวดเชื่อมได้ แต่แกนม้วนและปืน MIG แบบพุชพูลใช้การป้อนที่แตกต่างกัน
| นำเสนอ |
MIG Spool Gun ปืน |
MIG แบบกดดึง |
| การจัดหาลวด |
หลอดเล็กๆ ติดอยู่บนตัวปืน |
มักจะมาจากสปูลระยะไกล |
| การป้อนลวด |
ชุดป้อนอาหารแบบติดปืน |
เครื่องป้อนแบบประสานงานและมอเตอร์ดึงแบบติดปืน |
| เส้นทางสาย |
เส้นทางฟีดท้องถิ่นแบบสั้น |
ลวดเดินทางผ่านระบบเคเบิลที่ยาวกว่า |
| แอปพลิเคชันทั่วไป |
การเชื่อมอลูมิเนียมและ MIG แบบพิเศษ |
การเชื่อมอลูมิเนียมที่ต้องใช้สายไฟระยะไกล |
| ข้อกำหนดของอุปกรณ์ |
อินเตอร์เฟซกำลังและการควบคุมแกนสปูลกันที่เข้ากันได้ |
เครื่องป้อนแบบกดดึงและระบบควบคุมที่เข้ากันได้ |
INWELT LB250 ควรได้รับการระบุว่าเป็นแกนแกน MIG โดยพิจารณาจากการกำหนดค่าตัวยึดแกนยึดแกนในตัว ควรระบุฟังก์ชันการกดดึงเมื่อระบบขับเคลื่อนทั้งหมดได้รับการตรวจสอบทางเทคนิคแล้วเท่านั้น
คุณสมบัติหลักของ INWELT LB250
อัตราก๊าซผสม 200A CO₂ และ 180A
LB250 มีการจัดอันดับที่เผยแพร่ต่อไปนี้:
วัฏจักรหน้าที่อธิบายเวลาอาร์กออนที่อนุญาตที่กระแสไฟที่กำหนดภายใต้เงื่อนไขการทดสอบที่ระบุ
ที่รอบการทำงาน 60% ค่าอ้างอิงมาตรฐานคือการเชื่อมหกนาทีในระหว่างระยะเวลาการทำงานสิบนาทีที่โหลดที่กำหนดที่เกี่ยวข้อง
ต้องเลือกกระแสไฟฟ้าที่ใช้งานที่ถูกต้องตามก๊าซป้องกัน ขั้นตอนการเชื่อม และข้อกำหนดด้านความร้อน
ช่วงลวดเชื่อม Ø0.8–1.2 มม
LB250 รองรับลวดเชื่อม Ø0.8–1.2 มม.
ช่วงที่ระบุนี้อธิบายเส้นผ่านศูนย์กลางลวดที่รองรับของไฟฉาย ลูกกลิ้งขับเคลื่อน ปลายสัมผัส และส่วนประกอบการป้อนอื่นๆ จะต้องได้รับการกำหนดค่าสำหรับวัสดุลวดและเส้นผ่านศูนย์กลางเฉพาะ
สำหรับการเชื่อมอลูมิเนียม ให้ยืนยันส่วนประกอบการป้อนที่ถูกต้องสำหรับลวดอลูมิเนียมที่เลือก
สำหรับการเชื่อมเหล็กหรือสเตนเลส ให้ตรวจสอบข้อกำหนดของระบบขับเคลื่อนและก๊าซป้องกันก่อนใช้งาน
ตัวเลือกสายเคเบิล 3 ม., 4 ม., 6 ม. และ 8 ม
LB250 มีจำหน่ายโดยมีความยาวสายเคเบิลสี่แบบ:
ควรเลือกความยาวสายเคเบิลตามรูปแบบสถานีงาน ข้อกำหนดในการเข้าถึง และอุปกรณ์เชื่อมที่เข้ากันได้
เนื่องจากแกนแกนหมุนมีการจ่ายสายไฟไว้ใกล้กับคบเพลิง การจัดเรียงการป้อนลวดจึงแตกต่างจากคบเพลิง MIG ทั่วไปที่จ่ายจากเครื่องป้อนระยะไกล
อย่างไรก็ตาม ชุดสายเคเบิลที่ยาวกว่ายังคงต้องมีการเชื่อมต่อไฟฟ้า การเดินสายทริกเกอร์ และการจัดการสายเคเบิลที่ถูกต้อง
ที่ยึดสปูลในตัว
LB250 มีชุดแกนม้วนติดปืน ช่วยให้สามารถจ่ายลวดเชื่อมได้โดยตรงจากแกนม้วนที่ติดตั้งบนปืน
ควรยืนยันขนาดแกนม้วนสายที่ถูกต้อง การจัดวางแกนยึด และน้ำหนักแกนม้วนที่อนุญาตก่อนสั่งแกนม้วนลวดเปลี่ยน
ส่วนประกอบ Front-End ที่ถอดเปลี่ยนได้
LB250 ใช้วัสดุสิ้นเปลืองในการเชื่อม MIG ส่วนหน้าแบบเปลี่ยนได้ รวมถึงหัวฉีดแก๊ส ปลายสัมผัส และเครื่องกระจายก๊าซ
รายการชิ้นส่วนมาตรฐานระบุการกำหนดค่าส่วนหน้าประเภท 25AK
สำหรับการบำรุงรักษาและการซื้อซ้ำ ควรเลือกชิ้นส่วนอะไหล่ตามขนาด ด้าย และผลิตภัณฑ์อ้างอิงที่ตรวจสอบแล้ว
ปืนสปูล LB250 สำหรับการเชื่อมอลูมิเนียม
LB250 ได้รับการออกแบบสำหรับการใช้งานที่มีการเชื่อม MIG อะลูมิเนียมที่เข้ากันได้
ลวดเชื่อมอลูมิเนียมโดยทั่วไปจะนุ่มกว่าและไวต่อปัญหาการป้อนมากกว่าลวดเชื่อมเหล็กตันทั่วไป
แกนหมุนจะช่วยลดระยะห่างระหว่างแกนลวดและกลไกการป้อนของปืนเชื่อม ทำให้เป็นรูปแบบที่มีประโยชน์สำหรับการใช้งานการเชื่อม MIG อะลูมิเนียมบางประเภท
เหตุใดจึงต้องใช้ Spool Gun สำหรับอลูมิเนียม
แกนม้วนสายสามารถช่วยจัดการกับความท้าทายในการป้อนลวดทั่วไปหลายประการ:
การโก่งลวดภายในซับยาว
ความต้านทานการป้อนมากเกินไป
การส่งลวดไม่สม่ำเสมอ
การเสียรูปของลวดเกิดจากแรงดันม้วนตัวขับที่ไม่เหมาะสม
ปัญหาการป้อนที่เกี่ยวข้องกับลวดอะลูมิเนียมอ่อน
ผลลัพธ์ยังคงขึ้นอยู่กับระบบการเชื่อมที่สมบูรณ์ การเลือกลวดที่ถูกต้อง และการตั้งค่าที่เหมาะสม
การเลือกลวดเชื่อมอลูมิเนียม
ตระกูลลวดตัวเติมอะลูมิเนียม MIG ทั่วไป ได้แก่ ER4043 และ ER5356
ควรเลือกโลหะเติมที่เหมาะสมตามวัสดุฐาน คุณสมบัติทางกลที่ต้องการ และขั้นตอนการเชื่อมที่ผ่านการรับรอง
ก่อนใช้ลวดอะลูมิเนียมบางเส้นกับ LB250 ให้ตรวจสอบ:
ก๊าซป้องกันสำหรับการเชื่อม MIG อลูมิเนียม
การเชื่อมอลูมิเนียม MIG มักใช้ก๊าซป้องกันที่มีอาร์กอนเป็นส่วนประกอบหลัก โดยเลือกก๊าซเฉพาะตามขั้นตอนการเชื่อม
ก๊าซป้องกัน CO₂ ไม่ควรถือเป็นก๊าซป้องกันมาตรฐานสำหรับการเชื่อม MIG อะลูมิเนียม
พิกัดกระแส CO₂ และก๊าซผสมที่เผยแพร่ของ LB250 จะต้องไม่ถูกตีความว่าเป็นพิกัดกระแสไฟที่ได้รับการตรวจสอบแยกต่างหากสำหรับขั้นตอนการเชื่อมอะลูมิเนียมที่ใช้อาร์กอนทุกขั้นตอน
ยืนยันสภาวะการทำงานที่ได้รับอนุญาตสำหรับก๊าซป้องกันและการใช้งานที่เลือก
LB250 Wire Spool, Drive Roll และ Liner Selection
การกำหนดค่าการป้อนลวดที่ถูกต้องถือเป็นสิ่งสำคัญต่อประสิทธิภาพของสปูลกัน
ความเข้ากันได้ของแกนลวด
ก่อนที่จะซื้อลวดเชื่อมสำหรับ LB250 ให้ยืนยันเส้นผ่านศูนย์กลางของแกนม้วนสาย ขนาดดุม และข้อกำหนดในการติดตั้ง
ขนาดและความจุของแกนม้วนสายควรได้รับการตรวจสอบเทียบกับชุดรอก LB250 จริง
อย่าคิดว่าแกนลวดเชื่อม MIG ขนาดเล็กจะพอดีกับปืน
การเลือกม้วนไดรฟ์
ม้วนขับเคลื่อนจะต้องตรงกับเส้นผ่านศูนย์กลางของลวดเชื่อมและวัสดุ
สำหรับลวดอลูมิเนียมแบบอ่อน การออกแบบร่องที่เหมาะสมและแรงกดป้อนจะช่วยลดการเสียรูปของลวดได้
สำหรับลวดเชื่อมอื่นๆ อาจจำเป็นต้องมีการกำหนดค่าลูกกลิ้งขับเคลื่อนที่แตกต่างกัน
แรงดันไดรฟ์ที่มากเกินไปอาจทำให้ลวดอ่อนเสียรูปได้ ในขณะที่แรงดันไม่เพียงพออาจทำให้เกิดการเลื่อนหลุดได้
การเลือกเคล็ดลับการติดต่อ
ปลายสัมผัสต้องสอดคล้องกับเส้นผ่านศูนย์กลางของลวดเชื่อมและโครงร่างส่วนหน้า
รายการชิ้นส่วนมาตรฐาน LB250 ประกอบด้วยปลายหน้าสัมผัส E-Cu Ø1.0 มม. พร้อมขนาด M6 × 28
สำหรับลวด Ø0.8 มม. หรือ Ø1.2 มม. ให้ยืนยันขนาดปลายหน้าสัมผัสและข้อมูลจำเพาะของรูที่สอดคล้องกัน
การเลือกไลเนอร์
รายการอะไหล่ LB250 มีซับสั้นที่ระบุเป็น 4.0 × 2.0 × 200 มม.
ขนาดและวัสดุของปลอกเปลี่ยนควรตรงกับการจัดเรียงการป้อนที่สอดคล้องกัน
ควรเลือกไลเนอร์ที่ถูกต้องโดยพิจารณาจากชุดไฟฉายจริง แทนที่จะเลือกตามความยาวของสายเคเบิลเพียงอย่างเดียว
ข้อมูลจำเพาะ
| ตำแหน่ง |
รหัส |
อ้างอิง. |
คำอธิบาย |
| 1 |
IJDT0089 |
|
หัวฉีดแก๊สΦ15มม. 25AK |
| 2 |
IJDV0015-10 |
|
เคล็ดลับการติดต่อ / Φ1.0มม. E-CU / M6 * 28 |
| 3 |
IJDG0072 |
|
หัวจ่ายแก๊ส M6/35MM/25AK |
| 4 |
ไอเจด้า0693 |
|
หัวไฟฉาย/LBT250 |
| 5 |
อิจิค0526 |
|
ฝาครอบสวิตช์/พีซี |
| 6 |
อิจิค0190 |
|
ชุดประกอบรีลปืนวาดลวด/2018 |
| 7 |
IJIR0081 |
|
ทริกเกอร์สีแดง |
| 8 |
IJDW0611 |
|
ด้ามจับมิกกริป/100/150/PA66+30%GF |
| 9 |
อิจิค0788 |
|
ข้อต่อสำหรับด้ามจับ MIG |
| 10 |
IJGU0881 |
|
สปริง/ตัวรองรับสายเคเบิล 401D-501D/สีดำ |
| 11 |
IJD00541 |
|
สาย ไฟ /เส้นผ่านศูนย์กลาง 5 มม./4 สาย/3 ม |
| 12 |
IJGU0971 |
|
ส่วนรองรับสปริง/ระบบระบายความร้อนด้วยน้ำ MIG/สีดำ |
| 13 |
อิจิค0951 |
|
รูกล่องด้านหลังสำหรับไฟฉายระบายความร้อนด้วยแก๊สและน้ำ/สีดำ |
| 14 |
IJIR0378 |
|
สายคอนโทรล 4x0.5MMQ |
| 15 |
IJUC0060-02 |
|
ตัวอะแดปเตอร์ส่วนกลางแบบยูโร/ไม่มีหมุดสปริง |
| 16 |
IJJD0646 |
|
ไลเนอร์ 4.0x2.0x200MM |
| 17 |
IJDH6011 |
|
ประแจสำหรับ MIG |
| คบเพลิงที่สมบูรณ์ |
|
IJDM0224 |
|
ไฟฉายเชื่อมแบบลวด/LBT250/3M/25MMQ/แบบบูรณาการ/4 สาย |
|
IJDM0225 |
|
ไฟฉายเชื่อมแบบลวด/LBT250/4M/25MMQ/แบบบูรณาการ/4 สาย |
|
IJDM0227 |
|
ไฟฉายเชื่อมแบบลวด/LBT250/6M/25MMQ/แบบบูรณาการ/4 สาย |
|
IJDM0229 |
|
ไฟฉายเชื่อมแบบลวด/LBT250/8M/25MMQ/แบบบูรณาการ/4 สาย |
ความยาวสายเคเบิลสปูลกันปืน LB250 และรหัสการสั่งซื้อ
INWELT มีชุดปืนเชื่อม LB250 ครบชุดในความยาวมาตรฐานหลายแบบ
| รหัสคบเพลิงที่สมบูรณ์ |
รุ่น |
ความยาวสายเคเบิล |
| IJDM0224 |
ปอนด์250 / ปอนด์250 |
3 ม |
| IJDM0225 |
ปอนด์250 / ปอนด์250 |
4 ม |
| IJDM0227 |
ปอนด์250 / ปอนด์250 |
6 ม |
| IJDM0229 |
ปอนด์250 / ปอนด์250 |
8 ม |
การกำหนดค่าที่แสดงไว้ได้รับการอธิบายว่าเป็นชุดควบคุมสี่สายแบบรวม
สำหรับคำสั่งซื้อ OEM หรือคำสั่งซื้อทดแทน ให้ยืนยันชุดสายเคเบิล ขั้วต่อไฟฟ้า และการกำหนดค่าสายควบคุมก่อนการผลิต
การเลือกความยาวสายเคเบิลที่เหมาะสม
ปืนสปูล LB250 ยาว 3 ม
ตัวเลือกสำหรับเวิร์กสเตชันขนาดกะทัดรัดโดยวางเครื่องเชื่อมไว้ใกล้กับบริเวณการเชื่อม
ปืนสปูล LB250 ยาว 4 ม
ให้ระยะการเข้าถึงเพิ่มเติมสำหรับม้านั่งผลิตและการใช้งานในโรงปฏิบัติงานทั่วไป
ปืนสปูล LB250 ยาว 6 ม
ถือได้ว่าผู้ปฏิบัติงานเชื่อมต้องการการเคลื่อนไหวรอบชิ้นงานขนาดใหญ่มากขึ้น
ปืนสปูล 8 ม. LB250
ให้ระยะการทำงานที่ขยายออกไป ขึ้นอยู่กับอุปกรณ์การเชื่อม การเชื่อมต่อทางไฟฟ้า และการจัดการสายเคเบิลที่เหมาะสม
วัสดุสิ้นเปลืองและชิ้นส่วนอะไหล่ LB250 MIG Spool Gun
INWELT จัดทำรายการอ้างอิงส่วนประกอบสำหรับชุดแกนแกนหมุน LB250
LB250 อะไหล่ตารางอ้างอิง
| ส่วนประกอบ |
รหัส INWELT |
ข้อกำหนด |
| หัวฉีดแก๊ส |
IJDT0089 |
Φ15 มม. ชนิด 25AK |
| ติดต่อทิป |
IJDV0015-10 |
Ø1.0 มม. E-Cu, M6 × 28 |
| เครื่องกระจายแก๊ส |
IJDG0072 |
M6 × 35 มม. ชนิด 25AK |
| หัวคบเพลิง |
ไอเจด้า0693 |
ปอนด์ 250 |
| ฝาปิดสวิตช์ |
อิจิค0526 |
พีซี |
| ประกอบแกนม้วนลวด |
อิจิค0190 |
ชุดประกอบรีลปืนวาดลวด |
| สิ่งกระตุ้น |
IJIR0081 |
ทริกเกอร์สีแดง |
| ด้ามจับ MIG |
IJDW0611 |
PA66 + 30% GF |
| ข้อต่อแฮนด์ |
อิจิค0788 |
ข้อต่อด้ามจับ MIG |
| สปริงรองรับสายเคเบิล |
IJGU0881 |
ส่วนประกอบรองรับสายเคเบิล |
| การประกอบสายเคเบิล |
IJD00541 |
ระบุส่วนประกอบสี่สาย 3 ม |
| ส่วนประกอบรองรับด้านหลัง |
IJGU0971 |
รองรับสปริง |
| ส่วนประกอบที่อยู่อาศัยด้านหลัง |
อิจิค0951 |
ส่วนประกอบกล่องหลัง |
| สายควบคุม |
IJIR0378 |
4 × 0.5 มม.² |
| ตัวอะแดปเตอร์ยูโร |
IJUC0060-02 |
ไม่มีสปริงพิน |
| ไลเนอร์สั้น |
IJJD0646 |
4.0 × 2.0 × 200 มม |
| ประแจ MIG |
IJDH6011 |
เครื่องมือบริการ |
คำอธิบายส่วนประกอบดั้งเดิมอาจรวมถึงชิ้นส่วนที่ใช้ร่วมกันซึ่งใช้กับตระกูลคบเพลิงหลายตระกูล ข้อมูลอ้างอิงเหล่านี้ไม่ได้หมายความว่า LB250 เป็นแบบระบายความร้อนด้วยน้ำหรือเข้ากันได้กับไฟฉายรุ่นอื่นๆ ในระดับสากล
หัวฉีดแก๊ส 25AK และปลายหน้าสัมผัส
LB250 มีหัวฉีดแก๊สมาตรฐาน Φ15 มม. 25AK
ปลายหน้าสัมผัสระบุเป็นชิ้นส่วน E-Cu Ø1.0 มม. ที่มีการกำหนดค่า M6 × 28
ส่วนประกอบเหล่านี้ทำงานร่วมกันเพื่อควบคุมแก๊สป้องกันและถ่ายโอนกระแสเชื่อมไปยังสายไฟ
สำหรับคำสั่งซื้อการเปลี่ยนทดแทนจำนวนมาก ให้ยืนยันขนาดและการอ้างอิงส่วนประกอบ
ชุดแกนสปูล ไกปืน และหัวคบเพลิง
ชุดแกนม้วนแบบติดปืนรองรับการจ่ายลวดเชื่อม
ทริกเกอร์ให้อินพุตควบคุมผู้ปฏิบัติงานสำหรับระบบการเชื่อมที่เชื่อมต่ออยู่
หัวคบเพลิงรองรับส่วนประกอบการเชื่อมส่วนหน้า
ชิ้นส่วนเหล่านี้ควรจับคู่กับชุดประกอบ LB250 ที่ระบุเมื่อสั่งอะไหล่
สายเคเบิล ขั้วต่อ และสายควบคุม
LB250 มีระบบสายควบคุมที่เชื่อมโยงกับเครื่องป้อนลวดแบบติดปืน
รายการชิ้นส่วนในปัจจุบันประกอบด้วยสายเคเบิลควบคุมสี่คอร์และตัวอะแดปเตอร์ส่วนกลางแบบยูโร
อย่างไรก็ตาม ความเข้ากันได้ของแหล่งจ่ายไฟจริงขึ้นอยู่กับข้อกำหนดของขั้วต่อที่สมบูรณ์ สายไฟควบคุม และมอเตอร์แกนสปูลกัน
คู่มือความเข้ากันได้ของ LB250 MIG Spool Gun
LB250 ควรเชื่อมต่อกับแหล่งพลังงานการเชื่อมและระบบควบคุมที่เหมาะสมสำหรับชุดประกอบแกนหมุนที่เลือกเท่านั้น
เครื่องเชื่อม MIG ธรรมดาที่มีขั้วต่อแบบยูโรไม่จำเป็นต้องเข้ากันได้กับแกนหมุน
ผู้ซื้อควรตรวจสอบอะไรบ้าง? การตรวจสอบ
| ส่วนประกอบ |
ที่จำเป็น |
| แหล่งพลังงานการเชื่อม |
ผู้ผลิตและรุ่น |
| การควบคุมสปูลปืน |
ข้อกำหนดด้านมอเตอร์และการควบคุมที่รองรับ |
| การเชื่อมต่อสายไฟ |
อินเตอร์เฟซไฟฟ้าและเครื่องกล |
| การควบคุมทริกเกอร์ |
การจัดเรียงสายควบคุม |
| การควบคุมการป้อนลวด |
การควบคุมความเร็วและความเข้ากันได้ของตัวป้อน |
| ก๊าซป้องกัน |
การเชื่อมต่อก๊าซและการจัดเตรียมการจัดหา |
| ความยาวสายเคเบิล |
3 / 4 / 6 / 8 ม |
| แกนลวด |
ขนาดและความเข้ากันได้ของฮับ |
| ไดรฟ์โรล |
ความเข้ากันได้ของเส้นผ่านศูนย์กลางและวัสดุ |
| ติดต่อทิป |
ขนาดเกลียว รู และเส้นลวด |
LB250 ใช้งานได้กับเครื่องเชื่อม MIG Euro-Connector ทุกเครื่องหรือไม่
เลขที่
ลักษณะของขั้วต่อแบบยูโรนั้นไม่เพียงพอต่อการพิสูจน์ความเข้ากันได้ของแกนม้วนสายโดยสมบูรณ์
แหล่งพลังงานต้องรองรับฟังก์ชันการควบคุมทางไฟฟ้า เครื่องกล และตัวป้อนสายไฟที่จำเป็น
สำหรับโครงการทดแทนหรือโครงการ OEM ผู้ซื้อควรจัดเตรียมรุ่นเครื่องเชื่อม แบบตัวเชื่อมต่อ และข้อกำหนดในการควบคุม
วิธีการตั้งค่า LB250 MIG Spool Gun
ขั้นตอนทั่วไปต่อไปนี้ควรใช้ร่วมกับคำแนะนำสำหรับเครื่องเชื่อมเฉพาะและการกำหนดค่า LB250
ขั้นตอนที่ 1: ยืนยันความเข้ากันได้ของอุปกรณ์
ตรวจสอบข้อกำหนดเกี่ยวกับแหล่งพลังงานการเชื่อม ขั้วต่อ และการควบคุมแกนหมุน
อย่าเชื่อมต่อสายไฟควบคุมที่ไม่ผ่านการตรวจสอบกับอุปกรณ์เชื่อม
ขั้นตอนที่ 2: ถอดอุปกรณ์การเชื่อมออก
ปิดและแยกแหล่งพลังงานก่อนติดตั้งหรือเปลี่ยนแกนแกนหมุนและส่วนประกอบต่างๆ
ขั้นตอนที่ 3: ติดตั้งแกนลวดเชื่อมที่ถูกต้อง
ใช้แกนม้วนที่มีขนาดที่ผ่านการตรวจสอบแล้วและประเภทลวดเชื่อมที่เหมาะสม
ปฏิบัติตามคำแนะนำในการติดตั้งแกนม้วนของผู้ผลิต
ขั้นตอนที่ 4: ตรวจสอบม้วนไดรฟ์
ยืนยันว่าร่องและขนาดลูกกลิ้งขับเคลื่อนตรงกับลวดเชื่อม
ตั้งค่าความดันลูกกลิ้งขับเคลื่อนตามคำแนะนำอุปกรณ์ที่เกี่ยวข้อง
ขั้นตอนที่ 5: ติดตั้งเคล็ดลับการติดต่อที่ถูกต้อง
เลือกปลายหน้าสัมผัสตามเส้นผ่านศูนย์กลางเส้นลวดและข้อกำหนดส่วนหน้า
ขั้นตอนที่ 6: เชื่อมต่อปืนเชื่อม
เชื่อมต่ออินเทอร์เฟซการจ่ายไฟ ก๊าซ และการควบคุมตามการกำหนดค่าอุปกรณ์ที่ได้รับการตรวจสอบแล้ว
ขั้นตอนที่ 7: ตั้งค่าพารามิเตอร์ก๊าซป้องกันและการเชื่อม
เลือกก๊าซป้องกันและพารามิเตอร์การเชื่อมที่เหมาะสมกับลวดและวัสดุ
สำหรับการเชื่อมอะลูมิเนียม ให้ใช้แก๊สที่มีส่วนประกอบเป็นอาร์กอนที่ผ่านการรับรองตามที่กำหนดในขั้นตอน
ขั้นตอนที่ 8: ตรวจสอบการป้อนลวด
ดำเนินการตรวจสอบการป้อนสายไฟของผู้ผลิตอุปกรณ์ และตรวจสอบว่าสายไฟเคลื่อนที่ได้อย่างราบรื่น
หลังจากยืนยันการทำงานที่ปลอดภัยแล้ว ให้ทำการทดสอบการเชื่อมและปรับพารามิเตอร์การเชื่อมตามการใช้งาน
LB150 กับ LB250 MIG สปูลกัน
INWELT จำหน่ายทั้งรุ่น LB150 และ LB250 ในซีรีส์ Spool Gun
| ข้อมูลจำเพาะ |
LB150 |
LB250 |
| ประเภทสินค้า |
ปืนสปูล MIG |
ปืนสปูล MIG |
| ระบายความร้อน |
ระบายความร้อนด้วยแก๊ส |
ระบายความร้อนด้วยแก๊ส |
| CO₂ เรตติ้งปัจจุบัน |
150A |
200A |
| อัตราปัจจุบันของก๊าซผสม |
130A |
180A |
| รอบหน้าที่ |
60% |
60% |
| เส้นผ่านศูนย์กลางลวด |
Ø0.8–1.0 มม |
Ø0.8–1.2 มม |
| ความยาวสายเคเบิล |
3 / 4 / 6 / 8 ม |
3 / 4 / 6 / 8 ม |
| การป้อนลวด |
ระบบสปูลแบบรวม |
ระบบสปูลแบบรวม |
เมื่อใดที่คุณควรเลือก LB150
พิจารณา LB150 โดยที่กระแสการเชื่อมและเส้นผ่านศูนย์กลางของสายไฟที่ต้องการอยู่ภายในช่วงการทำงานของ LB150
เมื่อใดที่คุณควรเลือก LB250
พิจารณา LB250 ซึ่งต้องใช้พิกัดกระแสไฟฟ้าที่สูงกว่าหรือมีเส้นผ่านศูนย์กลางของสายไฟสูงถึง Ø1.2 มม.
การเลือกควรคำนึงถึงก๊าซกำบัง กระบวนการเชื่อม ขนาดแกนม้วนสาย และความเข้ากันได้ของอุปกรณ์
การใช้งานทางอุตสาหกรรมของแกนหมุน LB250
LB250 สามารถนำไปใช้งานได้กับการเชื่อม MIG ที่เข้ากันได้ ซึ่งระบบป้อนลวดแบบติดปืนมีประโยชน์
การผลิตอลูมิเนียม
LB250 สามารถใช้สำหรับการดำเนินการผลิตอะลูมิเนียมที่เหมาะสม เมื่อเลือกลวด ก๊าซป้องกัน และพารามิเตอร์การเชื่อมที่ต้องการอย่างถูกต้อง
ซ่อมอลูมิเนียมรถยนต์
แกนหมุนสามารถเป็นประโยชน์ในงานซ่อมยานยนต์ที่เกี่ยวข้องกับส่วนประกอบอะลูมิเนียมที่เหมาะสม
ต้องปฏิบัติตามขั้นตอนการเชื่อมและข้อกำหนดเฉพาะของวัสดุ โดยเฉพาะอย่างยิ่งสำหรับส่วนประกอบที่มีความสำคัญด้านความปลอดภัย
การผลิตอลูมิเนียมทางทะเล
สำหรับการผลิตและการซ่อมแซมอะลูมิเนียมที่เข้ากันได้ในสภาพแวดล้อมทางทะเล LB250 สามารถประเมินได้ตามขั้นตอนการเชื่อมและข้อกำหนดของอุปกรณ์
การผลิตโลหะทั่วไป
LB250 สามารถใช้กับลวดเชื่อมที่เหมาะสมสำหรับการผลิตโลหะทั่วไป โดยขึ้นอยู่กับรูปแบบการป้อนและการเชื่อมที่ถูกต้อง
การบำรุงรักษาทางอุตสาหกรรม
การกำหนดค่าแกนหมุนสามารถพิจารณาได้สำหรับการบำรุงรักษาและการซ่อมแซม ซึ่งการป้อนสายไฟและการเข้าถึงชิ้นงานเป็นสิ่งสำคัญ
และวิธีแก้ปัญหาสปูลกันทั่วไปของ LB250
| ปัญหา |
ปัญหา สาเหตุที่เป็นไปได้ |
แนะนำให้ตรวจสอบ |
| การทำรังนกลวด |
แรงดันม้วนตัวขับไม่ถูกต้องหรือการอุดตันของตัวป้อนลวด |
ตรวจสอบม้วนไดรฟ์ ทางเดินสายไฟ และปลายหน้าสัมผัส |
| สายหลุด |
แรงกดม้วนไม่เพียงพอหรือร่องที่ไม่เหมาะสม |
ตรวจสอบการตั้งค่าม้วนไดรฟ์ |
| ความผิดปกติของลวด |
แรงดันป้อนมากเกินไป |
ปรับตามความต้องการของสายไฟและอุปกรณ์ |
| การให้อาหารที่ผิดปกติ |
ปลายเสียหาย การลากแกนสปูล หรือปัญหาการควบคุม |
ตรวจสอบแกนม้วน ปลาย และชุดประกอบการป้อน |
| โปรยลงมามากเกินไป |
พารามิเตอร์การเชื่อมหรือสภาวะการป้องกันไม่ถูกต้อง |
ตรวจสอบการตั้งค่าสายไฟ แก๊ส และการเชื่อม |
| เบิร์นแบ็ค |
การตั้งค่าปลาย ความเร็วของสายไฟ หรือส่วนโค้งไม่ถูกต้อง |
ตรวจสอบทิปและพารามิเตอร์กระบวนการ |
| ความครอบคลุมของก๊าซไม่ดี |
หัวฉีดอุดตันหรือแก๊สรั่ว |
ตรวจสอบหัวฉีดแก๊ส หัวจ่ายแก๊ส และจุดต่อแก๊ส |
| แกนหมุนไม่ป้อนอาหาร |
การเชื่อมต่อการควบคุมหรือปัญหาการจ่ายไฟของมอเตอร์ |
ตรวจสอบความเข้ากันได้ทางไฟฟ้าและสายไฟควบคุม |
| คบเพลิงร้อนเกินไป |
เกินรอบการทำงานหรือกระแสไฟที่กำหนด |
ตรวจสอบกระแส ก๊าซป้องกัน และเวลาในการทำงาน |
ทำไมลวดเชื่อม LB250 Spool Gun Jam Jam?
การติดขัดของสายไฟอาจเป็นผลมาจากความตึงของลูกกลิ้งขับเคลื่อนที่ไม่เหมาะสม การลากแกนของแกน ปลายสัมผัสที่เสียหาย หรือการไม่ตรงแนวในเส้นทางของสายไฟ
สำหรับลวดอลูมิเนียม ส่วนประกอบการป้อนจะต้องเหมาะสมกับลวดอ่อนที่เลือก
เหตุใดลวดป้อน Spool Gun LB250 จึงไม่สม่ำเสมอ
การป้อนที่ผิดปกติอาจเกิดจากการเลื่อนของลูกกลิ้งขับเคลื่อน ความต้านทานของแกนม้วนสายมากเกินไป ปลายสัมผัสที่ไม่ถูกต้อง หรือปัญหาการควบคุมไฟฟ้า
ตรวจสอบส่วนประกอบการป้อนเชิงกลก่อนเปลี่ยนปืนเชื่อมทั้งชุด
เหตุใด Spool Gun LB250 จึงร้อนเกินไป?
ความร้อนที่มากเกินไปอาจเกิดขึ้นได้เมื่อกระแสการเชื่อมหรือรอบการทำงานเกินเงื่อนไขที่กำหนด
การเชื่อมต่อทางไฟฟ้าที่ไม่ดีหรือส่วนประกอบของสายเคเบิลที่เสียหายอาจทำให้เกิดความร้อนสูงเกินไป
หยุดการเชื่อมและปล่อยให้อุปกรณ์เย็นลงก่อนทำการตรวจสอบ
การบำรุงรักษาแกนหมุน LB250
การตรวจสอบเป็นประจำสามารถช่วยรักษาระบบป้อนและส่วนประกอบส่วนหน้าได้
ตรวจสอบที่วางหลอดด้าย
ตรวจสอบความเสียหาย การปนเปื้อน หรือการรบกวนทางกลไกที่อาจส่งผลต่อการเคลื่อนที่ของแกนม้วนสาย
ตรวจสอบม้วนไดรฟ์
ขจัดเศษลวดที่สะสมออก และตรวจสอบร่องว่ามีการสึกหรอหรือเสียหายหรือไม่
ตรวจสอบเคล็ดลับการติดต่อ
เปลี่ยนปลายหน้าสัมผัสหากการสึกหรอหรือความเสียหายส่งผลต่อการป้อนสายไฟหรือการถ่ายโอนกระแสไฟ
ทำความสะอาดหัวฉีดแก๊ส
ขจัดคราบที่สะสมอยู่และตรวจสอบหัวฉีดว่ามีการเปลี่ยนรูปหรือไม่
ตรวจสอบสายเคเบิลและสายควบคุม
ตรวจสอบปลอกหุ้มสายไฟ ขั้วต่อไฟฟ้า และสายไฟควบคุมว่ามีความเสียหายหรือไม่
ปฏิบัติตามขั้นตอนการบำรุงรักษาที่ถูกต้อง
ใช้คำแนะนำในการบำรุงรักษาที่ใช้กับชุดประกอบ LB250 เฉพาะ
ห้ามใช้สารหล่อลื่นกับระบบขับเคลื่อนหรือทางเดินสายไฟ เว้นแต่จะได้รับอนุญาตจากผู้ผลิต
ถอดอุปกรณ์เชื่อมออกก่อนดำเนินการบำรุงรักษา
OEM และขายส่ง LB250 MIG Spool Gun Supply
INWELT เป็นผู้จัดหาสปูลกัน LB250 MIG และส่วนประกอบที่เกี่ยวข้องสำหรับการจัดซื้อ B2B ระหว่างประเทศ
ลูกค้าทั่วไปได้แก่:
จำหน่ายอุปกรณ์งานเชื่อม
ผู้นำเข้าอุปกรณ์การเชื่อม
ซัพพลายเออร์เชื่อมอุตสาหกรรม
OEM ยี่ห้ออุปกรณ์เชื่อม
บริษัทขายส่งผลิตภัณฑ์งานเชื่อม
ประกอบกิจการผลิตสินค้าอุตสาหกรรม
ผู้ให้บริการอุปกรณ์การเชื่อม
อุปทานขายส่งมาตรฐาน LB250
ตัวเลือกการจัดซื้อมาตรฐานประกอบด้วย:
ปืนสปูลทั้งชุด LB250
ความยาวสายเคเบิล 3 ม., 4 ม., 6 ม. และ 8 ม
การจับคู่วัสดุสิ้นเปลืองส่วนหน้า
ส่วนประกอบไฟฉายทดแทน
ซื้อจำนวนมากและขายส่ง
ข้อกำหนดบรรจุภัณฑ์ของผู้จัดจำหน่าย
OEM และปืนสปูลฉลากส่วนตัว
INWELT รองรับการสอบถาม OEM/ODM สำหรับโครงการจัดหาแกนหมุน
ข้อกำหนดทางเทคนิคและเชิงพาณิชย์อาจรวมถึง:
สำหรับการกำหนดค่าที่ไม่เป็นมาตรฐาน ลูกค้าควรจัดเตรียมแบบร่าง ข้อมูลจำเพาะของตัวเชื่อมต่อ หรือตัวอย่างอ้างอิงที่เกี่ยวข้อง
LB250 อะไหล่สำหรับผู้จัดจำหน่าย
ความพร้อมของวัสดุสิ้นเปลืองและส่วนประกอบทางกลเฉพาะรุ่นช่วยให้ผู้จัดจำหน่ายสามารถจัดการสต็อกทดแทนได้
ลูกค้าสามารถใส่ปลายสัมผัส หัวฉีดแก๊ส หัวกระจายลม และส่วนประกอบ LB250 ที่ได้รับการยืนยันอื่นๆ ในแผนการซื้อของตนได้
การใช้หมายเลขชิ้นส่วนที่ได้รับการตรวจสอบจะช่วยลดความเสี่ยงที่คำสั่งซื้อเปลี่ยนทดแทนจะไม่ถูกต้อง
คำถามที่พบบ่อยเกี่ยวกับสปูลกัน LB250
แกนหมุน INWELT LB250 MIG คืออะไร
LB250 คือปืนแกนเชื่อม MIG ระบายความร้อนด้วยแก๊ส พร้อมด้วยตัวยึดแกนลวดและระบบป้อนปืนที่ติดตั้งในตัว รองรับลวดเชื่อม Ø0.8–1.2 มม. และใช้ได้กับสายเคเบิลยาว 3 ม., 4 ม., 6 ม. และ 8 ม.
LB250 เป็นสปูลกัน 250A หรือไม่
LB250 คือชื่อรุ่น ข้อมูลจำเพาะของผลิตภัณฑ์ INWELT ปัจจุบันระบุรายการ 200A พร้อม CO₂ และ 180A พร้อมก๊าซป้องกันผสมที่รอบการทำงาน 60% การให้คะแนนอื่นๆ จะต้องได้รับการยืนยันแยกต่างหาก
ปืนสปูล LB250 สามารถเชื่อมอลูมิเนียมได้หรือไม่?
LB250 ได้รับการออกแบบมาเพื่อการใช้งานเชื่อม MIG อะลูมิเนียมที่เข้ากันได้ ต้องเลือกสายไฟ ม้วนขับเคลื่อน ปลายหน้าสัมผัส แก๊สป้องกัน และการกำหนดค่าแหล่งพลังงานที่ถูกต้อง
LB250 รองรับลวดเชื่อมขนาดใดบ้าง
ช่วงเส้นผ่านศูนย์กลางของเส้นลวดที่เผยแพร่คือ Ø0.8–1.2 มม.
ฉันควรใช้แก๊สป้องกันชนิดใดในการเชื่อม MIG อลูมิเนียม
การเชื่อมอลูมิเนียม MIG มักใช้ก๊าซป้องกันที่มีอาร์กอนเป็นส่วนประกอบ ก๊าซและพารามิเตอร์การทำงานที่แน่นอนขึ้นอยู่กับขั้นตอนการเชื่อมและวัสดุฐาน
LB250 มีแกนม้วนลวดในตัวหรือไม่?
LB250 มีที่วางแกนลวดแบบติดปืนและการจัดวางการป้อน ควรยืนยันขนาดและความจุของแกนม้วนสายก่อนซื้อแกนม้วนลวดทดแทน
LB250 เป็นปืนเชื่อม MIG แบบกดดึงหรือไม่
LB250 ถูกระบุว่าเป็นแกนหมุนที่มีแกนลวดติดตั้งอยู่บนปืนเชื่อม ไม่ควรอธิบายว่าเป็นระบบดึงสปูลระยะไกลแบบทั่วไปโดยไม่มีการตรวจสอบการจัดเรียงไดรฟ์ที่สมบูรณ์
LB250 มีความยาวสายเคเบิลเท่าใด
INWELT มีชุดสายเคเบิลยาว 3 ม., 4 ม., 6 ม. และ 8 ม.
LB250 ใช้ทิปการติดต่อแบบใด
รายการชิ้นส่วนมาตรฐานประกอบด้วยปลายหน้าสัมผัส E-Cu Ø1.0 มม. ขนาด M6 × 28 รหัสผลิตภัณฑ์ IJDV0015-10
LB250 ใช้หัวฉีดแก๊สอะไร?
รายการชิ้นส่วนมาตรฐานระบุหัวฉีดแก๊สชนิด 25AK ขนาด Φ15 มม. รหัสผลิตภัณฑ์ IJDT0089
LB250 เข้ากันได้กับเครื่องเชื่อม MIG ทุกรุ่นหรือไม่
ไม่ ความเข้ากันได้ขึ้นอยู่กับแหล่งพลังงานการเชื่อม ขั้วต่อ สายไฟควบคุม มอเตอร์แกนหมุน และข้อกำหนดการเชื่อมต่อแก๊ส
LB250 เชื่อมสแตนเลสได้ไหมครับ
LB250 ได้รับการระบุไว้สำหรับการใช้งานการเชื่อมเหล็กกล้าไร้สนิม ส่วนประกอบการป้อนลวด แก๊สป้องกัน และพารามิเตอร์การเชื่อมจะต้องเหมาะสมกับลวดและวัสดุนั้นๆ
LB150 และ LB250 ต่างกันอย่างไร?
LB150 ได้รับการจัดอันดับที่ก๊าซผสม 150A CO₂ และ 130A ที่รอบการทำงาน 60% ในขณะที่ LB250 ได้รับการจัดอันดับที่ก๊าซผสม 200A CO₂ และ 180A ที่รอบการทำงานเดียวกัน LB250 ยังรองรับเส้นผ่านศูนย์กลางลวดสูงสุดที่ระบุไว้ที่ใหญ่กว่าอีกด้วย
INWELT จัดหาชิ้นส่วนอะไหล่ LB250 หรือไม่
ใช่. INWELT แสดงรายการส่วนประกอบทดแทน รวมถึงปลายสัมผัส หัวฉีดแก๊ส หัวกระจายลม หัวคบเพลิง ทริกเกอร์ ชุดประกอบม้วน ตัวเชื่อมต่อ และไลเนอร์
INWELT สามารถผลิตแกนหมุน OEM LB250 ได้หรือไม่
INWELT รองรับการสอบถาม OEM/ODM สำหรับแกนแกนหมุน LB250 รวมถึงข้อกำหนดของตัวเชื่อมต่อ การกำหนดค่าสายเคเบิล การติดฉลากผลิตภัณฑ์ และบรรจุภัณฑ์
ผู้จัดจำหน่ายสามารถซื้อแกนหมุน LB250 จำนวนมากได้หรือไม่
ใช่. INWELT เป็นผู้จัดหาแกนหมุน LB250 และส่วนประกอบทดแทนสำหรับโครงการค้าส่ง OEM และโครงการจัดซื้อทางอุตสาหกรรม
ขอใบเสนอราคาปืนสปูล LB250 MIG
กำลังมองหา ผู้ผลิตแกนหมุน LB250 MIG หรือผู้จัดจำหน่ายขายส่ง สำหรับอุปกรณ์เชื่อมอลูมิเนียมอยู่ใช่ไหม?
INWELT จำหน่ายปืนแกนเชื่อม LB250 ส่วนประกอบทดแทนที่เข้ากัน และตัวเลือก OEM/ODM สำหรับผู้จัดจำหน่าย ผู้นำเข้า และผู้ซื้อในอุตสาหกรรม
หากต้องการใบเสนอราคาที่ถูกต้อง โปรดระบุ:
รุ่นที่ต้องการ: LB250
แหล่งพลังงานการเชื่อมและรุ่นป้อนลวด
ข้อกำหนดของขั้วต่อและสายควบคุม
วัสดุลวดเชื่อมและเส้นผ่านศูนย์กลาง
ขนาดสปูลที่ต้องการ
ความยาวสายเคเบิล: 3 ม. / 4 ม. / 6 ม. / 8 ม
วัสดุสิ้นเปลืองหรืออะไหล่ที่จำเป็น
ปริมาณการซื้อ
ข้อกำหนด OEM/ODM
ตลาดปลายทาง
ติดต่อ INWELT สำหรับข้อมูลจำเพาะของ Spool Gun LB250 MIG ราคาจำนวนมาก ชิ้นส่วนอะไหล่ และการจัดหา OEM/ODM
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių