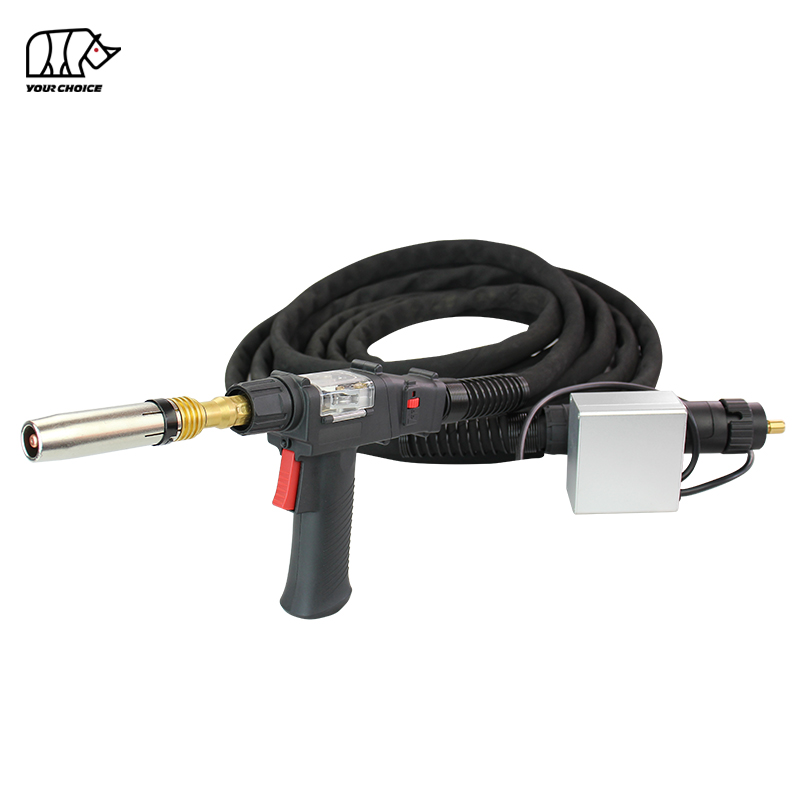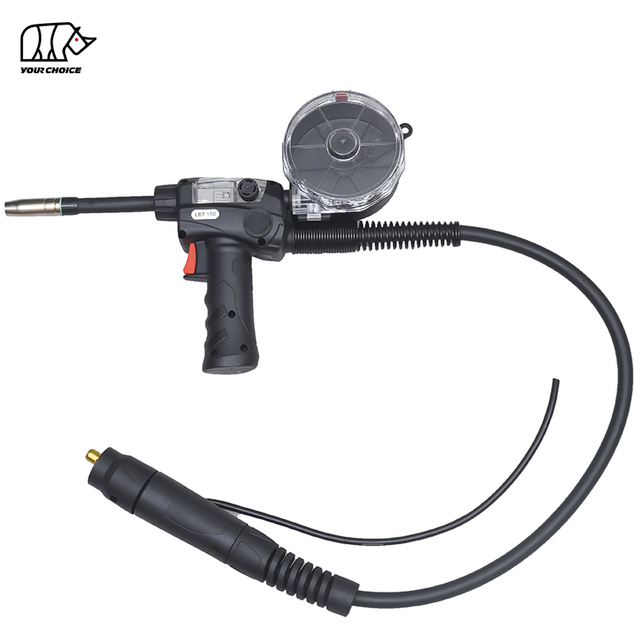
LPA300 Push-Pull MIG ภาพรวมปืนเชื่อม
ปืน เชื่อม INWELT LPA300 Gas-Cooled Push-Pull MIG ได้รับการออกแบบมาเพื่องานเชื่อมอะลูมิเนียม MIG ที่ต้องการการป้อนลวดแบบประสานกันและระยะการทำงานที่ขยาย
ต่างจากปืนกดอย่างเดียว MIG ทั่วไป ระบบการเชื่อมแบบดึงดึงใช้เครื่องป้อนลวดเพื่อดันลวดเชื่อม ในขณะที่มอเตอร์ในปืนช่วยดึงผ่านชุดสายเคเบิล การจัดเรียงการป้อนแบบประสานกันนี้มีประโยชน์อย่างยิ่งสำหรับลวดเชื่อมอลูมิเนียมที่อ่อนกว่า ซึ่งอาจป้อนผ่านสายเคเบิลปืนยาวได้ยากกว่า
INWELT LPA300 รองรับลวดเชื่อม Ø1.2–1.6 มม. และมีจำหน่ายพร้อมชุดสายเคเบิลยาว 6 ม., 8 ม., 10 ม. และ 12 ม.
ผลิตภัณฑ์แสดงด้วยกระแสไฟพิกัด 300A โดยใช้ CO₂ และ 270A โดยใช้ก๊าซป้องกันแบบผสมที่รอบการทำงาน 60% สำหรับการเชื่อมอลูมิเนียมด้วยแก๊สป้องกันอาร์กอน ควรยืนยันพิกัดกระแสไฟที่ใช้บังคับสำหรับสภาวะการทำงานเฉพาะ
INWELT จำหน่ายปืนเชื่อมแบบผลักดึง LPA300 สำหรับการผลิตทางอุตสาหกรรม ผู้จัดจำหน่ายอุปกรณ์การเชื่อม โครงการ OEM และข้อกำหนดในการจัดซื้อจำนวนมาก
จำเพาะด้านเทคนิคของปืนเชื่อมแบบ Push-Pull LPA300
| ข้อมูล |
INWELT LPA300 |
| รุ่นสินค้า |
LPA300 |
| ประเภทสินค้า |
ปืนเชื่อมแบบ Push-Pull MIG |
| กระบวนการเชื่อม |
MIG / GMAW |
| การสมัครหลัก |
การเชื่อมอลูมิเนียม MIG |
| วิธีการทำความเย็น |
ระบายความร้อนด้วยแก๊ส / ระบายความร้อนด้วยอากาศ |
| จัดอันดับปัจจุบันด้วยCO₂ |
300A |
| จัดอันดับปัจจุบันด้วยก๊าซผสม |
270A |
| รอบหน้าที่ |
60% |
| เส้นผ่านศูนย์กลางลวดเชื่อม |
Ø1.2–1.6 มม |
| ความยาวสายเคเบิลมาตรฐาน |
6 / 8 / 10 / 12 ม |
| หัวทอร์ช |
การกำหนดค่าหัวไฟฉายแบบมุม |
| การเชื่อมต่อที่ระบุไว้ |
ยูโร ข้อต่อกลาง |
| ระบบป้อนลวด |
ผลัก-ดึง |
| การควบคุมการป้อนลวด |
รายการการปรับความเร็วที่ติดตั้งคบเพลิง |
| ยี่ห้อ |
INWELT |
| การปรับแต่ง |
โลโก้, บรรจุภัณฑ์, ความยาวสายเคเบิล, OEM/ODM |
พิกัดปัจจุบันด้านบนสอดคล้องกับเงื่อนไขที่ระบุไว้สำหรับ INWELT LPA300 ไม่ควรตีความว่าเป็นพิกัดกระแสอาร์กอนบริสุทธิ์ที่ผ่านการตรวจสอบโดยอิสระ
ก่อนสั่งซื้อ ให้ยืนยันแหล่งพลังงานในการเชื่อม เครื่องป้อนลวด อินเทอร์เฟซควบคุมมอเตอร์ การประกอบสายเคเบิล และการกำหนดค่าวัสดุสิ้นเปลือง
ปืนเชื่อมแบบ Push-Pull MIG ทำงานอย่างไร
ปืนเชื่อมแบบกดดึง MIG ใช้การป้อนลวดที่ประสานกันสองแบบเพื่อย้ายลวดอิเล็กโทรดจากหลอดจ่ายไปยังส่วนเชื่อม
เครื่องป้อนหลักจะดันลวดเชื่อมเข้าไปในสายเคเบิลของคบเพลิง ในขณะที่กลไกขับเคลื่อนที่ติดตั้งปืนจะดึงลวดไปทางปลายหน้าสัมผัส
ด้วยการประสานแรงป้อนเหล่านี้ ระบบผลักดึงสามารถลดการบีบอัดลวดและความไม่มั่นคงในการป้อนภายในชุดสายเคเบิลยาว
มอเตอร์ดันด้านป้อนและมอเตอร์ดึงด้านปืน
ระบบขับเคลื่อนฝั่งป้อนจ่ายลวดเชื่อมจากแกนลวดหลัก
ระบบขับเคลื่อนด้านปืนให้แรงดึงเพิ่มเติมใกล้กับส่วนเชื่อม
เพื่อการทำงานที่มั่นคง ทั้งสองระบบจะต้องได้รับการกำหนดค่าอย่างถูกต้อง
ปัจจัยการตั้งค่าที่สำคัญได้แก่:
การประสานงานของมอเตอร์ไม่ถูกต้องหรือแรงดันมากเกินไปอาจทำให้ลวดเชื่อมอ่อนเสียหายและทำให้เกิดปัญหาการป้อนได้
เหตุใดการป้อนแบบ Push-Pull จึงช่วยด้วยลวดอลูมิเนียม
ลวดเชื่อมอลูมิเนียมโดยทั่วไปจะนิ่มกว่าและไวต่อการเสียรูปมากกว่าลวดเชื่อมเหล็กแข็งทั่วไป MIG
เมื่อลวดอลูมิเนียมถูกดันผ่านสายเคเบิลยาว ความต้านทานที่มากเกินไปอาจทำให้ลวดโก่ง การป้อนอาหารหยุดชะงัก และรังนกได้
ระบบผลักดึงที่ได้รับการกำหนดค่าอย่างเหมาะสมจะช่วยรองรับสายไฟขณะเคลื่อนที่ผ่านสายเคเบิลคบเพลิง
สิ่งนี้ทำให้การป้อนแบบกดดึงมีประโยชน์สำหรับงานเชื่อมอลูมิเนียมอุตสาหกรรม MIG ที่ต้องใช้ชุดสายเคเบิลที่ยาวขึ้น
อย่างไรก็ตาม กลไกการผลักดึงไม่ได้ขจัดความจำเป็นในการม้วนไดรฟ์ ไลเนอร์ ปลายหน้าสัมผัส และการปรับการป้อนที่ถูกต้อง

คุณลักษณะสำคัญของ INWELT LPA300
อัตราก๊าซผสม 300A CO₂ และ 270A
LPA300 อยู่ในรายการตามระดับปัจจุบันต่อไปนี้:
ค่าเหล่านี้อธิบายการกำหนดค่าที่เผยแพร่ของผู้ผลิต
สำหรับการเชื่อมอลูมิเนียม MIG โดยทั่วไปจะใช้อาร์กอนบริสุทธิ์เป็นก๊าซป้องกัน ในขณะที่การใช้งานเฉพาะอาจใช้ส่วนผสมที่มีอาร์กอนอื่นๆ ที่เหมาะสม
ผู้ซื้อควรยืนยันระดับกระแสไฟ LPA300 ภายใต้เงื่อนไขการเชื่อมอลูมิเนียมที่ต้องการ ก่อนที่จะเลือกคบเพลิงสำหรับการผลิตต่อเนื่อง
การออกแบบระบายความร้อนด้วยอากาศและรอบการทำงาน 60%
LPA300 ใช้โครงไฟฉายระบายความร้อนด้วยอากาศ
ไม่จำเป็นต้องมีวงจรระบายความร้อนด้วยของเหลวแยกต่างหาก
ต้องพิจารณารอบการทำงาน 60% เมื่อประเมินความต้องการด้านความร้อนของกระบวนการเชื่อม
ที่สภาวะพิกัดที่กำหนด รอบการทำงาน 60% สอดคล้องกับการเชื่อมหกนาทีภายในระยะเวลาการทำงานมาตรฐานสิบนาที
สำหรับการใช้งานที่มีเวลาอาร์กออนนานขึ้นหรือมีภาระความร้อนสูงกว่า ควรประเมินขีดจำกัดการทำงานของไฟฉายจริงก่อนการติดตั้ง
ตัวเลือกสายเคเบิล 6 ม., 8 ม., 10 ม. และ 12 ม
INWELT เสนอความยาวสายเคเบิลสี่รายการ:
| ความยาวสายเคเบิล |
ข้อพิจารณาในการเลือกโดยทั่วไป |
| 6 ม |
สถานีเชื่อมอุตสาหกรรมขนาดกะทัดรัด |
| 8 ม |
ม้านั่งประกอบและพื้นที่ทำงานอุตสาหกรรมทั่วไป |
| 10 ม |
ชิ้นงานใหญ่ขึ้นและระยะการทำงานยาวขึ้น |
| 12 ม |
สถานีเชื่อมที่ต้องการการเคลื่อนตัวจากตัวป้อนมากขึ้น |
ชุดสายเคเบิลที่ยาวขึ้นช่วยให้เข้าถึงการทำงานได้มากขึ้น แต่ยังทำให้การเลือกและการติดตั้งระบบป้อนลวดมีความสำคัญมากขึ้นอีกด้วย
ควรเดินสายเคเบิลเพื่อหลีกเลี่ยงการโค้งงอ การบิดงอ และความเสียหายทางกล
ความยาวสายเคเบิลที่เหมาะสมขึ้นอยู่กับรูปแบบการผลิต การกำหนดค่าอุปกรณ์ และการใช้งานในการเชื่อม
การควบคุมความเร็วการป้อนลวดแบบติดคบเพลิง
รายละเอียดสินค้า LPA300 แสดงรายการคุณสมบัติการปรับความเร็วการป้อนลวดที่ติดไฟฉาย
นี่เป็นอินเทอร์เฟซการทำงานสำหรับการปรับการตั้งค่าการป้อนลวดในการกำหนดค่าระบบที่เข้ากันได้
อย่างไรก็ตาม ฟังก์ชันการควบคุมไฟฟ้าจะต้องตรงกับแหล่งพลังงานที่เชื่อมต่อและเครื่องป้อนสายไฟ
สำหรับ OEM และโปรเจ็กต์ทดแทน ให้ยืนยัน:
สัญญาณควบคุมความเร็วการป้อนลวด
แรงดันไฟฟ้าของมอเตอร์
ข้อกำหนดกระแสไฟของมอเตอร์
pinout ขั้วต่อควบคุม
สายไฟทริกเกอร์
ข้อกำหนดในการประสานงานของผู้ป้อน
ขั้วต่อทางกลที่เข้ากันเพียงอย่างเดียวไม่ได้รับประกันว่ามอเตอร์ที่ติดตั้งปืนหรือการควบคุมความเร็วจะทำงานได้อย่างถูกต้อง
การกำหนดค่ามุม หัวทอร์ช
LPA300 ใช้การกำหนดค่าหัวคบเพลิงแบบทำมุมสำหรับการเชื่อมแบบแมนนวล MIG
รูปทรงของคอคบเพลิงส่งผลต่อการเข้าถึงข้อต่อ ตำแหน่งการเชื่อม และความสัมพันธ์ระหว่างปลายสัมผัสและชิ้นงาน
สำหรับการใช้งานทดแทน ให้ตรวจสอบขนาดวัสดุสิ้นเปลืองส่วนหน้าและการกำหนดค่าหัวคบเพลิง
ความสามารถในการสับเปลี่ยนกับระบบหัวคบเพลิงอื่นๆ ควรได้รับการยืนยันผ่านการอ้างอิงชิ้นส่วนจริงหรือภาพวาดทางเทคนิค
ลวดเชื่อมอลูมิเนียม LPA300 และการเลือกวัสดุสิ้นเปลือง
LPA300 ได้รับการระบุไว้สำหรับลวดเชื่อมที่มีเส้นผ่านศูนย์กลางตั้งแต่ Ø1.2 มม. ถึง Ø1.6 มม.
ต้องเลือกส่วนปลายสัมผัส ปลอกสายไฟ และม้วนตัวขับเคลื่อนตามเส้นผ่านศูนย์กลางลวดอะลูมิเนียมและโลหะผสมจริง
ของลวดเชื่อมที่รองรับ เส้นผ่านศูนย์กลาง
| ของลวด เชื่อม |
ข้อกำหนดในการเลือก เส้นผ่านศูนย์กลาง |
| Ø1.2 มม |
จับคู่ปลายหน้าสัมผัส ไลเนอร์ และลูกกลิ้งขับเคลื่อน |
| Ø1.4 มม |
ยืนยันการกำหนดค่าวัสดุสิ้นเปลืองที่สอดคล้องกัน |
| Ø1.6 มม |
ยืนยันส่วนปลายสัมผัส แผ่นรอง ลูกกลิ้งขับเคลื่อน และความสามารถในการป้อน |
ประเภทลวดเชื่อมอลูมิเนียม
สายตัวเติมอะลูมิเนียม MIG ทั่วไปประกอบด้วย ER4043 และ ER5356
โลหะเติมที่เหมาะสมขึ้นอยู่กับวัสดุฐาน ขั้นตอนการเชื่อม ข้อกำหนดทางกล และมาตรฐานการเชื่อมที่เกี่ยวข้อง
ควรตรวจสอบความพร้อมใช้งานของการกำหนดค่าการป้อน LPA300 สำหรับโลหะผสมลวดแต่ละเส้นก่อนสั่งซื้อ
การเลือกเคล็ดลับการติดต่อ
ปลายสัมผัสจะถ่ายโอนกระแสเชื่อมไปยังลวดอิเล็กโทรด
สำหรับการเชื่อมอะลูมิเนียม การกำหนดขนาดปลายสัมผัสต้องคำนึงถึงเส้นผ่านศูนย์กลางของเส้นลวดและลักษณะการขยายตัวทางความร้อนของลวดตัวเติม
ควรยืนยันขนาดรูและเกลียวที่ถูกต้องโดยใช้ข้อมูลจำเพาะวัสดุสิ้นเปลืองที่เลือก
ปลายสัมผัสที่ไม่ถูกต้องอาจส่งผลต่อความต้านทานการป้อน การถ่ายโอนกระแสไฟที่ไม่สอดคล้องกัน หรือการเบิร์นแบ็ค
การเลือกลวดซับ
ไลเนอร์จะนำลวดเชื่อมผ่านชุดสายเคเบิล
สำหรับการเชื่อมอะลูมิเนียม วัสดุซับใน เส้นผ่านศูนย์กลางภายใน ความยาว และสภาพการติดตั้งล้วนส่งผลต่อการป้อนลวดได้
ควรเลือกไลเนอร์ที่ถูกต้องตาม:
หลีกเลี่ยงการติดตั้งโครงบุโครงลวดเหล็กที่ไม่ระบุรายละเอียดโดยไม่ตรวจสอบความเหมาะสมกับลวดอะลูมิเนียม
การเลือกม้วนไดรฟ์
ม้วนไดรฟ์จะต้องมีการยึดเกาะที่เพียงพอโดยไม่ทำให้ลวดอลูมิเนียมอ่อนเสียรูปมากเกินไป
ลูกกลิ้งขับเคลื่อนร่องตัว U มักใช้สำหรับงานป้อนลวดอะลูมิเนียม MIG
ขนาดร่องที่แน่นอน ขนาดม้วน และแรงกดที่ต้องการควรตรงกับระบบขับเคลื่อนแบบลวดและแบบติดปืน

LPA300 เครื่องเชื่อม และความเข้ากันได้ของตัวป้อนลวด
LPA300 อยู่ในรายการการกำหนดค่ายูโร ข้อต่อกลาง
อย่างไรก็ตาม ปืนแบบผลักดึง MIG ต้องใช้มากกว่าขั้วต่อกำลังเชื่อมที่เข้ากันได้
มอเตอร์ขับเคลื่อนด้านปืนจะต้องได้รับแหล่งจ่ายไฟและสัญญาณควบคุมที่ถูกต้อง และต้องทำงานประสานกับตัวป้อนสายไฟหลัก
ข้อกำหนดตัวเชื่อมต่อยูโรและการควบคุมมอเตอร์
การติดตั้งที่เข้ากันได้อาจต้องมีการเชื่อมต่อต่อไปนี้:
| คอมโพเนนต์ของระบบ |
ข้อกำหนดความเข้ากันได้ของ |
| กำลังเชื่อม |
การเชื่อมต่อกระแสไฟที่ถูกต้อง |
| แก๊สปกคลุม |
การเชื่อมต่อก๊าซที่เข้ากันได้และเส้นทางการไหล |
| ลวดเชื่อม |
ทางเข้าป้อนลวดและการกำหนดค่าซับที่ถูกต้อง |
| สิ่งกระตุ้น |
วงจรควบคุมการจับคู่ |
| มอเตอร์ดึงด้านปืน |
แรงดันและกระแสจ่ายที่ถูกต้อง |
| การควบคุมความเร็วการป้อนลวด |
สัญญาณควบคุมที่เข้ากันได้ |
| การควบคุมตัวป้อน |
การทำงานของมอเตอร์แบบผลักและดึงที่ประสานกัน |
| ชุดสายเคเบิล |
ความยาวและการจัดเรียงตัวเชื่อมต่อที่เหมาะสม |
ขั้วต่อยูโรมาตรฐานสามารถเชื่อมต่อทางกล กำลังเชื่อม ก๊าซ และทริกเกอร์ในบางระบบ แต่ไม่ได้ให้ฟังก์ชันการควบคุมทุกอย่างที่จำเป็นสำหรับปืนผลักแบบใช้มอเตอร์โดยอัตโนมัติ
อาจจำเป็นต้องมีการเชื่อมต่อการควบคุมเพิ่มเติมหรืออินเทอร์เฟซตัวป้อนที่เข้ากันได้
รายการตรวจสอบความเข้ากันได้ก่อนสั่งซื้อ
ก่อนซื้อ INWELT LPA300 โปรดจัดเตรียม:
ผู้ผลิตและรุ่นเครื่องเชื่อม
ผู้ผลิตและรุ่นเครื่องป้อนลวด
ประเภทปืนเชื่อมที่มีอยู่
ภาพถ่ายตัวเชื่อมต่อหลัก
ประเภทคอนเนคเตอร์ควบคุมมอเตอร์
ข้อมูลจำเพาะด้านการจัดหาและการควบคุมมอเตอร์
เส้นผ่านศูนย์กลางลวดและโลหะผสมที่ต้องการ
ความยาวสายเคเบิลที่เลือก
เคล็ดลับการติดต่อและการกำหนดค่าซับที่จำเป็น
ปริมาณการสั่งซื้อ
สำหรับโครงการทดแทน แผนภาพการเดินสายไฟหรือตัวอย่างปืนที่มีอยู่จะมีประโยชน์อย่างยิ่ง
INWELT สามารถตรวจสอบการกำหนดค่าอินเทอร์เฟซที่จำเป็นก่อนเสนอราคา

Push-Pull MIG ปืน กับ ปืนเชื่อมแบบสปูล กับ ปืนมาตรฐาน MIG
แม้ว่าปืนทั้งสามประเภทสามารถใช้สำหรับการเชื่อม MIG ได้ แต่การจัดเรียงลวดป้อนจะแตกต่างกัน
| คุณสมบัติ |
Push-Pull MIG ปืน |
ปืนเชื่อมแบบสปูล |
ปืนมาตรฐาน MIG |
| ตำแหน่งแกนม้วนลวด |
เครื่องป้อนหลัก |
บนปืน |
เครื่องป้อนหลัก |
| มอเตอร์ขับเคลื่อนด้านปืน |
ใช่ |
ใช่ |
โดยปกติแล้วไม่มี |
| ตัวป้อนหลัก Push Drive |
ใช่ |
ไม่ได้ใช้ในลักษณะเดียวกัน |
ใช่ |
| การป้อนอะลูมิเนียมแบบสายยาว |
แอปพลิเคชันที่สำคัญ |
ลวดป้อนจากแกนปืนภายในเครื่อง |
ขึ้นอยู่กับการตั้งค่ามากกว่า |
| การพิจารณาน้ำหนักปืน |
ไม่มีแกนลวดขนาดใหญ่บนปืน |
รวมถึงแกนม้วนลวดขนาดเล็ก |
โดยทั่วไปแล้วการประกอบปืนจะง่ายกว่า |
| การตรวจสอบความเข้ากันได้ของคีย์ |
การควบคุมตัวป้อนและมอเตอร์ |
อินเตอร์เฟซการควบคุมปืนสปูล |
การเชื่อมต่อคบเพลิงมาตรฐาน |
เมื่อใดที่คุณควรเลือกปืน Push-Pull MIG
พิจารณาระบบผลักดึงเมื่อ:
ต้องป้อนลวดอลูมิเนียมผ่านชุดสายเคเบิลแบบขยาย
แอปพลิเคชันใช้สปูลลวดระยะไกล
การผลิตทางอุตสาหกรรมจำเป็นต้องมีระบบการป้อนลวดแบบประสานกัน
แหล่งพลังงานการเชื่อมและเครื่องป้อนรองรับการทำงานแบบกดดึง
เมื่อใด ปืนเชื่อมแบบสปูล เหมาะสมกว่า
แกนม้วนสายอาจเหมาะสมกว่าเมื่อแกนม้วนลวดในพื้นที่ที่ปืนเป็นที่ยอมรับได้ และอุปกรณ์รองรับโครงแกนแกนม้วนลวดนั้น
แกนหมุนและปืนกดไม่ควรถือเป็นผลิตภัณฑ์ที่สามารถใช้แทนกันได้
วิธีการตั้งค่าปืนเชื่อมแบบ Push-Pull MIG
การตั้งค่าที่ถูกต้องถือเป็นสิ่งสำคัญสำหรับการทำงานที่เชื่อถือได้
ขั้นตอนที่ 1: ยืนยันความเข้ากันได้ของอุปกรณ์
ตรวจสอบว่าแหล่งพลังงานการเชื่อมและเครื่องป้อนลวดสามารถรองรับปืนดันแบบใช้มอเตอร์ได้
ตรวจสอบข้อกำหนดอินเทอร์เฟซทางไฟฟ้า การจ่ายไฟของมอเตอร์ และการควบคุม
ขั้นตอนที่ 2: ติดตั้งส่วนประกอบการป้อนลวดที่ถูกต้อง
เลือกปลายสัมผัส ไลเนอร์ และลูกกลิ้งขับเคลื่อนตามเส้นผ่านศูนย์กลางของลวดเชื่อมและโลหะผสม
ตรวจสอบเส้นทางสายไฟก่อนการติดตั้ง
ขั้นตอนที่ 3: เชื่อมต่อปืนเชื่อม
เชื่อมต่ออินเทอร์เฟซควบคุมกำลังเชื่อม แก๊สป้องกัน ทริกเกอร์ และแบบกดดึงตามการกำหนดค่าอุปกรณ์ที่ได้รับอนุมัติ
อย่าเชื่อมต่อปลั๊กควบคุมมอเตอร์ที่ไม่ระบุชื่อโดยไม่ตรวจสอบข้อกำหนดทางไฟฟ้า
ขั้นตอนที่ 4: ตั้งค่าแรงดันม้วนของไดรฟ์
ใช้แรงกดลูกกลิ้งขับเคลื่อนที่เหมาะสมสำหรับลวดอะลูมิเนียมที่เลือก
แรงดันที่มากเกินไปอาจทำให้ลวดเชื่อมอ่อนเสียรูปได้ ในขณะที่แรงดันไม่เพียงพออาจทำให้เกิดการลื่นไถลได้
ขั้นตอนที่ 5: ประสานการป้อนแบบผลักและดึง
กำหนดค่าตัวป้อนหลักและมอเตอร์ดึงที่ติดตั้งปืนตามระบบควบคุมที่เข้ากันได้
จุดมุ่งหมายคือการป้อนลวดโดยไม่มีแรงดึง แรงอัด หรือการเลื่อนหลุดมากเกินไป
ขั้นตอนที่ 6: ตรวจสอบเส้นทางสายเคเบิล
วางสายเคเบิลโดยให้โค้งงออย่างนุ่มนวล และหลีกเลี่ยงการบิดงอโดยไม่จำเป็น
ตรวจสอบความยาวสายเคเบิลทั้งหมดก่อนเริ่มการผลิต
ขั้นตอนที่ 7: ทำการทดสอบการเชื่อมแบบควบคุม
ดำเนินการตั้งค่าเบื้องต้นและการตรวจสอบตามคำแนะนำของเครื่องเชื่อมและเครื่องป้อน
ตรวจสอบการป้อนสายไฟ การทำงานของทริกเกอร์ แก๊สป้องกันและความเสถียรของส่วนโค้ง
เริ่มการผลิตหลังจากที่ระบบได้รับการตรวจสอบสำหรับแอปพลิเคชันที่ต้องการแล้วเท่านั้น
ปัญหาและวิธีแก้ปัญหาปืนแบบ Push-Pull ทั่วไป MIG
ปืนเชื่อมแบบผลักดึงจำเป็นต้องมีการประสานงานทางไฟฟ้าที่ถูกต้องและการเลือกวัสดุสิ้นเปลือง
| ปัญหา |
สาเหตุที่เป็นไปได้ |
แนะนำให้ตรวจสอบ |
| การทำรังนกลวด |
แรงผลักดันมากเกินไปหรือการประสานงานของมอเตอร์ไม่ดี |
ตรวจสอบการตั้งค่าตัวป้อนและการทำงานของมอเตอร์แบบดึง |
| สายหลุด |
แรงดันหรือร่องของตัวขับเคลื่อนไม่ถูกต้อง |
ตรวจสอบม้วน เส้นผ่านศูนย์กลางของเส้นลวด และแรงดัน |
| การป้อนลวดไม่สม่ำเสมอ |
ไลเนอร์หรือสายเคเบิลงอเสียหาย |
ตรวจสอบปลอกและเส้นทางสายเคเบิล |
| มอเตอร์ดึงไม่ทำงาน |
ปัญหาสายไฟควบคุมหรือแหล่งจ่ายไฟของมอเตอร์ |
ตรวจสอบอินเทอร์เฟซของมอเตอร์และความเข้ากันได้ของตัวป้อน |
| การป้อนลวดเร็วหรือช้าเกินไป |
การตั้งค่าการควบคุมความเร็วไม่ถูกต้อง |
ตรวจสอบการกำหนดค่าการควบคุม |
| ติดต่อทิปเบิร์นแบ็ค |
การให้อาหารหยุดชะงักหรือทิปไม่ถูกต้อง |
ตรวจสอบการป้อนลวด ปลาย และพารามิเตอร์การเชื่อม |
| คบเพลิงร้อนเกินไป |
กระแสไฟหรือรอบการทำงานเกิน |
ตรวจสอบระดับความร้อนและการเชื่อมต่อไฟฟ้า |
| ความครอบคลุมของก๊าซกำบังไม่ดี |
แก๊สรั่วหรือหัวฉีดอุดตัน |
ตรวจสอบการจ่ายก๊าซและหัวฉีด |
| ส่วนโค้งไม่เสถียร |
การป้อนหรือการสัมผัสทางไฟฟ้าไม่สม่ำเสมอ |
ตรวจสอบระบบการป้อนและการเชื่อมต่อกระแสไฟ |
เหตุใดปืน Push-Pull MIG จึงทำให้เกิดรังนก
การทำรังนกอาจเกิดขึ้นได้หากเครื่องป้อนหลักดันสายไฟเร็วกว่าที่ระบบฝั่งปืนสามารถรองรับได้ หรือหากมีความต้านทานมากเกินไปในเส้นทางลวด
ตรวจสอบการประสานงานของตัวป้อน ม้วนขับเคลื่อน ไลเนอร์ และการเดินสายเคเบิล
เหตุใดลวดอลูมิเนียมจึงลื่นไถลในม้วนไดรฟ์?
การลื่นไถลของสายไฟอาจเป็นผลมาจากแรงดันม้วนตัวขับไม่เพียงพอ ขนาดร่องที่ไม่ถูกต้อง หรือส่วนประกอบของตัวขับที่ปนเปื้อน
ใช้ข้อกำหนดลูกกลิ้งขับเคลื่อนที่ถูกต้องและปรับความดันตามสายไฟและอุปกรณ์ป้อน
เหตุใดมอเตอร์ปืนแบบ Push-Pull จึงไม่ทำงาน?
สาเหตุที่เป็นไปได้ ได้แก่ ขั้วต่อควบคุมที่เข้ากันไม่ได้ การจ่ายไฟของมอเตอร์ไม่ถูกต้อง สายไฟเสียหาย หรือตัวป้อนที่ไม่รองรับระบบควบคุมแบบพุชพูลที่ต้องการ
ข้อผิดพลาดทางไฟฟ้าควรได้รับการวินิจฉัยโดยบุคลากรที่มีคุณสมบัติตามเอกสารประกอบอุปกรณ์ที่เกี่ยวข้อง
การบำรุงรักษาและอะไหล่สำหรับ LPA300
การตรวจสอบตามปกติสามารถช่วยรักษาฟังก์ชันการป้อนลวดและการเชื่อมของ LPA300 ได้
ตรวจสอบกลไกขับเคลื่อนด้านปืน
ตรวจสอบม้วนไดรฟ์และทางเดินสายไฟเพื่อดูการสึกหรอ การปนเปื้อน หรือการปรับที่ไม่ถูกต้อง
ปฏิบัติตามคำแนะนำในการบำรุงรักษามอเตอร์และกลไกขับเคลื่อนของผู้ผลิต
ตรวจสอบเคล็ดลับการติดต่อและ หัวฉีดแก๊ส
ตรวจสอบปลายสัมผัสเพื่อดูการสึกหรอของรูเจาะและหัวฉีดแก๊สว่ามีเศษกระเด็นหรือเสียรูปมากเกินไป
เปลี่ยนส่วนประกอบที่เสียหายด้วยชิ้นส่วนที่ตรงกับการกำหนดค่าไฟฉาย LPA300
ตรวจสอบขอบลวด
ตรวจสอบไลเนอร์เมื่อความต้านทานการป้อนเพิ่มขึ้นหรือการเคลื่อนตัวของสายไฟไม่สอดคล้องกัน
ตรวจสอบเส้นผ่านศูนย์กลางและความยาวของไลเนอร์ที่ถูกต้องสำหรับชุดสายเคเบิลที่ติดตั้ง
ตรวจสอบสายเคเบิลและสายไฟควบคุม
ตรวจสอบสายไฟ สายไฟควบคุม และขั้วต่อเพื่อดูความเสียหายที่มองเห็นได้
ควรตรวจสอบชุดสายเคเบิลยาวว่ามีรอยถลอก การบิด และการโค้งงอมากเกินไปหรือไม่
ตรวจสอบการทำงานของการควบคุมความเร็ว
หากติดตั้งการปรับความเร็วติดคบเพลิง ให้ตรวจสอบว่าส่วนควบคุมทำงานอย่างถูกต้องกับระบบป้อนที่ตรงกัน
ถอดอุปกรณ์เชื่อมออกก่อนที่จะซ่อมบำรุงปืน และปฏิบัติตามขั้นตอนความปลอดภัยทางไฟฟ้าของผู้ผลิตอุปกรณ์
อะไหล่ทดแทนที่ต้องยืนยันก่อนสั่งซื้อจำนวนมาก
| ส่วนประกอบทดแทน |
จำเป็นต้องมีข้อมูล |
| ติดต่อทิป |
เส้นผ่านศูนย์กลางของเส้นลวด รู เกลียว และความยาว |
| หัวฉีดแก๊ส |
การกำหนดค่าและมิติส่วนหน้า |
| เครื่องกระจายแก๊ส |
ความเข้ากันได้ของหัวคบเพลิง |
| ไวร์ไลเนอร์ |
ประเภทสายไฟ ขนาด และความยาวสายเคเบิล |
| ไดรฟ์โรล |
ประเภทร่อง เส้นผ่านศูนย์กลาง และขนาดการติดตั้ง |
| ดึงมอเตอร์ |
พิกัดไฟฟ้าและการกำหนดค่าทางกล |
| สวิตช์ทริกเกอร์ |
การจัดสวิตช์และสายไฟ |
| การควบคุมความเร็ว |
ประเภทการควบคุมและอินเทอร์เฟซทางไฟฟ้า |
| หัวทอร์ช |
ขนาดคอและการยึดเกาะ |
| ชุดสายเคเบิล |
ความยาว ขั้วต่อ และสายไฟควบคุม |
จัดเตรียมตัวอย่าง หมายเลขชิ้นส่วน หรือภาพวาดทางเทคนิคเพื่อการจับคู่ชิ้นส่วนทดแทนที่แม่นยำ
การใช้งานทางอุตสาหกรรมของปืนอะลูมิเนียม LPA300 MIG
LPA300 มีไว้สำหรับการเชื่อมอะลูมิเนียม MIG ซึ่งเป็นไปตามข้อกำหนดการป้อนลวด ความร้อน และอุปกรณ์ที่เข้ากัน
การผลิตโครงสร้างอลูมิเนียม
การป้อนลวดแบบกด-ดึงสามารถรองรับการผลิตเฟรมอะลูมิเนียม โปรไฟล์ และส่วนประกอบโครงสร้าง
ความเหมาะสมที่แท้จริงขึ้นอยู่กับขั้นตอนการเชื่อม ความหนาของวัสดุ และข้อกำหนดในการใช้งาน
การผลิตรถพ่วงและยานพาหนะ
ส่วนประกอบอะลูมิเนียมที่ใช้ในรถพ่วงและการผลิตรถยนต์เพื่อการพาณิชย์อาจต้องขยายระยะไฟฉายและควบคุมการป้อนลวด
ควรเลือกระบบการเชื่อมตามการออกแบบข้อต่อ โลหะเติม และเงื่อนไขการผลิต
เปลือกอุปกรณ์อลูมิเนียม
ผู้ผลิตโครงอะลูมิเนียม ฝาครอบ ตู้ และส่วนประกอบประดิษฐ์อื่นๆ อาจได้ประโยชน์จากการติดตั้งแบบกดดึงเมื่อต้องใช้สายเคเบิลที่มีความยาวเพิ่มขึ้น
การประกอบอลูมิเนียมอุตสาหกรรม
ระบบการเชื่อมแบบผลักดึง MIG ใช้ในสภาพแวดล้อมการผลิตที่ต้องการการป้อนลวดเติมอะลูมิเนียมที่เหมาะสมที่เชื่อถือได้
การบำรุงรักษาและการซ่อมแซม
LPA300 สามารถประเมินได้สำหรับงานบำรุงรักษาและซ่อมแซมทางอุตสาหกรรม โดยที่อุปกรณ์การเชื่อมที่มีอยู่รองรับระบบควบคุมแบบกดดึงที่จำเป็น
ปืนเชื่อมแบบ Push-Pull LPA300 สำหรับ OEM และผู้ซื้อขายส่ง
INWELT จัดหาปืนเชื่อมแบบ push-pull MIG สำหรับผู้จัดจำหน่ายอุปกรณ์การเชื่อม ลูกค้า OEM ซัพพลายเออร์ในอุตสาหกรรม และโครงการจัดซื้อจำนวนมาก
ตัวเลือกการจ่ายมาตรฐาน LPA300
การกำหนดค่าที่ระบุไว้ที่มีอยู่ ได้แก่ :
อินเทอร์เฟซทางไฟฟ้าและส่วนประกอบทดแทนที่จำเป็นทั้งหมดควรได้รับการยืนยันก่อนสั่งซื้อ
ปืน OEM และปืนดึงดึงฉลากส่วนตัว MIG
INWELT สามารถตรวจสอบข้อกำหนดของ OEM/ODM สำหรับ:
ความยาวสายเคเบิล
การกำหนดค่าตัวเชื่อมต่อ
สายไฟควบคุม
การติดฉลากผลิตภัณฑ์
สีของด้ามจับ
บรรจุภัณฑ์
การสร้างแบรนด์ฉลากส่วนตัว
การกำหนดค่าวัสดุสิ้นเปลือง
ข้อกำหนดการสั่งซื้อจำนวนมาก
ความเป็นไปได้ในการปรับแต่งขึ้นอยู่กับข้อกำหนดทางเทคนิคและการกำหนดค่าผลิตภัณฑ์ที่ได้รับอนุมัติ
ปืน Push-Pull MIG สำหรับผู้จัดจำหน่ายอุปกรณ์เชื่อม
สำหรับผู้จัดจำหน่าย ข้อกำหนดการจัดซื้อที่สมบูรณ์ควรรวมถึงรุ่นปืน ความเข้ากันได้ของอุปกรณ์ ขนาดสายไฟ ความยาวสายเคเบิล และส่วนประกอบสำหรับเปลี่ยน
ซึ่งจะช่วยสนับสนุนการจัดการสินค้าคงคลัง การสั่งซื้อซ้ำ และบริการหลังการขาย
สำหรับโปรเจ็กต์ OEM INWELT แนะนำให้ตรวจสอบแบบร่างการเชื่อมต่อและข้อกำหนดตัวอย่างก่อนการผลิตจำนวนมาก
คำถามที่พบบ่อยเกี่ยวกับปืน Push-Pull MIG
ปืนเชื่อมแบบ push-pull MIG คืออะไร?
ปืนเชื่อมแบบผลักดึง MIG ใช้มอเตอร์ฝั่งป้อนเพื่อดันลวดเชื่อม และมอเตอร์ฝั่งปืนเพื่อดึงลวด ระบบประสานงานช่วยป้อนลวดเชื่อมที่เหมาะสมผ่านสายเคเบิลที่ยาวขึ้น
INWELT LPA300 คืออะไร
INWELT LPA300 เป็นปืนเชื่อมแบบกดดึงระบายความร้อนด้วยแก๊ส MIG ออกแบบมาเพื่องานเชื่อมอะลูมิเนียม รองรับสายไฟ Ø1.2–1.6 มม. และมีจำหน่ายพร้อมชุดสายเคเบิลยาว 6 ม., 8 ม., 10 ม. และ 12 ม.
ระดับปัจจุบันของ LPA300 คือเท่าไร?
ข้อมูลจำเพาะ LPA300 ที่เผยแพร่ระบุรายการ 300A ที่มีCO₂ และ 270A ที่มีก๊าซผสมที่รอบการทำงาน 60% อัตราที่เหมาะสมสำหรับการเชื่อมอลูมิเนียมด้วยอาร์กอนบริสุทธิ์จะต้องได้รับการยืนยันแยกต่างหาก
LPA300 ระบายความร้อนด้วยอากาศหรือระบายความร้อนด้วยน้ำ?
LPA300 เป็นปืนเชื่อมแบบระบายความร้อนด้วยแก๊ส หรือที่เรียกว่าปืนเชื่อมแบบกดดึง MIG ระบายความร้อนด้วยอากาศ
ปืนเชื่อมอะลูมิเนียมแบบผลักดึง MIG สามารถเชื่อมได้หรือไม่
ใช่. ระบบผลักดึง MIG มักใช้เพื่อป้อนลวดเชื่อมอลูมิเนียมที่อ่อนกว่าผ่านสายไฟฉายที่ขยายออก การตั้งค่าระบบที่ถูกต้องและความเข้ากันได้ของอุปกรณ์ถือเป็นสิ่งสำคัญ
LPA300 รองรับลวดอะลูมิเนียมขนาดใดบ้าง
LPA300 ได้รับการระบุไว้สำหรับลวดเชื่อม Ø1.2–1.6 มม. ปลายสัมผัส ไลเนอร์ และลูกกลิ้งขับเคลื่อนต้องตรงกับเส้นผ่านศูนย์กลางของลวดและโลหะผสมที่เลือก
มีความยาวสายเคเบิลเท่าใด?
INWELT แสดงรายการตัวเลือกสายเคเบิล 6 ม., 8 ม., 10 ม. และ 12 ม. สำหรับ LPA300
อะไรคือความแตกต่างระหว่างปืนแบบกดดึง MIG และปืนสปูล?
ปืนผลักดึงใช้มอเตอร์ขับเคลื่อนด้านป้อนและด้านปืนที่ประสานกัน โดยแกนลวดมักจะอยู่ที่ตัวป้อนหลัก แกนปืนจะถือแกนลวดเส้นเล็กไว้บนปืนโดยตรง
LPA300 สามารถเชื่อมต่อกับเครื่องเชื่อม MIG ที่มีขั้วต่อแบบยูโรได้หรือไม่
ไม่ ความเข้ากันได้ของตัวเชื่อมต่อทางกลเพียงอย่างเดียวไม่เพียงพอ เครื่องเชื่อมและเครื่องป้อนต้องรองรับการจ่ายไฟของมอเตอร์ การควบคุมความเร็ว และการทำงานแบบกด-ดึงที่ประสานกัน
LPA300 มีการควบคุมความเร็วการป้อนลวดหรือไม่
รายละเอียดสินค้า INWELT แสดงรายการการปรับความเร็วการป้อนลวดแบบติดไฟฉาย ความเข้ากันได้ของฟังก์ชันนี้จะต้องได้รับการตรวจสอบด้วยตัวป้อนและระบบควบคุมไฟฟ้าที่เลือก
ฉันสามารถใช้ลวดอลูมิเนียม ER4043 หรือ ER5356 ได้หรือไม่
นี่คือลวดตัวเติมอะลูมิเนียม MIG ทั่วไป ควรยืนยันลูกกลิ้งขับเคลื่อน ไลเนอร์ ปลายสัมผัส และรูปแบบการป้อนที่ถูกต้องสำหรับโลหะผสมและเส้นผ่านศูนย์กลางที่เลือก
ปืนเชื่อมแบบกดดึงป้องกันปัญหาการป้อนลวดทั้งหมดหรือไม่
ไม่ ระบบผลักดึงที่กำหนดค่าไว้อย่างถูกต้องช่วยจัดการการป้อนสายไฟอ่อน แต่สายไฟติดและปัญหาอื่น ๆ ยังคงเกิดขึ้นได้เนื่องจากแรงดันไดรฟ์ไม่ถูกต้อง ไลเนอร์เสียหาย การประสานงานของมอเตอร์ไม่ดี หรือส่วนประกอบที่ไม่เหมาะสม
ฉันควรตรวจสอบอะไรบ้างก่อนสั่งซื้อปืนผลักดึง MIG ทดแทน
ตรวจสอบเครื่องเชื่อม เครื่องป้อนลวด ขั้วต่อสายไฟ สายไฟควบคุมมอเตอร์ เส้นผ่านศูนย์กลางของสายไฟ ความยาวสายเคเบิล ระบบขับเคลื่อน และข้อมูลจำเพาะของวัสดุสิ้นเปลือง
INWELT จ่ายปืนเชื่อม OEM แบบดึงดึง MIG หรือไม่
INWELT รองรับการสอบถามของ OEM/ODM ที่เกี่ยวข้องกับความยาวของสายเคเบิล ข้อมูลจำเพาะของตัวเชื่อมต่อ การติดฉลากผลิตภัณฑ์ บรรจุภัณฑ์ และข้อกำหนดของโครงการอื่นๆ
ผู้จัดจำหน่ายสามารถสั่งซื้อ LPA300 จำนวนมากได้หรือไม่
ใช่. INWELT จำหน่ายปืนเชื่อมแบบ push-pull MIG ของ LPA300 สำหรับการสอบถามเกี่ยวกับการขายส่ง ผู้จัดจำหน่าย และการจัดซื้อทางอุตสาหกรรม
ขอใบเสนอราคาปืนเชื่อม LPA300 Push-Pull MIG
กำลังมองหา ผู้ผลิตปืนเชื่อมแบบ push-pull MIG สำหรับงานเชื่อมอะลูมิเนียม?
INWELT จำหน่ายปืนเชื่อมแบบกดดึงระบายความร้อนด้วยแก๊ส LPA300 MIG ให้กับผู้จัดจำหน่าย ผู้นำเข้า แบรนด์ OEM และผู้ซื้อในภาคอุตสาหกรรม
หากต้องการใบเสนอราคาที่ถูกต้อง โปรดระบุ:
รุ่น : LPA300
ผู้ผลิตและรุ่นเครื่องเชื่อม
ผู้ผลิตและรุ่นเครื่องป้อนลวด
เส้นผ่านศูนย์กลางลวดเชื่อมและโลหะผสมที่ต้องการ
ความยาวสาย: 6 / 8 / 10 / 12 ม
ข้อกำหนดของตัวเชื่อมต่อและการควบคุมมอเตอร์
ปืนเชื่อมที่มีอยู่หรือรายละเอียดตัวอย่าง
วัสดุสิ้นเปลืองและอะไหล่ที่จำเป็น
ปริมาณการสั่งซื้อโดยประมาณ
ข้อกำหนด OEM/ODM
ตลาดปลายทาง
ติดต่อ INWELT สำหรับข้อมูลจำเพาะของปืนเชื่อม LPA300 Push-Pull MIG การตรวจสอบความเข้ากันได้ การกำหนดราคาจำนวนมาก และการจัดหา OEM/ODM
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių