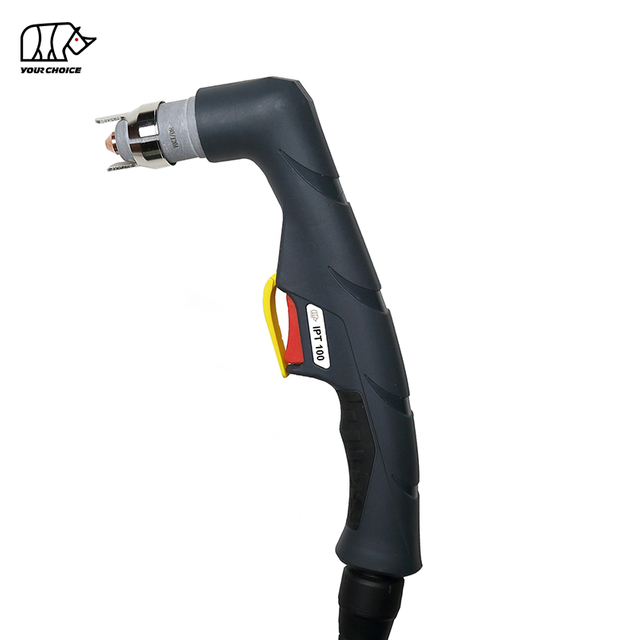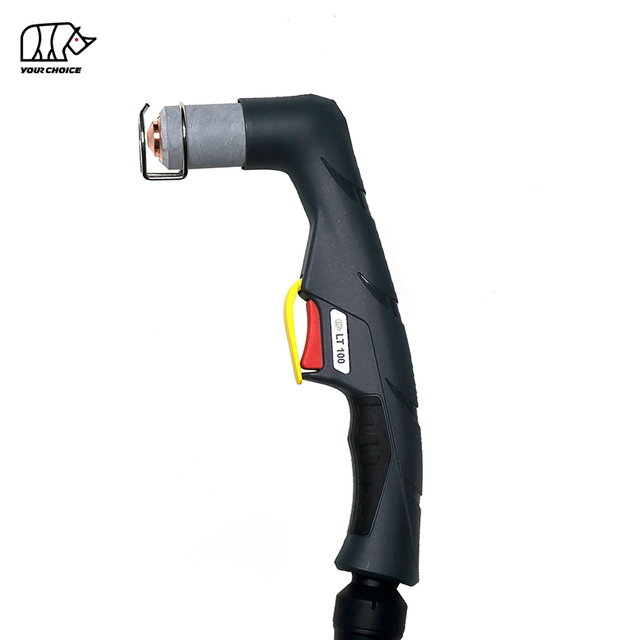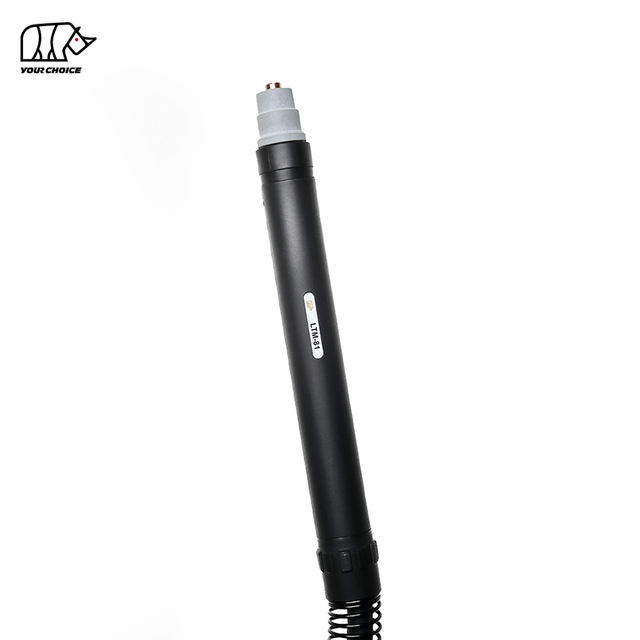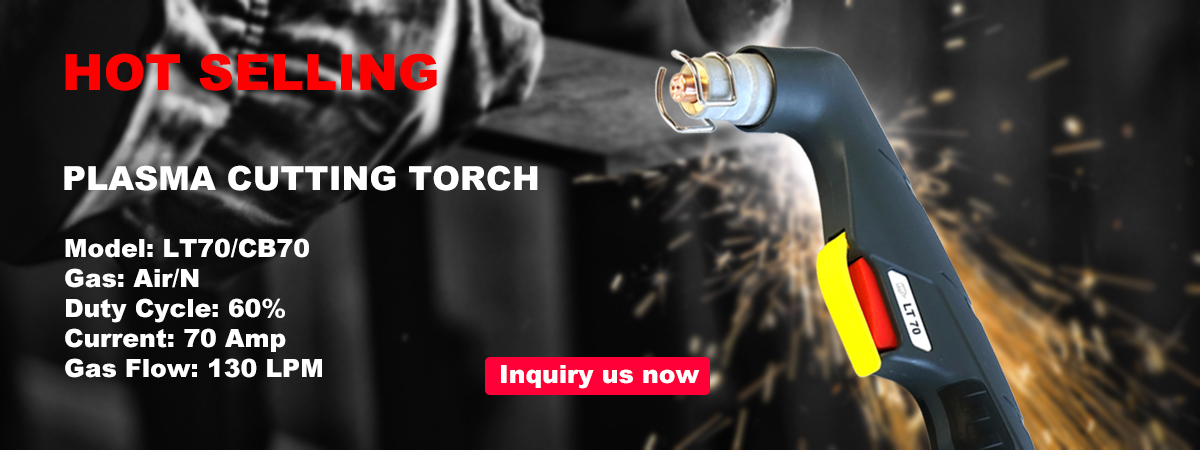
70A HF หัวตัดพลาสมาแบบใช้มือ สำหรับการตัดโลหะแบบมืออาชีพ
INWELT LT70 คือไฟฉายตัดพลาสม่าแบบแมนนวลระบายความร้อนด้วยอากาศ ออกแบบมาสำหรับการผลิตโลหะ การซ่อมแซม การบำรุงรักษา และการตัดโลหะในโรงงานระดับมืออาชีพ
LT70 ได้รับการจัดอันดับที่ 70A โดยมีรอบการทำงาน 60% และใช้ ส่วนโค้งความถี่สูง ( HF ) เริ่มต้น.
การกำหนดค่าทางเทคนิคปัจจุบันของ INWELT ประกอบด้วย:
กระแสไฟพิกัด 70A
รอบการทำงาน 60%
ก๊าซกระบวนการอัดอากาศ
HF เริ่มต้นส่วนโค้ง
ประมาณ แรงดันใช้งาน 4.5–5.0 บาร์
ประมาณ ปริมาณลม 130 ลิตร/นาที
ประมาณ แนะนำให้โพสต์โฟลว์เป็นเวลา 70 วินาที
ตะกั่วคบเพลิงมาตรฐาน 6 ม
มีการกำหนดค่าการเชื่อมต่อคบเพลิงหลักสี่แบบให้เลือก:
1/8G
1/4จี
M16×1.5
อแดปเตอร์กลาง
นอกจากนี้ LT70 ยังใช้ระบบวัสดุสิ้นเปลืองที่มีปลายตัดมาตรฐาน แบน ทรงกรวย และขยายได้ อิเล็กโทรด HF ตัวกระจายก๊าซ หัวฉีดด้านนอก ตัวเว้นระยะ และส่วนประกอบบริการ
INWELT LT70 ข้อมูลจำเพาะทางเทคนิค ข้อมูล
| จำเพาะ |
INWELT LT70 |
| ประเภทสินค้า |
แบบแมนนวล / มือถือ หัวตัดพลาสมา |
| แบบอย่าง |
LT70 |
| ยี่ห้อ |
INWELT |
| จัดอันดับปัจจุบัน |
70 อ |
| รอบหน้าที่ |
60% |
| ระบายความร้อน |
อากาศ |
| แปรรูปแก๊ส |
อากาศอัด |
| อาร์คเริ่มต้น |
HF |
| แรงดันแก๊ส |
ประมาณ 4.5–5.0 บาร์ |
| การไหลของก๊าซ |
ประมาณ 130 ลิตร/นาที |
| แนะนำหลังการไหล |
ประมาณ 70 วินาที |
| ความยาวตะกั่วมาตรฐาน |
6 ม |
| การดำเนินการ |
คู่มือ / มือถือ |
| ตัวเลือกตัวเชื่อมต่อ |
1/8G / 1/4G / M16×1.5 / อะแดปเตอร์กลาง |
| ครอบครัวทิป |
Ø0.9 / Ø1.0 / Ø1.1 / Ø1.2 มม |
| วัสดุสิ้นเปลืองแบบขยาย |
มีอยู่ |
| OEM / ODM |
มีอยู่ |
| ป้ายกำกับส่วนตัว |
มีอยู่ |
ก่อนสั่งซื้อ ให้ยืนยันแหล่งพลังงานพลาสม่า กระแสเอาต์พุต ระบบสตาร์ท HF ขั้วต่อด้านหลัง และการกำหนดค่าวัสดุสิ้นเปลืองที่จำเป็น
วิธีการทำงานของ LT70 HF หัวตัดพลาสมา
LT70 ทำงานเป็นส่วนหนึ่งของระบบตัดพลาสม่าที่สมบูรณ์ ซึ่งประกอบด้วยไฟฉาย แหล่งพลังงานพลาสม่า การจ่ายอากาศอัด และการเชื่อมต่อการทำงาน
อากาศอัดจะไหลผ่านหัวไฟฉาย ตัวกระจายลม และหัวฉีดตัด
พลังงานไฟฟ้าจะทำให้ก๊าซแตกตัวเป็นไอออนและก่อตัวเป็นพลาสมาอาร์กที่มีอุณหภูมิสูง
หัวฉีดจะบีบส่วนโค้งดังกล่าวให้กลายเป็นเจ็ทพลาสม่าเข้มข้นที่จะละลายวัสดุที่เป็นสื่อกระแสไฟฟ้า ในขณะที่อากาศความเร็วสูงจะขจัดโลหะที่หลอมเหลวออกจากรอยตัด
การเริ่มต้นอาร์คความถี่สูง
LT70 ใช้ การจุดระเบิด HF.
สัญญาณไฟฟ้าความถี่สูงช่วยในการสตาร์ทพลาสมาอาร์กโดยไม่ต้องให้ปลายตัดถูกกระแทกเข้ากับชิ้นงาน
แหล่งพลังงานพลาสมาจึงต้องได้รับการออกแบบสำหรับไฟฉาย HF ที่ใช้ร่วมกันได้
ระบบคบเพลิงพลาสม่า HF และที่ไม่ใช่ HF ไม่ควรถือว่าใช้แทนกันได้
เหตุใดจึงเลือกคบเพลิงพลาสม่าแบบแมนนวลขนาด 70A LT70
LT70 อยู่ในตำแหน่งระหว่างคบเพลิงระดับ 50A ที่เบากว่าและแพลตฟอร์มคบเพลิงพลาสมาระดับ 100A ที่ให้เอาต์พุตสูงกว่า
กระแสไฟพิกัด 70A
ไฟฉายได้รับการจัดอันดับที่ 70A ซึ่งให้ความสามารถในการตัดกระแสไฟเพิ่มเติมเมื่อเปรียบเทียบกับแพลตฟอร์ม LT50
รอบการทำงาน 60%
ข้อมูลจำเพาะปัจจุบันระบุรอบ การทำงาน 60% ที่ 70A.
รอบการทำงานอธิบายเวลาการทำงานที่อนุญาตในสภาวะที่กำหนดภายในระยะเวลาการทดสอบที่ระบุ
อุณหภูมิคบเพลิงจริงยังอาจได้รับผลกระทบจาก:
อุณหภูมิแวดล้อม
การไหลของอากาศ
ตัดกระแส
เวลาอาร์คออน
สภาพสิ้นเปลือง
สภาพสาย
โครงสร้างระบายความร้อนด้วยอากาศ
LT70 ไม่ต้องการหน่วยทำความเย็นด้วยของเหลวแยกต่างหาก
อากาศอัดทำหน้าที่เป็นก๊าซในกระบวนการและยังช่วยระบายความร้อนด้วยคบเพลิงอีกด้วย
ตะกั่วคบเพลิงมาตรฐาน 6 ม
สาย มาตรฐาน ยาว 6 ม. ให้ระยะเอื้อมถึงการทำงานสำหรับโรงผลิต การดำเนินการบำรุงรักษา และงานซ่อมแซมทางอุตสาหกรรม
LT70 กำหนดค่าคบเพลิงมือให้เสร็จสมบูรณ์
ตระกูลผลิตภัณฑ์ INWELT LT70 ปัจจุบันประกอบด้วยชุดไฟฉายแบบแมนนวลหลักสี่ชุด
| ค่ารหัส INWELT |
การกำหนด |
| IJWU6881 |
LT70 / 6 ม. / 1/8G |
| IJWU6887 |
LT70 / 6 ม. / 1/4G |
| IJWU6886 |
LT70 / 6 ม. / M16×1.5 |
| IJWU6888 |
LT70 / 6 ม. / อะแดปเตอร์กลาง |
ตัวเลือกเหล่านี้ช่วยให้ผู้จัดจำหน่ายและผู้ผลิตอุปกรณ์พลาสมาสามารถจับคู่ LT70 กับอินเทอร์เฟซแหล่งพลังงานที่แตกต่างกัน
เกลียวหรือรูปร่างของตัวเชื่อมต่อที่ตรงกันเพียงอย่างเดียวไม่รับประกันความเข้ากันได้
การเชื่อมต่อสายไฟ การเชื่อมต่อแก๊ส วงจรไพล็อตอาร์ค และสายไฟทริกเกอร์/ควบคุมต้องตรงกับเครื่องตัดพลาสม่าด้วย
วิธีตรวจสอบความเข้ากันได้ของเครื่องตัดพลาสม่า LT70
ไม่ควรเลือกการเปลี่ยน LT70 เพียงเพราะเครื่องมีพิกัดอยู่ที่ประมาณ 70A
ยืนยัน HF กำลังเริ่มต้น
แหล่งพลังงานพลาสมาต้องรองรับ การจุดระเบิดด้วยความถี่สูง.
โดยปกติแล้วระบบพลาสมาที่ไม่ใช่ HF หรือแบบแบ็คสไตรกิ้งต้องใช้สถาปัตยกรรมคบเพลิงที่แตกต่างกัน
ยืนยันการดำเนินงานในปัจจุบัน
LT70 ได้รับการจัดอันดับที่ 70A.
ใช้งานคบเพลิงและวัสดุสิ้นเปลืองภายในช่วงกระแสไฟที่ได้รับการตรวจสอบแล้ว
ยืนยันขั้วต่อด้านหลัง
การกำหนดค่าที่ใช้ได้ ได้แก่:
1/8G
1/4จี
M16×1.5
อแดปเตอร์กลาง
ยืนยันการเชื่อมต่อ Pilot-Arc และทริกเกอร์
คบเพลิงสองอันที่มีเกลียวกำลัง/แก๊สเดียวกันยังคงสามารถใช้ไพล็อตอาร์คหรือสายทริกเกอร์ที่แตกต่างกันได้
ให้ข้อมูลเครื่องจักรก่อนสั่งซื้อ
หากต้องการเปลี่ยนคบเพลิง ให้จัดเตรียม:
ข้อมูลนี้มีความน่าเชื่อถือมากกว่าการระบุว่า LT70 เหมาะกับเครื่องตัดพลาสม่า 70A ทุกตัว
LT70 เคล็ดลับการตัดมาตรฐาน
กลุ่มวัสดุสิ้นเปลือง LT70 / LT50 มีเส้นผ่านศูนย์กลางปลายตัดมาตรฐานหลายเส้น
| INWELT |
ข้อมูลจำเพาะ ของรหัส |
| IJWV0076-09 |
Ø0.9 มม. / ยาว=11.2 มม |
| IJWV0044-10 |
Ø1.0 มม. / ยาว=12.3 มม |
| IJWV0044-11 |
Ø1.1 มม. / ยาว=12.3 มม |
| IJWV0044-12 |
Ø1.2 มม. / ยาว=12.3 มม |
เส้นผ่านศูนย์กลางของหัวฉีดที่แตกต่างกันรองรับสภาพการทำงานที่แตกต่างกัน
ควรเลือกหัวฉีดที่ถูกต้องตาม:
แหล่งพลังงานพลาสม่า
การดำเนินงานในปัจจุบัน
กระบวนการตัด
วัสดุ
การกำหนดค่าส่วนหน้า
อย่าเลือกปลายไฟฉายเพียงเพราะว่าพอดีกับหัวคบเพลิง
ควรใช้ปลายตัดใดที่ 70A?
กลุ่มวัสดุสิ้นเปลือง LT70 ประกอบด้วยทิป Ø0.9, Ø1.0, Ø1.1 และ Ø1.2 มม.
INWELT ควรเผยแพร่แผนภูมิกระแสต่อหัวฉีดขั้นสุดท้ายหลังจากยืนยันข้อกำหนดการปฏิบัติงานที่ทดสอบแล้วของตัวเองเท่านั้น
ตารางอนาคตที่แข็งแกร่งที่สุดจะประกอบด้วย:
รหัสเคล็ดลับ INWELT
เส้นผ่านศูนย์กลางปลาย
แนะนำปัจจุบัน
อิเล็กโทรดที่เข้ากันได้
โล่ที่เข้ากันได้
โหมดการตัด
ซึ่งจะทำให้ผู้ซื้อมืออาชีพได้รับข้อมูลที่เป็นประโยชน์มากกว่าข้อความทั่วไป เช่น 'มีหัวฉีดหลายขนาด'
LT70 เคล็ดลับการตัดแบบเรียบ
กลุ่มชิ้นส่วนในปัจจุบันมีการกำหนดค่าแบบปลายแบน:
IJWV0039-10 – ปลายแบน Ø1.0 มม
และ
IJWV0039-12 – ปลายแบน Ø1.2 มม
ควรเลือกรูปทรงปลายแบนตามกระบวนการตัดที่ต้องการและการจับคู่ส่วนประกอบส่วนหน้า
อย่าผสมวัสดุสิ้นเปลืองแบบมาตรฐานและแบบปลายแบนโดยไม่ยืนยันการจัดเรียงชีลด์และตัวเว้นระยะ
LT70 เคล็ดลับการตัดทรงกรวย
การกำหนดค่าทรงกรวยปัจจุบันประกอบด้วย:
IJWV0075-10 – ปลายทรงกรวย Ø1.0 มม. / LT50 –70
IJWV0075-12 – ปลายทรงกรวย Ø1.2 มม. / LT50 –70
ปลายทรงกรวยอาจให้การเข้าถึงและรูปทรงการทำงานที่แตกต่างกันเมื่อเปรียบเทียบกับปลายทรงกระบอกมาตรฐาน
ใช้ภายในชุดประกอบวัสดุสิ้นเปลืองที่ได้รับอนุมัติเท่านั้น
LT70 เคล็ดลับการตัดเพิ่มเติม
วัสดุสิ้นเปลืองแบบขยายช่วยให้เข้าถึงตำแหน่งการตัดแบบฝังหรือแบบจำกัดเพิ่มเติมได้
ตระกูลวัสดุสิ้นเปลือง LT70 ปัจจุบันมีการกำหนดค่าส่วนปลายเพิ่มเติมโดยประมาณ:
ควรใช้ปลายขยายร่วมกับอิเล็กโทรดขยายและโครงร่างกำบังที่สอดคล้องกัน
เนื่องจากส่วนหน้าที่ขยายออกไปจะเปลี่ยนรูปทรงของคบเพลิง ดังนั้น ควรรักษาระยะห่างระหว่างคบเพลิงถึงงานที่ถูกต้องเสมอ
LT70 HF อิเล็กโทรด
อิเล็กโทรด LT70 มาตรฐานคือ:
INWELT รหัส: IJWC0029
อ้างอิง: 1402
คำอธิบาย:
HF อิเล็กโทรดพลาสม่า / LT70
อิเล็กโทรดจะถ่ายเทพลังงานไฟฟ้าผ่านไฟฉาย และค่อยๆ สึกหรอระหว่างการสตาร์ทและการตัดอาร์ก
เปลี่ยนอิเล็กโทรดก่อนที่จะเกิดการสึกหรอมากเกินไป:
LT70 ขยาย HF อิเล็กโทรด
อิเล็กโทรดแบบขยายคือ:
INWELT รหัส: IJWC0020
อ้างอิง: 1368
คำอธิบาย:
ขยาย HF อิเล็กโทรดพลาสม่า / LT70
ใช้ส่วนประกอบนี้กับรูปแบบปลายตัดแบบขยายที่สอดคล้องกันเท่านั้น
ห้ามผสมอิเล็กโทรดมาตรฐานและหัวฉีดแบบขยาย เว้นแต่ว่าการรวมกันดังกล่าวจะได้รับการอนุมัติเป็นพิเศษ
LT70 ตัวกระจายแก๊ส
ดิฟฟิวเซอร์ปัจจุบันคือ:
INWELT รหัส: IJWG0013
แอปพลิเคชัน:
LT50 – LT70
ดิฟฟิวเซอร์ควบคุมการกระจายก๊าซในกระบวนการรอบๆ อิเล็กโทรดและปลายตัด
การไหลของก๊าซที่ถูกต้องมีส่วนทำให้:
เปลี่ยนหัวกระจายลมหากเกิดรอยแตก บิดเบี้ยว หรือมีการปนเปื้อนอย่างมาก
LT70 ตัวเลือกหัวฉีดด้านนอก
ระบบส่วนหน้า LT70 มีการกำหนดค่าหัวฉีดภายนอกที่เป็นฉนวนที่แตกต่างกัน
Bakelite หัวฉีดด้านนอก
INWELT รหัส: IJWT0098-03
อ้างอิง: 5.710.171
หัวฉีดด้านนอกใยแก้วสีเทา
โครงสร้างใยแก้วสีเทาที่มีอายุการใช้งานสูงสุดมีอยู่ในตระกูลวัสดุสิ้นเปลืองในปัจจุบันด้วย
หัวฉีดด้านนอกช่วยปกป้องและวางตำแหน่งปึกวัสดุสิ้นเปลืองภายใน
เปลี่ยนชิ้นส่วนฉนวนที่แตก ไหม้ หรือเสียหายทางกลไก ก่อนที่จะทำการตัดต่อไป
LT70 สเปเซอร์และอุปกรณ์เสริมแบบแยกส่วน
ระบบ LT70 ปัจจุบันประกอบด้วย:
IJTN6673 – สเปเซอร์สองปลายแหลม
IJTN0071 – สเปเซอร์สปริง
IJTN0018 – ฝาครอบโล่สำหรับปลายขยาย
ส่วนประกอบเหล่านี้ช่วยสร้างความสัมพันธ์ที่ต้องการระหว่างหัวฉีดตัดกับชิ้นงาน
ใช้ตัวเว้นระยะที่สอดคล้องกับส่วนปลายและวิธีการตัดที่เลือก
การขัดแย้งที่ไม่ถูกต้องอาจส่งผลต่อ:
LT70 หัวทอร์ช และส่วนประกอบบริการ
ระบบคบเพลิงมือ LT70 ในปัจจุบันประกอบด้วย:
IJWA0026 – LT70 พลาสมา หัวทอร์ช
IJGU0718 – Ø12.42 × 1.78 มม. โอริงซิลิโคนสีแดง
IJHW0040 – ด้ามจับพลาสม่าแบบแมนนวล
IJIK0733 – ส่วนประกอบป้องกันทริกเกอร์
IJIR0081 – ทริกเกอร์
IJIK0804 – ข้อต่อแฮนด์
ส่วนประกอบการบริการเหล่านี้ช่วยให้ผู้จัดจำหน่ายและบริษัทซ่อมสามารถบำรุงรักษาไฟฉายได้โดยไม่ต้องเปลี่ยนชุดประกอบใหม่ทุกครั้งที่เกิดข้อผิดพลาด
LT70 ชุดสายเคเบิล
ชุดสายเคเบิล LT70 / LT50 แบบแมนนวลหลักประกอบด้วย:
| ค่ารหัส INWELT |
การกำหนด |
| IJWO00006077-00 |
LT50 –70 / 6 มม.² / 6 ม. / 1/8G |
| IJWO00006071-00 |
LT50 –70 / 6 มม.² / 6 ม. / อะแดปเตอร์กลาง |
สำหรับหน้าผลิตภัณฑ์ LT70 ด้วยตนเองนี้ ให้เก็บชุดสายเคเบิลไฟฉายมือไว้ในตารางหลัก
ย้ายชุดสายเคเบิลไฟฉายเครื่องจักร LT M70 ไปที่หน้าผลิตภัณฑ์ LT M70 CNC
สิ่งนี้จะปรับปรุงความชัดเจนของเอนทิตีผลิตภัณฑ์สำหรับผู้ซื้อมืออาชีพและเครื่องมือค้นหา
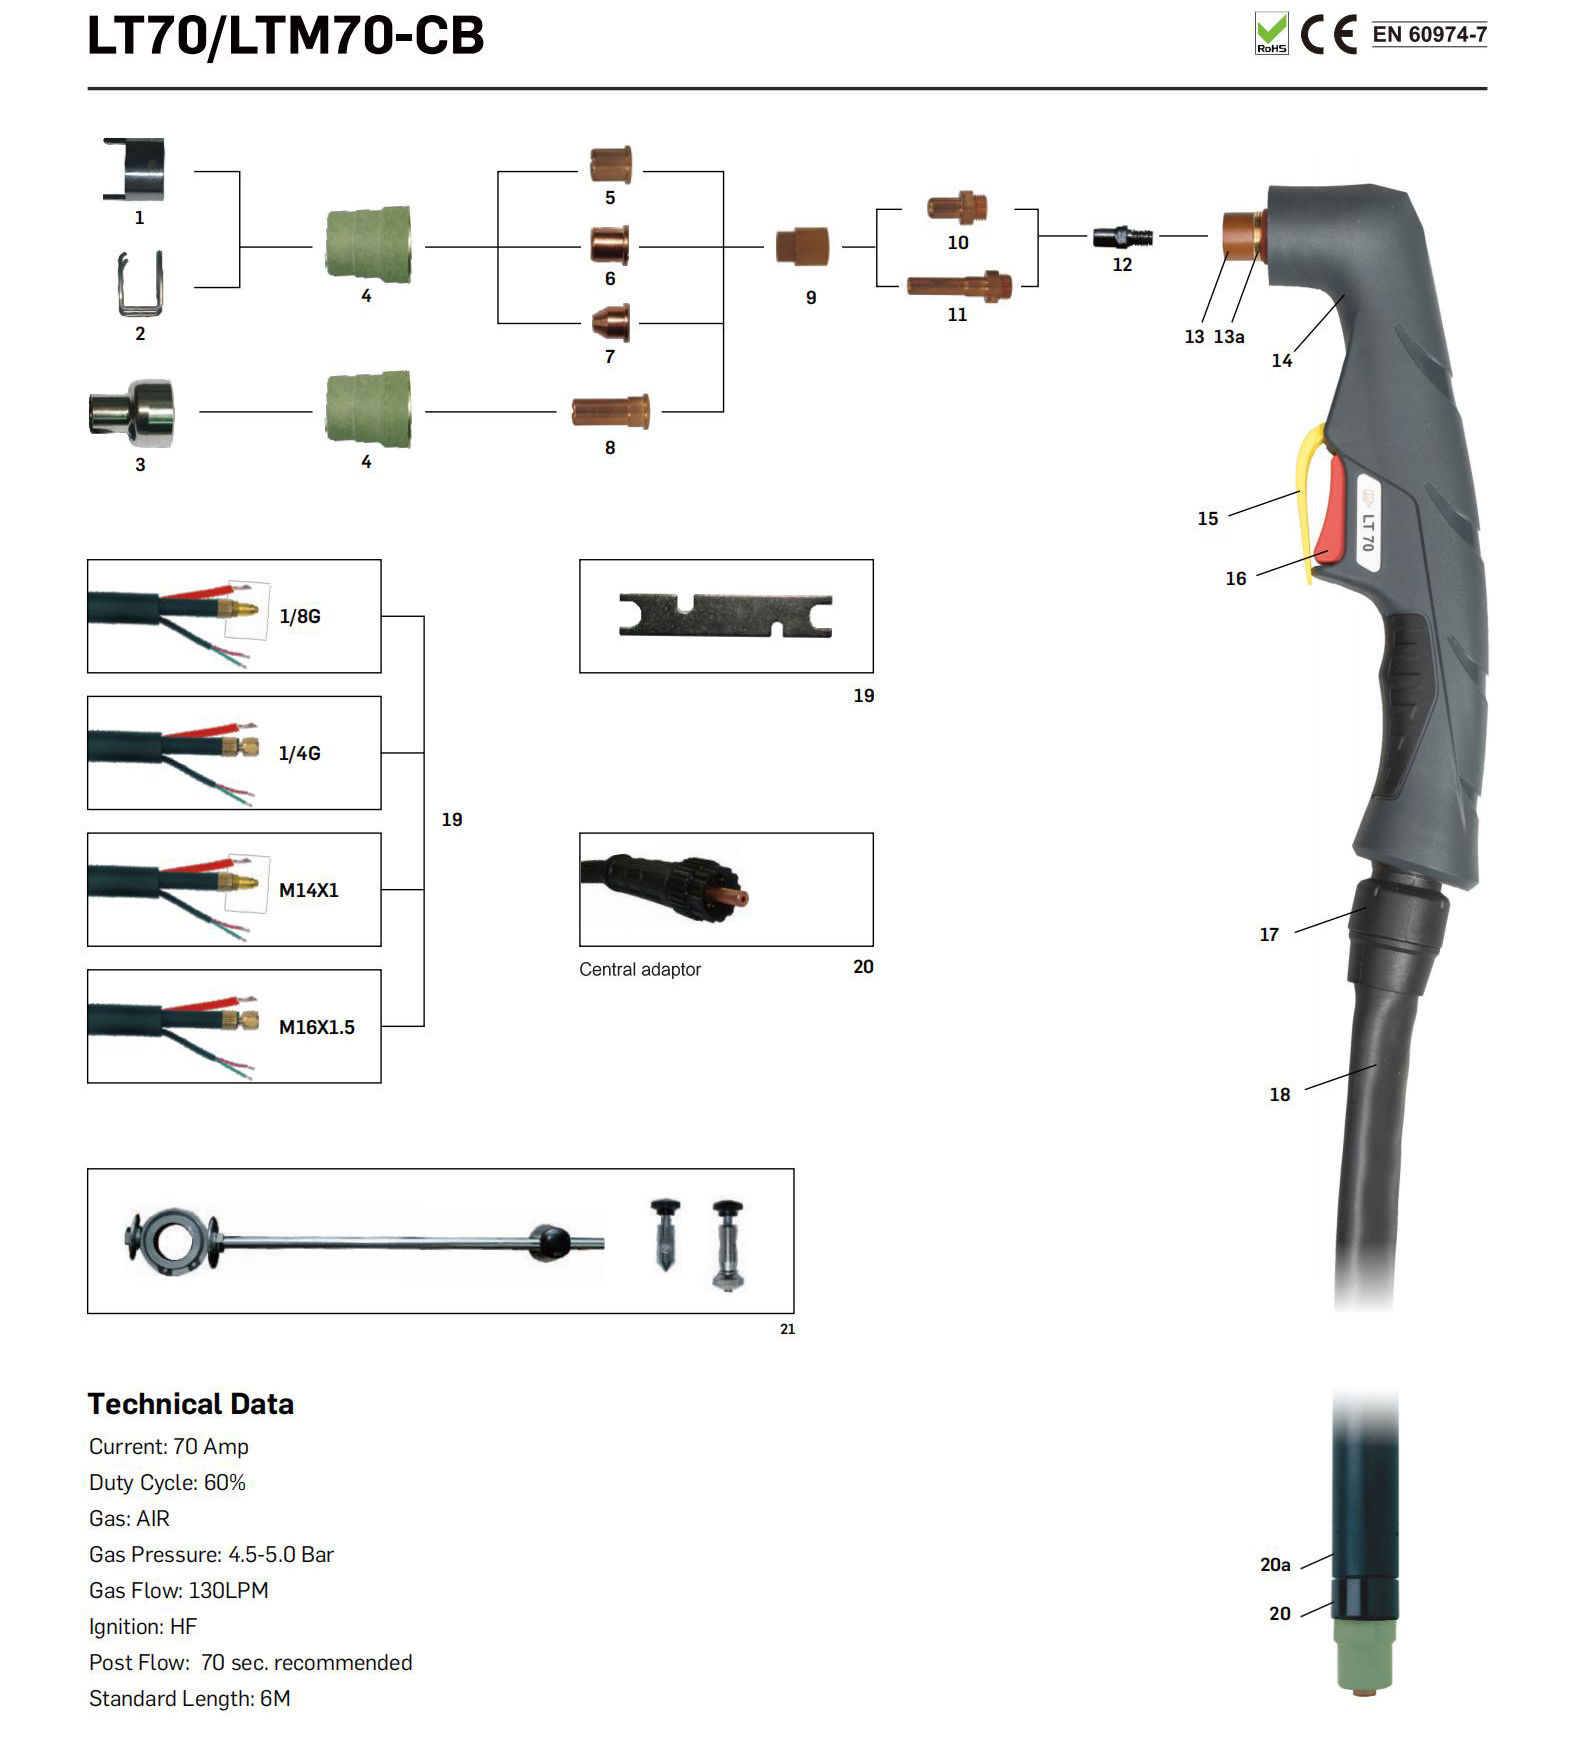
รายละเอียดอะไหล่:
คบเพลิงมือ
|
| รหัส |
อ้างอิง |
คำอธิบาย |
| IJWU6881 |
1564 |
ไฟฉายตัดพลาสม่า LT70 /6ม. 1/8G |
| IJWU6887 |
|
ไฟฉายตัดพลาสม่า LT70 /6ม. 1/4G |
| IJWU6886 |
|
ไฟฉายตัดพลาสม่า LT70 /6ม. M16×1.5 |
| IJWU6888 |
1573 |
ไฟฉายตัดพลาสม่า LT70 /อะแดปเตอร์กลางยาว 6 ม |
คบเพลิงเครื่องจักร
|
| รหัส |
อ้างอิง |
คำอธิบาย |
| IJWU6751 |
1563 |
ไฟฉายอัตโนมัติตัดพลาสม่า LT M70/6m 1/8G |
| IJWU6753 |
|
ไฟฉายอัตโนมัติตัดพลาสม่า LT M70/6m 1/4G |
| IJWU6755 |
|
ไฟฉายอัตโนมัติตัดพลาสม่า LT M70/6ม. M16×1.5 |
| IJWU6757 |
1566 |
ไฟฉายอัตโนมัติสำหรับตัดพลาสม่า LT อะแดปเตอร์ส่วนกลาง M70/6 ม |
|
| ตำแหน่ง |
|
รหัส |
อ้างอิง |
คำอธิบาย |
| 1 |
|
IJTN6673 |
1405 |
สเปเซอร์ปลายแหลมคู่/ LT70 |
| 2 |
|
IJTN0071 |
1394 |
สเปเซอร์สปริง/ LT70 |
| 3 |
|
IJTN0018 |
|
ฝาครอบชิลด์สำหรับปลายขยาย/ LT70 |
| 4 |
|
|
|
หัวฉีดด้านนอก |
| 4.1 |
|
IJWT0098-03 |
5.710.171 |
หัวฉีดด้านนอก /เบกาไลท์/ LT70 |
| 4.2 |
|
เจดับบลิวที0098-01 |
|
หัวฉีดด้านนอก/อายุการใช้งานสูงสุด/ใยแก้วสีเทา/ LT70 |
| 5 |
|
|
|
เคล็ดลับ |
| 5.1 |
|
IJWV0076-09 |
1309 |
ปลาย Φ0.9มม. LT50 -70/L=11.2มม |
| 5.2 |
|
IJWV0044-10 |
1396 |
ปลาย Φ1.0มม. LT50 -70/L=12.3มม |
| 5.3 |
|
IJWV0044-11 |
|
ปลาย Φ1.1มม. LT50 -70/L=12.3มม |
| 5.4 |
|
IJWV0044-12 |
|
ปลาย Φ1.2มม. LT50 -70/L=12.3มม |
| 6 |
|
|
|
เคล็ดลับ |
| 6.1 |
|
IJWV0039-10 |
|
ปลายแบน Φ1.0มม |
| 6.2 |
|
IJWV0039-12 |
|
ปลายแบน Φ1.2มม |
| 7 |
|
|
|
เคล็ดลับ |
| 7.1 |
|
IJWV0075-10 |
1305 |
ปลายทรงกรวย Φ1.0มม./ LT50 -70 |
| 7.2 |
|
IJWV0075-12 |
|
ปลายทรงกรวย Φ1.2มม./ LT50 -70 |
| 8 |
|
|
|
เคล็ดลับ |
| 8.1 |
|
IJWV0046-98 |
1395 |
ปลายขยาย Φ1.0มม./ LT50 -70 |
| 8.2 |
|
IJWV0029-10 |
|
ปลายขยาย Φ1.1มม./ LT50 -70 |
| 8.3 |
|
IJWV0029-11 |
|
ปลายขยาย Φ1.2มม./ LT50 -70 |
| 9 |
|
IJWG0013 |
|
ตัวกระจายลม LT50 -70 |
| 10 |
|
IJWC0029 |
1402 |
อิเล็กโทรด HF พลาสมา LT70 |
| 11 |
|
IJWC0020 |
1368 |
อิเล็กโทรดขยาย HF พลาสมา LT70 |
| 12 |
|
ไอเจโอ0777 |
3.065.204 |
แอร์ทูบ/ LT70 |
| 13 |
|
IJWA0026 |
1071 |
หัวคบเพลิงพลาสม่า LT70 |
| 13ก |
|
IJGU0718 |
|
'O'แหวน Φ12.42x1.78มม. ซิลิกอนสีแดง |
| 14 |
|
IJHW0040 |
|
มือจับพลาสม่าแบบธรรมดา/CB50-70/สีแดง |
| 15 |
|
อิจิค0733 |
|
ส่วนป้องกัน/พลาสม่า/เหลือง |
| 16 |
|
IJIR0081 |
185.0031 |
สิ่งกระตุ้น |
| 17 |
|
อิจิค0804 |
|
ข้อต่อ/เล็ก/แบบใหม่ |
| 18 |
|
|
|
ประกอบสายเคเบิล |
| 18.1 |
|
IJWO00006077-00 |
|
ชุดสายเคเบิล/ LT50 -70/6MMQ/6M ATT.1/8G |
| 18.2 |
|
IJWO00006071-00 |
|
ชุดสายเคเบิล/ LT50 -70/6MMQ/6M อะแดปเตอร์ตรงกลาง |
| 18.3 |
|
IJWO10006071-00 |
|
ชุดสายเคเบิล/ LT อะแดปเตอร์ส่วนกลาง M50-70/6MMQ/6M |
| 18.4 |
|
IJWO10006077-00 |
|
ชุดสายเคเบิล/ LT M50-70/6MMQ/6M ATT.1/8G |
| 19 |
|
IJDH6017 |
|
ประแจสำหรับพลาสม่า |
| 20 |
|
IJWA0084 |
1349 |
หัวคบเพลิงพลาสม่า LT M70 |
| 20ก |
|
IJHW0024 |
|
ท่อตำแหน่งไฟเบอร์กลาส/ LT M |
| 21 อะแดปเตอร์ |
| 21.1 IJAU5698 อะแดปเตอร์เชื่อมต่อ 1/8G-1/4G |
| 21.2 IJAU5699 อะแดปเตอร์เชื่อมต่อ 1/8G-M16×1.5 |
| 21.3 IJAU5690 อแดปเตอร์กลางไฟฉายฝั่งพลาสมา 5 พิน |
| 22 IJAY0089 อุปกรณ์เสริมสำหรับตัดวงกลม/ LT70 |
| 22.1 IJTN0030 สเปเซอร์ล้อพร้อมประแจ/ LT70 |
แคตตาล็อกของเรา:
 INWELT แคตตาล็อกไฟฉายพลาสม่า.pdf
LT70 กับ LT M70: คบเพลิงมือ กับ คบเพลิงเครื่องจักร
เพจที่ใช้งานจริงปัจจุบันประกอบด้วย LT70 และ LT M70-CB แต่ควรถือเป็นผลิตภัณฑ์คบเพลิงที่สมบูรณ์แยกกันสองรายการ
| คุณลักษณะ |
LT70 |
LT M70 |
| การดำเนินการ |
คู่มือ / มือถือ |
CNC / ยานยนต์ |
| เรขาคณิตคบเพลิง |
คบเพลิงมือ |
คบเพลิงเครื่องตรง |
| ควบคุม |
ทริกเกอร์ตัวดำเนินการ |
ควบคุมด้วยเครื่องจักร |
| การติดตั้ง |
มือถือ |
ที่วางคบเพลิงคงที่ |
| การใช้งานหลัก |
การประดิษฐ์ด้วยมือ |
ตัดอัตโนมัติ |
วัสดุสิ้นเปลืองและส่วนประกอบสายเคเบิลบางอย่างอาจใช้ร่วมกัน
อย่างไรก็ตาม ไม่ควรนำเสนอหัวคบเพลิง ที่จับ ตัวเครื่อง และชุดสายเคเบิลทั้งหมดเป็นผลิตภัณฑ์เดียว
สำหรับการเชื่อมโยงภายใน ให้ใช้:
LT70 หัวตัดพลาสมาแบบใช้มือ
และ
LT M70 หัวตัดพลาสมา CNC
LT70 สามารถตัดวัสดุอะไรได้บ้าง
เมื่อใช้กับแหล่งพลังงานพลาสมาที่ใช้ร่วมกันได้ LT70 สามารถตัดวัสดุที่เป็นสื่อกระแสไฟฟ้าได้ ซึ่งรวมถึง:
เหล็กอ่อน
เหล็กกล้าคาร์บอน
สแตนเลส
อลูมิเนียม
ทองแดง
ทองเหลือง
เหล็กชุบสังกะสี
คบเพลิงเพียงอย่างเดียวไม่ได้กำหนดความหนาสูงสุดสำหรับวัสดุแต่ละชนิด
คบเพลิงพลาสม่า 70A LT70 สามารถตัดได้หนาแค่ไหน?
หน้าปัจจุบันระบุว่า LT70 สามารถตัด ได้ถึง 30 มม.
สิ่งนี้ไม่ควรนำเสนอเป็นข้อกำหนดเฉพาะการตัดด้วยคบเพลิงสากล เว้นแต่ว่า INWELT จะมีเอกสารการทดสอบระบบที่สมบูรณ์ซึ่งสนับสนุนตัวเลขดังกล่าว
ความสามารถในการตัดจริงขึ้นอยู่กับ:
โดยทั่วไปข้อกำหนดเฉพาะของพลาสมาระดับมืออาชีพจะแยกค่าที่แตกต่างกันสามค่า
ความสามารถในการตัดที่แนะนำ
ความหนาเหมาะสำหรับการตัดที่มีประสิทธิภาพด้วยความเร็วและคุณภาพคมตัดที่ยอมรับได้
ความสามารถในการตัดสูงสุด
วัสดุหนาขึ้นที่ยังสามารถตัดด้วยความเร็วที่ลดลงได้
ความสามารถในการชดเชย
ความหนาสูงสุดของวัสดุที่สามารถแยกออกได้ โดยปกติแล้วคุณภาพขอบจะลดลง
INWELT ควรเผยแพร่ตัวเลขความหนาหลังจากการทดสอบ LT70 ด้วยระบบตัดพลาสม่าที่สมบูรณ์เท่านั้น
สร้างแผนภูมิการตัด INWELT LT70
แผนภูมิตัดจากบุคคลที่หนึ่งจะช่วยปรับปรุงทั้ง SEO และ GEO ได้อย่างมาก
ฟิลด์ที่แนะนำได้แก่:
| พารามิเตอร์ ที่จะเผยแพร่ |
ข้อมูล |
| วัสดุ |
เหล็กเหนียว / สแตนเลส / อลูมิเนียม |
| ความหนา |
ทดสอบความหนาแล้ว |
| ปัจจุบัน |
ทดสอบกระแสแล้ว |
| รหัสเคล็ดลับ |
INWELT หมายเลขชิ้นส่วน |
| เส้นผ่านศูนย์กลางปลาย |
มม |
| ความกดอากาศ |
บาร์ |
| การไหลของอากาศ |
ลิตร/นาที |
| ความเร็วในการเดินทาง |
มม./นาที |
| จุดยืนคบเพลิง |
มม |
| ตัดผล |
แนะนำ / สูงสุด / เงินชดเชย |
ใช้ผลการทดสอบ INWELT แทนที่จะคัดลอกระบบพลาสมา 70A อื่น
อุปกรณ์จ่ายอากาศที่แนะนำสำหรับ LT70
รายการข้อกำหนด INWELT ปัจจุบัน:
แปรรูปแก๊ส: อากาศอัด
ความดัน: ประมาณ 4.5–5.0 บาร์
ปริมาณลม: ประมาณ 130 ลิตร/นาที
หลังการไหลที่แนะนำ: ประมาณ 70 วินาที
ใช้อากาศอัดที่สะอาดและแห้ง
น้ำ น้ำมันคอมเพรสเซอร์ และการปนเปื้อนของอนุภาคอาจส่งผลเสียต่อ:
ความเสถียรของส่วนโค้ง
ชีวิตของอิเล็กโทรด
ชีวิตล้ำยุค
ตัดความสม่ำเสมอ
ใช้การกรองและการแยกความชื้นที่เหมาะสม
ตรวจสอบแรงดันระหว่างการทำงาน
ความดันที่วัดได้โดยไม่มีการไหลของอากาศอาจแตกต่างจากความดันในขณะที่ระบบพลาสมากำลังทำงาน
ตัวกรอง ท่อ ข้อต่อ และตัวควบคุมอาจทำให้สูญเสียแรงดันได้
ตั้งค่าความดันอากาศตามขั้นตอนการทำงานของระบบพลาสมาที่สมบูรณ์
เหตุใด LT70 ไม่ควรคัดลอกการไหลของอากาศจากคบเพลิง 70A อีกอัน
ระบบคบเพลิงพลาสม่า 70A ที่แตกต่างกันสามารถระบุความต้องการอากาศที่แตกต่างกันได้
ตัวอย่างเช่น แพลตฟอร์มคบเพลิง 70A HF ที่จัดตั้งขึ้นอีกแห่งหนึ่งระบุประมาณ 170 ลิตร/นาที ในขณะที่ข้อมูลทางเทคนิค INWELT LT70 ปัจจุบันระบุประมาณ 130 ลิตร/นาที
นี่ไม่ได้หมายความว่าข้อกำหนดข้อใดข้อหนึ่งไม่ถูกต้อง
หัวคบเพลิง โครงสร้างหัวฉีด และแหล่งพลังงานพลาสม่าอาจต้องการการไหลเวียนของอากาศที่แตกต่างกัน
ใช้ข้อกำหนด INWELT LT70 ที่ได้รับการยืนยันแล้ว แทนที่จะคัดลอกการตั้งค่าความกดดันหรือการไหลของคู่แข่ง
LT70 หน้าสัมผัสและการตัดแบบแยกส่วน
การตั้งค่าวัสดุสิ้นเปลืองที่แตกต่างกันอาจต้องใช้ความสัมพันธ์ระหว่างคบเพลิงกับงานที่แตกต่างกัน
การตัดแบบแยกส่วน
ตัวเว้นระยะสามารถช่วยรักษาระยะห่างที่ควบคุมระหว่างหัวฉีดและชิ้นงานได้
การยืนออกที่ถูกต้องสามารถป้องกันปลายการตัดและทำให้ส่วนโค้งของการตัดมีความเสถียร
การกำหนดค่าประเภทการติดต่อ
ใช้การตัดแบบสัมผัสโดยตรงเฉพาะในกรณีที่วัสดุสิ้นเปลืองส่วนหน้าได้รับการออกแบบมาโดยเฉพาะสำหรับกระบวนการนั้น
อย่าลากหัวฉีดตัดที่เปิดโล่งไปทั่วชิ้นงานเพียงเพราะว่าคบเพลิงสามารถรักษาส่วนโค้งได้
แอปพลิเคชันทั่วไปสำหรับ LT70
LT70 เหมาะสำหรับการใช้งานตัดพลาสมาแบบแมนนวลระดับมืออาชีพ ได้แก่:
การเลือกคบเพลิงขั้นสุดท้ายควรขึ้นอยู่กับแหล่งพลังงานพลาสมาและข้อกำหนดในการตัด แทนที่จะเป็นชื่ออุตสาหกรรมเพียงอย่างเดียว
LT70 การบำรุงรักษาและการตรวจสอบวัสดุสิ้นเปลือง
ตรวจสอบอิเล็กโทรด
ตรวจสอบอิเล็กโทรดเป็นประจำเพื่อดูการสึกหรอที่มากเกินไป
เปลี่ยนก่อนที่การกัดเซาะอย่างรุนแรงจะทำให้สตาร์ทติดยากหรือหัวฉีดเสียหาย
ตรวจสอบปลายตัด
ตรวจสอบการเปิดหัวฉีดสำหรับ:
การขยายภาพ
รูปร่างรูปไข่
ความเสียหายจากการเผาไหม้
การปนเปื้อนอย่างหนัก
ตรวจสอบดิฟฟิวเซอร์
รักษาช่องจ่ายแก๊สทั้งหมดให้สะอาด
เปลี่ยนส่วนประกอบที่ร้าวหรือบิดเบี้ยว
ตรวจสอบหัวฉีดด้านนอก
ห้ามใช้งานกับชิ้นส่วนฉนวนที่แตกร้าว
ตรวจสอบโอริง
เปลี่ยนซีลที่แข็งหรือเสียหายหากเกิดการรั่วไหลของแก๊ส
ตรวจสอบ ชุดสายเคเบิล
มองหา:
การเสียดสี
ตัด
ความเสียหายจากความร้อน
โค้งงออย่างคมชัด
การเชื่อมต่อที่หลวม
ปัญหาทั่วไปในการตัดพลาสมา LT70
ยาก HF การเริ่มต้นส่วนโค้ง
ตรวจสอบ:
สภาพอิเล็กโทรด
ปลายตัด
HF วงจร
ความกดอากาศ
การเชื่อมต่อการทำงาน
ขั้วต่อคบเพลิง
ขี้เถ้ามากเกินไป
ตรวจสอบ:
มุมตัด
สาเหตุที่เป็นไปได้ ได้แก่:
อายุการใช้งานสั้น
ตรวจสอบ:
คบเพลิงร้อนเกินไป
สาเหตุที่เป็นไปได้ ได้แก่:
หยุดการตัดและระบุสาเหตุก่อนดำเนินการต่อ
วัสดุสิ้นเปลือง LT70 สำหรับผู้จัดจำหน่ายและอุปทานหลังการขาย
โปรแกรมหลังการขาย LT70 ที่สมบูรณ์อาจรวมถึง:
เคล็ดลับการตัดมาตรฐาน
เคล็ดลับแบน
เคล็ดลับทรงกรวย
เคล็ดลับเพิ่มเติม
อิเล็กโทรดมาตรฐาน HF
อิเล็กโทรดขยาย HF
เครื่องกระจายกลิ่น
หัวฉีดด้านนอก
สเปเซอร์
หัวคบเพลิง
โอริง
ที่จับ
ส่วนประกอบทริกเกอร์
ชุดสายเคเบิล
การกำหนดค่าตัวเชื่อมต่อ
การเผยแพร่หมายเลขชิ้นส่วนที่แน่นอนช่วยให้ผู้จัดจำหน่ายลดข้อผิดพลาดในการสั่งซื้อและสนับสนุนลูกค้าตลอดอายุการใช้งานของคบเพลิง
OEM LT70 หัวตัดพลาสมา ผลิตโดย INWELT
INWELT จัดหาไฟฉายตัดพลาสม่าและส่วนประกอบทดแทนให้กับลูกค้า B2B มืออาชีพ ได้แก่:
โครงการ OEM และ ODM สามารถพัฒนาได้ตามความต้องการของแหล่งพลังงานและตลาด
OEM และตัวเลือกป้ายกำกับส่วนตัว
การปรับแต่งอาจรวมถึง:
การสร้างแบรนด์ของลูกค้า
จัดการการทำเครื่องหมาย
ฉลากสินค้า
การกำหนดค่าตะกั่วคบเพลิง
ขั้วต่อ 1/8G
ขั้วต่อ 1/4G
ขั้วต่อ M16×1.5
อแดปเตอร์กลาง
ชุดอุปกรณ์สิ้นเปลือง
บรรจุภัณฑ์ฉลากส่วนตัว
เอกสารทางเทคนิค
ข้อกำหนดบาร์โค้ดและกล่อง
สำหรับโปรเจ็กต์ OEM ให้ระบุข้อกำหนดเครื่องตัดพลาสมา วิธีการเริ่มต้น HF ข้อกำหนดของตัวเชื่อมต่อ และปริมาณการซื้อที่คาดหวัง
ทำไมต้องหาคบเพลิงและวัสดุสิ้นเปลือง LT70 จาก INWELT ?
แพลตฟอร์ม LT70 ประกอบด้วยทั้งชุดประกอบไฟฉายแบบแมนนวลและส่วนประกอบทดแทน
ระบบผลิตภัณฑ์ปัจจุบันรองรับ:
การกำหนดค่าตัวเชื่อมต่อไฟฉายมือที่สมบูรณ์สี่แบบ
รูปทรงปลายตัดหลายแบบ
อิเล็กโทรดมาตรฐานและแบบขยาย
ตัวกระจายแก๊ส
สเปเซอร์
หัวคบเพลิง
ที่จับและทริกเกอร์แบบแมนนวล
ชุดสายเคเบิล
ตัวเลือกตัวเชื่อมต่อ OEM
สำหรับผู้ซื้อมืออาชีพ การจัดหาไฟฉายและชิ้นส่วนอะไหล่ที่สมบูรณ์จากซัพพลายเออร์รายเดียวสามารถช่วยลดความยุ่งยากในการจัดซื้อ สินค้าคงคลัง และการสนับสนุนหลังการขาย
คำถามที่พบบ่อยเกี่ยวกับ LT70 หัวตัดพลาสมา
INWELT LT70 คือเท่าใด
LT70 ได้รับการจัดอันดับที่ 70A ตามข้อมูลทางเทคนิคปัจจุบันของ INWELT
รอบหน้าที่ของ LT70 คืออะไร?
ข้อกำหนดปัจจุบันแสดงรายการ 60%.
LT70 ใช้การจุดระเบิด HF หรือไม่
ใช่.
LT70 ใช้ การเริ่มต้นส่วนโค้งความถี่สูง.
LT70 เป็นคบเพลิงมือหรือคบเพลิงเครื่องจักรใช่ไหม
LT70 คือ การกำหนดค่าแบบแมนนวล/แบบมือถือ.
LT M70 ที่เกี่ยวข้องมีไว้สำหรับการทำงานของเครื่องจักร/ CNC
LT70 ใช้แก๊สอะไร?
การกำหนดค่าปัจจุบันใช้ ลม อัด.
LT70 ต้องการความกดอากาศเท่าใด
ประมาณ 4.5–5.0 บาร์.
LT70 ต้องการการไหลเวียนของอากาศแบบใด
ข้อมูลจำเพาะ INWELT ปัจจุบันแสดงรายการประมาณ 130 ลิตร/นาที.
แนะนำให้ทำหลังไหลเวลาใด?
ข้อมูลจำเพาะปัจจุบันแสดงรายการประมาณ 70 วินาที.
ความยาวตะกั่วของคบเพลิงเป็นมาตรฐานเท่าไร?
สายมาตรฐาน LT70 คือ 6 ม.
มีตัวเลือกตัวเชื่อมต่ออะไรบ้าง?
การกำหนดค่า LT70 ที่สมบูรณ์ในปัจจุบันประกอบด้วย:
1/8G
1/4จี
M16×1.5
อแดปเตอร์กลาง
ปลายตัดมีกี่ขนาด?
ตระกูลวัสดุสิ้นเปลืองในปัจจุบันประกอบด้วย:
Ø0.9 มม
Ø1.0 มม
Ø1.1 มม
Ø1.2 มม
มีให้เลือกทั้งรูปทรงมาตรฐาน ทรงแบน ทรงกรวย และแบบขยาย
LT70 ใช้อิเล็กโทรดใด
อิเล็กโทรด HF มาตรฐานคือ:
IJWC0029 / อ้างอิง 1402
มีอิเล็กโทรดแบบขยาย HF ให้เลือกด้วย:
IJWC0020 / อ้างอิง 1368
สามารถใช้ LT70 กับเครื่องตัดพลาสม่า 70A ใดๆ ได้หรือไม่
เลขที่
เครื่องตัดพลาสม่าต้องตรงกับวิธีการสตาร์ท HF ขั้วต่อด้านหลัง วงจรไพล็อตอาร์ก สายไฟทริกเกอร์ และข้อกำหนดด้านก๊าซ
LT70 สามารถตัดเหล็กสแตนเลสได้หรือไม่
ใช่ เมื่อใช้ร่วมกับระบบตัดพลาสม่าที่เข้ากันได้และพารามิเตอร์การทำงานที่เหมาะสม
LT70 ตัดอะลูมิเนียมได้ไหม
ใช่.
อะลูมิเนียมเป็นสื่อกระแสไฟฟ้าและสามารถตัดพลาสมาได้ด้วยระบบที่กำหนดค่าไว้อย่างถูกต้อง
LT70 สามารถตัดได้หนาแค่ไหน?
ไม่มีความหนาสากลที่กำหนดโดยคบเพลิงเพียงอย่างเดียว
ใช้ข้อมูลการตัดที่แนะนำ ค่าสูงสุด และค่าความเบี่ยงเบนที่ทดสอบแล้วสำหรับแหล่งพลังงานพลาสม่าและระบบคบเพลิงที่สมบูรณ์
อะไรคือความแตกต่างระหว่าง LT70 และ LT M70?
LT70 คือไฟฉายมือแบบแมนนวล
LT M70 เป็นการกำหนดค่าไฟฉายของเครื่อง/ CNC ที่สอดคล้องกัน
INWELT มีอะไหล่ให้ LT70 หรือไม่
ใช่.
INWELT จัดจำหน่ายทิป อิเล็กโทรด หัวกระจายลม หัวฉีดด้านนอก สเปเซอร์ หัวคบเพลิง ด้ามจับ ทริกเกอร์ สายเคเบิล และส่วนประกอบที่เกี่ยวข้อง
INWELT มีไฟฉายพลาสม่า OEM LT70 หรือไม่
ใช่.
OEM/ODM , ตัวเชื่อมต่อ, สายเคเบิล, ชุดวัสดุสิ้นเปลือง และการกำหนดค่าฉลากส่วนตัวมีให้สำหรับลูกค้า B2B ที่มีคุณสมบัติเหมาะสม
ขอใบเสนอราคาสำหรับ INWELT LT70 หัวตัดพลาสมา
เพื่อการยืนยันความเข้ากันได้ที่รวดเร็วยิ่งขึ้น โปรดระบุ:
ผู้ผลิตและรุ่นเครื่องตัดพลาสม่า
จัดอันดับกระแสไฟขาออก
รูปแบบคบเพลิงที่มีอยู่
HF วิธีการเริ่มต้น
ภาพถ่ายตัวเชื่อมต่อหลัก
การเชื่อมต่อไพล็อตอาร์ค
จำเป็นต้องมีตะกั่วคบเพลิง
วัสดุสิ้นเปลืองที่จำเป็น
ปริมาณการสั่งซื้อโดยประมาณ
INWELT หรือการสร้างแบรนด์แบบฉลากส่วนตัว
จากนั้น INWELT จะสามารถยืนยันการกำหนดค่าคบเพลิงและชิ้นส่วนทดแทนที่สมบูรณ์ LT70 ที่เหมาะสมได้
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių