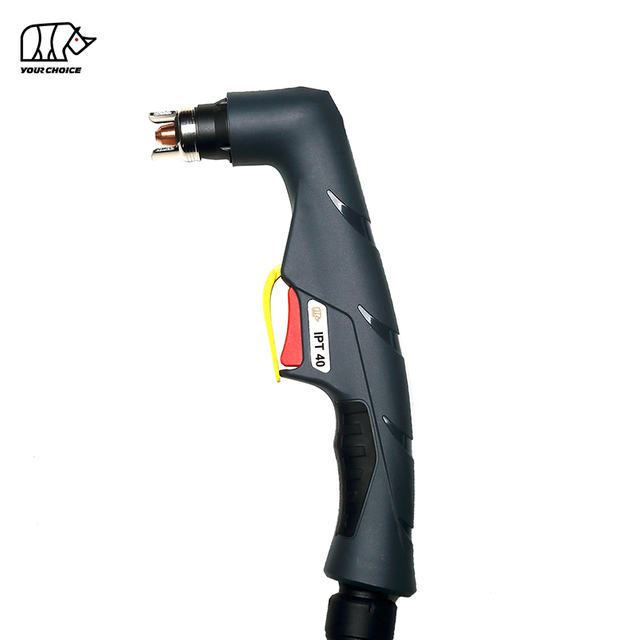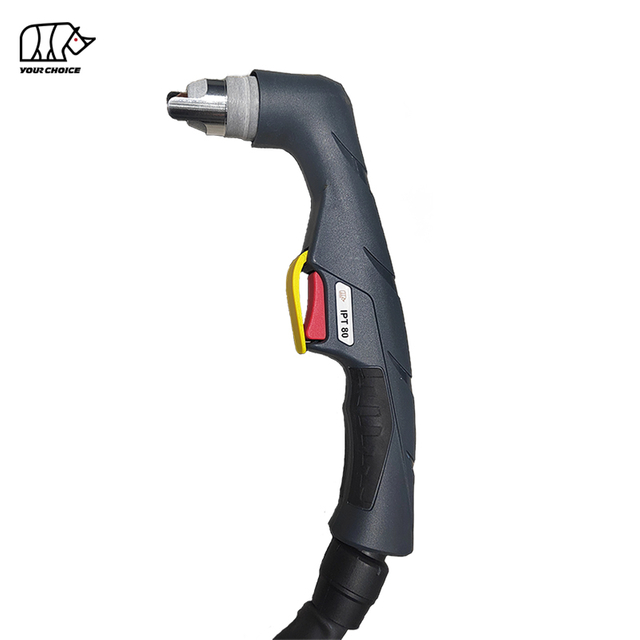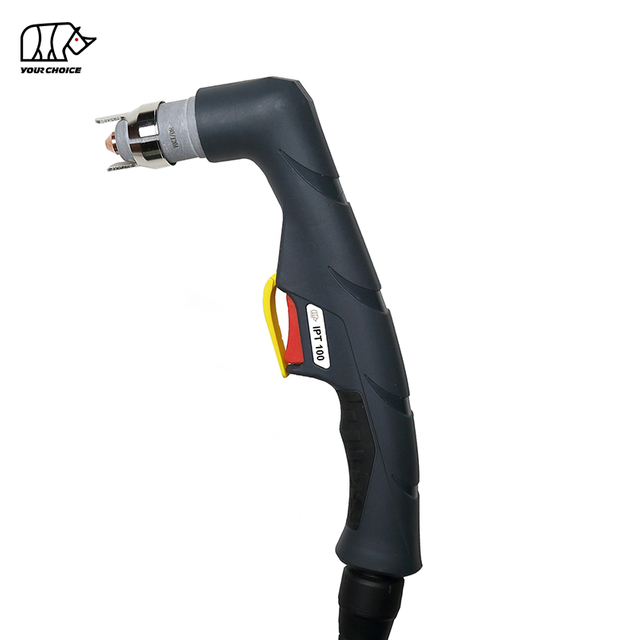
ไฟฉายพลาสม่า 60A Non-HF อาร์กนำร่อง สำหรับการตัดโลหะระดับมืออาชีพ
INWELT PT60 เป็นไฟฉายตัดพลาสมาแบบมือถือระบายความร้อนด้วยอากาศ ออกแบบมาสำหรับการผลิตระดับมืออาชีพ การซ่อมแซม การบำรุงรักษา และการใช้งานตัดโลหะทั่วไป
ได้รับการจัดอันดับที่ 60A โดยมีรอบการทำงาน 60% PT60 ใช้ ระบบสตาร์ทแบบส่วนโค้งนำร่องที่ไม่ใช่ HF และทำงานโดยมี Air/N₂ เป็นก๊าซในกระบวนการ
ชุดไฟฉายมาตรฐานใช้ สายเคเบิลยาว 6 ม. ในขณะที่มีการกำหนดค่าการเชื่อมต่อด้านหลังหลายแบบ รวมถึงการจัดเตรียม 1/4G แบบรวม 1/4G แบบแยก และอะแดปเตอร์ส่วนกลางพร้อมตัวเลือกการควบคุม 2 หรือ 4 สาย
INWELT PT60 ได้รับการออกแบบให้เป็นส่วนหนึ่งของระบบการตัดพลาสมาที่สมบูรณ์ ดังนั้นควรยืนยันความเข้ากันได้ของไฟฉายตามข้อกำหนดของแหล่งพลังงาน วิธีการสตาร์ท ขั้วต่อ สายไฟทริกเกอร์ และข้อกำหนดของก๊าซก่อนสั่งซื้อ
INWELT ยังจำหน่ายอิเล็กโทรด ปลายตัด ดิฟฟิวเซอร์ แผ่นป้องกัน หัวไฟฉาย ด้ามจับ ชุดสายเคเบิล และส่วนประกอบทดแทนอื่นๆ ที่เข้ากันสำหรับ OEM และการจัดหาหลังการขาย
INWELT PT60 ข้อมูลจำเพาะทางเทคนิค ข้อมูล
| จำเพาะ |
INWELT PT60 |
| ประเภทสินค้า |
มือถือ หัวตัดพลาสมา |
| แบบอย่าง |
PT60 |
| ยี่ห้อ |
INWELT |
| จัดอันดับปัจจุบัน |
60 อ |
| รอบหน้าที่ |
60% |
| คูลลิ่ง / แปรรูปแก๊ส |
อากาศ / N₂ |
| อาร์คเริ่มต้น |
Non-HF |
| อาร์กนำร่อง |
ใช่ |
| การไหลของก๊าซ |
120–130 ลิตร/นาที |
| แนะนำหลังการไหล |
ประมาณ 55 วินาที |
| ความยาวสายเคเบิลมาตรฐาน |
6 ม |
| ตัวเลือกตัวเชื่อมต่อ |
1/4G รวม / 1/4G แยก / อะแดปเตอร์กลาง |
| ตัวเลือกการควบคุม |
2 สาย / 4 สาย |
| ประเภทคบเพลิง |
คู่มือ / มือถือ |
| OEM / ODM |
มีอยู่ |
| ป้ายกำกับส่วนตัว |
มีอยู่ |
ควรตั้งค่าความดันอากาศตามเครื่องตัดพลาสมาและข้อกำหนดของระบบ INWELT ที่ยืนยันแล้ว อย่าใช้ค่าแรงกดของผู้ผลิตรายอื่นกับไฟฉายนี้โดยอัตโนมัติ
วิธีการทำงานของระบบ PT60 Non-HF อาร์กนำร่อง
PT60 ทำงานร่วมกับแหล่งพลังงานในการตัดพลาสมา แปรรูปแก๊ส และการเชื่อมต่องานเพื่อสร้างพลาสมาอาร์กเข้มข้น
Non-HF เริ่มต้นส่วนโค้ง
PT60 ใช้ ระบบสตาร์ทที่ไม่ใช่ความถี่สูง.
ต่างจากคบเพลิงสตาร์ท HF ตรงที่ PT60 ไม่ได้ขึ้นอยู่กับวงจรจุดระเบิดความถี่สูงเพื่อเริ่มลำดับการตัด
ความแตกต่างนี้มีความสำคัญเนื่องจากคบเพลิงพลาสมา HF และที่ไม่ใช่ HF ไม่สามารถใช้แทนกันได้โดยอัตโนมัติ
เครื่องตัดพลาสม่าต้องได้รับการออกแบบสำหรับระบบสตาร์ทแบบ PT60 ที่เข้ากันได้
อาร์กนำร่อง กำลังเริ่มต้น
ส่วนโค้งนำร่องช่วยให้ระบบพลาสมาสร้างส่วนโค้งก่อนที่ส่วนโค้งตัดหลักจะถูกถ่ายโอนไปยังชิ้นงาน
สิ่งนี้มีประโยชน์เมื่อทำการตัด:
โลหะทาสี
พื้นผิวที่เป็นสนิม
โลหะขยาย
วัสดุเจาะรู
ชิ้นงานไม่เท่ากัน
พฤติกรรมของส่วนนำร่องที่เกิดขึ้นจริงจะขึ้นอยู่กับแหล่งพลังงานพลาสมาและการกำหนดค่าคบเพลิง
การก่อตัวของพลาสม่าเจ็ท
อากาศหรือไนโตรเจนไหลผ่านหัวคบเพลิงและวัสดุสิ้นเปลืองในการตัด
ส่วนโค้งไฟฟ้าจะทำให้ก๊าซแตกตัวเป็นไอออน ทำให้เกิดกระแสพลาสมาที่อุณหภูมิสูง
ปลายตัดจะบีบพลาสมาเจ็ตนี้เพื่อให้ความร้อนที่เข้มข้นละลายชิ้นงาน ในขณะที่การไหลของก๊าซจะขจัดโลหะที่หลอมเหลวออกจากรอยตัด
เหตุใดจึงเลือกคบเพลิงพลาสม่า Non-HF PT60
โดยทั่วไประบบพลาสมา Non-HF จะถูกเลือกโดยที่ผู้ซื้อต้องการการสตาร์ทแบบไพล็อตอาร์กที่เชื่อถือได้โดยไม่ต้องใช้วงจรจุดระเบิดความถี่สูง
ลดการรบกวนความถี่สูง
เนื่องจาก PT60 ไม่ได้ขึ้นอยู่กับการจุดระเบิดของ HF จึงควรใช้ในสภาพแวดล้อมที่มีอุปกรณ์อิเล็กทรอนิกส์ที่มีความละเอียดอ่อน
คุณลักษณะนี้มีความเกี่ยวข้องอย่างยิ่งเมื่ออุปกรณ์ตัดพลาสมาทำงานใกล้กับ:
ความเข้ากันได้กับอุปกรณ์ CNC ยังคงขึ้นอยู่กับเครื่องตัดพลาสม่าและระบบควบคุมที่สมบูรณ์
พิกัดความจุ 60A
INWELT PT60 ได้รับการจัดอันดับที่ 60A.
ทำให้เหมาะสำหรับการตัดพลาสมาแบบแมนนวลเอาท์พุตปานกลาง โดยที่แหล่งพลังงานและข้อกำหนดในการตัดยังคงอยู่ภายในช่วงการทำงานที่ได้รับการตรวจสอบของไฟฉาย
การออกแบบระบายความร้อนด้วยอากาศ
คบเพลิงไม่จำเป็นต้องมีหน่วยทำความเย็นด้วยน้ำแยกต่างหาก
อากาศ/N₂ ถูกใช้เป็นก๊าซในกระบวนการตามการกำหนดค่าของระบบ ช่วยลดความซับซ้อนของการตั้งค่าการตัดโดยรวม
6 ม. ชุดสายเคเบิล
มาตรฐานยาว 6 ม. สายไฟ ช่วยให้เอื้อมถึง:
PT60 การกำหนดค่าตัวเชื่อมต่อและสายเคเบิล
INWELT มีการกำหนดค่าไฟฉายที่สมบูรณ์ PT60 หลายรายการสำหรับอินเทอร์เฟซเครื่องตัดพลาสม่าที่แตกต่างกัน
| ค่ารหัส INWELT |
การกำหนด |
| IJWU03052 |
PT60 / 6 ม. / 1/4G / อินทิเกรต / 2 สาย |
| IJWU03052-00 |
PT60 / 6 ม. / 1/4G / รวม / 2 สาย / การกำหนดค่า Back-Strike |
| IJWU03053 |
PT60 / 6 ม. / 1/4G / แยก / 2 สาย |
| IJWU03053-00 |
PT60 / 6 ม. / 1/4G / แยก / สายไฟ 2 เส้น / การกำหนดค่า Back-Strike |
| IJWU03054 |
PT60 / 6 ม. / อะแดปเตอร์กลาง / 2 สาย |
| IJWU03054-00 |
PT60 / 6 ม. / อะแดปเตอร์กลาง / สายไฟ 2 เส้น / การกำหนดค่า Back-Strike |
| IJWU030441 |
PT60 / 6 ม. / อะแดปเตอร์กลาง / 4 สาย |
| IJWU030441-00 |
PT60 / 6 ม. / อะแดปเตอร์กลาง / สายไฟ 4 เส้น / การกำหนดค่า Back-Strike |
ควรเลือกขั้วต่อและสายไฟควบคุมตามเครื่องตัดพลาสมาเป้าหมาย แทนที่จะเลือกลักษณะคบเพลิงเพียงอย่างเดียว
วิธีตรวจสอบความเข้ากันได้ของเครื่องตัดพลาสม่า PT60
คำถามที่สำคัญที่สุดข้อหนึ่งของผู้ซื้อคือ:
PT60 นี้จะใช้งานได้กับเครื่องตัดพลาสม่าของฉันหรือไม่
อัตราเครื่องจักร 60A เพียงอย่างเดียวไม่เพียงพอที่จะยืนยันความเข้ากันได้
ตรวจสอบระบบสตาร์ทอาร์ค
เครื่องต้องใช้ระบบสตาร์ทที่เข้ากันได้กับ ของ PT60 } การกำหนดค่าที่ไม่ใช่ HF .
หากเครื่องตัดพลาสมาที่มีอยู่ใช้การจุดระเบิด HF อาจจำเป็นต้องใช้คบเพลิงตระกูลอื่น
ตรวจสอบกระแสไฟขาออก
INWELT PT60 ได้รับการจัดอันดับที่ 60A.
อย่าใช้งานไฟฉายเป็นประจำเกินกว่าระดับที่ตรวจสอบแล้ว
ตรวจสอบตัวเชื่อมต่อหลัก
ระบุว่าเครื่องใช้:
ตรวจสอบทริกเกอร์และสายไฟควบคุม
INWELT จัดหา การกำหนดค่าทั้งแบบ 2 สายและ 4 สาย PT60.
การเดินสายไฟที่ถูกต้องจะต้องตรงกับแหล่งพลังงานพลาสม่า
ส่งภาพถ่ายตัวเชื่อมต่อที่มีอยู่
สำหรับคำสั่งซื้อทดแทน ให้ระบุ:
ซึ่งเชื่อถือได้มากกว่าการสมมติว่าเครื่องจักรแบบ CUT60 ทุกเครื่องใช้คบเพลิงอันเดียวกัน
PT60 วัสดุสิ้นเปลืองและชิ้นส่วนอะไหล่
สภาพวัสดุสิ้นเปลืองส่งผลโดยตรงต่อความเสถียรของพลาสมาอาร์ก คุณภาพการตัด และต้นทุนการดำเนินงาน
INWELT PT60 ใช้ทิปที่เปลี่ยนได้ อิเล็กโทรด ส่วนประกอบจ่ายก๊าซ และชิ้นส่วนป้องกันส่วนหน้า
เคล็ดลับการตัดตามช่วงปัจจุบัน
INWELT มีการกำหนดค่าทิป PT60 หลายรายการ
| INWELT |
ขนาดปลาย โค้ด |
ช่วงปัจจุบัน |
| IJWV0672-06 |
Ø0.6 มม |
10–20 อ |
| IJWV0672-08 |
Ø0.8 มม |
20–30 อ |
| IJWV0672-09 |
Ø0.9 มม |
30–40 ก |
| IJWV1671-10 |
Ø1.0 มม |
40–50 ก |
| IJWV1679-11 |
ปลายแบน Ø1.1 มม |
50–60 อ |
เลือกปลายตัดตามกระแสไฟในการทำงานและการกำหนดค่าคบเพลิง
การใช้ทิปนอกช่วงกระแสไฟที่กำหนดไว้อาจลดคุณภาพการตัดและเพิ่มการสึกหรอได้
เคล็ดลับมาตรฐานและเคล็ดลับเพิ่มเติม
มีรูปแบบทิปที่แตกต่างกันสำหรับข้อกำหนดในการเข้าถึงที่แตกต่างกัน
ปลายมาตรฐานเหมาะสำหรับการตัดทั่วไป
เคล็ดลับเพิ่มเติมสามารถปรับปรุงการเข้าถึง:
วัสดุสิ้นเปลืองที่ขยายออกไปควรยังคงใช้งานภายในช่วงกระแสไฟที่ระบุ
การกำหนดค่าการตัดแบบสัมผัส
วัสดุสิ้นเปลือง PT60 บางชนิดได้รับการออกแบบสำหรับการกำหนดค่าการตัดแบบสัมผัสหรือแบบลาก
อย่าถือว่าสามารถวางหัวฉีด PT60 ทุกอันเข้ากับชิ้นงานได้โดยตรง
ควรใช้หัวฉีด ตัวเว้นระยะ และชิลด์ที่ถูกต้อง
PT60 อิเล็กโทรด ดิฟฟิวเซอร์ และชิ้นส่วนส่วนหน้า
อิเล็กโทรดมาตรฐาน
INWELT รหัส: IJWC0671
อ้างอิง: PR0110
อิเล็กโทรดจะถ่ายเทพลังงานไฟฟ้าภายในคบเพลิง
เปลี่ยนใหม่เมื่อหลุมสึกหรอมากเกินไปหรือเมื่อประสิทธิภาพส่วนโค้งเริ่มลดลง
อิเล็กโทรดตีกลับ
INWELT รหัส: IJWC1059
อ้างอิง: 52582
อิเล็กโทรดนี้มีไว้สำหรับการกำหนดค่าการตีกลับที่สอดคล้องกัน
อย่าผสมชิ้นส่วนมาตรฐานและชิ้นส่วนตีกลับโดยไม่ยืนยันความเข้ากันได้
อิเล็กโทรดขยาย
INWELT รหัส: IJWC1050
อ้างอิง: 52583
มีอิเล็กโทรดแบบขยายสำหรับการตั้งค่าวัสดุสิ้นเปลืองแบบขยายที่เข้ากันได้
เครื่องกระจายแก๊ส
INWELT รหัส: IJWG1612
อ้างอิง: 60028
ตัวกระจายช่วยควบคุมการกระจายก๊าซในกระบวนการภายในคบเพลิง
ความเสียหายหรือการปนเปื้อนอาจส่งผลต่อการไหลของก๊าซพลาสมาและความเสถียรของส่วนโค้ง
หัวฉีดด้านนอก / ส่วนประกอบยึด
การกำหนดค่ามาตรฐาน INWELT ประกอบด้วย:
IJWT1672-05 – หัวฉีดด้านนอก 6 รู โครงสร้างใยแก้วสีเทา
ตรวจสอบส่วนประกอบที่ยึดและฉนวนอย่างสม่ำเสมอ และเปลี่ยนชิ้นส่วนที่เสียหายก่อนใช้งาน
PT60 หัวทอร์ช , ส่วนประกอบด้ามจับและสายเคเบิล
INWELT ยังจัดหาส่วนประกอบทดแทนที่สำคัญสำหรับโปรแกรมการบำรุงรักษาและหลังการขายของ PT60
ตัวอย่างได้แก่: รหัส
| คอมโพเนนต์ |
INWELT |
| มือ หัวทอร์ช |
IJWA0087 |
| โอริง |
IJGU0710 |
| ที่จับพลาสม่าแบบแมนนวล |
IJHW0049-01 |
| ส่วนป้องกันทริกเกอร์ |
อิจิค0733 |
| สิ่งกระตุ้น |
IJIR0081 |
| ข้อต่อพลาสม่า |
อิจิค0809 |
สำหรับผู้จัดจำหน่ายและบริษัทผู้ให้บริการ การจัดหาทั้งไฟฉายและชิ้นส่วนบริการจากซัพพลายเออร์รายเดียวสามารถลดความซับซ้อนของสินค้าคงคลังและการสนับสนุนหลังการขาย
ข้อกำหนดด้านอากาศและก๊าซสำหรับ PT60
ข้อมูลทางเทคนิค INWELT PT60 ระบุ:
ใช้อากาศอัดที่สะอาดและแห้ง
อากาศที่ปนเปื้อนความชื้น น้ำมัน หรืออนุภาคสามารถลดประสิทธิภาพการตัดและทำให้อายุการใช้งานของวัสดุสิ้นเปลืองสั้นลง
ระบบบำบัดอากาศที่เหมาะสมควรช่วยกำจัด:
การควบแน่น
น้ำมันคอมเพรสเซอร์
น้ำ
การปนเปื้อนของอนุภาค
อย่าคาดเดาความกดดันในการทำงาน
ระบบ PT60 ที่แตกต่างกันในตลาดเผยแพร่ข้อกำหนดการไหลเวียนของอากาศและแรงดันที่แตกต่างกัน
ตั้งค่าความดันตามผู้ผลิตเครื่องตัดพลาสมาและการกำหนดค่าคบเพลิง INWELT ที่ได้รับการตรวจสอบแล้ว แทนที่จะคัดลอกข้อกำหนดของซัพพลายเออร์รายอื่น
ปล่อยให้วงจรหลังการไหลเสร็จสิ้น
การไหลภายหลังช่วยขจัดความร้อนที่ตกค้างออกจากหัวคบเพลิงและวัสดุสิ้นเปลือง
อย่าขัดจังหวะลำดับหลังการไหลตามปกติของเครื่องโดยไม่จำเป็น
คบเพลิงพลาสม่า PT60 สามารถตัดโลหะชนิดใดได้บ้าง
การตัดด้วยพลาสม่าเหมาะสำหรับวัสดุนำไฟฟ้า
ด้วยแหล่งพลังงานการตัดพลาสม่าที่เข้ากันได้และพารามิเตอร์การทำงานที่ถูกต้อง ทำให้ PT60 สามารถใช้กับวัสดุต่างๆ เช่น:
เหล็กอ่อน
เหล็กกล้าคาร์บอน
สแตนเลส
อลูมิเนียม
ทองแดง
ทองเหลือง
เหล็กชุบสังกะสี
โลหะนำไฟฟ้าอื่นๆ
คบเพลิงไม่ได้กำหนดความหนาสูงสุดที่สามารถตัดได้อย่างอิสระ
คบเพลิงพลาสม่าขนาด 60A PT60 สามารถตัดได้หนาแค่ไหน?
PT60 ได้รับการจัดอันดับที่ 60A แต่ไม่มีตัวเลขความหนาในการตัดสากลที่ใช้กับทุกระบบ PT60
ความสามารถในการตัดจริงขึ้นอยู่กับ:
ด้วยเหตุผลนี้ ให้ใช้ ข้อกำหนดเฉพาะแบบ Clean-Cut และ Severance-Cut ของผู้ผลิตแหล่งจ่ายไฟพลาสม่า เป็นข้อมูลอ้างอิงหลัก
ระดับคบเพลิง 60A อธิบายความจุไฟฟ้าของคบเพลิง ไม่ใช่ผลลัพธ์ที่รับประกันความหนาของวัสดุ
หาก INWELT เผยแพร่ข้อมูลความหนาในการตัด ควรรวมวัสดุ กระแสไฟฟ้า ความเร็วตัด สภาวะของก๊าซ และผลลัพธ์ที่ได้แสดงถึงการตัดที่สะอาดหรือการตัดแยกตามหลักการ
PT60 Non-HF คบเพลิง กับ HF คบเพลิงพลาสม่า
ระบบสตาร์ทที่ถูกต้องควรตรงกับเครื่องตัดพลาสม่า
| คุณลักษณะ |
PT60 Non-HF ระบบ |
HF คบเพลิงพลาสม่า |
| การจุดระเบิดด้วยความถี่สูง |
เลขที่ |
ใช่ |
| อาร์กนำร่อง |
มีอยู่ |
ขึ้นอยู่กับระบบ |
| EMI จาก HF เริ่มต้น |
ลดลง |
สูงขึ้นในช่วงเริ่มต้น HF |
| CNC /สภาพแวดล้อมอิเล็กทรอนิกส์ |
มักจะได้เปรียบ |
ต้องมีการออกแบบระบบที่เหมาะสม |
| ความเข้ากันได้ของเครื่อง |
ต้องใช้แหล่งพลังงาน Non-HF |
HF - ต้องใช้เครื่องที่รองรับ |
| เปลี่ยนได้ |
เลขที่ |
เลขที่ |
ไม่มีระบบใด 'ดีกว่า' ในระดับสากล
ตัวเลือกที่ถูกต้องขึ้นอยู่กับการออกแบบทางไฟฟ้าของเครื่องตัดพลาสม่าและการใช้งานที่ต้องการ
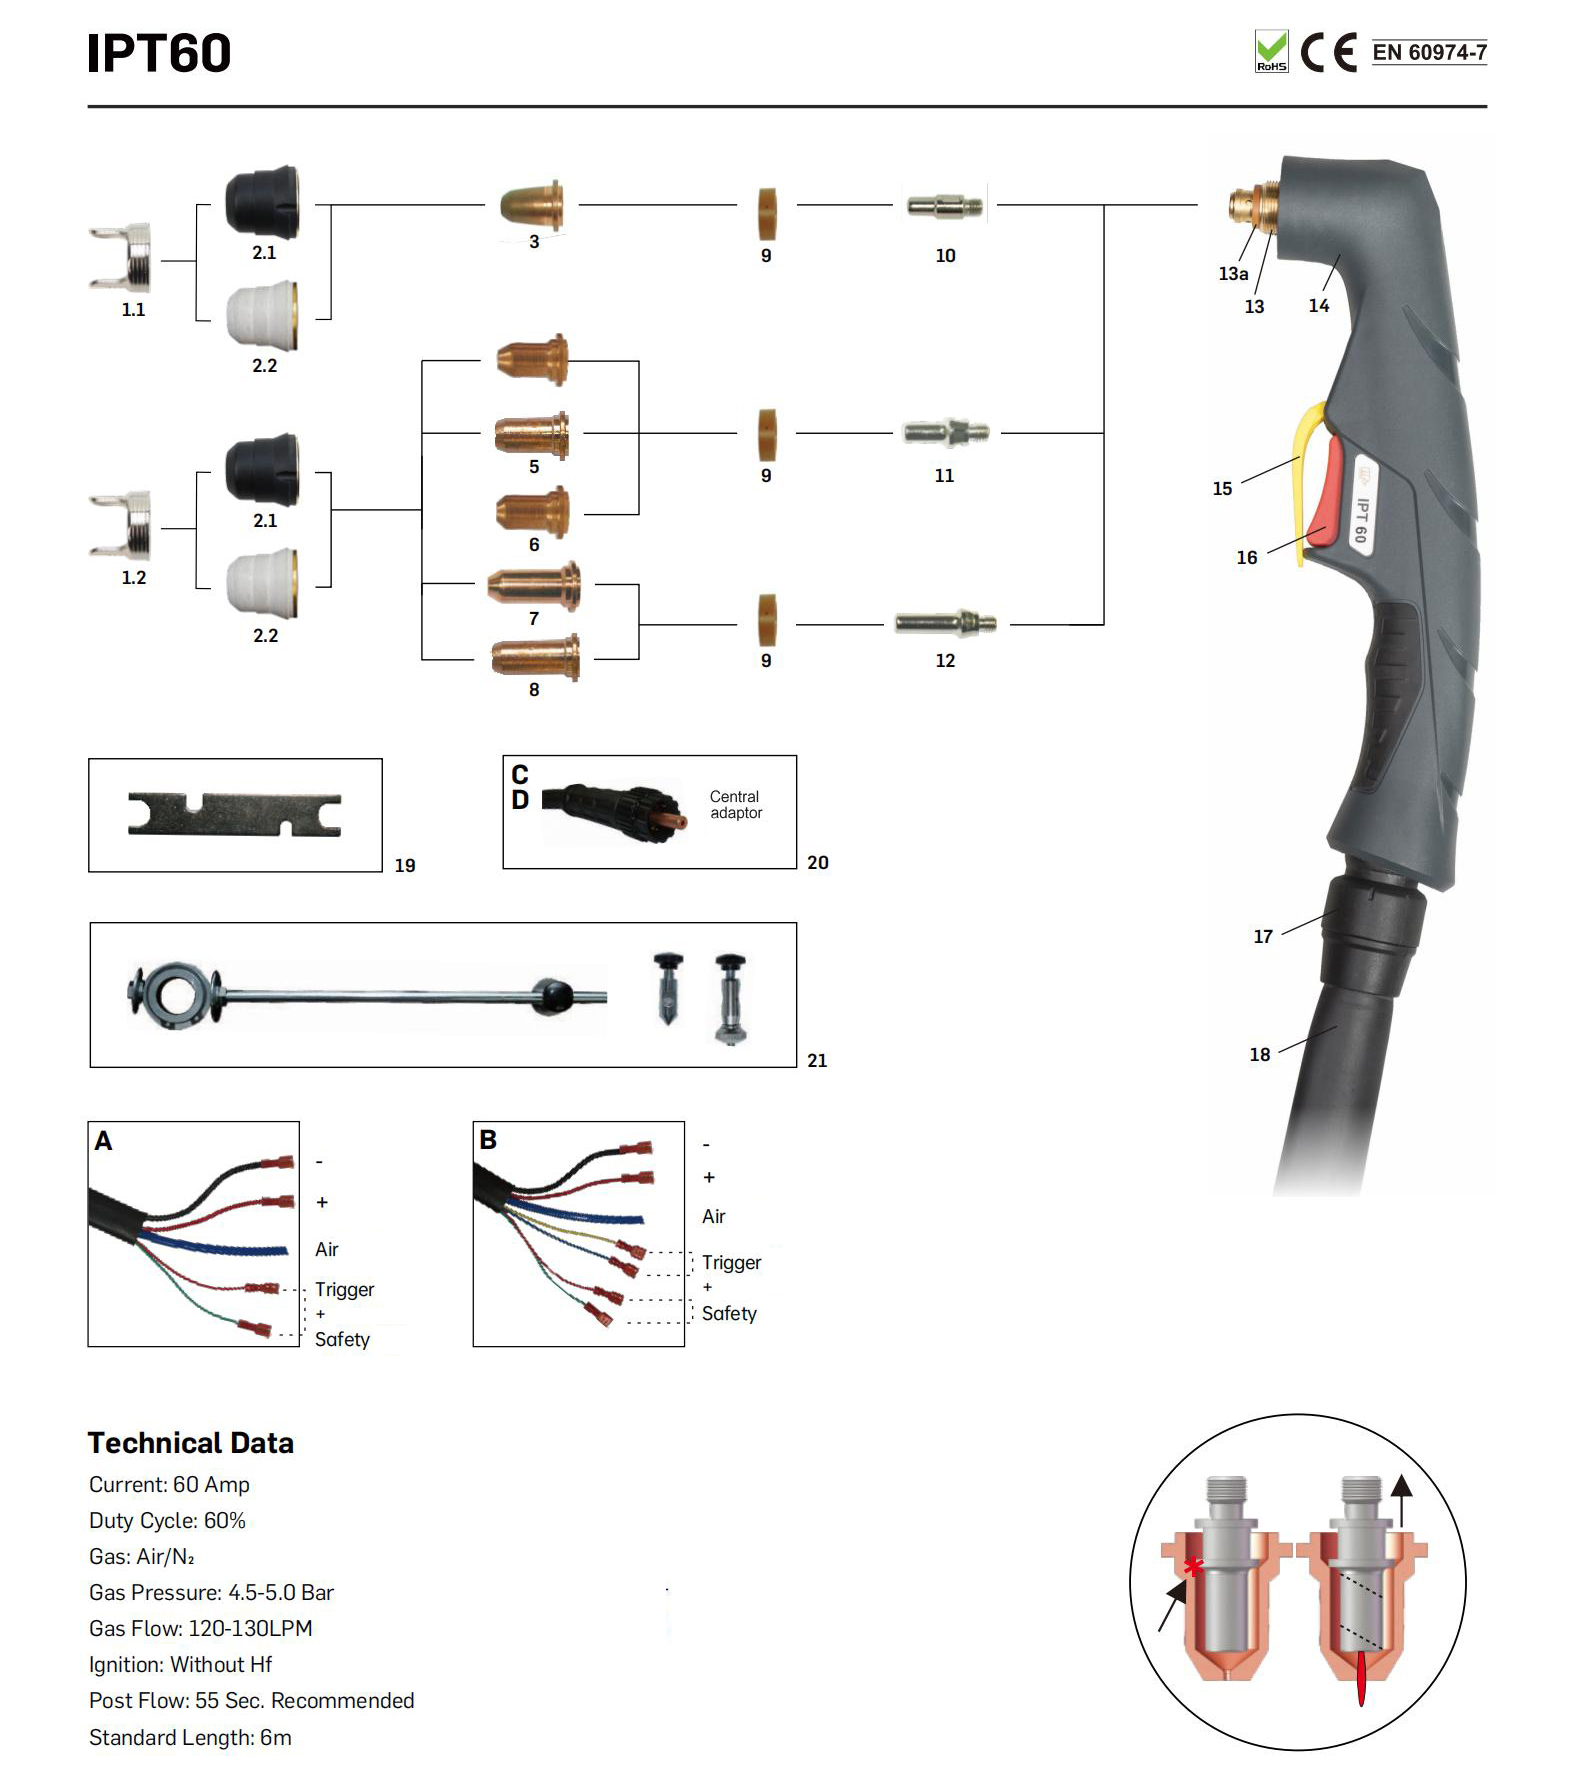
รายละเอียดอะไหล่:
| คบเพลิงที่สมบูรณ์ |
รหัส |
คำอธิบาย |
| ก |
IJWU03052 |
คบเพลิง พลาสม่า I PT60 /6M 1/4G/integrated/2 เขียน |
| ก |
IJWU03052-00 |
คบเพลิง พลาสม่า I PT60 /6M 1/4G/integrated/2 บิด/ตีกลับ |
| บี |
IJWU03053 |
ไฟฉาย พลาสม่า I PT60 /6M 1/4G/แยก/2 เขียน |
| บี |
IJWU03053-00 |
คบเพลิง พลาสม่า I PT60 /6M 1/4G/แยก/2 บิด/ตีกลับ |
| ค |
IJWU03054 |
ไฟฉาย พลาสม่า I PT60 /6M/อะแดปเตอร์ส่วนกลาง/2 สาย |
| ค |
IJWU03054-00 |
คบเพลิง พลาสม่า I PT60 /6M/อะแดปเตอร์ส่วนกลาง/บิด 2 อัน/ตีกลับ |
| ดี |
IJWU030441 |
ไฟฉาย พลาสม่า I PT60 /6M/อะแดปเตอร์ส่วนกลาง/4 สาย |
| ดี |
IJWU030441-00 |
คบเพลิง พลาสม่า I PT60 /6M/อะแดปเตอร์ส่วนกลาง/4 บิด/ตีกลับ |
(带' ●'为标准配置 / ด้วย ' ●' คือการกำหนดค่ามาตรฐาน)
| รหัสตำแหน่ง |
อ้างอิง |
คำอธิบาย |
| 1 |
|
สเปเซอร์ปลายแหลมคู่ |
| 1.1 |
IJTN0009-01 |
|
สเปเซอร์ปลายแหลมคู่/I PT60 |
| 1.2 |
IJTN0009 |
60432 |
สเปเซอร์ปลายแหลมคู่/I PT60 /ตัวกันกระแทกด้านหลัง |
| 2 ● |
|
หัวฉีดด้านนอก |
| 2.1 |
IJWT0672-03 |
60389 |
หัวฉีดด้านนอก 6รู I PT60 /bakelite |
| 2.2 ● |
IJWT1672-05 |
|
หัวฉีดด้านนอก 6รู I PT60 /ใยแก้วสีเทา |
| 3 |
|
เคล็ดลับ |
| 3.1 |
IJWV0672-06 |
PD0116-06 |
ปลาย Φ0.6มม./10-20A I PT60 |
| 3.2 |
IJWV0672-08 |
PD0116-08 |
ปลาย Φ0.8มม./20-30A I PT60 |
| 3.3 |
IJWV0672-09 |
PD0116-09 |
ปลาย Φ0.9มม./30-40A I PT60 |
| 4 |
|
เคล็ดลับ |
| 4.1 |
IJWV1671-06 |
51318.06 |
ปลาย Φ0.6มม./10-20A I PT60 /ตีกลับ |
| 4.2 |
IJWV1671-08 |
51318.08 |
ปลาย Φ0.8มม./20-30A I PT60 /ตีกลับ |
| 4.3 |
IJWV1671-09 |
51318.09 |
ปลาย Φ0.9มม./30-40A I PT60 /ตีกลับ |
| 4.4 |
IJWV1671-10 |
|
ปลาย Φ1.0มม./40-50A I PT60 /ตีกลับ |
| 5 |
IJWV1678-09 |
51312P.09 |
ปลาย Φ0.9มม./30-40A I PT60 /การตัดหน้าสัมผัส/การกระแทกด้านหลัง |
| 6 |
|
เคล็ดลับ |
| 6.1 |
IJWV1679-10 |
51313P.10 |
ปลายแบน Φ1.0มม./40-50A I PT60 /ส่วนหลังโดดเด่น |
| 6.2 |
IJWV1679-11 |
51313P.11 |
ปลายแบน Φ1.1มม./50-60A I PT60 /ส่วนหลังโดดเด่น |
| 7 ● |
|
เคล็ดลับ |
| 7.1 |
IJWV1610-06 |
51318L.06 |
ปลายขยาย Φ0.6มม./10-20A I PT60 /ส่วนหลังโดดเด่น |
| 7.2 |
IJWV1610-08 |
51318L.08 |
ปลายขยาย Φ0.8มม./20-30A I PT60 /ส่วนหลังโดดเด่น |
| 8 |
|
|
| 8.1 |
IJWV1614-09 |
|
51314.09 |
ปลายขยาย Φ0.9มม./30-40A I PT60 /การตัดหน้าสัมผัส/การกระแทกด้านหลัง |
| 8.2 |
IJWV1614-10 |
|
|
ปลายขยาย Φ1.0มม./40-50A I PT60 /การตัดหน้าสัมผัส/การกระแทกด้านหลัง |
| 9 |
IJWG1612 |
|
60028 |
ตัวกระจายสัญญาณ ฉัน PT20 CI PT60 |
| 10 |
IJWC0671 |
PR0110 |
|
อิเล็กโทรดพลาสมา I PT20 CI PT60 |
| 11 |
IJWC1059 |
|
52582 |
อิเล็กโทรดพลาสมา I PT20 CI PT60 /การกระแทกด้านหลัง |
| 12 |
IJWC1050 |
|
52583 |
อิเล็กโทรดขยาย I PT20 CI PT60 /การกระแทกด้านหลัง |
| 13 |
IJWA0087 |
|
|
หัวไฟฉายมือ IPX-45/60 |
| 13ก |
IJGU0710 |
|
51620.60 |
'O'แหวน Φ15XΦ18 I PT60 RED SIL |
| 14 |
IJHW0049-01 |
|
|
หัวไฟฉายแบบด้ามพลาสม่าแบบแมนนวล/I PT20 -60/PX |
| 15 |
อิจิค0733 |
|
|
ส่วนป้องกัน/พลาสม่า/เหลือง |
| 16 |
IJIR0081 |
|
07301.20 |
ทริกเกอร์สีแดง |
| 17 IJIK0809 ข้อต่อพลาสมา/I PT20 -60 |
| 18 การประกอบสายเคเบิล |
| 18.1 IJWO011 06071-22 ชุดสายเคเบิล/I PT60 /สายไฟ 6M/2/อะแดปเตอร์ตรงกลาง |
| 18.2 IJWO011 06074-22 ชุดสายเคเบิล/I PT60 /6M/2 สาย/ในตัว |
| 18.3 IJWO011 06077-22 ชุดสายเคเบิล/I PT60 /สายไฟ 6M/4/อะแดปเตอร์ตรงกลาง |
| 18.4 IJWO011 06072-22 ชุดสายเคเบิล/I PT60 /6M/2สาย/หัวไฟฉายPX/แยก |
| 19 IJDH6017 ประแจสำหรับพลาสม่า |
| 20 IJAY0089 อแดปเตอร์กลางไฟฉายฝั่งพลาสมา 5 พิน |
| 21 |
IJTN0718 |
อุปกรณ์เสริมสำหรับตัดวงกลม |
| 21.1 IJTN0684 ขาตั้งลูกกลิ้ง I PT20 C-60 / พร้อมประแจ |
แคตตาล็อกของเรา:
 INWELT แคตตาล็อกไฟฉายพลาสม่า.pdf
แอปพลิเคชันทั่วไปสำหรับ PT60 หัวตัดพลาสมา
PT60 เหมาะสำหรับการตัดด้วยมือแบบมืออาชีพภายในพิกัดความสามารถที่กำหนด
การใช้งานทั่วไปได้แก่:
การผลิตโลหะทั่วไป
งานเหล็กแผ่น
ซ่อมรถยนต์
การผลิตท่อไอเสีย
การบำรุงรักษาอุปกรณ์การเกษตร
ซ่อมเครื่องจักร
การบำรุงรักษาสถานที่ก่อสร้าง
การผลิต HVAC
โครงสร้างเหล็ก
งานศิลปะโลหะ
การตัดการประชุมเชิงปฏิบัติการ
การบำรุงรักษาทางอุตสาหกรรม
การเลือกคบเพลิงควรขึ้นอยู่กับความเข้ากันได้ของเครื่องและข้อกำหนดในปัจจุบันเป็นหลัก แทนที่จะเป็นชื่อแอปพลิเคชันเพียงอย่างเดียว
วิธีการตั้งค่า PT60 หัวตัดพลาสมา
ถอดปลั๊กไฟก่อนเปลี่ยนหรือซ่อมบำรุงไฟฉาย
1. ยืนยันความเข้ากันได้ของเครื่อง
ตรวจสอบ:
เอาท์พุทปัจจุบัน
Non-HF ระบบสตาร์ท
ขั้วต่อคบเพลิง
สายไฟควบคุม
การจ่ายก๊าซ
2. ติดตั้งวัสดุสิ้นเปลืองที่ถูกต้อง
ยืนยันว่า:
3. เชื่อมต่อชุดคบเพลิง
ติดตั้งการกำหนดค่า 1/4G หรืออะแดปเตอร์ส่วนกลางที่ถูกต้องตามอินเทอร์เฟซของเครื่อง
อย่าบังคับขั้วต่อที่เข้ากันไม่ได้
4. ตรวจสอบการทำงานของทริกเกอร์
ตรวจสอบว่ามีการใช้การกำหนดค่าแบบ 2 สายหรือ 4 สายที่ถูกต้อง
5. ตรวจสอบการจ่ายแก๊ส
ตรวจสอบการไหลของอากาศ/N₂ ที่สะอาดและแห้งตามข้อกำหนดของเครื่องจักรและไฟฉาย
6. ทำการทดสอบการตัด
ตรวจสอบ:
ไพล็อตอาร์คเริ่มต้น
การถ่ายโอนส่วนโค้งหลัก
การดำเนินการทริกเกอร์
การไหลของก๊าซที่มั่นคง
ส่วนโค้งตัดที่มั่นคง
ไม่มีความร้อนผิดปกติ
ไม่มีการรั่วไหล
หยุดการทำงานหากไฟฉายทำงานผิดปกติ
PT60 การบำรุงรักษาและการแก้ไขปัญหา
การเริ่มต้นอาร์คแย่
ตรวจสอบ:
การสึกหรอของอิเล็กโทรด
สภาพปลายตัด
การจ่ายก๊าซ
การเชื่อมต่อคบเพลิง
วงจรทริกเกอร์
ระบบไพล็อตอาร์ค
การเชื่อมต่อการทำงาน
วัสดุสิ้นเปลืองสึกหรอเร็วเกินไป
สาเหตุที่เป็นไปได้ ได้แก่:
กระแสไฟตัดไม่ถูกต้อง
ขนาดหัวฉีดผิด
อากาศที่ปนเปื้อน
การเริ่มต้นส่วนโค้งที่มากเกินไป
ความสูงของคบเพลิงไม่ถูกต้อง
อิเล็กโทรดที่สึกหรอ
วัสดุสิ้นเปลืองที่ไม่ตรงกัน
ขี้เถ้ามากเกินไป
ตรวจสอบ:
ความเร็วในการตัด
ปัจจุบัน
สภาพทิป
ความหนาของวัสดุ
ความสูงของคบเพลิง
การจ่ายอากาศ
การเดินทางที่ช้าเกินไปและเร็วเกินไปอาจส่งผลต่อการก่อตัวของขยะ
มุมตัด
หัวฉีดที่ขยายใหญ่ขึ้นหรือสึกหรอไม่สมมาตรอาจทำให้เจ็ทพลาสม่าเบนทิศทางได้
ตรวจสอบทิปและเปลี่ยนใหม่หากออริฟิสเสียหาย
คบเพลิงร้อนเกินไป
สาเหตุที่เป็นไปได้ ได้แก่:
การทำงานที่สูงกว่า 60A
รอบการทำงานที่มากเกินไป
หลังการไหลไม่เพียงพอ
การไหลของก๊าซที่ถูกจำกัด
การเชื่อมต่อไฟฟ้าหลวม
สายเคเบิลเสียหาย
วัสดุสิ้นเปลืองที่สวมใส่
ปล่อยให้คบเพลิงเย็นลงและระบุสาเหตุก่อนดำเนินการต่อ
OEM PT60 การผลิตคบเพลิงพลาสม่าโดย INWELT
INWELT จัดหาไฟฉายตัดพลาสม่าและวัสดุสิ้นเปลืองให้กับลูกค้า B2B มืออาชีพทั่วโลก
ลูกค้าทั่วไปได้แก่:
OEM และตัวเลือกป้ายกำกับส่วนตัว
การปรับแต่งสามารถประเมินได้สำหรับ:
สำหรับโครงการ OEM ให้ระบุข้อกำหนดเครื่องตัดพลาสมา ข้อกำหนดในการเชื่อมต่อ ตลาดเป้าหมาย และปริมาณการสั่งซื้อที่คาดหวัง
ทำไมต้องใช้คบเพลิงและวัสดุสิ้นเปลือง PT60 จาก INWELT ?
INWELT จัดหาชุดประกอบไฟฉายพลาสม่าที่สมบูรณ์พร้อมกับส่วนประกอบทดแทนที่เกี่ยวข้อง
สำหรับผู้ซื้อ B2B สิ่งนี้สามารถลดความซับซ้อน:
กลุ่มผลิตภัณฑ์ PT60 ประกอบด้วยการกำหนดค่าคบเพลิง 6 ม. ที่สมบูรณ์หลายแบบ รวมถึงปลายการตัดเฉพาะกระแส อิเล็กโทรด ตัวกระจายสัญญาณ ชีลด์ หัวคบเพลิง ด้ามจับ และส่วนประกอบสายเคเบิล
ข้อมูลชิ้นส่วนจากบุคคลที่หนึ่งนี้มีประโยชน์อย่างยิ่งสำหรับผู้จัดจำหน่ายที่ต้องการสนับสนุนลูกค้าหลังการขายคบเพลิงครั้งแรก
คำถามที่พบบ่อยเกี่ยวกับ PT60 หัวตัดพลาสมา
INWELT PT60 คือเท่าใด
INWELT PT60 ได้รับการจัดอันดับที่ 60A โดยมีรอบการทำงาน 60%.
PT60 ใช้การจุดระเบิด HF หรือไม่
เลขที่
INWELT PT60 ใช้ ระบบเริ่มต้นที่ไม่ใช่ HF.
เครื่องตัดพลาสม่าต้องใช้สถาปัตยกรรมการสตาร์ทแบบอาร์คที่เข้ากันได้
PT60 มีส่วนโค้งนำร่องหรือไม่
ใช่.
แพลตฟอร์ม PT60 ได้รับการออกแบบมาเพื่อการทำงานแบบนำร่องอาร์คด้วยแหล่งพลังงานการตัดพลาสมาที่ใช้ร่วมกันได้
ฉันสามารถใช้ไฟฉาย PT60 กับเครื่องตัดพลาสม่าขนาด 60A ได้หรือไม่
เลขที่
เครื่องตัดพลาสม่าจะต้องตรงกับข้อกำหนดของระบบสตาร์ท ขั้วต่อ สายไฟทริกเกอร์ และก๊าซของ PT60
อัตรากระแสไฟเท่ากันไม่รับประกันความเข้ากันได้
ความยาวสายมาตรฐานเท่าไร?
INWELT PT60 ใช้ ชุดสายเคเบิลมาตรฐานยาว 6 ม.
มีตัวเลือกตัวเชื่อมต่ออะไรบ้าง?
INWELT จัดเตรียมการกำหนดค่าต่างๆ รวมถึง:
บูรณาการ 1/4G
แยก 1/4G
อแดปเตอร์กลาง
การควบคุมแบบ 2 สาย
การควบคุม 4 สาย
PT60 ใช้แก๊สอะไร?
ข้อมูลจำเพาะ INWELT แสดงรายการ Air/N₂.
PT60 ต้องการการไหลของก๊าซแบบใด
ข้อมูลจำเพาะ INWELT ปัจจุบันแสดงรายการประมาณ 120–130 ลิตร/นาที.
เวลาหลังการไหลที่แนะนำคืออะไร?
INWELT ระบุประมาณ 55 วินาที ของโพสต์โฟลว์ที่แนะนำ
หัวฉีดใดควรใช้ที่ 60A?
กลุ่มผลิตภัณฑ์ INWELT ปัจจุบันมี ปลายตัดแบน Ø1.1 มม. สำหรับการใช้งาน 50–60A.
ตรวจสอบการกำหนดค่าไฟฉายและหมายเลขชิ้นส่วนให้ถูกต้องทุกครั้งก่อนสั่งซื้อ
PT60 สามารถตัดเหล็กสแตนเลสได้หรือไม่
ใช่.
ระบบพลาสมาที่ใช้ร่วมกันได้สามารถตัดเหล็กสเตนเลสนำไฟฟ้าได้เมื่อใช้พารามิเตอร์กระแส แก๊ส และการตัดที่ถูกต้อง
PT60 ตัดอะลูมิเนียมได้ไหม
ใช่.
อลูมิเนียมเป็นสื่อกระแสไฟฟ้าและสามารถตัดพลาสม่าได้ด้วยระบบตัดพลาสม่าที่เหมาะสม
ตัด PT60 ได้หนาแค่ไหน
ไม่มีความหนาสากลที่กำหนดโดยคบเพลิงเพียงอย่างเดียว
โปรดดูพิกัดการตัดแบบสะอาดและการชดเชยของเครื่องตัดพลาสม่าทั้งหมด
INWELT จัดหาวัสดุสิ้นเปลือง PT60 แยกต่างหากหรือไม่
ใช่.
อิเล็กโทรด ปลายตัด ดิฟฟิวเซอร์ หัวฉีดด้านนอก หัวคบเพลิง ด้ามจับ และส่วนประกอบทดแทนที่เกี่ยวข้องมีจำหน่ายตามการกำหนดค่า
INWELT ผลิตคบเพลิง OEM PT60 หรือไม่
ใช่.
ตัวเลือก OEM/ODM และฉลากส่วนตัวมีให้บริการสำหรับผู้ผลิตอุปกรณ์ ผู้จัดจำหน่าย ผู้นำเข้า และผู้ค้าส่งที่ผ่านการรับรอง
ขอใบเสนอราคาสำหรับ INWELT PT60 หัวตัดพลาสมา
กำลังมองหาไฟฉายไพล็อตอาร์คที่ไม่ใช่ HF ขนาด 60A, ชิ้นส่วนทดแทน PT60 วัสดุสิ้นเปลือง หรือซัพพลายเออร์ไฟฉายพลาสม่า OEM อยู่ใช่ไหม
INWELT จัดหาชุดประกอบไฟฉายครบชุด PT60 พร้อมด้วยปลายการตัด อิเล็กโทรด หัวกระจายลม แผ่นป้องกัน และส่วนประกอบทดแทนที่เข้ากัน
เพื่อการยืนยันความเข้ากันได้ที่รวดเร็วยิ่งขึ้น โปรดระบุ:
ติดต่อ INWELT เพื่อยืนยันความเข้ากันได้ ตัวอย่าง การกำหนดค่า OEM และใบเสนอราคาขายส่ง
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių