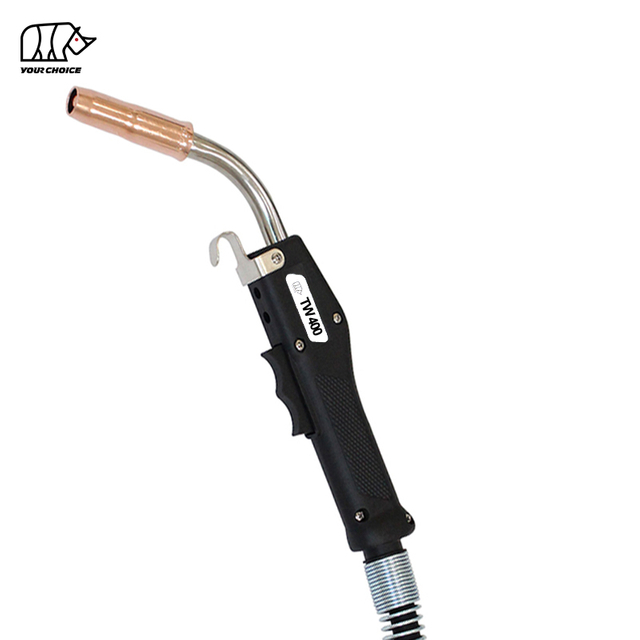
MIG mash'alining haddan tashqari qizishi payvandlash paytida hosil bo'lgan elektr va termal yuk mash'alning issiqlikni tarqatish qobiliyatidan oshib ketganda sodir bo'ladi. Eng ko'p uchraydigan ettita sabab - haddan tashqari payvandlash oqimi, ish vaqtining oshib ketishi, bo'shashgan yoki eskirgan kontakt uchlari, shikastlangan kabellar yoki yomon elektr aloqalari, chayqalish bilan ifloslangan sarf materiallari, sovutish tizimidagi muammolar va noto'g'ri aloqa uchi va ish masofasi.
Payvandlash paytida MIG mash'alining isishi normal holat. G'ayrioddiy qizib ketadigan, kontakt uchlarini qayta-qayta shikastlaydigan, kabelni isitadigan yoki operatorni payvandlashni to'xtatishga majbur qiladigan mash'al bunday emas.
Muhim nuqta shundaki, haddan tashqari issiqlik kamdan-kam hollarda payvandlash oqimini kamaytirish orqali hal qilinadi.
Professional tashxis butun tizimni tekshirishi kerak:
oqim → ish aylanishi → sarf materiallari → elektr aloqalari → kabel → sovutish → payvandlash texnikasi.
Qaysi qism haddan tashqari issiqlikni keltirib chiqarayotganini tushunish ishlamay qolish vaqtini qisqartirishi, sarflanadigan materialning ishlash muddatini uzaytirishi, yoy barqarorligini yaxshilashi va payvandlash mash'alining muddatidan oldin shikastlanishining oldini olishi mumkin.
Torch mo'ljallanganidan ko'ra ko'proq oqim o'tkazadi
To'g'ri baholangan mash'aldan foydalaning
Ish sikli oshib ketdi
Issiqlik tarqalishdan ko'ra tezroq to'planadi
Yoyni yoqish vaqtini qisqartiring yoki mash'alni yangilang
Bo'sh kontakt uchi
Elektr qarshiligi mahalliy issiqlik hosil qiladi
Sarf materiallarini torting yoki almashtiring
Shikastlangan kabel
Supero'tkazuvchilar ichida qarshilik kuchayadi
Kabel majmuasini tekshiring yoki almashtiring
Soch to'planishi
Sarf materiallari haddan tashqari qizib ketadi va gaz oqimi yomonlashadi
Ko‘krak/diffuzorni tozalang yoki almashtiring
Sovutish muammosi
Issiqlik mash'alni samarali tark eta olmaydi
Sovutish yoki sovutish tizimini tekshiring
Noto'g'ri CTWD
Joriy va termal yuk haddan tashqari ko'payadi
To'g'ri payvandlash masofasini saqlang
Muammoni aniqlashning eng tezkor usuli aniqlashdir issiqlik birinchi marta qaerda paydo bo'lishini .
Agar old qismi birinchi bo'lib qizib ketsa, sarf materiallari va CTWDni tekshiring.
Agar kabel qizib ketsa, elektr ulanishlarini va o'tkazgichni tekshiring.
Agar suv bilan sovutilgan mash'al to'satdan qizib ketsa, sovutish suvi aylanishini darhol tekshiring.
MIG mash'alining haddan tashqari qizishi aslida nimani anglatadi?
MIG mash'alining haddan tashqari qizishi mash'alning issiqlik energiyasini uning dizayni uni haqiqiy payvandlash oqimi va ish aylanishida olib tashlashi mumkin bo'lganidan tezroq to'plashini anglatadi.
MIG/MAG mash'alasi bir vaqtning o'zida bir nechta funktsiyalarni bajaradi:
payvandlash oqimi;
elektrod simi;
himoya qiluvchi gaz;
nazorat signallari;
mash'al dizayniga qarab sovutish.
Bu funktsiyalarning barchasi kontakt uchi va mash'al bo'yni yaqinida birlashadi.
Bu mash'alning old qismini butun payvandlash tizimining eng issiqlik talab qiladigan joylaridan biriga aylantiradi.
Issiqlik bir necha manbalardan kelib chiqadi:
yoy nurlanishi + elektr qarshiligi + oqim uzatish + issiq ekranlash muhiti + uzluksiz yoyni yoqish vaqti.
Agar komponentlardan biri noto'g'ri yoki shikastlangan bo'lsa, harorat tez oshishi mumkin.
1-sabab: MIG mash'alasi payvandlash toki uchun past baholanganmi?
MIG mash'alining haddan tashqari qizib ketishining eng keng tarqalgan sabablaridan biri mash'alni nominal quvvatidan yuqoriroq payvandlash oqimida ishlatishdir.
Har bir MIG mash'alasi ma'lum bir oqim oralig'i va ish aylanishi uchun mo'ljallangan.
Mash'al qisqa vaqt davomida yuqori amperda muvaffaqiyatli payvandlangandek ko'rinishi mumkin, ammo bu uning uzluksiz ishlab chiqarish vaqtida ushbu oqimda xavfsiz yoki ishonchli ishlashini anglatmaydi.
Nima uchun yuqori amper mash'al haroratini oshiradi?
Yuqori payvandlash oqimi quyidagi hollarda ko'proq termal yuk hosil qiladi:
kontakt uchi;
uchi ushlagichi;
diffuzor;
mash'al bo'yni;
o'tkazgich kabeli;
elektr aloqalari.
Amper kuchayishi bilan kichik miqdordagi elektr qarshiligi tobora muhim ahamiyat kasb etadi.
Shuning uchun mo''tadil oqimda yaxshi ishlaydigan mash'al og'ir ishlab chiqarish dasturiga o'tkazilganda tezda qizib ketishi mumkin.
Ogohlantirish belgilari nima?
Tipik alomatlarga quyidagilar kiradi:
juda issiq mash'al dastasi;
kontakt maslahatlari g'ayrioddiy tez kiyinish;
nozul yoki diffuzorning rangi o'zgarishi;
kabel qizib ketadi;
sarf materiallarini tez-tez almashtirish;
kengaytirilgan payvandlashdan keyin beqaror kamon.
Yechim nima?
solishtiring . haqiqiy ish oqimini mash'al spetsifikatsiyasi bilan Mashinaning maksimal quvvatini emas, balki
Ishlab chiqarishni payvandlash uchun, shuningdek, bu amper qancha vaqt saqlanib qolganligini ham ko'rib chiqing.
Qisqa payvandlangan 350 A dastur doimiy ishlaydigan 350 A dasturdan juda farq qiladi.
2-sabab: Siz MIG mash'alasi ish siklidan oshib ketyapsizmi?
Ish aylanishi MIG mash'alining haddan tashqari qizib ketishining eng muhim va eng ko'p e'tibordan chetda qoladigan sabablaridan biridir.
Agar mash'al o'zining maksimal amperidan pastroq ishlashi mumkin va agar yoy mash'ala chidashga mo'ljallanganidan uzoqroq yoniq bo'lsa ham qizib ketishi mumkin.
Ish aylanishi payvandlash mash'alasi etarli sovutishni talab qilgunga qadar ma'lum bir yukda qancha vaqt ishlashi mumkinligini tavsiflaydi.
Misol uchun, intervalgacha payvandlash uchun mo'ljallangan mash'al qisqa payvand choklarida normal ishlashi mumkin, lekin uzun tikuvlarda yoki takroriy ishlab chiqarishda haddan tashqari qizib ketishi mumkin.
Bu umumiy tushunmovchilikni keltirib chiqaradi:
Nominal tok kuchi doimiy tok kuchiga teng emas.
Amper va ish aylanishi har doim birgalikda baholanishi kerak.
Nima uchun haddan tashqari issiqlik ko'pincha keyinchalik ishlab chiqarishda paydo bo'ladi?
Dastlabki bir necha daqiqada mash'al nisbatan salqin boshlanadi.
Ishlab chiqarish davom etar ekan:
hosil bo'lgan issiqlik > issiqlik olib tashlangan = progressiv termal birikma.
Shunday qilib, operator xabar berishi mumkin:
'MIG avtomati dastlab yaxshi ishlaydi, lekin bir muncha vaqt payvandlashdan keyin u juda qizib ketadi.'
Ushbu naqsh ish aylanishi yoki sovutish quvvati muammosini aniq ko'rsatadi.
Uni qanday tuzatasiz?
Haqiqiy ishlab chiqarish sharoitlarini o'lchash:
haqiqiy payvandlash amperi;
yonish vaqti;
payvand choki uzunligi;
soatiga payvand choklari soni;
payvand choklari orasidagi sovutish vaqti.
Agar ishlab chiqarish tsikli doimiy ravishda mash'al quvvatidan oshib ketsa, takroriy sovutish tanaffuslariga tayanmasdan, yuqori ish davri mash'alidan foydalaning.
3-sabab: Bo'shashgan yoki eskirgan kontakt uchi MIG mash'alining haddan tashqari qizib ketishiga olib kelishi mumkinmi?
Ha. Bo'shashgan, eskirgan, shikastlangan yoki noto'g'ri tanlangan kontakt uchi beqaror elektr toki o'tkazuvchanligini va mahalliy qarshilikni keltirib chiqarishi mumkin, bu esa mash'alning old qismidagi haroratni sezilarli darajada oshirishi mumkin.
The aloqa uchi faqat payvandlash paychalarining qo'llanmasi emas.
Uning asosiy elektr vazifasi payvandlash oqimini mash'aldan doimiy harakatlanuvchi elektrod simiga o'tkazishdir.
Ushbu transfer barqaror bo'lib qolishi kerak.
Nima uchun bo'sh kontakt uchi issiqlik hosil qiladi?
Elektr aloqalari aloqa yuzalari xavfsiz bo'lganda yaxshi ishlaydi.
Bo'shashgan aloqa uchi yoki yomon o'rnatilgan uchi ushlagichi qarshilikni oshirishi mumkin.
Elektr qarshiligi payvandlash energiyasining bir qismini kiruvchi issiqlikka aylantiradi.
Natija quyidagicha bo'lishi mumkin:
yomon aloqa → qarshilik → mahalliy isitish → tezlashtirilgan aşınma → hatto yomonroq aloqa.
Bu sikl asta-sekin yomonlashishi mumkin.
Kontakt maslahati kiyilgan bo'lsa nima bo'ladi?
Kontakt uchi teshigi eskirganligi sababli:
elektr aloqasi kamroq izchil bo'ladi;
simlarning harakati kuchayadi;
kamon barqarorligi yomonlashishi mumkin;
mikro-arcing paydo bo'lishi mumkin;
uchi harorati ko'tarilishi mumkin;
chayqalish ko'payishi mumkin.
Nimani tekshirish kerak?
Kontakt uchini tekshiring:
kengaytirilgan teshik;
kuyish;
rangsizlanish;
shikastlangan iplar;
yomon o'tirish;
haddan tashqari chayqalish;
noto'g'ri sim o'lchami mosligi.
Yuqori ish sikli ishlab chiqarishda uni almashtirishdan oldin kontakt uchi to'liq ishlamay qolguncha kutmang.
4-sabab: Shikastlangan kabel yoki yomon elektr aloqasi MIG mash'alini qizib ketishi mumkinmi?
Ha. Shikastlangan o'tkazgichlar, bo'shashgan quvvat ulanishlari, eskirgan kabellar va haddan tashqari qarshilik MIG mash'al tizimida sezilarli issiqlikni keltirib chiqarishi mumkin.
Oqim kontakt uchiga yetmasdan oldin payvandlash quvvat manbaidan mash'al kabeli orqali o'tishi kerak.
Bu yo'lda har qanday g'ayritabiiy qarshilik issiqlik manbaiga aylanishi mumkin.
Qaysi ulanishlarni tekshirish kerak?
Quyidagilarga alohida e'tibor bering:
orqa quvvat ulanishi;
kabeldan mash'alaga ulanish;
o'tkazgich holati;
aloqa maslahati;
uchi ushlagichi;
ichki oldingi ulanishlar.
Bo'shashgan ulanishlar ayniqsa muhimdir, chunki qarshilik allaqachon kuchaygan bo'lsa ham, mash'al hali ham payvand qilishi mumkin.
Kabel qarshiligining belgilari qanday?
Mumkin bo'lgan alomatlarga quyidagilar kiradi:
kabelning bir qismi g'ayrioddiy issiq bo'ladi;
konnektor yaqinida jamlangan issiqlik;
kuchlanishning beqarorligi;
mos kelmaydigan yoy harakati;
ko'rinadigan kabel shikastlanishi;
yorilib ketgan tashqi ko'ylagi;
o'rtacha amperga qaramay, mash'al harorati ortib bormoqda.
Agar bitta kichik qism atrofdagi kabeldan sezilarli darajada issiqroq bo'lsa, bu joyni diqqat bilan o'rganing.
5-sabab: To'planish va eskirgan sarf materiallari mash'alning haddan tashqari qizib ketishiga olib kelishi mumkinmi?
Ha. Kuchli chayqalishlar to'planishi va shikastlangan old qismdagi sarf materiallari himoya qiluvchi gaz taqsimotiga xalaqit berishi, ko'krak atrofida issiqlikni ushlab turishi, kiruvchi elektr aloqasini yaratishi va termal stressni tezlashtirishi mumkin.
MIG mash'alining old qismi yoyga juda yaqin ishlaydi.
Ko‘krak, kontakt uchi, diffuzor va uchi ushlagichi doimiy ravishda quyidagilarga ta’sir qiladi:
radiatsion yoy issiqligi;
eritilgan chayqalish;
issiq himoya qiluvchi gaz;
elektr toki.
Ko'krak ichida shprits paydo bo'lganda nima bo'ladi?
Ko'proq chayqalish old tomonning yomon sharoitlariga olib keladi va yomon old tomon sharoitlari beqaror yoyga va yana ko'proq chayqalishga yordam beradi.
Yechim nima?
Tekshirish va saqlash:
nozul → kontakt uchi → diffuzor → uchi ushlagichi.
Ko'krakni muntazam tozalang va shikastlangan sarf materiallarini payvandlash barqarorligiga ta'sir qilmasdan oldin almashtiring.
Sarf materiallariga texnik xizmat ko'rsatish shikastlangan mash'al bo'yni yoki to'liq simi yig'ilishini almashtirishdan ko'ra arzonroqdir.
6-sabab: MIG mash'alining sovutish tizimi to'g'ri ishlayaptimi?
Sovutish quvvati payvandlash amperi va ish aylanishi ortishi bilan muhim bo'ladi.
MIG mash'allari odatda gaz / havo sovutgichli dizaynlardan yoki suyuqlik bilan sovutilgan dizaynlardan foydalanadi.
Agar dastur termal qobiliyatidan oshib ketgan bo'lsa, ikkala tizim ham to'g'ri ishlamaydi.
Nima uchun havo bilan sovutilgan MIG mash'alasi juda issiq bo'lishi mumkin?
Gaz/havo bilan sovutilgan mash'alalar issiqlikni boshqarish uchun birinchi navbatda mash'alning o'tkazgich massasiga, kabel dizayniga, atrofdagi havoga va gaz yo'liga tayanadi.
Ular quyidagi afzalliklarga ega:
oddiy uskunalar;
ba'zi ilovalarda kamroq og'irlik;
kamroq shlanglar;
oson parvarishlash;
kattaroq portativlik.
Biroq, issiqlik quvvati uzluksiz payvandlashni talab qilishda ko'proq cheklangan.
Ishlab chiqarish va ta'mirlashda yaxshi ishlaydigan mash'al shuning uchun uzoq, yuqori oqim ishlab chiqarish tsikllari uchun yaroqsiz bo'lishi mumkin.
Nima uchun suv bilan sovutilgan MIG mash'alasi hali ham qizib ketishi mumkin?
Suvni sovutish juda samarali, lekin faqat sovutish suvi to'g'ri aylanganda.
Mumkin bo'lgan sovutish xatolariga quyidagilar kiradi:
past sovutish suvi darajasi;
egilgan shlang;
sovutish suvi o'tishi bloklangan;
shikastlangan shlang;
ishlamay qolgan nasos;
ifloslangan sovutish suvi;
cheklangan issiqlik almashtirgich;
noto'g'ri shlang ulanishi.
To'satdan o'zgarish ayniqsa muhimdir.
Agar suv bilan sovutilgan mash'al odatda salqin bo'lsa, lekin bir xil payvandlash parametrlari ostida to'satdan qizib ketsa, sovutish suvi aylanishi birinchi tekshiriladigan narsalardan biri bo'lishi kerak..
7-sabab: Noto'g'ri CTWD MIG mash'alining qizib ketishiga olib kelishi mumkinmi?
Ha. Noto'g'ri aloqa uchi va ish masofasi payvandlash oqimini, elektr tokini, yoy harakati va mash'aldagi termal yukni o'zgartirishi mumkin.
CTWD qisqartmasi degan ma'noni anglatadi 'Contact Maslahat to Work Distance' .
Bu kontakt uchining uchi va ish qismi orasidagi masofa.
Ushbu parametr ba'zan faqat payvandlash sifati muammosi sifatida ko'rib chiqiladi, lekin u termal yukga ham ta'sir qilishi mumkin.
CTWD juda qisqa bo'lsa nima bo'ladi?
Payvandlash jarayoni va quvvat manbasining xususiyatlariga qarab, qisqaroq elektr toki payvandlash oqimini oshirishi mumkin.
Bu ko'payishi mumkin:
aloqa uchi harorati;
mash'al bo'yni harorati;
termal yuk;
sarflanadigan kiyim.
Shuningdek, u mash'alni radiatsion yoy issiqligiga yaqinroq joylashtiradi.
Agar CTWD juda uzun bo'lsa nima bo'ladi?
Haddan tashqari CTWD boshqa muammolarni keltirib chiqarishi mumkin:
beqaror yoy;
penetratsiyaning pasayishi;
metallning mos kelmasligi;
chayqalishning ko'payishi;
kamroq aniq payvand choklarini joylashtirish.
Shuning uchun to'g'ri echim mash'alni sovuqroq saqlash uchun uni uzoqroqqa ko'chirish emas.
Payvandlash jarayoniga mos keladigan barqaror CTWD ni saqlang.
Qaysi MIG mash'alining haddan tashqari qizishi belgilari qaysi sababga ishora qiladi?
To'liq mash'alni almashtirishdan oldin quyidagi muammolarni bartaraf etish jadvalidan foydalaning.
Alomat
Eng mumkin bo'lgan sabab
Birinchi tekshirish
Darhol olov yoqing
Haddan tashqari oqim
Torch amperi darajasi
Uzoq payvandlashdan keyin mash'al issiq
Ish sikli oshib ketdi
Arkni yoqish vaqti
Aloqa uchi juda issiq
Bo'shashgan / eskirgan uchi
Maslahat va ushlagich
Kabelning bir qismi issiq
Elektr qarshiligi
Kabel/ulanishlar
Old qismi purkagich bilan qoplangan
Yomon iste'mol holati
Ko‘krak/diffuzor
Suv bilan sovutilgan mash'al birdan qizib ketdi
Sovutishning buzilishi
Sovutgichning aylanishi
Haddan tashqari issiqlik texnika bilan o'zgaradi
Noto'g'ri CTWD
Chiroq holati
Yoy mash'al qizishi bilan beqaror bo'lib qoladi
Haddan tashqari termal yuk
Ish aylanishi/sovutish
Sarf materiallari tez-tez ishdan chiqadi
Haddan tashqari termal yuk
Oqim va mash'al quvvati
Ishlab chiqarish jarayonida tutqich noqulay bo'ladi
Chiroq o'lchami past
Ilova talablari
Nima uchun mening MIG avtomatim normal oqimda ham qiziydi?
Bu payvandchilarning eng keng tarqalgan amaliy savollaridan biridir.
Agar payvandlash oqimi nominal qiymatda bo'lsa, lekin MIG tabancasi hali ham haddan tashqari qizib ketsa, muammo amperda ekanligini taxmin qilishdan oldin ish aylanishini va elektr qarshiligini tekshiring..
Haqiqiy sabab bo'lishi mumkin:
uzluksiz yonish vaqti;
bo'sh aloqa uchi;
yomon kabel aloqasi;
eskirgan o'tkazgich;
etarli darajada sovutish;
cheklangan sovutish suvi oqimi;
shikastlangan sarf materiallari.
Nominal oqim darajasi mash'alning to'liq termal holatini tasvirlay olmaydi.
Shuning uchun professional mash'alni tanlash katalogda chop etilgan amperni tekshirishdan ko'ra ko'proq narsani talab qiladi.
Havo sovutgichli va suv bilan sovutilgan MIG mash'alasi: qizib ketish uchun qaysi biri yaxshiroq?
Sovutish usuli har bir dastur uchun avtomatik ravishda yaxshiroq emas.
To'g'ri tanlov bog'liq amperga, ish aylanishiga, ishlab chiqarish davomiyligiga, operator talablariga va mash'al hajmiga .
Sovutish tizimi texnik xizmat ko'rsatishni talab qiladi
Ishlab chiqarish boj aylanishi
O'rtacha
Yuqori
Portativlik
Yaxshisi
Ko'proq uskunalar talab qilinadi
Yuqori oqim mash'alasi ergonomikasi
Kattaroq/og'irroq bo'lishi mumkin
Nisbatan ixcham qolishi mumkin
Eng yaxshi dastur
Umumiy ishlab chiqarish
Talab qilinadigan ishlab chiqarish payvandlash
Vaqti-vaqti bilan payvandlash, ta'mirlash ishlari va o'rtacha ish davrlari uchun to'g'ri baholangan gaz/havo bilan sovutilgan mash'al to'liq mos kelishi mumkin.
Uzluksiz yuqori oqim ishlab chiqarish uchun suv bilan sovutilgan mash'al uzoq muddatli issiqlik barqarorligini ta'minlaydi.
Haddan tashqari qizib ketgan MIG mash'alasi bilan bog'liq muammolarni qanday hal qilish mumkin?
1-qadam: Haqiqiy payvandlash amperini tekshiring
Haqiqiy ishlab chiqarish oqimini mash'al spetsifikatsiyasi bilan solishtiring.
Faqat payvandlash mashinasining maksimal chiqishi bilan solishtirmang.
2-qadam: Ish aylanishini tekshiring
Oddiy ishlab chiqarish davrida kamon qancha vaqt yoqilganligini aniqlang.
Agar haddan tashqari issiqlik asta-sekin o'sib borsa, ish aylanishi alohida e'tiborga loyiqdir.
3-qadam: Kontakt maslahatini tekshiring
Aşınma, bo'shashmaslik, kuyish, shikastlangan iplar va noto'g'ri sim o'lchamini tekshiring.
4-qadam: Maslahat ushlagichi va diffuzerni tekshiring
Sarf materiallari to'g'ri o'rnatilganligiga va elektr ulanishlari xavfsiz ekanligiga ishonch hosil qiling.
5-qadam: Kabel majmuasini tekshiring
Issiq joylarni, shikastlangan izolyatsiyani, qattiq burilishlarni, bo'shashgan ulanishlarni va jismoniy shikastlanishlarni qidiring.
6-qadam: Front-end spatterni tekshiring
Haddan tashqari chayqalishni olib tashlang va shikastlangan nozullarni yoki diffuzerlarni almashtiring.
7-qadam: Sovutish tizimini tekshiring
Suyuqlik bilan sovutilgan uskunalar uchun sovutish suvi darajasini, oqimini, shlanglarni, nasos holatini va radiatorning ishlashini tasdiqlang.
8-qadam: CTWD va payvandlash texnikasini tekshiring
Ilova uchun tavsiya etilgan masofa, burchak va ishlash tartibini saqlang.
9-qadam: mash'alni tanlashni qayta baholang
Agar hamma narsa to'g'ri ishlayotgan bo'lsa, lekin normal ishlab chiqarish jarayonida mash'al hali ham qizib ketsa, uning issiqlik quvvati dastur uchun juda past bo'lishi mumkin.
Haddan tashqari issiqlikning oldini olish uchun to'g'ri MIG mash'alini qanday tanlash mumkin?
To'g'ri MIG mash'alasi haqiqiy payvandlash oqimiga, ish aylanishiga, sovutish usuliga, sim o'lchamiga, kabel uzunligiga, qo'shma kirishga va ishlab chiqarish hajmiga qarab tanlanishi kerak - faqat maksimal amperga emas.
'Ushbu mash'al mening haqiqiy amper quvvatim va ishlab chiqarish burch siklimda barqaror harorat va oqim o'tkazuvchanligini saqlab qola oladimi?'
Katta o'lchamli MIG mash'alasi ham noto'g'ri tanlov bo'lishi mumkinmi?
Ha.
Mumkin bo'lgan eng katta mash'alni tanlash har doim ham eng yaxshi echim emas.
Keraksiz katta mash'al quyidagilarga olib kelishi mumkin:
operator charchoqni oshirish;
foydalanish imkoniyatini kamaytirish;
aniq joylashishni qiyinlashtirish;
kabelning og'irligini oshirish;
manevr qobiliyatini kamaytirish.
Maqsad maksimal quvvat emas.
Maqsad - eng yaxshi amaliy ergonomika va payvandlash nazorati bilan etarli issiqlik quvvati.
Bu uzoq ishlab chiqarish smenalari uchun ayniqsa muhimdir.
MIG mash'alining haddan tashqari qizishi payvandlash xarajatlarini qanday oshiradi?
Haddan tashqari issiqlik narxi mash'alning o'zidan ancha uzoqqa cho'ziladi.
Muammoni tushunishning foydali usuli:
Haddan tashqari issiqlik xarajati = Sarf materiallari + To'xtash vaqti + Qayta ishlash + Xizmat + Yo'qotilgan mahsuldorlik
Qisqaroq iste'mol qilish muddati
Haddan tashqari harorat eskirishni tezlashtirishi mumkin:
aloqa bo'yicha maslahatlar;
nozullar;
diffuzerlar;
izolyatsion komponentlar.
Ko'proq ishlab chiqarish uzilishlari
Har safar operator to'xtaganida:
mash'alni sovutib oling;
kontakt uchini almashtiring;
nozulni tozalang;
kabelni tekshirish,
ishlab chiqarish yoyi vaqti kamayadi.
Arkning beqarorligi xavfi yuqori
Termal stressga uchragan sarf materiallari va yomon elektr aloqalari quyidagilarga yordam beradi:
tartibsiz pul o'tkazmasi;
chayqalish;
yoy harakatining o'zgarishi;
mos kelmaydigan payvand ko'rinishi.
Ishlab chiqarish payvandlash uchun sotib olish uchun eng arzon mash'al shuning uchun ishlatish uchun eng arzon mash'al bo'lishi shart emas.
MIG mash'alining haddan tashqari qizib ketishining oldini olish bo'yicha nazorat ro'yxati
Yuqori quvvatli payvandlashni boshlashdan oldin quyidagilarni tekshiring:
Tekshirish
Tavsiya etilgan holat
Tok kuchi
Chiroq reytingida
Ish aylanishi
Ishlab chiqarish arc-on vaqti uchun javob beradi
Aloqa maslahati
To'g'ri o'lcham, xavfsiz, buzilmagan
Maslahat ushlagichi
Toza va qattiq
Ko‘krak
Haddan tashqari chayqalishdan xoli
Diffuzor
Toza va to'g'ri o'rnatilgan
Kabel
Zarar yoki g'ayritabiiy issiq nuqtalar yo'q
Quvvat ulanishi
Xavfsiz
Sovutish
To'g'ri ishlash
Sovutgich
To'g'ri daraja va aylanish
CTWD
Barqaror va mos
Torch quvvati
Haqiqiy ilovaga mos keladi
Besh daqiqalik tekshiruv keyinchalik ancha qimmatroq ishlab chiqarishdagi uzilishlarning oldini oladi.
MIG mash'alining haddan tashqari qizishi haqida tez-tez so'raladigan savollar
Nega mening MIG mash'alasi shunchalik qiziydi?
MIG mash'alasi yuqori payvandlash oqimi, haddan tashqari ish aylanishi, elektr qarshilik, eskirgan sarf materiallari, shikastlangan kabellar, etarli darajada sovutish yoki noto'g'ri CTWD tufayli haddan tashqari qizib ketishi mumkin. Asosiy sababni toraytirish uchun birinchi navbatda issiqlik qaerda paydo bo'lishini aniqlang.
MIG mash'alining qizib ketishi normalmi?
Ba'zi issiqlik normaldir, chunki mash'al payvandlash yoyi yaqinida ishlaydi va yuqori elektr tokini o'tkazadi. Biroq, tez qizib ketish, g'ayrioddiy issiq kabellar, sarflanadigan materialning takroriy ishdan chiqishi, rangi o'zgarishi yoki sovutishning tez-tez uzilishi mash'al yoki dasturni tekshirish kerakligini ko'rsatadi.
Bo'shashgan kontakt uchi MIG mash'alining haddan tashqari qizib ketishiga olib kelishi mumkinmi?
Ha. Bo'shashgan kontakt uchi ulanishda elektr qarshiligini oshirishi va mahalliy issiqlik hosil qilishi mumkin. Shuningdek, u oqim o'tkazuvchanligini pasaytiradi va uchi va uning atrofidagi sarf materiallarining aşınmasını tezlashtiradi.
Yomon MIG mash'al kabeli haddan tashqari qizib ketishga olib kelishi mumkinmi?
Ha. Shikastlangan o'tkazgichlar, bo'shashgan ulanishlar, eskirgan kabellar yoki haddan tashqari qarshilik kabel majmuasi ichida issiqlik hosil qilishi mumkin. Kabelning mahalliylashtirilgan issiq qismi muhim ogohlantirish belgisidir.
Nega mening MIG qurolim bir necha daqiqa payvandlashdan keyin qizib ketadi?
Agar MIG avtomati dastlab normal ishlayotgan bo'lsa, lekin asta-sekin qizib ketsa, eng ko'p sabablar orasida haddan tashqari ish aylanishi, sovutish qobiliyatining etarli emasligi, yuqori uzluksiz oqim yoki mash'al tizimidagi qarshilik kuchayishi kiradi.
Nima uchun mening suv bilan sovutilgan MIG mash'alasi qizib ketmoqda?
Sovutish suvi darajasini, nasosning ishlashini, sovutish suvi aylanishini, shlang cheklovlarini, oqishlarni, tiqilib qolgan o'tish joylarini va issiqlik almashtirgichning ishlashini tekshiring. Agar mash'al o'zgarmagan payvandlash sharoitida to'satdan qizib ketsa, sovutish tizimining ishlashi darhol tekshirilishi kerak.
CTWD MIG mash'alasi haroratiga ta'sir qiladimi?
Ha. CTWD elektr tokini, oqim harakatini, yoyga nisbatan mash'al o'rnini va termal yukni o'zgartiradi. Barqaror CTWDni saqlash barqaror payvandlash sharoitlarini qo'llab-quvvatlashga yordam beradi va keraksiz issiqlik ta'sirini oldini oladi.
Suv bilan sovutilgan MIG mash'alidan foydalanishim kerakmi?
Suv bilan sovutilgan MIG mash'alasi, ayniqsa, yuqori oqim, uzoq muddatli va yuqori ish siklidagi payvandlash uchun foydalidir. Vaqti-vaqti bilan yoki o'rtacha oqim ilovalari uchun to'g'ri baholangan gaz/havo bilan sovutilgan mash'al oddiyroq va tejamkorroq yechimni ta'minlaydi.
Xulosa: MIG mash'alining haddan tashqari qizib ketishini qanday to'xtatasiz?
haddan tashqari amper + haddan tashqari ish aylanishi + bo'shashgan yoki eskirgan aloqa uchlari + kabel qarshiligi + ifloslangan sarf materiallari + sovutish etishmovchiligi + noto'g'ri CTWD.
Uzoq muddatli ishonchlilik uchun MIG mash'alasi amperi nominalini, ish aylanishini, sovutish usulini, sarf materiallarini, kabelni yig'ish va mash'al geometriyasini haqiqiy ishlab chiqarish jarayoniga moslang.
Eng muhim tanlov printsipi oddiy:
Faqat maksimal payvandlash oqimi uchun emas, balki haqiqiy ishlab chiqarish tsikli uchun MIG mash'alini tanlang.
To'g'ri tanlangan va parvarish qilingan MIG mash'alasi barqaror haroratni, uzoqroq iste'mol qilish muddatini, kamroq uzilishlarni, yaxshi yoy mustahkamligini va kamroq umumiy payvandlash narxini ta'minlaydi.
Shaxsiylashtirilgan tajribalar to'liq nazorat ostida.
Ushbu veb-sayt cookie fayllari va shunga o'xshash texnologiyalardan ('cookie') foydalanadi. Sizning roziligingiz bilan qaysi kontent sizni qiziqtirayotganini kuzatish uchun analitik cookie-fayllardan va qiziqishga asoslangan reklamani ko'rsatish uchun marketing cookie-fayllaridan foydalanadi. Ushbu chora-tadbirlar uchun biz uchinchi tomon provayderlaridan foydalanamiz, ular ham ma'lumotlardan o'z maqsadlari uchun foydalanishlari mumkin.
“Hammasini qabul qilish” tugmasini bosish yoki shaxsiy sozlamalaringizni qoʻllash orqali siz roziligingizni berasiz. Sizning ma'lumotlaringiz keyinchalik Yevropa Ittifoqidan tashqari uchinchi mamlakatlarda ham qayta ishlanishi mumkin, masalan, AQSh kabi ma'lumotlarni himoya qilishning tegishli darajasiga ega bo'lmagan va ayniqsa, mahalliy hokimiyat organlarining kirishiga to'sqinlik qila olmaydigan joylarda. Siz roziligingizni istalgan vaqtda darhol bekor qilishingiz mumkin. Agar 'Hammasini rad etish' tugmasini bossangiz, faqat kerakli cookie-fayllardan foydalaniladi.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių