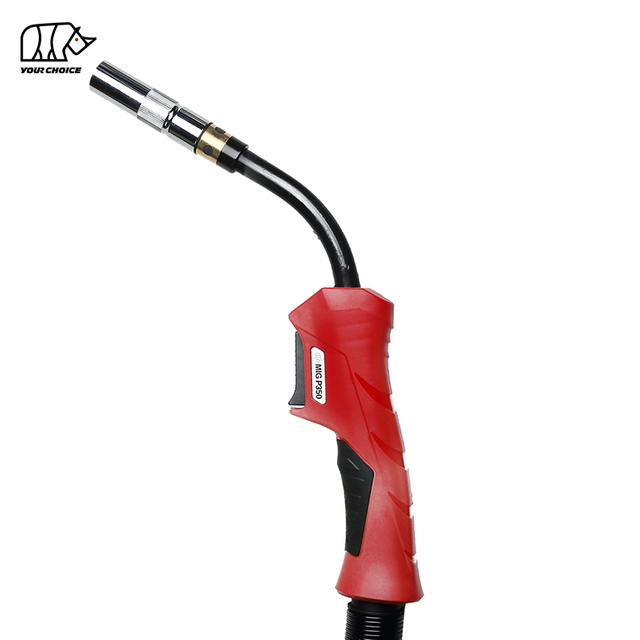
Зварачныя гарэлкі MIG серыі PANA для ручной і рабатызаванай зваркі
Серыя INWELT PANA - гэта сямейства зварачных гарэлак MIG/MAG з газавым астуджэннем, якія ахопліваюць ручную зварку і аўтаматызаваную рабатызаваную зварку.
У асартыменце прадстаўлены:
P180 для вырабу ўручную з меншым токам
P350 для вытворчай зваркі сярэдніх і цяжкіх нагрузак
P500 для моцнаточнай прамысловай зваркі MIG/MAG
Робат-гарэлка 350D для аўтаматызаваных і рабатызаваных зварачных камер
Такая структура прадукту дазваляе дыстрыб'ютарам зварачнага абсталявання і прамысловым карыстальнікам выбіраць гарэлку ў залежнасці ад зварачнага току, дыяметра дроту, працоўнага цыклу, патрабаванняў да кабеля і таго, ці з'яўляецца працэс ручным або аўтаматызаваным.
Таксама даступныя зменныя расходныя матэрыялы і кампаненты ў стылі PANA, што дазваляе пакупнікам набываць факелы ў камплекце разам з кантактнымі наканечнікамі, газавымі сопламі, укладышамі, галоўкамі факелаў, ручкамі і кабельнымі зборкамі.
Зварачная гарэлка P180 MIG – кампактны ручной зварачны пісталет на 200 А
P180 - самая кампактная ручная мадэль у дыяпазоне INWELT PANA.
Канфігурацыя INWELT ацэньваецца ў:
200A з ахоўным газам CO₂
160A са змяшаным газам
Працоўны цыкл 60%.
Зварачны дрот Ø0,8–1,2 мм
Варыянты кабеля 3 м / 4 м / 5 м
Канструкцыя з газавым астуджэннем
P180 падыходзіць для зварачных работ, дзе важныя манеўранасць і адносна кампактная гарэлка.
Тыповыя спосабы выкарыстання ўключаюць:
Выраб з лёгкіх металаў
Рамонт аўтамабіляў
Апрацоўка ліставога металу
Агульныя майстэрні
Тэхнічнае абслугоўванне
Малая тэхніка
Мэбля і лёгкія канструкцыі
Для дыстрыб'ютараў P180 з'яўляецца мадэллю пачатковага ўзроўню ў сямействе PANA, пры гэтым падзяляючы тую ж агульную канцэпцыю падачы расходных матэрыялаў, што і мадэлі з большай магутнасцю.
P350 забяспечвае значнае павелічэнне зварачнай магутнасці для вытворчасці MIG/MAG сярэдніх і цяжкіх нагрузак.
Бягучая спецыфікацыя INWELT уключае:
340A з CO₂
320A са змешаным ахоўным газам
Працоўны цыкл 60%.
Зварачны дрот Ø0,8–1,6 мм
Варыянты кабеля 3 м / 4 м / 5 м
Канструкцыя з газавым астуджэннем
Гэта робіць P350 моцнай прамысловай мадэллю агульнага прызначэння для прыкладанняў, якія патрабуюць большага току і больш шырокага дыяпазону правадоў, чым P180.
Тыповыя вобласці прымянення:
Выраб канструкцыйнай сталі
Машынабудаванне
Выраб прычэпаў і кузаваў грузавых аўтамабіляў
Сельскагаспадарчая тэхніка
Аўтамабільная вытворчасць
Зварка прамысловай вытворчасці
Агульная цяжкая фабрыкацыя
Для многіх дыстрыб'ютараў зваркі P350 можа служыць асноўнай мадэллю для сярэдняй і вялікай нагрузкі ў асартыменце гарэлак MIG тыпу PANA.
P500 - гэта ручная факел з самым высокім токам, уключаны ў серыю INWELT PANA.
Бягучая спецыфікацыя ўключае:
500A з CO₂
450A са змешаным ахоўным газам
Працоўны цыкл 60%.
Зварачны дрот Ø0,8–1,6 мм
Варыянты кабеля 3 м / 4 м / 5 м
Канструкцыя з газавым / паветраным астуджэннем
P500 прызначаны для прымянення, дзе патрабуецца больш высокі зварачны ток і хуткасць наплавлення без пераходу на платформу гарэлкі з вадзяным астуджэннем.
Тыповыя спосабы выкарыстання ўключаюць:
Цяжкае канструктыўнае выраб
Суднабудаванне
Цяжкая тэхніка
Горназдабыўное і будаўнічае абсталяванне
Буйныя сталёвыя вузлы
Вытворчая зварка з высокім напыленнем
Прамысловы рамонт
Паколькі больш высокі зварачны ток стварае вялікую цеплавую нагрузку на ўваходныя кампаненты, правільны выбар кантактнага наканечніка, сопла і кабеля становіцца ўсё больш важным пры працоўных узроўнях P500.
Рабатызаваная зварачная гарэлка MIG 350D – аўтаматызаванае рашэнне для зваркі 350A
Пашырэнне 350D серыі PANA ад ручной зваркі да аўтаматызаванай і рабатызаванай вытворчасці MIG/MAG.
INWELT 350D - гэта факел-робат з паветраным астуджэннем, указаны на:
350A з CO₂
280A са змяшаным газам
Працоўны цыкл 60%.
Зварачны дрот Ø0,8–1,2 мм
Наладжвальная даўжыня кабеля
Зменная гарлавіна
Варыянты гарлавіны 31° і 45°
Канфігурацыі інтэрфейсу PANA / EURO
У адрозненне ад P180, P350 і P500, 350D прызначаны галоўным чынам для інтэграцыі ў рабатызаваныя або аўтаматызаваныя зварачныя камеры, а не для ручнога выкарыстання аператара.
Яго зменная канструкцыя гарлавіны можа спрасціць абслугоўванне, калі рыльца факела зношваецца або пашкоджваецца.
Розныя канфігурацыі кута гарлавіны і мацавання таксама могуць дапамагчы сістэмным інтэгратарам аптымізаваць доступ да факела для пэўных прыстасаванняў і геаметрыі зварнога злучэння.
Тыповыя вобласці прымянення:
Аўтамабільная вытворчасць
Рабатызаваных клетак вытворчасці
Паўторная зварка кампанентаў
Вытворчасць металічнай мэблі
Машынабудаванне
Аўтаматызаваныя канструкцыйныя вузлы
Высокааб'ёмная зварка MIG/MAG
P180 супраць P350 супраць P500 супраць 350D: які факел PANA MIG выбраць?
Мадэль
Праца
Рэйтынг CO₂
Рэйтынг змешанага газу Працоўны
цыкл Правод
Дыяпазон
Кабель
P180
Дапаможнік
200А
160А
60%
Ø0,8–1,2 мм
3/4/5 м
P350
Дапаможнік
340А
320А
60%
Ø0,8–1,6 мм
3/4/5 м
P500
Дапаможнік
500А
450А
60%
Ø0,8–1,6 мм
3/4/5 м
350D
Рабатызаваны / аўтаматызаваны
350А
280А
60%
Ø0,8–1,2 мм
Прыстасаваныя
Выберыце P180, калі:
Дастаткова меншага зварачнага току
Пераважны больш лёгкі ручной факел
Дрот Ø0,8–1,2 мм пакрывае аплікацыю
Асноўная нагрузка - агульнае выраб і рамонт
Выберыце P350, калі:
Патрабуецца большая магутнасць току
Карысная гнуткасць дроту Ø0,8–1,6 мм
Распаўсюджаная вытворчасць сярэдніх і цяжкіх
Патрабуецца адзін універсальны прамысловы ручной факел
Выберыце P500, калі:
Патрабуецца моцнаточная ручная зварка
Цяжкае выраб - гэта асноўнае прымяненне
Часта сустракаюцца больш буйныя кампаненты і больш высокая хуткасць адкладання
Гарэлка з газавым астуджэннем класа 500A адпавядае працэдуры зваркі
Выберыце 350D, калі:
Зварка рабатызаваных або аўтаматызаваная
Паўтаральнасць і мантаж факела больш важныя, чым эрганоміка ручнога прылады
Пераважней зменныя шыйкі факелаў
Патрабуецца індывідуальная даўжыня кабеля або канфігурацыя кута гарлавіны
Ручная факел MIG супраць рабатызаванай факела MIG
P180, P350 і P500 прызначаны ў асноўным для ручной зваркі, а 350D прызначаны для рабатызаваных і аўтаматызаваных установак.
Ручныя факелы PANA MIG
Ручныя зварачныя пісталеты ўключаюць ручку і курок, каб зваршчык мог кіраваць:
Кут факела
Кірунак руху
Становішча дугі
Размяшчэнне правадоў
Рабочая адлегласць
Яны падыходзяць для зменнага вырабу, дзе аператары рэгулярна перамяшчаюцца паміж рознымі зварнымі злучэннямі.
Рабатызаваны факел MIG 350D
Факел-робат працуе ў складзе аўтаматызаванай сістэмы.
Замест таго, каб трымацца зваршчыкам, гарэлка ўсталёўваецца на робат або аўтаматызацыю.
Такім чынам, важныя фактары выбару ўключаюць:
Геаметрыя гарлавіны
Сістэма мацавання
Пракладка кабеля
Працоўны канверт робата
Узгодненасць TCP
Даступнасць расходных матэрыялаў
Тэхнічны час
Стратэгія ліквідацыі сутыкнення
Лепшая канфігурацыя рабатызаванай факела павінна быць пацверджана канструкцыяй рабатызаванай клеткі і працэдурай зваркі.
Як выбраць правільную зварачную гарэлку PANA MIG
Выбар гарэлкі MIG толькі па назве мадэлі можа прывесці да няправільнай канфігурацыі.
Прафесійныя пакупнікі павінны ацэньваць некалькі фактараў.
Зварачны ток
Пачніце з фактычнага зварачнага току, які выкарыстоўваецца ў вытворчасці.
Выберыце гарэлку, намінальная магутнасць і працоўны цыкл якой адпавядаюць працэдуры зваркі.
Напрыклад, пераход з P180 на P350 або P500 мэтазгодны, калі звычайная зварачная нагрузка патрабуе дадатковай магутнасці току.
Ахоўны газ
Ацэнкі факела могуць адрознівацца:
100% CO₂
Змешаны ахоўны газ аргон/CO₂
Заўсёды параўноўвайце правільную намінальную колькасць газу, а не спадзявайцеся на адно максімальнае лік сілы току.
Дыяметр дроту
Сістэма падачы дроту, уключаючы кантактны наканечнік і ўкладыш, павінна адпавядаць зварачнаму дроту.
Бягучыя канфігурацыі INWELT ахопліваюць:
P180: Ø0,8–1,2 мм
P350: Ø0,8–1,6 мм
P500: Ø0,8–1,6 мм
350D: Ø0,8–1,2 мм
Даўжыня кабеля
Ручныя факелы PANA даступныя ў стандартных канфігурацыях 3 м, 4 м і 5 м .
Выбірайце кабель дастатковай даўжыні для працоўнай станцыі, не дадаючы непатрэбнай вагі і цягі.
Рабатызаваных гарэлку 350D можна канфігураваць у адпаведнасці са схемай аўтаматызаванай зварачнай камеры.
Падключэнне зварачнага апарата
Заўсёды пацвярджайце:
Падключэнне сілкавання
Падключэнне газу
Праводка курка
Цэнтральная сувязь
Машынны інтэрфейс
Не думайце, што кожная гарэлка ў стылі PANA будзе падключацца непасрэдна да кожнага зварачнага апарата MIG/MAG.
Расходныя матэрыялы і запасныя часткі для гарэлкі PANA MIG
Наяўнасць расходных матэрыялаў з'яўляецца важным фактарам для дыстрыб'ютараў і прамысловых зварачных работ.
INWELT пастаўляе запасныя кампаненты для сямейства PANA.
Кантактныя парады MIG
Кантактныя наканечнікі перадаюць зварачны ток на дрот непасрэдна перад дугой.
INWELT пастаўляе кантактныя наканечнікі ў стылі PANA для P180, P350 і P500 з матэрыялаў, уключаючы:
E-Cu
CuCrZr
Даступныя памеры і адтуліны дроту адрозніваюцца ў залежнасці ад платформы факела.
Насадка накіроўвае ахоўны газ вакол зварачнай дугі і абараняе пярэднія кампаненты.
Асадкі ў стылі PANA даступныя для канфігурацый P180, P350 і P500.
Розныя геаметрыі могуць быць выбраны ў адпаведнасці з патрабаваннямі да доступу і зваркі.
Газавыя дыфузары і трымальнікі наканечнікаў
Дыфузар падтрымлівае кантактны наканечнік і размяркоўвае ахоўны газ праз пярэдні канец факела.
Правільна падабраныя дыфузары важныя як для механічнага выраўноўвання, так і для пакрыцця газу.
Драцяныя ўкладышы
Укладыш накіроўвае зварачны дрот праз кабель гарэлкі.
Выбірайце ўкладыш у адпаведнасці з:
Дыяметр дроту
Матэрыял дроту
Даўжыня факела
Прыкладанне для зваркі
Зношаны або няправільна абраны ўкладыш можа спрыяць устойлівасці да падачы і нестабільнай зварцы.
Галоўкі факелаў, ручкі і кабельныя вузлы
INWELT таксама можа пастаўляць сэрвісныя кампаненты, такія як:
Галоўкі факелаў
Ручкі
Курковыя перамыкачы
Кабельныя вузлы
Заднія злучэнні
Апорныя спружыны
Для кліентаў B2B поўныя пакеты факелаў і расходных матэрыялаў могуць спрасціць закупку і падтрымку пасляпродажнага абслугоўвання.
Чаму сумяшчальнасць расходных матэрыялаў PANA важная для дыстрыб'ютараў
Факел MIG стварае паўторныя продажу за кошт замены кампанентаў.
Таму для дыстрыб'ютараў важна ацэньваць поўную экасістэму прадукту, а не толькі факел.
Добра спланаваны інвентар PANA можа ўключаць:
Факелы P180 / P350 / P500 у камплекце
Рабатызаваныя факелы 350D і кампаненты гарлавіны
Кантактныя парады
Газавыя фарсункі
Дыфузары
Ўкладышы
Галоўкі факелаў
Кабельныя вузлы
Выключальнікі
Рамонт кампанентаў
Гэта дапамагае кліентам працягваць эксплуатацыю факела пасля таго, як расходныя матэрыялы пачнуць зношвацца.
Гэта таксама дазваляе дыстрыб'ютарам распрацоўваць праграму расходных матэрыялаў пасляпродажнага абслугоўвання вакол усталяванай базы факелаў.
Прыкладання для зварачных гарэлак MIG серыі PANA
Чатыры мадэлі PANA ахопліваюць шырокі спектр прымянення ручной і аўтаматызаванай зваркі MIG/MAG.
Тыповыя галіны ўключаюць:
Аўтамабільная вытворчасць
Выраб канструкцыйнай сталі
Вытворчасць машын
Сельскагаспадарчая тэхніка
Вытворчасць грузавых аўтамабіляў і прычэпаў
Суднабудаванне
Будаўнічая тэхніка
Металічная мэбля
Агульнае выраб
Прамысловае абслугоўванне
Рабатызаваных зварачных клетак
Аўтаматызаваныя вытворчыя лініі
Выбар факела па-ранейшаму павінен грунтавацца на фактычным току, працоўным цыкле, дроце і вытворчым асяроддзі, а не толькі на назве галіны.
Серыя PANA для MIG/MAG і FCAW
Платформы факелаў у стылі PANA выкарыстоўваюцца ў асноўным пры зварцы MIG/MAG.
У залежнасці ад дроту, лайнера, канфігурацыі кантактнага наканечніка і крыніцы харчавання для зваркі, адпаведныя зборкі гарэлак таксама могуць быць выкарыстаны ў адпаведных аперацыях зваркі флюсовым стрыжнем у абароненым газе.
Працэдура зваркі павінна вызначаць:
Тып дроту
Дыяметр дроту
Ахоўны газ
Зварачны ток
Кантактная падказка
Лайнер
Ёмістасць факела
Для спецыялізаваных прымянення дроту перад замовай пацвердзіце неабходную канфігурацыю ў INWELT.
PANA MIG Вытворца зварачных гарэлак для OEM і аптовых паставак
Кліенты могуць набыць адну мадэль PANA або стварыць больш шырокі спектр гарэлак, якія ахопліваюць лёгкую, сярэднюю, цяжкую і аўтаматызаваную зварку.
Варыянты факелаў OEM і Private Label PANA MIG
Кваліфікаваныя праекты OEM і ODM могуць быць сканфігураваны ў адпаведнасці з патрабаваннямі заказчыка і рынку.
Настройка можа ўключаць:
Лагатып брэнда
Маркіроўка прадукцыі
Знешні выгляд ручкі
Ўпакоўка
Даўжыня кабеля
Інтэрфейс падлучэння
Камплекты расходных матэрыялаў
Інструкцыі па эксплуатацыі
Аб'ёмныя кардонныя скрынкі
Патрабаванні да штрых-кодаў
Канфігурацыя рабатызаванага кабеля 350D
Варыянты гарлавіны робата
Для распрацоўкі OEM падайце спецыфікацыі зварачнага апарата, мэтавы дыяпазон току, памер дроту, інтэрфейс злучэння і чаканую колькасць замовы.
Кантроль якасці зварачных гарэлак PANA MIG
Для прафесійных B2B-пакупнікоў стабільнасць якасці асабліва важная, таму што гарэлка змяшчае электрычныя, газавыя, падачы дроту і механічныя кампаненты ў адной зборцы.
Адпаведныя вытворчыя праверкі могуць уключаць:
Праверка памераў
Праверка кабельнай зборкі
Электрычная бесперапыннасць
Ізаляцыя
Паток газу
Трыгерная функцыя
Падганянне раздыма
Кантактны наканечнік падыходзіць
Ўстаноўка ўкладыша
Канчатковая зборка факела
Для рабатызаваных праектаў 350D мантажныя памеры і канфігурацыя гарлавіны таксама павінны быць пацверджаны перад серыйным вытворчасцю.
Часта задаюць пытанні аб зварачных гарэлках PANA MIG
Якія мадэлі ўваходзяць у серыю INWELT PANA?
Бягучы асартымент INWELT MIG уключае канфігурацыі рабатызаваных зварачных гарэлак MIG P180, P350, P500 і 350D.
У чым розніца паміж P180, P350 і P500?
Асноўныя адрозненні - магутнасць зварачнага току і асартымент дроту.
P180 - гэта ручная мадэль з меншым токам, P350 ахоплівае зварку сярэдніх і цяжкіх нагрузак, а P500 забяспечвае найбольшую магутнасць току для цяжкай прамысловай ручной зваркі.
Якая факел PANA лепшая для агульнага вырабу?
P350 забяспечвае карысны баланс паміж магутнасцю току і дыяпазонам правадоў для многіх агульных прамысловых прымянення.
Канчатковы выбар усё роўна павінен быць заснаваны на фактычнай працэдуры зваркі.
Якую гарэлку PANA мне выкарыстоўваць для цяжкай зваркі?
P500 - самая магутная ручная мадэль у бягучай лінейцы INWELT PANA.
Ён прызначаны для 500 А з CO₂ і 450 А са змешаным газам пры працоўным цыкле 60%.
Для чаго выкарыстоўваецца факел 350D MIG?
350D прызначаны для рабатызаванай і аўтаматызаванай зваркі MIG/MAG, а не для звычайнай ручной зваркі.
Ён выкарыстоўвае зменную гарлавіну факела і можа быць сканфігураваны ў адпаведнасці з патрабаваннямі рабатызаванай клеткі.
Ці з'яўляецца 350D такім жа, як P350?
няма
Нягледзячы на тое, што абедзве працуюць у аднолькавым класе токаў, P350 у асноўным з'яўляецца ручной зварачнай гарэлкай MIG, а 350D прызначана для аўтаматызаваных і рабатызаваных установак.
Факелы серыі PANA астуджаюцца паветрам?
Мадэлі P180, P350, P500 і сучасныя мадэлі 350D, пералічаныя ў гэтай катэгорыі, маюць газавае/паветранае астуджэнне.
Якая даўжыня кабеля даступная?
P180, P350 і P500 даступныя ў стандартных канфігурацыях 3 м, 4 м і 5 м .
Даўжыня кабеля 350D можа быць сканфігуравана ў адпаведнасці з рабатызаванай сістэмай зваркі.
Якія памеры правадоў падтрымліваюцца?
Бягучы спіс спецыфікацый INWELT:
P180: Ø0,8–1,2 мм
P350: Ø0,8–1,6 мм
P500: Ø0,8–1,6 мм
350D: Ø0,8–1,2 мм
Ці пастаўляе INWELT запасныя расходныя матэрыялы?
так.
INWELT пастаўляе кантактныя наканечнікі ў стылі PANA, сопла і іншыя зменныя кампаненты разам з поўнымі зборкамі факелаў.
Ці можа INWELT пастаўляць факелы PANA MIG OEM або прыватнай маркі?
так.
Паслугі OEM/ODM могуць уключаць брэндынг, упакоўку, канфігурацыі кабеляў і раздымаў, камплекты расходных матэрыялаў і маркіроўку прадуктаў для кваліфікаваных праектаў B2B.
Ці магу я выкарыстоўваць гарэлку INWELT PANA на любым зваршчыку MIG?
Не аўтаматычна.
Намінальны ток, злучэнне, праводку трыгера і інтэрфейс машыны неабходна праверыць перад замовай.
Для праектаў замены прадастаўце мадэль зварачнага апарата MIG і фатаграфіі існуючага злучэння гарэлкі.
Запытайце прапанову для зварачных гарэлак MIG серыі PANA
Шукаеце ручныя зварачныя гарэлкі P180, P350, P500, рабатызаваную гарэлку MIG 350D, запасныя расходныя матэрыялы або пастаўшчыка зварачнай гарэлкі OEM?
Для больш хуткага пацверджання канфігурацыі ўвядзіце:
Марка і мадэль зварачнага апарата MIG/MAG
Ручное або рабатызаваных нанясенне
Нармальны зварачны ток
CO₂ або змешаны ахоўны газ
Дыяметр зварачнай дроту
Неабходная даўжыня кабеля
Падключэнне факела
Патрабаванні да расходных матэрыялаў
Разліковая колькасць
INWELT або брэнд прыватнай маркі
Затым INWELT можа парэкамендаваць найбольш прыдатную канфігурацыю гарэлкі і расходных матэрыялаў PANA для вашага зварачнага прымянення.
Гэты вэб-сайт выкарыстоўвае кукі і падобныя тэхналогіі ('кукі'). З вашай згоды будзем выкарыстоўваць аналітычныя файлы cookie для адсочвання таго, які кантэнт вас цікавіць, і маркетынгавыя файлы cookie для паказу рэкламы на аснове інтарэсаў. Для гэтых мер мы выкарыстоўваем старонніх пастаўшчыкоў, якія таксама могуць выкарыстоўваць дадзеныя ў сваіх мэтах.
Вы даяце сваю згоду, націснуўшы 'Прыняць усе' або прымяніўшы свае індывідуальныя налады. Затым вашы даныя могуць таксама апрацоўвацца ў трэціх краінах за межамі ЕС, такіх як ЗША, якія не маюць адпаведнага ўзроўню абароны даных і дзе, у прыватнасці, доступ мясцовых уладаў не можа быць эфектыўна прадухілены. Вы можаце адклікаць сваю згоду з неадкладным уступленнем у сілу ў любы час. Калі вы націснеце 'Адхіліць усе', будуць выкарыстоўвацца толькі неабходныя файлы cookie.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių