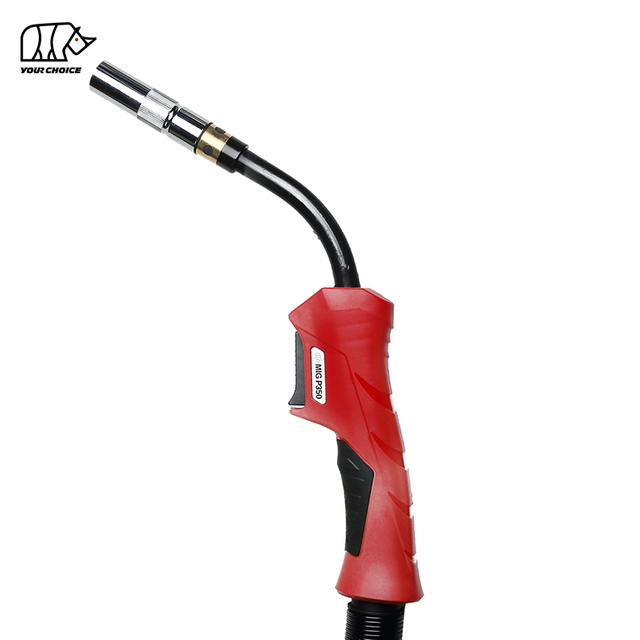
Svařovací hořáky MIG řady PANA pro ruční a robotické svařování
Řada INWELT PANA je rodina plynem chlazených svařovacích hořáků MIG/MAG, která zahrnuje ruční svařování a automatizované robotické svařovací aplikace.
Sortiment zahrnuje:
P180 pro ruční výrobu na nižší proud
P350 pro středně těžké až těžké výrobní svařování
P500 pro průmyslové vysokoproudé svařování MIG/MAG
Robotický hořák 350D pro automatizované a robotické svařovací buňky
Tato struktura produktu umožňuje distributorům svařovacích zařízení a průmyslovým uživatelům vybrat si hořák podle svařovacího proudu, průměru drátu, pracovního cyklu, požadavků na kabel a podle toho, zda je proces manuální nebo automatizovaný.
K dispozici jsou také náhradní spotřební materiály a komponenty ve stylu PANA, které umožňují kupujícím získat kompletní hořáky spolu s kontaktními hroty, plynovými tryskami, vložkami, hlavami hořáků, rukojetí a kabelovými sestavami.
Prozkoumejte řadu svařovacích hořáků INWELT PANA MIG
P180 je nejkompaktnější manuální model v řadě INWELT PANA.
Konfigurace INWELT je hodnocena jako:
200A s ochranným plynem CO₂
160A se směsným plynem
60% pracovní cyklus
Svařovací drát Ø0,8–1,2 mm
Možnosti kabelu 3 m / 4 m / 5 m
Konstrukce chlazená plynem
P180 je vhodný pro svařovací aplikace, kde je důležitá manévrovatelnost a relativně kompaktní hořák.
Mezi typické použití patří:
Lehká kovová výroba
Opravy automobilů
Práce s plechem
Všeobecné workshopy
Údržba
Malé stroje
Výroba nábytku a lehkých konstrukcí
Pro distributory poskytuje P180 základní model v rámci rodiny PANA, přičemž sdílí stejný celkový koncept spotřebního materiálu jako modely s vyšším proudem.
P500 je ruční svítilna s nejvyšším proudem, která je aktuálně uvedena v řadě INWELT PANA.
Aktuální specifikace obsahuje:
500A s CO₂
450A se smíšeným ochranným plynem
60% pracovní cyklus
Svařovací drát Ø0,8–1,6 mm
Možnosti kabelu 3 m / 4 m / 5 m
Konstrukce chlazená plynem / vzduchem
P500 je navržen pro aplikace, kde je vyžadován vyšší svařovací proud a rychlost odtavování, aniž by bylo nutné přecházet na vodou chlazenou platformu hořáku.
Mezi typické použití patří:
Těžká konstrukční výroba
Stavba lodí
Těžké stroje
Těžební a stavební zařízení
Velké ocelové sestavy
Vysokodepoziční výrobní svařování
Průmyslové opravy
Protože vyšší svařovací proud klade větší tepelné zatížení na přední komponenty, správný výběr kontaktního hrotu, trysky a kabelu je na provozních úrovních P500 stále důležitější.
Robotický svařovací hořák 350D MIG – 350A automatizované svařovací řešení
Rozšiřuje 350D řadu PANA z ručního svařování na automatizovanou a robotizovanou výrobu MIG/MAG.
INWELT 350D je vzduchem chlazený robotický hořák specifikovaný na:
350A s CO₂
280A se směsným plynem
60% pracovní cyklus
Svařovací drát Ø0,8–1,2 mm
Přizpůsobitelná délka kabelu
Vyměnitelný krk svítilny
Možnosti krku 31° a 45°
Konfigurace rozhraní PANA / EURO
Na rozdíl od P180, P350 a P500 je 350D navržen primárně pro integraci do robotických nebo automatizovaných svařovacích buněk spíše než pro použití s ručním operátorem.
Konstrukce s vyměnitelným hrdlem může zjednodušit údržbu, když se hrdlo hořáku opotřebuje nebo poškodí.
Různé úhly krku a montážní konfigurace mohou také pomoci systémovým integrátorům optimalizovat přístup k hořáku pro konkrétní přípravky a geometrie svarových spojů.
Mezi typické aplikace patří:
Automobilová výroba
Robotické výrobní buňky
Opakované svařování součástí
Výroba kovového nábytku
Strojní výroba
Automatizované konstrukční sestavy
Velkoobjemové svařování MIG/MAG
P180 vs. P350 vs. P500 vs. 350D: Který hořák PANA MIG byste si měli vybrat?
Model
Provoz
Jmenovitá CO₂
Jmenovitý smíšený plyn
Pracovní cyklus
Wire Range
Kabel
P180
Manuál
200A
160A
60 %
Ø0,8–1,2 mm
3/4/5 m
P350
Manuál
340A
320A
60 %
Ø0,8–1,6 mm
3/4/5 m
P500
Manuál
500A
450A
60 %
Ø0,8–1,6 mm
3/4/5 m
350D
Robotické / automatizované
350A
280A
60 %
Ø0,8–1,2 mm
Zvyk
Vyberte P180, když:
Stačí nižší svařovací proud
Upřednostňuje se lehčí ruční svítilna
Drát Ø0,8–1,2 mm pokrývá aplikaci
Obecná výroba a opravy jsou hlavní pracovní náplní
Vyberte P350, když:
Je potřeba větší proudová kapacita
Užitečná je flexibilita drátu Ø0,8–1,6 mm
Běžná je středně až těžká výroba
Je vyžadován jeden univerzální průmyslový ruční hořák
Vyberte P500, když:
Je vyžadováno ruční vysokoproudé svařování
Hlavní aplikací je těžká výroba
Běžné jsou větší součásti a vyšší rychlost nanášení
Plynem chlazený hořák třídy 500A odpovídá svařovacímu postupu
Zvolte 350D, když:
Svařování probíhá roboticky nebo automatizovaně
Opakovatelnost a montáž hořáku jsou důležitější než ergonomie ručního ovládání
Upřednostňují se vyměnitelné hrdla hořáku
Je vyžadována vlastní délka kabelu nebo konfigurace úhlu krku
Manuální hořák MIG vs. robotický hořák MIG
P180, P350 a P500 jsou určeny především pro ruční svařování, zatímco 350D je určen pro robotické a automatizované instalace.
Manuální svítilny PANA MIG
Ruční svařovací pistole obsahují rukojeť a spoušť, takže svářeč může ovládat:
Úhel hořáku
Směr jízdy
Pozice oblouku
Umístění drátu
Pracovní vzdálenost
Jsou vhodné pro variabilní výrobu, kde se operátoři pravidelně pohybují mezi různými svarovými spoji.
Robotický MIG hořák 350D
Robotický hořák funguje jako součást automatizovaného systému.
Namísto držení svářečem je hořák namontován na robotu nebo automatizačním zařízení.
Mezi důležité faktory výběru proto patří:
Geometrie krku pochodně
Montážní systém
Vedení kabelů
Robot pracovní obálka
Konzistence TCP
Dostupnost spotřebního materiálu
Doba údržby
Strategie obnovy po kolizi
Nejlepší konfigurace robotického hořáku by měla být potvrzena pomocí návrhu robotické buňky a postupu svařování.
Jak vybrat správný svařovací hořák PANA MIG
Výběr hořáku MIG pouze podle názvu modelu může vést k nesprávné konfiguraci.
Profesionální kupující by měli posoudit několik faktorů.
Svařovací proud
Začněte se skutečným svařovacím proudem používaným ve výrobě.
Vyberte si hořák, jehož jmenovitá kapacita a pracovní cyklus odpovídají svařovacímu postupu.
Například přechod z P180 na P350 nebo P500 je vhodný, když normální zatížení svařováním vyžaduje dodatečnou proudovou kapacitu.
Ochranný plyn
Hodnocení pochodně se může lišit mezi:
100% CO₂
Směsný ochranný plyn argon/CO₂
Vždy porovnejte správnou jmenovitou hodnotu plynu, spíše než se spoléhat na jedno maximální číslo proudu.
Průměr drátu
Systém podávání drátu – včetně kontaktní špičky a vložky – musí odpovídat svařovacímu drátu.
Současné konfigurace INWELT pokrývají:
P180: Ø0,8–1,2 mm
P350: Ø0,8–1,6 mm
P500: Ø0,8–1,6 mm
350D: Ø0,8–1,2 mm
Délka kabelu
Ruční svítilny PANA jsou dostupné ve standardních 3 m, 4 m a 5 m konfiguracích.
Vyberte dostatečně dlouhý kabel pro pracovní stanici, aniž byste zbytečně přidávali váhu a táhli.
Robotický hořák 350D lze konfigurovat podle uspořádání automatizované svařovací buňky.
Připojení svařovacího stroje
Vždy potvrďte:
Připojení napájení
Plynová přípojka
Spouštěcí kabeláž
Centrální připojení
Rozhraní stroje
Nepředpokládejte, že každý hořák ve stylu PANA se připojí přímo ke každému svařovacímu stroji MIG/MAG.
Spotřební a náhradní díly pro hořák PANA MIG
Dostupnost spotřebního materiálu je důležitým faktorem pro distributory a průmyslové svařovací provozy.
INWELT dodává náhradní komponenty pro celou řadu PANA.
Kontaktní tipy MIG
Kontaktní hroty přenášejí svařovací proud na drát těsně před obloukem.
INWELT dodává kontaktní hroty ve stylu PANA pro P180, P350 a P500 v materiálech včetně:
Ecu
CuCrZr
Dostupné rozměry a otvory pro dráty se liší podle platformy hořáku.
Správný výběr kontaktního hrotu pomáhá udržovat:
Stabilní elektrický kontakt
Hladké podávání drátu
Předvídatelné charakteristiky oblouku
Přiměřená životnost
Plynové trysky
Tryska směřuje ochranný plyn kolem svařovacího oblouku a chrání přední komponenty.
Trysky typu PANA jsou k dispozici pro konfigurace P180, P350 a P500.
Různé geometrie mohou být vybrány podle požadavků na přístup ke spojům a svařování.
Plynové difuzory a držáky špiček
Difuzér podpírá kontaktní špičku a distribuuje ochranný plyn přes přední konec hořáku.
Správně přizpůsobené difuzory jsou důležité jak pro mechanické vyrovnání, tak pro pokrytí plynem.
Drátěné vložky
Vložka vede svařovací drát kabelem hořáku.
Vyberte si vložku podle:
Průměr drátu
Materiál drátu
Délka pochodně
Aplikace svařování
Opotřebená nebo nesprávně zvolená vložka může přispívat k odporu podávání a nestabilnímu svařování.
Hlavy hořáků, rukojeti a sestavy kabelů
INWELT může také dodat servisní komponenty, jako jsou:
Hlavy pochodní
Kliky
Spouštěcí spínače
Kabelové sestavy
Zadní připojení
Podpěrné pružiny
Pro zákazníky B2B mohou kompletní balíčky hořáků a spotřebního materiálu zjednodušit nákup a následnou podporu.
Proč je pro distributory důležitá kompatibilita spotřebního materiálu PANA
Hořák MIG generuje opakované prodeje prostřednictvím svých náhradních součástí.
Pro distributory je proto důležité hodnotit spíše celý ekosystém produktu než samotný pochodeň.
Dobře naplánovaný inventář PANA může zahrnovat:
Kompletní svítilny P180 / P350 / P500
350D robotické svítilny a komponenty krku
Kontaktní tipy
Plynové trysky
Difuzory
Vložky
Hlavy pochodní
Kabelové sestavy
Přepínače
Opravte komponenty
To pomáhá zákazníkům pokračovat v provozu hořáku poté, co se spotřební materiál začne opotřebovávat.
Umožňuje také distributorům vyvinout program spotřebního zboží pro aftermarket kolem instalované základny hořáku.
Aplikace pro svařovací hořáky MIG řady PANA
Čtyři modely PANA pokrývají širokou škálu ručních a automatizovaných svařovacích aplikací MIG/MAG.
Mezi typická průmyslová odvětví patří:
Výroba automobilů
Výroba konstrukční oceli
Strojní výroba
Zemědělská technika
Výroba nákladních automobilů a přívěsů
Stavba lodí
Stavební zařízení
Kovový nábytek
Obecná výroba
Průmyslová údržba
Robotické svařovací buňky
Automatizované výrobní linky
Výběr hořáku by měl být stále založen na skutečném proudu, pracovním cyklu, drátu a výrobním prostředí spíše než na samotném názvu odvětví.
Řada PANA pro aplikace MIG/MAG a FCAW
Plošiny hořáků typu PANA se primárně používají při svařování MIG/MAG.
V závislosti na drátu, vložce, konfiguraci kontaktního hrotu a svařovacím zdroji lze vhodné sestavy hořáků použít také v použitelných svařovacích operacích s tavidlom s ochranným plynem.
Postup svařování by měl určit:
Typ drátu
Průměr drátu
Ochranný plyn
Svařovací proud
Kontaktní tip
Vložka
Kapacita svítilny
Pro specializované drátové aplikace potvrďte před objednáním požadovanou konfiguraci u INWELT.
Výrobce svařovacích hořáků PANA MIG pro OEM a velkoobchodní dodávky
Zákazníci mohou získat jeden model PANA nebo vytvořit širší řadu hořáků pokrývajících lehké, střední, těžké a automatizované svařování.
Možnosti OEM a soukromé značky PANA MIG Torch
Kvalifikované projekty OEM a ODM lze konfigurovat podle požadavků zákazníka a trhu.
Přizpůsobení může zahrnovat:
Logo značky
Označení produktu
Vzhled rukojeti
Obal
Délka kabelu
Rozhraní připojení
Spotřební sady
Návody k použití
Hromadné kartony
Požadavky na čárový kód
Konfigurace robotického kabelu 350D
Možnosti krku robotického hořáku
Pro vývoj OEM poskytněte specifikaci svařovacího stroje, cílový rozsah proudu, velikost drátu, spojovací rozhraní a očekávané objednací množství.
Kontrola kvality pro svařovací hořáky PANA MIG
Pro profesionální kupující B2B je konzistence kvality obzvláště důležitá, protože svítilna obsahuje elektrické, plynové, drátové a mechanické komponenty v jedné sestavě.
Příslušné kontroly výroby mohou zahrnovat:
Rozměrová kontrola
Kontrola montáže kabelu
Elektrická kontinuita
Izolace
Průtok plynu
Spouštěcí funkce
Uložení konektoru
Přizpůsobení kontaktní špičky
Instalace vložky
Konečná montáž hořáku
U robotických projektů 350D by měly být před sériovou výrobou potvrzeny také montážní rozměry a konfigurace hrdla hořáku.
Často kladené otázky o svařovacích hořákech PANA MIG
Jaké modely jsou součástí řady INWELT PANA?
Aktuální řada INWELT MIG zahrnuje konfigurace robotických svařovacích hořáků MIG P180, P350, P500 a 350D.
Jaký je rozdíl mezi P180, P350 a P500?
Hlavní rozdíly jsou kapacita svařovacího proudu a rozsah drátu.
P180 je nízkoproudový ruční model, P350 pokrývá středně těžké až těžké svařování a P500 poskytuje nejvyšší proudovou kapacitu pro těžké průmyslové ruční svařování.
Která svítilna PANA je nejlepší pro všeobecnou výrobu?
P350 poskytuje užitečnou rovnováhu mezi proudovou kapacitou a rozsahem vodičů pro mnoho obecných průmyslových aplikací.
Konečná volba by měla stále vycházet ze skutečného postupu svařování.
Jaký hořák PANA bych měl použít pro těžké svařování?
P500 je nejvyšší aktuální manuální model v aktuální řadě INWELT PANA.
Je specifikován pro 500 A s CO₂ a 450 A se směsným plynem při 60% pracovním cyklu.
K čemu se používá hořák 350D MIG?
350D je určen spíše pro robotické a automatizované svařování MIG/MAG než pro konvenční ruční svařování.
Používá vyměnitelné hrdlo hořáku a lze jej nakonfigurovat pro požadavky robotické buňky.
Je 350D stejný jako P350?
Žádný.
Ačkoli oba pracují v podobné současné třídě, P350 je primárně ruční MIG svařovací hořák, zatímco 350D je určen pro automatizované a robotické instalace.
Jsou hořáky řady PANA chlazeny vzduchem?
Modely P180, P350, P500 a aktuální modely 350D uvedené v této kategorii jsou chlazené plynem/vzduchem.
Jaké délky kabelů jsou k dispozici?
P180, P350 a P500 jsou k dispozici ve standardních 3m, 4m a 5m konfiguracích.
Délku kabelu 350D lze konfigurovat podle robotického svařovacího systému.
Jaké velikosti vodičů jsou podporovány?
Aktuální seznam specifikací INWELT:
P180: Ø0,8–1,2 mm
P350: Ø0,8–1,6 mm
P500: Ø0,8–1,6 mm
350D: Ø0,8–1,2 mm
Dodává INWELT náhradní spotřební materiál?
Ano.
INWELT dodává kontaktní hroty, trysky a další náhradní součásti ve stylu PANA spolu s kompletními sestavami hořáků.
Může INWELT dodávat svítilny PANA MIG OEM nebo soukromé značky?
Ano.
Služby OEM/ODM mohou zahrnovat značky, balení, konfigurace kabelů a konektorů, sady spotřebního materiálu a označování produktů pro kvalifikované projekty B2B.
Mohu použít hořák INWELT PANA na jakékoli svářečce MIG?
Ne automaticky.
Před objednáním je třeba zkontrolovat jmenovitý proud, připojení, kabeláž spouště a rozhraní stroje.
Pro náhradní projekty poskytněte model svařovacího stroje MIG a fotografie stávajícího připojení hořáku.
Vyžádejte si cenovou nabídku na svařovací hořáky MIG řady PANA
Hledáte ruční svařovací hořáky P180, P350, P500, robotický MIG hořák 350D, náhradní spotřební materiál nebo dodavatele svařovacích hořáků OEM?
Pro rychlejší potvrzení konfigurace poskytněte:
Značka a model svařovacího stroje MIG/MAG
Ruční nebo robotická aplikace
Normální svařovací proud
CO₂ nebo směsný ochranný plyn
Průměr svařovacího drátu
Požadovaná délka kabelu
Připojení hořáku
Požadavky na spotřební materiál
Odhadované množství
INWELT nebo soukromá značka
INWELT pak může doporučit nejvhodnější hořák PANA a konfiguraci spotřebního materiálu pro vaši svařovací aplikaci.
Tento web používá soubory cookie a podobné technologie ('cookies'). Na základě vašeho souhlasu bude používat analytické soubory cookie ke sledování toho, jaký obsah vás zajímá, a marketingové soubory cookie k zobrazování zájmově orientované reklamy. K těmto opatřením využíváme poskytovatele třetích stran, kteří mohou údaje používat také pro své vlastní účely.
Souhlas udělujete kliknutím na 'Přijmout vše' nebo použitím vašich individuálních nastavení. Vaše údaje pak mohou být zpracovávány také ve třetích zemích mimo EU, jako jsou USA, které nemají odpovídající úroveň ochrany údajů a kde zejména nelze účinně bránit přístupu místních orgánů. Svůj souhlas můžete s okamžitou platností kdykoli odvolat. Pokud kliknete na 'Odmítnout vše', budou použity pouze nezbytně nutné soubory cookie.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių