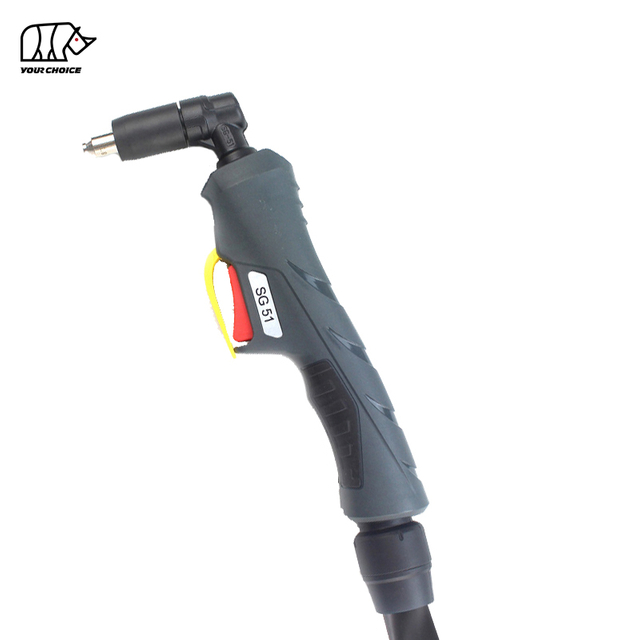
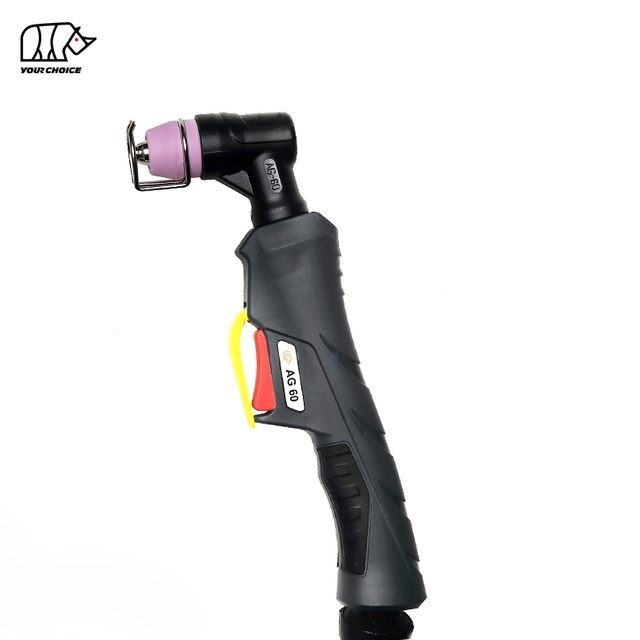
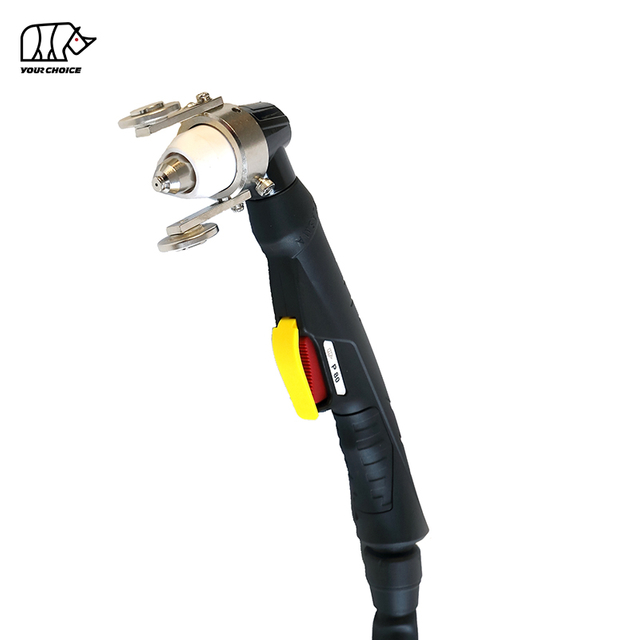
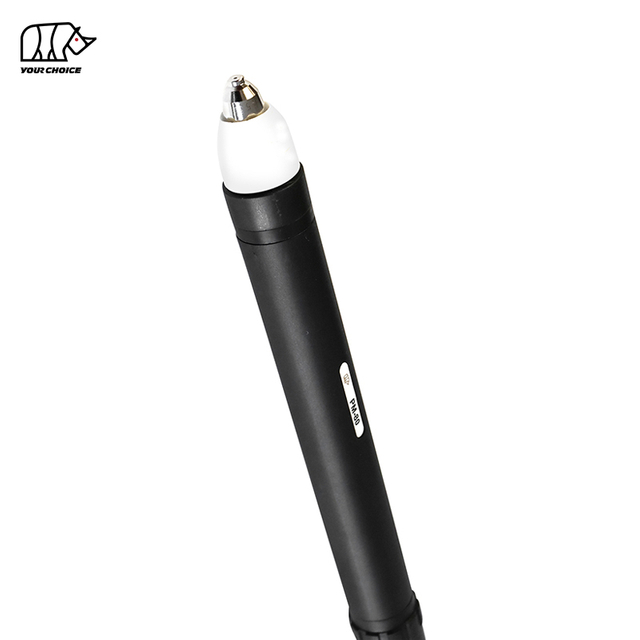
PT Series Non-HF Горелки за плазмено рязане за ръчни и CNC приложения
INWELT PT Series е фамилия от невисокочестотни плазмени режещи горелки с въздушно охлаждане, предназначени както за ръчно, така и за механизирано рязане на метал.
Настоящата продуктова гама обхваща ръчни фенерчета PT и ориентирани към CNC PT M машинни фенерчета от 20A до 100A.
Актуалните модели включват:
PT20 – 20A ръчна горелка за плазмено рязане
PT40 – Ръчна горелка за плазмено рязане 40A
PT60 – 60A ръчна горелка за плазмено рязане с пилотна дъга
PT80 – 80A ръчна горелка за плазмено рязане
PT 100 – 100A ръчна горелка за плазмено рязане
PTM60 – 60A CNC горелка за плазмено рязане
PTM100 – 100A CNC горелка за плазмено рязане
PT Series е проектиран около не- HF стартови архитектури , докато точната конфигурация на пилотната дъга, обратния удар, контролния проводник и консумативите зависи от индивидуалния модел на горелката.
Множество пълни комплекти на горелки, дължини на кабели, задни конектори, устройства за управление и резервни консумативи са налични за професионални B2B клиенти.
INWELT PT Series Модел за сравнение на
| модела |
Номинален ток |
Операция |
Стартова система |
Процесен газ |
Типичен олово |
| PT20 |
20А |
Ръчно / Ръчно |
Non-HF |
Въздух / N₂ |
4 м |
| PT40 |
40А |
Ръчно / Ръчно |
Non-HF |
Въздух / N₂ |
4 м |
| PT60 |
60А |
Ръчно / Ръчно |
Non-HF / Пилотна дъга |
Въздух / N₂ |
6 м |
| PT80 |
80А |
Ръчно / Ръчно |
Non-HF / Удар в гърба |
Въздух / N₂ |
6 м / 12 м |
| PT 100 |
100А |
Ръчно / Ръчно |
Non-HF / Удар в гърба |
Въздух / N₂ |
6 м / 12 м |
| PTM60 |
60А |
CNC / Механизиран |
Non-HF / Удар в гърба |
Въздух / N₂ |
6 м |
| PTM100 |
100А |
CNC / Механизиран |
Non-HF / Удар в гърба |
Въздух / N₂ |
6 м |
Винаги проверявайте страницата на отделния продукт, преди да поръчате, тъй като работният цикъл, налягането на газа, потокът на газа, последващият поток, конфигурацията на кабела и опциите на конектора варират според модела.
PT Ръчна горелка за плазмено рязане es
Ръчната гама PT е предназначена за приложения за ръчно рязане, при които операторът контролира движението на горелката и разстоянието на рязане.
Текущите ръчни модели включват PT20 , PT40 , PT60 , PT80 и PT 100.
PT20 20A Non-HF Ръчна горелка за плазмено рязане
PT20 е ръчният модел с най-нисък ток в текущия PT Series .
Текущата конфигурация включва:
20A номинален ток
35% работен цикъл
Non-HF дъга започва
Работа с въздух/N₂
Прибл. 2 бара налягане на газа
Прибл. 30 L/min газов поток
Прибл. 15-секунден препоръчителен последващ поток
4 м стандартен кабел
PT20 е проектиран за съвместими плазмени системи с по-ниска мощност и леко ръчно рязане.
Наличието на консумативи с по-голям ток в рамките на по-широкото семейство части не трябва автоматично да променя основната номинална стойност на горелката PT20 .
PT40 40A Non-HF Ръчна горелка за плазмено рязане
PT40 е проектиран за съвместими системи за плазмено рязане 40A.
Текущите спецификации INWELT включват:
40A номинален ток
60% работен цикъл
Non-HF започва
Работа с въздух/N₂
Прибл. 4,5–5,0 bar работно налягане
Прибл. 120–130 L/min газов поток
Прибл. 35-секунден препоръчителен последващ поток
4 м стандартен кабел
Директни, 1/4G и конфигурации с централен адаптер се предлагат с различни подредби на контролния кабел.
PT60 60A Non-HF Пилотна дъга Горелка за плазмено рязане
PT60 е 60A ръчен фенер, предназначен за съвместими не- HF плазмени системи с пилотна дъга.
Текущите спецификации включват:
60A номинален ток
60% работен цикъл
Non-HF стартиране на пилотна дъга
Работа с въздух/N₂
Прибл. 4,5–5,0 бара налягане на газа
Прибл. 120–130 L/min газов поток
Прибл. 55-секунден препоръчителен последващ поток
6 м стандартен кабел
Наличните конфигурации включват интегрирани, разделени и централен адаптер с опции за 2-жилен или 4-жилен контрол.
PT80 80A Non-HF Ръчна горелка за плазмено рязане
PT80 е проектиран за приложения с ръчно рязане с по-висока производителност.
Текущите спецификации включват:
80A номинален ток
60% работен цикъл
Non-HF / започване на удар в гръб
Работа с въздух/N₂
Прибл. 4,5–5,0 бара налягане на газа
Прибл. 120–130 L/min газов поток
Прибл. 80-секунден препоръчителен последващ поток
Опции за повод 6 м и 12 м
Платформата за консумативи PT80 поддържа няколко диапазона на тока на рязане заедно с конфигурации за контактно рязане и издълбаване.
PT 100 100A Non-HF Ръчна горелка за плазмено рязане
PT 100 е най-мощният ръчен модел, включен в момента в категорията PT Series .
Текущата продуктова платформа е проектирана около:
100A номинален ток
60% работен цикъл
Non-HF / започване на удар в гръб
Работа с въздух/N₂
Прибл. 4,5–5,0 бара налягане на газа
Прибл. 200 L/min газов поток
Прибл. Препоръчителни 100 секунди след потока
Конфигурации на кабели 6 m и 12 m
Семейството PT 100 включва множество диапазони на тока на режещия връх, консумативи за контактно рязане, части, свързани с издълбаване и няколко конфигурации на задно свързване.
Специфичната дебелина на рязане трябва да се основава на целия плазмен източник на енергия, а не само на горелката.
PT M CNC и механизирано Горелки за плазмено рязане
PT Моделите M са предназначени за фиксиран монтаж на CNC плазмени маси и автоматизирани системи за рязане.
За разлика от ръчните PT горелки, машинните горелки използват права машинно ориентирана геометрия и се управляват чрез плазмения източник на захранване и системата CNC .
PTM60 60A Non-HF CNC горелка за плазмено рязане
PTM60 е проектиран за съвместими 60A механизирани плазмени системи.
Текущите спецификации включват:
60A номинален ток
60% работен цикъл
Non-HF / започване на удар в гръб
Работа с въздух/N₂
Прибл. 4,4–5,0 bar налягане на газа
Прибл. 120–130 L/min газов поток
Прибл. 55-секунден препоръчителен последващ поток
6 м стандартен кабел за фенерче
PTM60 трябва да се третира като продукт за машинно горене, а не като PT60 ръчен фенер с различна дръжка.
CNC купувачите трябва да потвърдят главата на машината, размерите на тялото на горелката, задния конектор и интерфейса за управление, преди да поръчат.
PTM100 100A Non-HF CNC горелка за плазмено рязане
PTM100 е моделът CNC с по-висок ток в текущата категория PT Series .
Текущите спецификации включват:
100A номинален ток
60% работен цикъл
Non-HF / започване на удар в гръб
Работа с въздух/N₂
Прибл. 4,5–5,0 бара налягане на газа
Прибл. 200 L/min газов поток
Прибл. Препоръчителни 100 секунди след потока
6 м стандартен повод
В зависимост от конфигурацията се предлагат интегрирани, отделни, централен адаптер и коаксиални кабели.
Семейството консумативи PTM100 също включва няколко специфични за тока режещи накрайници, електроди, дифузори и щитове.
PT срещу PT M Горелки за плазмено рязане
Най-важното разграничение в рамките на PT Series е разликата между ръчните фенерчета PT и машинните фенерчета PT M.
| Характеристика |
PT Ръчни горелки |
PT M Машинни горелки |
| Операция |
Ръчно / Ръчно |
CNC / Механизиран |
| Геометрия на факлата |
Ръчен фенер |
Направо машинна горелка |
| Стартиране на контрол |
Управление от оператор / източник на захранване |
CNC / управлявано от машина |
| Монтаж |
Ръчен |
Фиксиран държач за фенерче |
| Височина на факела |
Управляван от оператор |
CNC / THC контролиран |
| Основна употреба |
Ръчна изработка и ремонт |
Автоматизирано производство |
| Актуални модели |
PT20 / PT40 / PT60 / PT80 / PT 100 |
PTM60 / PTM100 |
Не избирайте между фенерчета PT и PT M само според ампеража.
Ръчен фенер PT60 и машинен фенер PTM60 могат да споделят свързана архитектура на консумативите, като същевременно използват различни пълни глави на фенера, тела и устройства за управление.
Защо да изберете Non-HF PT Series плазмена горелка?
PT Series е проектиран за съвместими системи за плазмено рязане, които не разчитат на конвенционално високочестотно запалване.
Non-HF Стартиране на архитектура
Система, която не е HF избягва конвенционалната високочестотна верига на запалване, използвана от HF плазмените горелки.
В зависимост от модела, PT Series може да използва стартови подредби с пилотска дъга или заден удар.
От значение за електронни и CNC среди
Non-HF системите избягват HF -стартовия импулс, генериран от конвенционалните високочестотни факли.
Това може да бъде уместно в среди за рязане, съдържащи:
Самостоятелното стартиране на не- HF обаче не гарантира съвместимост с CNC машина.
Пълният източник на захранване и архитектурата на управлението все още трябва да съвпадат.
HF и Non-HF фенерчетата не са взаимозаменяеми
Не- HF PT фенерче не трябва да заменя HF фенерче само защото номиналният ток или конекторът изглежда подобен.
Стартовата система трябва да съответства на плазмения източник на захранване.
Как да изберете правилната PT Series плазмена горелка
Правилният избор на фенер изисква повече от съвпадащ ампераж.
Потвърдете ръчна или CNC операция
Изберете модел PT за ръчно рязане.
Изберете модел PT M за CNC или фиксирано машинно рязане.
Потвърдете тока на плазмения източник на захранване
Текущите PT Series оценки включват:
Изберете фенер, чиято проверена мощност съответства на предвидения работен диапазон.
Потвърдете Non-HF Стартиране на съвместимост
Източникът на плазмено захранване трябва да поддържа специфичната стартова архитектура в стил PT .
Потвърдете Пилотна дъга или Ударен дизайн
Технологията за стартиране варира според модела.
Не приемайте, че всяка фенерче, което не е HF PT използва абсолютно същия вътрешен стартов механизъм.
Потвърдете задната връзка
В зависимост от модела конфигурациите могат да включват:
Директна връзка
1/4G
Интегрирана връзка
Отделна връзка
Централен адаптер
OEM -специфична връзка
Коаксиален кабел
Потвърдете контролното окабеляване
Различни PT модели и машинни интерфейси могат да използват:
2-жилен контрол
4-жилен контрол
Коаксиални подредби
Контролната верига трябва да съответства на плазмения източник на захранване.
PT Series Консумативи за удряне в гръб
Няколко модела с по-висока производителност PT и PT M използват архитектури на консумативи с обратен ефект.
При горелка с обратен удар вътрешното движение между електрода и дюзата е част от последователността на стартиране на пилотната дъга.
За надеждна работа следните компоненти трябва да се третират като съвпадаща система:
Електрод
Режещ връх
Дифузьор
Щит
Глава на факла
Не комбинирайте стандартни и гръбни консумативи, освен ако конкретната комбинация не е проверена.
PT Series Съвети за рязане по текущ диапазон
Една от най-силните технически характеристики на PT Series е наличието на специфични за модела режещи накрайници за различни диапазони на тока.
В зависимост от модела на горелката INWELT предлага накрайници за рязане за конфигурации с по-нисък и по-висок ток.
Например PT80 и PT 100-свързани семейства консумативи включват множество диаметри на дюзите, съответстващи на различни диапазони на работен ток.
Окончателните индивидуални продуктови страници трябва да идентифицират: Информация
| за поле с данни |
за публикуване |
| INWELT Код |
Точен номер на част |
| справка |
Референтен номер |
| Диаметър на върха |
мм |
| Текущ диапазон |
А |
| Модел факла |
PT / PT M модел |
| Процес |
Рязане / Контактно рязане / дълбаене |
| Стартов тип |
Стандартен / удрящ назад |
Този тип данни за части от първи страни са особено ценни за дистрибутори и купувачи на следпродажбено обслужване.
PT Series Електроди, дифузори и щитове
PT Series се поддържа от широка система за смяна на консумативи.
В зависимост от модела на фенера наличните компоненти включват:
Точните компоненти винаги трябва да бъдат съобразени с конкретния модел и диапазон на тока.
Стандартно рязане, контактно рязане и дълбаене
Някои модели PT Series поддържат повече от един плазмен процес.
Стандартно рязане
Стандартното рязане използва подходящия режещ връх и предния стек за нормално рязане на плочи.
Свържете се с рязане
Избрани PT платформи включват консумативи за контактно рязане.
Използвайте само комбинацията щит и накрайник, предназначена за контактна работа.
Плазмено издълбаване
Семействата с по-висок ток PT могат да включват компоненти за издълбаване за:
Плазменият източник на енергия също трябва да поддържа избрания процес.
PT Series Опции за конектор и кабел
Различните плазмени източници на захранване използват различни интерфейси на горелка.
В зависимост от модела конфигурациите на INWELT PT Series могат да включват:
За поръчки за подмяна изпратете снимки на съществуващия конектор на горелката и контролния щепсел.
Това е по-надеждно от избора на фенер само по ампераж или външен вид.
Как да проверите съвместимостта PT Series плазмен нож
Горелката PT не е автоматично съвместима с всеки плазмен нож с еднакъв ампераж.
Преди поръчка потвърдете:
Рейтинг на източника на захранване
Фенерът трябва да работи в рамките на своя проверен ток.
Стартиране на архитектура
Машината трябва да поддържа необходимата не- HF система за пилотна дъга или система за заден удар.
Заден конектор
Връзката за захранване/газ трябва да съвпада.
Спусък или контролно окабеляване
Ръчните и машинните горелки могат да използват различни вериги за управление.
Пилотна дъгова верига
Архитектурата на пилотната дъга трябва да е съвместима с източника на захранване.
Изисквания за газ
Налягането и потокът варират значително между PT20 , PT40 , PT60 , PT80 и PT 100.
Не прилагайте газовата спецификация на един модел към целия PT Series .
PT Серия M CNC Интеграция
PTM60 и PTM100 са проектирани за машинно контролирано рязане.
За интегриране на CNC потвърдете:
Размери на тялото на машинната горелка
Монтажен диаметър на горелката
Използваема площ на затягане
Насочване на потенциални клиенти
Стартов сигнал
Сигнал Arc-ok
Интерфейс за управление на височината на горелката
Свързване на плазмен източник на захранване
INWELT трябва да публикува чертежи с размери за всеки PT M машинен факел, тъй като тези данни за инсталация от първа страна са много полезни за производителите на CNC машини и системните интегратори.
PT M факли и контрол на височината на факела
Плазмената система CNC може да използва автоматичен контрол на височината на горелката.
Възможните методи включват:
Точното разположение на THC зависи от плазмения източник на енергия и CNC контролера.
Не публикувайте една универсална настройка на напрежението на дъгата или височината на рязане за целия диапазон PT M.
Какви метали могат да режат PT Series плазмени горелки?
Когато са свързани към съвместим плазмен източник на захранване, фенерите PT Series могат да режат електропроводими материали, включително:
Мека стомана
Въглеродна стомана
Неръждаема стомана
Алуминий
Мед
Месинг
Поцинкована стомана
Действителната скорост на рязане, качеството на ръбовете и практичната дебелина на материала зависят от цялостната система за плазмено рязане.
Колко дебело може да се реже с PT Series плазмена горелка?
Няма единична спецификация за дебелина на рязане, която да се прилага за целия PT Series .
Действителният капацитет на рязане зависи от:
Плазмен източник на енергия
Модел факла
Входяща мощност
Материал
Режещ ток
Диаметър на върха
Налягане на газ
Газов поток
Скорост на пътуване
Височина на горелката или разстояние
Състояние на консуматив
Изисквано качество на ръба
Професионалните данни за рязане трябва да разграничават:
Препоръчителен капацитет на рязане
Дебелина на материала, която може да се реже продуктивно с подходящо качество на ръба.
Максимален капацитет на рязане
По-дебел материал, който все още може да се реже при намалена скорост.
Капацитет на отказ
Максималната дебелина на материала, който може да бъде разделен, обикновено с по-ниско качество на ръба.
Използвайте тествани данни, специфични за модела, вместо една универсална претенция за дебелина PT Series .
Изграждане на специфични за модел INWELT PT Series Диаграми за изрязване
INWELT трябва да разработи собствени диаграми за рязане за отделни комбинации от факел и плазмен източник на енергия.
Препоръчителните полета включват: Данни
| за параметри |
за публикуване |
| Модел факла |
PT20 / PT40 / PT60 / PT80 / PT 100 / PTM60 / PTM100 |
| Материал |
Мека стомана / неръждаема стомана / алуминий |
| Дебелина |
Тествана дебелина |
| Текущ |
Действителен ток |
| Код на съвета |
INWELT номер на част |
| Диаметър на върха |
мм |
| Газово налягане |
бар |
| Газов поток |
L/мин |
| Скорост на рязане |
мм/мин |
| Височина на горелката / разстояние |
мм |
| Резултат |
Препоръчително / Максимално / Разрив |
Проверените данни от тестовете на първа страна са по-полезни от общите твърдения за капацитета на рязане.
Ръководство PT Series Приложения
PT20 , PT40 , PT60 , PT80 и PT 100 са проектирани за приложения за ръчно рязане като:
Обща изработка
Ремонт на метал
Поддръжка на машини
Ремонт на автомобили
Селскостопанска техника
Строителна техника
Цехово рязане
Теренна поддръжка
Рязане на плочи
Ремонт на заварки
Правилният модел трябва да бъде избран според действителния плазмен източник на захранване и необходимия ток.
CNC PT Приложения от серията M
PTM60 и PTM100 са предназначени за механизирани приложения като:
CNC маси за плазмено рязане
Автоматично изрязване на профили
Производство на ламарина
Изработка на конструкцията
Машинни компоненти
Компоненти за селскостопанска техника
Метални мебели
Индустриални производствени клетки
Автоматизирана металообработка
За използване на CNC монтажът на горелката, интерфейсът за управление и маршрутизирането на кабела трябва да бъдат потвърдени преди инсталиране.
PT Series Проверка на поддръжка и консумативи
Редовната поддръжка помага за поддържане на надежден старт и последователно рязане.
Проверете електрода
Сменете прекомерно износения електрод, преди да е допринесъл за трудно стартиране или повреда на дюзата.
Проверете режещия връх
Проверете за:
Увеличен отвор
Овален отвор на дюзата
Щети от изгаряне
Силно замърсяване
Проверете дифузора
Поддържайте газовите канали чисти.
Сменете повредени или топлинно деформирани компоненти.
Проверете щитовете и външните дюзи
Сменете напуканите или изгорели предни части.
Проверете проводниците на фенера
Проверете за:
Абразия
Порязвания
Топлинно увреждане
Остри завои
Разхлабени фитинги
Проверете монтирането на машинната горелка
За моделите PT M също проверете държача на горелката, перпендикулярността и прокарването на кабела.
Често срещани PT Series проблеми с рязане
Трудно стартиране на дъгата
Проверете:
Прекомерна шлака
Проверете:
Прекомерно скосяване
Проверете:
Кратък живот на консумативите
Възможните причини включват:
Мокър или замърсен въздух
Неправилна комбинация съвет/ток
Прекален пиърсинг
Неправилно разстояние на горелката
Износен електрод
Отстраняването на неизправности винаги трябва да се основава на конкретния модел PT или PT M.
PT Series за дистрибутори и доставки след пазара
PT Series поддържа както пълни продажби на фенери, така и повтарящо се търсене на резервни части.
Програмата за професионален дистрибутор може да включва:
Точните номера на части INWELT помагат на дистрибуторите да управляват по-точно инвентара и съвместимостта на замяната.
OEM PT Series Горелка за плазмено рязане Производство от INWELT
INWELT доставя PT Series горелки за плазмено рязане и резервни компоненти на професионални B2B клиенти, включително:
Производители на плазмени резачки
CNC производители на плазмени машини
Марки оборудване за заваряване и рязане
CNC системни интегратори
Вносители
Дистрибутори
Търговци на едро
Индустриални доставчици
Компании за следпродажбени консумативи
Конфигурациите OEM и ODM могат да бъдат оценени според плазмения източник на захранване, стартовата система, целевия пазар и необходимия интерфейс.
OEM и опции за частни етикети
Персонализирането може да включва:
Брандиране на клиента
Продуктови етикети
Маркировка на дръжката
Конфигурация на машинна горелка
Дължина на кабела на горелката
Заден конектор
Контролно окабеляване
Централен адаптер
Комплекти консумативи
Опаковка със собствена марка
Технически етикети
Изисквания за баркод и кашон
За проекти OEM осигурете целевия плазмен източник на захранване, необходимия ток, начална архитектура, изисквания за конектори и прогнозно количество за поръчка.
Защо източник на PT Series плазмени факли от INWELT ?
INWELT PT Series съчетава множество номинални стойности на тока, конфигурации на ръчни и машинни горелки, резервни консумативи и опции за свързване в едно продуктово семейство, което не е HF .
Текущата категория обхваща:
20А ръчен фенер
Ръчен фенер 40A
Ръчен фенер 60A
Ръчен фенер 80A
100A ръчен фенер
60A CNC машинна горелка
100A CNC машинна горелка
Множество подредби на кабели и конектори
Семейства консумативи, специфични за модела
Компоненти за контактно рязане и издълбаване на избрани модели
OEM и опции за частен етикет
За производителите, дистрибуторите и вносителите на оборудване, снабдяването със свързани модели горелки и компоненти за следпродажбено обслужване чрез един доставчик може да опрости закупуването, инвентара и техническата поддръжка.
Често задавани въпроси относно PT Series Горелки за плазмено рязане
Какво е INWELT PT Series ?
PT Series е семейство не- HF горелки за плазмено рязане, предназначени за ръчни и CNC /механизирани приложения.
Кои модели PT Series са ръчни фенери?
Настоящите ръчни модели са:
PT20
PT40
PT60
PT80
PT 100
Кои модели PT Series са машинни фенери CNC ?
Настоящите модели машинни горелки са:
Какви текущи рейтинги са налични?
Текущата категория PT покрива номинални стойности на фенерче от приблизително 20A до 100A.
Проверете всяка продуктова страница за точния работен цикъл и работните спецификации.
PT Series факли използват ли HF запалване?
не
Текущият PT Series е позициониран около не- HF стартови системи.
Точната архитектура на пилотна дъга или обратен удар варира според модела.
Взаимозаменяеми ли са фенерите PT и PT M?
не
Моделите PT са предимно ръчни, докато моделите PT M са предназначени за фиксирана CNC или механизирана работа.
Някои консумативи може да са свързани, но пълните модули на горелката не са автоматично взаимозаменяеми.
Какъв технологичен газ използва PT Series ?
Настоящите модели PT използват конфигурации Air/N₂.
Налягането и потокът на газа варират значително в зависимост от модела.
Какви дължини на кабелите са налични?
В зависимост от модела, текущите конфигурации включват 4 m, 6 m и 12 m кабели.
Могат ли фенерите PT Series да се използват на всеки плазмен нож тип CUT?
не
Само силата на тока не е достатъчна.
Стартовата архитектура, задният конектор, веригата на пилотната дъга, контролното окабеляване и изискванията за газ също трябва да съвпадат.
Могат ли фенерите PT Series да режат неръждаема стомана?
Да, когато се използва със съвместим плазмен източник на захранване и подходящи параметри.
Могат ли PT Series факли да режат алуминий?
да
Алуминият е електропроводим и може да се реже плазмено с помощта на подходяща плазмена система.
Колко дебело може да реже фенер PT Series ?
Няма една стойност на дебелината за цялата серия.
Капацитетът на рязане зависи от конкретната горелка, източник на енергия, материал, ток, консумативи и параметри на рязане.
Налични ли са резервни консумативи?
да
INWELT доставя режещи накрайници, електроди, дифузори, щитове, горелки, кабели и свързани резервни компоненти за поддържаните PT Series конфигурации.
INWELT предлага ли OEM PT Series плазмени фенери?
да
OEM/ODM , частни етикети, конектори, кабели и комплекти за консумативи са налични за квалифицирани производители на оборудване, CNC интегратори, дистрибутори и вносители.
Поискайте оферта за INWELT PT Series Горелки за плазмено рязане
За по-бърз модел и потвърждение за съвместимост, предоставете:
Производител и модел на плазмен нож
Номинален изходен ток
Съществуващ модел фенерче
Ръчно или CNC приложение
Тип система за стартиране
Снимки на главния конектор
Снимки на пилотна дъга или контролен конектор
Необходима дължина на кабела
Необходими консумативи
Очаквано количество за закупуване
INWELT или частна търговска марка
След това INWELT може да препоръча подходящата конфигурация на горелка PT или PT M за вашата система за плазмено рязане.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių