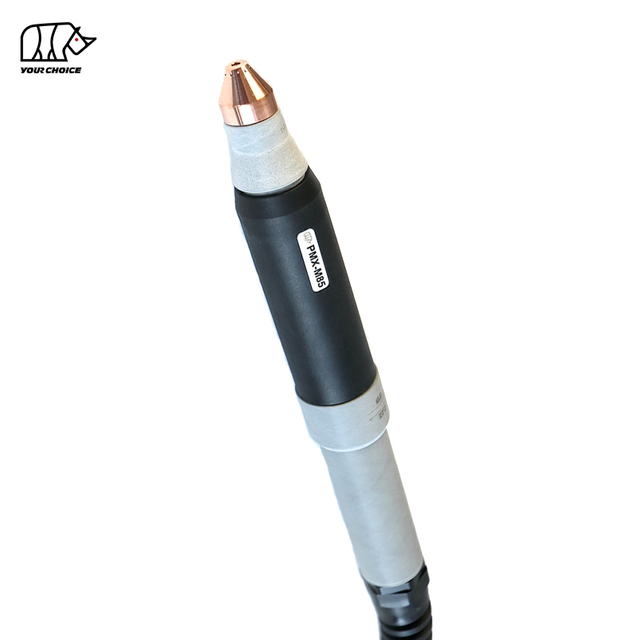
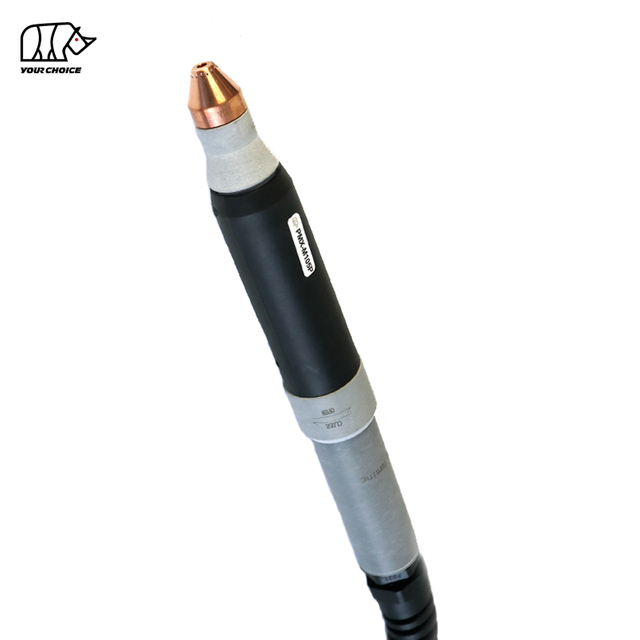
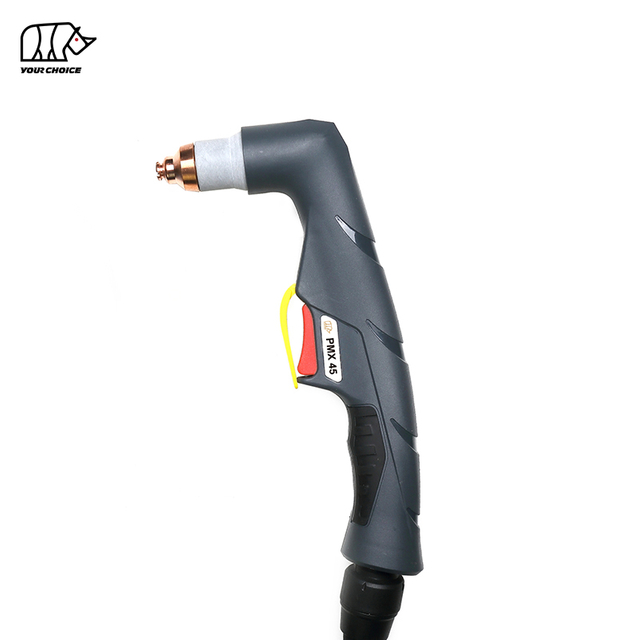
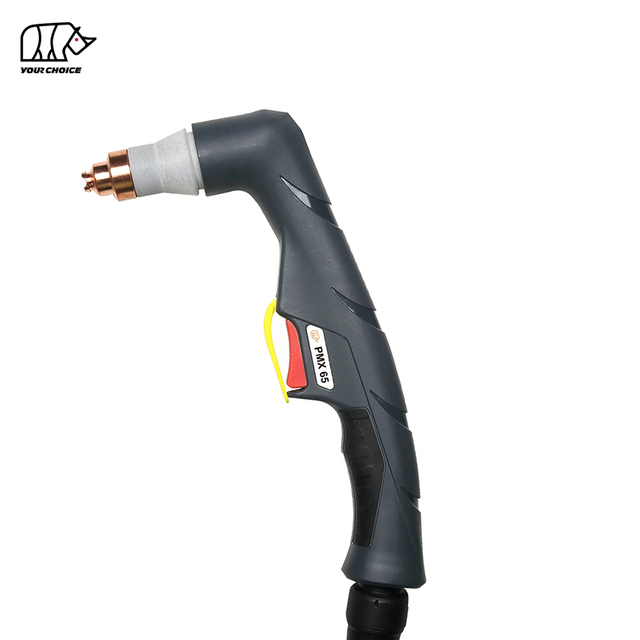
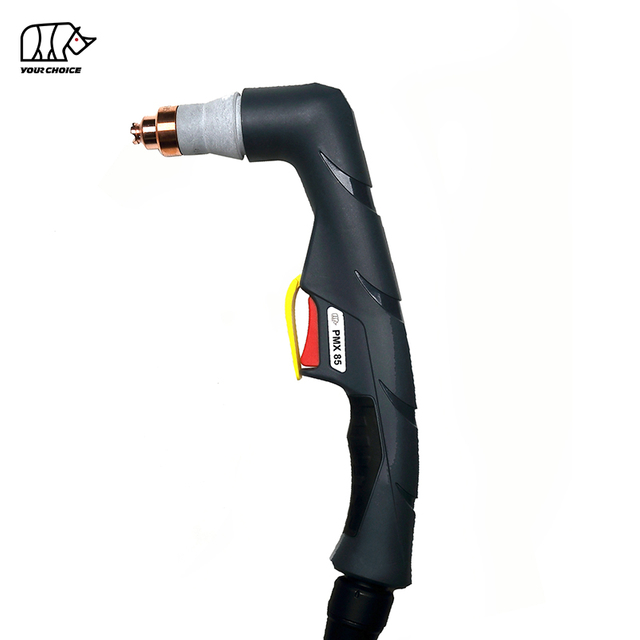
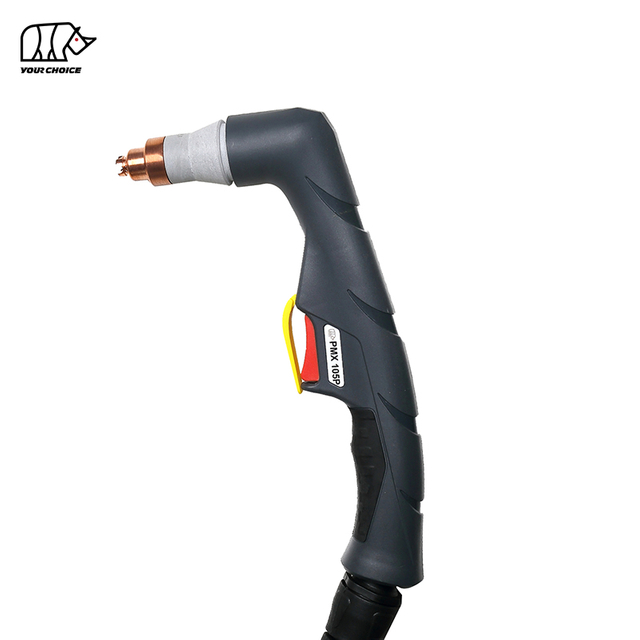
Серия PMX не-HF плазмени режещи горелки за ръчно и CNC рязане
Серията INWELT PMX е семейство с въздушно охлаждане, невисокочестотни плазмени режещи горелки, предназначени за професионално ръчно рязане и механизирани CNC приложения.
Текущата гама включва две основни продуктови групи:
Ръчни / ръчни фенери
PMX45 – 45A
PMX65 – 65A
PMX85 – 85A
PMX105 – 105A
CNC / Механизирани горелки
PMX-M45 – 45A
PMX-M65 – 65A
PMX-M85 – 85A
PMX-M105 – 105A
Серията използва въздух/N₂ като технологичен газ и поддържа множество нива на ток на рязане, конфигурации на консумативи, кабелни възли и задни връзки.
Ръчните и машинните горелки трябва да се третират като отделни продуктови конфигурации, дори когато споделят свързани консумативи.
INWELT PMX серия Сравнение на
| модел модел |
Операция |
Първичен ток Работен |
цикъл |
Стартов |
газ |
Стандартен проводник |
| PMX45 |
Наръчник |
45А |
60% |
Не-HF |
Въздух / N₂ |
6 м |
| PMX65 |
Наръчник |
65А |
60% |
Не-HF |
Въздух / N₂ |
6 м |
| PMX85 |
Наръчник |
85А |
60% |
Не-HF |
Въздух / N₂ |
6 м |
| PMX105 |
Наръчник |
105А |
60% |
Не-HF |
Въздух / N₂ |
6 м |
| PMX-M45 |
CNC / Машина |
45А |
60% |
Не-HF |
Въздух / N₂ |
6 м |
| PMX-M65 |
CNC / Машина |
65А |
60% |
Не-HF |
Въздух / N₂ |
6 м |
| PMX-M85 |
CNC / Машина |
85А |
60% |
Не-HF |
Въздух / N₂ |
6 м |
| PMX-M105 |
CNC / Машина |
105А |
60% |
Не-HF |
Въздух / N₂ |
6 м |
Стойностите по-горе представляват първичното текущо позициониране на текущата гама INWELT PMX.
Варианти с по-голям ток като PMX45P или PMX105P трябва да се третират като отделни продукти само когато техните технически спецификации са били независимо проверени.
Ръчни горелки за плазмено рязане PMX
Ръчната гама PMX е предназначена за производство, ремонт, поддръжка и промишлено ръчно плазмено рязане.
Актуалните модели включват:
Ръчните горелки включват ръкохватка, спусък и предна система за консумативи, предназначени за контролирано от оператора рязане.
Изберете модела според:
Изход на плазмен източник на енергия
Режещ ток
Стартова система
Заден конектор
Окабеляване на спусъка
Изискване за технологичен газ
Необходим процес на рязане или издълбаване
Ръчна горелка за плазмено рязане PMX45 45A
PMX45 е ръчният модел с най-нисък ток в настоящата серия PMX.
Текущите спецификации на INWELT включват:
45A първичен номинален ток
60% работен цикъл
Стартиране на не-HF дъга
Въздух/N₂ процесен газ
Прибл. 5,0 bar налягане на газа
Прибл. 160 L/min газов поток
Прибл. 60-секунден препоръчителен последващ поток
6 м стандартен кабел за фенерче
Множество опции за заден конектор
Текущите конфигурации на връзката могат да включват:
PMX45 е подходящ за общо производство, ремонт и приложения за рязане на метал с нисък ток, когато е свързан към съвместим плазмен източник на захранване.
Ръчна горелка за плазмено рязане PMX65 65A
PMX65 осигурява допълнителен токов капацитет, като същевременно запазва същата концепция на не-HF PMX платформа.
Текущите спецификации включват:
65A номинален ток
60% работен цикъл
Стартиране без HF
Въздух/N₂ процесен газ
Прибл. 5,0 bar налягане на газа
Прибл. 185 L/min газов поток
Прибл. 60-секунден препоръчителен последващ поток
6 м стандартен повод
Платформата за консумативи PMX65 поддържа конфигурации за рязане с нисък ток и пълна мощност, включително режещи накрайници 45A и 65A.
Това позволява горелката да бъде конфигурирана според действителния работен ток, вместо да се използва един размер на дюзата за всяко приложение.
Ръчна горелка за плазмено рязане PMX85 85A
PMX85 е предназначен за професионално ръчно плазмено рязане с по-голям ток.
Текущите спецификации на INWELT включват:
85A номинален ток
60% работен цикъл
Стартиране на не-HF дъга
Въздух/N₂ процесен газ
Прибл. 5,0 bar налягане на газа
Прибл. 230 L/min газов поток
Прибл. 80-секунден препоръчителен последващ поток
6 м стандартен повод
Текущото семейство консумативи обхваща:
Съответните типични диаметри на дюзите са приблизително:
45A – Ø0,9 мм
65A – Ø1.1 мм
85A – Ø1.3 мм
Винаги използвайте проверената комбинация от накрайник и екран за избрания ток.
Ръчна горелка за плазмено рязане PMX105 105A
PMX105 е най-актуалният стандартен ръчен модел в настоящата серия PMX.
Той трябва да бъде позициониран основно като продукт 105A , отделен от всяка конфигурация PMX105P с по-висок ток.
Текущите спецификации на INWELT включват:
105A първичен номинален ток
60% работен цикъл
Стартиране на не-HF дъга
Въздух/N₂ процесен газ
Прибл. 5,0–5,5 бара налягане на газа
Прибл. 255 L/min газов поток
Прибл. 120-секунден препоръчителен последващ поток
6 м стандартен повод
Настоящата фамилия продукти включва режещи консумативи за няколко диапазона на ток до 105A.
Накрайник Ø1,5 mm се използва като текущата конфигурация на рязане 105A с пълна мощност.
Не третирайте автоматично свързаните с 125A консумативи като стандартен рейтинг PMX105.
PMX-M CNC и механизирани плазмени режещи горелки
Моделите PMX-M са специализирани версии на машинни горелки, предназначени за:
CNC плазмени маси
Автоматизирано рязане на профили
Системи за обработка на плочи
Механизирано производство
Производствени режещи клетки
Актуалните модели включват:
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Машинните фенери използват конфигурация с право тяло, предназначена за фиксиран монтаж, а не за ръчна работа.
PMX-M45 45A CNC плазмено рязане
PMX-M45 е механизираният модел с най-нисък ток в настоящата гама PMX-M.
Текущите спецификации включват:
45A първично продуктово позициониране
60% работен цикъл
Стартиране на не-HF дъга
Въздух/N₂ процесен газ
Прибл. 5.0 bar работно налягане
Прибл. 160 L/min газов поток
Прибл. 60-секунден препоръчителен последващ поток
6 м стандартен повод
Конфигурация на машина / CNC горелка
Наличните пълни конфигурации на горелка в момента включват:
1/4G интегриран / 2-жилен
1/4G разделени / 2-жилен
Централен адаптер / 2-жилен
Централен адаптер / коаксиален кабел
Всяка PMX-M45P конфигурация с по-висок ток трябва да остане отделна, освен ако не е технически проверена.
PMX-M65 65A CNC плазмено рязане
PMX-M65 е проектиран за механизирано плазмено рязане от клас 65A.
Текущите спецификации на INWELT включват:
65A номинален ток
60% работен цикъл
Стартиране без HF
Въздух / N₂
Прибл. 5,0 bar налягане на газа
Прибл. 185 L/min газов поток
Прибл. 60-секунден препоръчителен последващ поток
6 м стандартен повод
Настоящите консумативи включват както 45A, така и 65A конфигурации за машинно рязане.
Накрайникът 65A PRO с пълна мощност използва приблизително Ø1,1 mm отвор на дюзата в текущата система INWELT.
PMX-M85 85A CNC плазмена режеща горелка
PMX-M85 осигурява по-висок механизиран капацитет на рязане за CNC маси и автоматизирана обработка на плочи.
Текущите спецификации на INWELT включват:
85A номинален ток
60% работен цикъл
Стартиране без HF
Въздух / N₂
Прибл. 5,0 bar налягане на газа
Прибл. 230 L/min газов поток
Прибл. 80-секунден препоръчителен последващ поток
6 м стандартен повод
Текущото семейство консумативи за машина включва:
45A – приблизително Ø0,9 мм
65A – приблизително Ø1.1 mm
85A – приблизително Ø1,3 мм
Точната комбинация от INWELT връх, щит и задържащ компонент трябва да бъде потвърдена за всяко текущо ниво.
PMX-M105 105A CNC плазмена режеща горелка
PMX-M105 е най-актуалният стандартен CNC модел в настоящата гама PMX-M.
Трябва да се позиционира основно като:
PMX-M105 = 105A не-HF CNC плазмена режеща горелка
Текущите спецификации включват:
105A първичен номинален ток
60% работен цикъл
Стартиране без HF
Въздух / N₂
Прибл. 5,0–5,5 бара налягане на газа
Прибл. 255 L/min газов поток
Прибл. 120-секунден препоръчителен последващ поток
6 м стандартен повод
Свързаните конфигурации на ток на рязане включват:
Всеки отделен продукт 125A PMX-M105P трябва да има своя собствена продуктова единица и техническа страница, вместо да се смесва със стандартната спецификация на PMX-M105.
Ръчен PMX срещу PMX-M CNC горелка: Каква е разликата?
Основната разлика е как се управлява и монтира горелката.
| Функция |
Ръчен фенер PMX |
PMX-M Машинен фенер |
| Операция |
Ръчен |
CNC / Механизиран |
| Тяло на факела |
Дръжка на оператора |
Право тяло на машината |
| Стартиране на контрол |
Спусък на горелка |
Машинно / CNC управление |
| Монтаж |
Ръчен |
Държач на горелка / Z-ос |
| Височина на косене |
Управляван от оператор |
Машинно контролиран |
| Типични модели |
PMX45 / 65 / 85 / 105 |
PMX-M45 / 65 / 85 / 105 |
Не инсталирайте ръчна горелка като заместител на специална машинна горелка, без да проверите пълните системни изисквания.
Как да изберете правилния PMX клас на ток
Правилният клас на тока зависи от плазмения източник на захранване и изискванията за рязане.
PMX45 / PMX-M45
Първичен ток:
45А
PMX65 / PMX-M65
Първичен ток:
65А
PMX85 / PMX-M85
Първичен ток:
85А
PMX105 / PMX-M105
Първичен ток:
105А
Горелката с по-висок ток не означава автоматично, че трябва да се използва при пълна мощност за всяко рязане.
Дюзата, щитът и другите консумативи трябва да бъдат съобразени с избрания работен ток.
Избор на режещ накрайник от серия PMX по ток
Текущата система за консумативи INWELT PMX следва специфичен за текущия подход на дюзата.
Типичните съотношения на пълен ток включват:
| Ток на рязане |
Типичен диаметър на върха |
| 45А |
Ø0,9 мм |
| 65А |
Ø1,1 мм |
| 85А |
Ø1,3 мм |
| 105А |
Ø1,5 мм |
Точният номер на част зависи от модела на горелката, конфигурацията на ръководството/машината и фамилията консумативи.
Не избирайте накрайник за плазмено рязане само по външен вид.
Защо съвпадението на тока към дюзата е от значение
Режещата дюза свива плазмената дъга.
Диаметърът на дюзата влияе върху:
Използването на слаботокова дюза при прекомерен ампераж може да доведе до:
Използвайте дюзата, определена за избрания ток.
Електроди от серия PMX
Електродът пренася електрическа енергия в плазмената дъга.
Настоящото семейство PMX използва сменяеми електроди, съобразени със съответната горелка и платформа за консумативи.
Проверете електрода за:
Прекомерно износеният електрод може да ускори износването на дюзата и да намали надеждността на стартиране на дъгата.
Вихрови пръстени от серия PMX
Вихровият пръстен контролира разпределението и въртенето на технологичния газ около електрода.
Правилното завихряне на газа спомага за стабилизирането и свиването на плазмената дъга.
Различните текущи класове могат да изискват различни конфигурации на вихров пръстен.
Не приемайте, че един вихров пръстен е правилен за всеки процес PMX45–105.
Използвайте проверената връзка с консуматив INWELT.
Ръчни щитове срещу машинни щитове
Ръчното и механизираното плазмено рязане може да изисква различни конфигурации на предния щит.
Ръчни факелни щитове
Типичните ръчни процеси могат да включват:
Плъзгащо рязане
Рязане на стойка
Издълбаване
Машинни факелни щитове
Механизираните процеси могат да изискват:
Не монтирайте автоматично ръчен щит на машинна горелка или машинен щит на ръчна горелка.
Консумативи за рязане срещу дълбаене
Избрани PMX конфигурации могат да поддържат плазмено дълбаене, когато са инсталирани правилните консумативи.
Нарязване
Консумативите за рязане са проектирани да създават тясна плазмена струя за разделяне на материала.
Издълбаване
Консумативите за дълбаене създават по-широка дъга за контролирано отстраняване на метала.
Типичните приложения за издълбаване включват:
Използвайте правилната дюза за врязване и екран за избрания ток.
Стартиране на не-HF плазмена дъга
Текущата серия INWELT PMX е позиционирана около невисокочестотни системи за стартиране на дъга.
Това разграничение е важно за заместващи проекти.
Не-HF PMX фенер не трябва автоматично да заменя:
Преди подмяна потвърдете:
Защо стартирането без HF е от значение за системите с ЦПУ
CNC плазмените системи могат да включват чувствителна електроника като:
Стартирането с не-HF плазма избягва конвенционалната архитектура на високочестотно запалване, използвана от плазмените системи с HF-старт.
Въпреки това, работата без HF сама по себе си не гарантира съвместимост с ЦПУ.
Пълният източник на захранване, горелката и системата за управление все още трябва да съвпадат.
Изисквания за технологичен газ от серия PMX
Текущите горелки INWELT PMX използват:
Въздух / N₂
като изброените опции за технологичен газ.
Приблизителните стойности на текущата категория са:
| Текущ клас |
налягане |
Газов поток |
| 45А |
~5,0 бара |
~160 л/мин |
| 65А |
~5,0 бара |
~185 л/мин |
| 85А |
~5,0 бара |
~230 л/мин |
| 105А |
~5,0–5,5 бара |
~255 л/мин |
Използвайте чист, сух процесен газ в съответствие с изискванията за плазмен източник на енергия.
Замърсеният или наситен с влага сгъстен въздух може да повлияе отрицателно на живота на консумативите и консистенцията на рязане.
Серия PMX Препоръчва следпоток
Настоящите конфигурации на INWELT изброяват различни препоръчителни периоди след изтичане според класа на горелката.
| Текущ клас |
Препоръчителен пост-поток |
| 45А |
~60 сек |
| 65А |
~60 сек |
| 85А |
~80 сек |
| 105А |
~120 сек |
Последващият поток помага за отстраняване на остатъчната топлина от горелката и консумативите след рязане.
Оставете източника на захранване да завърши нормалния си цикъл на охлаждане, когато е възможно.
Опции за кабел и конектор от серия PMX
Гамата PMX поддържа множество задни връзки в зависимост от конкретната горелка.
Наличните конфигурации могат да включват:
1/4G интегриран
1/4G разделени
Централен адаптер
Персонализиран адаптер
2-жилен контрол
4-жилен контрол
Коаксиален кабел
Съвместимостта никога не трябва да се определя само от размера на резбата или външния вид на конектора.
Потвърдете пълния интерфейс.
Как да проверите съвместимостта на PMX плазмения нож
Не избирайте резервна горелка само защото плазменият нож е обозначен с 45A, 65A, 85A или 105A.
Потвърдете следното.
Номинален изходен ток
Източникът на захранване трябва да работи в рамките на проверения обхват на избраната горелка и консумативи.
Система за стартиране на дъга
Уверете се, че машината използва съвместима не-HF архитектура.
Пилотна дъгова верига
Дизайнът на пилотната дъга може да се различава при различните плазмени системи.
Заден конектор
Проверка:
Нишка
Централен адаптер
Път за мощност/газ
Пилотна връзка
Контролно окабеляване
Ръчните и машинните конфигурации могат да използват различни:
Тригерни проводници
Стартови сигнали
CNC интерфейси
Процесен газ
Потвърдете изискванията за налягане и поток.
Изисквания за монтаж на горелка PMX CNC
За машинните горелки PMX-M физическите монтажни размери са критични.
INWELT трябва да публикува чертежи с размери на първа страна, показващи:
Диаметър на тялото на горелката
Обща дължина на фенера
Дължина на зоната на затягане
Разстояние от дюза до скоба
Изход за кабел
Минимален просвет
Тези размери трябва да се измерват от действителните факли на INWELT.
Не копирайте чертеж на машинна горелка на друг производител.
Машинна горелка PMX и контрол на височината на горелката
CNC плазмените маси могат да използват системи за контрол на височината на горелката, за да управляват височината на рязане.
В зависимост от цялата плазмена система контролът на височината може да включва:
Не претендирайте за съвместимост на омични сензори, освен ако точното:
Щит
Задържащ компонент
Електрическа връзка
CNC интерфейс
е проверен за конфигурацията INWELT.
Височина на пробиване срещу височина на рязане
Механизираното плазмено рязане обикновено използва различни височини на горелката по време на пробиване и рязане.
Височина на пиърсинг
Горелката остава по-далеч от плочата, докато разтопеният материал се изхвърля по време на проникването на дъгата.
Височина на косене
След пробиване горелката се придвижва до програмираната височина на рязане.
Неправилната височина може да допринесе за:
Използвайте проверени данни за процеса от цялата плазмена система.
Колко дебели могат да се режат плазмените горелки от серията PMX?
Една плазмена горелка сама по себе си не определя една универсална дебелина на рязане.
Капацитетът на рязане зависи от:
Професионалните данни трябва да разграничават:
Препоръчителна кройка
Продуктивно рязане с приемлива скорост и качество на ръбовете.
Максимално рязане
По-дебел материал, който може да се реже при по-ниска скорост.
Уволнение
Максимална дебелина, която може да бъде разделена, обикновено с намалено качество на ръба.
Не публикувайте една обща стойност на дебелината за всички горелки PMX.
Изградете диаграми за рязане на INWELT PMX
Едно от най-силните бъдещи SEO и GEO подобрения ще бъдат проверените диаграми за изрязване на INWELT.
Препоръчителните полета включват:
| за параметри |
Данни |
| Факел |
PMX45 / 65 / 85 / 105 |
| Операция |
Ръчно / Машинно |
| Материал |
Мека стомана / неръждаема стомана / алуминий |
| Дебелина |
мм |
| Текущ |
А |
| Номер на част на върха |
Код INWELT |
| Диаметър на върха |
мм |
| налягане |
бар |
| Газов поток |
L/мин |
| Скорост на пътуване |
мм/мин |
| Височината на Пиърс |
мм |
| Височина на рязане |
мм |
| Пиърс Делей |
сек |
| Ширина на прореза |
мм |
| Резултат |
Препоръчително / Максимално / Разрив |
Използвайте измерени данни от INWELT, вместо диаграми на рязане на конкуренти.
Какви метали могат да режат плазмените горелки от серията PMX?
Когато са свързани към съвместим плазмен източник на захранване, горелките от серия PMX могат да режат електропроводими материали, включително:
Мека стомана
Въглеродна стомана
Неръждаема стомана
Алуминий
Мед
Месинг
Поцинкована стомана
Действителната производителност на рязане зависи от цялата плазмена система.
Типични приложения за ръчни горелки PMX
Ръчните фенери PMX могат да се използват за:
Обща изработка
Ремонт
Поддръжка
Конструкционна стомана
Селскостопанска техника
Строителна техника
Автомобилна изработка
Метални работилници
Полско рязане
Изберете фенерчето според необходимия ток и съвместимост на източника на захранване.
Типични приложения за горелки с ЦПУ PMX-M
Машинните горелки PMX-M са предназначени за:
CNC плазмени маси
Автоматизирано рязане на плочи
Рязане на профили
Производство на ламарина
Изработка на конструкцията
Машинни компоненти
Производствени режещи клетки
Индустриална автоматизация
Интегрирането на машината винаги трябва да взема предвид размерите на горелката, конектора, стартовата система и контролния интерфейс.
Консумативи от серията PMX за дистрибутори
Семейството PMX е особено подходящо за програми за следпродажбено обслужване, тъй като едно продуктово семейство включва както пълни горелки, така и повтарящи се резервни части.
Професионалната дистрибуторска гама може да включва:
Точното съпоставяне на парти номера помага за намаляване на грешките при поръчка.
Ръчните и машинните консумативи трябва да бъдат ясно разделени
Някои PMX ръчни и машинни конфигурации могат да споделят избрани вътрешни консумативи.
Цялата предна система обаче не трябва автоматично да се третира като идентична.
Ясно разграничете:
Щит за ръце
Машинен щит
Конфигурация за рязане с плъзгане
Механизирана конфигурация
Конфигурация за издълбаване
Това е особено важно за страниците с продукти 45A, 65A, 85A и 105A.
Серия PMX Поддръжка
Проверете електрода
Сменете електродите, преди прекомерната ерозия да повлияе на запалването на дъгата.
Проверете режещия връх
Проверете за:
Увеличен отвор
Овален отвор
Топлинно увреждане
Щети от изгаряне
Проверете завихрящия пръстен
Сменете напуканите или повредени газоразпределителни компоненти.
Огледайте щита
Проверете за:
Щети
Блокада
Неправилен монтаж
Проверете О-пръстените
Сменете втвърдените или повредени уплътнения.
Проверете кабела на фенера
Проверете за:
Абразия
Топлинно увреждане
Тесни завои
Разхлабени фитинги
Често срещани проблеми с плазменото рязане на PMX
Трудно стартиране на дъгата
Проверка:
Прекомерна шлака
Проверка:
Скорост на пътуване
Текущ
Височина на косене
Състояние на консуматив
Газов поток
Прекомерно скосяване
Проверка:
Кратък живот на консумативите
Възможните причини включват:
Непоследователни размери на CNC рязане
Проверка:
OEM PMX Series Plasma Torch Производство от INWELT
INWELT доставя горелки за плазмено рязане и консумативи от серия PMX на професионални B2B клиенти, включително:
Производители на плазмени източници на енергия
Производители на CNC плазмени машини
Марки оборудване за заваряване и рязане
CNC системни интегратори
Вносители
Дистрибутори
Търговци на едро
Индустриални доставчици
Марки за следпродажбени консумативи
OEM и ODM конфигурациите могат да бъдат разработени според целевата плазмена система.
Опции за OEM и Private-Label
Персонализирането може да включва:
За OEM проекти предоставете модела на плазмения източник на захранване, изходния ток, стартовата система, конектора, контролния интерфейс и очакваното количество за закупуване.
Защо Source PMX серия плазмени горелки от INWELT?
Серията INWELT PMX съчетава четири настоящи класа както с ръчни конфигурации, така и с CNC машинни горелки.
Текущата категория включва:
PMX45
PMX65
PMX85
PMX105
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Класове на първичен ток 45A–105A
Стартиране без HF
Работа с въздух/N₂
6 м стандартни кабели за фенерче
Ръчни и механизирани консумативи
Компоненти за рязане и издълбаване
Множество опции за свързване
Доставка на OEM и частни марки
За производителите и дистрибуторите на оборудване снабдяването с цели фенери и свързаните с тях консумативи от един производител може да опрости снабдяването и следпродажбената поддръжка.
Често задавани въпроси относно горелките за плазмено рязане от серията PMX
Какви модели са включени в серията INWELT PMX?
Текущата гама включва:
Ръководство
CNC / Машина
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Фенерите от серията PMX са високочестотни или невисокочестотни?
Настоящата серия INWELT PMX е позиционирана като семейство не-HF плазмени горелки.
Какви текущи рейтинги са налични?
Основните текущи класове са:
Каква е разликата между PMX и PMX-M?
Моделите PMX са ръчни/ръчни фенери.
Моделите PMX-M са CNC/механизирани горелки с право тяло.
Какъв газ използва серията PMX?
Текущият списък с конфигурации на INWELT:
Въздух / N₂
като опции за технологичен газ.
Каква е стандартната дължина на кабела на горелката?
Текущите стандартни конфигурации използват приблизително:
6 м
Кой режещ накрайник се използва за 45A?
Типична текуща PMX конфигурация използва приблизително:
Накрайник Ø0,9 мм
Кой режещ накрайник се използва за 65A?
Типична текуща PMX конфигурация използва приблизително:
Накрайник Ø1,1 мм
Кой режещ накрайник се използва за 85A?
Типична текуща PMX конфигурация използва приблизително:
Накрайник Ø1,3 мм
Кой режещ накрайник се използва за 105A?
Типична текуща PMX конфигурация използва приблизително:
Накрайник Ø1,5 мм
Точните номера на частите зависят от конфигурацията на горелката и процеса.
Може ли PMX105 да работи при 125A?
Стандартният PMX105 трябва да се третира като фенер от клас 105A.
Компонентите с по-голям ток PMX105P / 125A трябва да се третират като отделна конфигурация, освен ако не са изрично проверени.
Може ли PMX45 да работи при 65A?
Стандартният PMX45 трябва да се третира предимно като 45A продукт.
Всяка конфигурация на PMX45P / 65A трябва да се провери и третира отделно.
Взаимозаменяеми ли са ръчните и машинните PMX консумативи?
Някои вътрешни консумативи могат да бъдат свързани, но щитовете за ръце, щитовете за машини и специфичните за процеса предни компоненти може да се различават.
Винаги потвърждавайте пълния набор от консумативи.
Могат ли горелките PMX да се използват на всеки плазмен нож със същия ампераж?
не
Системата за стартиране, веригата на пилотната дъга, съединителят, контролното окабеляване и изискванията за газ също трябва да съвпадат.
Могат ли фенерите от серия PMX да режат неръждаема стомана?
Да, когато се използва със съвместим плазмен източник на захранване и подходящи настройки на процеса.
Могат ли фенерите от серия PMX да режат алуминий?
да
Алуминият е електропроводим и може да се реже плазмено с подходяща плазмена система.
Колко дебело може да реже PMX горелка?
Няма универсална дебелина само за горелка.
Капацитетът на рязане зависи от цялата плазмена система, материала, работния ток и параметрите на процеса.
INWELT предоставя ли OEM PMX плазмени горелки?
да
OEM/ODM, частни етикети, конектори, кабели, контролен интерфейс и комплекти за консумативи са налични за квалифицирани B2B клиенти.
Поискайте оферта за горелки за плазмено рязане от серия INWELT PMX
За по-бърз избор на продукт и потвърждение за съвместимост, предоставете:
Производител на плазмени източници на енергия
Модел машина
Номинален изходен ток
Съществуващ модел фенерче
Ръчно или CNC приложение
Тип система за стартиране
Снимка на главния конектор
Снимка на контролния конектор
Необходима дължина на кабела
Изискване за рязане или издълбаване
Необходими консумативи
Очаквано количество за закупуване
INWELT или частна търговска марка
След това INWELT може да препоръча подходящата PMX или PMX-M горелка, кабел, конектор и конфигурация на консумативи за вашата система за плазмено рязане.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių