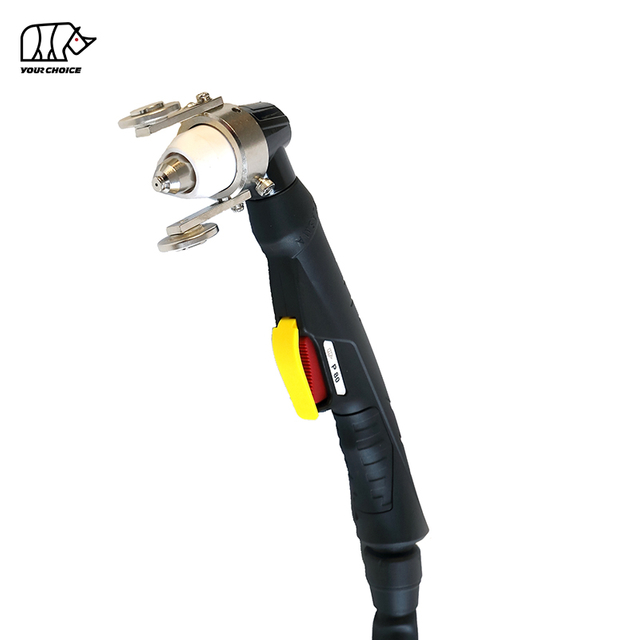
80A HF CNC горелка за плазмено рязане със заден удар
INWELT PM80 е въздушно охлаждана CNC и механизирана горелка за плазмено рязане, предназначена за автоматизирани плазмени маси, системи за профилно рязане и индустриално металорежещо оборудване.
PM80 трябва да бъде позициониран като 100A машинна горелка с 60% работен цикъл, като се използва високочестотна система за стартиране на дъга с обратен удар.
Неговата машинна факелна архитектура включва:
100A номинален ток
60% работен цикъл
HF дъга започва
Система за консумативи с обратен удар
Конструкция с въздушно охлаждане
Прибл. 4,5–5,0 bar работно налягане
Опции за 5 м кабел за фенерче
CNC / механизирана операция
Множество опции за задно свързване
Системата за консумативи PM80 поддържа няколко диапазона на ток на рязане от приблизително 40 A до 100 A заедно с компоненти, свързани с дълбаене.
Стойностите на газовия поток и последващия поток трябва да бъдат публикувани само след потвърждаване на окончателната инженерна спецификация INWELT за тази конфигурация PM80 .
INWELT PM80 Технически спецификации
| Спецификация |
INWELT PM80 |
| Тип продукт |
CNC / Механизирано Горелка за плазмено рязане |
| Модел |
PM80 |
| Марка |
INWELT |
| Номинален ток |
100 А |
| Работен цикъл |
60% |
| Охлаждане |
въздух |
| Метод на стартиране |
HF / Удар в гърба |
| Газово налягане |
Прибл. 4,5–5,0 бара |
| Операция |
CNC / Механизиран |
| Дължина на повода |
5 м |
| Режещи консумативи |
Прибл. 40–100А |
| Консумативи за дълбаене |
Наличен |
| 1/4G интегриран |
Наличен |
| 1/4G Разделен |
Наличен |
| Централен адаптер |
Наличен |
| Коаксиален кабел |
Наличен |
| OEM / ODM |
Наличен |
| Private Label |
Наличен |
Преди да поръчате, потвърдете плазмения източник на захранване, изходния ток, стартовата архитектура, спецификацията на газа, задния конектор и интерфейса за управление на машината.
Защо PM80 е 100A CNC машинна горелка
PM80 трябва да се третира като специален продукт за машинна горелка, а не като обща 100A плазмена горелка.
Настоящата архитектура на консумативите за машинна горелка достига своя първичен обхват на рязане при приблизително 70–100A , като се използва Ø1,3 mm режещ връх с обратен удар.
Това прави 100A най-технически последователната продуктова идентичност за платформата PM80 .
Специализирана геометрия на машинния факел
За разлика от ръчната плазмена горелка, PM80 използва права машинно ориентирана структура на горелка, предназначена за фиксиран монтаж.
Специално фенерче CNC помага за поддържането на:
Перпендикулярност на факела
Повтаряща се позиция на пробиване
Контролирана височина на косене
Стабилна геометрия на прореза
Повтарящи се размери на детайла
Машинно контролирана работа
PM80 се управлява чрез плазмения източник на захранване и системата CNC а не чрез ръчно задействане.
Типичен CNC цикъл може да включва:
Позициониране на факела
Отчитане на първоначалната височина
Плазмен старт
Пиърсинг
Режещо движение
Регулиране на височината на горелката
Стоп на дъгата
PM80 HF Започваща арка с удари в обратна посока
PM80 използва HF система за заден удар.
Това означава, че фенерът не разчита на конвенционална верига за високочестотно запалване.
Вътрешното движение между електрода и режещия връх е част от стартовата последователност на пилотната дъга.
Поради тази причина следните компоненти трябва да се третират като съвпадаща система:
Глава на факла
Електрод
Дифузьор
Режещ връх
Задържащ компонент
Газоснабдяване
Фенерите HF и HF не трябва да се разменят само защото номиналният ток или конекторът изглеждат подобни.
Защо HF стартирането е уместно за CNC плазмено рязане
Система за рязане CNC съдържа електронни компоненти като:
Факелът HF избягва конвенционалния високочестотен импулс на запалване, използван от плазмените системи HF .
Самостоятелното стартиране HF обаче не гарантира съвместимост.
Източникът на плазмено захранване все още трябва да съответства на:
PM80 Завършете CNC конфигурации на факла
Текущото семейство машинни горелки PM80 включва няколко пълни конфигурации на горелки.
1/4G интегрирана връзка
Предлага се с:
1/4G отделна връзка
Предлага се с:
Централен адаптер
Предлага се с:
6 м преднина
12 м преднина
2-жилен контрол
Централен адаптер с коаксиален кабел
Предлага се с:
6 м коаксиален кабел
12 м коаксиален кабел
Преди да публикувате точната пълна SKU таблица на факела, проверете форматирането на кода спрямо текущия INWELT ERP/BOM, тъй като настоящата уеб страница разделя няколко кода в клетките на таблицата.
PM80 Съвети за рязане по текущ диапазон
Платформата за консумативи PM80 използва различни диаметри на върха за различни диапазони на ток на рязане.
40–50A режещ накрайник
INWELT Код: IJWV1681-10
Справка: 51311.10
Спецификация:
Ø1,0 mm / 40–50A / Заден удар
50–60A режещ накрайник
INWELT Код: IJWV1681-11
Справка: 51311.11
Спецификация:
Ø1,1 mm / 50–60A / Заден удар
60–70A Режещ накрайник
INWELT Код: IJWV1681-12
Справка: 51311.12
Спецификация:
Ø1,2 mm / 60–70A / Заден удар
70–80A Режещ накрайник
INWELT Код: IJWV1681-13
Справка: 51311.13
Спецификация:
Ø1,3 mm / 70–80A / Заден удар
Тази конфигурация Ø1,3 mm е най-важният режещ връх с пълна мощност за продуктова страница 80A PM80 .
Защо съвпадението на тока към дюзата е от значение
PM80 не трябва да използва един размер на дюзата за всеки ток на рязане.
Правилният избор на накрайник помага да се поддържа:
Стабилно поведение на дъгата
Правилен газов поток
Подходяща ширина на прореза
По-добър живот на консумативите
По-последователно рязане
Използването на дюза с по-нисък ток при прекомерен ампераж може да ускори износването на дюзата и да намали стабилността на рязане.
За дистрибуторите и обслужващите компании връзката ток-дюза трябва да бъде публикувана на видно място, вместо да бъде заровена в таблица с резервни части.
PM80 Съвет за издълбаване
Текущото семейство консумативи PM80 включва:
INWELT Код: IJWV1686-16
Справка: 51311G.16
Описание:
Ø1,6 mm / 80A Накрайник за рязане / Накрайник
Плазменото издълбаване премахва метала, без да прорязва напълно плочата.
Потенциалните приложения включват:
Издълбаването трябва да се използва само когато плазменият източник на енергия и автоматизираната система за рязане поддържат необходимия процес.
PM80 Обратно удрящ електрод
Текущият електрод PM80 е:
INWELT Код: IJWC1670
Справка: 52558
Описание:
Обратно удрящ плазмен електрод
Електродът представлява важна част от стартирането на дъгата и плазменото рязане.
Проверявайте редовно електрода и го сменете, преди прекомерното износване да допринесе за:
Не шлифовайте или модифицирайте механично силно износен електрод.
PM80 Газов дифузьор
Текущият дифузьор е:
INWELT Код: IJWG1676
Справка: 60027
Дифузерът контролира разпределението на технологичния газ около електрода и дюзата.
Правилният газов поток допринася за:
Стабилност на дъгата
Консуматив за охлаждане
Форма на плазмена струя
Режеща консистенция
Сменете дифузора, ако стане:
Кракнат
Изгорени
Деформиран
Силно замърсени
PM80 Задържащи и външни компоненти на дюзата
Стандартната предна система в момента включва:
INWELT Код: IJWT1678-05
Справка: 60510
Описание:
Сива външна дюза/задържащ компонент от стъклени влакна
Налична е и отделна конфигурация за издълбаване с външна дюза:
INWELT Код: IJWT1683-05
Справка: 60511
Използвайте правилния компонент за стандартно рязане или издълбаване.
Не смесвайте предни компоненти за издълбаване и нормално рязане, без да потвърдите пълния набор от консумативи.
PM80 Машина Глава на горелката
Настоящата глава на машинна горелка е:
INWELT Код: IJWA0632
Описание:
PM80 / PT Машина тип M80 Глава на горелката
Тази специфична за машината глава на горелка трябва да бъде един от основните компоненти, показани на продуктовата страница.
Свързаните компоненти на главата на горелката включват:
IJGU0710 / 51620.60 – О-пръстен
и
IJAO0784 / 09800.42 – Тръба за въздух / охлаждане
Тези компоненти трябва да останат ясно свързани с модула машина-горелка.
PM80 Тяло на машината и кабелна опора
Текущият механичен факел също включва:
INWELT Код: IJIK0121
Описание:
Дръжка/корпус на плазмена машина
Опциите за поддържане на кабели включват опорни пружинни компоненти за:
Тези части трябва да се описват като корпус на машината и компоненти за поддържане на кабели , а не като ергономични дръжки на оператора.
PM80 Кабелен комплект Опции
Платформата PM80 за машинен факел включва няколко кабелни устройства.
Текущите примери включват:
6 м 1/4G интегриран кабел
IJWO11210074-22
12 м 1/4G интегриран кабел
IJWO11210134-22
6 m 1/4G отделен кабел
IJWO11210072-22
12 m 1/4G отделен кабел
IJWO11210132-22
6 м централен адаптерен кабел
IJWO11210071-22
12 м централен адаптерен кабел
IJWO11210131-22
6 м коаксиален кабел с централен адаптер
IJWO1121117C-22
12 м коаксиален кабел с централен адаптер
IJWO1121123C-22
Тази информация за кабела е изключително ценна за CNC производители на машини, проекти за преоборудване и дистрибутори на следпродажбено обслужване.
PM80 5-пинов Централен адаптер
Текущото продуктово семейство включва:
INWELT Код: IJAY0089
Описание:
5-щифтов фенер от страната Централен адаптер
Централният конектор може да опрости инсталирането на съвместими плазмени системи.
Обаче физическото напасване на конектора само по себе си не потвърждава съвместимостта.
Винаги проверявайте:
Как да проверите PM80 CNC съвместимост с плазмен нож
Не избирайте PM80 само защото дадена машина е обозначена с CUT80 или 80A.
Няколко технически фактора трябва да съвпадат.
Потвърдете началната архитектура
Източникът на захранване трябва да поддържа съвместима фенерче с обратен удар HF.
Потвърдете номиналния ток
PM80 е позициониран като 80A машинна горелка.
Потвърдете задния конектор
Наличните конфигурации включват:
Потвърдете контролния интерфейс
Проверете необходимото:
Стартов сигнал
Верига на пилотна дъга
Контролно окабеляване
CNC интерфейс
Предоставете информация за машината преди поръчка
За заместващи проекти предоставете:
Производител на плазмени източници на енергия
Модел машина
Номинален изходен ток
Съществуващ модел фенерче
Снимки на главния конектор
Снимки на контролния конектор
CNC информация за контролера
Това е по-надеждно от изброяването на много марки машини като универсално съвместими.
Подробности за резервните части:
| Пълен факел |
|
Код |
|
Реф. |
Описание |
|
| А |
IJWU13 |
062-00 |
|
Плазмена машина |
фенер iptm80/6m/ 1/4g /интегриран/2 проводника/заден удар |
| А |
IJWU14 |
062-00 |
|
Плазмена машина |
фенер iptm80/12m/ 1/4g /интегриран/2 проводника/заден удар |
| б |
IJWU13 |
063-00 |
|
Плазмена машина |
фенер iptm80/6m/ 1/4g /разделяне/2 жила/обратно ударно |
| б |
IJWU14 |
063-00 |
|
Плазмена машина |
фенер iptm80/12m/ 1/4g /разделяне/2 жила/обратно ударно |
| В |
IJWU13 |
064-00 |
|
Плазмена машина |
фенерче iptm80/6m/централен адаптер/2 проводника/заден удар |
| В |
IJWU14 |
064-00 |
|
Плазмена машина |
фенерче iptm80/12m/централен адаптер/2 проводника/заден удар |
| г |
IJWU13 |
065-00 |
|
Плазмена машина |
фенер iptm80/6m/централен адаптер/коаксиален кабел/заден удар |
| г |
IJWU14 |
065-00 |
|
Плазмена машина |
фенер iptm80/12m/централен адаптер/коаксиален кабел/заден удар |
|
|
|
|
|
|
| С ' ●' е стандартната конфигурация) |
| Позиция |
Код |
Реф. |
Описание |
| 1 |
IJTN1075 |
60508 |
Защитна капачка/ipt80/прорязване |
| 2 ● |
IJWT1678-05 |
60510 |
Външен накрайник ipt80/сиво стъклено влакно |
| 3 |
IJWT1683-05 |
60511 |
Външна дюза ipt80/прорязване |
| 4 |
съвет |
| 4.1 |
IJWV1681-10 |
51311.10 |
Накрайник φ1.0mm 40-50a/ipt80/заден удар |
| 4.2 |
IJWV1681-11 |
51311.11 |
Накрайник φ1,1 mm 50-60a/ipt80/заден удар |
| 4.3 |
IJWV1681-12 |
51311.12 |
Накрайник φ1.2mm 60-70a/ipt80/заден удар |
| 4.4 ● |
IJWV1681-13 |
51311.13 |
Накрайник φ1,3 mm 70-80a/ipt80/заден удар |
| 5 |
IJWV1686-16 |
51311G.16 |
Накрайник φ1,6 mm/80a/ipt80/вдлъбване/удряне назад |
| 6 ● |
IJWG1676 |
60027 |
Дифузьор ipt80 |
| 7 ● |
IJWC1670 |
52558 |
Електродна плазма ipt80 |
| 8 |
IJWA0632 |
|
Глава на фенера iptm80/ipxm82 |
| 8а |
IJGU0710 |
51620.60 |
'О'пръстен φ18x15mm ipt80 червен sil |
| 8б |
IJAO0784 |
09800.42 |
Въздушна тръба/ipt80 |
| 9 |
IJIK0121 |
|
Комплект дръжка за плазмена машина |
| 10 |
Пролетна опора |
| 10.1 |
IJIK0800 |
Пружинна опора/pg21/плазма/коаксиален кабел |
| 10.2 |
IJIK0800-02 |
Spring support/pg21/plasma/epdm |
| 11 |
Монтаж на кабели |
| 11.1 |
IJWO11210074-22 |
Кабел монтаж/iptm80/6m/ 1/4g /2 проводника/интегриран |
| 11.2 |
IJWO11210134-22 |
Кабел монтаж/iptm80/12m/ 1/4g /2 проводника/интегриран |
| 11.3 |
IJWO11210072-22 |
Кабел монтаж/iptm80/6m/ 1/4g /2 жила/разделяне |
| 11.4 |
IJWO11210132-22 |
Монтаж на кабел/iptm80/12m/ 1/4g /2 проводника/разделяне |
| 11.5 |
IJWO11210071-22 |
Монтаж на кабел/iptm80/6m/2 проводника/централен адаптер |
| 11.6 |
IJWO11210131-22 |
Монтаж на кабел/iptm80/12m/2 проводника/централен адаптер |
| 11.7 |
IJWO1121117C-22 |
Монтаж на кабел/iptm80/6m/централен адаптер/коаксиален кабел |
| 11.8 |
IJWO1121123C-22 |
Монтаж на кабел/iptm80/12m/централен адаптер/коаксиален кабел |
| 12 |
IJDH6017 |
Гаечен ключ за плазма |
| 13 |
IJAY0089 |
Централен адаптер от страна на факела плазма 5 пина |
Нашият каталог:
 INWELT КАТАЛОГ НА ПЛАЗМЕНА ГОРЕЛКА.pdf
Добавете PM80 чертеж с размери на машинен факел
Размерите на машинния факел са особено важни за интегрирането на CNC .
INWELT трябва да публикува оригинален чертеж с размери, показващ:
Диаметър на тялото на горелката
Обща дължина на фенера
Използваема зона на затягане
Разстояние от дюза до скоба
Изход за кабел
Минимално разстояние за монтаж
Не копирайте размери от друг PT доставчик на M80.
Измерете действителния факел за производство на INWELT PM80 и публикувайте данни от първа страна.
Това е едно от най-силните технически допълнения, които можете да направите за SEO, GEO и B2B купувачи.
PM80 и CNC Контрол на височината на факела
Плазмената маса CNC може да използва автоматичен контрол на височината на горелката.
Възможните системи включват:
Дъгово напрежение THC
След установяване на режещата дъга системата THC може да използва напрежението на дъгата като част от поддържането на програмираната височина на горелката.
Правилната стойност зависи от:
Не публикувайте едно универсално THC напрежение за PM80 .
Височина на пробиване срещу височина на рязане
Механизираното плазмено рязане обикновено използва различни височини по време на пробиване и непрекъснато рязане.
Височина на пиърсинг
Разтопеният метал се изтласква нагоре, докато плазмената дъга прониква през плочата.
Правилната височина на пробиване може да намали повредата от разтопен метал върху дюзата и задържащите компоненти.
Височина на косене
След като пробиването приключи, горелката се придвижва до програмираната височина на рязане.
Неправилната височина на косене може да допринесе за:
Използвайте тествани параметри от целия плазмен източник на захранване и PM80 факелна система.
Колко дебело може да се реже PM80 CNC плазмената горелка?
Текущата уеб страница посочва капацитет на рязане до 35 mm.
Това не трябва да се представя като универсална гаранция само за горелка.
Капацитетът на рязане зависи от:
Професионалните плазмени спецификации трябва да правят разлика между:
Препоръчителен капацитет на рязане
Дебелина, която може да се реже продуктивно с подходящо качество на ръба.
Максимален капацитет на рязане
По-дебел материал, който все още може да се реже при намалена скорост.
Капацитет на отказ
Максималната дебелина на материала, който може да бъде разделен, обикновено с по-ниско качество на ръба.
Публикувайте конкретни PM80 данни за дебелината само когато се поддържат от INWELT тест за рязане на пълна система.
Изградете INWELT PM80 CNC диаграма за изрязване
Проверена диаграма на изрязване от първа страна би укрепила значително тази страница за професионални купувачи и търсачки.
Препоръчителните полета включват: Данни
| за параметри |
за публикуване |
| Материал |
Мека стомана / неръждаема стомана / алуминий |
| Дебелина |
Тествана дебелина |
| Текущ |
40A / 50A / 60A / 70A / 80A |
| Код на съвета |
INWELT номер на част |
| Диаметър на върха |
Ø1.0 / Ø1.1 / Ø1.2 / Ø1.3 mm |
| Газово налягане |
бар |
| Газов поток |
L/мин |
| Скорост на пътуване |
мм/мин |
| Височината на Пиърс |
мм |
| Пиърс Делей |
секунди |
| Височина на косене |
мм |
| Ширина на прореза |
мм |
| Резултат |
Препоръчително / Максимално / Разрив |
Използвайте измерени INWELT данни за рязане вместо стойности на конкуренти.
Препоръчителен технологичен газ за PM80
Архитектурата PM80 трябва да използва спецификацията на технологичния газ, одобрена за съвместимия плазмен източник на енергия.
Преди окончателното публикуване INWELT трябва да потвърди и публикува:
Процесен газ
Работно налягане
Газов поток
Време след потока
Съществуващата спецификация на текущата страница 100A/ HF /220 L/min не трябва да се запазва, ако крайният продукт бъде потвърден като конфигурация 80A HF с обратен удар PM80 .
Използвайте чист и сух процесен газ
Замърсеният сгъстен въздух може да повлияе отрицателно на:
Стабилност на дъгата
Живот на електрода
Живот на режещия връх
Качество на рязане
Използвайте подходящо филтриране и отделяне на влага.
Какви материали може да реже PM80 ?
Когато е свързан към съвместим източник на плазмено захранване, PM80 може да реже електропроводими материали, включително:
Мека стомана
Въглеродна стомана
Неръждаема стомана
Алуминий
Мед
Месинг
Поцинкована стомана
Действителната производителност на рязане зависи от цялата плазмена система.
Типични приложения за факела PM80 CNC
PM80 е проектиран за автоматизирани приложения за плазмено рязане, включително:
CNC маси за плазмено рязане
Автоматизирано рязане на профили
Изработка на ламарина
Изработка на конструкцията
Машинни компоненти
Части за селскостопанска техника
Компоненти на строителна техника
Метални мебели
Изработка на знаци
Индустриални производствени клетки
Окончателната конфигурация на горелката винаги трябва да се избира според плазмения източник на захранване и интерфейса CNC .
PM80 Поддръжка за CNC производство
Постоянното състояние на консуматива е важно, защото износен компонент може да засегне всяка повтаряща се част, произведена от система CNC .
Проверете електрода
Сменете електрода, преди прекомерното износване да причини ненадеждно запалване на дъгата или да повреди дюзата.
Проверете режещия връх
Проверете за:
Увеличен отвор на дюзата
Овален отвор
Щети от изгаряне
Силно замърсяване
Проверете дифузора
Поддържайте газовите канали чисти.
Сменете напукани или повредени компоненти.
Проверете задържащия компонент
Проверете за:
Пукнатини
Щети от изгаряне
Повреда на резбата
Изкривяване
Проверете О-пръстените
Сменете повредените уплътнения, ако възникне изтичане на газ.
Проверете кабела на фенера
Уверете се, че движението CNC не:
Чести PM80 CNC проблеми с рязането
Трудно стартиране на дъгата
Проверка:
Прекомерно скосяване
Проверка:
Тежка шлака
Проверка:
Скорост на рязане
Текущ
Дебелина на материала
Газов поток
Височина на факела
Кратък живот на консумативите
Възможните причини включват:
Несъответстващи размери на част
Проверете:
Монтаж на горелка
Височина на косене
CNC обратна реакция
Компенсация за пробив
Скорост на рязане
Състояние на консуматив
Не всеки проблем с размерите е причинен от горелката.
PM80 Консумативи за дистрибуторски и следпродажбени доставки
Професионалната PM80 програма за следпродажбено обслужване може да включва:
Публикуването на точните номера на частите и текущите диапазони помага на дистрибуторите да намалят грешките при замяната и да подобрят повторното закупуване.
OEM PM80 CNC Производство на плазмена горелка от INWELT
INWELT доставя машинни плазмени горелки и резервни компоненти на професионални B2B клиенти, включително:
CNC производители на плазмени машини
Производители на плазмени източници на енергия
CNC системни интегратори
Марки оборудване за заваряване и рязане
Вносители
Дистрибутори
Търговци на едро
Индустриални доставчици
Компании за следпродажбени консумативи
Конфигурациите OEM и ODM могат да бъдат разработени според целевия плазмен източник на захранване и машинния интерфейс.
OEM и опции за частни етикети
Персонализирането може да включва:
Брандиране на клиента
Продуктови етикети
Конфигурация на машинна горелка
5 м изводи
1/4G интегрирана връзка
1/4G отделна връзка
Централен адаптер
Коаксиален кабел
Конфигурация за поддръжка на кабели
Комплекти консумативи
Опаковка със собствена марка
Техническа документация
Изисквания за баркод и кашон
За проекти OEM предоставете спецификацията на плазмения източник на захранване, разположението на конекторите, контролера CNC и очакваното количество за закупуване.
Защо Източник PM80 Машинни факли от INWELT ?
Платформата PM80 съчетава пълни конфигурации на горелка CNC със специфична за текущата система система за смяна на консумативи.
Текущото продуктово семейство включва:
5 м пълни машинни факли
Интегрирани и разделени 1/4G връзки
Конфигурации на централен адаптер
Конфигурации на коаксиален кабел
40–100A режещи накрайници
100A накрайник за рязане
Обратно удрящ електрод
Газов дифузьор
Машинна горелка
Множество кабелни комплекти
5-пинов централен адаптер
За производителите, дистрибуторите и вносителите на оборудване, снабдяването с пълния факел и компоненти за следпродажбено обслужване от един доставчик може да опрости покупката и сервизната поддръжка.
Често задавани въпроси относно плазмената горелка PM80 CNC
Какъв ампераж е INWELT PM80 ?
PM80 трябва да бъде позициониран като 100A CNC / механизирана плазмена режеща горелка.
Какъв е работен цикъл PM80 ?
Текущата продуктова платформа използва 60% работен цикъл.
PM80 използва ли HF запалване?
да Архитектурата на консумативите PM80 и машинната горелка е съвместима с HF система за обратен удар.
PM80 ръчно фенерче ли е или машинно фенерче?
PM80 е CNC / механизирана машинна горелка.
Какви размери на режещите върхове са налични?
Настоящото семейство за рязане включва:
Ø1.0 mm / 40–50A
Ø1.1 mm / 50–60A
Ø1.2 mm / 60–70A
Ø1.3 mm / 70–80A
Кой накрайник се използва при 100A?
Настоящият стандартен съвет с висока производителност е:
IJWV1681-13 / 51311.13 – Ø1.3 mm / 70–80A / Back-Striking
Кой електрод използва PM80 ?
Текущият електрод е:
IJWC1670 / 52558
Кой дифузьор използва PM80 ?
Текущият дифузьор е:
IJWG1676 / 60027
Каква глава на горелката използва PM80 ?
Текущата глава на машината е:
IJWA0632
Какви дължини на кабелите са налични?
Настоящото семейство машинни горелки включва:
Какви опции за конектори са налични?
Наличните конфигурации включват:
Може ли PM80 да се използва с всеки 100A плазмен нож?
не
Стартовата архитектура, системата с пилотна дъга, съединителят, контролното окабеляване и изискванията за газ също трябва да съвпадат.
PM80 поддържа ли контрол на височината на горелката?
Може да се интегрира в системи CNC с помощта на съвместимо оборудване за контрол на височината на горелката.
Точната конфигурация на THC зависи от плазмения източник на захранване и CNC контролера.
Може ли PM80 да реже неръждаема стомана?
Да, когато се използва със съвместима система за плазмено рязане и подходящи работни параметри.
Може ли PM80 да реже алуминий?
да
Алуминият е електропроводим и може да се реже плазмено с подходяща плазмена система.
Колко дебел може да реже PM80 ?
Няма универсална дебелина на рязане, определяна само от горелката.
Използвайте проверени препоръчителни, максимални и прекъсващи данни от цялата система за плазмено рязане.
Може ли PM80 да се използва за издълбаване?
Текущата фамилия консумативи включва 80A прорязващ накрайник и свързани предни компоненти.
Плазменият източник на захранване и машинният процес трябва също да поддържат издълбаване.
INWELT предлага ли OEM PM80 CNC факли?
да
OEM/ODM , конфигурации с частна марка, кабели, конектори и комплекти консумативи са налични за квалифицирани производители на оборудване, системни интегратори, дистрибутори и вносители.
Поискайте оферта за INWELT PM80 CNC горелка за плазмено рязане
За по-бързо потвърждение на съвместимостта предоставете:
Производител и модел на плазмен източник на захранване
Номинален изходен ток
Съществуващ модел фенерче
Тип система за стартиране
CNC контролер
Снимки на главния конектор
Снимки на контролния интерфейс
Необходима дължина на кабела
Необходим ток на рязане
Изискване за рязане или издълбаване
Изисквания към консумативите
Очаквано количество за закупуване
INWELT или частна търговска марка
След това INWELT може да потвърди подходящата PM80 машинна горелка, кабел, конектор и конфигурация на консумативи за вашата CNC система за плазмено рязане.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių