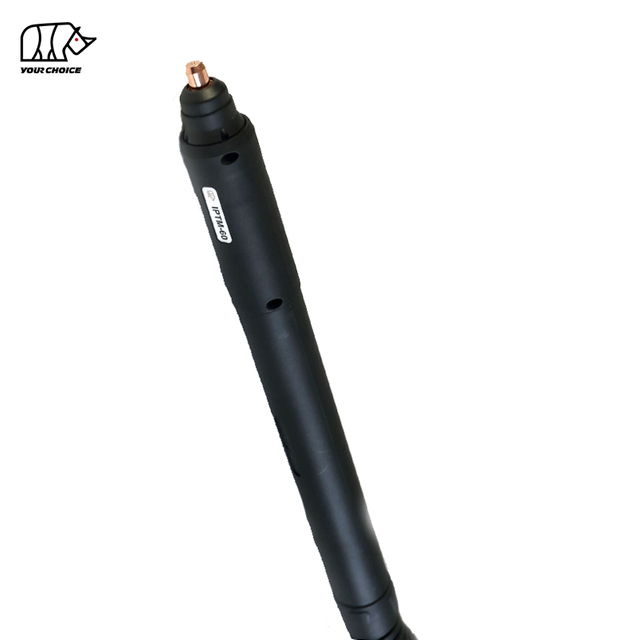
PT серия не-HF плазмени режещи горелки за ръчни и CNC приложения
Серията INWELT PT е семейство невисокочестотни плазмени режещи горелки с въздушно охлаждане, предназначени както за ръчно, така и за механизирано рязане на метал.
Текущата продуктова гама обхваща ръчни PT горелки и CNC-ориентирани PTM машинни горелки от 20A до 100A.
Актуалните модели включват:
Ръчна горелка за плазмено рязане PT20 – 20A
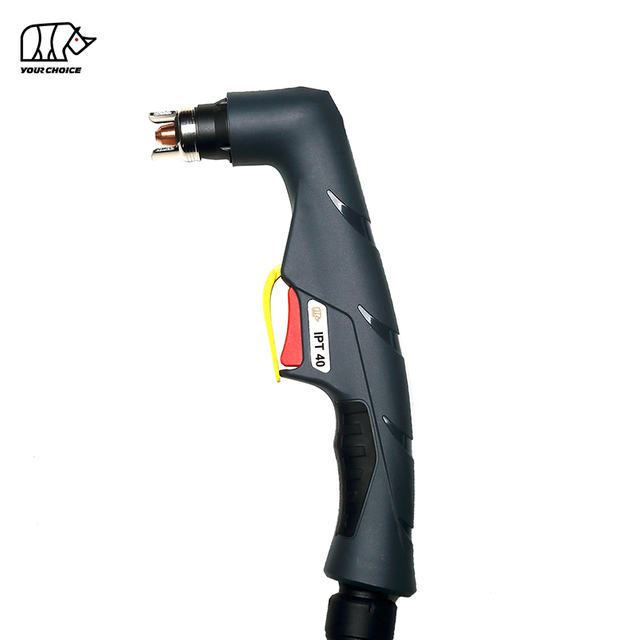
Ръчна горелка за плазмено рязане PT40 – 40A
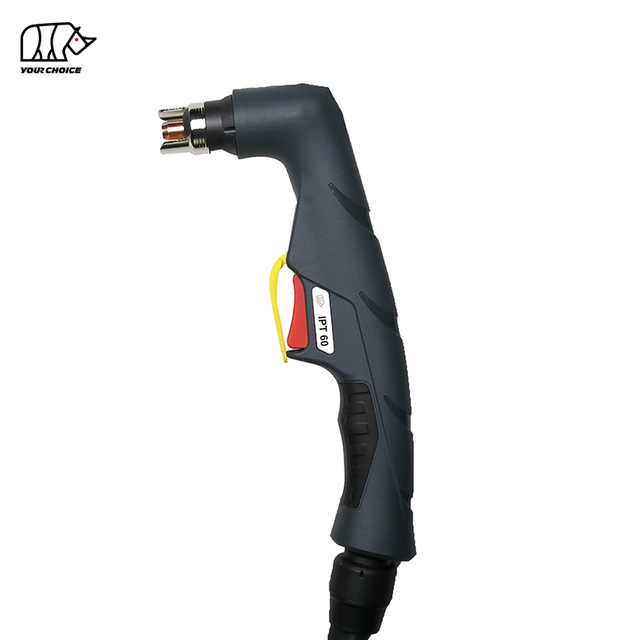
PT60 – 60A ръчна пилотна дъгова горелка за плазмено рязане
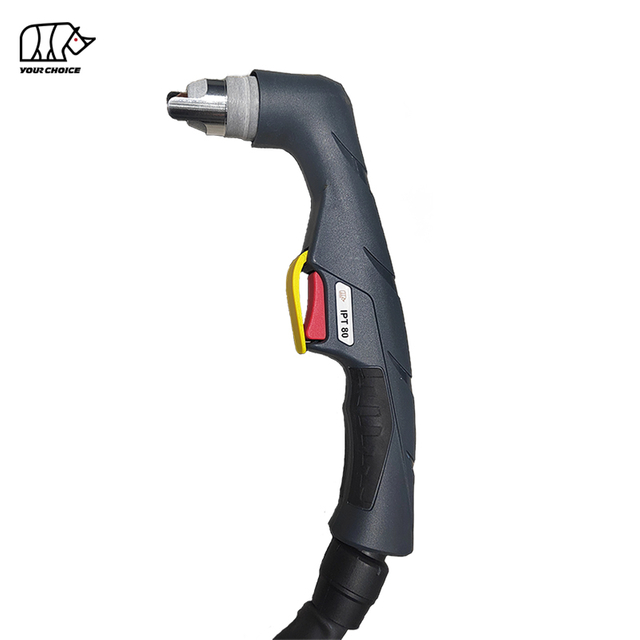
Ръчна горелка за плазмено рязане PT80 – 80A
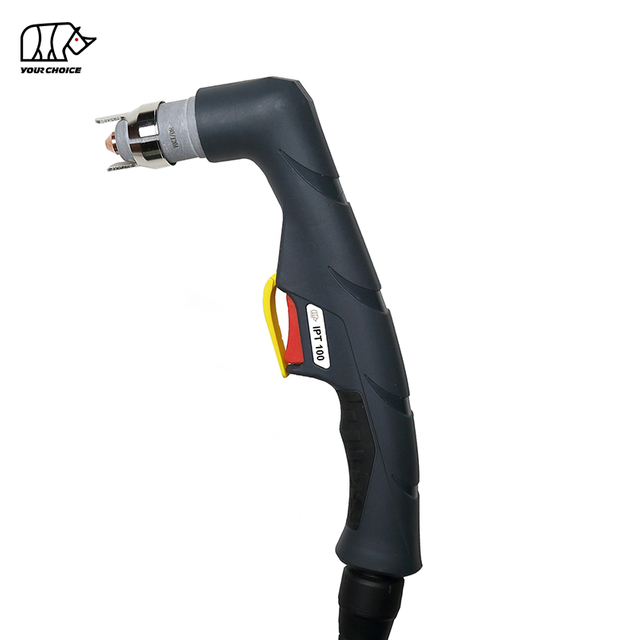
Ръчна горелка за плазмено рязане PT100 – 100A
PTM60 – 60A CNC горелка за плазмено рязане
PTM100 – 100A CNC плазмено рязане
Серията PT е проектирана около не-HF стартови архитектури , докато точната конфигурация на пилотната дъга, обратния удар, контролния проводник и консумативите зависи от индивидуалния модел на горелката.
Множество пълни комплекти на горелки, дължини на кабели, задни конектори, устройства за управление и резервни консумативи са налични за професионални B2B клиенти.
INWELT PT Series Model Comparison
Model
Номинален ток
Работен
пускова система
Процесен газ
Типично олово
PT20
20А
Ръчно / Ръчно
Не-HF
Въздух / N₂
4 м
PT40
40А
Ръчно / Ръчно
Не-HF
Въздух / N₂
4 м
PT60
60А
Ръчно / Ръчно
Non-HF / Пилотна дъга
Въздух / N₂
6 м
PT80
80А
Ръчно / Ръчно
Non-HF / Back-Striking
Въздух / N₂
6 м / 12 м
PT100
100А
Ръчно / Ръчно
Non-HF / Back-Striking
Въздух / N₂
6 м / 12 м
PTM60
60А
CNC / Механизиран
Non-HF / Back-Striking
Въздух / N₂
6 м
PTM100
100А
CNC / Механизиран
Non-HF / Back-Striking
Въздух / N₂
6 м
Винаги проверявайте страницата на отделния продукт, преди да поръчате, тъй като работният цикъл, налягането на газа, потокът на газа, последващият поток, конфигурацията на кабела и опциите на конектора варират според модела.
Ръчни горелки за плазмено рязане PT
Ръчната гама PT е предназначена за приложения за ръчно рязане, при които операторът контролира движението на горелката и разстоянието на рязане.
Текущите ръчни модели включват PT20, PT40, PT60, PT80 и PT100.
Ръчна горелка за плазмено рязане PT20 20A без HF
PT20 е ръчният модел с най-нисък ток в настоящата серия PT.
Текущата конфигурация включва:
20A номинален ток
35% работен цикъл
Стартиране на не-HF дъга
Работа с въздух/N₂
Прибл. 2 бара налягане на газа
Прибл. 30 L/min газов поток
Прибл. 15-секунден препоръчителен последващ поток
4 м стандартен кабел
PT20 е проектиран за съвместими плазмени системи с по-ниска мощност и леко ръчно рязане.
Наличието на консумативи с по-висок ток в рамките на по-широкото семейство части не трябва автоматично да променя основната номинална стойност на горелката PT20.
Ръчна горелка за плазмено рязане PT40 40A без HF
PT40 е проектиран за съвместими системи за плазмено рязане 40A.
Текущите спецификации на INWELT включват:
40A номинален ток
60% работен цикъл
Стартиране без HF
Работа с въздух/N₂
Прибл. 4,5–5,0 bar работно налягане
Прибл. 120–130 L/min газов поток
Прибл. 35-секунден препоръчителен последващ поток
4 м стандартен кабел
Директни, 1/4G и конфигурации с централен адаптер се предлагат с различни подредби на контролния кабел.
PT60 60A не-HF пилотна дъгова плазмена горелка
PT60 е 60A ръчен фенер, предназначен за съвместими не-HF плазмени системи с пилотна дъга.
Текущите спецификации включват:
60A номинален ток
60% работен цикъл
Стартиране на пилотна дъга без HF
Работа с въздух/N₂
Прибл. 4,5–5,0 бара налягане на газа
Прибл. 120–130 L/min газов поток
Прибл. 55-секунден препоръчителен последващ поток
6 м стандартен кабел
Наличните конфигурации включват интегрирани, разделени и централен адаптер с опции за 2-жилен или 4-жилен контрол.
PT80 80A не-HF ръчна плазмена режеща горелка
PT80 е проектиран за приложения с ръчно рязане с по-висока производителност.
Текущите спецификации включват:
80A номинален ток
60% работен цикъл
Стартиране без високочестотни удари
Работа с въздух/N₂
Прибл. 4,5–5,0 бара налягане на газа
Прибл. 120–130 L/min газов поток
Прибл. 80-секунден препоръчителен последващ поток
Опции за повод 6 м и 12 м
Платформата за консумативи PT80 поддържа няколко диапазона на ток на рязане заедно с конфигурации за контактно рязане и издълбаване.
PT100 100A не-HF ръчна плазмена режеща горелка
PT100 е ръчният модел с най-висок ток, включен в момента в категорията PT серия.
Текущата продуктова платформа е проектирана около:
100A номинален ток
60% работен цикъл
Стартиране без високочестотни удари
Работа с въздух/N₂
Прибл. 4,5–5,0 бара налягане на газа
Прибл. 200 L/min газов поток
Прибл. Препоръчителни 100 секунди след потока
Конфигурации на кабели 6 m и 12 m
Фамилията PT100 включва множество диапазони на тока на режещия връх, консумативи за контактно рязане, части, свързани с издълбаване и няколко конфигурации на задно свързване.
Специфичната дебелина на рязане трябва да се основава на целия плазмен източник на енергия, а не само на горелката.
PTM CNC и механизирани плазмени режещи горелки
Моделите PTM са предназначени за фиксиран монтаж на CNC плазмени маси и автоматизирани системи за рязане.
За разлика от ръчните PT горелки, машинните горелки използват права машинно ориентирана геометрия и се управляват чрез плазмен източник на захранване и CNC система.
PTM60 60A не-HF CNC плазмена режеща горелка
PTM60 е проектиран за съвместими 60A механизирани плазмени системи.
Текущите спецификации включват:
60A номинален ток
60% работен цикъл
Стартиране без високочестотни удари
Работа с въздух/N₂
Прибл. 4,4–5,0 bar налягане на газа
Прибл. 120–130 L/min газов поток
Прибл. 55-секунден препоръчителен последващ поток
6 м стандартен кабел за фенерче
PTM60 трябва да се третира по-скоро като продукт за машинна горелка, отколкото като ръчен фенер PT60 с различна дръжка.
Купувачите на CNC трябва да потвърдят главата на машината, размерите на тялото на горелката, задния конектор и интерфейса за управление, преди да поръчат.
PTM100 100A не-HF CNC плазмена режеща горелка
PTM100 е CNC моделът с по-голям ток в текущата категория PT Series.
Текущите спецификации включват:
100A номинален ток
60% работен цикъл
Стартиране без високочестотни удари
Работа с въздух/N₂
Прибл. 4,5–5,0 бара налягане на газа
Прибл. 200 L/min газов поток
Прибл. Препоръчителни 100 секунди след потока
6 м стандартен повод
В зависимост от конфигурацията се предлагат интегрирани, отделни, централен адаптер и коаксиални кабели.
Семейството консумативи PTM100 също включва няколко специфични за тока режещи накрайници, електроди, дифузори и щитове.
PT срещу PTM плазмени режещи горелки
Най-важното разграничение в рамките на серията PT е разликата между ръчните горелки PT и машинните горелки PTM.
Характеристика
PT Ръчни горелки
PTM Машинни горелки
Операция
Ръчно / Ръчно
CNC / Механизиран
Геометрия на факлата
Ръчен фенер
Направо машинна горелка
Стартиране на контрол
Управление от оператор / източник на захранване
CNC / машинно управление
Монтаж
Ръчен
Фиксиран държач за фенерче
Височина на факела
Управляван от оператор
CNC / THC управление
Основна употреба
Ръчна изработка и ремонт
Автоматизирано производство
Актуални модели
PT20 / PT40 / PT60 / PT80 / PT100
PTM60 / PTM100
Не избирайте между PT и PTM горелки само според ампеража.
Ръчната горелка PT60 и машинната горелка PTM60 могат да споделят свързана архитектура на консумативите, като същевременно използват различни пълни глави на горелка, тела и устройства за управление.
Защо да изберете не-HF плазмена горелка от серия PT?
Серията PT е проектирана за съвместими системи за плазмено рязане, които не разчитат на конвенционално високочестотно запалване.
Стартова архитектура без HF
Не-HF система избягва конвенционалната верига на високочестотно запалване, използвана от HF плазмените горелки.
В зависимост от модела, серията PT може да използва стартови механизми с пилотска дъга или заден удар.
Подходящо за електронни и CNC среди
Не-HF системите избягват HF-стартовия импулс, генериран от конвенционалните високочестотни горелки.
Това може да бъде уместно в среди за рязане, съдържащи:
CNC управление
Компютри
Моторни задвижвания
Електронни измервателни системи
Оборудване за автоматизация
Самото стартиране без HF обаче не гарантира съвместимост с CNC машина.
Пълният източник на захранване и архитектурата на управлението все още трябва да съвпадат.
HF и не-HF горелки не са взаимозаменяеми
Не-HF PT горелка не трябва да замества HF горелка само защото номиналният ток или конекторът изглеждат подобни.
Стартовата система трябва да съответства на плазмения източник на захранване.
Как да изберете правилната плазмена горелка от серия PT
Правилният избор на фенер изисква повече от съвпадащ ампераж.
Потвърдете ръчна или CNC работа
Изберете PT модел за ръчно рязане.
Изберете PTM модел за рязане с ЦПУ или фиксирана машина.
Потвърдете тока на плазмения източник на захранване
Текущите рейтинги на PT Series включват:
20А
40А
60А
80А
100А
Изберете фенер, чиято проверена мощност съответства на предвидения работен диапазон.
Потвърдете съвместимост при стартиране без HF
Източникът на плазмено захранване трябва да поддържа специфичната стартова архитектура в стил PT.
Потвърдете Pilot Arc или Back-Striking Design
Технологията за стартиране варира според модела.
Не приемайте, че всяка не-HF PT горелка използва абсолютно същия вътрешен стартов механизъм.
Потвърдете задната връзка
В зависимост от модела конфигурациите могат да включват:
Директна връзка
1/4G
Интегрирана връзка
Отделна връзка
Централен адаптер
OEM-специфична връзка
Коаксиален кабел
Потвърдете контролното окабеляване
Различни PT модели и машинни интерфейси могат да използват:
2-жилен контрол
4-жилен контрол
Коаксиални подредби
Контролната верига трябва да съответства на плазмения източник на захранване.
Системи за консумативи със заден удар от серия PT
Няколко модела PT и PTM с по-висока производителност използват архитектури на консумативи с обратен ефект.
При горелка с обратен удар вътрешното движение между електрода и дюзата е част от последователността на стартиране на пилотната дъга.
За надеждна работа следните компоненти трябва да се третират като съвпадаща система:
Електрод
Режещ връх
Дифузьор
Щит
Глава на факла
Не комбинирайте стандартни и гръбни консумативи, освен ако конкретната комбинация не е проверена.
Накрайници за рязане от серия PT според диапазона на тока
Една от най-силните технически характеристики на серията PT е наличието на специфични за модела режещи накрайници за различни диапазони на тока.
В зависимост от модела на горелката, INWELT предлага режещи накрайници за конфигурации с по-нисък и по-висок ток.
Например семействата консумативи, свързани с PT80 и PT100, включват множество диаметри на дюзите, съответстващи на различни диапазони на работен ток.
Окончателните индивидуални продуктови страници трябва да идентифицират: Информация
за поле с данни
за публикуване
Код INWELT
Точен номер на част
справка
Референтен номер
Диаметър на върха
мм
Текущ диапазон
А
Модел факла
PT / PTM модел
Процес
Рязане / Контактно рязане / дълбаене
Стартов тип
Стандартен / удрящ назад
Този тип данни за части от първи страни са особено ценни за дистрибутори и купувачи на следпродажбено обслужване.
Електроди, дифузори и екрани от серия PT
Серията PT се поддържа от широка система за смяна на консумативи.
В зависимост от модела на фенера наличните компоненти включват:
Стандартни електроди
Обратно удрящи електроди
Удължени електроди
Газови дифузори
Вихрови компоненти
Стандартни накрайници за рязане
Накрайници за контактно рязане
Разширени съвети
Външни дюзи
Щитове
Консумативи за дълбаене
О-пръстени
Глави на факел
Точните компоненти винаги трябва да бъдат съобразени с конкретния модел и диапазон на тока.
Стандартно рязане, контактно рязане и дълбаене
Някои модели от серия PT поддържат повече от един плазмен процес.
Стандартно рязане
Стандартното рязане използва подходящия режещ връх и предния стек за нормално рязане на плочи.
Свържете се с рязане
Избрани PT платформи включват консумативи за контактно рязане.
Използвайте само комбинацията щит и накрайник, предназначена за контактна работа.
Плазмено издълбаване
Семействата PT с по-голям ток могат да включват компоненти за издълбаване за:
Отстраняване на заваръчен шев
Обратно издълбаване
Отстраняване на дефект
Съвместна подготовка
Ремонт и преработка
Плазменият източник на енергия също трябва да поддържа избрания процес.
Конектори и кабели от серия PT
Различните плазмени източници на захранване използват различни интерфейси на горелка.
В зависимост от модела конфигурациите от серията INWELT PT могат да включват:
Директни кабелни монтажи
1/4G връзки
Интегрирани връзки
Отделни връзки
Централни адаптери
2-жилен контрол
4-жилен контрол
Коаксиални кабели за машина-горелка
4 м изводи
6 м изводи
12 м води
За поръчки за подмяна изпратете снимки на съществуващия конектор на горелката и контролния щепсел.
Това е по-надеждно от избора на фенер само по ампераж или външен вид.
Как да проверите съвместимостта на плазмените резачки от серията PT
PT горелката не е автоматично съвместима с всяка плазмена резачка със същия ампераж.
Преди поръчка потвърдете:
Рейтинг на източника на захранване
Фенерът трябва да работи в рамките на своя проверен ток.
Стартиране на архитектура
Машината трябва да поддържа необходимата не-HF, пилотна дъга или система с обратен удар.
Заден конектор
Връзката за захранване/газ трябва да съвпада.
Спусък или контролно окабеляване
Ръчните и машинните горелки могат да използват различни вериги за управление.
Пилотна дъгова верига
Архитектурата на пилотната дъга трябва да е съвместима с източника на захранване.
Изисквания за газ
Налягането и потокът варират значително между PT20, PT40, PT60, PT80 и PT100.
Не прилагайте газовата спецификация на един модел към цялата серия PT.
PTM серия CNC интеграция
PTM60 и PTM100 са проектирани за машинно контролирано рязане.
За CNC интеграция потвърдете:
Размери на тялото на машинната горелка
Монтажен диаметър на горелката
Използваема площ на затягане
Насочване на потенциални клиенти
Стартов сигнал
Сигнал Arc-ok
Интерфейс за управление на височината на горелката
Свързване на плазмен източник на захранване
INWELT трябва да публикува чертежи с размери за всяка PTM машинна горелка, тъй като тези данни за инсталация от първа страна са много полезни за производителите на CNC машини и системните интегратори.
PTM горелки и контрол на височината на горелките
CNC плазмена система може да използва автоматичен контрол на височината на горелката.
Възможните методи включват:
Дъгово напрежение THC
Сензор с плаваща глава
Механичен сензор за начална височина
Други съвместими системи
Точното разположение на THC зависи от плазмения източник на захранване и CNC контролера.
Не публикувайте една универсална настройка за напрежение на дъгата или височина на рязане за цялата гама PTM.
Какви метали могат да режат плазмените горелки от серията PT?
Когато са свързани към съвместим плазмен източник на захранване, горелките от серия PT могат да режат електропроводими материали, включително:
Мека стомана
Въглеродна стомана
Неръждаема стомана
Алуминий
Мед
Месинг
Поцинкована стомана
Действителната скорост на рязане, качеството на ръбовете и практичната дебелина на материала зависят от цялостната система за плазмено рязане.
Колко дебело може да се реже с плазмена горелка от серия PT?
Няма единна спецификация за дебелина на рязане, която да се прилага за цялата серия PT.
Действителният капацитет на рязане зависи от:
Плазмен източник на енергия
Модел факла
Входяща мощност
Материал
Режещ ток
Диаметър на върха
Налягане на газ
Газов поток
Скорост на пътуване
Височина или разстояние на горелката
Състояние на консуматив
Изисквано качество на ръба
Професионалните данни за рязане трябва да разграничават:
Препоръчителен капацитет на рязане
Дебелина на материала, която може да се реже продуктивно с подходящо качество на ръба.
Максимален капацитет на рязане
По-дебел материал, който все още може да се реже при намалена скорост.
Капацитет на отказ
Максималната дебелина на материала, който може да бъде разделен, обикновено с по-ниско качество на ръба.
Използвайте тествани данни, специфични за модела, вместо едно твърдение за дебелина на универсалната серия PT.
Изградете специфични за модела таблици за рязане от серия INWELT PT
INWELT трябва да разработи собствени диаграми за рязане за отделни комбинации от горелки и плазмени източници на енергия.
Проверените данни от тестовете на първа страна са по-полезни от общите твърдения за капацитета на рязане.
Ръчни приложения от серията PT
PT20, PT40, PT60, PT80 и PT100 са проектирани за ръчно рязане като:
Обща изработка
Ремонт на метал
Поддръжка на машини
Ремонт на автомобили
Селскостопанска техника
Строителна техника
Цехово рязане
Теренна поддръжка
Рязане на плочи
Ремонт на заварки
Правилният модел трябва да бъде избран според действителния плазмен източник на захранване и необходимия ток.
Приложения от серията CNC PTM
PTM60 и PTM100 са предназначени за механизирани приложения като:
CNC маси за плазмено рязане
Автоматизирано рязане на профили
Производство на ламарина
Изработка на конструкцията
Машинни компоненти
Компоненти за селскостопанска техника
Метални мебели
Индустриални производствени клетки
Автоматизирана металообработка
За използване с ЦПУ монтажът на горелката, контролният интерфейс и маршрутизирането на кабела трябва да бъдат потвърдени преди инсталирането.
Серия PT поддръжка и проверка на консумативи
Редовната поддръжка помага за поддържане на надежден старт и последователно рязане.
Проверете електрода
Сменете прекомерно износения електрод, преди да е допринесъл за трудно стартиране или повреда на дюзата.
Проверете режещия връх
Проверете за:
Увеличен отвор
Овален отвор на дюзата
Щети от изгаряне
Силно замърсяване
Проверете дифузора
Поддържайте газовите канали чисти.
Сменете повредени или топлинно деформирани компоненти.
Проверете щитовете и външните дюзи
Сменете напуканите или изгорели предни части.
Проверете проводниците на фенера
Проверете за:
Абразия
Порязвания
Топлинно увреждане
Остри завои
Разхлабени фитинги
Проверете монтирането на машинната горелка
За моделите PTM също проверете държача на горелката, перпендикулярността и маршрута на кабела.
Често срещани проблеми при рязане на серия PT
Трудно стартиране на дъгата
Проверете:
Състояние на електрода
Режещ връх
Съвместимост на системата за стартиране
Налягане на газ
Работна връзка
Заден конектор
Прекомерна шлака
Проверете:
Скорост на рязане
Текущ
Дебелина на материала
Газов поток
Височина на стойка или горелка
Състояние на консуматив
Прекомерно скосяване
Проверете:
Режещ връх
Ъгъл или перпендикулярност на горелката
Височина на косене
Скорост на пътуване
Газоразпределение
Кратък живот на консумативите
Възможните причини включват:
Мокър или замърсен въздух
Неправилна комбинация съвет/ток
Прекален пиърсинг
Неправилно разстояние на горелката
Износен електрод
Отстраняването на неизправности трябва винаги да се основава на конкретния PT или PTM модел.
Серия PT за дистрибутори и следпродажбени доставки
Серията PT поддържа както пълни продажби на горелки, така и повтарящо се търсене на резервни части.
Програмата за професионален дистрибутор може да включва:
Пълни ръчни фенери
Цялостни CNC машинни факли
Режещи съвети
Електроди
Дифузори
Щитове
Консумативи за дълбаене
Глави на факел
Дръжки
Кабелни възли
Централни адаптери
Ремонтни компоненти
Комплекти консумативи
Точните номера на частите INWELT помагат на дистрибуторите да управляват инвентара и съвместимостта на замяната по-точно.
OEM PT серия горелки за плазмено рязане Производство от INWELT
INWELT доставя горелки за плазмено рязане от серия PT и резервни компоненти на професионални B2B клиенти, включително:
Производители на плазмени резачки
Производители на CNC плазмени машини
Марки оборудване за заваряване и рязане
CNC системни интегратори
Вносители
Дистрибутори
Търговци на едро
Индустриални доставчици
Компании за следпродажбени консумативи
OEM и ODM конфигурациите могат да бъдат оценени според плазмения източник на захранване, стартовата система, целевия пазар и необходимия интерфейс.
Опции за OEM и Private-Label
Персонализирането може да включва:
Брандиране на клиента
Продуктови етикети
Маркировка на дръжката
Конфигурация на машинна горелка
Дължина на кабела на горелката
Заден конектор
Контролно окабеляване
Централен адаптер
Комплекти консумативи
Опаковка със собствена марка
Технически етикети
Изисквания за баркод и кашон
За OEM проекти осигурете целевия плазмен източник на захранване, необходимия ток, начална архитектура, изисквания за конектори и очаквано количество за поръчка.
Защо Source PT серия плазмени горелки от INWELT?
Серията INWELT PT съчетава множество номинални стойности на тока, конфигурации на ръчни и машинни горелки, резервни консумативи и опции за свързване в рамките на едно семейство продукти без HF.
Текущата категория обхваща:
20А ръчен фенер
Ръчен фенер 40A
Ръчен фенер 60A
Ръчен фенер 80A
100A ръчен фенер
60A CNC машинен фенер
100A CNC машинен фенер
Множество подредби на кабели и конектори
Семейства консумативи, специфични за модела
Компоненти за контактно рязане и издълбаване на избрани модели
Опции за OEM и частни марки
За производителите, дистрибуторите и вносителите на оборудване, снабдяването със свързани модели горелки и компоненти за следпродажбено обслужване чрез един доставчик може да опрости закупуването, инвентара и техническата поддръжка.
Често задавани въпроси относно горелките за плазмено рязане от серията PT
Какво представлява серията INWELT PT?
Серията PT е семейство не-HF плазмени режещи горелки, предназначени за ръчни и CNC/механизирани приложения.
Кои модели от серия PT са ръчни фенери?
Настоящите ръчни модели са:
PT20
PT40
PT60
PT80
PT100
Кои модели от серия PT са факели с ЦПУ?
Настоящите модели машинни горелки са:
PTM60
PTM100
Какви текущи рейтинги са налични?
Текущата категория PT обхваща номинални стойности на горелката от приблизително 20A до 100A.
Проверете всяка продуктова страница за точния работен цикъл и работните спецификации.
Факелите от серията PT използват ли HF запалване?
не
Текущата серия PT е позиционирана около не-HF стартови системи.
Точната архитектура на пилотна дъга или обратен удар варира според модела.
Взаимозаменяеми ли са горелките PT и PTM?
не
PT моделите са предимно ръчни, докато PTM моделите са предназначени за фиксирана CNC или механизирана работа.
Някои консумативи може да са свързани, но пълните модули на горелката не са автоматично взаимозаменяеми.
Какъв технологичен газ използва серията PT?
Настоящите модели PT използват конфигурации Air/N₂.
Налягането и потокът на газа варират значително в зависимост от модела.
Какви дължини на кабелите са налични?
В зависимост от модела, текущите конфигурации включват 4 m, 6 m и 12 m кабели.
Могат ли горелките от серията PT да се използват на всеки плазмен нож тип CUT?
не
Само силата на тока не е достатъчна.
Стартовата архитектура, задният конектор, веригата на пилотната дъга, контролното окабеляване и изискванията за газ също трябва да съвпадат.
Могат ли горелките от серия PT да режат неръждаема стомана?
Да, когато се използва със съвместим плазмен източник на захранване и подходящи параметри.
Могат ли фенерите от серия PT да режат алуминий?
да
Алуминият е електропроводим и може да се нарязва плазмено с помощта на подходяща плазмена система.
Колко дебело може да реже фенер от серия PT?
Няма една стойност на дебелината за цялата серия.
Капацитетът на рязане зависи от конкретната горелка, източник на енергия, материал, ток, консумативи и параметри на рязане.
Налични ли са резервни консумативи?
да
INWELT доставя режещи накрайници, електроди, дифузори, щитове, горелки, кабели и свързани резервни компоненти за поддържаните конфигурации от серия PT.
INWELT предлага ли OEM плазмени горелки от серия PT?
да
OEM/ODM, частни етикети, конектори, кабели и комплекти консумативи са достъпни за квалифицирани производители на оборудване, CNC интегратори, дистрибутори и вносители.
Поискайте оферта за горелки за плазмено рязане от серия INWELT PT
За по-бърз модел и потвърждение за съвместимост, предоставете:
Производител и модел на плазмен нож
Номинален изходен ток
Съществуващ модел фенерче
Ръчно или CNC приложение
Тип система за стартиране
Снимки на главния конектор
Снимки на пилотна дъга или контролен конектор
Необходима дължина на кабела
Необходими консумативи
Очаквано количество за закупуване
INWELT или частна търговска марка
Тогава INWELT може да препоръча подходящата конфигурация на PT или PTM горелка за вашата система за плазмено рязане.
Този уебсайт използва бисквитки и подобни технологии ('бисквитки'). При условие на вашето съгласие, ще използва аналитични бисквитки, за да проследи кое съдържание ви интересува, и маркетингови бисквитки, за да показва реклама въз основа на интереси. За тези мерки използваме доставчици трети страни, които също могат да използват данните за свои собствени цели.
Вие давате своето съгласие, като щракнете върху 'Приемам всички' или като приложите вашите индивидуални настройки. След това вашите данни могат да бъдат обработвани и в трети страни извън ЕС, като САЩ, които нямат съответното ниво на защита на данните и където по-специално достъпът на местните власти може да не бъде ефективно предотвратен. Можете да оттеглите вашето съгласие с незабавно действие по всяко време. Ако щракнете върху 'Отхвърли всички', ще се използват само строго необходими бисквитки.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių