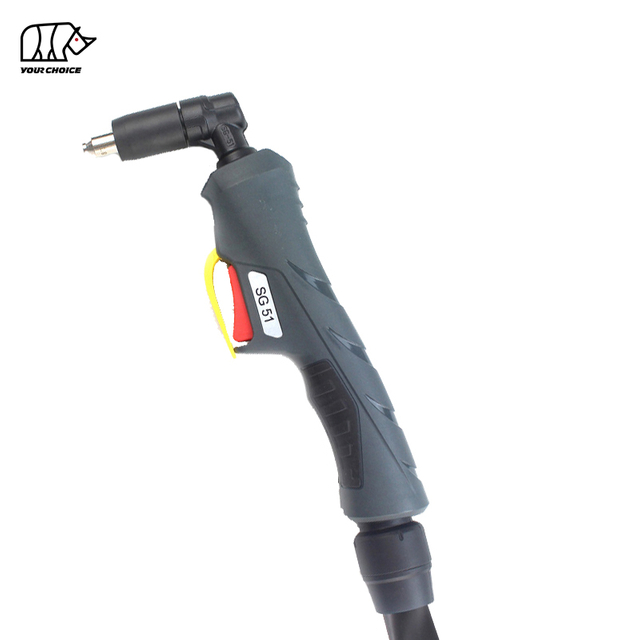
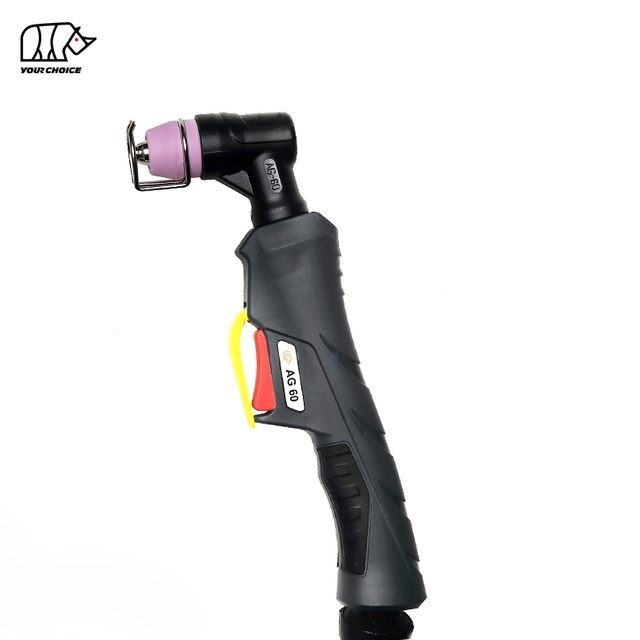
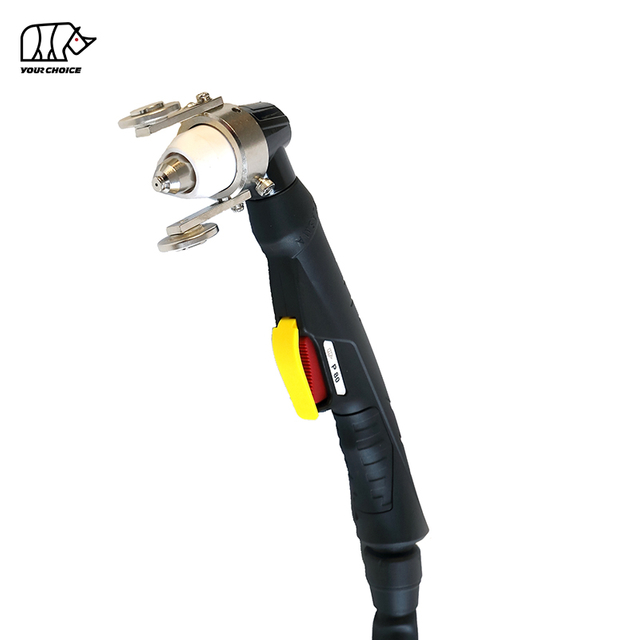
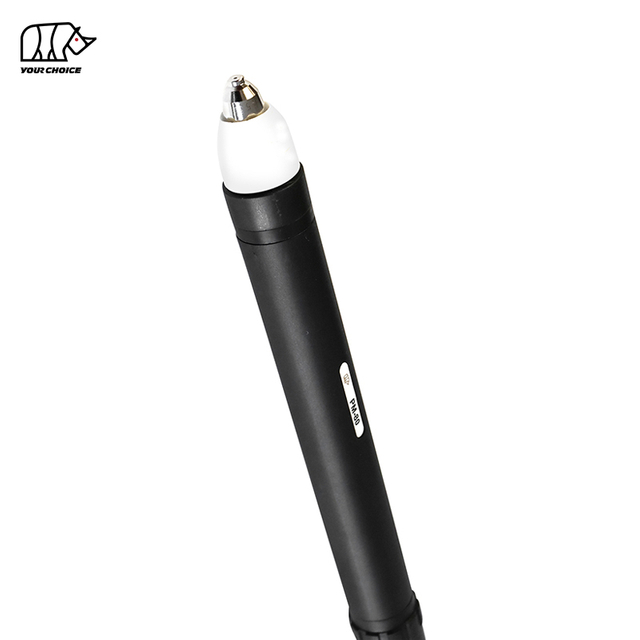
PT Series Non-HF Uchwyty do cięcia plazmowego dla aplikacji ręcznych i CNC
INWELT PT Series to rodzina chłodzonych powietrzem palników do cięcia plazmowego o niskiej częstotliwości, przeznaczonych zarówno do ręcznego, jak i zmechanizowanego cięcia metalu.
Aktualna oferta produktowa obejmuje palniki ręczne PT oraz palniki maszynowe { CNC PT M od 20A do 100A.
Aktualne modele obejmują:
PT20 – Ręczny palnik do cięcia plazmowego 20A
PT40 – Ręczny palnik do cięcia plazmowego 40A
PT60 – Ręczny palnik do cięcia plazmowego 60A z łukiem pilotującym
PT80 – Ręczny palnik do cięcia plazmowego 80A
PT Ręczny palnik do cięcia plazmowego 100 – 100A
PTM60 – 60A CNC palnik do cięcia plazmowego
PTM100 – 100A CNC palnik do cięcia plazmowego
Urządzenie PT Series zostało zaprojektowane w oparciu o HF nierozruchową , natomiast dokładna konfiguracja łuku pilotującego, zapłonu wstecznego, przewodu sterującego i materiałów eksploatacyjnych zależy od indywidualnego modelu palnika.
Dla profesjonalnych klientów B2B dostępnych jest wiele kompletnych zespołów palnika, długości kabli, tylnych złączy, układów sterowania i zamiennych materiałów eksploatacyjnych.
INWELT PT Series Model porównawczy
| Model |
Prąd znamionowy |
Praca |
System rozruchowy |
Gaz procesowy |
Typowy ołów |
| PT20 |
20A |
Ręczny / ręczny |
Non-HF |
Powietrze / N₂ |
4 m |
| PT40 |
40A |
Ręczny / ręczny |
Non-HF |
Powietrze / N₂ |
4 m |
| PT60 |
60A |
Ręczny / ręczny |
Non-HF / Łuk pilotujący |
Powietrze / N₂ |
6 m |
| PT80 |
80A |
Ręczny / ręczny |
Non-HF / Uderzenie w plecy |
Powietrze / N₂ |
6 m / 12 m |
| PT 100 |
100A |
Ręczny / ręczny |
Non-HF / Uderzenie w plecy |
Powietrze / N₂ |
6 m / 12 m |
| PTM60 |
60A |
CNC / Zmechanizowany |
Non-HF / Uderzenie w plecy |
Powietrze / N₂ |
6 m |
| PTM100 |
100A |
CNC / Zmechanizowany |
Non-HF / Uderzenie w plecy |
Powietrze / N₂ |
6 m |
Przed złożeniem zamówienia zawsze sprawdź stronę konkretnego produktu, ponieważ cykl pracy, ciśnienie gazu, przepływ gazu, wypływ gazu, konfiguracja kabli i opcje złączy różnią się w zależności od modelu.
PT Ręczny uchwyt do cięcia plazmowego es
Seria ręczna PT jest przeznaczona do zastosowań związanych z cięciem ręcznym, w których operator kontroluje ruch palnika i odległość cięcia.
Obecne modele urządzeń przenośnych to PT20 , PT40 , PT60 , PT80 i PT 100.
PT20 20A Non-HF Ręczny uchwyt do cięcia plazmowego
PT20 to model kieszonkowy o najniższym poborze prądu w obecnym modelu PT Series .
Obecna konfiguracja obejmuje:
Prąd znamionowy 20A
Cykl pracy 35%.
Rozpoczęcie łuku Non-HF
Działanie powietrze/N₂
Około. Ciśnienie gazu 2 bary
Około. Przepływ gazu 30 l/min
Około. Zalecany 15-sekundowy wypływ po wypływie
Standardowy kabel o długości 4 m
Urządzenie PT20 jest przeznaczone do kompatybilnych systemów plazmowych o niższej mocy i do lekkiego cięcia ręcznego.
Obecność materiałów eksploatacyjnych o wyższym natężeniu w szerszej rodzinie części nie powinna automatycznie zmieniać parametrów znamionowych głównego palnika PT20 .
PT40 40A Non-HF Ręczny uchwyt do cięcia plazmowego
PT40 jest przeznaczony do kompatybilnych systemów cięcia plazmowego 40A.
Aktualne specyfikacje INWELT obejmują:
Prąd znamionowy 40A
Cykl pracy 60%.
Rozpoczęcie Non-HF
Działanie powietrze/N₂
Około. Ciśnienie robocze 4,5–5,0 bar
Około. Przepływ gazu 120–130 l/min
Około. Zalecany czas po wypływie: 35 sekund
Standardowy kabel o długości 4 m
Dostępne są konfiguracje bezpośrednie, 1/4G i z adapterem centralnym z różnymi układami przewodów sterujących.
PT60 60A Non-HF Łuk pilotujący Uchwyt do cięcia plazmowego
PT60 to palnik ręczny 60 A przeznaczony do kompatybilnych systemów plazmowych innych niż HF łuku pilotującego.
Aktualne specyfikacje obejmują:
Prąd znamionowy 60A
Cykl pracy 60%.
Non-HF rozruch łuku pilotującego
Działanie powietrze/N₂
Około. Ciśnienie gazu 4,5–5,0 bar
Około. Przepływ gazu 120–130 l/min
Około. Zalecany czas po wypływie: 55 sekund
Standardowy kabel o długości 6 m
Dostępne konfiguracje obejmują układy zintegrowane, oddzielne i z centralnym adapterem z opcjami sterowania 2-przewodowego lub 4-przewodowego.
PT80 80A Non-HF Ręczny uchwyt do cięcia plazmowego
Model PT80 jest przeznaczony do zastosowań związanych z cięciem ręcznym o większej wydajności.
Aktualne specyfikacje obejmują:
Prąd znamionowy 80A
Cykl pracy 60%.
Non-HF / atak w tył
Działanie powietrze/N₂
Około. Ciśnienie gazu 4,5–5,0 bar
Około. Przepływ gazu 120–130 l/min
Około. Zalecany czas po wypływie: 80 sekund
Dostępne przewody o długości 6 m i 12 m
Platforma materiałów eksploatacyjnych PT80 obsługuje kilka zakresów prądu cięcia wraz z konfiguracjami cięcia kontaktowego i żłobienia.
PT 100 100A Non-HF Ręczny uchwyt do cięcia plazmowego
PT 100 to najbardziej wydajny model urządzenia przenośnego zaliczany obecnie do kategorii PT Series .
Obecna platforma produktów została zaprojektowana wokół:
Prąd znamionowy 100A
Cykl pracy 60%.
Non-HF / atak w tył
Działanie powietrze/N₂
Około. Ciśnienie gazu 4,5–5,0 bar
Około. Przepływ gazu 200 l/min
Około. Zalecany 100-sekundowy wypływ po wypływie
Konfiguracje przewodów o długości 6 m i 12 m
Rodzina PT 100 obejmuje wiele zakresów prądu końcówki tnącej, materiały eksploatacyjne do cięcia stykowego, części do żłobienia i kilka konfiguracji z tylnym podłączeniem.
Konkretną grubość cięcia należy określić na podstawie całego źródła zasilania plazmy, a nie samego palnika.
PT M CNC i zmechanizowany Uchwyty do cięcia plazmowego
Modele PT M przeznaczone są do stałego montażu na stołach plazmowych CNC i zautomatyzowanych systemach cięcia.
W odróżnieniu od palników ręcznych PT , palniki maszynowe wykorzystują prostą geometrię zorientowaną na maszynę i są sterowane za pomocą źródła zasilania plazmowego i systemu CNC .
PTM60 60A Non-HF Uchwyt do cięcia plazmowego CNC
PTM60 jest przeznaczony do kompatybilnych zmechanizowanych systemów plazmowych 60A.
Aktualne specyfikacje obejmują:
Prąd znamionowy 60A
Cykl pracy 60%.
Non-HF / atak w tył
Działanie powietrze/N₂
Około. Ciśnienie gazu 4,4–5,0 bar
Około. Przepływ gazu 120–130 l/min
Około. Zalecany czas po wypływie: 55 sekund
Standardowy przewód palnika o długości 6 m
Palnik PTM60 należy traktować raczej jako produkt z palnikiem maszynowym, a nie jak palnik ręczny PT60 z innym uchwytem.
CNC kupujący powinien przed złożeniem zamówienia potwierdzić głowicę maszyny, wymiary korpusu palnika, tylne złącze i interfejs sterowania.
PTM100 100A Non-HF Uchwyt do cięcia plazmowego CNC
Model PTM100 to model o wyższym prądzie CNC w aktualnej kategorii PT Series .
Aktualne specyfikacje obejmują:
Prąd znamionowy 100A
Cykl pracy 60%.
Non-HF / atak w tył
Działanie powietrze/N₂
Około. Ciśnienie gazu 4,5–5,0 bar
Około. Przepływ gazu 200 l/min
Około. Zalecany 100-sekundowy wypływ po wypływie
Standardowy przewód o długości 6 m
W zależności od konfiguracji dostępne są zintegrowane, oddzielne, z adapterem centralnym i układy kabli koncentrycznych.
Rodzina materiałów eksploatacyjnych PTM100 obejmuje także kilka końcówek tnących, elektrod, dyfuzorów i osłon dostosowanych do konkretnego prądu.
PT kontra PT M. Uchwyty do cięcia plazmowego
Najważniejszą różnicą w ramach PT Series jest różnica pomiędzy palnikami ręcznymi PT a palnikami maszynowymi PT M.
| Cecha |
PT Palniki ręczne |
PT Palniki maszynowe M |
| Działanie |
Ręczny / ręczny |
CNC / Zmechanizowany |
| Geometria palnika |
Ręczna latarka |
Prosty palnik maszynowy |
| Uruchom kontrolę |
Sterowanie operatorem/źródłem prądu |
CNC / sterowanie maszynowe |
| Montowanie |
Ręczny |
Stały uchwyt na latarkę |
| Wysokość palnika |
Kontrolowany przez operatora |
CNC / Kontrolowana THC |
| Główne zastosowanie |
Ręczna produkcja i naprawa |
Zautomatyzowana produkcja |
| Aktualne modele |
PT20 / PT40 / PT60 / PT80 / PT 100 |
PTM60 / PTM100 |
Nie wybieraj pomiędzy palnikami PT i PT M wyłącznie na podstawie natężenia prądu.
Palnik ręczny PT60 i palnik zmechanizowany PTM60 mogą mieć tę samą pokrewną architekturę materiałów eksploatacyjnych, a jednocześnie korzystać z różnych kompletnych głowic palnika, korpusów i układów sterujących.
Dlaczego warto wybrać palnik plazmowy Non-HF PT Series ?
PT Series jest przeznaczony do kompatybilnych systemów cięcia plazmowego, które nie opierają się na konwencjonalnym zapłonie o wysokiej częstotliwości.
Non-HF Rozpoczęcie architektury
System inny niż HF pozwala uniknąć konwencjonalnego obwodu zapłonowego wysokiej częstotliwości stosowanego w palnikach plazmowych HF .
W zależności od modelu, PT Series może wykorzystywać zapłon pilotujący lub zapłon wsteczny.
Dotyczy środowisk elektronicznych i CNC
Systemy Non-HF unikają impulsu startowego HF generowanego przez konwencjonalne palniki o wysokiej częstotliwości.
Może to mieć znaczenie w środowiskach cięcia zawierających:
Jednakże samo uruchomienie bez HF nie gwarantuje kompatybilności z maszyną CNC .
Kompletne źródło zasilania i architektura sterowania muszą nadal pasować.
Latarki HF i Non-HF nie są wymienne
Palnik inny niż HF PT nie powinien zastępować palnika HF tylko dlatego, że prąd znamionowy lub złącze wydają się podobne.
Układ rozruchowy musi pasować do źródła zasilania plazmy.
Jak wybrać właściwy palnik plazmowy PT Series
Prawidłowy wybór palnika wymaga więcej niż odpowiedniego natężenia prądu.
Potwierdź operację ręczną lub CNC
Wybierz model PT do cięcia ręcznego.
Wybierz model PT M do cięcia CNC lub maszyny stacjonarnej.
Sprawdź prąd źródła zasilania plazmy
Aktualne oceny PT Series obejmują:
Wybierz palnik, którego zweryfikowana moc odpowiada zamierzonemu zakresowi działania.
Potwierdź Non-HF zgodność początkową
Źródło zasilania plazmy musi obsługiwać specyficzną architekturę startową w stylu PT .
Potwierdź Łuk pilotujący lub projekt atakujący w tył
Technologia rozruchu różni się w zależności od modelu.
Nie zakładaj, że każdy palnik inny niż HF PT wykorzystuje dokładnie ten sam wewnętrzny mechanizm rozruchowy.
Potwierdź połączenie z tyłu
W zależności od modelu konfiguracje mogą obejmować:
Potwierdź okablowanie sterujące
Różne modele PT i interfejsy maszyn mogą wykorzystywać:
Sterowanie 2-przewodowe
Sterowanie 4-przewodowe
Układy współosiowe
Obwód sterujący musi pasować do źródła zasilania plazmy.
PT Series Uderzające w tył systemy materiałów eksploatacyjnych
Kilka modeli PT i PT M o wyższej wydajności wykorzystuje innowacyjną architekturę materiałów eksploatacyjnych.
W palniku z zapłonem wstecznym ruch wewnętrzny pomiędzy elektrodą a dyszą stanowi część sekwencji początkowej łuku pilotującego.
Aby zapewnić niezawodne działanie, jako dopasowany system należy traktować następujące elementy:
Elektroda
Końcówka do cięcia
Dyfuzor
Tarcza
Głowa palnika
Nie łącz materiałów eksploatacyjnych standardowych i wstecznych, chyba że specyficzna kombinacja została sprawdzona.
PT Series Końcówki tnące według bieżącego zakresu
Jedną z najmocniejszych cech technicznych PT Series jest dostępność specyficznych dla modelu końcówek tnących dla różnych zakresów prądu.
W zależności od modelu palnika, INWELT oferuje końcówki tnące dla konfiguracji o niższym i większym prądzie.
Na przykład rodziny materiałów eksploatacyjnych powiązane z PT80 i PT 100 obejmują wiele średnic dysz odpowiadających różnym zakresom prądu roboczego.
Końcowe strony poszczególnych produktów powinny zawierać: Informacje
| o polach danych |
do opublikowania |
| INWELT Kod |
Dokładny numer części |
| Odniesienie |
Numer odsyłacza |
| Średnica końcówki |
mm |
| Aktualny zakres |
A |
| Model latarki |
PT / PT Model M |
| Proces |
Cięcie / Cięcie kontaktowe / Żłobienie |
| Typ początkowy |
Standardowe / Uderzenie w plecy |
Tego typu dane dotyczące części własnych są szczególnie cenne dla dystrybutorów i nabywców na rynku wtórnym.
PT Series Elektrody, dyfuzory i osłony
PT Series jest obsługiwany przez szeroki system części zamiennych i materiałów eksploatacyjnych.
W zależności od modelu palnika dostępne komponenty obejmują:
Elektrody standardowe
Elektrody uderzające w tył
Elektrody wydłużone
Dyfuzory gazowe
Elementy wirowe
Standardowe końcówki tnące
Wskazówki dotyczące cięcia kontaktowego
Rozszerzone wskazówki
Dysze zewnętrzne
Tarcze
Materiały eksploatacyjne do żłobienia
O-ringi
Głowice pochodni
Dokładne podzespoły należy zawsze dobrać do konkretnego modelu i aktualnej oferty.
Cięcie standardowe, cięcie kontaktowe i żłobienie
Niektóre modele PT Series obsługują więcej niż jeden proces plazmowy.
Cięcie standardowe
Cięcie standardowe wykorzystuje odpowiednią końcówkę tnącą i stos czołowy do normalnego cięcia płyt.
Kontakt Cięcie
Wybrane platformy PT zawierają materiały eksploatacyjne do cięcia stykowego.
Używaj wyłącznie kombinacji osłony i końcówki przeznaczonej do pracy kontaktowej.
Żłobienie plazmowe
Wysokoprądowe rodziny PT mogą zawierać komponenty żłobiące do:
Usuwanie spoin
Żłobienie wsteczne
Usuwanie usterek
Wspólne przygotowanie
Naprawy i przeróbki
Źródło zasilania plazmy musi również wspierać wybrany proces.
PT Series Opcje złączy i kabli
Różne źródła zasilania plazmy korzystają z różnych interfejsów palnika.
W zależności od modelu konfiguracje INWELT PT Series mogą obejmować:
W przypadku zamówień na wymianę należy przesłać zdjęcia istniejącego złącza palnika i wtyczki sterującej.
Jest to bardziej niezawodne niż wybieranie latarki wyłącznie na podstawie natężenia prądu lub wyglądu zewnętrznego.
Jak sprawdzić kompatybilność przecinarki plazmowej PT Series
Palnik PT nie jest automatycznie kompatybilny z każdą przecinarką plazmową o tym samym natężeniu prądu.
Przed złożeniem zamówienia potwierdź:
Ocena źródła zasilania
Palnik powinien działać w zweryfikowanym zakresie prądu.
Rozpoczęcie architektury
Maszyna musi obsługiwać wymagany system nie- HF , łuk pilotujący lub układ uderzenia wstecznego.
Złącze tylne
Podłączenie zasilania/gazu musi być zgodne.
Okablowanie wyzwalacza lub sterowania
Palniki ręczne i maszynowe mogą wykorzystywać różne obwody sterujące.
Obwód łuku pilotującego
Architektura łuku pilotującego musi być kompatybilna ze źródłem zasilania.
Wymagania dotyczące gazu
Ciśnienie i przepływ różnią się znacznie pomiędzy PT20 , PT40 , PT60 , PT80 i PT 100.
Nie należy stosować specyfikacji gazu jednego modelu do całego PT Series .
Integracja PT Seria M CNC
PTM60 i PTM100 przeznaczone są do cięcia sterowanego maszynowo.
Dla integracji CNC potwierdź:
Wymiary korpusu palnika maszynowego
Średnica mocowania palnika
Użytkowa powierzchnia mocowania
Trasowanie leadów
Sygnał startu
Sygnał łuku OK
Interfejs kontroli wysokości palnika
Podłączenie źródła zasilania plazmy
INWELT powinna publikować rysunki wymiarowe każdego palnika zmechanizowanego PT M, ponieważ te własne dane instalacyjne są bardzo przydatne dla producentów maszyn i integratorów systemów CNC .
PT Palniki M i kontrola wysokości palnika
System plazmowy CNC może wykorzystywać automatyczną kontrolę wysokości palnika.
Możliwe metody obejmują:
THC na napięcie łuku
Wykrywanie pływającej głowy
Mechaniczny czujnik wysokości początkowej
Inne kompatybilne systemy
Dokładny układ THC zależy od źródła zasilania plazmy i kontrolera CNC .
Nie publikuj jednego uniwersalnego ustawienia napięcia łuku lub wysokości cięcia dla całego zakresu PT M.
Jakie metale mogą ciąć palniki plazmowe PT Series ?
Po podłączeniu do kompatybilnego źródła prądu plazmowego palniki PT Series mogą ciąć materiały przewodzące prąd elektryczny, w tym:
Łagodna stal
Stal węglowa
Stal nierdzewna
Aluminium
Miedź
Mosiądz
Stal ocynkowana
Rzeczywista prędkość cięcia, jakość krawędzi i praktyczna grubość materiału zależą od kompletnego systemu cięcia plazmowego.
Jaką grubość może ciąć palnikiem plazmowym PT Series ?
Nie ma jednej specyfikacji grubości cięcia, która miałaby zastosowanie do całego PT Series .
Rzeczywista wydajność cięcia zależy od:
Profesjonalne parametry skrawania powinny rozróżniać:
Zalecana wydajność cięcia
Grubość materiału, którą można produktywnie ciąć przy odpowiedniej jakości krawędzi.
Maksymalna wydajność cięcia
Grubszy materiał, który nadal można ciąć przy zmniejszonej prędkości.
Zdolność do odpraw
Maksymalna grubość materiału, jaką można oddzielić, zazwyczaj przy niższej jakości krawędzi.
Użyj przetestowanych danych specyficznych dla modelu, a nie jednego uniwersalnego oświadczenia o grubości PT Series .
Twórz wykresy cięcia specyficzne dla modelu INWELT PT Series
INWELT powinien opracować własne wykresy cięcia dla poszczególnych kombinacji palnika i źródła zasilania plazmy.
Polecane pola obejmują: Dane
| parametrów |
do opublikowania |
| Model latarki |
PT20 / PT40 / PT60 / PT80 / PT 100 / PTM60 / PTM100 |
| Tworzywo |
Stal miękka / stal nierdzewna / aluminium |
| Grubość |
Testowana grubość |
| Aktualny |
Rzeczywisty prąd |
| Kod wskazówki |
INWELT numer części |
| Średnica końcówki |
mm |
| Ciśnienie gazu |
bar |
| Przepływ gazu |
L/min |
| Szybkość cięcia |
mm/min |
| Wysokość palnika / odsunięcie |
mm |
| Wynik |
Zalecane / Maksymalne / Odprawa |
Zweryfikowane dane z testów własnych są bardziej przydatne niż ogólne twierdzenia dotyczące wydajności cięcia.
Ręczne PT Series Aplikacje
PT20 , PT40 , PT60 , PT80 i PT 100 są przeznaczone do zastosowań związanych z cięciem ręcznym, takich jak:
Ogólna fabrykacja
Naprawa metalu
Konserwacja maszyn
Naprawa samochodów
Sprzęt rolniczy
Sprzęt budowlany
Cięcie warsztatowe
Utrzymanie pola
Cięcie płyt
Naprawa spoiny
Należy wybrać odpowiedni model w zależności od rzeczywistego źródła zasilania plazmy i wymaganego prądu.
CNC PT Zastosowania serii M
PTM60 i PTM100 przeznaczone są do zastosowań zmechanizowanych takich jak:
CNC stoły do cięcia plazmowego
Automatyczne cięcie profili
Produkcja blach
Wykonanie konstrukcyjne
Elementy maszyn
Elementy sprzętu rolniczego
Meble metalowe
Przemysłowe ogniwa produkcyjne
Zautomatyzowana obróbka metali
W przypadku zastosowania CNC przed instalacją należy potwierdzić montaż palnika, interfejs sterowania i poprowadzenie kabli.
PT Series Konserwacja i kontrola materiałów eksploatacyjnych
Regularna konserwacja pomaga utrzymać niezawodny rozruch i spójne cięcie.
Sprawdź elektrodę
Wymień nadmiernie zużytą elektrodę, zanim przyczyni się ona do utrudnionego rozruchu lub uszkodzenia dyszy.
Sprawdź końcówkę tnącą
Sprawdź:
Powiększony otwór
Otwór dyszy owalny
Uszkodzenia spalone
Ciężkie zanieczyszczenie
Sprawdź dyfuzor
Utrzymuj kanały gazowe w czystości.
Wymień uszkodzone lub zdeformowane pod wpływem ciepła elementy.
Sprawdź osłony i dysze zewnętrzne
Wymień pęknięte lub spalone części czołowe.
Sprawdź przewody palnika
Sprawdź:
Abrazja
Cięcia
Uszkodzenia cieplne
Ostre zakręty
Luźne okucia
Sprawdź mocowanie palnika maszynowego
W przypadku modeli PT M sprawdź także uchwyt palnika, prostopadłość i poprowadzenie kabla.
Częste PT Series problemy z cięciem
Trudne uruchomienie łuku
Sprawdzać:
Nadmierny żużel
Sprawdzać:
Nadmierny skos
Sprawdzać:
Krótka żywotność materiałów eksploatacyjnych
Możliwe przyczyny obejmują:
Wilgotne lub zanieczyszczone powietrze
Nieprawidłowa kombinacja końcówki/prądu
Nadmierne piercing
Nieprawidłowa odległość palnika
Zużyta elektroda
Rozwiązywanie problemów powinno zawsze opierać się na konkretnym modelu PT lub PT M.
PT Series dla dystrybutorów i dostaw na rynek wtórny
PT Series obsługuje zarówno pełną sprzedaż palników, jak i powtarzający się popyt na rynku wtórnym.
Program profesjonalnego dystrybutora może obejmować:
Kompletne latarki ręczne
Kompletne palniki maszynowe CNC
Wskazówki dotyczące cięcia
Elektrody
Dyfuzory
Tarcze
Materiały eksploatacyjne do żłobienia
Głowice pochodni
Uchwyty
Zespoły kablowe
Adaptery centralne
Napraw komponenty
Zestawy materiałów eksploatacyjnych
Dokładne numery części INWELT pomagają dystrybutorom dokładniej zarządzać zapasami i zgodnością części zamiennych.
OEM PT Series Uchwyt do cięcia plazmowego Produkcja przez INWELT
INWELT dostarcza PT Series palniki do cięcia plazmowego i komponenty zamienne profesjonalnym klientom B2B, w tym:
Producenci przecinarek plazmowych
CNC producenci maszyn plazmowych
Marki sprzętu do spawania i cięcia
CNC integratorów systemów
Importerzy
Dystrybutorzy
Hurtownicy
Dostawcy przemysłowi
Firmy zajmujące się materiałami eksploatacyjnymi na rynku wtórnym
Konfiguracje OEM i ODM można ocenić w zależności od źródła zasilania plazmy, systemu rozruchowego, rynku docelowego i wymaganego interfejsu.
OEM i opcje marki własnej
Personalizacja może obejmować:
Marka klienta
Etykiety produktów
Oznaczenie uchwytu
Konfiguracja palnika maszynowego
Długość przewodu palnika
Złącze tylne
Okablowanie sterujące
Adapter centralny
Zestawy materiałów eksploatacyjnych
Opakowanie pod marką własną
Etykiety techniczne
Wymagania dotyczące kodów kreskowych i kartonu
W przypadku projektów OEM podaj docelowe źródło zasilania plazmy, wymagany prąd, architekturę początkową, wymagania dotyczące złączy i szacunkową wielkość zamówienia.
Dlaczego warto zaopatrzyć się w palniki plazmowe PT Series firmy INWELT ?
Urządzenie INWELT PT Series łączy w sobie wiele prądów znamionowych, konfiguracje z palnikiem ręcznym i maszynowym, zamienne materiały eksploatacyjne i opcje połączeń w ramach jednej rodziny produktów innych niż HF .
Obecna kategoria obejmuje:
Palnik ręczny 20A
Palnik ręczny 40A
Palnik ręczny 60A
Palnik ręczny 80A
Palnik ręczny 100A
Palnik maszynowy 60A CNC
Palnik maszynowy 100A CNC
Wiele układów kabli i złączy
Rodziny materiałów eksploatacyjnych specyficzne dla modelu
Elementy do cięcia i żłobienia kontaktowego w wybranych modelach
OEM i opcje pod marką własną
W przypadku producentów, dystrybutorów i importerów sprzętu zaopatrywanie się w powiązane modele palników i komponenty z rynku wtórnego od jednego dostawcy może uprościć zakupy, inwentaryzację i wsparcie techniczne.
Często zadawane pytania dotyczące PT Series Uchwyty do cięcia plazmowego
Co to jest INWELT PT Series ?
PT Series to rodzina palników do cięcia plazmowego innych niż HF przeznaczonych do zastosowań ręcznych i CNC /zmechanizowanych.
Które modele PT Series to palniki ręczne?
Aktualne modele ręczne to:
PT20
PT40
PT60
PT80
PT 100
Które modele PT Series to palniki maszynowe CNC ?
Aktualne modele palników maszynowych to:
Jakie aktualne oceny są dostępne?
Obecna kategoria PT obejmuje parametry palnika od około 20A do 100A.
Sprawdź każdą stronę produktu, aby uzyskać dokładny cykl pracy i specyfikację działania.
Czy palniki PT Series używają zapłonu HF ?
NIE.
Obecny PT Series jest umiejscowiony wokół systemów startowych innych niż HF.
Dokładna architektura łuku pilotującego lub uderzenia wstecznego różni się w zależności od modelu.
Czy palniki PT i PT M są wymienne?
NIE.
Modele PT są głównie ręczne, natomiast modele PT M są przeznaczone do pracy stacjonarnej CNC lub zmechanizowanej.
Niektóre materiały eksploatacyjne mogą być ze sobą powiązane, ale kompletne zespoły palnika nie podlegają automatycznej wymianie.
Jakiego gazu procesowego używa PT Series ?
Obecne modele PT wykorzystują konfiguracje Air/N₂.
Ciśnienie i przepływ gazu różnią się znacznie w zależności od modelu.
Jakie długości przewodów są dostępne?
W zależności od modelu, aktualne konfiguracje obejmują przewody o długości 4 m, 6 m i 12 m.
Czy palniki PT Series można stosować na dowolnej przecinarce plazmowej typu CUT?
NIE.
Sam amperaż nie wystarczy.
Architektura rozruchu, złącze tylne, obwód łuku pilotującego, okablowanie sterujące i wymagania dotyczące gazu również muszą być zgodne.
Czy palniki PT Series mogą ciąć stal nierdzewną?
Tak, pod warunkiem współpracy z kompatybilnym źródłem prądu plazmowego i odpowiednimi parametrami.
Czy palniki PT Series mogą ciąć aluminium?
Tak.
Aluminium przewodzi prąd elektryczny i można je ciąć plazmą za pomocą odpowiedniego systemu plazmowego.
Jaką grubość może ciąć palnik PT Series ?
Nie ma jednej wartości grubości dla całej serii.
Wydajność cięcia zależy od konkretnego palnika, źródła zasilania, materiału, prądu, materiałów eksploatacyjnych i parametrów cięcia.
Czy dostępne są zamienne materiały eksploatacyjne?
Tak.
INWELT dostarcza końcówki tnące, elektrody, dyfuzory, osłony, głowice palników, kable i powiązane komponenty zamienne dla obsługiwanych konfiguracji PT Series .
Czy INWELT oferuje palniki plazmowe OEM PT Series ?
Tak.
OEM/ODM , konfiguracje marek własnych, złączy, kabli i zestawów materiałów eksploatacyjnych są dostępne dla wykwalifikowanych producentów sprzętu, integratorów, dystrybutorów i importerów CNC .
Poproś o wycenę dla INWELT PT Series Uchwyty do cięcia plazmowego
Aby szybciej potwierdzić model i kompatybilność, podaj:
Producent i model przecinarki plazmowej
Znamionowy prąd wyjściowy
Istniejący model palnika
Aplikacja ręczna lub CNC
Typ układu rozruchowego
Zdjęcia głównych złączy
Zdjęcia łuku pilotującego lub złącza sterującego
Wymagana długość przewodu
Wymagane materiały eksploatacyjne
Szacowana ilość zakupu
INWELT lub branding pod marką własną
Następnie INWELT może polecić odpowiednią konfigurację palnika PT lub PT M dla Twojego systemu cięcia plazmowego.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių