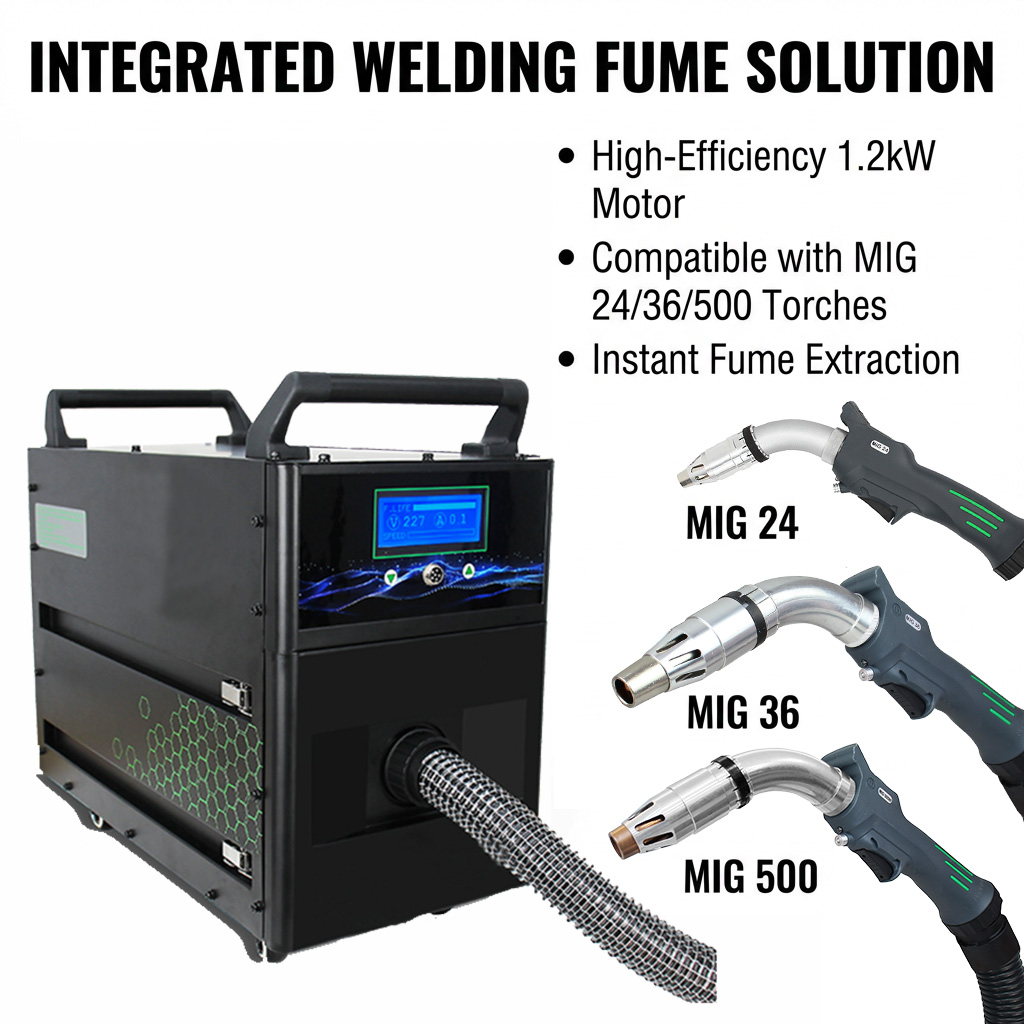
جوشکاری برای تولید مدرن ضروری است، اما دود متراکم که از حوضچه جوش برمیخیزد مدتهاست که یک خطر شغلی پذیرفته شده است. این پذیرش به سرعت در حال محو شدن است. از آنجایی که آژانسهای نظارتی در سراسر جهان محدودیتهای تماس را تشدید میکنند و پیامدهای سلامتی بلندمدت دود جوش از نظر علمی غیرقابل انکار میشوند، مغازههای تولیدی به سمت راهحل دقیقتر و مؤثرتر حرکت میکنند: . تفنگهای استخراج دود جوشکاری مشعل
برخلاف هودهای بالای سر سنتی یا بازوهای چرخشی دست و پا گیر که به جوشکار نیاز دارند تا دائماً جریان کار خود را برای تغییر موقعیت قطع کنند، یک تفنگ بخار گیر جوشکاری سیستم خلاء را مستقیماً در مشعل جوش ادغام می کند. ذرات خطرناک را در همان لحظه ای که تولید می شوند - درست در قوس الکتریکی - جذب می کند. این مقاله مروری جامع و فنی از این فناوری ارائه میکند و علم، محرکهای انطباق و مزایای عملیاتی را توضیح میدهد که آن را به استاندارد طلایی برای جوشکاری MIG مدرن تبدیل میکند.
درک خطر نامرئی: علم دود جوش
قبل از ارزیابی تجهیزات استخراج دود، بسیار مهم است که بفهمیم چه چیزی در کف مغازه استنشاق می شود. دود جوش دود ساده نیست. این یک آئروسل پیچیده است که هنگام تبخیر فلز در دماهای شدید و متراکم شدن به ذرات جامد میکروسکوپی تشکیل می شود. این ترکیب بسته به فلز پایه، مواد پرکننده و گاز محافظ متفاوت است، اما ترکیبات رایج شامل اکسید آهن، آلومینیوم، کادمیوم، منگنز، و - نگران کننده ترین - کروم شش ظرفیتی (Cr(VI)) است که هنگام جوشکاری فولاد ضد زنگ یا آلیاژهای با کروم بالا تولید می شود.
آژانس بین المللی تحقیقات سرطان (IARC) دودهای جوشکاری را در گروه سرطان زا طبقه بندی کرده است و آنها را در گروه آزبست و دود تنباکو قرار می دهد. ذرات ریز تولید شده در حین جوشکاری - بسیار کوچکتر از 0.3 میکرون - قادر به نفوذ به اعماق نواحی آلوئولی ریه هستند. از آنجایی که این ذرات بسیار ریز هستند، مکانیسمهای پاکسازی طبیعی بدن برای از بین بردن آنها تلاش میکنند، که منجر به التهاب مزمن و در طول زمان، بیماریهای بالقوه جدی میشود.
چشم انداز نظارتی: PEL های سختگیرانه تر و دستورات انطباق
وقتی صحبت از دود جوش می شود، مقررات ایمنی شغلی دیگر قابل گذشت نیستند. اداره ایمنی و بهداشت شغلی (OSHA) تحت 29 CFR 1910.252 دستور می دهد که کارفرمایان دود جوشکاری را از طریق کنترل های مهندسی و اقدامات حفاظتی کنترل کنند. عملیات جوشکاری باید استفاده شود جمعکنندههای دود ، تهویه خروجی یا ماسکهای تنفسی برای حفظ محیط تنفسی ایمن. خطرات خاص مانند کادمیوم و فلوراید نیاز به اقدامات احتیاطی بیشتری فراتر از تهویه عمومی دارند.
خود محدودیت های نوردهی سختگیرانه هستند. برای کروم شش ظرفیتی، حد مجاز قرار گرفتن در معرض OSHA (PEL) 5 میکروگرم بر متر مربع 3 است. به عنوان میانگین وزنی 8 ساعته (TWA). برای جوشکاری آهن و فولاد نرم، PEL 5 mg/m⊃3 است. (TWA 8 ساعته)، در حالی که مؤسسه ملی ایمنی و بهداشت شغلی (NIOSH) توصیه می کند که قرار گرفتن در معرض مجموع دود جوشکاری تا حد امکان کم باشد. اتکای صرف بر تهویه عمومی مغازه یا به سادگی 'باز کردن درب ورودی' دیگر یک استراتژی کنترل قابل قبول یا قانونی قابل دفاع نیست.
سلسله مراتب کنترل های OSHA به وضوح کنترل های مهندسی - به ویژه تهویه اگزوز محلی (LEV) - را بر کنترل های اداری یا تجهیزات حفاظت شخصی اولویت می دهد. این به این معنی است که گرفتن دود در منبع قبل از ورود به ناحیه تنفس جوشکار، رویکرد ترجیحی است، نه یک فکر بعدی.
استخراج دود روی مشعل: فناوری ضبط منبع چگونه کار می کند
دو استراتژی اساسی برای استخراج دود وجود دارد: تهویه محیطی (عمومی) و جذب منبع. برای عملیات جوشکاری دستی و خودکار MIG، جذب منبع به طور مداوم انتخاب برتر مهندسی است. این آلایندهها را نزدیک به نقطه تولید قبل از پراکنده شدن در هوای تأسیسات جذب میکند و به حجم جریان هوای بسیار کمتری نسبت به سیستمهای رقیقسازی محیطی نیاز دارد. در سلولهای خودکار، استخراج روی مشعل که مستقیماً روی مشعل جوش ادغام میشود، میتواند بازده جذب بیش از 90 درصد را به دست آورد که آن را به موثرترین روش موجود تبدیل میکند.
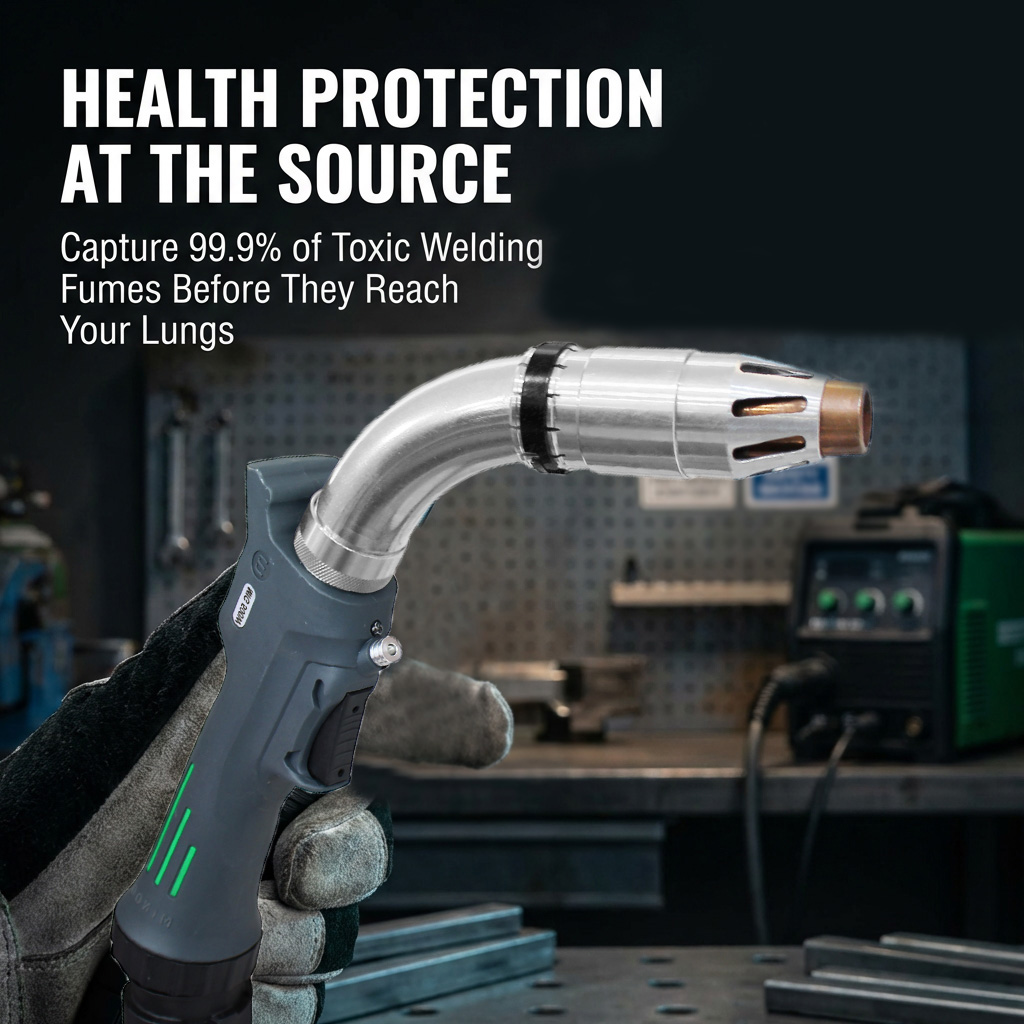
مشعل های جوشکاری با استخراج یکپارچه دود، بخار را مستقیماً در منبع، روی حوضچه جوش می گیرند. استخراج از طریق سوراخهایی در نازل در نوک مشعل انجام میشود و دود از طریق شیلنگها به کلکتور منتقل میشود. برای استخراج و تصفیه صحیح دودها، مشعل باید به یک سیستم با خلاء بالا متصل شود. این رویکرد با خلاء بالا ضروری است زیرا فشار منفی کافی برای غلبه بر شناوری حرارتی طبیعی دود ایجاد می کند و آن را از ناحیه تنفس جوشکار دور می کند.
این فناوری به نازل های گاز و استخراج دقیق طراحی شده متکی است که پوشش محافظ گاز و کیفیت جوش را حفظ می کند و همزمان دود را از بین می برد. این عملکرد دوگانه بسیار مهم است - جریان هوای استخراج نباید پوشش گاز محافظ را که حوضچه جوش مذاب را از آلودگی جوی محافظت می کند، مختل کند.
فناوری فیلتراسیون: HEPA و سیستم های چند مرحله ای
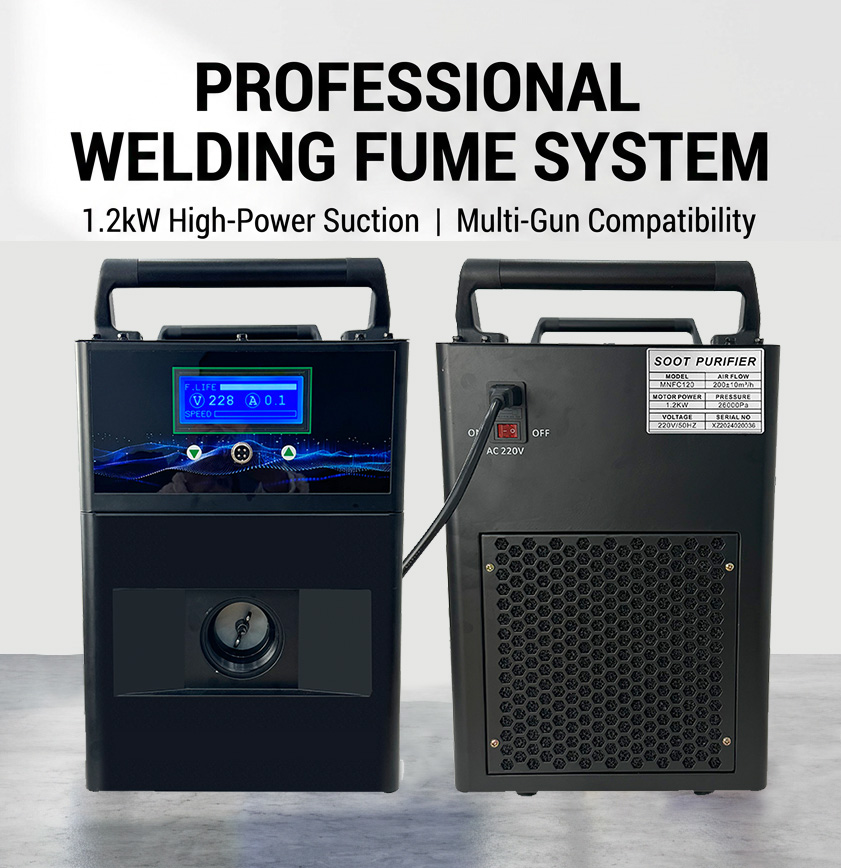
پس از جذب، دودهای جوشکاری باید قبل از بازگشت هوا به محیط کارگاه یا تخلیه در فضای باز فیلتر شوند. مدرن تفنگ های استخراج دود به واحدهای فیلتراسیون متصل می شوند که از سیستم های فیلتراسیون چند مرحله ای برای رسیدگی به چالش های منحصر به فرد ذرات جوشکاری استفاده می کنند.
فیلترهای با راندمان بالا سنگ بنای حذف موثر دود هستند. فیلترهای HEPA با درجه بندی MERV 17 و راندمان 99.97 درصد در 0.3 میکرون به طور خاص برای جذب ذرات معلق در هوا مانند گرد و غبار، دود، دود جوش، دود لحیم کاری و ذرات سنباده یا سنگ زنی طراحی شده اند. رسانه فیلتر - معمولاً فیبر شیشه ای بسیار ریز - ذرات زیر میکرونی را که در غیر این صورت از فیلترهای HVAC معمولی عبور می کنند، به دام می اندازد.
بسیاری از سیستم های صنعتی از رویکرد چند مرحله ای استفاده می کنند. یک پیش فیلتر یا تله جرقه ابتدا ذرات بزرگتر و اخگرهای داغ را جذب می کند و از رسانه هپا گرانتر در پایین دست محافظت می کند. سپس فیلتر اولیه HEPA 99.97 درصد ذرات ریز باقیمانده را در 0.3 میکرون حذف می کند. برای کاربردهایی که شامل ترکیبات آلی فرار یا بوها می شود - مانند لحیم کاری یا فرآیندهای حذف پوشش خاص - ممکن است یک فیلتر پس از کربن فعال برای جذب آلاینده های گازی که فیلترهای مکانیکی نمی توانند آنها را برطرف کنند استفاده شود.
رتبه بندی کارایی فیلتر تحت چارچوب های مختلف بین المللی استاندارد شده است. طبق استاندارد ISO 21904-1، دودگیرهای جوشکاری بر اساس کلاس کارایی طبقه بندی می شوند. برای مثال، واحدهای FilterCart+ W3 به راندمان فیلتر زیر 99% در کلاس W3 دست مییابند که مطابق با F9 تحت EN779 و MERV 14 تحت ASHRAE 52.2 است. گزینه های فیلتر HEPA 13 برای برنامه هایی که نیاز به راندمان تصویربرداری بالاتری دارند در دسترس هستند.
کاربردها در چندین فرآیند صنعتی
در حالی که جوشکاری کاربرد اصلی برای تفنگهای استخراجکننده دود است، فناوری فیلتراسیون زیربنایی در خدمت طیف وسیعی از فرآیندهای صنعتی است که آلایندههای مضر موجود در هوا تولید میکنند.
جوش رباتیک و دستی
سلول های جوشکاری رباتیک حجم قابل توجهی و پیوسته دود جوش را تولید می کنند. برای این کاربردها، دود گیرهایی که به طور مداوم کار می کنند، دارای مکانیسم های خود تمیز شونده هستند و از فیلترهای بادوام استفاده می کنند برای به حداقل رساندن زمان خرابی تعمیر و نگهداری ضروری هستند. استخراج روی مشعل ادغام شده با افکتورهای انتهایی روباتیک، کنترل دود ثابت و بدون دست را بدون وقفه در چرخه های تولید فراهم می کند. برای ایستگاه های جوشکاری دستی که به طور متناوب استفاده می شوند، دستگاه های بخار قابل حمل با بازوهای استخراج انعطاف پذیر راه حل عملی را ارائه می دهند که می تواند بر اساس تقاضای فروشگاه فعال شود.
جوشکاری MIG بر روی فولاد نرم بین 0.3 تا 0.8 گرم دود فلز در دقیقه تولید می کند که عمدتاً از اکسید آهن با منگنز و سایر ذرات فلزی کمیاب تشکیل شده است. هنگام جوشکاری فولاد ضد زنگ یا مواد با آلیاژ بالا، کروم شش ظرفیتی - یک سرطانزای تایید شده - وارد جریان دود میشود که بیشتر طراحی سیستم استخراج را برای این کاربردها هدایت میکند.
برش لیزری و جوش لیزری
پردازش لیزر - چه برش، جوش، علامت گذاری یا حکاکی - یک ستون ذرات ریز تولید می کند که ترکیب آن به مواد قطعه کار بستگی دارد. پردازش لیزری فلزات، نانوذرات اکسیدی، اغلب در محدوده زیر میکرون، تولید میکند که به رسانههای فیلتراسیون تخصصی نیاز دارند. فیلترهای استانداردی که عملکرد خوبی برای دود جوش دارند ممکن است ذرات لیزر زیر میکرونی را به طور موثر جذب نکنند. سیستم های جمع آوری گرد و غبار برای برش لیزری و جوشکاری نیز باید با دستورالعمل های انجمن ملی حفاظت از آتش برای جمع آوری گرد و غبار قابل احتراق مطابقت داشته باشد.
پردازش لیزری پلاستیک و پلیمر، ترکیبات آلی فرار و بسته به پلیمر خاص، سیانید هیدروژن یا سایر گازهای سمی را آزاد می کند. این آلاینده های گازی به جای فیلترهای ذرات مکانیکی به تنهایی به کربن فعال یا فیلتراسیون مواد شیمیایی نیاز دارند.
لحیم کاری و مونتاژ الکترونیک
لحیم کاری و لحیم کاری در قطعات الکترونیکی و مونتاژ دقیق بخارهای شار و محرک های تنفسی مبتنی بر رزین را آزاد می کند. حتی لحیم کاری مدرن بدون سرب بخارهایی تولید می کند که اگر قرار گرفتن در معرض آن به درستی کنترل نشود، در طول زمان می تواند باعث حساسیت شود. محدودیت های قرار گرفتن در معرض دود لحیم کاری بر پایه رزین به طور قابل ملاحظه ای کم است - تا حد ممکن کمتر از TWA 8 ساعته 0.05 mg/m⊃3؛ با TWA 15 دقیقه ای 0.15 mg/m⊃3؛. طبق قانون، کارفرمایان باید خطرات سلامتی کارگران را ارزیابی کرده و تهویه خروجی محلی مناسب را نصب کنند که در حالت ایدهآل سیستم استخراج دود است.
ملاحظات کلیدی هنگام انتخاب سیستم تفنگ دودگیر جوش
انتخاب سمت راست محلول استخراج دود نیاز به ارزیابی سیستماتیک چندین عامل فنی و عملیاتی دارد. هر مرکز تولید صنعتی دارای فرآیندهای منحصر به فردی است و هیچ راه حل یکسانی برای مدیریت دود جوش وجود ندارد.
ارزیابی خطرات دود و حجم تولید
اولین گام این است که بدانید فرآیند جوشکاری دقیقا چه آلاینده هایی را تولید می کند. مواد مورد استفاده، شیوه های عملیاتی و چیدمان تاسیسات همگی در خطرات دود جوشکاری نقش دارند. دانستن ترکیب مواد جوش داده شده، شناسایی دقیق خطرات را ممکن می سازد و انتظارات عملکردی را برای سیستم استخراج ایجاد می کند. جوشکاری فولاد ضد زنگ به دلیل نگرانیهای مربوط به کروم شش ظرفیتی به راندمان جذب بالاتری نیاز دارد، در حالی که جوشکاری فولادی ملایم ممکن است راهبردهای مختلف فیلتراسیون را امکان پذیر کند.
حجم دود تولید شده نیز مهم است. تاسیساتی که به صورت 24 ساعته یا 8 ساعت متوالی در روز جوشکاری می کنند، ذرات بسیار بیشتری تولید می کنند و نیاز به استخراج کننده هایی دارند که برای کار مداوم با مکانیزم های خود تمیز شونده طراحی شده اند. جوشکاری متناوب دستی ممکن است به اندازه کافی توسط واحدهای کوچکتر قابل حمل انجام شود که می توانند در صورت نیاز فعال شوند.
سرعت ضبط و الزامات جریان هوا
جذب موثر دود بستگی به حفظ سرعت جذب کافی در منبع دود دارد. برای اکثر کاربردهای جوشکاری، سرعت جذب باید بین 100 تا 200 فوت در دقیقه (0.5 تا 1.0 متر بر ثانیه) باشد. یک هود استاندارد با قطر 12 اینچ که در فاصله 12 اینچی از قوس جوشکاری MIG قرار دارد، برای حفظ سرعت جذب کافی، تقریباً به 700 تا 1000 CFM نیاز دارد. تفنگهای استخراج روی مشعل، به دلیل اینکه بلافاصله در مجاورت قوس قرار میگیرند، میتوانند با حجمهای جریان هوا به میزان قابلتوجهی به جذب موثر دست پیدا کنند و مصرف انرژی و نویز را کاهش دهند.
پارامترهای کلیدی عملکرد برای دودگیرهای متحرک معمولاً شامل جریان هوا در محدوده 800 تا 3000 m³/h، راندمان فیلتراسیون ≥99.3٪ برای ذرات 0.3 میکرومتر، ظرفیت فشار منفی ≥2000 Pa، و سطوح نویز کنترل شده زیر 65 dB(A) است. این مشخصات ضبط موثر را در عین حفظ یک محیط کاری قابل تحمل تضمین می کند.
تحرک و چیدمان تسهیلات
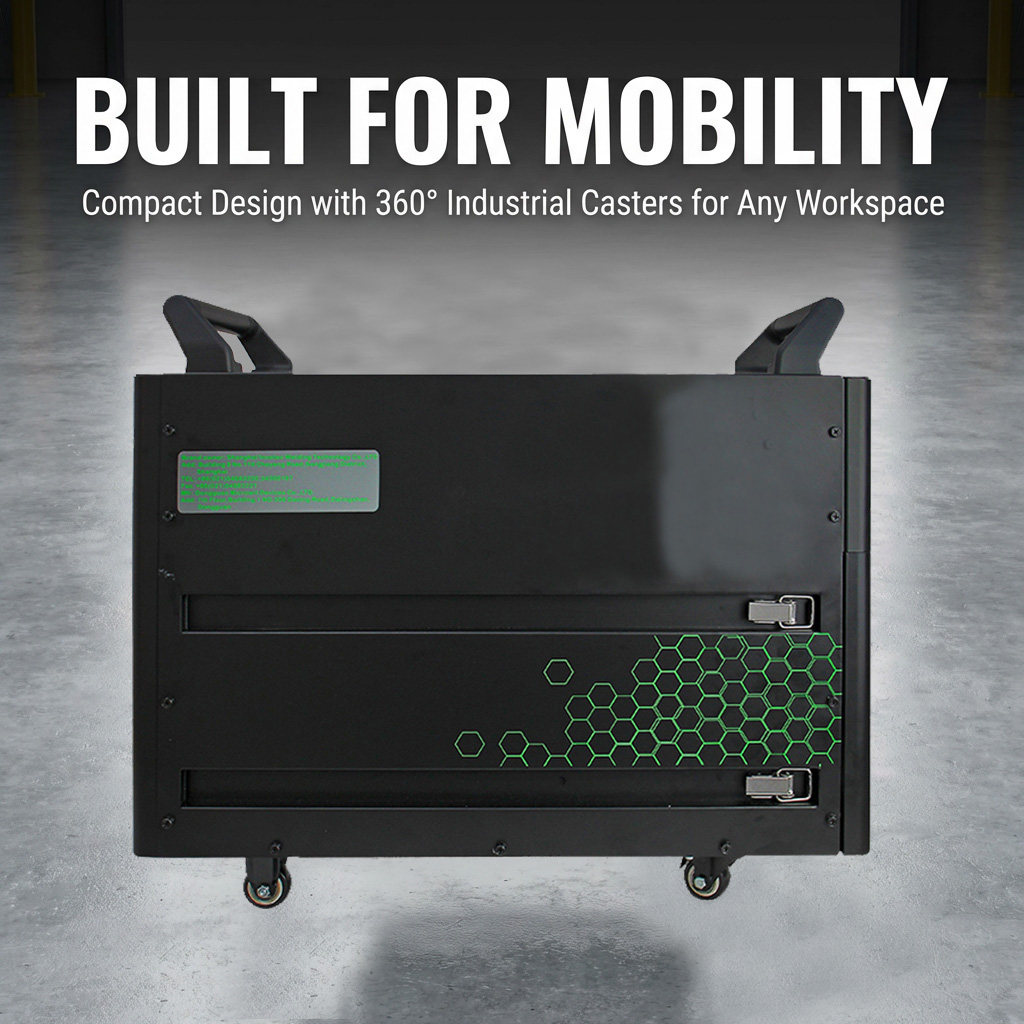
دودگیرهای متحرک جوشکاری، استقرار انعطاف پذیری را در مناطق کاری غیر ثابت ارائه می دهند. ویژگیهای ضروری شامل کاستورهای جهانی با مکانیزمهای ترمز، طراحی کارتریج فیلتر مدولار، عملکرد تمیز کردن خودکار یا دستی فیلتر و مواد محفظه مقاوم در برابر شعله با دمای بالا است. برخی از مدلها از انبساط بازوی استخراج چند ایستگاهی پشتیبانی میکنند که به یک واحد اجازه میدهد چندین ایستگاه جوشکاری مجاور را سرویس دهد.
سناریوهای کاربردی معمولی شامل ایستگاههای جوشکاری نقطهای خودرو، محلهای ساخت فولاد سازهای، مناطق مونتاژ بخش کشتیسازی، تعمیرگاههای ماشینآلات ساختمانی، و عملیات جوشکاری اجزای راهآهن هستند - هر جایی که قطعه کار بزرگ باشد یا غرفههای جوش ثابت غیرعملی باشند.
تسهیلات با ایستگاه های کاری گسترده اغلب از طرح های نقطه استفاده بهره می برند، جایی که یک جمع کننده به یک عملیات جوشکاری متصل است. از آنجایی که هر نقطه جوش استخراج کننده خاص خود را دارد، انتخاب واحدهایی با ردپای کوچک و قرار دادن آنها به طور مستقیم در مجاورت هر ایستگاه کاری یک رویکرد هوشمندانه است. در مغازههای دیگر، اگر فضای کف در نقاط جوش محدود باشد، ممکن است یک استراتژی متمرکز - که در آن یک کلکتور به چندین ایستگاه کاری از طریق یک شبکه مجرای سرویس میدهد - کارآمدتر باشد.
تعمیر و نگهداری و عمر فیلتر
تعمیر و نگهداری منظم به طور مستقیم بر عملکرد استخراج و هزینه های عملیاتی تأثیر می گذارد. کاپچر هود باید تا حد امکان نزدیک به نقطه جوش - در حالت ایده آل در 30 سانتی متر - قرار گیرد تا کارایی جذب به حداکثر برسد. دیفرانسیل فشار کارتریج فیلتر باید به طور منظم، با تعویض یا تمیز کردن به موقع کنترل شود تا از تخریب جریان هوا که عملکرد ضبط را به خطر می اندازد، جلوگیری شود. در محیط های قابل اشتعال یا انفجاری که حاوی گرد و غبار آلومینیوم یا منیزیم است، تجهیزات دارای گواهی ضد انفجار با زمین مناسب ضروری است. در حین جابجایی واحد، فن باید خاموش شود تا از پخش گرد و غبار ثانویه ناشی از لرزش فیلتر جلوگیری شود.
فیلترهای نانوالیافی با دوام و یکبار مصرف با سطوح فیلتر بزرگ - مانند 30 m⊃2. (323 ft⊃2;) — عمر مفید قابل توجهی را در مقایسه با رسانه های معمولی ارائه می دهد. هنگامی که فیلتر به ظرفیت خود می رسد، سیگنال های هشدار یکپارچه به اپراتورها هشدار می دهد که نیاز به تعویض دارد، حدس و گمان را حذف می کند و از کاهش عملکرد جلوگیری می کند.
پیامدهای بهداشتی کنترل ناکافی دود
درک خطرات بهداشتی مرتبط با قرار گرفتن در معرض دود جوش، زمینه حیاتی را برای اینکه چرا استخراج مناسب ضروری است، فراهم می کند. حتی قرار گرفتن در معرض کوتاه مدت می تواند باعث سوزش چشم، بینی و گلو، سردرد، سرگیجه و تب دود فلز شود - بیماری شبیه آنفولانزا که با لرز، تب و درد عضلانی مشخص می شود.
قرار گرفتن در معرض طولانی مدت بدون اقدامات ایمنی مناسب، خطر ابتلا به بیماری های جدی را افزایش می دهد. استنشاق دود جوش و گازهای سمی در طول سالیان متمادی می تواند منجر به برونشیت مزمن، پنومونیت و کاهش عملکرد ریه شود. قرار گرفتن در معرض منگنز، که معمولا در بخار جوش فولاد یافت می شود، با علائم عصبی شبیه به بیماری پارکینسون مرتبط است. کروم و نیکل حاصل از جوشکاری فولاد ضد زنگ می توانند باعث آسیب اندام شوند. در فضاهای بسته، کاهش سطح اکسیژن و تجمع گازهایی مانند مونوکسید کربن و ازن خطرات حاد خفگی را به همراه دارد.
این پیامدهای بهداشتی نشان میدهد که چرا کنترلهای مهندسی - بهویژه استخراج دود از منبع جذب - صرفاً یک چک باکس انطباق نیست، بلکه سرمایهگذاری اساسی در سلامت نیروی کار و پایداری عملیاتی بلندمدت است.
نتیجه گیری: سرمایه گذاری استراتژیک در ایمنی و بهره وری
تفنگ های استخراج کننده دود جوش نشان دهنده همگرایی علم بهداشت حرفه ای و بهره وری صنعتی است. این سیستمها با جذب ذرات خطرناک در قوس، از جوشکارها در برابر قرار گرفتن در معرض سرطانزا محافظت میکنند و در عین حال آلودگی در سطح کارخانه را کاهش میدهند. نتیجه تمیزتر بودن کف مغازه، کاهش هزینه های خانه داری، بهبود دید جوش و انطباق قابل اثبات با استانداردهای نظارتی سختگیرانه فزاینده است.
برای کارگاههای ساخت، تأسیسات تولیدی و عملیات تعمیر و نگهداری که در آن جوشکاری یک فرآیند اصلی است، انتقال به استخراج دود از منبع جذب موضوعی نیست، بلکه در چه زمانی است. فن آوری بالغ شده است، چشم انداز نظارتی سخت تر شده است و شواهد بهداشتی غیرقابل انکار است. انتخاب سیستم تفنگ دود گیر جوش مناسب - مطابق با مواد خاص، حجم تولید و محدودیتهای تاسیسات - یکی از تاثیرگذارترین تصمیمهایی است که یک مدیر ایمنی یا صاحب مغازه میتواند در سال 2026 و پس از آن اتخاذ کند.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių



