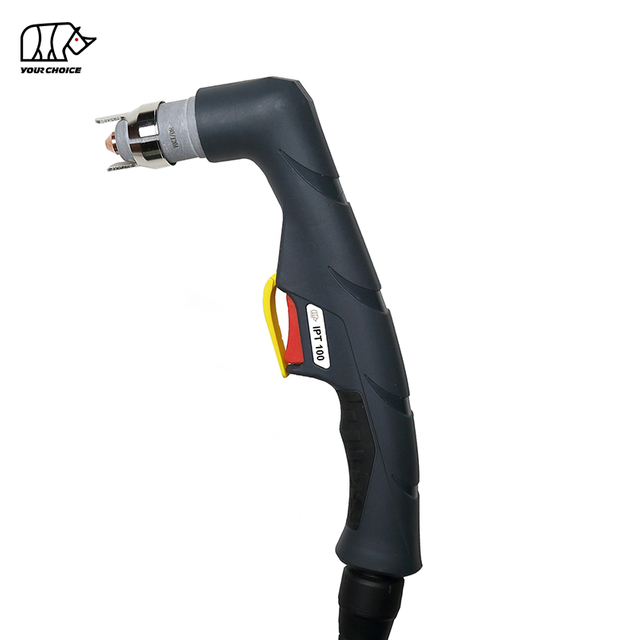
یک برش پلاسما که قوس تولید نمی کند می تواند تولید را مختل کند، پروژه های ساخت را به تاخیر بیندازد و هزینه های تعمیر و نگهداری را افزایش دهد. خواه کاتر پلاسما شما اصلاً شلیک نمی کند، دمیدن هوا بدون ایجاد قوس، یا ایجاد قوس پایلوتی که به قطعه کار منتقل نمی شود، شناسایی علت واقعی ضروری است.
چرا کاتر پلاسما شما قوس ندارد؟ شایع ترین دلایل عبارتند از فشار هوا ناکافی، فرسوده شدن مواد مصرفی مشعل، نصب نادرست اجزای مشعل، اتصالات ضعیف گیره کار، معیوب بودن سیگنال های ماشه مشعل، خطاهای حفاظتی منبع تغذیه، و مشکلات در مدار قوس پیلوت.
خوشبختانه، بسیاری از مشکلات راه اندازی قوس پلاسما را می توان از طریق بازرسی های خارجی اولیه قبل از نیاز به تعویض قطعات گران قیمت شناسایی کرد.
این راهنما هفت علت رایج شکست قوس برش پلاسما، نحوه تشخیص علائم آنها و مراحل مناسب عیب یابی را توضیح می دهد. همچنین مشکلات قوس خلبان، الزامات تامین هوا، تعمیر و نگهداری پیشگیرانه و زمانی که سرویس حرفه ای لازم است را پوشش می دهد.
وقتی کاتر پلاسما قوس نمیدهد به چه معناست؟
یک برش پلاسما از انرژی الکتریکی و جریان گاز فشرده، معمولاً هوا، برای ایجاد قوس پلاسمایی با دمای بالا استفاده می کند که قادر به برش مواد رسانای الکتریکی است.
بسته به طراحی تجهیزات، مشعل ممکن است از قوس پایلوت، مکانیزم شروع تماس یا سیستم شروع قوس دیگر استفاده کند.
در یک سیستم پایلوت قوس، قوس اولیه قبل از اینکه قوس برش اصلی به قطعه کار منتقل شود، در داخل مشعل ایجاد می شود. سپس قطعه کار به بخشی از مدار برش الکتریکی تبدیل می شود.
هنگامی که یک برش پلاسما قوس ندارد، خرابی ممکن است در هنگام شروع قوس، تثبیت قوس پایلوت یا انتقال به قطعه کار رخ دهد.
اینها مشکلات متفاوتی هستند و ممکن است نیاز به راه حل های متفاوتی داشته باشند.
چگونه می توان نوع شکست قوس پلاسما را تشخیص داد؟
قبل از تعویض قطعات، دقیقاً مشاهده کنید که وقتی می خواهید دستگاه برش پلاسما را راه اندازی کنید چه اتفاقی می افتد.
علامت برش پلاسما
علل احتمالی
اولین بررسی توصیه شده
بدون جریان هوا و بدون قوس
مدار ماشه، حفاظت ماشین، تامین هوا یا خطای کنترل
نشانگرهای خطا، منبع هوا و اتصال مشعل را بررسی کنید
هوا جریان دارد اما هیچ قوسی ظاهر نمی شود
مواد مصرفی فرسوده، مونتاژ نادرست، قفل ایمنی یا مدار راه اندازی
مواد مصرفی مشعل و درپوش نگهدارنده را بررسی کنید
قوس پایلوت شروع می شود اما منتقل نمی شود
اتصال ضعیف گیره کار، فاصله بیش از حد مشعل یا تنظیم نادرست برش
مسیر برگشت کار و توقف مشعل را بررسی کنید
قوس شروع می شود اما بلافاصله متوقف می شود
جریان هوا ناپایدار، مواد مصرفی آسیب دیده یا سیستم حفاظتی
فشار هوای جاری و نشانگرهای خطا را بررسی کنید
قوس به طور متناوب شروع می شود
اتصال مشعل شل، قطعات فرسوده یا منبع تغذیه ناپایدار
اتصالات خارجی و مواد مصرفی را بررسی کنید
قوس در حین برش مداوم متوقف می شود
محدودیت های عرضه هوا، چرخه کاری بیش از حد یا شرایط برش
جریان هوا، هشدارهای دما و محدودیت های عملیاتی را بررسی کنید
مهم: هر دستگاه برش پلاسما طوری طراحی نشده است که یک قوس پایلوت قابل مشاهده در هوای آزاد را حفظ کند. همیشه دستورالعمل های عملکرد دستگاه و مشعل خاص خود را دنبال کنید.
احتیاط های ایمنی قبل از عیب یابی
تجهیزات برش پلاسما شامل ولتاژ الکتریکی بالا، هوای فشرده، تابش قوس شدید و فلز داغ است.
قبل از برداشتن یا بازرسی مواد مصرفی مشعل:
کاتر پلاسما را خاموش کرده و آن را از منبع برق جدا کنید.
اجازه دهید مشعل و مواد مصرفی کاملا خنک شوند.
دستورالعمل های سازنده را برای آزادسازی فشار هوای ذخیره شده دنبال کنید.
از تجهیزات حفاظتی مناسب استفاده کنید.
هرگز از اینترلاک ایمنی مشعل یا سوئیچ های محافظ عبور نکنید.
محفظه دستگاه را باز نکنید و قطعات الکتریکی داخلی را لمس نکنید، مگر اینکه یک تکنسین خدمات ماهر باشید.
برخی از کاترهای پلاسما حاوی اجزای الکتریکی هستند که می توانند ولتاژ خطرناک را پس از جدا شدن دستگاه حفظ کنند.
7 علت متداول قوس نشدن کاتر پلاسما و نحوه رفع آنها
1. فشار هوا ناکافی یا کیفیت پایین هوا
یکی از اولین چیزهایی که باید بررسی کرد که یک برش پلاسما قوس ندارد، تامین هوای فشرده است.
برش پلاسما به جریان پایدار هوای تمیز و خشک برای پشتیبانی از تشکیل قوس، خنک کردن اجزای مشعل و حذف مواد مذاب از ناحیه برش نیاز دارد.
اگر جریان هوا ناکافی یا ناپایدار باشد، دستگاه ممکن است از شروع قوس جلوگیری کند یا در حین کار خاموش شود.
علائم رایج
کاتر پلاسما هوا را می دمد اما قوس تولید نمی کند.
قوس خلبان شروع می شود و به سرعت ناپدید می شود.
دستگاه هشدار فشار هوا را نمایش می دهد.
شروع قوس ناسازگار می شود.
عملکرد برش در حین کار مداوم بدتر می شود.
چرا فشار کم هوا باعث ایجاد مشکلات قوس می شود؟
بسیاری از کاترهای پلاسما فشار هوا یا جریان هوا را قبل از اجازه دادن به مشعل کنترل می کنند.
اگر فشار کمتر از محدوده عملیاتی مورد نیاز باشد، دستگاه ممکن است یک قفل محافظ را فعال کند.
فشار هوا همچنین می تواند در حین کار کردن مشعل کاهش یابد، به ویژه هنگامی که کمپرسور نمی تواند جریان کافی را حفظ کند.
این بدان معناست که رگولاتوری که فشار کافی را در حالت بیکار نشان می دهد لزوماً تأیید نمی کند که سیستم هوای کافی در حین برش دارد.
رطوبت، روغن و سایر آلاینده ها می توانند بر پایداری قوس تأثیر بگذارند و سایش مواد مصرفی را تسریع کنند.
چگونه آن را رفع کنیم
بررسی کنید که کمپرسور هوا به درستی کار می کند.
اطمینان حاصل کنید که کمپرسور می تواند جریان هوای مورد نیاز را تامین کند.
شلنگ هوا را از نظر نشتی، محدودیت ها و اتصالات آسیب دیده بررسی کنید.
رگولاتور و فیلتر هوا را بررسی کنید.
فشار هوا را در شرایط جریان با استفاده از روش توصیه شده تجهیزات بررسی کنید.
رطوبت انباشته شده را از سیستم هوا تخلیه کنید.
در صورت لزوم عناصر فیلتر آلوده را تعویض کنید.
کاتر پلاسما باید از چه فشار هوای استفاده کند؟
هیچ فشار هوای صحیحی برای هر دستگاه برش پلاسما وجود ندارد.
فشار مورد نیاز به مدل تجهیزات، طراحی مشعل، جریان برش و شرایط عملیاتی بستگی دارد.
همیشه از مشخصات فشار و جریان ارائه شده برای سیستم برش پلاسما خاص استفاده کنید.
اگر سیگنال ماشه به سیستم کنترل نرسد، ممکن است دستگاه عملیات هوا و راه اندازی قوس الکتریکی مورد نیاز را آغاز نکند.
کابلها و کانکتورهای مشعل همچنین میتوانند از طریق خم شدن مکرر، کشیدن، ضربه مکانیکی یا قرار گرفتن در معرض شرایط کارگاه خراب شوند.
علائم مشکل ماشه مشعل یا کابل
با فشار دادن ماشه مشعل هیچ اتفاقی نمی افتد.
مشعل به طور متناوب کار می کند.
دستگاه یک خطای اتصال مشعل را نشان می دهد.
راه اندازی قوس پس از جابجایی کابل مشعل غیر قابل اعتماد می شود.
دنباله شروع هوا و قوس طبق انتظار عمل نمی کند.
چه چیزی باعث مشکلات اتصال مشعل می شود؟
دلایل احتمالی عبارتند از: سوئیچ ماشه آسیب دیده، شل شدن کانکتور، شکستگی هادی کنترل، یا نصب نادرست مجموعه مشعل.
علائم دقیق به طراحی کنترل دستگاه بستگی دارد.
برخی از سیستم ها ممکن است جریان هوا را بدون ایجاد قوس فعال کنند، در حالی که برخی دیگر ممکن است از کل توالی برش جلوگیری کنند.
چگونه آن را رفع کنیم
با یک بازرسی بصری خارجی شروع کنید.
بررسی کنید که کانکتور مشعل به درستی قرار گرفته و محکم شده باشد.
به دنبال آسیب قابل مشاهده به روکش کابل، محفظه رابط، ماشه و دسته مشعل باشید.
از خم شدن شدید کابل مشعل در نزدیکی دسته یا اتصال منبع تغذیه خودداری کنید.
اگر کانکتور آسیب دیده یا مشعل به طور متناوب به کار خود ادامه می دهد، استفاده را متوقف کنید و برای بازرسی یا تعویض واجد شرایط هماهنگ کنید.
سعی نکنید مدارهای راه انداز یا ماشه برق دار را بدون صلاحیت فنی و روش های سرویس مناسب آزمایش کنید.
نکته عملی: اگر کاتر پلاسما مکرراً شروع به کار نکرد و به نظر می رسد مشکل مربوط به حرکت کابل مشعل باشد، قبل از تعویض مواد مصرفی نامرتبط باید مجموعه کابل یا کانکتور آسیب دیده بررسی شود.
6. شرایط نادرست منبع تغذیه یا حفاظت حرارتی
تجهیزات برش پلاسما به منبع برق پایدار و شرایط عملیاتی صحیح نیاز دارند.
اگر توان ورودی خارج از محدوده مجاز باشد، یک خطای حفاظتی فعال باشد یا دستگاه از چرخه کاری خود فراتر رفته باشد، ممکن است برش پلاسما از ایجاد قوس خودداری کند.
علائم رایج
دستگاه روشن می شود اما شلیک نمی کند.
یک هشدار خطا یا دما نمایش داده می شود.
کاتر پلاسما پس از برش طولانی مدت متوقف می شود.
تجهیزات به طور متناوب تحت بارهای کاری سنگین کار می کنند.
شروع قوس زمانی غیر قابل اعتماد می شود که تجهیزات دیگر با همان منبع الکتریکی کار کنند.
چگونه برق ورودی می تواند بر راه اندازی قوس پلاسما تأثیر بگذارد؟
یک برش پلاسما به منبع الکتریکی نیاز دارد که ولتاژ، فرکانس، فاز و جریان نامی آن را برآورده کند.
منبع تغذیه ناکافی، کابل فرمت نامناسب یا اتصال نادرست می تواند از عملکرد عادی جلوگیری کند.
هنگامی که دستگاه وضعیت ناامن را تشخیص می دهد، سیستم های حفاظتی ممکن است خروجی برش را غیرفعال کنند.
چرخه وظیفه برش پلاسما چیست؟
چرخه وظیفه توصیف می کند که یک ماشین چه مدت می تواند در یک خروجی مشخص در یک دوره زمانی معین، معمولاً یک چرخه ده دقیقه ای، کار کند.
به عنوان مثال، چرخه کاری 60% در یک خروجی مشخص به طور کلی نشان می دهد که ماشین برای شش دقیقه کارکرد در مدت ده دقیقه تحت شرایط تست تعریف شده رتبه بندی می شود.
نیازهای واقعی خنک کننده به ماشین و محیط کار بستگی دارد.
تجاوز از چرخه کار نامی می تواند باعث فعال شدن حفاظت حرارتی شود.
چگونه آن را رفع کنیم
نمایشگر دستگاه یا نشانگرهای هشدار را بررسی کنید.
بررسی کنید که منبع ورودی و نصب الکتریکی با مشخصات تجهیزات مطابقت دارد.
اطمینان حاصل کنید که حالت کار و تنظیمات انتخاب شده برای فرآیند برش مورد نظر مناسب است.
اگر اخطار حرارتی فعال است، برش را متوقف کنید و اجازه دهید دستگاه مطابق دستورالعمل عملکرد خود خنک شود.
منافذ تهویه را روشن نگه دارید و فضای کافی را در اطراف تجهیزات حفظ کنید.
در صورت مشکوک بودن به مشکلات تامین برق، نصب را به یک برقکار خبره بازرسی کنید.
دستگاهی را که به گزارش خطاهای الکتریکی یا حرارتی ادامه می دهد، مکرراً تنظیم مجدد نکنید.
7. قوس پایلوت خرابی مدار یا قطعه الکتریکی داخلی
اگر تامین هوا، مواد مصرفی مشعل، گیره کار، مونتاژ مشعل و شرایط کار درست باشد، ممکن است مشکل یک خطای الکتریکی داخلی باشد.
بسته به طراحی برش پلاسما، سیستم راه اندازی قوس ممکن است شامل مدارهای کنترل، اجزای سوئیچینگ، سنسورها و سایر مجموعه های الکتریکی باشد.
نقص در یکی از این سیستم ها می تواند از راه اندازی یا حفظ قوس مشعل جلوگیری کند.
علائم یک مشکل مدار قوس پایلوت چیست؟
علائم احتمالی عبارتند از:
هوا به طور معمول جریان دارد، اما قوس تولید نمی شود.
دستگاه به طور مکرر یک خطای راه اندازی قوس را گزارش می کند.
مواد مصرفی جدید که به درستی نصب شده اند عملکرد را بازیابی نمی کنند.
اتصالات مشعل و شرایط عرضه خارجی عادی به نظر می رسد.
دستگاه با وجود پشت سر گذاشتن بررسی های خارجی معمولی خود، نمی تواند قوس را راه اندازی کند.
این علائم ثابت نمی کند که یک جزء داخلی از کار افتاده است. آنها نشان می دهند که ممکن است نیاز به تشخیص حرفه ای بیشتری باشد.
چگونه آن را رفع کنیم
ابتدا بازرسی های خارجی توصیه شده را کامل کنید.
مدل تجهیزات، کد خطا، شرایط عملیاتی و علائم دقیق را یادداشت کنید.
برای انجام مراحل تشخیصی مناسب با یک تکنسین خدمات واجد شرایط یا سازنده تجهیزات تماس بگیرید.
سیستم های راه اندازی قوس داخلی می توانند شامل ولتاژهای الکتریکی خطرناک و انرژی ذخیره شده باشند.
منبع تغذیه را باز نکنید، مدارهای حفاظتی را دور بزنید یا بدون آموزش و تجهیزات مناسب، اقدام به تعمیرات الکتریکی داخلی نکنید.
تعویض منبع تغذیه نباید اولین مرحله عیب یابی باشد، زمانی که دلایل خارجی ساده تری رد نشده اند.
چگونه می توان کاتر پلاسما را که قوس نمی شود عیب یابی کرد؟
فرآیند عیب یابی سیستماتیک به شناسایی مشکل بدون تعویض غیرضروری قطعات گران قیمت کمک می کند.
از دنباله زیر برای محدود کردن علت استفاده کنید.
مرحله 1: علائم دقیق را شناسایی کنید
تعیین اینکه آیا ماشین:
جریان هوا و قوس ندارد.
جریان هوا تولید می کند اما قوس ندارد.
یک قوس خلبانی را شروع می کند که انتقال نمی یابد.
یک قوس تولید می کند که بلافاصله متوقف می شود.
به صورت متناوب شروع می شود.
این مشاهده اولیه می تواند چندین احتمال غیر مرتبط را از بین ببرد.
مرحله 2: نشانگرهای خطای دستگاه را بررسی کنید
صفحه نمایش و چراغ های هشدار را بررسی کنید.
فشار هوا، حفاظت حرارتی، اتصال مشعل، و خطاهای الکتریکی ممکن است با نشانگرهای خاص شناسایی شوند.
از دفترچه راهنمای عملیات برای تفسیر کدهای خطا استفاده کنید.
مرحله 3: تامین هوا را بررسی کنید
اطمینان حاصل کنید که کمپرسور، رگولاتور، فیلترها و شیلنگ ها به درستی کار می کنند.
فشار و جریان را تحت شرایط مشخص شده برای تجهیزات بررسی کنید.
فقط به خوانش فشار بیکار رگولاتور تکیه نکنید.
مرحله 4: مواد مصرفی مشعل را بررسی کنید
برق را قطع کنید و اجازه دهید مشعل خنک شود.
الکترود، نازل، حلقه چرخشی، کلاهک نگهدارنده و سایر اجزای مورد نیاز را بررسی کنید.
مواد مصرفی آسیب دیده یا ناسازگار را جایگزین کنید.
مشعل را به درستی سرهم کنید.
مرحله 5: گیره کار و کابل برگشت را بررسی کنید
گیره، کابل و نقاط اتصال را بررسی کنید.
اطمینان حاصل کنید که گیره با فلز تمیز و رسانا تماس مطمئن برقرار می کند.
مرحله 6: مشعل و اتصالات خارجی را بررسی کنید
ماشه، روکش کابل و کانکتورهای خارجی را برای آسیب دیدگی بررسی کنید.
اطمینان حاصل کنید که مشعل به درستی به منبع برق وصل شده است.
مرحله 7: شرایط عملیاتی را تأیید کنید
نیازهای برق ورودی، حالت کارکرد، جریان برش، هشدارهای حرارتی و چرخه کار را بررسی کنید.
هر گونه مشکل شناسایی شده توسط سیستم های حفاظتی دستگاه را اصلاح کنید.
مرحله 8: در صورت لزوم خدمات حرفه ای را درخواست کنید
اگر کاتر پلاسما پس از بررسی های خارجی همچنان قوس نمی دهد، عیب یابی را متوقف کنید و سرویس های واجد شرایط را ترتیب دهید.
هنگامی که دستگاه خطاهای دائمی را نشان می دهد، شروع به قوس مکرر نکنید.
چرا برش پلاسما من هوا دارد اما قوس ندارد؟
یکی از رایج ترین سوالات عیب یابی این است:
'چرا کاتر پلاسما من هوا میدمد اما قوس نمیدهد؟'
جریان هوا بدون قوس به این معنی است که حداقل بخشی از سیستم پنوماتیک در حال کار است، اما دنباله شروع قوس با موفقیت کامل نشده است.
علل احتمالی عبارتند از:
الکترود و نازل فرسوده یا آسیب دیده.
وسایل مصرفی مشعل که به درستی نصب نشده اند.
قفل ایمنی مشعل ناراضی.
اتصال مشعل یا سیگنال کنترل آسیب دیده.
خطای حفاظت از ماشین
مشکلی در مدار راه اندازی قوس الکتریکی.
با بررسی نشانگرهای هشدار دستگاه شروع کنید.
بعد، برق را قطع کنید و مواد مصرفی و مجموعه مشعل را بررسی کنید.
اطمینان حاصل کنید که اجزای جایگزین برای مشعل صحیح هستند.
اگر اجزای خارجی در شرایط خوبی هستند و دستگاه همچنان هوا را بدون ایجاد قوس می دمد، تشخیص الکتریکی حرفه ای ممکن است ضروری باشد.
نکته: برخی از دستگاه های پلاسما برای مدت کوتاهی پس از برش به دمیدن هوا ادامه می دهند. این چرخه خنک کننده پس از جریان طبیعی است و نباید به طور خودکار به عنوان یک خطا تفسیر شود.
چرا قوس پایلوت شروع می شود اما به قطعه کار منتقل نمی شود؟
یک برش پلاسما ممکن است با موفقیت یک قوس پایلوت ایجاد کند اما قوس برش اصلی را ایجاد نکند.
این معمولاً به عنوان یک مشکل انتقال قوس پایلوت توصیف می شود.
قوس خلبان و قوس برش منتقل شده عملکردهای مختلفی را انجام می دهند.
قوس پایلوت از شروع قوس پشتیبانی می کند، در حالی که قوس منتقل شده مسیر برش الکتریکی را از طریق قطعه کار فراهم می کند.
اگر قوس خلبان وجود دارد اما دستگاه برش نمی دهد، روی شرایط مورد نیاز برای انتقال قوس تمرکز کنید.
علل رایج شکست انتقال قوس پایلوت
علت احتمالی
چرا اهمیت دارد
اقدام توصیه شده
اتصال ضعیف گیره کار
مدار برش ممکن است ناقص باشد
گیره را به فلز تمیز وصل کنید
توقف بیش از حد مشعل
ممکن است قوس با موفقیت منتقل نشود
از ارتفاع برش مشخص شده استفاده کنید
قطعه کار کثیف یا روکش شده
تماس الکتریکی ممکن است غیر قابل اعتماد باشد
محل تماس مناسب را تمیز کنید
مواد مصرفی نادرست
ویژگی های قوس ممکن است با برنامه مطابقت نداشته باشد
مجموعه مواد مصرفی صحیح را نصب کنید
تنظیمات عملیاتی نادرست
شرایط برش ممکن است نامناسب باشد
حالت و تنظیمات انتخاب شده را تأیید کنید
تامین هوای ناپایدار
شکل گیری قوس و ثبات ممکن است تحت تأثیر قرار گیرد
فشار و جریان را در شرایط عملیاتی بررسی کنید
از شلیک مکرر قوس خلبان در هوای آزاد در تلاش برای انتقال اجباری خودداری کنید.
مراحل شروع و آزمایش توصیه شده تجهیزات را دنبال کنید.
چرا کاتر پلاسما شروع به قوس زدن می کند و سپس متوقف می شود؟
یک کاتر پلاسما که به طور معمول شروع به کار می کند اما در حین برش متوقف می شود ممکن است مشکلی متفاوت از دستگاهی داشته باشد که هرگز شروع به کار نمی کند.
دلایل رایج عبارتند از جریان هوا ناپایدار، مواد مصرفی فرسوده، فاصله برش بیش از حد، مسیر برگشت کار ضعیف یا حفاظت حرارتی.
زمان خرابی اطلاعات تشخیصی مفیدی را ارائه می دهد.
اگر قوس بلافاصله پس از راه اندازی متوقف شد ، مواد مصرفی، مجموعه مشعل، منبع هوا و گیره کار را بررسی کنید.
اگر قوس پس از چند دقیقه برش متوقف شد ، نشانگرهای دمای دستگاه، چرخه کار و ظرفیت تامین هوا را بررسی کنید.
اگر قوس هنگام حرکت روی قطعه کار متوقف شد ، ارتفاع برش، وضعیت کابل، مسیر برگشت کار و پارامترهای برش را بررسی کنید.
همچنین تأیید کنید که ضخامت مواد و سرعت برش برای ظرفیت نامی تجهیزات مناسب است.
آیا مواد مصرفی مشعل پلاسما جدید باعث ایجاد مشکل بدون قوس می شوند؟
بله. نصب مواد مصرفی جدید به طور خودکار شروع موفقیت آمیز قوس را تضمین نمی کند.
قطعات جایگزین باید با مشعل خاص سازگار بوده و به درستی نصب شده باشند.
مشکلات احتمالی عبارتند از:
ابعاد الکترود نادرست
طراحی نازل ناسازگار.
رتبه بندی جریان برش اشتباه.
حلقه چرخشی از دست رفته یا نادرست قرار گرفته است.
نصب نادرست درپوش نگهدارنده
قطعات جایگزین آسیب دیده
یک قطعه ممکن است شبیه به اصلی به نظر برسد در حالی که دارای ابعاد یا شرایط عملیاتی متفاوت است.
به همین دلیل، سازگاری مدل مشعل مهمتر از شباهت بصری به تنهایی است.
اگر قوس برش پلاسما بلافاصله پس از تعویض مواد مصرفی متوقف شد، قبل از اینکه فرض کنید منبع تغذیه از کار افتاده است، قطعات تازه نصب شده را بررسی کنید.
چگونه می توانید از مشکلات راه اندازی قوس برش پلاسما جلوگیری کنید؟
تعمیر و نگهداری پیشگیرانه می تواند وقفه های برش غیرمنتظره را کاهش دهد، عمر مصرفی را بهبود بخشد و از تولید پایدارتر پشتیبانی کند.
1. منبع هوای تمیز و خشک را حفظ کنید
کمپرسور، فیلتر هوا، رگولاتور و سیستم جداسازی رطوبت را به طور منظم بررسی کنید.
آب انباشته شده را تخلیه کنید و در صورت نیاز عناصر فیلتر را تعویض کنید.
کیفیت هوای ثابت به محافظت از اجزای مشعل و حفظ شرایط برش پایدار کمک می کند.
2. مواد مصرفی را قبل از برش بررسی کنید
الکترود و نازل را برای سایش قابل مشاهده بررسی کنید.
حلقه چرخش و درپوش نگهدارنده را برای آسیب دیدگی بررسی کنید.
قطعات را با توجه به وضعیت واقعی آنها و توصیه های تعمیر و نگهداری تجهیزات تعویض کنید.
3. از مواد مصرفی صحیح استفاده کنید
مواد مصرفی را با مدل مشعل، جریان کارکرد و کاربرد برش مطابقت دهید.
از ترکیب قطعاتی که برای کار با هم طراحی نشده اند خودداری کنید.
4. از مشعل محافظت کنید مجموعه کابل
از خم شدن، له شدن، کشیدن و سایش بیش از حد جلوگیری کنید.
کابل مشعل را از لبه های تیز و تجهیزات متحرک دور کنید.
کانکتورها و روکش کابل ها را به طور منظم بررسی کنید.
5. تماس با گیره کار قابل اعتماد را حفظ کنید
گیره کار را تمیز نگه دارید و کابل برگشت را برای آسیب دیدگی بررسی کنید.
قبل از برش گیره را به یک سطح رسانا مناسب وصل کنید.
6. چرخه وظیفه رتبه بندی شده را دنبال کنید
از دستگاه در محدوده عملکرد مشخص شده آن استفاده کنید.
تهویه کافی را حفظ کنید و به هشدارهای حرارتی به سرعت پاسخ دهید.
7. یک سوابق تعمیر و نگهداری نگه دارید
برای کارخانجات تولیدی و کاربران صنعتی، یک سابقه نگهداری ساده می تواند به شناسایی عیوب تکرار شونده کمک کند.
اطلاعات مفید شامل:
مورد تعمیر و نگهداری
چه چیزی ضبط شود
مدل مشعل
مدل و مجموعه مواد مصرفی سازگار
جریان برش
محدوده عملیاتی معمولی
شرایط مصرفی
فرسودگی الکترود و نازل
تامین هوا
فشار، جریان و وضعیت فیلتر
علائم خطا
بدون قوس، قوس متناوب یا انتقال ناموفق
اقدام اصلاحی
قطعات بازرسی یا تعویض شده اند
نتیجه
اینکه آیا برش طبیعی بازسازی شده است یا خیر
یک فرآیند بازرسی مداوم می تواند به تیم های تعمیر و نگهداری کمک کند تا سایش معمولی مواد مصرفی را از مشکلات تکرار شونده تجهیزات تشخیص دهند.
قبل از تعویض تورچ برش پلاسما چه چیزی را باید بررسی کنید؟
اگر موجود مشعل برش پلاسما آسیب دیده است یا مکرراً با مشکلات راه اندازی قوس مواجه می شود، انتخاب یک جایگزین سازگار ضروری است.
مشعل جایگزین نباید صرفاً بر اساس ظاهر یا آمپراژ تبلیغ شده انتخاب شود.
قبل از خرید، مشخصات زیر را بررسی کنید.
عامل انتخاب
چرا اهمیت دارد
مدل برش پلاسما
تعیین می کند که آیا مشعل می تواند با منبع برق استفاده شود یا خیر
نوع اتصال مشعل
اتصالات الکتریکی، پنوماتیکی و کنترلی سازگار را تضمین می کند
جریان برش نامی
باید الزامات عملیاتی مورد نظر را برآورده کند
سیستم راه اندازی قوس
باید با طراحی راه اندازی و کنترل تجهیزات مطابقت داشته باشد
سازگاری مصرفی
الکترود، نازل و قطعات جایگزین مربوطه را تعیین می کند
طول کابل مشعل
بر چیدمان و مدیریت ایستگاه کاری تأثیر می گذارد
کاربرد دستی یا مکانیزه
پیکربندی مشعل مناسب را تعیین می کند
الزامات ایمنی و کنترل
عملکرد صحیح عملکردهای محافظ مشعل را تضمین می کند
برای توزیع کنندگان تجهیزات جوش، مراکز تعمیر و تیم های خرید صنعتی، بررسی این جزئیات قبل از سفارش می تواند مشکلات سازگاری و بازگشت غیر ضروری را کاهش دهد.
هنگام درخواست تعویض مشعل یا مواد مصرفی، مدل مشعل موجود، مدل دستگاه، جزئیات اتصال و جریان کارکرد را ارائه دهید.
عکسهای مشعل اصلی و اجزای مصرفی نیز ممکن است به تامینکننده کمک کند تا سازگاری را تأیید کند.
سوالات متداول در مورد مشکلات بدون قوس برش پلاسما
1. چرا برش پلاسما من قوس نمی دهد؟
یک برش پلاسما ممکن است به دلیل فشار هوا ناکافی، مواد مصرفی فرسوده، مونتاژ نادرست مشعل، تماس برگشت الکتریکی ضعیف، مشکلات ماشه، خطاهای محافظ، یا مشکلات مدار راه اندازی قوس داخلی قوس نشود.
با بررسی نشانگرهای خطا، منبع هوا، مواد مصرفی مشعل و اتصالات خارجی شروع کنید.
2. چرا برش پلاسما من هوا دارد اما قوس ندارد؟
جریان هوا بدون قوس ممکن است نشان دهنده فرسودگی مواد مصرفی، مونتاژ نادرست مشعل، قفل ایمنی ناراضی، مشکل سیگنال کنترل یا خطای راه اندازی قوس داخلی باشد.
نشانگرهای هشدار دستگاه را بررسی کنید و اجزای مشعل را با قطع برق بررسی کنید.
3. چرا برش پلاسمای من قوس پایلوت کار نمی کند؟
یک قوس پیلوت ممکن است به دلیل مواد مصرفی آسیب دیده، مونتاژ نامناسب، تامین هوای ناکافی، خطاهای اتصال مشعل یا مشکلات در سیستم راه اندازی از کار بیفتد.
همه برشهای پلاسما از یک طرح قوس پایلوت استفاده نمیکنند، بنابراین روش تشخیصی مناسب به تجهیزات بستگی دارد.
4. چرا برش پلاسمای من قوس پایلوت شروع می شود اما قطع نمی شود؟
اگر قوس پایلوت شروع شد اما قوس برش اصلی منتقل نشد، گیره کار، تماس قطعه کار، خاموش شدن مشعل، مواد مصرفی و تنظیمات عملیاتی را بررسی کنید.
مسیر برگشت کار ضعیف یا فاصله بیش از حد مشعل می تواند در انتقال موفقیت آمیز قوس اختلال ایجاد کند.
5. آیا الکترود بد می تواند باعث آتش نگرفتن کاتر پلاسما شود؟
بله. یک الکترود به شدت فرسوده یا آسیب دیده می تواند در شروع مطمئن قوس اختلال ایجاد کند.
الکترود را از نظر فرسایش بیش از حد یا آسیب غیرعادی بررسی کنید و در صورت لزوم آن را تعویض کنید.
همچنین نازل و سایر مواد مصرفی را از نظر سایش مرتبط بررسی کنید.
6. آیا یک نازل کثیف می تواند جلوی قوس برش پلاسما را بگیرد؟
یک نازل آلوده، مسدود یا آسیب دیده می تواند بر جریان گاز و رفتار قوس تأثیر بگذارد.
بسته به شدت مشکل و طراحی مشعل، ممکن است به شروع نامطمئن یا برش ناپایدار کمک کند.
مواد مصرفی آسیب دیده را با توجه به مشخصات مشعل بررسی و تعویض کنید.
7. کاتر پلاسما به چه فشار هوای نیاز دارد؟
فشار هوای صحیح به مدل کاتر پلاسما و مشعل بستگی دارد.
همیشه الزامات فشار و جریان مشخص شده تجهیزات را دنبال کنید.
جریان هوا را در شرایط جریان بررسی کنید زیرا ممکن است فشار هنگام کار کردن مشعل کاهش یابد.
8. آیا گیره کار بد می تواند باعث بریده نشدن کاتر پلاسما شود؟
بله. اتصال ضعیف گیره کار می تواند مانع از انتقال صحیح قوس برش شود یا باعث برش ناپایدار شود.
گیره کار را به طور ایمن به فلز تمیز و رسانا وصل کنید و کابل برگشت را برای آسیب بررسی کنید.
9. چرا کاتر پلاسما من بعد از چند ثانیه قوس نمی دهد؟
دلایل احتمالی عبارتند از جریان هوا ناپایدار، مواد مصرفی آسیب دیده، انتقال ضعیف قوس، خطای کنترل یا سیستم حفاظت فعال.
اگر مشکل پس از برش طولانی مدت رخ می دهد، گرمای بیش از حد و محدودیت های چرخه کار را نیز بررسی کنید.
10. چرا کاتر پلاسما من بعد از تعویض مواد مصرفی قوس نمی دهد؟
انتخاب یا مونتاژ نادرست مواد مصرفی یک دلیل احتمالی است.
اطمینان حاصل کنید که الکترود، نازل، حلقه چرخشی و کلاهک نگهدارنده با مشعل سازگار هستند و به ترتیب صحیح نصب شده اند.
بررسی کنید که آیا دستگاه یک مجموعه مشعل یا خطای مربوط به ایمنی را نشان می دهد.
11. چگونه بفهمم که مشعل پلاسمای من بد است؟
علائم احتمالی عبارتند از آسیب مشعل قابل مشاهده، عملکرد متناوب ماشه، عایق کابل آسیب دیده، خطاهای مکرر اتصال، یا مشکلات مداوم راه اندازی قوس پس از بررسی مواد مصرفی خارجی و شرایط عملیاتی.
این علائم همیشه به این معنی نیست که مشعل کامل نیاز به تعویض دارد.
یک بازرسی واجد شرایط می تواند به تعیین اینکه آیا مشکل محدود به یک قطعه قابل تعویض است یا شامل مجموعه مشعل است کمک کند.
12. چه زمانی باید عیب یابی کاتر پلاسما را متوقف کنم؟
اگر متوجه آسیب دیدگی عایق الکتریکی، بوی سوختن، صداهای غیرعادی، خطاهای حفاظتی مکرر، یا سایر علائم خطر الکتریکی شدید، استفاده از تجهیزات را متوقف کنید.
هنگامی که دستگاه پس از بازرسی های خارجی توصیه شده همچنان به خرابی ادامه می دهد، سرویس حرفه ای نیز مناسب است.
هرگز دستگاه های ایمنی را دور نزنید یا اقدام به تعمیرات غیرمجاز قطعات ولتاژ بالای داخلی نکنید.
آخرین افکار: چگونه یک کاتر پلاسما را که قوس ندارد تعمیر کنیم
هنگامی که یک برش پلاسما قوس ندارد، موثرترین روش شناسایی دقیق علائم خرابی قبل از تعویض قطعات است.
با نشانگرهای عرضه هوا و خطای ماشین شروع کنید. سپس مواد مصرفی مشعل را بررسی کنید، مونتاژ صحیح را تأیید کنید و گیره کار و اتصالات خارجی را بررسی کنید.
اگر قوس پیلوت شروع شد اما منتقل نشد، روی مسیر برگشت الکتریکی، ارتفاع برش و شرایط کار تمرکز کنید.
اگر دستگاه دارای جریان هوا باشد اما با وجود شرایط خارجی صحیح قوس نداشته باشد، ممکن است یک مشکل کنترل یا راه اندازی قوس داخلی نیاز به تشخیص حرفه ای داشته باشد.
کلید برش پلاسما قابل اطمینان، مشعل مناسب، مواد مصرفی نصب شده به درستی، جریان هوای پایدار، اتصالات الکتریکی سالم و عملکرد در محدوده های درجه بندی تجهیزات است.
برای توزیعکنندگان تجهیزات، کارگاههای ساخت و تیمهای تعمیر و نگهداری صنعتی، درک این هفت دلیل رایج میتواند هزینههای جایگزین غیرضروری را کاهش دهد، کارایی عیبیابی را بهبود بخشد و از عملکرد برش مطمئنتر پشتیبانی کند.
این وب سایت از کوکی ها و فناوری های مشابه ('کوکی ها') استفاده می کند. مشروط به رضایت شما، از کوکی های تحلیلی برای ردیابی محتوای مورد علاقه شما و از کوکی های بازاریابی برای نمایش تبلیغات مبتنی بر علاقه استفاده می کند. ما برای این اقدامات از ارائه دهندگان شخص ثالث استفاده می کنیم که ممکن است از داده ها برای اهداف خود نیز استفاده کنند.
با کلیک کردن روی 'پذیرش همه' یا با اعمال تنظیمات فردی خود رضایت خود را اعلام می کنید. سپس دادههای شما ممکن است در کشورهای ثالث خارج از اتحادیه اروپا، مانند ایالات متحده، که سطح مناسبی از حفاظت از دادهها را ندارند و بهویژه در آنها، دسترسی مقامات محلی ممکن است به طور مؤثر جلوگیری نشود، پردازش شود. شما می توانید رضایت خود را با اثر فوری در هر زمان لغو کنید. اگر روی 'رد همه' کلیک کنید، فقط کوکیهای کاملا ضروری استفاده خواهند شد.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių