U svijetu izrade metala, zavarivanje TIG (inertnim plinom od volframa)—koje se često naziva i Argon Arc Welding—predstavlja vrhunac preciznosti i estetske ljepote. Za razliku od drugih postupaka zavarivanja koji daju prednost brzini i taloženju, TIG zavarivanje je definirano svojom kontrolom, čistoćom i vizualno zapanjujućim rezultatima koje proizvodi. Za industrije koje sežu od zrakoplovstva do vrhunske obrade hrane, vizualna kvaliteta zavara nije samo stvar ponosa; kritičan je pokazatelj strukturalnog integriteta i metalurške čistoće.
Ovaj vodič duboko zadire u vizualne karakteristike visokokvalitetnog TIG zavarivanja, istražujući kako se vrste materijala, zaštita od plina i tehnika rukovatelja spajaju kako bi stvorili savršeni zavar.
Estetika čvrstoće: Zašto je vizualna kvaliteta važna u TIG zavarivanju
Vizualni pregled je prva linija obrane u kontroli kvalitete. U Argon Arc Weldingu, izgled zrna govori priču o toplinskoj povijesti spoja. 'Savršen' zavar je više od samo ravne linije; to je svjedočanstvo sposobnosti zavarivača da uravnoteži unos topline s dodatkom dodatnog metala, a istovremeno održava izvorni štit inertnog plina.
Fenomen 'naslaganih novčića'.
Najikoničnija vizualna značajka TIG zavarivanja je izgled 'naslaganih novčića'. Ovo se odnosi na jednolike, preklapajuće valove nastale ritmičkim uranjanjem šipke za punjenje u zavarenu kupku. Konzistentnost ovih valova ukazuje na postojanu brzinu kretanja i svladan 'puls' u ručnom ulaganju, što osigurava ravnomjerno prodiranje kroz zglob.
Toplinske nijanse i bojanje
Na materijalima kao što su nehrđajući čelik i titan, boja zavara i zona utjecaja topline (HAZ) je primarni pokazatelj pokrivenosti plinom. Iako duga boja može izgledati privlačno, ona zapravo predstavlja različite razine oksidacije. Postizanje 'slamnate' ili 'kromirane' završne obrade označava optimalnu zaštitu, dok duboke plave ili ljubičaste boje sugeriraju više temperature ili laganu turbulenciju plina.
Nehrđajući čelik možda je najčešći materijal povezan s visokom kvalitetom Argonsko zavarivanje . Zbog niske toplinske vodljivosti i visoke osjetljivosti na kisik, vizualni rezultati na nehrđajućem čeliku uvelike ovise o sposobnosti zavarivača da upravlja 'lokvicom'.
Postizanje srebrnog i zlatnog standarda
Kod zavarivanja nehrđajućeg čelika 304 ili 316, cilj je često održati zavar što je moguće bliže boji osnovnog metala. Srebrno ili svijetlozlatno zrno pokazuje da je argonski štit ostao netaknut dok se metal nije ohladio ispod svoje reaktivne temperature. To se postiže pravilnim postavkama CFM (kubičnih stopa po satu) i upotrebom velikih plinskih leća koje osiguravaju laminarni protok argona.
Upravljanje zonom zahvaćenom toplinom (HAZ)
Profesionalni TIG zavar trebao bi imati usku ZUT. Ako se obojene trake protežu daleko od ruba zavara, to ukazuje na prekomjerno zagrijavanje. To može dovesti do 'taloženja karbida', što ugrožava otpornost nehrđajućeg čelika na koroziju. Vizualna izvrsnost ovdje se izravno prevodi u funkcionalnu dugovječnost.
Zavarivanje aluminija TIG : Potraga za čistim zavarivanjem
Aluminij predstavlja potpuno drugačiji vizualni izazov. Budući da aluminij tvori teški oksidni sloj koji se tali na puno višoj temperaturi od osnovnog metala, 'akcija čišćenja' AC (izmjenične struje) luka vidljiva je u konačnom rezultatu.
The Etched Zone (Akcija čišćenja)
Visokokvalitetni aluminijski TIG zavar bit će okružen tankom trakom koja izgleda matirano s obje strane ruba. Ovo je 'ugravirano' područje gdje je katodno čišćenje luka uklonilo aluminijev oksid. Ujednačena, čista urezana zona znak je dobro uravnotežene izmjenične frekvencije i čistog osnovnog materijala.
Bead Profil i Wet-Out
Aluminij se brzo hladi. Profesionalni rezultat pokazuje zrno koje se lijepo 'navlažilo' u nožne prste zgloba, a da nije previše konveksno. Ako su valovi preoštri ili kuglica izgleda 'kao uže', to sugerira da je amperaža bila preniska ili je brzina putovanja bila prebrza za debljinu materijala.
Kratki tehnički priručnik: TIG Parametri zavarivanja po materijalu
Kako biste postigli profesionalne rezultate o kojima se govori u ovom vodiču, neophodno je uskladiti postavke vašeg stroja sa specifičnim svojstvima metala. Koristite ovu tablicu kao početnu točku za svoj sljedeći projekt.
Vrsta materijala
Vrsta struje (polaritet)
Geometrija volframovog vrha
Zaštitni plin Protok (CFH / LPM)
Preporučeno Volframova elektroda
Nehrđajući čelik
D CE N (DC-)
Oštra točka (30-60°)
15-20 CFH / 7-10 LPM
2% Lantana (plava)
Aluminij
AC (izmjenični)
Loptasto ili blago skraćeno
20-25 CFH / 10-12 LPM
Čisti (zeleni) ili cirkonski
Titanij
D CE N (DC-)
Vrlo oštro (dugo suženo)
25-30 CFH (koristite stražnji štit)
2% lantana ili torijata
Blagi čelik
D CE N (DC-)
Oštra točka
15-18 CFH / 7-9 LPM
2% torijat (crveno)
bakrene legure
D CE N (DC-)
Oštra točka
20-25 CFH
2% lantana
Napomena: Ove vrijednosti odnose se na standardne debljine (cca. 3 mm). Uvijek prilagodite svoju amperažu na temelju specifične konfiguracije zgloba i brzine kretanja.
Tehnički čimbenici koji definiraju vizualni uspjeh
Postizanje rezultata prikazanih u profesionalnim galerijama zahtijeva ovladavanje nekoliko tehničkih varijabli. U Argon Arc Weldingu, svaka prilagodba na stroju vizualno se očituje u zavaru.
Uloga Plinska leća
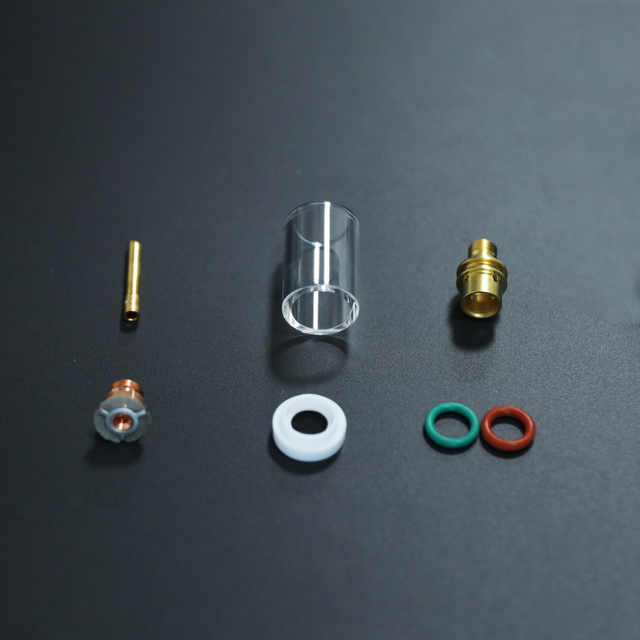
Jedna od 'tajni' najčišćih TIG perli je plinska leća. Za razliku od standardnog tijela stezne čahure, plinska leća koristi niz finih mrežica za izravnavanje toka argona. Vizualno, to rezultira puno jasnijom kupkom za zavarivanje i mogućnošću daljnjeg produljenja volframa za bolju vidljivost u tijesnim spojevima bez gubitka pokrivenosti plinom.
Postavke pulsa i njihov vizualni učinak
Moderni TIG izvori napajanja omogućuju pulsiranje velike brzine. Vizualno, pulsiranje sužava luk, stvarajući užu kuglicu i izraženiji uzorak valova. Ovo je osobito korisno na materijalima tanke debljine gdje je kontrola topline najvažnija kako bi se spriječilo savijanje ili progorevanje.
Tungsten Geometry and Prep
Oblik volframove elektrode određuje oblik konusa luka. Oštri vrh proizvodi uzak, duboko prodirući luk, dok tuplji kraj širi toplinu. Za vizualnu dosljednost, tragovi brušenja na volframu moraju ići po dužini; poprečno brušenje uzrokuje lutanje luka, što dovodi do nazubljenih, neravnih spojeva zavara.
Prepoznavanje i ispravljanje vizualnih nedostataka
Čak i vizualno 'dobar' zavar može imati skrivene nedostatke. Razumijevanje kako izgleda loš zavar ključno je za postizanje sljedeće razine umijeća izrade.
Poroznost: tihi ubojica ljepote
Poroznost se pojavljuje kao male rupe ili jamice na površini ili unutar perle. Obično je uzrokovana atmosferskom kontaminacijom—često povjetarac koji otpuhuje argonsku zaštitu ili curenje u vodovima plamenika. Vizualno, poroznost čini zavar 'prljavim' i sivim, signalizirajući potpuni nedostatak strukturnog integriteta.
Podrezivanje i preklapanje
Udubljenje je utor utopljen u osnovni metal na vrhu zavara koji nije ispunjen dodatnim metalom. To stvara porast naprezanja. Preklapanje (ili 'hladno preklapanje') je suprotno, gdje metal za zavarivanje sjedi na vrhu osnovnog metala bez taljenja. Oba su znakovi pogrešnog kuta gorionika ili nepravilne brzine kretanja.
Prezentacija nakon zavarivanja: S onu stranu luka
Profesionalni TIG prikaz zavarivanja ne završava kada se luk zaustavi. Način na koji se nakon toga postupa s komadom pridonosi njegovoj kvaliteti 'izložbenog prostora'.
Važnost povratnog čišćenja
Za zavarivanje cijevi, vizualna kvaliteta unutar cijevi jednako je važna kao i izvana. 'Sugaring' (oksidacija na stražnjoj strani) čest je kvar. Korištenje povratnog pročišćavanja argonom osigurava da je unutrašnjost zavara glatka i čista kao i vrh, što je od vitalnog značaja za sanitarne ili visokotlačne primjene.
Kemijsko čišćenje naspram mehaničkog poliranja
Kako bi očuvali prirodnu ljepotu TIG zavara, mnogi profesionalci koriste elektrokemijsko čišćenje umjesto brušenja. Ovo uklanja toplinsku nijansu dok delikatan uzorak valova ostaje netaknut, naglašavajući vještinu uključenu u proces zavarivanja.
Zaključak: Potpis majstora
Argonsko zavarivanje više je od procesa spajanja; to je znak kvalitete. Kada klijent ili inspektor pogleda a TIG weld , oni traže simetriju, dosljednost i čistoću. Ovladavanjem varijablama protoka plina, upravljanjem toplinom i tehnikama specifičnim za materijal, proizvođači mogu proizvesti rezultate koji nisu samo strukturalno zdravi, već i vizualno izvanredni.
Dok nastavljate usavršavati svoj TIG proces zavarivanja, ne zaboravite da je svaka kuglica odraz vaše pažnje posvećene detaljima. Bilo da se radi o srebrnom odsjaju spoja od nehrđajućeg čelika ili o matiranoj akciji čišćenja na teškoj aluminijskoj ploči, vizualna izvrsnost u TIG zavarivanju krajnje je obilježje profesionalne operacije.
TIG Pitanja i odgovori o zavarivanju: profesionalni rezultati rješavanja problema
Ispod su najčešće postavljana pitanja o vizualnoj i strukturnoj kvaliteti zavarivanja argonskim lukom. Razumijevanje ovih uobičajenih 'bolnih točaka' pomoći će vam u rješavanju problema u procesu i poboljšati vašu dosljednost.
Zašto moj TIG zavar postaje crn ili tamno siv umjesto srebrnog?
Ovo je najčešći vizualni nedostatak kod TIG zavarivanja, poznat kao oksidacija . Do njega dolazi kada vrući metal zavara reagira s kisikom u zraku prije nego što se dovoljno ohladi.
Rješenje: Povećajte vrijeme naknadnog protoka (plin koji teče nakon što se luk zaustavi). Također, provjerite ima li curenja plina u vodovima svjetiljke i provjerite koristite li plinsku leću za bolju, laminarnu pokrivenost. Ako je metal 'spržen' u cijelosti, možda koristite previše struje ili se krećete presporo.
Koje su prednosti korištenja visokofrekventnog ( HF ) pulsa TIG ?
Puls TIG omogućuje stroju da kruži između visoke vršne struje i niže pozadinske struje.
Vizualna prednost: stvara vrlo definiran, čist valoviti uzorak ('naslagane novčiće') i sužava luk, čineći zrno užim.
Tehnička prednost: značajno smanjuje ukupni unos topline, što je ključno za sprječavanje savijanja tankih materijala i očuvanje otpornosti nehrđajućeg čelika na koroziju.
Kada trebam prijeći sa standardnog tijela stezne čahure na Plinska leća ?
Trebali biste koristiti plinsku leću kad god vam je potrebna najveća moguća vizualna kvaliteta.
Razlog: Standardno tijelo stezne čahure stvara turbulentno strujanje plina, koje može uvući atmosferski zrak. Plinska leća koristi fine zaslone za stvaranje 'laminarnog' (glatkog) protoka. To vam omogućuje da volframovu elektrodu produžite dalje od čašice za bolju vidljivost, a da pritom zadržite savršen argonski štit.
Zašto dobivam 'papar' (crne mrlje) u aluminijskom bazenu za zavarivanje?
To je obično uzrokovano kontaminacijom . Aluminij je vrlo osjetljiv na prljavštinu, masnoću i vlastiti oksidni sloj.
Popravak: Provjerite koristite li ispravno 'AC Balance' kako biste osigurali dovoljno čišćenja. Također, provjerite jeste li očistili osnovni metal namjenskom žičanom četkom od nehrđajućeg čelika (koristi se samo za aluminij) i obrisali ga acetonom prije zavarivanja.
Znači li izgled 'naslaganih novčića' zapravo da je zavar jači?
Nije nužno, ali je snažan pokazatelj kontrole procesa.
Stvarnost: Iako glatki zavareni spoj bez namreška također može biti jak, uzorak 'naslaganih dimova' pokazuje da je zavarivač održavao dosljednu brzinu kretanja i dodavanje dodatnog metala. Dosljednost u izgledu obično znači dosljednost u prodiranju i metalurškim svojstvima kroz cijeli spoj.
Ova web stranica koristi kolačiće i slične tehnologije ('kolačići'). Podložno vašem pristanku, koristit će analitičke kolačiće za praćenje koji vas sadržaj zanima i marketinške kolačiće za prikaz oglašavanja na temelju interesa. Za ove mjere koristimo pružatelje trećih strana, koji također mogu koristiti podatke za vlastite potrebe.
Svoj pristanak dajete klikom na 'Prihvati sve' ili primjenom vaših individualnih postavki. Vaši se podaci tada također mogu obrađivati u trećim zemljama izvan EU-a, poput SAD-a, koje nemaju odgovarajuću razinu zaštite podataka i gdje, posebno, pristup lokalnih vlasti možda neće biti učinkovito spriječen. Svoj pristanak možete opozvati u bilo kojem trenutku s trenutnim učinkom. Ako kliknete na 'Odbaci sve', koristit će se samo nužno potrebni kolačići.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių