Вие сте тук: Начало »
Новини »
Технология на заваряване »
Овладяване на изкуството на заваряването с аргонова дъга: Визуално ръководство за професионални TIG резултати
Овладяване на изкуството на заваряването с аргонова дъга: Визуално ръководство за професионални TIG резултати
Преглеждания: 0 Автор: Редактор на сайта Време на публикуване: 2026-04-15 Произход: сайт
В света на производството на метали заваряването с TIG (волфрамов инертен газ)—често наричано аргоноводъгово заваряване—стои като върха на прецизността и естетическата красота. За разлика от други процеси на заваряване, които дават приоритет на скоростта и наслояването, TIG заваряването се определя от неговия контрол, чистота и визуално зашеметяващите резултати, които произвежда. За индустрии, вариращи от авиокосмическата до високотехнологичната хранително-вкусова промишленост, визуалното качество на заваръчния шев не е просто въпрос на гордост; това е критичен показател за структурна цялост и металургична чистота.
Това ръководство навлиза дълбоко във визуалните характеристики на висококачественото TIG заваряване, изследвайки как типовете материали, газовата защита и техниката на оператора се събират, за да създадат перфектната заварка.
Естетиката на здравината: Защо визуалното качество има значение при TIG заваряване
Визуалната проверка е първата линия на защита при контрола на качеството. При аргонодъгово заваряване външният вид на перлата разказва история за термичната история на съединението. 'Перфектната' заварка е повече от просто права линия; това е доказателство за способността на заварчика да балансира входящата топлина с добавянето на добавъчен метал, като същевременно поддържа чист щит от инертен газ.
Феноменът 'Stacked Dimes'.
Най-емблематичната визуална черта на TIG заваряването е външният вид на 'подредени стотинки'. Това се отнася до еднакви, припокриващи се вълни, създадени от ритмичното потапяне на пълнежния прът в заваръчната вана. Постоянността на тези вълни показва постоянна скорост на движение и овладян 'пулс' при ръчно подаване, което гарантира равномерно проникване в цялата става.
Топлинни нюанси и оцветяване
При материали като неръждаема стомана и титан, цветът на заваръчния шев и засегнатата от топлина зона (HAZ) е основен индикатор за покритие с газ. Докато дъгата от цветове може да изглежда привлекателна, тя всъщност представлява различни нива на окисление. Постигането на покритие 'слама' или 'хром' означава оптимална защита, докато наситено синьото или лилавото предполагат по-високи температури или лека газова турбуленция.
Заваряване на неръждаема стомана TIG : Овладяване на дъгата
Неръждаемата стомана е може би най-разпространеният материал, свързван с високо качество Заваряване с аргонова дъга . Поради ниската си топлопроводимост и високата чувствителност към кислород, визуалните резултати върху неръждаема стомана са силно зависими от способността на заварчика да управлява 'локвата'.
Постигане на сребърния и златния стандарт
Когато заварявате неръждаема стомана 304 или 316, целта често е да запазите заваръчния шев възможно най-близо до цвета на основния метал. Сребърно или светлозлатно мънисто показва, че аргоновият щит е останал непокътнат, докато металът се охлади под неговата реактивна температура. Това се постига чрез правилни настройки на CFM (кубични футове на час) и използването на големи газови лещи за осигуряване на ламинарен поток от аргон.
Управление на засегнатата от топлина зона (HAZ)
Професионалната TIG заварка трябва да има тесен HAZ. Ако цветните ленти се простират далеч от заваръчния шев, това показва прекомерно нагряване. Това може да доведе до 'утаяване на карбид', което компрометира устойчивостта на корозия на неръждаемата стомана. Визуалното съвършенство тук се превежда директно във функционална дълготрайност.
Заваряване на алуминий TIG : Търсенето на чисти перли
Алуминият представлява напълно различно визуално предизвикателство. Тъй като алуминият образува тежък оксиден слой, който се топи при много по-висока температура от основния метал, 'почистващото действие' на AC (променлив ток) дъгата се вижда в крайния резултат.
Гравираната зона (почистващо действие)
Висококачествен алуминиев TIG заваръчен шев ще бъде ограден от тънка матово изглеждаща лента от двете страни на ръба. Това е 'гравираната' зона, където катодното почистване на дъгата е отстранило алуминиевия оксид. Равномерната, чиста гравирана зона е знак за добре балансирана променливотокова честота и чист основен материал.
Профил на мъниста и Wet-Out
Алуминият се охлажда бързо. Професионален резултат показва перла, която е 'навлажнена' добре в пръстите на ставата, без да е твърде изпъкнала. Ако вълните са твърде остри или зърното изглежда „въже“, това предполага, че амперажът е бил твърде нисък или скоростта на движение е била твърде висока за дебелината на материала.
Кратка техническа справка: TIG Параметри на заваряване по материал
За да постигнете професионалните резултати, обсъдени в това ръководство, съпоставянето на настройките на вашата машина със специфичните свойства на метала е от съществено значение. Използвайте тази таблица като отправна точка за следващия си проект.
Тип материал
Тип ток (полярност)
Волфрамов накрайник Геометрия
Защитен газ Дебит (CFH / LPM)
Препоръчва се Волфрамов електрод
Неръждаема стомана
D CE N (DC-)
Остра точка (30-60°)
15-20 CFH / 7-10 LPM
2% Lanthanated (синьо)
Алуминий
AC (променлив)
На топка или леко пресечен
20-25 CFH / 10-12 LPM
Чист (зелен) или цирконий
Титан
D CE N (DC-)
Много остър (дълъг конус)
25-30 CFH (използвайте задния щит)
2% лантаниран или ториран
Мека стомана
D CE N (DC-)
Остра точка
15-18 CFH / 7-9 LPM
2% ториран (червен)
Медни сплави
D CE N (DC-)
Остра точка
20-25 CFH
2% лантанат
Забележка: Тези стойности са за стандартни дебелини (приблизително 3 mm). Винаги регулирайте ампеража си въз основа на специфичната конфигурация на ставата и скоростта на движение.
Технически фактори, които определят визуалния успех
Постигането на резултатите, показани в професионалните галерии, изисква овладяване на няколко технически променливи. При аргонодъгово заваряване всяка настройка на машината се проявява визуално в заваръчния шев.
Ролята на Газова леща
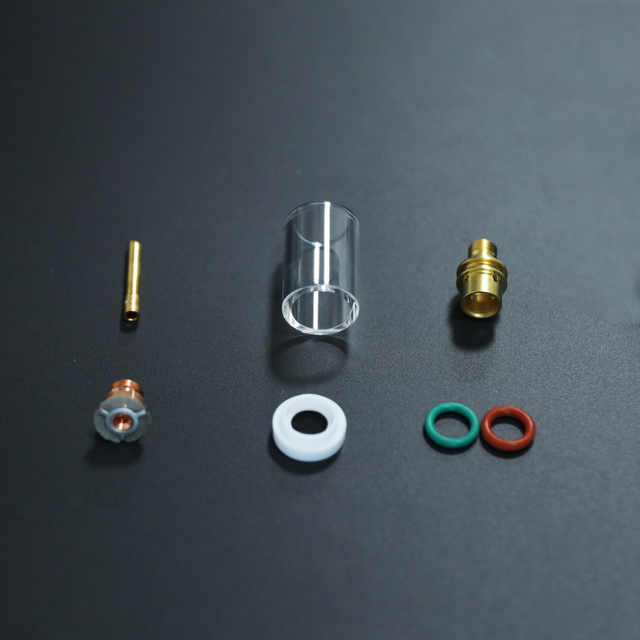
Една от 'тайните' на най-чистите TIG мъниста е газовата леща. За разлика от стандартното тяло на цангата, газовата леща използва серия от фини мрежи за изправяне на потока от аргон. Визуално, това води до много по-ясна заваръчна вана и възможност за допълнително разширяване на волфрама за по-добра видимост в тесни фуги, без да се губи покритието на газа.
Настройки на пулса и тяхното визуално въздействие
Съвременните TIG източници на захранване позволяват високоскоростни импулси. Визуално пулсирането свива дъгата, създавайки по-тясно зърно и по-изразена шарка на вълни. Това е особено полезно за тънки материали, където контролът на топлината е от първостепенно значение за предотвратяване на изкривяване или прогаряне.
Волфрамова геометрия и подготовка
Формата на волфрамовия електрод определя формата на конуса на дъгата. Остър връх създава тясна, дълбоко проникваща дъга, докато по-тъпият край разпространява топлината. За визуална консистенция, следите от смилане върху волфрама трябва да вървят по дължина; напречното шлайфане причинява блуждаене на дъгата, което води до назъбени, неравномерни заваръчни шевове.
Идентифициране и коригиране на зрителни дефекти
Дори визуално „добрата“ заварка може да има скрити недостатъци. Разбирането как изглежда лошата заварка е от съществено значение за достигане на следващото ниво на майсторство.
Порьозност: Тихият убиец на красотата
Порьозността се появява като малки дупки или вдлъбнатини на повърхността или вътре в перлата. Обикновено се причинява от атмосферно замърсяване - често бриз, който издухва аргоновия щит или теч в линиите на горелката. Визуално порьозността прави заваръчния шев 'мръсен' и сив, сигнализирайки за пълна липса на структурна цялост.
Подрязване и припокриване
Подрязването е жлеб, разтопен в основния метал в горната част на заваръчния шев, който не е запълнен от добавъчен метал. Създава напрежение. Припокриването (или 'студено припокриване') е обратното, при което заваръчният метал лежи върху основния метал, без да се стопява. И двете са признаци на неправилен ъгъл на горелката или неправилна скорост на движение.
Презентация след заваряване: Отвъд дъгата
Професионалният TIG заваръчен дисплей не свършва, когато дъгата спре. Начинът, по който се борави с детайла след това, допринася за качеството му в 'шоурум'.
Значението на обратното прочистване
За заваряване на тръби визуалното качество вътре в тръбата е също толкова важно, колкото и външността. 'Sugaring' (окисляване на задната страна) е често срещан провал. Използването на обратно продухване с аргон гарантира, че вътрешността на заваръчния шев е гладка и чиста като горната част, което е жизненоважно за санитарни приложения или приложения под високо налягане.
Химическо почистване срещу механично полиране
За да запазят естествената красота на TIG заваръчния шев, много професионалисти използват електрохимично почистване вместо шлайфане. Това премахва топлинния нюанс, като същевременно оставя деликатния модел на вълни непокътнат, подчертавайки умението, включено в процеса на заваряване.
Заключение: Подписът на майстор занаятчия
Заваряването с аргонова дъга е повече от процес на свързване; това е знак за качество. Когато клиент или инспектор погледне a TIG weld , те търсят симетрия, последователност и чистота. Чрез овладяване на променливите на газовия поток, управлението на топлината и специфичните за материала техники, производителите могат да произведат резултати, които са не само структурно здрави, но и визуално невероятни.
Докато продължавате да усъвършенствате своя TIG заваръчен процес, помнете, че всеки зърно е отражение на вашето внимание към детайла. Независимо дали става дума за сребристия блясък на съединение от неръждаема стомана или матовото почистващо действие върху тежка алуминиева плоча, визуалното съвършенство при TIG заваряването е върховният отличителен белег на една професионална операция.
TIG Въпроси и отговори за заваряване: Отстраняване на неизправности при професионални резултати
По-долу са най-често задаваните въпроси относно визуалното и структурно качество на заваряване с аргонова дъга. Разбирането на тези често срещани 'болни точки' ще ви помогне да отстраните неизправностите в процеса си и да подобрите последователността си.
Защо моят TIG заварен шев става черен или тъмно сив вместо сребрист?
Това е най-честият визуален дефект при TIG заваряване, известен като оксидация . Това се случва, когато горещият заваръчен метал реагира с кислорода във въздуха, преди да се е охладил достатъчно.
Решението: Увеличете времето за последващ поток (газът, който тече след спиране на дъгата). Също така проверете за изтичане на газ в линиите на горелката и се уверете, че използвате газова леща, за да осигурите по-добро ламинарно покритие. Ако металът е 'изгорял' навсякъде, може да използвате твърде много ампераж или да се движите твърде бавно.
Какви са ползите от използването на високочестотен ( HF ) импулс TIG ?
Импулс TIG позволява на машината да преминава между висок пиков ток и по-нисък фонов ток.
Визуална полза: Създава много дефинирана, чиста шарка на вълни ('подредените стотинки') и свива дъгата, правейки зърното по-тясно.
Техническа полза: Значително намалява общата входяща топлина, което е критично за предотвратяване на изкривяване на тънки материали и запазване на устойчивостта на корозия на неръждаемата стомана.
Кога трябва да премина от стандартно тяло на цанга към Газова леща ?
Трябва да използвате газови лещи, когато се нуждаете от възможно най-високо качество на зрението.
Причината: Стандартното тяло на цангата създава турбулентен газов поток, който може да издърпа атмосферния въздух. Газовата леща използва фини екрани, за да създаде 'ламинарен' (гладък) поток. Това ви позволява да разширите волфрамовия електрод по-далеч от чашата за по-добра видимост, като същевременно поддържате перфектен аргонов екран.
Защо получавам 'пипер' (черни петна) в моята алуминиева заваръчна вана?
Това обикновено се причинява от замърсяване . Алуминият е силно чувствителен към мръсотия, мазнини и собствения си оксиден слой.
Корекцията: Уверете се, че използвате 'AC Balance' правилно, за да осигурите достатъчно почистващо действие. Също така се уверете, че сте почистили основния метал със специална телена четка от неръждаема стомана (използвана само за алуминий) и сте го избърсали с ацетон преди заваряване.
Изгледът „Натрупани стотинки“ всъщност означава ли, че заварката е по-здрава?
Не е задължително, но е силен индикатор за контрол на процеса.
Реалността: Въпреки че гладката заварка без вълни също може да бъде здрава, моделът „подредени стотинки“ показва, че заварчикът е поддържал постоянна скорост на движение и добавяне на добавъчен метал. Постоянството на външния вид обикновено означава постоянство в проникването и металургичните свойства в цялата фуга.
Този уебсайт използва бисквитки и подобни технологии ('бисквитки'). При условие на вашето съгласие, ще използва аналитични бисквитки, за да проследи кое съдържание ви интересува, и маркетингови бисквитки, за да показва реклама въз основа на интереси. За тези мерки използваме доставчици трети страни, които също могат да използват данните за свои собствени цели.
Вие давате своето съгласие, като щракнете върху 'Приемам всички' или като приложите вашите индивидуални настройки. След това вашите данни могат да бъдат обработвани и в трети страни извън ЕС, като например САЩ, които нямат съответното ниво на защита на данните и където по-специално достъпът на местните власти може да не бъде ефективно предотвратен. Можете да оттеглите съгласието си с незабавно действие по всяко време. Ако щракнете върху 'Отхвърли всички', ще се използват само строго необходими бисквитки.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių