Metāla ražošanas pasaulē TIG (volframa inertās gāzes) metināšana, ko bieži dēvē par argona loka metināšanu, ir precizitātes un estētiskā skaistuma virsotne. Atšķirībā no citiem metināšanas procesiem, kuros prioritāte ir ātrums un nogulsnēšanās, TIG metināšanu nosaka tā kontrole, tīrība un vizuāli satriecošie rezultāti. Nozarēs, sākot no aviācijas un beidzot ar augstākās klases pārtikas pārstrādi, metināto šuvju vizuālā kvalitāte nav tikai lepnums; tas ir kritisks struktūras integritātes un metalurģiskās tīrības rādītājs.
Šajā rokasgrāmatā ir iedziļināties augstas kvalitātes TIG metināšanas vizuālajās īpašībās, izpētot, kā materiālu veidi, gāzes ekranējums un operatora tehnika saplūst, lai izveidotu perfektu metinājumu.
Spēka estētika: kāpēc vizuālajai kvalitātei ir nozīme TIG metināšanā
Vizuālā pārbaude ir pirmā aizsardzības līnija kvalitātes kontrolē. Argona loka metināšanā lodītes izskats stāsta par savienojuma termisko vēsturi. 'Perfekta' metināšana ir kas vairāk nekā tikai taisna līnija; tas ir apliecinājums metinātāja spējai līdzsvarot siltuma padevi ar pildvielas metāla pievienošanu, vienlaikus saglabājot neskartu inertās gāzes vairogu.
'Stacked Dimes' fenomens
Ikoniskākā TIG metināšanas vizuālā īpašība ir 'salikts dimes' izskats. Tas attiecas uz vienmērīgiem, pārklājošiem viļņiem, ko rada uzpildes stieņa ritmiska iegremdēšana metināšanas baseinā. Konsekvence šajos viļņos norāda uz vienmērīgu pārvietošanās ātrumu un apgūtu 'pulsu' manuālajā padevē, kas nodrošina vienmērīgu iespiešanos visā savienojumā.
Siltuma nokrāsas un krāsošana
Tādos materiālos kā nerūsējošais tērauds un titāns, metinājuma šuves krāsa un siltuma ietekmes zona (HAZ) ir galvenais gāzes pārklājuma indikators. Lai gan krāsu varavīksne var izskatīties pievilcīga, patiesībā tā atspoguļo dažādus oksidācijas līmeņus. 'salmu' vai 'hroma' apdare nozīmē optimālu aizsardzību, savukārt dziļi zilā vai purpursarkanā krāsa liecina par augstāku temperatūru vai nelielu gāzes turbulenci.
Nerūsējošais tērauds, iespējams, ir visizplatītākais materiāls, kas saistīts ar augstu kvalitāti Argona loka metināšana . Pateicoties tā zemajai siltumvadītspējai un augstajai jutībai pret skābekli, nerūsējošā tērauda vizuālie rezultāti ir ļoti atkarīgi no metinātāja spējas pārvaldīt 'peļķi'.
Sudraba un zelta standarta sasniegšana
Metinot 304 vai 316 nerūsējošo tēraudu, bieži vien mērķis ir saglabāt šuvi pēc iespējas tuvāk parastā metāla krāsai. Sudraba vai gaiši zelta lodītes norāda, ka argona vairogs palika neskarts, līdz metāls atdzisa zem tā reaktīvās temperatūras. Tas tiek panākts, izmantojot pareizus CFM (kubikpēdas stundā) iestatījumus un lielu gāzes lēcu izmantošanu, lai nodrošinātu lamināru argona plūsmu.
Karstuma skartās zonas (HAZ) pārvaldība
Profesionālai TIG metinājumam jābūt ar šauru HAZ. Ja krāsainās joslas sniedzas tālu no metinājuma lodītes, tas norāda uz pārmērīgu karstuma uzsūkšanos. Tas var izraisīt 'karbīda nokrišņus', kas apdraud nerūsējošā tērauda izturību pret koroziju. Vizuālā izcilība šeit nozīmē funkcionālu ilgmūžību.
Alumīnija TIG metināšana: tīras lodītes meklējumi
Alumīnijs rada pilnīgi atšķirīgu vizuālo izaicinājumu. Tā kā alumīnijs veido smagu oksīda slāni, kas kūst daudz augstākā temperatūrā nekā parastais metāls, maiņstrāvas (maiņstrāvas) loka 'tīrīšanas darbība' ir redzama gala rezultātā.
Iegravētā zona (tīrīšanas darbība)
Augstas kvalitātes alumīnija TIG metinājuma šuvi papildinās plāna, matēta sloksne abās lodītes pusēs. Šī ir 'iegravētā' zona, kurā loka katoda tīrīšana ir noņēmusi alumīnija oksīdu. Viendabīga, tīra iegravēta zona liecina par līdzsvarotu maiņstrāvas frekvenci un tīru pamatmateriālu.
Pērlīšu profils un mitrināšana
Alumīnijs ātri atdziest. Profesionāls rezultāts parāda lodītes, kas ir labi 'izslapinātas' locītavas pirkstos bez pārāk izliektas. Ja viļņi ir pārāk asi vai lodītes izskatās 'virvi', tas liecina, ka strāvas stiprums ampēros bija pārāk zems vai pārvietošanās ātrums bija pārāk liels materiāla biezumam.
Tehniskā ātrā uzziņa: TIG metināšanas parametri pēc materiāla
Lai sasniegtu profesionālus rezultātus, kas aprakstīti šajā rokasgrāmatā, ir ļoti svarīgi saskaņot iekārtas iestatījumus ar metāla īpašajām īpašībām. Izmantojiet šo tabulu kā sākumpunktu savam nākamajam projektam.
Materiāla veids
Strāvas veids (polaritāte)
Volframa uzgaļa ģeometrija
Aizsargājošās gāzes plūsma (CFH / LPM)
Ieteicamais volframa elektrods
Nerūsējošais tērauds
DCEN (DC-)
Asais punkts (30–60°)
15-20 CFH / 7-10 LPM
2% Lanthanated (zils)
Alumīnijs
Maiņstrāva (maiņstrāva)
Lodīts vai nedaudz saīsināts
20-25 CFH / 10-12 LPM
Tīrs (zaļš) vai cirkonīts
Titāns
DCEN (DC-)
Ļoti ass (gars konuss)
25-30 CFH (izmantojiet aizmugurējo vairogu)
2% lantanāta vai torija
Mīksts tērauds
DCEN (DC-)
Asais punkts
15-18 CFH / 7-9 LPM
2% toriāts (sarkans)
Vara sakausējumi
DCEN (DC-)
Asais punkts
20-25 CFH
2% Lanthanated
Piezīme: šīs vērtības attiecas uz standarta biezumu (apmēram 3 mm). Vienmēr pielāgojiet strāvas stiprumu, pamatojoties uz konkrēto savienojuma konfigurāciju un kustības ātrumu.
Tehniskie faktori, kas nosaka vizuālos panākumus
Lai sasniegtu rezultātus, kas parādīti profesionālajās galerijās, ir jāpārzina vairāki tehniskie mainīgie. Argona loka metināšanā katrs iekārtas regulējums vizuāli izpaužas metināšanā.
Gāzes objektīva loma
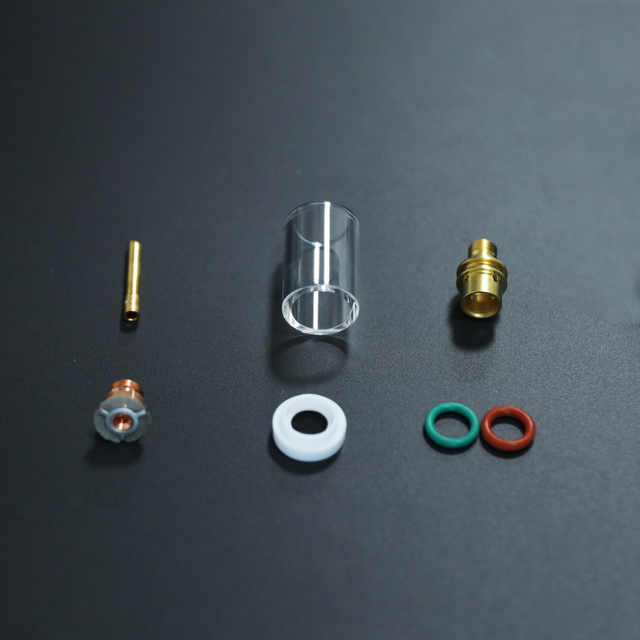
Viens no tīrāko TIG lodīšu 'noslēpumiem' ir gāzes lēca. Atšķirībā no standarta ieliktņa korpusa, gāzes objektīvs izmanto virkni smalku sietu, lai iztaisnotu argona plūsmu. Vizuāli tas rada daudz skaidrāku metināšanas baseinu un spēju vēl vairāk pagarināt volframu, lai nodrošinātu labāku redzamību saspringtos savienojumos, nezaudējot gāzes pārklājumu.
Pulsa iestatījumi un to vizuālā ietekme
Mūsdienu TIG barošanas avoti nodrošina ātrgaitas pulsāciju. Vizuāli pulsēšana sašaurina loku, radot šaurāku lodītes un izteiktāku viļņojuma rakstu. Tas ir īpaši noderīgi plāniem materiāliem, kur siltuma kontrole ir vissvarīgākā, lai novērstu deformāciju vai izdegšanu.
Volframa ģeometrija un sagatavošana
Volframa elektroda forma nosaka loka konusa formu. Ass punkts rada šauru, dziļi iekļūstošu loku, bet strupāks gals izplata siltumu. Vizuālai konsekvencei slīpēšanas zīmēm uz volframa ir jābūt gareniski; šķērsslīpēšana izraisa loka izkliedi, kas noved pie robainiem, nelīdzeniem metinājuma šuves slāņiem.
Vizuālo defektu identificēšana un labošana
Pat vizuāli 'labam' metinājumam var būt slēpti trūkumi. Lai sasniegtu nākamo meistarības līmeni, ir svarīgi saprast, kā izskatās slikta metinājuma šuve.
Porainība: klusais skaistuma slepkava
Porainība parādās kā mazi caurumi vai bedrītes uz virsmas vai lodītes iekšpusē. To parasti izraisa atmosfēras piesārņojums — bieži vien vējš aizpūš argona vairogu vai noplūde degļa līnijās. Vizuāli porainība padara metināto šuvi 'netīru' un pelēku, norādot uz pilnīgu struktūras integritātes trūkumu.
Zemākais samazinājums un pārklāšanās
Undercut ir parastajā metālā iekausēta rieva metinājuma šuves galā, kas nav aizpildīta ar pildmetālu. Tas rada stresa izraisītāju. Pārklāšanās (vai 'aukstā loka') ir pretēja, kur metinātais metāls atrodas virs parastā metāla bez sakausēšanas. Abas ir nepareiza degļa leņķa vai nepareiza braukšanas ātruma pazīmes.
Prezentācija pēc metināšanas: aiz loka
Profesionāls TIG metināšanas displejs nebeidzas, kad loks apstājas. Tas, kā gabals tiek apstrādāts pēc tam, veicina tā 'izstāžu zāles' kvalitāti.
Aizmugurējās attīrīšanas nozīme
Cauruļu un cauruļu metināšanai vizuālā kvalitāte caurules iekšpusē ir tikpat svarīga kā ārpuse. 'Sugarēšana' (oksidācija aizmugurē) ir izplatīta kļūme. Izmantojot argona attīrīšanu, tiek nodrošināts, ka metinājuma šuves iekšpuse ir tikpat gluda un tīra kā augšdaļa, kas ir ļoti svarīgi sanitārajiem vai augstspiediena lietojumiem.
Ķīmiskā tīrīšana pret mehānisko pulēšanu
Lai saglabātu TIG metinājuma dabisko skaistumu, daudzi profesionāļi izmanto elektroķīmisko tīrīšanu, nevis slīpēšanu. Tas noņem karstuma nokrāsu, vienlaikus atstājot smalko viļņojuma rakstu neskartu, izceļot metināšanas procesā iesaistītās prasmes.
Secinājums: Amata meistara paraksts
Argona loka metināšana ir vairāk nekā savienošanas process; tas ir kvalitātes paraksts. Kad klients vai inspektors aplūko a TIG metināšana , viņi meklē simetriju, konsistenci un tīrību. Apgūstot gāzes plūsmas, siltuma pārvaldības un materiālu specifiskās tehnikas mainīgos lielumus, ražotāji var radīt rezultātus, kas ir ne tikai strukturāli pamatoti, bet arī vizuāli neparasti.
Turpinot pilnveidot savu TIG metināšanas procesu, atcerieties, ka katra lodīte atspoguļo jūsu uzmanību detaļām. Neatkarīgi no tā, vai tas ir nerūsējošā tērauda savienojuma sudraba mirdzums vai matēta tīrīšanas darbība uz smagas alumīnija plāksnes, vizuālā izcilība TIG metināšanā ir profesionālās darbības galvenā iezīme.
Jautājumi un atbildes par TIG metināšanu: Profesionālu problēmu novēršana
Tālāk ir sniegti visbiežāk uzdotie jautājumi par argona loka metināšanas vizuālo un strukturālo kvalitāti. Izpratne par šiem bieži sastopamajiem 'sāpju punktiem' palīdzēs novērst procesa problēmas un uzlabot konsekvenci.
Kāpēc mana TIG metināšana kļūst melna vai tumši pelēka, nevis sudraba?
Šis ir visizplatītākais vizuālais defekts TIG metināšanā, ko sauc par oksidāciju . Tas notiek, kad karstais metinātais metāls reaģē ar skābekli gaisā, pirms tas ir pietiekami atdzisis.
Labojums: palieliniet pēcplūsmas laiku (gāze, kas plūst pēc loka apstāšanās). Pārbaudiet arī, vai degļa līnijās nav gāzes noplūdes, un pārliecinieties, ka izmantojat gāzes objektīvu, lai nodrošinātu labāku lamināru pārklājumu. Ja metāls ir 'sadedzināts', iespējams, izmantojat pārāk lielu strāvas stiprumu vai pārvietojat pārāk lēni.
Kādas ir augstas frekvences (HF) impulsa TIG izmantošanas priekšrocības?
Impulsa TIG ļauj iekārtai pārslēgties starp augstu maksimālo strāvu un zemāku fona strāvu.
Vizuālais ieguvums: tas rada ļoti izteiktu, tīru viļņojuma rakstu ('saliktos dimes') un sašaurina loku, padarot lodītes šaurāku.
Tehniskais ieguvums: Tas ievērojami samazina kopējo siltuma padevi, kas ir ļoti svarīgi, lai novērstu plāno materiālu deformāciju un saglabātu nerūsējošā tērauda izturību pret koroziju.
Kad man vajadzētu pārslēgties no standarta uzmavas korpusa uz gāzes objektīvu?
ir jāizmanto Gāzes objektīvs ikreiz, kad nepieciešama visaugstākā iespējamā vizuālā kvalitāte.
Iemesls: standarta ieliktņa korpuss rada turbulentu gāzes plūsmu, kas var ievilkt atmosfēras gaisu. Gāzes objektīvs izmanto smalkus ekrānus, lai izveidotu 'lamināru' (vienmērīgu) plūsmu. Tas ļauj pagarināt volframa elektrodu tālāk no krūzes, lai nodrošinātu labāku redzamību, vienlaikus saglabājot perfektu argona vairogu.
Kāpēc manā alumīnija metinātajā baseinā parādās 'pipari' (melni plankumi)?
To parasti izraisa piesārņojums . Alumīnijs ir ļoti jutīgs pret netīrumiem, taukiem un savu oksīda slāni.
Risinājums: pārliecinieties, vai 'AC Balance' izmantojat pareizi, lai nodrošinātu pietiekamu tīrīšanas darbību. Tāpat pārbaudiet, vai pirms metināšanas notīrījāt parasto metālu ar tam paredzētu nerūsējošā tērauda stiepļu suku (izmanto tikai alumīnijam) un noslaukāt to ar acetonu.
Vai 'Stacked Dimes' izskats tiešām nozīmē, ka metināšana ir stiprāka?
Ne obligāti, bet tas ir spēcīgs procesa kontroles rādītājs.
Realitāte: lai gan gluda, neviļņota metināšana var būt arī spēcīga, 'salikto dimes' raksts liecina, ka metinātājs saglabāja nemainīgu kustības ātrumu un pievienoja pildvielu. Izskata konsekvence parasti nozīmē caurlaidības un metalurģisko īpašību konsekvenci visā savienojumā.
Šī vietne izmanto sīkfailus un līdzīgas tehnoloģijas ('sīkdatnes'). Ar jūsu piekrišanu izmantos analītiskos sīkfailus, lai izsekotu, kurš saturs jūs interesē, un mārketinga sīkfailus, lai rādītu uz interesēm balstītu reklāmu. Šiem pasākumiem mēs izmantojam trešo pušu pakalpojumu sniedzējus, kuri var arī izmantot datus saviem mērķiem.
Jūs sniedzat savu piekrišanu, noklikšķinot uz 'Pieņemt visu' vai piemērojot savus individuālos iestatījumus. Jūsu dati pēc tam var tikt apstrādāti arī trešās valstīs ārpus ES, piemēram, ASV, kurām nav atbilstoša datu aizsardzības līmeņa un kur jo īpaši vietējo iestāžu piekļuve var tikt efektīvi novērsta. Jūs jebkurā laikā varat nekavējoties atsaukt savu piekrišanu. Ja noklikšķināsiet uz 'Noraidīt visu', tiks izmantoti tikai noteikti nepieciešamie sīkfaili.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių