У світі виробництва металу зварювання TIG (інертним газом вольфраму), яке часто називають аргонодуговим зварюванням, є вершиною точності та естетичної краси. На відміну від інших зварювальних процесів, які надають пріоритет швидкості та наплавленню, зварювання TIG визначається контролем, чистотою та візуально приголомшливими результатами. Для галузей промисловості, починаючи від аерокосмічної промисловості та закінчуючи харчовою промисловістю високого класу, візуальна якість зварного шва є не просто предметом гордості; це критичний показник структурної цілісності та металургійної чистоти.
У цьому посібнику детально розглядаються візуальні характеристики високоякісного зварювання TIG, досліджується, як типи матеріалів, газовий захист і техніка оператора об’єднуються для створення ідеального зварювання.
Естетика міцності: чому візуальна якість має значення при зварюванні TIG
Візуальний огляд є першою лінією захисту в контролі якості. У аргонно-дуговому зварюванні зовнішній вигляд валика розповідає про термічну історію з’єднання. 'Ідеальний' зварний шов - це більше, ніж просто пряма лінія; це свідчить про здатність зварювальника збалансувати надходження тепла з додаванням присадного металу, зберігаючи при цьому незайманий щит інертного газу.
Феномен 'Stacked Dimes'.
Найбільш знаковою візуальною рисою зварювання TIG є вигляд «стосованих копійок». Це стосується рівномірних брижів, що перекриваються, створених ритмічним зануренням присадочного стрижня у зварювальну ванну. Постійність у цих хвилях вказує на постійну швидкість руху та освоєний «імпульс» при ручній подачі, що забезпечує рівномірне проникнення по всьому суглобу.
Теплові відтінки та фарбування
Для таких матеріалів, як нержавіюча сталь і титан, колір зварного шва та зони термічного впливу (HAZ) є основним показником покриття газом. Хоча веселка кольорів може виглядати привабливо, насправді вона представляє різні рівні окислення. Досягнення 'солом'яного' або 'хромованого' покриття означає оптимальний захист, тоді як насичений синій або фіолетовий колір передбачає високі температури або легку турбулентність газу.
Зварювання нержавіючої сталі TIG: освоєння веселки
Нержавіюча сталь, мабуть, найпоширеніший матеріал, який асоціюється з високою якістю Аргонодугове зварювання . Завдяки низькій теплопровідності та високій чутливості до кисню візуальні результати обробки нержавіючої сталі сильно залежать від здатності зварювальника справлятися з «калюжею».
Досягнення срібного та золотого стандарту
Під час зварювання нержавіючої сталі 304 або 316 метою часто є збереження кольору зварного шва якомога ближчого до кольору основного металу. Срібна або світло-золота кулька вказує на те, що аргоновий екран залишався недоторканим, поки метал не охолонув нижче своєї реактивної температури. Це досягається за допомогою належних налаштувань CFM (кубічних футів на годину) і використання великих газових лінз для забезпечення ламінарного потоку аргону.
Управління зоною теплового впливу (HAZ)
Професійне зварювання TIG повинно мати вузький ЗТВ. Якщо кольорові смуги відходять далеко від зварного шва, це вказує на надмірне нагрівання. Це може призвести до 'випадіння карбіду', що погіршує стійкість нержавіючої сталі до корозії. Візуальна досконалість тут безпосередньо означає функціональну довговічність.
Зварювання алюмінію TIG: у пошуках чистого валика
Алюміній представляє зовсім інший візуальний виклик. Оскільки алюміній утворює важкий оксидний шар, який плавиться при набагато вищій температурі, ніж основний метал, «очисна дія» дуги змінного струму помітна в кінцевому результаті.
The Etched Zone (Дія очищення)
Високоякісний алюмінієвий зварювальний шов TIG буде оточений тонкою матовою смугою з обох боків валика. Це 'протравлена' ділянка, де катодне очищення дуги видалило оксид алюмінію. Рівномірна чиста зона травлення є ознакою добре збалансованої частоти змінного струму та чистого основного матеріалу.
Профіль борту та Wet-Out
Алюміній швидко охолоджується. Професійний результат показує намистину, яка добре «вмочилася» в пальці суглоба, не будучи надто опуклою. Якщо хвилі надто різкі або кулька виглядає «мотузковою», це означає, що сила струму була занадто низькою або швидкість руху була надто високою для товщини матеріалу.
Короткий технічний довідник: Параметри зварювання TIG за матеріалами
Для досягнення професійних результатів, про які йдеться в цьому посібнику, дуже важливо узгодити налаштування машини з конкретними властивостями металу. Використовуйте цю таблицю як відправну точку для вашого наступного проекту.
Тип матеріалу
Тип струму (полярність)
Геометрія вольфрамового наконечника
Потік захисного газу (CFH / LPM)
Рекомендований вольфрамовий електрод
Нержавіюча сталь
DCEN (DC-)
Гостра точка (30-60°)
15-20 CFH / 7-10 LPM
2% Lanthanated (синій)
Алюміній
AC (перемінний)
Кулясті або злегка усічені
20-25 CFH/10-12 LPM
Чистий (зелений) або з цирконієм
Титан
DCEN (DC-)
Дуже гострий (довгий конус)
25-30 CFH (використовуйте задній щит)
2% лантанований або торіований
М'яка сталь
DCEN (DC-)
Гостра точка
15-18 CFH / 7-9 LPM
2% торіат (червоний)
Мідні сплави
DCEN (DC-)
Гостра точка
20-25 CFH
2% лантанований
Примітка. Ці значення стосуються стандартної товщини (приблизно 3 мм). Завжди регулюйте силу струму залежно від конкретної конфігурації з’єднання та швидкості руху.
Технічні фактори, що визначають візуальний успіх
Щоб досягти результатів, показаних у професійних галереях, потрібно володіти кількома технічними параметрами. При аргонно-дуговому зварюванні кожне регулювання апарату візуально відображається на зварному шві.
Роль газової лінзи
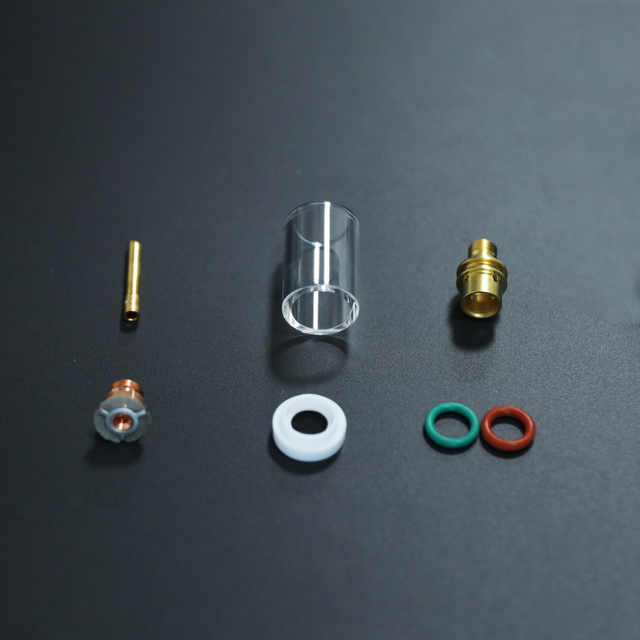
Одним із «секретів» найчистіших кульок TIG є газова лінза. На відміну від стандартного корпусу цанги, газова лінза використовує ряд дрібних сіток для вирівнювання потоку аргону. Візуально це призводить до набагато чіткішої зварювальної ванни та можливості подальшого розширення вольфраму для кращої видимості в щільних з’єднаннях без втрати газопокриття.
Параметри пульсу та їх візуальний вплив
Сучасні джерела живлення TIG забезпечують високошвидкісне імпульсне сварювання. Візуально пульсація звужує дугу, створюючи більш вузький бісер і більш виражену брижу. Це особливо корисно для тонких матеріалів, де контроль тепла має першочергове значення для запобігання викривлення або прогорання.
Геометрія та підготовка вольфраму
Форма вольфрамового електрода визначає форму конуса дуги. Гострий кінець створює вузьку, глибоко проникаючу дугу, а більш тупий кінець поширює тепло. Для візуальної узгодженості сліди шліфування на вольфрамі повинні бути уздовж; поперечне шліфування спричиняє блукання дуги, що призводить до нерівних нерівних швів.
Виявлення та виправлення дефектів зору
Навіть візуально «гарний» зварний шов може мати приховані недоліки. Розуміння того, як виглядає погане зварювання, має важливе значення для досягнення наступного рівня майстерності.
Пористість: тихий вбивця краси
Пористість виглядає як маленькі отвори або ямки на поверхні або всередині кульки. Зазвичай це спричинено атмосферним забрудненням — часто вітерцем, що здуває аргоновий екран, або витоком у лініях пальника. Візуально пористість робить зварний шов «брудним» і сірим, що свідчить про повну відсутність структурної цілісності.
Підріз і нахлест
Виточка — це канавка, вплавлена в основний метал на нозі зварного шва, яка не заповнена присадковим металом. Це створює стійку напруги. Перекриття (або 'холодне нахлест') — це протилежність, коли метал шва сидить поверх основного металу без плавлення. Обидва є ознаками неправильного кута факела або неправильної швидкості руху.
Презентація після зварювання: поза дугою
Професійне зварювання TIG не закінчується, коли дуга зупиняється. Спосіб подальшого поводження з виробом сприяє його якості «виставкового залу».
Важливість зворотного очищення
Для зварювання труб візуальна якість всередині труби так само важлива, як і зовні. 'Зацукровування' (окислення на тильній стороні) - поширена помилка. Використання зворотної продувки аргоном гарантує, що внутрішня сторона зварювального шва така ж гладка та чиста, як і верхня частина, що є життєво важливим для санітарно-гігієнічних робіт або застосувань під високим тиском.
Хімічне чищення проти механічного полірування
Щоб зберегти природну красу зварювання TIG, багато професіоналів використовують електрохімічне очищення, а не шліфування. Це усуває тепловий відтінок, залишаючи тонкий візерунок хвилястості недоторканим, підкреслюючи майстерність процесу зварювання.
Висновок: підпис майстра
Аргонодугове зварювання — це більше, ніж процес з’єднання; це ознака якості. Коли клієнт або інспектор дивиться на a TIG зварювання , вони шукають симетрії, послідовності та чистоти. Освоївши змінні потоку газу, управління теплом і специфічні методи роботи з матеріалами, виробники можуть отримувати результати, які є не тільки структурно надійними, але й надзвичайними візуально.
Продовжуючи вдосконалювати процес зварювання TIG, пам’ятайте, що кожен валик є відображенням вашої уваги до деталей. Незалежно від того, чи то сріблястий блиск з’єднання з нержавіючої сталі, чи матове очищення важкої алюмінієвої пластини, візуальна досконалість зварювання TIG є головною ознакою професійної роботи.
Запитання та відповіді щодо зварювання TIG: усунення несправностей професійних результатів
Нижче наведено найпоширеніші запитання щодо візуальної та структурної якості аргонодугового зварювання. Розуміння цих загальних 'проблемних точок' допоможе вам усунути проблеми з процесом і покращити послідовність.
Чому мій шов TIG стає чорним або темно-сірим, а не сріблястим?
Це найпоширеніший візуальний дефект під час зварювання TIG, відомий як окислення . Це відбувається, коли гарячий метал шва реагує з киснем повітря до того, як він достатньо охолоне.
Виправлення: збільшити час після витоку (газ, який витікає після зупинки дуги). Також перевірте, чи немає витоків газу в лініях пальника, і переконайтеся, що ви використовуєте газові лінзи, щоб забезпечити краще ламінарне покриття. Якщо метал «прогорів» усюди, можливо, ви використовуєте занадто велику силу струму або рухаєтеся надто повільно.
Які переваги використання високочастотної (HF) імпульсної TIG?
Імпульсна сварка TIG дозволяє машині перемикатися між високим піковим струмом і меншим фоновим струмом.
Візуальна перевага: це створює чіткий, чистий малюнок хвилястості («стосовані копійки») і звужує дугу, роблячи намистину вужчою.
Технічна перевага: це значно зменшує загальне підведення тепла, що є критичним для запобігання викривлення тонких матеріалів і збереження корозійної стійкості нержавіючої сталі.
Коли мені слід перейти зі стандартного корпусу цанги на газову лінзу?
Ви повинні використовувати газові лінзи , коли вам потрібна найвища можлива якість зображення.
Причина: стандартний корпус цанги створює турбулентний потік газу, який може втягувати атмосферне повітря. Газова лінза використовує тонкі екрани для створення 'ламінарного' (гладкого) потоку. Це дозволяє витягнути вольфрамовий електрод далі за межі чашки для кращої видимості, зберігаючи ідеальний аргоновий екран.
Чому у моїй алюмінієвій зварювальній ванні з’являється «перець» (чорні плями)?
Зазвичай це спричинено забрудненням . Алюміній дуже чутливий до бруду, жиру та власного оксидного шару.
Виправлення: переконайтеся, що ви правильно використовуєте 'AC Balance', щоб забезпечити достатню дію очищення. Також переконайтеся, що ви очистили основний метал спеціальною дротяною щіткою з нержавіючої сталі (використовується лише для алюмінію) і витерли його ацетоном перед зварюванням.
Чи вигляд 'Stacked Dimes' насправді означає, що зварний шов міцніший?
Не обов’язково, але це сильний показник контролю процесу.
Реальність: хоча гладкий зварний шов без хвилястості також може бути міцним, візерунок «стосованих копійок» показує, що зварювальник підтримував постійну швидкість руху та додавав присадковий метал. Постійність зовнішнього вигляду зазвичай означає постійність проникнення та металургійних властивостей по всьому з’єднанню.
Цей веб-сайт використовує файли cookie та подібні технології ('файли cookie'). За умови вашої згоди використовуватиме аналітичні файли cookie, щоб відстежувати, який вміст вас цікавить, і маркетингові файли cookie для відображення реклами на основі інтересів. Для цих заходів ми використовуємо сторонніх постачальників, які також можуть використовувати дані для власних цілей.
Ви даєте свою згоду, натиснувши 'Прийняти все' або застосувавши свої індивідуальні налаштування. Ваші дані також можуть оброблятися в третіх країнах за межами ЄС, наприклад у США, де немає відповідного рівня захисту даних і де, зокрема, доступ місцевих органів влади не може бути ефективно заблокований. Ви можете в будь-який час відкликати свою згоду з негайним набранням чинності. Якщо натиснути 'Відхилити всі', використовуватимуться лише вкрай необхідні файли cookie.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių