În lumea fabricării metalelor, sudarea TIG (gaz inert de tungsten) - denumită adesea sudarea cu arc cu argon - reprezintă punctul culminant al preciziei și frumuseții estetice. Spre deosebire de alte procese de sudare care acordă prioritate vitezei și depunerii, sudarea TIG este definită de controlul său, curățenia și rezultatele vizuale uimitoare pe care le produce. Pentru industriile care variază de la aerospațial până la procesarea alimentelor de vârf, calitatea vizuală a unei suduri nu este doar o chestiune de mândrie; este un indicator critic al integrității structurale și al purității metalurgice.
Acest ghid analizează în profunzime caracteristicile vizuale ale sudării TIG de înaltă calitate, explorând modul în care tipurile de materiale, ecranarea cu gaze și tehnica operatorului converg pentru a crea sudarea perfectă.
Estetica rezistenței: de ce este importantă calitatea vizuală în TIG sudare
Inspecția vizuală este prima linie de apărare în controlul calității. În Argon Arc Welding, aspectul mărgelei spune o poveste a istoriei termice a îmbinării. O sudură „perfectă” este mai mult decât o linie dreaptă; este o dovadă a capacității sudorului de a echilibra aportul de căldură cu adăugarea de metal de umplutură, menținând în același timp un scut impecabil de gaz inert.
Fenomenul „Stacked Dimes”.
Cea mai emblematică trăsătură vizuală a sudării TIG este aspectul 'stivuite de dimes'. Aceasta se referă la ondulațiile uniforme, suprapuse, create de scufundarea ritmică a tijei de umplere în bazinul de sudură. Consecvența acestor ondulații indică o viteză de deplasare constantă și un „puls” stăpânit în alimentarea manuală, ceea ce asigură o penetrare uniformă în întreaga articulație.
Nuanțe de căldură și colorare
Pe materiale precum oțelul inoxidabil și titanul, culoarea sudurii și a zonei afectate de căldură (HAZ) este un indicator principal al acoperirii gazului. În timp ce un curcubeu de culori poate părea atractiv, el reprezintă de fapt diferite niveluri de oxidare. Obținerea unui finisaj 'paie' sau 'crom' înseamnă o protecție optimă, în timp ce albastrul adânc sau violetul sugerează temperaturi mai ridicate sau ușoare turbulențe de gaz.
Oțelul inoxidabil este poate cel mai comun material asociat cu calitatea înaltă Sudarea cu arc cu argon . Datorită conductibilității sale termice scăzute și sensibilității ridicate la oxigen, rezultatele vizuale pe oțel inoxidabil depind în mare măsură de capacitatea sudorului de a gestiona „băltoaica”.
Atingerea standardului de argint și aur
La sudarea oțelului inoxidabil 304 sau 316, scopul este adesea de a menține sudarea cât mai aproape de culoarea metalului de bază. O mărgele de argint sau aur deschis indică faptul că scutul de argon a rămas intact până când metalul s-a răcit sub temperatura sa reactivă. Acest lucru se realizează prin setări adecvate CFM (Piciori cubi pe oră) și utilizarea lentilelor mari de gaz pentru a furniza un flux laminar de argon.
Gestionarea zonei afectate de căldură (HAZ)
O sudură profesională TIG ar trebui să aibă un HAZ îngust. Dacă benzile colorate se extind departe de cordonul de sudură, aceasta indică o înmuiere excesivă la căldură. Acest lucru poate duce la „precipitarea carburilor”, care compromite rezistența la coroziune a oțelului inoxidabil. Excelența vizuală aici se traduce direct în longevitate funcțională.
Aluminiul prezintă o provocare vizuală complet diferită. Deoarece aluminiul formează un strat greu de oxid care se topește la o temperatură mult mai mare decât metalul de bază, „acțiunea de curățare” a arcului AC (Curentul Alternant) este vizibilă în rezultatul final.
Zona gravată (acțiune de curățare)
O sudură de aluminiu de înaltă calitate TIG va fi flancată de o bandă subțire, cu aspect înghețat, de fiecare parte a cordonului. Aceasta este zona „gravată” în care curățarea catodică a arcului a îndepărtat oxidul de aluminiu. O zonă gravă uniformă, curată este un semn al unei frecvențe AC bine echilibrate și al materialului de bază curat.
Profil de mărgele și Wet-Out
Aluminiul se răcește rapid. Un rezultat profesionist arată o mărgele care s-a „udat” frumos în degetele de la picioare ale articulației, fără a fi prea convexă. Dacă ondulațiile sunt prea ascuțite sau șiragul arată „în frânghie”, înseamnă că amperajul a fost prea mic sau viteza de deplasare a fost prea mare pentru grosimea materialului.
Referință tehnică rapidă: TIG Parametrii de sudare în funcție de material
Pentru a obține rezultatele profesionale discutate în acest ghid, este esențială potrivirea setărilor mașinii cu proprietățile specifice ale metalului. Utilizați acest tabel ca punct de plecare pentru următorul dvs. proiect.
Tip material
Tip curent (polaritate)
Geometrie vârf de wolfram
Gaz de protecție Debit (CFH / LPM)
Recomandat Electrod de wolfram
Oţel inoxidabil
D CE N (DC-)
Punct ascuțit (30-60°)
15-20 CFH / 7-10 LPM
2% lantanat (albastru)
Aluminiu
AC (Altern)
Bilat sau ușor trunchiat
20-25 CFH / 10-12 LPM
Pur (verde) sau zirconiat
Titan
D CE N (DC-)
Foarte ascuțit (conicitate lungă)
25-30 CFH (Utilizați scut de urmărire)
2% Lanthanated sau Thoriated
Oțel moale
D CE N (DC-)
Punct ascuțit
15-18 CFH / 7-9 LPM
2% Toriat (Roșu)
Aliaje de cupru
D CE N (DC-)
Punct ascuțit
20-25 CFH
2% Lanthanated
Notă: Aceste valori sunt pentru grosimi standard (aprox. 3 mm). Reglați întotdeauna amperajul în funcție de configurația specifică a articulației și viteza de deplasare.
Factori tehnici care definesc succesul vizual
Obținerea rezultatelor afișate în galeriile profesionale necesită stăpânirea mai multor variabile tehnice. În sudarea cu arc cu Argon, fiecare reglare a mașinii se manifestă vizual în sudare.
Rolul Lentilă de gaz
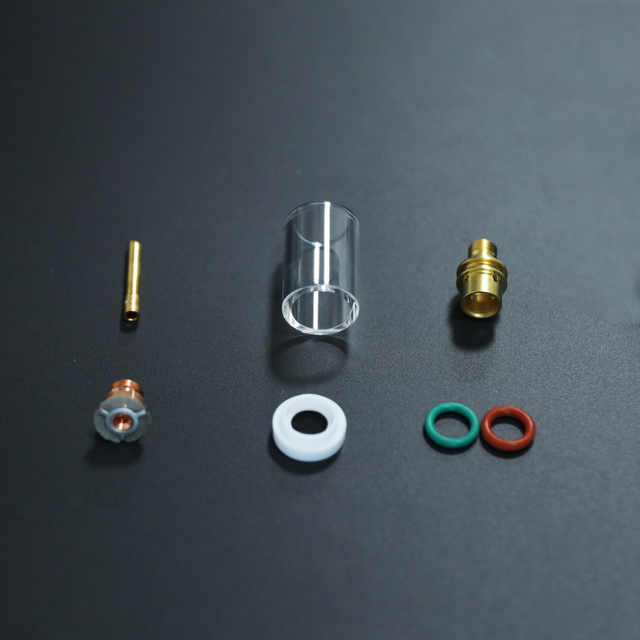
Unul dintre „secretele” celor mai curate TIG margele este lentila de gaz. Spre deosebire de un corp standard, o lentilă de gaz folosește o serie de ochiuri fine pentru a îndrepta fluxul de argon. Din punct de vedere vizual, acest lucru are ca rezultat un bazin de sudură mult mai clar și capacitatea de a extinde mai mult tungstenul pentru o vizibilitate mai bună în îmbinările strânse, fără a pierde acoperirea cu gaz.
Setările pulsului și impactul lor vizual
Sursele moderne de energie TIG permit pulsații de mare viteză. Din punct de vedere vizual, pulsația îngustează arcul, creând o mărgele mai îngustă și un model de ondulare mai pronunțat. Acest lucru este util în special pe materialele de ecartament subțire unde controlul căldurii este esențial pentru a preveni deformarea sau arderea.
Geometria și pregătirea tungstenului
Forma electrodului de wolfram determină forma conului arcului. Un vârf ascuțit produce un arc îngust, care pătrunde adânc, în timp ce un capăt mai tocit răspândește căldura. Pentru consistență vizuală, semnele de șlefuire de pe wolfram trebuie să fie pe lungime; șlefuirea încrucișată provoacă rătăcirea arcului, ceea ce duce la perle de sudură neuniforme și zimțate.
Identificarea și corectarea defectelor vizuale
Chiar și o sudură „bună” vizual poate avea defecte ascunse. Înțelegerea cum arată o sudură proastă este esențială pentru a ajunge la următorul nivel de măiestrie.
Porozitatea: Ucigașul tăcut al frumuseții
Porozitatea apare ca mici găuri sau gropi la suprafață sau în interiorul mărgelei. De obicei, este cauzată de contaminarea atmosferică - adesea o briză care suflă scutul cu argon sau o scurgere în liniile torței. Vizual, porozitatea face o sudură să pară „murdară” și gri, semnalând o lipsă completă de integritate structurală.
Undercut și Overlap
Undercut este o canelură topită în metalul de bază la vârful sudurii, care nu este umplută cu metal de adaos. Creează o creștere a stresului. Suprapunerea (sau 'lap rece') este opusul, unde metalul de sudură se așează deasupra metalului de bază fără a se topi. Ambele sunt semne ale unghiului incorect al lanternei sau ale unei viteze de deplasare necorespunzătoare.
Prezentare post-sudare: Dincolo de arc
Un afișaj profesional de sudură TIG nu se termină când arcul se oprește. Modul în care piesa este manipulată ulterior contribuie la calitatea sa de „showroom”.
Importanța epurării înapoi
Pentru sudarea țevilor și țevilor, calitatea vizuală în interiorul țevii este la fel de importantă ca și exteriorul. „Sugaring” (oxidarea pe spate) este un eșec comun. Utilizarea unui back-purge de argon asigură că interiorul sudurii este la fel de neted și curat ca partea superioară, ceea ce este vital pentru aplicații sanitare sau de înaltă presiune.
Curățare chimică vs lustruire mecanică
Pentru a păstra frumusețea naturală a unei suduri TIG , mulți profesioniști folosesc curățarea electrochimică mai degrabă decât șlefuirea. Acest lucru elimină nuanța de căldură, lăsând intact modelul ondulat delicat, evidențiind abilitățile implicate în procesul de sudare.
Concluzie: Semnătura unui Meșter Meșter
Sudarea cu arc cu argon este mai mult decât un proces de îmbinare; este o semnătură de calitate. Când un client sau un inspector se uită la un TIG sudură , ei caută simetrie, consistență și puritate. Prin stăpânirea variabilelor fluxului de gaz, managementului căldurii și tehnicilor specifice materialelor, producătorii pot produce rezultate care nu sunt doar solide din punct de vedere structural, ci și extraordinare din punct de vedere vizual.
Pe măsură ce continuați să vă rafinați procesul de sudare TIG , amintiți-vă că fiecare cordon este o reflectare a atenției dumneavoastră la detalii. Fie că este vorba de strălucirea argintie a unei îmbinări din oțel inoxidabil sau de acțiunea de curățare mată pe o placă grea de aluminiu, excelența vizuală în sudarea TIG este semnul distinctiv final al unei operațiuni profesionale.
TIG Întrebări și răspunsuri pentru sudare: depanarea rezultatelor profesionale
Mai jos sunt cele mai frecvente întrebări referitoare la calitatea vizuală și structurală a sudării cu arc cu Argon. Înțelegerea acestor „puncte dure” obișnuite vă va ajuta să depanați procesul și să vă îmbunătățiți consistența.
De ce sudura mea TIG devine neagră sau gri închis în loc de argintiu?
Acesta este cel mai frecvent defect vizual la sudarea TIG , cunoscut sub numele de oxidare . Apare atunci când metalul de sudură fierbinte reacționează cu oxigenul din aer înainte ca acesta să se răcească suficient.
Remedierea: mărește-ți timpul de post-flux (gazul care curge după ce arcul se oprește). De asemenea, verificați dacă există scurgeri de gaz în liniile pistoletului și asigurați-vă că utilizați o lentilă de gaz pentru a oferi o acoperire laminară mai bună. Dacă metalul este „ars” peste tot, este posibil să folosiți prea mult amperaj sau să vă deplasați prea încet.
Care sunt beneficiile utilizării pulsului de înaltă frecvență ( HF ) TIG ?
Pulsul TIG permite mașinii să cicleze între un curent de vârf ridicat și un curent de fond mai scăzut.
Beneficiu vizual: creează un model de ondulare foarte definit și curat („„dime stivuite”) și îngustează arcul, făcând șiragul mai îngust.
Avantaj tehnic: Reduce semnificativ aportul general de căldură, care este esențial pentru prevenirea deformarii materialelor subțiri și pentru păstrarea rezistenței la coroziune a oțelului inoxidabil.
Când ar trebui să trec de la un corp de clemă standard la un Lentilă de gaz ?
Ar trebui să utilizați o lentilă de gaz ori de câte ori aveți nevoie de cea mai înaltă calitate vizuală posibilă.
Motivul: Un corp de clemă standard creează un flux de gaz turbulent, care poate trage aerul atmosferic. O lentilă cu gaz folosește ecrane fine pentru a crea un flux „laminar” (neted). Acest lucru vă permite să extindeți electrodul de tungsten mai departe din cupă pentru o vizibilitate mai bună, menținând în același timp un scut perfect de argon.
De ce primesc 'piper' (pete negre) în bazinul meu de sudură din aluminiu?
Acest lucru este de obicei cauzat de contaminare . Aluminiul este foarte sensibil la murdărie, grăsime și propriul strat de oxid.
Soluție: asigurați-vă că utilizați corect „AC Balance” pentru a oferi suficientă acțiune de curățare. De asemenea, verificați dacă ați curățat metalul de bază cu o perie de sârmă din oțel inoxidabil dedicată (folosită numai pentru aluminiu) și ați șters-o cu acetonă înainte de sudare.
Arată 'Stacked Dimes' înseamnă de fapt că sudura este mai puternică?
Nu neapărat, dar este un indicator puternic al controlului procesului.
Realitatea: în timp ce o sudură netedă, fără ondulare poate fi, de asemenea, puternică, modelul „stivuitori de dimes” arată că sudorul a menținut o viteză de deplasare constantă și adaos de metal de umplutură. Consecvența aspectului se traduce de obicei prin consistență în penetrare și proprietăți metalurgice în întreaga îmbinare.
Acest site folosește cookie-uri și tehnologii similare ('cookie-uri'). Sub rezerva consimțământului dvs., va folosi cookie-uri analitice pentru a urmări conținutul care vă interesează și cookie-uri de marketing pentru a afișa publicitate bazată pe interese. Pentru aceste măsuri folosim furnizori terți, care pot folosi datele și în propriile scopuri.
Îți dai consimțământul făcând clic pe „Accept tot” sau aplicând setările tale individuale. Datele dumneavoastră pot fi apoi prelucrate și în țări terțe din afara UE, cum ar fi SUA, care nu au un nivel corespunzător de protecție a datelor și unde, în special, accesul autorităților locale poate să nu fie împiedicat în mod eficient. Vă puteți revoca oricând consimțământul cu efect imediat. Dacă faceți clic pe „Respinge tot”, vor fi folosite numai cookie-urile strict necesare.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių