In de wereld van de metaalproductie geldt TIG-lassen (Tungsten Inert Gas), vaak Argonbooglassen genoemd, als het toppunt van precisie en esthetische schoonheid. In tegenstelling tot andere lasprocessen waarbij snelheid en afzetting voorop staan, wordt TIG-lassen gekenmerkt door zijn controle, zuiverheid en de visueel verbluffende resultaten die het oplevert. Voor industrieën variërend van lucht- en ruimtevaart tot hoogwaardige voedselverwerking is de visuele kwaliteit van een las niet alleen een kwestie van trots; het is een kritische indicator van structurele integriteit en metallurgische zuiverheid.
Deze gids gaat diep in op de visuele kenmerken van hoogwaardig TIG-lassen en onderzoekt hoe materiaalsoorten, gasbescherming en operatortechniek samenkomen om de perfecte las te creëren.
De esthetiek van kracht: waarom visuele kwaliteit belangrijk is bij TIG-lassen
Visuele inspectie is de eerste verdedigingslinie bij kwaliteitscontrole. Bij Argon Arc Welding vertelt het uiterlijk van de kraal een verhaal over de thermische geschiedenis van de verbinding. Een 'perfecte' las is meer dan alleen een rechte lijn; het is een bewijs van het vermogen van de lasser om de warmte-inbreng in evenwicht te brengen met de toevoeging van toevoegmetaal, terwijl een onberispelijk schild van inert gas behouden blijft.
Het fenomeen 'Gestapelde Dimes'
Het meest iconische visuele kenmerk van TIG-lassen is het 'gestapelde dubbeltjes'-uiterlijk. Dit verwijst naar de uniforme, overlappende rimpelingen die ontstaan door het ritmisch onderdompelen van de vulstaaf in het smeltbad. De consistentie in deze rimpelingen duidt op een constante voortbewegingssnelheid en een beheerste 'puls' bij handmatige voeding, wat een gelijkmatige penetratie door het gewricht garandeert.
Warmtetinten en kleuring
Bij materialen als roestvrij staal en titanium zijn de kleur van de las en de door hitte beïnvloede zone (HAZ) een primaire indicator voor de gasdekking. Hoewel een regenboog van kleuren er aantrekkelijk uit kan zien, vertegenwoordigt deze in werkelijkheid verschillende niveaus van oxidatie. Het bereiken van een 'stro'- of 'chroom'-afwerking betekent optimale bescherming, terwijl diepe blauw- of paarstinten hogere temperaturen of lichte gasturbulentie suggereren.
TIG-lassen in roestvrij staal: de regenboog beheersen
Roestvrij staal is misschien wel het meest voorkomende materiaal dat geassocieerd wordt met hoge kwaliteit Argonbooglassen . Vanwege de lage thermische geleidbaarheid en de hoge gevoeligheid voor zuurstof zijn de visuele resultaten op roestvrij staal sterk afhankelijk van het vermogen van de lasser om met de 'plas' om te gaan.
Het bereiken van de zilveren en gouden standaard
Bij het lassen van roestvrij staal 304 of 316 is het doel vaak om de las zo dicht mogelijk bij de kleur van het basismetaal te houden. Een zilveren of lichtgouden kraal geeft aan dat het argonschild intact bleef totdat het metaal afkoelde tot onder de reactieve temperatuur. Dit wordt bereikt door de juiste CFM-instellingen (Cubic Feet per Hour) en het gebruik van grote gaslenzen die voor een laminaire argonstroom zorgen.
Beheer van de door hitte getroffen zone (HAZ)
Een professionele TIG-las moet een smalle HAZ hebben. Als de gekleurde banden zich ver van de lasrups uitstrekken, duidt dit op overmatige warmtestraling. Dit kan leiden tot 'carbideprecipitatie', wat de corrosieweerstand van het roestvrij staal in gevaar brengt. Visuele uitmuntendheid vertaalt zich hier rechtstreeks in een functionele levensduur.
Aluminium TIG-lassen: de zoektocht naar de schone kraal
Aluminium biedt een heel andere visuele uitdaging. Omdat aluminium een zware oxidelaag vormt die bij een veel hogere temperatuur smelt dan het basismetaal, is de 'reinigende werking' van de AC-boog (wisselstroom) zichtbaar in het eindresultaat.
De geëtste zone (reinigingsactie)
Een hoogwaardige aluminium TIG-las wordt geflankeerd door een dunne, mat uitziende strook aan weerszijden van de lasrups. Dit is het 'geëtste' gebied waar door de kathodische reiniging van de boog het aluminiumoxide is verwijderd. Een uniforme, schoon geëtste zone is een teken van een goed uitgebalanceerde AC-frequentie en schoon basismateriaal.
Parelprofiel en nat worden
Aluminium koelt snel af. Een professioneel resultaat toont een kraal die mooi 'bevochtigd' is in de tenen van het gewricht, zonder te bol te zijn. Als de rimpelingen te scherp zijn of de kraal er 'touwachtig' uitziet, duidt dit erop dat de stroomsterkte te laag was of dat de voortbewegingssnelheid te hoog was voor de dikte van het materiaal.
Technische verkorte referentie: TIG-lasparameters per materiaal
Om de professionele resultaten te bereiken die in deze handleiding worden besproken, is het essentieel dat uw machine-instellingen overeenkomen met de specifieke eigenschappen van het metaal. Gebruik deze tabel als uitgangspunt voor uw volgende project.
Materiaaltype
Stroomtype (polariteit)
Geometrie van wolfraamtip
Beschermgasstroom (CFH / LPM)
Aanbevolen wolfraamelektrode
Roestvrij staal
DCEN (DC-)
Scherpe punt (30-60°)
15-20 CFH / 7-10 LPM
2% lanthanaat (blauw)
Aluminium
AC (wisselend)
Balled of enigszins afgeknot
20-25 CFH / 10-12 LPM
Puur (groen) of zirkonia
Titanium
DCEN (DC-)
Zeer scherp (lange conus)
25-30 CFH (gebruik achterschild)
2% Lanthanaat of Thoriaat
Zacht staal
DCEN (DC-)
Scherp punt
15-18 CFH / 7-9 LPM
2% Thoriated (rood)
Koperlegeringen
DCEN (DC-)
Scherp punt
20-25 CFH
2% lanthanaat
Let op: Deze waarden gelden voor standaarddiktes (ca. 3 mm). Pas uw stroomsterkte altijd aan op basis van de specifieke gewrichtsconfiguratie en rijsnelheid.
Technische factoren die visueel succes definiëren
Het bereiken van de resultaten die in professionele galerijen worden getoond, vereist een beheersing van verschillende technische variabelen. Bij argonbooglassen komt elke aanpassing aan de machine visueel tot uiting in de las.
De rol van de gaslens
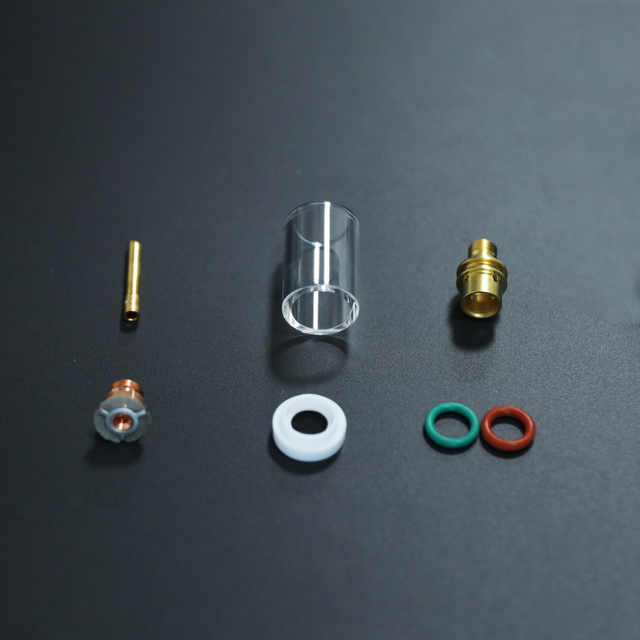
Een van de 'geheimen' van de schoonste TIG-kralen is de gaslens. In tegenstelling tot een standaard spantanglichaam gebruikt een gaslens een reeks fijne mazen om de argonstroom recht te trekken. Visueel resulteert dit in een veel helderder lasbad en de mogelijkheid om het wolfraam verder uit te breiden voor een betere zichtbaarheid in krappe verbindingen zonder de gasdekking te verliezen.
Pulsinstellingen en hun visuele impact
Moderne TIG-stroombronnen maken pulsen met hoge snelheid mogelijk. Visueel vernauwt het pulseren de boog, waardoor een smallere kraal en een duidelijker rimpelpatroon ontstaat. Dit is met name handig bij dunne materialen waarbij warmtebeheersing van het grootste belang is om kromtrekken of doorbranden te voorkomen.
Wolfraamgeometrie en voorbereiding
De vorm van de wolfraamelektrode bepaalt de vorm van de boogkegel. Een scherpe punt produceert een smalle, diep doordringende boog, terwijl een stomper uiteinde de hitte verspreidt. Voor visuele consistentie moeten de slijpsporen op het wolfraam in de lengte lopen; kruisslijpen veroorzaakt boogafwijking, wat leidt tot gekartelde, ongelijkmatige lasrupsen.
Visuele defecten identificeren en corrigeren
Zelfs een visueel 'goede' las kan verborgen gebreken vertonen. Begrijpen hoe een slechte las eruit ziet, is essentieel om het volgende niveau van vakmanschap te bereiken.
Porositeit: de stille schoonheidsmoordenaar
Porositeit verschijnt als kleine gaatjes of putjes op het oppervlak of in de kraal. Het wordt meestal veroorzaakt door atmosferische vervuiling, vaak door een briesje dat het argonschild wegblaast of door een lek in de toortsleidingen. Visueel zorgt porositeit ervoor dat een las er “vies” en grijs uitziet, wat duidt op een volledig gebrek aan structurele integriteit.
Ondersnijding en overlap
Ondersnijding is een groef die in het basismetaal is gesmolten bij de teen van de las en die niet is gevuld met vulmetaal. Het creëert een stressverhoger. Overlap (of 'cold lap') is het tegenovergestelde, waarbij het lasmetaal bovenop het basismetaal zit zonder te versmelten. Beide zijn tekenen van een onjuiste toortshoek of een onjuiste voortbewegingssnelheid.
Presentatie na het lassen: voorbij de boog
Een professionele TIG-lasweergave stopt niet wanneer de boog stopt. De manier waarop het stuk daarna wordt behandeld, draagt bij aan de kwaliteit van de showroom.
Het belang van terugspoelen
Bij het lassen van buizen en buizen is de visuele kwaliteit binnen in de buis net zo belangrijk als aan de buitenkant. 'Suikervorming' (oxidatie aan de achterkant) is een veelvoorkomend probleem. Het gebruik van een back-purge van argon zorgt ervoor dat de binnenkant van de las net zo glad en schoon is als de bovenkant, wat essentieel is voor sanitaire of hogedruktoepassingen.
Chemisch reinigen versus mechanisch polijsten
Om de natuurlijke schoonheid van een TIG-las te behouden, gebruiken veel professionals elektrochemische reiniging in plaats van slijpen. Hierdoor wordt de hittetint verwijderd, terwijl het delicate rimpelpatroon intact blijft, wat de vaardigheid van het lasproces benadrukt.
Conclusie: de handtekening van een meestervakman
Argonbooglassen is meer dan een verbindingsproces; het is een teken van kwaliteit. Wanneer een opdrachtgever of inspecteur naar een TIG-lassen , ze zijn op zoek naar symmetrie, consistentie en zuiverheid. Door de variabelen gasstroom, warmtebeheer en materiaalspecifieke technieken onder de knie te krijgen, kunnen fabrikanten resultaten produceren die niet alleen structureel gezond zijn, maar ook visueel buitengewoon.
Terwijl u uw TIG-lasproces blijft verfijnen, moet u er rekening mee houden dat elke lasrups een weerspiegeling is van uw aandacht voor detail. Of het nu gaat om de zilveren glans van een roestvrijstalen verbinding of de matte reinigende werking op een zware aluminium plaat, visuele uitmuntendheid bij TIG-lassen is het ultieme kenmerk van professioneel werk.
Vraag en antwoord over TIG-lassen: problemen oplossen met professionele resultaten
Hieronder vindt u de meest gestelde vragen over de visuele en structurele kwaliteit van Argonbooglassen. Als u deze veelvoorkomende 'pijnpunten' begrijpt, kunt u problemen met uw proces oplossen en uw consistentie verbeteren.
Waarom wordt mijn TIG-las zwart of donkergrijs in plaats van zilver?
Dit is het meest voorkomende visuele defect bij TIG-lassen, bekend als oxidatie . Het ontstaat wanneer het hete lasmetaal reageert met zuurstof in de lucht voordat het voldoende is afgekoeld.
De oplossing: Verhoog uw nastroomtijd (het gas dat stroomt nadat de boog stopt). Controleer ook op gaslekken in uw toortsleidingen en zorg ervoor dat u een gaslens gebruikt voor een betere, laminaire dekking. Als het metaal overal 'verbrand' is, gebruikt u mogelijk te veel stroomsterkte of beweegt u te langzaam.
Wat zijn de voordelen van het gebruik van hoogfrequente (HF) puls-TIG?
Met Pulse TIG kan de machine schakelen tussen een hoge piekstroom en een lagere achtergrondstroom.
Visueel voordeel: Het creëert een zeer gedefinieerd, schoon rimpelpatroon (de 'gestapelde dubbeltjes') en vernauwt de boog, waardoor de kraal smaller wordt.
Technisch voordeel: Het vermindert de totale warmte-inbreng aanzienlijk, wat van cruciaal belang is voor het voorkomen van kromtrekken in dunne materialen en het behouden van de corrosieweerstand van roestvrij staal.
Wanneer moet ik overstappen van een standaard spantangbody naar een gaslens?
dient u een gaslens te gebruiken. Wanneer u de hoogst mogelijke beeldkwaliteit wenst,
De reden: een standaard spantanglichaam creëert een turbulente gasstroom, die atmosferische lucht kan aanzuigen. Een gaslens maakt gebruik van fijne schermen om een ‘laminaire’ (soepele) stroming te creëren. Hierdoor kunt u de wolfraamelektrode verder uit de cup steken voor een betere zichtbaarheid, terwijl een perfect argonscherm behouden blijft.
Waarom krijg ik 'peper' (zwarte vlekken) in mijn aluminium smeltbad?
Meestal wordt dit veroorzaakt door vervuiling . Aluminium is zeer gevoelig voor vuil, vet en zijn eigen oxidelaag.
De oplossing: Zorg ervoor dat u 'AC Balance' correct gebruikt om voldoende schoonmaakactie te bieden. Controleer ook of u het basismetaal hebt schoongemaakt met een speciale roestvrijstalen draadborstel ( alleen gebruikt voor aluminium) en het hebt afgeveegd met aceton voordat u gaat lassen.
Betekent de 'Gestapelde Dimes'-look eigenlijk dat de las sterker is?
Niet noodzakelijkerwijs, maar het is een sterke indicator van procesbeheersing.
De realiteit: Hoewel een gladde, niet-gegolfde las ook sterk kan zijn, laat het 'gestapelde dubbeltjes'-patroon zien dat de lasser een constante voortbewegingssnelheid en toevoegmateriaal handhaafde. Consistentie in uiterlijk vertaalt zich meestal in consistentie in penetratie en metallurgische eigenschappen door de gehele verbinding.
Gepersonaliseerde ervaringen met volledige controle.
Deze website maakt gebruik van cookies en soortgelijke technologieën ('cookies'). Onder voorbehoud van uw toestemming worden analytische cookies gebruikt om bij te houden welke inhoud u interesseert, en marketingcookies om op interesses gebaseerde advertenties weer te geven. Voor deze maatregelen maken wij gebruik van externe aanbieders, die de gegevens ook voor hun eigen doeleinden kunnen gebruiken.
U geeft uw toestemming door op 'Alles accepteren' te klikken of door uw individuele instellingen toe te passen. Uw gegevens kunnen dan ook worden verwerkt in derde landen buiten de EU, zoals de VS, die geen overeenkomstig niveau van gegevensbescherming kennen en wa
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių