アルゴンアーク溶接の技術をマスターする: プロの TIG 結果へのビジュアルガイド
ビュー: 0 著者: サイト編集者 公開時間: 2026-04-15 起源: サイト
お問い合わせ
金属製造の世界では、TIG (タングステン不活性ガス) 溶接 (アルゴン アーク溶接とも呼ばれます) は、精度と美的美しさの頂点に立っています。速度と溶着を優先する他の溶接プロセスとは異なり、TIG 溶接は、その制御、清浄さ、そして生成される視覚的に素晴らしい結果によって定義されます。航空宇宙から高級食品加工に至るまでの業界にとって、溶接の見た目の品質は単なる誇りではありません。これは、構造の完全性と冶金の純度を示す重要な指標です。
このガイドでは、高品質の TIG 溶接の視覚的特徴を深く掘り下げ、材料の種類、ガス シールド、オペレータのテクニックがどのように統合されて完璧な溶接を実現するかを探ります。

強さの美学: TIG溶接において視覚的な品質が重要な理由
目視検査は品質管理の最前線です。アルゴン アーク溶接では、ビードの外観が接合部の熱履歴を物語ります。 「完璧な」溶接とは、単なる直線ではありません。これは、不活性ガスの純粋なシールドを維持しながら、溶加材の添加により入熱のバランスを取る溶接工の能力の証です。
「積み上げられたダイム」現象
TIG 溶接の最も象徴的な視覚的特徴は、「積み重ねられた 10 セント硬貨」の外観です。これは、溶融池にフィラーロッドをリズミカルに浸すことによって生成される、均一で重なり合う波紋を指します。これらの波紋の一貫性は、安定した移動速度と手送りの「パルス」を習得していることを示しており、これによりジョイント全体への均一な浸透が保証されます。
熱の色合いと色合い
ステンレス鋼やチタンなどの材料では、溶接部と熱影響部 (HAZ) の色がガス被覆率の主な指標となります。虹の色は魅力的に見えるかもしれませんが、実際にはさまざまなレベルの酸化を表しています。 「ストロー」または「クロム」仕上げは最適な保護を意味し、濃い青または紫は高温またはわずかなガス乱流を示唆します。
ステンレスTIG溶接:虹を極める
ステンレス鋼は、おそらく高品質に関連する最も一般的な材料です。 アルゴンアーク溶接。ステンレス鋼の熱伝導率が低く、酸素に対する感度が高いため、ステンレス鋼の視覚的な結果は、「水たまり」を管理する溶接工の能力に大きく依存します。
シルバーおよびゴールドスタンダードの達成
304 または 316 ステンレス鋼を溶接する場合、多くの場合、溶接部を母材の色にできるだけ近づけることが目標となります。銀色または明るい金色のビーズは、金属が反応温度以下に冷えるまでアルゴン シールドが無傷であったことを示します。これは、適切な CFM (立方フィート/時間) 設定と大型ガス レンズを使用してアルゴンの層流を提供することによって実現されます。
熱影響区域 (HAZ) の管理
プロの TIG 溶接では、HAZ が狭い必要があります。色付きのバンドが溶接ビードから遠くまで伸びている場合は、過度の熱浸漬を示します。これにより「炭化物の析出」が発生し、ステンレス鋼の耐食性が損なわれる可能性があります。ここでの視覚的な優秀さは、機能的な寿命に直接変換されます。

アルミニウム TIG 溶接: クリーンなビードの探求
アルミニウムには、まったく異なる視覚的な課題があります。アルミニウムは母材金属よりもはるかに高い温度で溶ける重い酸化物層を形成するため、AC (交流) アークの「洗浄作用」が最終結果に現れます。
エッチングされたゾーン (クリーニング アクション)
高品質のアルミニウム TIG 溶接の両側には、ビードの両側に薄く曇ったように見えるストリップが配置されます。これは、アークの陰極洗浄によって酸化アルミニウムが除去された「エッチングされた」領域です。均一できれいなエッチング ゾーンは、バランスの取れた AC 周波数ときれいなベース素材の証拠です。
ビードプロファイルとウェットアウト
アルミニウムは急速に冷えます。専門家の結果によると、ビードは凸になりすぎることなく、ジョイントのつま先にうまく「浸み込んでいる」ことがわかります。波紋が鋭すぎる場合、またはビードが「滑らか」に見える場合は、アンペア数が低すぎるか、材料の厚さに対して移動速度が速すぎることを示唆しています。

技術クイックリファレンス: 材料別の TIG 溶接パラメータ
このガイドで説明されている専門的な結果を達成するには、機械の設定を金属の特定の特性に合わせることが不可欠です。この表を次のプロジェクトの開始点として使用してください。
注:標準厚み(約3mm)の値です。特定のジョイント構成と移動速度に基づいてアンペア数を常に調整してください。
ビジュアルの成功を定義する技術的要因
プロのギャラリーで示される結果を達成するには、いくつかの技術的変数を習得する必要があります。アルゴンアーク溶接では、機械上のすべての調整が溶接に視覚的に反映されます。
ガスレンズの役割
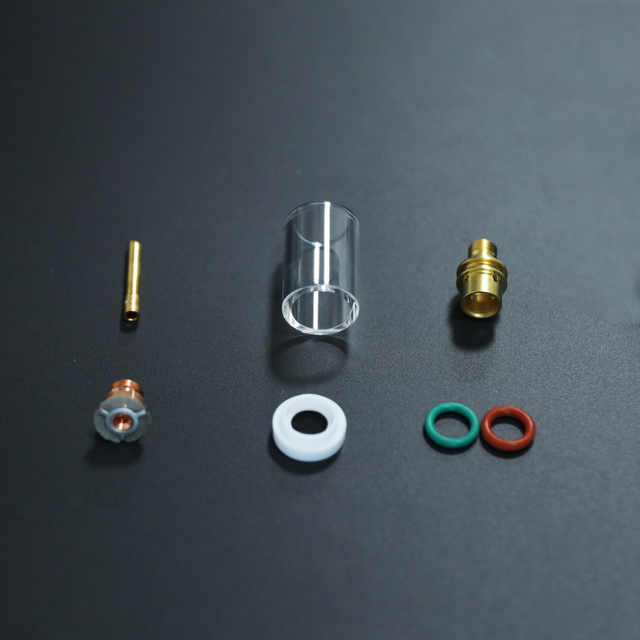
最もきれいな TIG ビーズの「秘密」の 1 つはガス レンズです。標準のコレット本体とは異なり、ガス レンズは一連の細かいメッシュを使用してアルゴンの流れを整えます。視覚的には、これにより溶接池がより明確になり、タングステンをさらに延長して、ガスの被覆を失うことなく緊密な接合部の視認性を向上させることができます。
パルス設定とその視覚的影響
最新の TIG 電源では高速パルスが可能です。視覚的には、パルスによりアークが収縮し、より狭いビードとより顕著な波紋パターンが作成されます。これは、反りや焼き付きを防ぐために熱制御が最も重要な薄いゲージの材料に特に役立ちます。
タングステンの形状と準備
タングステン電極の形状によって円錐の形状が決まります。鋭い先端は狭くて深く貫通するアークを生成し、鈍い端は熱を広げます。視覚的な一貫性を保つために、タングステンの研削マークは縦方向に走る必要があります。クロスグラインディングはアークのふらつきを引き起こし、ギザギザで不均一な溶接ビードにつながります。
視覚的欠陥の特定と修正
見た目に「良好」な溶接であっても、隠れた欠陥がある可能性があります。不良溶接がどのようなものかを理解することは、職人技の次のレベルに到達するために不可欠です。
多孔性: サイレントビューティーキラー
多孔性は、ビーズの表面または内部に小さな穴または窪みとして現れます。これは通常、大気汚染によって引き起こされます。多くの場合、アルゴン シールドが風で吹き飛ばされたり、トーチ ラインの漏れが原因で発生します。視覚的には、多孔性により溶接部が「汚く」灰色に見え、構造的完全性が完全に欠如していることを示します。
アンダーカットとオーバーラップ
アンダーカットは、フィラーメタルで埋められていない、溶接先端の母材金属に溶けた溝です。それはストレスの増加を引き起こします。オーバーラップ (または「コールド ラップ」) はその逆で、溶接金属が溶融せずに母材の上に置かれます。どちらも、不適切なトーチ角度または不適切な移動速度の兆候です。

溶接後のプレゼンテーション: アークの向こう側
プロの TIG 溶接ディスプレイは、アークが停止しても終了しません。作品がその後どのように扱われるかが、その「ショールーム」の品質に影響します。
バックパージの重要性
パイプとチューブの溶接では、パイプの内側の外観品質が外側と同じくらい重要です。 「砂糖漬け」(裏側の酸化)はよくある失敗です。アルゴンのバックパージを使用すると、溶接部の内側が上部と同じくらい滑らかできれいになります。これは衛生用途や高圧用途には不可欠です。
化学洗浄と機械研磨
TIG 溶接の自然な美しさを保つために、多くの専門家は研削ではなく電気化学洗浄を使用しています。これにより、繊細な波紋模様をそのままにしながら熱による色合いが取り除かれ、溶接プロセスの熟練の技が際立ちます。
結論:名匠のサイン
アルゴンアーク溶接は単なる接合プロセスではありません。それは品質の証です。クライアントや検査官がこれを見ると、 TIG 溶接では、対称性、一貫性、純度が求められます。ガス流量、熱管理、および材料固有の技術の変数を習得することにより、製造業者は構造的に健全であるだけでなく、視覚的にも優れた結果を生み出すことができます。
TIG 溶接プロセスを改良し続けるときは、すべてのビードが細部へのこだわりの反映であることを忘れないでください。ステンレス鋼の接合部の銀色の輝きであれ、重いアルミニウム板のつや消し洗浄作業であれ、TIG 溶接における視覚的な卓越性は、プロの作業の究極の特徴です。
TIG 溶接 Q&A: プロフェッショナルによるトラブルシューティングの結果
以下は、アルゴン アーク溶接の外観および構造の品質に関して最もよくある質問です。これらの一般的な「問題点」を理解することは、プロセスのトラブルシューティングと一貫性の向上に役立ちます。
TIG 溶接が銀色ではなく黒または濃い灰色になるのはなぜですか?
これは、として知られる、TIG 溶接で最も一般的な視覚的欠陥です 酸化。これは、高温の溶接金属が十分に冷える前に空気中の酸素と反応することで発生します。
高周波 (HF) パルス TIG を使用する利点は何ですか?
パルス TIG を使用すると、マシンは高いピーク電流と低いバックグラウンド電流の間でサイクルを繰り返すことができます。
標準コレットボディからガスレンズへいつ切り替えるべきですか?
使用する必要があります。 ガスレンズを 可能な限り最高の視覚品質が必要な場合は常に
アルミニウムの溶接プールに「コショウ」(黒い斑点)ができるのはなぜですか?
これは通常、 汚染が原因で発生します。アルミニウムは、汚れ、グリース、およびアルミニウム自身の酸化層に非常に敏感です。
「積み重ねられた 10 セント硬貨」のように見えるということは、実際には溶接がより強力であることを意味しているのでしょうか?
必ずしもそうとは限りませんが、の強力な指標となります。 プロセス管理.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių