V svetu izdelave kovin velja varjenje TIG (Tungsten Inert Gas) – pogosto imenovano varjenje z argonskim oblokom – vrhunec natančnosti in estetske lepote. Za razliko od drugih varilnih postopkov, ki dajejo prednost hitrosti in nanašanju, varjenje TIG opredeljujejo nadzor, čistoča in vizualno osupljivi rezultati, ki jih ustvari. Za panoge, ki segajo od letalske in vesoljske do vrhunske predelave hrane, vizualna kakovost zvarov ni le stvar ponosa; je kritičen pokazatelj strukturne celovitosti in metalurške čistosti.
Ta vodnik se poglobi v vizualne značilnosti visokokakovostnega varjenja TIG in raziskuje, kako se vrste materiala, plinska zaščita in tehnika operaterja združijo, da ustvarijo popoln zvar.
Estetika trdnosti: Zakaj je vizualna kakovost pomembna pri varjenju TIG
Vizualni pregled je prva obrambna linija pri kontroli kakovosti. Pri argonsko obločnem varjenju videz kroglice pripoveduje zgodbo o termični zgodovini spoja. 'Popoln' zvar je več kot le ravna črta; je dokaz sposobnosti varilca, da uravnoteži vnos toplote z dodajanjem polnilne kovine, hkrati pa ohrani nedotaknjen ščit inertnega plina.
Fenomen 'zloženih centov'.
Najbolj znana vizualna lastnost varjenja TIG je videz 'zloženih dimnikov'. To se nanaša na enakomerno, prekrivajoče se valovanje, ki nastane zaradi ritmičnega potapljanja polnilne palice v zvarni bazen. Konsistentnost teh valov kaže na enakomerno hitrost potovanja in obvladan 'pulz' pri ročnem podajanju, kar zagotavlja enakomerno penetracijo po celotnem sklepu.
Toplotni odtenki in barvanje
Pri materialih, kot sta nerjaveče jeklo in titan, sta barva zvara in toplotno prizadeta cona (HAZ) glavni pokazatelj pokritosti s plinom. Čeprav je mavrica barv morda videti privlačna, dejansko predstavlja različne stopnje oksidacije. Doseganje 'slamnate' ali 'kromirane' končne obdelave pomeni optimalno zaščito, medtem ko temno modra ali vijolična barva nakazujeta višje temperature ali rahlo turbulenco plina.
Nerjavno jeklo je morda najpogostejši material, ki ga povezujemo z visoko kakovostjo Argonsko obločno varjenje . Zaradi nizke toplotne prevodnosti in visoke občutljivosti na kisik so vizualni rezultati na nerjavnem jeklu zelo odvisni od sposobnosti varilca, da obvladuje 'lužo'.
Doseganje srebrnega in zlatega standarda
Pri varjenju nerjavečega jekla 304 ali 316 je pogosto cilj ohraniti zvar čim bližje barvi osnovne kovine. Srebrna ali svetlo zlata kroglica kaže, da je argonski ščit ostal nedotaknjen, dokler se kovina ni ohladila pod svojo reaktivno temperaturo. To se doseže z ustreznimi nastavitvami CFM (kubičnih čevljev na uro) in uporabo velikih plinskih leč za zagotavljanje laminarnega toka argona.
Upravljanje toplotno prizadetega območja (HAZ)
Profesionalni TIG zvar mora imeti ozko HAZ. Če obarvani pasovi segajo daleč od zvara, to kaže na prekomerno vročino. To lahko povzroči 'obarjanje karbida', kar ogrozi korozijsko odpornost nerjavnega jekla. Vizualna odličnost se tukaj neposredno prevede v funkcionalno dolgo življenjsko dobo.
TIG varjenje aluminija: Iskanje čistega zrna
Aluminij predstavlja popolnoma drugačen vizualni izziv. Ker aluminij tvori težko oksidno plast, ki se tali pri veliko višji temperaturi kot osnovna kovina, je 'čistilno delovanje' obloka AC (izmenični tok) vidno v končnem rezultatu.
The Etched Zone (čistilna akcija)
Visokokakovosten aluminijev TIG zvar bo obdan s tankim, matiranim trakom na obeh straneh roba. To je 'jedkano' območje, kjer je katodno čiščenje obloka odstranilo aluminijev oksid. Enotno, čisto jedkano območje je znak dobro uravnotežene frekvence AC in čistega osnovnega materiala.
Bead Profil in Wet-Out
Aluminij se hitro ohladi. Profesionalni rezultat kaže kroglico, ki se je lepo 'zmočila' v prste sklepa, ne da bi bila preveč konveksna. Če je valovanje preostro ali je kroglica videti 'vrvna', to pomeni, da je bila amperaža prenizka ali da je bila hitrost potovanja prehitra za debelino materiala.
Hitri tehnični referenčni podatki: Varilni parametri TIG po materialih
Za doseganje profesionalnih rezultatov, o katerih razpravljamo v tem priročniku, je bistvenega pomena uskladitev nastavitev stroja s posebnimi lastnostmi kovine. Uporabite to tabelo kot izhodišče za vaš naslednji projekt.
Vrsta materiala
Vrsta toka (polariteta)
Geometrija volframove konice
Pretok zaščitnega plina (CFH / LPM)
Priporočena volframova elektroda
Nerjaveče jeklo
DCEN (DC-)
Ostra točka (30-60°)
15-20 CFH / 7-10 LPM
2% lantana (modra)
Aluminij
AC (izmenično)
Kroglasto ali rahlo prisekano
20-25 CFH / 10-12 LPM
Čisti (zeleni) ali cirkonski
Titan
DCEN (DC-)
Zelo oster (dolg konus)
25-30 CFH (uporabi zadnji ščit)
2 % lantanat ali toriat
Blago jeklo
DCEN (DC-)
Ostra točka
15-18 CFH / 7-9 LPM
2% torijeran (rdeč)
Bakrove zlitine
DCEN (DC-)
Ostra točka
20-25 CFH
2% lantana
Opomba: Te vrednosti veljajo za standardne debeline (približno 3 mm). Amperažo vedno prilagodite glede na specifično konfiguracijo spoja in hitrost vožnje.
Tehnični dejavniki, ki opredeljujejo vizualni uspeh
Doseganje rezultatov, prikazanih v profesionalnih galerijah, zahteva obvladovanje več tehničnih spremenljivk. Pri argonsko obločnem varjenju se vsaka prilagoditev stroja vizualno pokaže v zvaru.
Vloga plinske leče
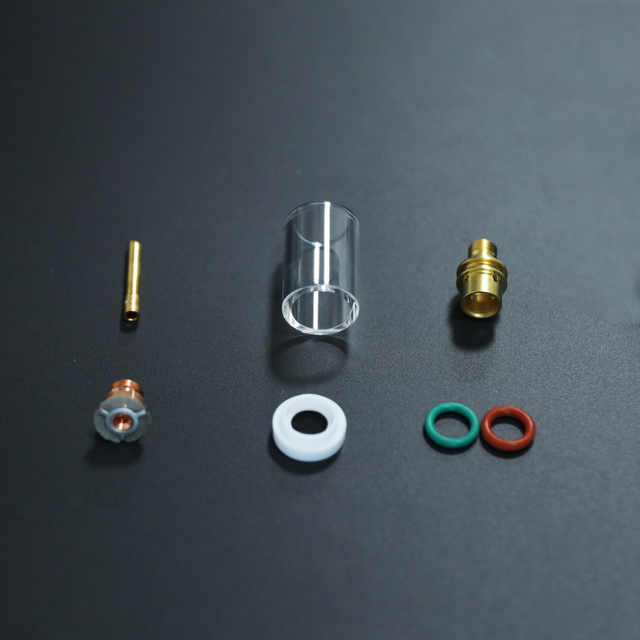
Ena od 'skrivnosti' najčistejših kroglic TIG je plinska leča. V nasprotju s standardnim ohišjem vpenjalne palice plinska leča uporablja niz finih očes za izravnavo toka argona. Vizualno ima to za posledico veliko jasnejši zvarni bazen in možnost nadaljnjega podaljšanja volframa za boljšo vidljivost v tesnih spojih brez izgube pokritosti s plinom.
Nastavitve pulza in njihov vizualni vpliv
Sodobni viri energije TIG omogočajo pulziranje visoke hitrosti. Vizualno pulziranje zoži lok, ustvari ožjo kroglico in bolj izrazit valoviti vzorec. To je še posebej uporabno pri tankih materialih, kjer je nadzor toplote bistvenega pomena za preprečevanje upogibanja ali prežganja.
Geometrija volframa in priprava
Oblika volframove elektrode določa obliko stožca obloka. Ostra konica ustvari ozek, globoko prodirajoč lok, medtem ko topi konec širi toploto. Zaradi vizualne doslednosti morajo sledi brušenja na volframu potekati po dolžini; navzkrižno brušenje povzroči nihanje obloka, kar vodi do nazobčanih, neenakomernih zvarov.
Prepoznavanje in odpravljanje napak vida
Tudi vizualno 'dober' zvar ima lahko skrite napake. Razumevanje, kako izgleda slab zvar, je bistvenega pomena za dosego naslednje stopnje izdelave.
Poroznost: tihi ubijalec lepote
Poroznost se pojavi kot majhne luknje ali jamice na površini ali v notranjosti kroglice. Običajno ga povzroči atmosferska kontaminacija - pogosto vetrič, ki odpihne argonski ščit, ali puščanje v ceveh gorilnika. Vizualno je zaradi poroznosti zvar videti 'umazan' in siv, kar kaže na popolno pomanjkanje strukturne celovitosti.
Podrezovanje in prekrivanje
Spodrezovanje je utor, stopljen v osnovno kovino na konici zvara, ki ni zapolnjen z dodajno kovino. Ustvarja dvig napetosti. Prekrivanje (ali 'hladno prekrivanje') je nasprotno, kjer se zvar naleže na osnovno kovino brez taljenja. Oba sta znaka nepravilnega kota gorilnika ali nepravilne hitrosti vožnje.
Predstavitev po varjenju: Onkraj loka
Prikaz profesionalnega TIG varjenja se ne konča, ko se oblok ustavi. Kako se s kosom pozneje ravna, prispeva k njegovi kakovosti 'razstavnega prostora'.
Pomen povratnega čiščenja
Pri varjenju cevi je vizualna kakovost znotraj cevi enako pomembna kot zunanjost. 'Sugaring' (oksidacija na zadnji strani) je pogosta napaka. Uporaba povratnega praška z argonom zagotavlja, da je notranjost zvara tako gladka in čista kot vrh, kar je bistvenega pomena za sanitarne ali visokotlačne aplikacije.
Kemično čiščenje v primerjavi z mehanskim poliranjem
Da bi ohranili naravno lepoto zvara TIG, mnogi strokovnjaki namesto brušenja uporabljajo elektrokemično čiščenje. To odstrani vročinski odtenek, hkrati pa pusti občutljiv vzorec valovanja nedotaknjen, kar poudarja spretnost, vključeno v postopek varjenja.
Zaključek: podpis mojstra
Argonsko obločno varjenje je več kot postopek spajanja; je znak kakovosti. Ko stranka ali inšpektor pogleda a TIG zvar , iščejo simetrijo, doslednost in čistost. Z obvladovanjem spremenljivk pretoka plina, upravljanja toplote in tehnik, specifičnih za material, lahko izdelovalci ustvarijo rezultate, ki niso le strukturno trdni, ampak tudi vizualno izjemni.
Ko boste še naprej izpopolnjevali svoj postopek varjenja TIG, ne pozabite, da je vsaka kroglica odraz vaše pozornosti do podrobnosti. Ne glede na to, ali gre za srebrn lesk spoja iz nerjavečega jekla ali zamrznjeno čistilno dejanje na težki aluminijasti plošči, je vizualna odličnost varjenja TIG glavni znak profesionalnega delovanja.
Vprašanja in odgovori o varjenju TIG: odpravljanje težav s profesionalnimi rezultati
Spodaj so najpogostejša vprašanja v zvezi z vizualno in strukturno kakovostjo argonsko obločnega varjenja. Razumevanje teh pogostih 'bolečih točk' vam bo pomagalo odpraviti težave s postopkom in izboljšati doslednost.
Zakaj moj TIG zvar postane črn ali temno siv namesto srebrn?
To je najpogostejša vizualna napaka pri varjenju TIG, znana kot oksidacija . Pojavi se, ko vroča kovina zvara reagira s kisikom v zraku, preden se dovolj ohladi.
Popravek: Podaljšajte čas po pretoku (plin, ki teče po tem, ko se oblok ustavi). Preverite tudi puščanje plina v vodih gorilnikov in se prepričajte, da uporabljate plinsko lečo, da zagotovite boljšo laminarno pokritost. Če je kovina v celoti 'prežgana', morda uporabljate preveč amperaže ali se premikate prepočasi.
Kakšne so prednosti uporabe visokofrekvenčnega (HF) pulznega TIG?
Pulzni TIG omogoča, da stroj preklaplja med visokim vrhom toka in nižjim tokom v ozadju.
Vizualna prednost: ustvari zelo definiran, čist vzorec valovanja ('zloženi dimes') in zoži lok, zaradi česar je kroglica ožja.
Tehnična prednost: občutno zmanjša skupni vnos toplote, kar je ključnega pomena za preprečevanje zvijanja tankih materialov in ohranjanje korozijske odpornosti nerjavnega jekla.
Kdaj naj preklopim s standardnega ohišja vpenjalne palice na plinsko lečo?
uporabite plinsko lečo . Kadar potrebujete najvišjo možno vizualno kakovost,
Razlog: Standardno telo vpenjalne čahure ustvarja turbulenten tok plina, ki lahko potegne vase atmosferski zrak. Plinska leča uporablja fine zaslone za ustvarjanje 'laminarnega' (gladkega) toka. To vam omogoča, da volframovo elektrodo razširite dlje iz skodelice za boljšo vidljivost, hkrati pa ohranite popoln argonski ščit.
Zakaj dobivam 'poper' (črne lise) v svojem aluminijastem varilnem bazenu?
To je običajno posledica kontaminacije . Aluminij je zelo občutljiv na umazanijo, maščobo in lastno oksidno plast.
Popravek: Prepričajte se, da pravilno uporabljate 'AC Balance', da zagotovite dovolj čistilnega delovanja. Preverite tudi, ali ste osnovno kovino pred varjenjem očistili z namensko žično krtačo iz nerjavečega jekla (ki se uporablja samo za aluminij) in jo obrisali z acetonom.
Ali videz 'Stacked Dimes' dejansko pomeni, da je zvar močnejši?
Ni nujno, vendar je močan pokazatelj nadzora procesa.
Resničnost: medtem ko je gladek zvar brez valov lahko tudi močan, vzorec 'zloženih dimes' kaže, da je varilec ohranil dosledno hitrost premikanja in dodajanje polnilne kovine. Konsistentnost videza običajno pomeni konsistentnost penetracije in metalurških lastnosti po celotnem spoju.
Ta spletna stran uporablja piškotke in podobne tehnologije ('piškotki'). V skladu z vašim soglasjem bo uporabljal analitične piškotke za sledenje, katera vsebina vas zanima, in trženjske piškotke za prikaz oglaševanja na podlagi zanimanja. Za te ukrepe uporabljamo zunanje ponudnike, ki lahko podatke uporabljajo tudi za lastne namene.
Soglasje podate s klikom na 'Sprejmi vse' ali z uporabo vaših individualnih nastavitev. Vaši podatki se nato lahko obdelujejo tudi v tretjih državah zunaj EU, kot so ZDA, ki nimajo ustrezne ravni varstva podatkov in kjer zlasti lokalni organi morda ne bodo učinkovito preprečili dostopa. Svoje soglasje lahko kadar koli prekličete s takojšnjim učinkom. Če kliknete 'Zavrni vse', bodo uporabljeni samo nujno potrebni piškotki.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių