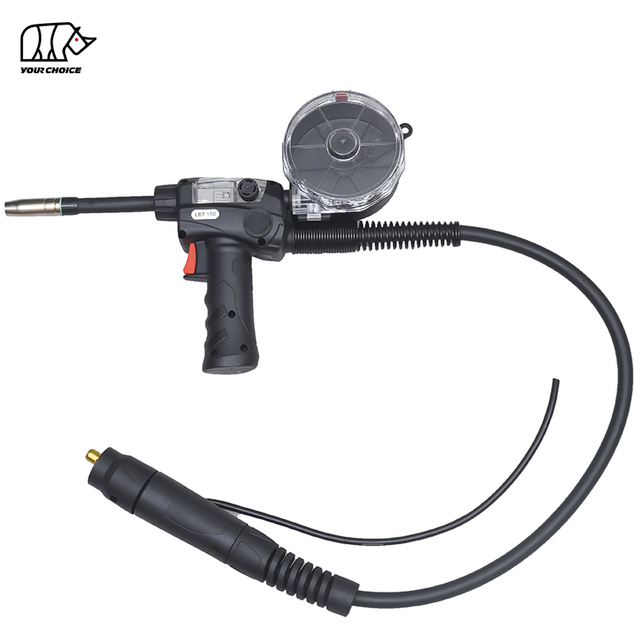
Дұрыс алауды таңдау арқылы алюминий MIG дәнекерлеуді меңгеріңіз. Бұл тереңдетілген нұсқаулық құс ұясының алдын алу және әр уақытта мінсіз, кәсіби дәнекерлеуге қол жеткізу үшін золотниктерді, итермелеу жүйелерін және кәсіби орнату кеңестерін зерттейді.
Алюминий MIG дәнекерлеу тіпті болатпен жұмыс істейтін тәжірибелі дәнекерлеушілерді де ренжітетін ерекше қиындықтар жиынтығын ұсынады. Негізгі мәселе доға немесе жылу емес; бұл алюминий сымының физикалық қасиеттері. Жұмсақ, үйкеліске бейім және мінсіз тамақтандыруды талап ететін алюминий сым арнайы тәсілді қажет етеді. Қатты болат сымға арналған стандартты MIG алауды пайдалану шатасуларға, сәйкес келмейтін доғаларға және сәтсіз дәнекерлеулерге әкелетін бұзылудың рецепті болып табылады. Бұл толық нұсқаулық процесін анықтауға арналған. дұрыс таңдау MIG алауалюминий үшін . Біз қиындықтардың артындағы 'неге' тереңірек үңіліп, алаудың екі негізгі шешімін жан-жақты егжей-тегжейлі зерттейміз және алюминий дәнекерлеу нәтижелерін проблемалық нәтижеден мінсізге айналдыру үшін кәсіби деңгейлі орнатуды тексеру тізімін ұсынамыз.
Негізгі қиындық: Неліктен стандартты MIG алау алюминийден істен шығады
Шешімді түсіну үшін алдымен мәселені мұқият диагностикалау керек. Стандартты MIG дәнекерлеу қондырғысы жұмсақ алюминий сымға жетіспейтін беріктік пен қаттылық үшін жасалған. Бұл іргелі сәйкессіздік операциялық сәтсіздіктердің каскадын тудырады.
Жұмсақ сым физикасы және 'Құстардың ұясы'
Алюминий MIG дәнекерлеуінің негізгі жауы 'құс ұясы' болып табылады. Бұл дәнекерлеушіңіздің жетек механизмінде кептеліп қалған алюминий сымының шатастырылған түйініне арналған термин. Міне, оның артындағы физика:
Жұмсақтық: алюминий сым болатпен салыстырғанда өте икемді.
Үйкеліс: сым дәнекерлеушінің жетек орамынан бірнеше фут кабель төсемінен (көбінесе болат немесе кәдімгі пластик) итерілгенде, ол әсіресе иілулердің айналасында айтарлықтай үйкеліске тап болады.
Бұрғылау: Алдыңғы (кабельдегі) үйкеліс артқы жағынан итеру күшінен асып кеткенде, жұмсақ сымның қысылып қалудан басқа баратын жері жоқ. Ол жетек айналдырылғаннан кейін бірден жиналып, өндірісті тоқтататын және уақыт пен материалды ысырап ететін құс ұясын жасайды.
Тұрақты емес азықтандыру және тұрақсыз доға өнімділігі
Толық құс ұясы болмаса да, жетілмеген азықтандыру сапаға үлкен проблемаларды тудырады. Егер сымның жылдамдығы үйкеліспен күресу кезінде өзгерсе, доғаның ұзындығы үнемі өзгереді. Бұл мыналарға әкеледі:
Тығыздау және шашырату: шамадан тыс шашыранды сықырлатып, лақтыратын тұрақсыз доға.
Біріктірудің болмауы: Сындық сәттерде сымның жеткіліксіз берілуі дұрыс енуге жол бермейді.
Кеуектілік: Тұрақсыз доға балқыған дәнекерлеу пулын дұрыс қорғай алмауы мүмкін, бұл атмосфералық газдардың басып қалуына және көпіршіктердің пайда болуына (кеуектілік) мүмкіндік береді, бұл дәнекерлеуді қатты әлсіретеді.
Ұзақ уақытқа созылатын маңызды қажеттілік
Алюминийдің жылу өткізгіштігі болаттан шамамен төрт-бес есе жоғары. Ол жылу қабылдағыш сияқты әрекет етеді, жылуды дәнекерлеу аймағынан тез тартып алады. Оның орнын толтыру үшін дәнекерлеушілер ұзағырақ электрод ұзартқышын немесе 'шығатын' пайдалануы керек (болат үшін 1/4-3/8 дюйммен салыстырғанда әдетте шамамен 3/4 дюйм). Қолдау көрсетілмейтін жұмсақ сымның ұзағырақ ұзындығы, стандартты алау қамтамасыз ете алмайтын, беру өте тегіс және қатты болмаса, иілу және жылжу қаупін арттырады.
Шешім: Алюминий үшін жасалған алау жүйелері
Бақытымызға орай, дәнекерлеу өнеркәсібі алюминий сымының қоректену қиындықтарын жеңу үшін арнайы жүйелердің екі негізгі түрін әзірледі. Әрқайсысы бір негізгі мәселені шешуге әртүрлі көзқарасты білдіреді.
Орамалы дәнекерлеу тапаншасы : Тікелей және қолжетімді таңдау
Спульдік тапанша – мылтыққа тікелей орнатылған шағын сым катушкасы (әдетте 1 фунт/0,45 кг) бар, өздігінен тұратын, тапанша ұстайтын MIG алау.
Бұл мәселені қалай шешеді: Шешім өте қарапайым: ұзақ итеруді жою. Сым мылтықтағы катушкадан өте қысқа лайнер арқылы және ұшынан бірнеше дюйм ғана өтуі керек. Бұл өте қысқа қашықтық құстардың ұя салуын іс жүзінде мүмкін емес етеді.
Артықшылықтары:
Жоғары тиімділік: алюминийді азықтандыру мәселесін тамаша шешеді.
Тиімді: әдетте ең қолжетімді алюминий MIG шешімі.
Кеңінен үйлесімді: Көптеген көп процессті дәнекерлеушілерде золотник үшін арнайы порт немесе параметр бар.
Кемшіліктері:
Салмақ және теңгерім: Мылтық ұзақ дәнекерлеу сеанстарында шаршауды тудыруы мүмкін бекітілген катушканың арқасында ауыр және көлемді.
Шектеулі сыйымдылық: 1 фунт катушка ірі жобаларда жиі өзгертуді қажет етеді.
Ұтқырлық: Мылтық қатты болуы және маневр жасау мүмкіндігін шектейтін қуат кабеліне де, газ шлангіне де қосылған.
Push-Pull жүйесі: кәсіби деңгейдегі орындаушы
Итеру-тарту жүйесі - үйлестірілген екі қозғалтқышты жүйені пайдаланатын неғұрлым күрделі шешім. Негізгі дәнекерлеуші сымды 'итеретін' стандартты жетек орамдарын қамтиды, ал шағын, қосалқы қозғалтқыш оны 'тарту' үшін алау тұтқасына біріктірілген.
Бұл мәселені қалай шешеді: Бұл жүйе үйкелісті топтық жұмыс арқылы шешеді. Артқы қозғалтқыш итереді, ал алдыңғы қозғалтқыш тартылады, бұл сымның әрқашан кернеу астында болуын қамтамасыз етеді. Бұл кабель ішіндегі үйкелісті бейтараптандырады, бұл әлдеқайда ұзағырақ қашықтыққа тегіс беруді қамтамасыз етеді (стандартты 15 фут/4,5 м зеңбіректер жиі кездеседі).
Артықшылықтары:
Жоғары беру: алюминий үшін қолжетімді ең тегіс, ең дәйекті сым беруді ұсынады.
Эргономика: факелдің өзі стандартты MIG мылтыққа ұқсайтын катушкаға қарағанда әлдеқайда жеңіл және теңдестірілген, бұл оператордың шаршауын азайтады.
Жоғары сыйымдылық: дәнекерлеушіге орнатылған толық өлшемді катушканы немесе катушканы пайдаланады, өндірістік дәнекерлеуге өте ыңғайлы.
Әмбебаптығы: алюминий үшін оңтайландырылғанымен, модификациясыз жиі болат үшін де қолдануға болады.
Кемшіліктері:
Құны: золотникті орнатуға қарағанда айтарлықтай қымбат.
Күрделілігі: үйлесімді қуат көзін немесе интерфейс модулін қажет етеді. Жөндеу күрделірек болуы мүмкін.
Spool-on-Gun жүйелері: гибридті балама
Кейбір өндірушілер, мысалы, Bernard , ауыр ауамен салқындатылған зеңбіректің артына кішкене катушканы орнататын 'пылтықтағы золотник' жүйесін ұсынады. Бұл әдеттегіден ерекшеленеді золотник , өйткені ол адаптері бар стандартты мылтық корпусын жиі пайдаланады. Ол катушка тапаншасының беру сенімділігін бөліседі, бірақ басқа эргономикалық сезім ұсына алады және көбінесе өнеркәсіптік қолданбаларға арналған.
Терең салыстыру: Орамалы дәнекерлеу тапаншасы және итергіш алау
Осы екі тамаша шешімнің бірін таңдау сіздің нақты қажеттіліктеріңізге, бюджетіңізге және жұмыс үрдісіңізге байланысты.
Мүмкіндік
Орамалы дәнекерлеу тапаншасы
Push-Pull жүйесі
Бастапқы артықшылық
Жолды қысқарту арқылы тамақтандыру мәселелерін жояды.
Сымды тарту арқылы беру мәселелерін жояды.
Идеал пайдаланушы
Әуесқойлар, өз қолдарымен жасаушылар, алюминий жұмысы үзіліс жасайтын дүкендер.
Кәсіби дайындаушылар, өндірістік цехтар, жоғары көлемді пайдаланушылар.
Құны
Төмен бастапқы инвестиция.
Жоғары бастапқы инвестиция.
Эргономика
Ауыр, көлемді, шаршауды тудыруы мүмкін.
Жеңіл, жақсы теңдестірілген, жақсартылған маневр.
Сымның сыйымдылығы
Төмен (1 фунт / 0,45 кг катушка).
Жоғары (12 фунт, 30 фунт немесе үлкенірек катушкалар).
Орнату және үйлесімділік
қарапайым; көптеген машиналарда арнайы портқа қосылады.
Неғұрлым күрделі; арнайы интерфейс модулін қажет етуі мүмкін.
Сіздің семинарыңыз үшін шешім қабылдау факторлары
Бюджет: егер шығын негізгі шектеу болса, спуль мылтығы айқын жеңімпаз болады.
Көлемі мен жиілігі: Сіз қанша алюминий дәнекерлейсіз және қаншалықты жиі? Кездейсоқ пайдалану үшін спулалық пистолет жеткілікті. Күнделікті, тәулік бойы дәнекерлеу үшін push-pull жүйесінің өнімділігін арттыру оның құнын ақтайды.
Машинаның үйлесімділігі: алдымен дәнекерлеушінің нұсқаулығын тексеріңіз. Ол золотникті қолдай ма? Ол белгілі бір брендтің push-pull жүйесімен пайдалануға арналған ба? Бұл сіздің таңдауыңызды айтарлықтай тарылтады.
Жобаның өлшемі: Егер сіз сағат сайын 1 фунт катушканы өзгерту қиын болатын үлкен жобаларда үнемі жұмыс жасасаңыз, push-pull жүйесінің жоғары сыйымдылығы басты артықшылық болып табылады.
Кәсіпқойдың орнату нұсқаулығы: алау таңдауынан тыс
Дұрыс алауды таңдау шайқастың 80% құрайды, бірақ соңғы 20% - дұрыс орнату және шығын материалдары - жақсы дәнекерлеуді кереметтерден ажырататын нәрсе.
Шығын материалдарының маңызды рөлі
Алюминий MIG дәнекерлеу үшін дұрыс шығын материалдарын пайдалану келіспейді.
Түйіспе ұштықтар : пайдаланыңыз Үлкен өлшемді алюминийге арналған кеңестерді . Алюминий сым қыздырылған кезде болаттан гөрі кеңейеді. Нақты номиналды өлшем (мысалы, 0,030' сым үшін 0,030') сым қызған кезде кептелуі мүмкін. Үлкен ұш (мысалы, 0,030' сым үшін 0,036' бұған жол бермейді.
Лайнер: металл емес, пластмассамен қапталған немесе Teflon® төсемі өте маңызды. Стандартты болат төсем тым көп үйкеліс тудырады және алюминий жоңқаларын сымнан ұнтақтайды, бұл бітелуге және нашар өткізгіштікке әкеледі. Тефлон төсеніштері ең аз қарсылықты ұсынады.
Жетек орамдары: пайдаланыңыз U-ойық немесе V-ойық жетек орамдарын . Болат үшін пайдаланылатын бұрандалы жетек орамдары жұмсақ алюминийді тым терең тістеп, оны деформациялайды және азықтандыру мәселелерін тудырады. Ойық орамдар сымды ұсақтамай бағыттауға арналған.
Газ диффузоры және саптама: оларды таза ұстаңыз! Алюминий болатқа қарағанда көбірек күйе мен шашыранды шығарады. Тазалауды жеңілдету үшін саптамаға шашырауға қарсы спрейді пайдаланыңыз.
Алюминий үшін дәнекерлеу параметрлерін оңтайландыру
Алюминий дәнекерлеуі болаттан өзгеше. Мына нұсқауларды орындаңыз:
Қорғаныш газ : пайдаланыңыз 100% аргон . Болат қоспаларында жиі кездесетін CO2 немесе оттегі сияқты басқа газдар алюминийді тотықтырып, дәнекерлеуді бұзады.
D CE P Полярлық: MIG дәнекерлеу алюминийі тұрақты ток электродының оң болуын қажет етеді (D CE P). Бұл бетіндегі алюминий тотығы қабатын жарып өту үшін қажетті 'тазалау әрекетін' қамтамасыз етеді. Қазіргі заманғы инверторлардың көпшілігі оны 'Алюминий' режимі таңдалғанда автоматты түрде орнатады.
Сымның берілу жылдамдығы мен кернеуі: алюминий баламалы қалыңдықтағы болаттан гөрі сым беру жылдамдығы мен кернеу параметрлерін айтарлықтай жоғары талап етеді. әрқашан дәнекерлеушінің кестесін қараңыз . Бастапқы нүкте ретінде Нақты реттеуге дайын болыңыз. Дәнекерленген жіктің айқын 'қуырылған бекон' дыбысы болуы керек.
Дәнекерлеуді алдын ала дайындау маңызды
Алюминий ластаушы заттарды кешірмейді. Дұрыс дайындық маңызды:
Тазалау: оксид қабатын тек алюминийге арналған тот баспайтын болаттан жасалған сым щеткамен алып тастаңыз. Майлар мен майды кетіру үшін аймақты ацетон сияқты еріткішпен сүртіңіз.
Алдын ала қыздыру (қалың материал үшін): қалыңдығы 1/2 дюймден асатын материал үшін шамалы алдын ала қыздыру (шамамен 200-250°F / 95-120°C) ылғалды кетіруге және кеуектілік қаупін азайтуға көмектеседі, бұл жақсы балқытуды жеңілдетеді.
Қорытынды: Жұмысқа дұрыс құралды инвестициялау
Алюминий MIG дәнекерлеудегі табыс оның болат дәнекерлеуге қарағанда басқа пән екенін мойындауға байланысты. Шамды таңдау ұсақ-түйек керек-жарақ емес, процестің негізі болып табылады. Стандартты алаудың шектеулерін түсіну және арнайы жасалған жүйені инвестициялау арқылы - әуесқойға арналған қол жетімді золотник немесе жоғары өнімді итеру жүйесі болсын - сіз жұмсақ сымды берудегі негізгі қиындықтарды жеңу үшін өзіңізді жабдықтайсыз. кәсіпқойға арналған
Бұл инвестиция үнемделген уақытта дивидендтер төлейді, материалдық қалдықтарды азайтады және ең бастысы, берік, таза және сенімді алюминий дәнекерлеуін өндіру мүмкіндігі. Шығын материалдарына, параметрлерге және дайындыққа мұқият назар аудара отырып, дұрыс шамды біріктіріңіз, сонда сіз алюминийді дәнекерлеудің 'трюктерін' меңгересіз.
Бұл веб-сайт cookie файлдарын және ұқсас технологияларды ('cookie') пайдаланады. Сіздің келісіміңіз бойынша, сізді қызықтыратын мазмұнды бақылау үшін аналитикалық cookie файлдарын және қызығушылыққа негізделген жарнаманы көрсету үшін маркетингтік cookie файлдарын пайдаланады. Бұл шаралар үшін біз үшінші тарап провайдерлерін пайдаланамыз, олар да деректерді өз мақсаттары үшін пайдалана алады.
Сіз келісіміңізді 'Барлығын қабылдау' түймесін басу немесе жеке параметрлерді қолдану арқылы бересіз. Одан кейін деректеріңіз деректерді қорғаудың сәйкес деңгейі жоқ және әсіресе жергілікті биліктердің қол жеткізуіне тиімді түрде тыйым салынбауы мүмкін АҚШ сияқты ЕО-дан тыс үшінші елдерде де өңделуі мүмкін. Келісіміңізден кез келген уақытта дереу бас тарта аласыз. 'Барлығын қабылдамау' түймесін бассаңыз, тек қатаң қажетті cookie файлдары пайдаланылады.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių