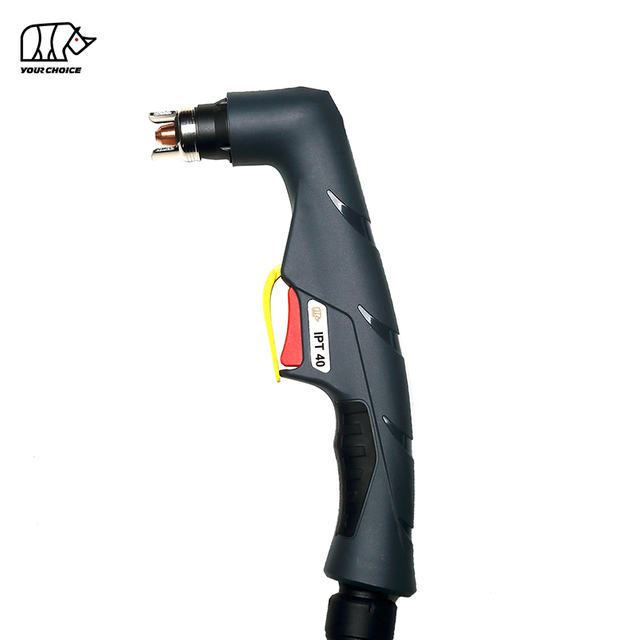
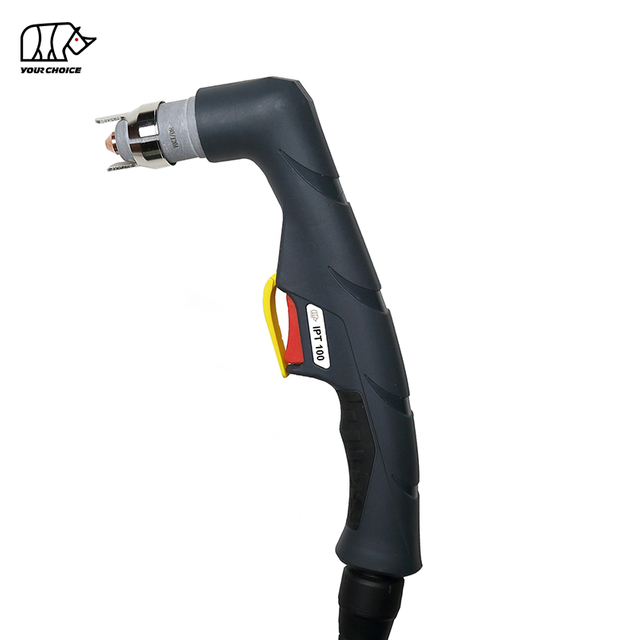
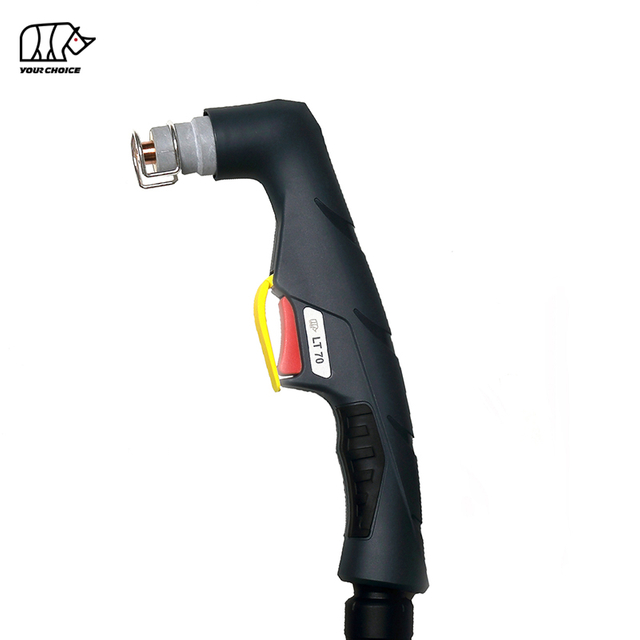
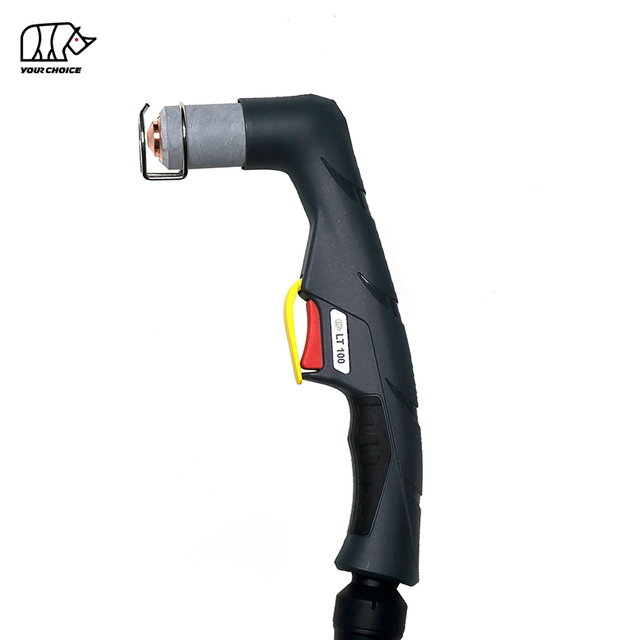
Плазмалық кескіш алаудың үйлесімділігі коннектордың плазмалық кескішке физикалық түрде сәйкес келетініне қарағанда көбірек байланысты. Ауыстырылатын алау қуат қосылымына, газды кесу жолына, ұшқыш-доға тізбегіне, триггер сымдарына, тұтану әдісіне, ток көрсеткішіне және механикаландырылған жүйелердегі басқару және CNC сигналдарына сәйкес болуы керек.
Дәнекерлеу және плазмалық жабдық дистрибьюторлары үшін қосқыштың сәйкес келмеуі шамды ауыстырудың ең оңай мәселелерінің бірі болып табылады.
Екі плазмалық алау бірдей дерлік көрінуі мүмкін.
Олар бірдей алау бас отбасын пайдалана алады.
Олардың ток диапазоны бірдей болуы мүмкін.
Артқы қосқыш тіпті қуат көзіне де сәйкес келуі мүмкін.
Дегенмен, алау әлі де:
басталмау;
тек қана пилоттық доғаны шығарады;
кесу доғасының берілмеуі;
ауаның ағуы;
ақауды тудыру;
триггер реакциясының болмауы;
зақымдалған қосқыштар;
немесе машинамен электрлік сәйкес келмеуі мүмкін.
Мәселе қарапайым:
Физикалық қосылым плазмалық алаудың толық үйлесімділігімен бірдей емес.
Бұл нұсқаулық түсіндіреді шамды ауыстыруды сатып алу кезінде жиі шатастырылатын үш плазмалық кескіш алауды қосу жүйесін және дистрибьюторлар үшін практикалық үйлесімділікті тексеру тізімін береді.
Қандай плазмалық алау қосылымдары жиі сәйкес келмейді?
Плазмалық кескіш алауларды ауыстыру және сатудан кейінгі дистрибьюторлар көбінесе үш практикалық қосылым санаттарын кездестіреді:
Қосылым түрі
Типтік дизайн
Негізгі сәйкессіздік тәуекелі
1. Біріктірілген Орталық қосқыш
Қуат, газ және басқару функциялары бір қосқышқа топтастырылған
Бірдей қосқыш, бірақ әртүрлі түйреуіштер немесе ішкі сымдар
2. Бөлек басқару сымдары бар бұрандалы қуат/газ қосылымы
Негізгі ток/газ қосылымы және бөлек триггер және пилоттық доға сымдары
Қате жіп, терминал, триггер ашасы немесе ұшқыш қосылым
3. Механикаландырылған/ CNC Көп желілі қосылым
Бөлек қуат, пилоттық доға, газ, басқару, сезу және кейде салқындатқыш сұйықтық желілері
Қол/машина сәйкессіздігі, басқару-сигналдың сәйкессіздігі немесе қорғасынның дұрыс конфигурациясы
Бұл санаттар үш әмбебап салалық стандартты емес, жалпы сатып алу конфигурацияларын сипаттайды.
Коннектордың егжей-тегжейлері әлі де плазмалық қуат көзі мен алаудың дизайнына байланысты өзгереді.
Сондықтан ең қауіпсіз сатып алу ережесі:
Плазмалық кесу алауын ешқашан алаудың үлгісінің атауы немесе алдыңғы жағының сыртқы түрі бойынша растамаңыз. Толық артқы қосылымды және электр интерфейсін растаңыз.
Плазмалық кесу жанарғысы қосылымдары әмбебап па?
Жоқ. Плазмалық кескіш алау қосылымдары әмбебап түрде бір-бірін алмастыра алмайды. Факел қуат қосылымының, газ интерфейсінің, триггер тізбегінің, пилоттық доғаның қосылымының, тұтану әдісінің, ток қуатының және басқару сымдарының белгілі бір комбинациясын қажет етуі мүмкін.
Бұл дистрибьюторлар түсінуі керек ең маңызды фактілердің бірі.
Плазмалық алау ауа шлангісіне жалғанған кескіш басы ғана емес.
Конструкцияға байланысты алау сымы бірнеше функцияларды орындай алады:
кесу тогы;
сығылған ауа немесе басқа кесу газы;
ұшқыш-доғалық ток;
триггер/бастау сигналы;
қауіпсіздік/блокировка сигналы;
салқындатқышты беру және қайтару;
CNC бастау/тоқтату сигналы;
доға-беру немесе доға-ОК сигналы;
биіктікті басқару немесе кернеуге байланысты сигналдар.
Халықаралық алау стандарттары алаулар мен алау кабельдік шланг жинақтарына арналған қауіпсіздік пен құрылыс талаптарын қарастырады, бірақ бұл . әрбір плазмалық қуат көзі бір әмбебап ауыстыру қосқышын пайдаланады дегенді білдірмейді IEC 60974-7 доғалық дәнекерлеу және онымен байланысты процестер үшін қолданылатын алауларды, соның ішінде механикалық басқарылатын және сұйық салқындатылған конфигурацияларды қамтиды.
Дистрибьюторлар үшін бұл үйлесімділік тексерілуі керек дегенді білдіреді . жүйе деңгейінде тек алау басы деңгейінде емес,
1 түрі: Біріктірілген орталық плазмалық алау қосқышы дегеніміз не?
Біріктірілген орталық қосқыш бірнеше алау функцияларын бір негізгі ашаға немесе муфтаға біріктіріп, плазмалық алау мен қуат көзі арасындағы орнатуды жеңілдетеді.
Жүйеге байланысты орталық қосылым мыналарды біріктіруі мүмкін:
негізгі ток;
газды кесу;
триггер тізбегі;
ұшқыш-доғалық схема;
қауіпсіздік сигналдары;
қосалқы басқару қосылыстары.
Артықшылығы - ыңғайлылық.
Бірнеше бөлек сымдар мен шлангтарды қосудың орнына оператор бір негізгі қосқышты орнатады және оны құлыптау сақинасымен, бұрандалы жағамен немесе ұқсас механизммен бекітеді.
Дегенмен дистрибьюторлар үшін бұл ыңғайлылық үлкен үйлесімділік тұзағын жасайды.
Неліктен Орталық қосқыш жиі сәйкес келмейді?
Өйткені екі қосқыш сырттан қарағанда бірдей дерлік көрінуі мүмкін.
Қабықтың диаметрі сәйкес келуі мүмкін.
Бекіткіш гайка дұрыс бұралуы мүмкін.
Газ порты тураланған болып көрінуі мүмкін.
Бірақ ішкі конфигурация әлі де әртүрлі болуы мүмкін.
Потенциалды айырмашылықтарға мыналар жатады:
басқару түйреуіштерінің саны;
түйреуіш позициялары;
электрлік түйреуіштерді тағайындау;
ұшқыш-доғалық терминалдың орналасуы;
триггер сымдары;
қауіпсіздік/блокировка тізбегі;
газ портының өлшемдері;
ток өткізгіш контактінің дизайны.
Сондықтан:
Тек сыртқы қосқыш пішінінен үйлесімділікті ешқашан растамаңыз.
Екі Орталық қосқыш сәйкес келеді, бірақ электрлік жағынан үйлеспейді ме?
Иә.
Бұл плазмалық алауды сатудағы ең қымбат қателердің бірі.
Дистрибьютор тұтынушыдан фотосуретті алады.
Қосқыш дұрыс болып көрінеді.
Ауыстырылатын алау жіберілді.
Тұтынушы оны орнатады.
Бекіту жағасы жақсы сәйкес келеді, бірақ алау жанбайды.
Мұның себебі механикалық айырмашылықтан гөрі ішкі сым айырмашылығы болуы мүмкін.
Мүмкін белгілерге мыналар жатады:
Симптом
Мүмкін интерфейс мәселесі
Факел жауап бермейді
Триггер пин сәйкессіздігі
Ауа ағып жатыр, бірақ доға басталмайды
Ұшқыш/бастау схемасының сәйкессіздігі
Пилоттық доға басталады, бірақ тасымалданбайды
Электрлік/іске қосу жүйесінің сәйкессіздігі
Машина ақауды көрсетеді
Қауіпсіздік немесе басқару тізбегінің сәйкессіздігі
Шам дұрыс емес іске қосылады
PIN тағайындау сәйкессіздігі
Қосқыш қызып кетеді
Нашар электр байланысы
Сондықтан жоғары сапалы дистрибьюторлар бірнеше фотосуреттерді сұрауы керек.
Орталық қосқыш үшін дистрибьютор нені растауы керек?
Тапсырыс бермес бұрын сұраңыз:
Толық алау фотосы.
Артқы қосқыштың фотосы.
Барлық түйреуіштердің алдыңғы көрінісі.
Бекіткіш жағаның бүйірден көрінісі.
Коннектордың сыртқы диаметрі.
Сигнал түйреуіштерінің саны.
Әрбір түйреуіштің орны.
Қуат көзі моделі.
Плазманың шығыс ток күші.
Бар болса, қолмен немесе машина жағындағы қосқыш диаграммасы.
Күмән болса, өлшемдік сызбаны немесе үлгіні растауды алыңыз.
2-түрі: Бөлек триггер және ұшқыш өткізгіштері бар бұрандалы қуат/газ қосылымы дегеніміз не?
Бұл плазмалық алауды қосу конструкциясы жоғары ток және/немесе газ жолы үшін негізгі бұрандалы фитингті пайдаланады, ал бөлек шағын сымдар алау триггері және пилоттық доға сияқты функцияларды басқарады.
Интерфейстің бұл түрі көптеген жалпы мақсаттағы ауа плазма жүйелерінде кең таралған.
Бір біріктірілген ашаның орнына алаудың артқы жағында мыналар болуы мүмкін:
негізгі қуат/газ фитингі + триггер қосқышы + пилоттық доға сымы
Конфигурация салыстырмалы түрде қарапайым көрінеді.
Бұл қарапайымдылық көбінесе дистрибьюторлардың үйлесімділік тәуекелін жете бағаламауына әкеледі.
Неліктен негізгі бұрандалы қосылым оңай сәйкес келмейді?
Бұрандалы қосқыш бірнеше сипаттамаларға сәйкес болуы керек:
сыртқы диаметрі;
жіп диаметрі;
жіп қадамы;
еркек немесе әйел бағдары;
тығыздағыш беті;
газ өтуі;
ток өткізетін контакт.
Екі бұрандалы фитингтер фотосуретте ұқсас көрінуі мүмкін, бірақ олар қауіпсіз орнатылмайтындай ерекшеленеді.
Бұл, әсіресе, тұтынушылар тек телефонның алдыңғы жағындағы фотосуретін бергенде қиын.
Дистрибьютор ешқашан ағынның үйлесімділігін тек көрнекі масштаб бойынша анықтамауы керек.
Неліктен қуат/газ қосылымы соншалықты маңызды?
Кейбір плазмалық алау конструкцияларында бір негізгі жинақ бірнеше функцияны орындайды.
Ол тасымалдауы мүмкін:
жоғары дәнекерлеу/кесу тогы;
қысылған кесу ауасы;
немесе екеуін де бірдей алау сымы жинағы арқылы.
Бұл дұрыс емес орнату механикалық қолайсыздық емес екенін білдіреді.
Ол жасай алады:
нашар электр байланысы;
газдың ағуы;
шамадан тыс қарсылық;
доғаның тұрақсыз іске қосылуы;
қызып кету;
зақымдалған жіптер.
Сондықтан қосқыш механикалық және электрлік жағынан сәйкес келуі керек.
Пилоттық-доғалық қосылым дегеніміз не?
Пилоттық-доғалық қосылым негізгі кесу доғасы дайындамаға ауысқанға дейін бастапқы плазмалық доғаны орнату үшін қажетті электр тізбегінің бір бөлігін қамтамасыз етеді.
Шамның және қуат көзінің дизайнына байланысты бұл келесідей көрінуі мүмкін:
бөлек терминал;
сақина қосылымы;
шағын штепсель;
көп істікшелі қосқыштың ішіндегі арнайы істікшелі.
Ең көп тараған дистрибьютор қателерінің бірі мыналар болып табылады:
бірдей негізгі фитинг = үйлесімді алау.
Бұл жеткіліксіз.
Егер пилоттық доға тізбегі басқа болса, алау механикалық түрде қосылуы мүмкін, бірақ дұрыс іске қосылмауы мүмкін.
Ауыстырылатын қол шамында триггер қосылымы мыналарды пайдалана алады:
екі өткізгіш;
шағын көп істікшелі штепсель;
бөлек терминалдар;
немесе басқа қосқышқа біріктірілген басқару түйреуіштері.
Істіктердің пішіні мен саны тексерілуі керек.
Электрлік функцияны да растау керек.
Дистрибьютор ешқашан екі бірдей шағын ашаның ішкі сымдары бірдей автоматты түрде болады деп ойламауы керек.
Неліктен Бастау әдісі екі плазмалық алауды үйлесімсіз етеді?
Факел қосылымының үйлесімділігі да байланысты плазмалық доғаның қалай іске қосылғанына .
Әртүрлі плазмалық жүйелер әртүрлі доғаны бастау архитектурасын пайдалана алады.
Жалпы санаттарға мыналар жатады:
жоғары жиілікті доғаны іске қосу;
контактілі немесе пневматикалық ұшқыш-доғалық іске қосу;
басқа жоғары жиілікті емес пилоттық доғалық жүйелер.
Шам, қуат көзі және іске қосу тізбегі бірге жұмыс істеуге арналған.
Сондықтан физикалық түрде сәйкес келетін қосқыш алауды тұтандыру жүйесінің үйлесімді екенін дәлелдемейді.
Бұл әсіресе ескі плазмалық жүйелер, заманауи инверторлық машиналар және CNC қондырғылары арасында түрлендіру кезінде маңызды.
3 түрі: Механикаландырылған немесе CNC плазмалық алау қосылымы дегеніміз не?
А механикаландырылған плазмалық алау бірнеше бөлек қуат, газ және басқару қосылымдарын қажет етуі мүмкін, себебі кесу жүйесі плазмалық доғаны шығарумен қатар, машина контроллерімен байланысуы керек.
Негізгі қол шамымен салыстырғанда, CNC плазмалық жүйелер айтарлықтай күрделірек болуы мүмкін.
Қосылымдар мыналарды қамтуы мүмкін:
негізгі алау қуаты;
пилоттық доға;
газды кесу;
қорғайтын газ;
алауды бастау;
доғаның берілуін растау;
омдық сезу;
доғалық кернеу сигналы;
алаудың биіктігін басқару сигналдары;
салқындатқышты беру;
салқындатқышты қайтару.
Әрбір CNC плазмалық жүйе бұлардың барлығын пайдалана бермейді.
Бірақ сатып алудың негізгі сабағы анық:
Механикаландырылған алауды ешқашан ток күші мен факел басының сыртқы түрін пайдаланып таңдауға болмайды.
Неліктен дистрибьюторлар қол шамдары мен машина алауларын шатастырады?
Қол және механикаландырылған алаулар ұқсас шығын материалдарын немесе алау отбасының архитектурасын ортақ пайдалана алады.
Дегенмен, олардың жұмыс талаптары айтарлықтай өзгеше болуы мүмкін.
Қол шамы әдетте оператордың триггерін қажет етеді.
Оның орнына машина алауы CNC контроллерінен сыртқы іске қосу пәрменін қажет етуі мүмкін.
Сондай-ақ, механикаландырылған жүйе қажет болуы мүмкін:
arc-OK кері байланыс;
кернеу шығысы;
омдық сезу;
алау биіктігін автоматтандырылған басқару.
Сондықтан қолмен және механикаландырылған алауларды түрлендіру тұтқаны ауыстырудан әлдеқайда көп болуы мүмкін.
CNC Плазма алауының үйлесімділігі неге қосымша ақпаратты қажет етеді?
Қол шамын ауыстырудың стандартты тапсырысы қажет болуы мүмкін:
машина үлгісі + қосқыш фотосы + ток күші
Механикаландырылған алау тапсырысы айтарлықтай көбірек ақпаратты қажет етуі мүмкін.
Мысалы:
Элемент
Неліктен маңызды
Қуат көзі шығысы
Шамның сыйымдылығын анықтайды
Қолмен немесе механикаландырылған пайдалану
Басқару интерфейсін анықтайды
Бастау әдісі
Тұтану тізбегіне сәйкес келуі керек
Негізгі қуат қосылымы
Кесу тогын өткізеді
Пилоттық-доғалық байланыс
Доғаны бастауды қолдайды
Газ конфигурациясы
Кесу процесіне сәйкес келуі керек
Салқындату түрі
Ауа/газ немесе сұйық салқындатылған
Жетек ұзындығы
Орнатуға әсер етеді
CNC бастау сигналы
Алауды атуды басқарады
Доғаны растау
Автоматтандыру арқылы қолданылады
Биіктікті басқару интерфейсі
Кесу биіктігін қолдайды
Омдық сезу
Пластинаны анықтауды қолдауы мүмкін
Жүйе неғұрлым автоматтандырылған болса, интерфейсті толық растау маңыздырақ болады.
Неліктен плазмалық алаудың қорғасын ұзындығы да үйлесімділік мәселесі болып табылады?
Қорғасын ұзындығы жиі ыңғайлы сипаттама ретінде қарастырылады.
Бұл сонымен қатар инженерлік сипаттама болуы мүмкін.
Сондықтан ауыстыру сымы жай 'жеткілікті ұзақ' емес, жоспарланған орнатуға сәйкес болуы керек.
Дәл плазмалық алау-қорғасын жинағын кездейсоқ өзгертпеңіз.
Күрделі жүйелерде шланг пен сым ұзындығы жобаланған жұмыс конфигурациясының бөлігі болуы мүмкін.
Неліктен 'Бірдей алау үлгісі' әрқашан 'Бірдей қосқыш' дегенді білдірмейді?
Бұл сатып алудың маңызды мәселесі.
Факел тегі жиі алдыңғы жағындағы алау жүйесін анықтайды , бұл міндетті түрде ғаламдық түрде жеткізілетін әрбір артқы қосылым емес.
Бірдей негізгі алау платформасы әртүрлі болуы мүмкін:
артқы қосқыштар;
триггер штепсельдері;
пилоттық доғалық терминалдар;
кабель ұзындығы;
машина адаптерлері.
Сондықтан дистрибьютордың сатып алу тапсырыстары ешқашан мыналарды қамтуы керек:
'20 дана плазмалық алау керек, 6 м.'
Әлдеқайда қауіпсіз сипаттама:
алау тобы + ағымдағы рейтинг + кабель ұзындығы + артқы қосылым + триггер қосылымы + ұшқыш-доға қосылымы + қолданба
Бұл сатып алушы мен өндіруші үшін екіұштылықты азайтады.
Плазмалық алауға тапсырыс бермес бұрын дистрибьюторлар қандай ақпаратты жинауы керек?
Көптеген шамдарды ауыстыру туралы сұраулар үшін дәйексөз келтірмес бұрын келесі ақпаратты жинаңыз.
1. Қуат көзі моделі
Зауыт тақтасында көрсетілген дәл машина үлгісін сұраңыз.
Жадтан терілген ақпаратқа ғана сенбеңіз.
Атау тақтасының фотосуреті жақсырақ.
2. Қолданыстағы алау үлгісі
Мыналарды көрсететін анық фотосуреттерді сұраңыз:
толық алау;
алау басы;
тұтқа;
кабель;
артқы қосқыш.
3. Кесу тогы
Қалыпты және максималды кесу ток күшін растаңыз.
Ауыстыру алауының ток күші жеткілікті болуы керек.
4. Қосылым стилі
Шамның келесілерді пайдаланатынын анықтаңыз:
біріктірілген орталық қосқыш;
бұрандалы/бөлек өткізгіш қосқыш;
механикаландырылған көп желілі байланыс.
5. Негізгі қуат/газ қондырғысы
Растау:
жіп өлшемдері;
қосқыш жынысы;
муфтаның пішіні;
газ жолы.
6. Триггер қосқышы
Жақыннан жасалған фотосуретті сұраңыз:
тығынның пішіні;
түйреуіштер саны;
түйреуіш позициясы.
7. Пилоттық-доғалық қосылым
Пилоттық қосылымның мынаны растаңыз:
біріктірілген;
бөлек;
терминал стилі;
штепсельдік стиль.
8. Бастау әдісі
Плазмалық қуат көзі пайдаланатын доғалық іске қосу жүйесін анықтаңыз.
Бұл электрлік үйлесімділік үшін өте маңызды.
9. Қол немесе механикаландырылған алау
Шамның келесідей болатынын растаңыз:
қолмен, машинада орнатылған немесе CNC - басқарылатын.
10. Кабель ұзындығы
Қажетті нақты ұзындықты растаңыз.
Ұзынырақ кабельді автоматты түрде ауыстырмаңыз.
Дистрибьюторларға арналған плазмалық алау үйлесімділігін тексеру тізімі
Плазма алауын ауыстыру тапсырысын растамас бұрын осы кестені пайдаланыңыз.
Тексеру
Міндетті ақпарат
Қате болса тәуекел
Шам түрі
Қол / машина
Сәйкессіздікті бақылау
Ток күші
Нақты кесу тогы
Қызып кету немесе шектеулі сыйымдылық
Салқындату
Ауа/газ/сұйық
Термиялық үйлесімсіздік
Негізгі қосқыш
Түрі мен өлшемдері
Орнату мүмкін емес
Жіп
Диаметрі және қадамы
Механикалық сәйкессіздік
Іске қосу тығыны
Түтіктер және орналасу
Факел іске қосылмайды
Ұшқыш доғасы
Коннектор және тізбек
Доғаны іске қосу сәтсіздігі
Жүйені іске қосу
Қуат көзінен іске қосу әдісі
Электрлік сәйкессіздік
Газды қосу
Порт және фитинг
Газдың ағып кетуі немесе болмауы
CNC интерфейсі
Қажетті сигналдар
Автоматтандыру ақауы
Кабель ұзындығы
Қажетті орнату ұзындығы
Маршруттау/өнімділік мәселесі
Шығын материалдары
Дұрыс алау отбасы
Дұрыс емес операция
Бұл кесте әсіресе көптеген нарықтар үшін плазмалық шамдарды алмастыратын дистрибьюторлар үшін пайдалы.
Сәйкес келмейтін плазмалық алаудың ең жиі кездесетін белгілері қандай?
Қосқыштың сәйкес келмеуі әрқашан алаудың қосылудан бас тартатынын білдірмейді.
Кейде белгілер орнатудан кейін ғана пайда болады.
Жалпы белгілерге мыналар жатады:
Қосқыш сәйкес келмейді
Ең ықтимал себептері:
қате жіп;
қосқыштың дұрыс емес диаметрі;
дұрыс емес ер/әйел конфигурациясы;
дұрыс емес құлыптау жағасы.
Қосқыш сәйкес келеді, бірақ алау қосылмайды
Тексеру:
триггер сымдары;
пин конфигурациясы;
қауіпсіздік тізбегі;
бастау әдісі.
Ауа ағып жатыр, бірақ плазмалық доға жоқ
Тексеру:
ұшқыш-доғалық байланыс;
алаудың электрлік қосылымы;
тұтану жүйесінің үйлесімділігі.
Пилоттық доға басталады, бірақ кесу доғасы тасымалданбайды
Тексеру:
жұмыс тізбегі;
пилоттық/негізгі доға конфигурациясы;
алау үйлесімділігі;
дайындаманы қосу.
Артқы қосқышта газ ағып жатыр
Тексеру:
бекіту түрі;
сақина/пломба;
жіп;
қосқыштың отыруы.
Құрылғы дереу ақауды көрсетеді
Ықтимал себептерге мыналар жатады:
сәйкес келмейтін қауіпсіздік тізбегі;
басқару түйреуіштерін қате тағайындау;
алауды қате анықтау/интерфейс.
Дұрыс емес плазмалық алау қосқышын пайдалану құрылғыны зақымдауы мүмкін бе?
Ықтимал, иә.
Қосқыштың сәйкессіздігі сынақ және қателік мәселесі ретінде қарастырылмауы керек.
Қате қосылымдар мыналарды тудыруы мүмкін:
жоғары токтың нашар электр байланысы;
қызып кеткен терминалдар;
газдың ағуы;
зақымдалған қосқыш түйреуіштер;
зақымдалған жіптер;
іске қосу тізбегінің ақаулары;
жабдықты тоқтату.
Қауіпсіздігі маңызды жабдық үшін жұмыс алдында әрқашан қуат көзінің құжаттамасы немесе расталған техникалық деректер арқылы алаудың үйлесімділігін тексеріңіз.
Ешқашан қосқышты орнатуға мәжбүрлемеңіз.
Тексерілген электрлік ақпаратсыз белгісіз басқару түйреуіштерін ешқашан қайта салмаңыз.
Неліктен дистрибьюторлар зауыттарға қарағанда плазмалық алауды көбірек қайтарады?
Көптеген жағдайларда зауыт толық сипаттаманы көреді.
Дистрибьютор тек тұтынушы сұрауын алады, мысалы:
'Маған бұл плазмалық шам керек.'
Содан кейін дистрибьютор толық емес сұрауды нақты техникалық конфигурацияға түрлендіруі керек.
Бұл бірнеше ақпараттық бос орындарды тудырады.
Тұтынушы былай дейді:
'Сол шам.'
Дистрибьютор білуі керек:
сол шамның басы?
бірдей қосқыш?
бірдей кабель?
бірдей триггер тізбегі?
бірдей пилоттық доға?
бірдей бастау әдісі?
бірдей ток күші?
бірдей қол/машина конфигурациясы?
Қайтару әдетте 'бірдей' ешқашан техникалық тұрғыдан анықталмағандықтан орын алады.
Дистрибьюторлар плазмалық алаудың үйлесімділік қайтаруларын қалай азайта алады?
Ең тиімді стратегия - құру . қосылуды растау процесін әрбір ауыстырылатын алау дәйексөзіне
1-қадам: дәйексөзге дейін фотосуреттерді талап етіңіз
Сұраныс:
Толық алау.
Артқы қосқыш.
Коннектордың алдыңғы беті.
Машинаның атауы.
Бұл көптеген негізгі сәйкестендіру қателерін жояды.
2-қадам: Коннектор сипаттамаларын жазыңыз
Мыналарды қамтитын ішкі деректер қорын жасаңыз:
алау үлгісі;
қосқыш коды;
түйреуіштер саны;
жіп;
пилоттық байланыс;
триггер қосылымы;
кабель ұзындығы.
Тек өнім атауларын сақтамаңыз.
3-қадам: SKU-ларды қосқыш арқылы бөліңіз
Бір алау тобының бірнеше артқы конфигурациялары болса, бөлек ішкі SKU жасаңыз.
Мысалы:
Алау тобы – A қосқышы – 5 м
және
Алау тобы – В қосқышы – 5 м
әртүрлі өнімдер ретінде қарастырылуы керек.
4-қадам: Қосылым сызбаларын пайдаланыңыз
Шағын өлшемді сызба ұзақ электрондық поштаға қарағанда әлдеқайда көп қателерді болдырмайды.
Пайдалы өлшемдерге мыналар жатады:
жіп диаметрі;
жіп қадамы;
қосқыштың диаметрі;
түйреуіш орналасуы;
түйреуіш аралығы;
терминал түрі.
5-қадам: Жаппай тапсырыстар алдында үлгілерді растаңыз
Жаңа дистрибьюторлық жобалар үшін үлгіні тексеру өте маңызды.
Мақұлдау:
алау + кабель + қосқыш + машина үйлесімділігі
үлкен түгендеу тапсырысын орналастырмас бұрын.
Кәсіби плазмалық алау RFQ құрамына не қосылуы керек?
Күшті дистрибьютор RFQ мыналарды қамтуы керек:
Өнім: Плазмалық кесу алауы Қолданылуы: Қолмен немесе механикаландырылған Кесу тогы: ___ A Факел сымының ұзындығы: ___ м Салқындату: Ауа/газ немесе сумен салқындатылған Негізгі қосқыш: Фото/сызба бекітілген Жіп өлшемі: ___ Іске қосу қосқышы: ___ түйреуіштер Пилоттық доға қосылымы: ___ Бастау әдісі: ___ Қуат көзінің үлгісі: ___ Міндетті мөлшер: ___ OEM /
Бұл пішім алға-артқа байланысты айтарлықтай азайтады.
Плазмалық алау қосқышының қай түрі жақсы?
Әмбебап 'ең жақсы' қосқыш жоқ.
Әрбір конфигурацияның артықшылықтары бар.
Қосқыш жүйесі
Негізгі артықшылығы
Ең жақсы пайдалану
Біріктірілген орталық қосқыш
Жылдам орнату
Жалпы ауыстыру және өндірістік жабдықтар
Бөлек қуат/газ + басқару сымдары
Қарапайым құрылым және қызмет көрсету мүмкіндігі
Жалпы мақсаттағы плазмалық жүйелер
Механикаландырылған көп сызықты интерфейс
Үлкенірек басқару мүмкіндігі
CNC және автоматтандырылған кесу
Үйлесімділік қосқыш стилінен маңыздырақ.
Ең жақсы плазмалық алау қосылымы тұтынушының қуат көзімен, іске қосу тізбегімен, кесу процесімен және басқару жүйесімен дұрыс жұмыс істеуге арналған..
Дистрибьюторлар ауыстыруды қалай таңдауы керек Плазмалық кесу жанарғысы ?
Келесі ретті пайдаланыңыз:
Машина → Ағым → Бастау әдісі → Алау түрі → Негізгі қосқыш → Пилоттық доға → Іске қосу → Салқындату → Кабель ұзындығы → Шығын материалдары
Процесті кері қайтармаңыз.
Алау суретінен басталып, кейін барлығын сәйкестендіруге тырысу қажетсіз тәуекелді тудырады.
Кәсіби дистрибьютор алдымен плазмалық қуат көзіне қойылатын талаптарды анықтауы керек, содан кейін оларды қанағаттандыратын алау конфигурациясын таңдауы керек.
Плазмалық алауды қосу кезінде дистрибьюторлар ешқашан жасамауы тиіс қателіктер
Бұл жорамалдардан аулақ болыңыз:
'Штепсель сәйкес келеді, сондықтан ол үйлесімді.'
Міндетті емес.
'Алау басы бірдей көрінеді.'
Артқы электр қосылымы әртүрлі болуы мүмкін.
'Ток күші бірдей.'
Тұтану және басқару тізбектері әлі үйлесімсіз болуы мүмкін.
'Онда түйреуіштердің саны бірдей.'
PIN тағайындаулары әртүрлі болуы мүмкін.
'Ұзынырақ кабель әрқашан жақсы.'
Жүйе белгілі бір жетекші конфигурациясына арналған болуы мүмкін.
'Машина алауы - сабы жоқ қол шамы.'
Автоматтандырылған жүйелер қосымша басқару және сезу функцияларын қажет етуі мүмкін.
Бұл болжамдар алауды ауыстыруға қатысты көптеген болдырмауға болатын дауларға жауап береді.
Плазмалық кесу жанарғысы Қосылымдар туралы жиі қойылатын сұрақтар
Плазмалық кесу жанарғылары әмбебап па?
Жоқ. Плазмалық кескіш алаулар бір-бірін әмбебап ауыстырмайды. Факел қуат көзінің ток күшіне, қосылым стиліне, газ жолына, ұшқыш-доға тізбегіне, триггер сымдарына, іске қосу әдісіне және, мүмкін болса, CNC немесе салқындату интерфейсіне сәйкес болуы керек.
Менде қандай плазмалық алау қосқышы бар екенін қалай білуге болады?
Толық артқы қосқышты суретке түсіріп, оның бір біріктірілген орталық муфтаны, бөлек басқару сымдары бар бұрандалы негізгі қосылымды немесе көп сызықты механикаландырылған интерфейсті пайдаланатынын анықтаңыз. Сондай-ақ машина үлгісін, түйреуіш санын, жіп өлшемдерін және пилоттық доға қосылымын жазыңыз.
Екі плазмалық алау қосқыштары бірдей көрінуі мүмкін, бірақ әртүрлі болуы мүмкін бе?
Иә. Екі қосқыш әртүрлі ішкі түйреуіштерді, сым тағайындауларын, пилоттық доғалық қосылымдарды немесе басқару схемаларын пайдалану кезінде бірдей сыртқы пішінді бөлісуі мүмкін. Физикалық сәйкестіктің өзі электрлік үйлесімділікті дәлелдемейді.
Неліктен менің ауыстыратын плазмалық алауым сәйкес келеді, бірақ іске қосылмайды?
Жалпы себептерге қате триггер сымдары, пилоттық доғаның үйлесімсіздігі, басқа іске қосу жүйесі, дұрыс емес пин тағайындалуы немесе қауіпсіздік/блоктау тізбегінің сәйкес келмеуі жатады.
Ауыстырылатын плазмалық алауға тапсырыс бергенде қандай ақпаратты жіберуім керек?
Қуат көзі үлгісін, бар алау үлгісін, кесу ток күшін, алау ұзындығын, қосқыштың толық фотосуреттерін, триггер штепсельін, пилоттық доға қосылымын, жіп өлшемдерін және қолданбаның қолмен немесе механикаландырылғанын жіберіңіз.
Қол плазмалық алаулары мен CNC плазмалық алауларды ауыстыруға бола ма?
Автоматты емес. Механикаландырылған жүйелер сыртқы іске қосу сигналдарын, доғаны растауды, кернеу сигналдарын, сенсорлық тізбектерді немесе стандартты қол шамымен пайдаланылмайтын басқа интерфейстерді қажет етуі мүмкін.
Плазмалық алау кабелінің ұзындығы маңызды ма?
Иә. Кабель ұзындығы орнатуға, электр кедергісіне, газды жеткізуге және күрделірек жүйелерде салқындату мен машина қозғалысына әсер етеді. Мүмкіндігінше қолданбаға арналған сым ұзындығын пайдаланыңыз.
Дұрыс емес плазмалық алау қосқышы жабдықты зақымдауы мүмкін бе?
Қате қосылым нашар электр контактісіне, қызып кетуге, газдың ағуына, қосқыштың зақымдалуына немесе басқару жүйесінің ақауларына әкелуі мүмкін. Тексерілген техникалық ақпаратсыз белгісіз плазмалық алау қосқышын ешқашан күштеп немесе тәжірибе арқылы қайта жалғамаңыз.
Қорытынды: дистрибьюторлар плазмалық алау қосылымының сәйкессіздіктерінен қалай аулақ бола алады?
Плазмалық кескіш алаудың үйлесімділігі ешқашан сыртқы түрімен ғана расталмауы керек.
Үш қосылым санатын дистрибьюторлар жиі ажыратуы керек:
1. Біріктірілген орталық қосқыштар 2. Бөлек триггер және пилоттық доға сымдары бар бұрандалы қуат/газ қосылымдары 3. Механикаландырылған/ CNC көп желілі алау қосылымдары
Ең маңызды ереже:
Физикалық түрде сәйкес келетін қосқыш міндетті түрде электрлік немесе функционалды түрде үйлесімді емес.
Ауыстырылатын плазмалық шамға тапсырыс бермес бұрын мыналарды тексеріңіз:
қуат көзі + ток күші + алау түрі + іске қосу әдісі + негізгі қосылым + газ жолы + пилоттық доға + триггер сымдары + салқындату + кабель ұзындығы.
Дистрибьюторлар үшін техникалық растаудың бұл аз мөлшері қымбат қайтарудың алдын алады, тұтынушылардың шағымдарын азайтады, баға ұсыныстарының дәлдігін жақсартады және ауыстырылатын шамдарды түгендеуді басқаруды жеңілдетеді.
OEM жобалары және жаппай сатып алу үшін өндіру алдында қуат көзі туралы ақпаратты, ағымдағы алау фотосуреттерін, артқы қосқыш мәліметтерін және қажетті кабель ұзындығын қамтамасыз етіңіз. Содан кейін өндіруші тек өнімнің сыртқы түріне сенудің орнына алау конфигурациясын нақты қолданбаға сәйкестендіре алады.
Бұл веб-сайт cookie файлдарын және ұқсас технологияларды ('cookie') пайдаланады. Сіздің келісіміңіз бойынша, сізді қызықтыратын мазмұнды бақылау үшін аналитикалық cookie файлдарын және қызығушылыққа негізделген жарнаманы көрсету үшін маркетингтік cookie файлдарын пайдаланады. Бұл шаралар үшін біз үшінші тарап провайдерлерін пайдаланамыз, олар да деректерді өз мақсаттары үшін пайдалана алады.
'Барлығын қабылдау' түймесін басу немесе жеке параметрлерді қолдану арқылы келісіміңізді бересіз. Одан кейін деректеріңіз деректерді қорғаудың сәйкес деңгейі жоқ және әсіресе жергілікті биліктердің қол жеткізуіне тиімді түрде тыйым салынбауы мүмкін АҚШ сияқты ЕО-дан тыс үшінші елдерде де өңделуі мүмкін. Сіз келісіміңізден кез келген уақытта дереу бас тарта аласыз. 'Барлығын қабылдамау' түймесін бассаңыз, тек қатаң қажетті cookie файлдары пайдаланылады.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių