एक स्थिर चाप प्राप्त गर्नु उच्च गुणस्तर TIG वेल्डहरू उत्पादन गर्ने सबैभन्दा महत्त्वपूर्ण कारकहरू मध्ये एक हो। चाहे तपाईं स्टेनलेस स्टील, आल्मुनियम, कार्बन स्टील, टाइटेनियम, वा अन्य मिश्रहरू वेल्डिङ गर्दै हुनुहुन्छ, TIG चाप स्थिरताले प्रत्यक्ष रूपमा वेल्डको उपस्थिति, प्रवेश, ताप नियन्त्रण, उत्पादकता, र समग्र वेल्डिङ दक्षतालाई असर गर्छ। अनुभवी वेल्डरहरूले पनि कहिलेकाहीं चाप घुम्ने, चाप फ्लिकरिङ, असंगत प्रवेश, चाप प्रारम्भको समयमा अत्यधिक स्प्याटर, वा अस्थिर चाप लम्बाइ जस्ता समस्याहरू सामना गर्छन्। यी समस्याहरूले महँगो पुन: कार्य, कम उत्पादकता, र वेल्डिङ उपभोग्य वस्तुहरूको समयपूर्व पहिरनको परिणाम हुन सक्छ।
अन्य वेल्डिङ प्रक्रियाहरू जस्तो नभई, TIG वेल्डिङ अत्यन्त सटीक चाप उत्पन्न गर्न गैर-उपभोग्य टंगस्टन इलेक्ट्रोडमा निर्भर हुन्छ। यो परिशुद्धताले TIG वेल्डिङलाई सफा, उच्च-गुणस्तरको वेल्ड चाहिने अनुप्रयोगहरूको लागि आदर्श बनाउँछ, तर यसको मतलब यो पनि हो कि प्रक्रिया उपकरण सेटअप, उपभोग्य अवस्था, सिल्डिङ ग्यास कभरेज, र अपरेटर प्रविधिमा बढी संवेदनशील छ। एउटा सानो गल्ती - जस्तै गलत टंगस्टन इलेक्ट्रोड प्रयोग, गलत ग्यास प्रवाह, वा दूषित सामग्री - चाँडै खराब चाप प्रदर्शन गर्न सक्छ।
यो मार्गदर्शकले TIG चाप स्थिरता कसरी सुधार गर्ने भनेर बताउँछ। चाप व्यवहारलाई प्रभाव पार्ने मुख्य कारकहरूको जाँच गरेर सही टर्च र उपभोग्य वस्तुहरू चयन गर्नदेखि मेसिन सेटिङहरू र मर्मत अभ्यासहरू अनुकूलन गर्न, तपाईंले व्यावहारिक विधिहरू सिक्नुहुनेछ जसले उपकरणको आयु विस्तार गर्दा र सञ्चालन लागतहरू घटाउँदा चिल्लो, थप सुसंगत वेल्डहरू उत्पादन गर्न मद्दत गर्दछ।
किन TIG आर्क स्थिरता मामिलाहरू
चाप स्थिरता सफल को आधार हो TIG वेल्डिङ । एक स्थिर चापले टंगस्टन इलेक्ट्रोड र वर्कपीसको बीचमा एक सुसंगत बिजुली मार्ग राख्छ, एक नियन्त्रित वेल्ड पूल र एकसमान प्रवेश उत्पादन गर्दछ। जब चाप स्थिर रहन्छ, तातो समान रूपमा वितरण गरिन्छ, यसले सहज मनका प्रोफाइलहरू प्राप्त गर्न र वेल्ड दोषहरू कम गर्न सजिलो बनाउँछ।
कमजोर चाप स्थिरताले धेरै समस्याहरू सिर्जना गर्दछ। आर्क वान्डरिङले असंगत फ्युजनको कारण बनाउँछ र सटीक वेल्ड प्लेसमेन्ट कायम राख्न गाह्रो बनाउँछ। चाप उतार-चढ़ावहरूले पोरोसिटी, अन्डरकट, वा अनियमित मनका उपस्थिति परिचय गराउन सक्छ, विशेष गरी जब पातलो सामग्री वा उच्च-मूल्य कम्पोनेन्टहरू वेल्डिंग गर्दा। अत्यधिक गर्मी भिन्नताले उपभोग्य जीवनलाई पनि छोटो बनाउन सक्छ, प्रतिस्थापन आवृत्ति र परिचालन लागत बढाउँछ।
गुणस्तर र उत्पादकतामा केन्द्रित निर्माताहरूका लागि, चाप स्थिरता सुधारले धेरै मापनयोग्य फाइदाहरू प्रदान गर्दछ:
लगातार मनका ज्यामिति संग राम्रो वेल्ड उपस्थिति
सुधारिएको प्रवेश नियन्त्रण
घटाइएको पुन: कार्य र स्क्र्याप
लामो टंगस्टन इलेक्ट्रोड जीवन
कम उपभोग्य लागत
उच्च वेल्डिंग दक्षता
अपरेटरको आत्मविश्वास बढ्यो
म्यानुअल र स्वचालित वेल्डिङमा सुधारिएको दोहोर्याउने क्षमता
किनभने TIG वेल्डिङ सामान्यतया उद्योगहरूमा प्रयोग गरिन्छ जस्तै एयरोस्पेस, मोटर वाहन, खाद्य प्रशोधन, दबाव पोत निर्माण, चिकित्सा उपकरण, र सटीक निर्माण, एक स्थिर चाप कायम गर्न सख्त गुणस्तर आवश्यकताहरू पूरा गर्न आवश्यक छ।
अस्थिरका सामान्य कारणहरू TIG आर्क
चाप स्थिरता समस्याहरू समाधान गर्नु अघि, तिनीहरूको मूल कारणहरू पहिचान गर्न महत्त्वपूर्ण छ। धेरै वेल्डिङ समस्याहरू उपकरण सेटअप, उपभोग्य वस्तुहरू, वातावरणीय अवस्थाहरू, र अपरेटर प्रविधिको संयोजनबाट उत्पन्न हुन्छन्।
दूषित टंगस्टन इलेक्ट्रोड
एक दूषित टंगस्टन इलेक्ट्रोड अस्थिर आर्क्स को लागी सबै भन्दा सामान्य कारणहरु मध्ये एक हो। टंगस्टन र पग्लिएको वेल्ड पूल बीचको सम्पर्कले इलेक्ट्रोड टिपमा दूषित पदार्थहरू स्थानान्तरण गर्दछ, इलेक्ट्रोन प्रवाहमा बाधा पुर्याउँछ र चाप घुम्ने वा अनियमित इग्निशन निम्त्याउँछ।
टंगस्टनलाई अनुचित रूपमा पीस्दा पनि स्थिरता घटाउन सक्छ। लम्बाइको सट्टा इलेक्ट्रोडको वरिपरि दौडने पीस चिन्हहरूले विद्युतीय मार्गमा हस्तक्षेप गर्दछ र चापलाई कम केन्द्रित बनाउँदछ।
अनुचित शील्डिङ ग्यास कभरेज
शील्डिङ ग्यासले टंगस्टन इलेक्ट्रोड र पग्लिएको वेल्ड पूललाई वायुमण्डलीय प्रदूषणबाट जोगाउँछ। अपर्याप्त ग्यास कभरेजले अक्सिजन, नाइट्रोजन, र आर्द्रतालाई चापमा प्रवेश गर्न अनुमति दिन्छ, परिणामस्वरूप अक्सिडेशन, पोरोसिटी, र अस्थिर चाप विशेषताहरू।
सामान्य कारणहरू समावेश छन्:
ग्याँस प्रवाह धेरै कम सेट
अत्यधिक उच्च ग्यास प्रवाहले अशान्ति निम्त्याउँछ
क्षतिग्रस्त ग्यास पाइपहरू
ढीला फिटिंग
लगाएको टर्च घटकहरू
गलत नोजल आकार
चाप स्थिरता सुधार गर्न सहज र सुसंगत ढाल ग्यास प्रवाह कायम राख्नु सबैभन्दा सजिलो तरिका हो।
गलत वेल्डिङ प्यारामिटरहरू
मेसिन सेटिङहरूले चाप व्यवहारलाई धेरै प्रभाव पार्छ। अत्यधिक एम्पेरेज, गलत ध्रुवता, वा अनुपयुक्त चाप सुरु विधि प्रयोग गर्दा असंगत चाप विशेषताहरू सिर्जना गर्न सक्छ।
मापदण्डहरू जुन सँधै अनुप्रयोगसँग मिल्नुपर्छ:
वेल्डिङ वर्तमान
चाप लम्बाइ
पल्स सेटिङहरू
एसी ब्यालेन्स (एल्युमिनियमको लागि)
एसी फ्रिक्वेन्सी
वर्तमान सुरु गर्नुहोस्
अपस्लोप र डाउनस्लोप समय
उचित प्यारामिटर अप्टिमाइजेसनले चिल्लो र अधिक नियन्त्रण योग्य वेल्डिङ चाप उत्पादन गर्दछ।
कमजोर ग्राउन्ड जडान
ग्राउन्ड क्ल्याम्पमा विद्युतीय प्रतिरोधले अन्तरिक्ष प्रवाहको कारण हुन सक्छ। ढिलो वा कोर्रोड कार्य क्ल्याम्पहरूले चालकता कम गर्दछ, जसको परिणामस्वरूप चाप उतार-चढ़ाव र असंगत वेल्ड गुणस्तर हुन्छ।
सफा, सुरक्षित ग्राउन्ड जडानले वेल्डिङ प्रक्रिया भरि स्थिर वर्तमान डेलिभरी सुनिश्चित गर्दछ।
राम्रो आर्क स्थिरताको लागि दायाँ TIG टर्च छान्नुहोस्
धेरै वेल्डरहरूले TIG टर्चको महत्त्वलाई बेवास्ता गर्दै मेसिन सेटिङहरूमा मात्र ध्यान दिन्छन्। टर्च शक्तिको स्रोत र वेल्डिङ चाप बीचको सीधा जडान हो, जसले यसको गुणस्तर र अवस्थालाई निरन्तर प्रदर्शनको लागि महत्वपूर्ण बनाउँछ।
राम्रोसँग डिजाइन गरिएको TIG टर्चले भरपर्दो विद्युतीय चालकता, कुशल कूलिङ, र स्थिर ग्यास डेलिभरी प्रदान गर्दछ। क्षतिग्रस्त टर्च हेडहरू, पावर केबलहरू, वा ढीलो आन्तरिक जडानहरूले प्रतिरोध बढाउँछ र असंगत चाप प्रदर्शन गर्न सक्छ।
उपयुक्त शीतलन प्रणाली छनोटले पनि महत्त्वपूर्ण भूमिका खेल्छ।
एयर-कूल्ड TIG टर्चहरू
एयर-कूल्ड टर्चहरू हल्का देखि मध्यम-कर्तव्य अनुप्रयोगहरूको लागि उपयुक्त छन्। तिनीहरू पोर्टेबल, मर्मत गर्न सरल, र मर्मत कार्य वा क्षेत्र सञ्चालनको लागि आदर्श छन्। यद्यपि, लामो समयसम्म उच्च-एम्परेज वेल्डिङले टर्च तातो हुन सक्छ, जसले अपरेटरको आराम र स्थिरतालाई असर गर्छ।
पानी चिसो TIG टर्चहरू
पानी चिसो टर्चहरूले निरन्तर वेल्डिङको समयमा कम सञ्चालन तापमान कायम राख्छन्। टर्च बडी चिसो रहने कारणले, अपरेटरहरूले कम थकान अनुभव गर्छन् र लामो उत्पादन चक्रहरूमा स्थिर हात स्थिति कायम राख्न सक्छन्। यो सुधारिएको आरामले अक्सर राम्रो चाप नियन्त्रण र उच्च वेल्डिंग गुणस्तरमा अनुवाद गर्दछ।
कूलिङ विधि जस्तोसुकै भए पनि, ह्यान्डल, केबल एसेम्बली, ग्यास नली, कोलेट बडी र नोजल लगायत टर्चका कम्पोनेन्टहरूको नियमित निरीक्षण लगातार विद्युतीय कार्यसम्पादन कायम राख्न आवश्यक छ।
उच्च गुणस्तर TIG उपभोग्य वस्तुहरू चयन गर्नुहोस्
उपभोग्य वस्तुहरूले चाप स्थिरतामा प्रत्यक्ष प्रभाव पार्छ। प्रिमियम वेल्डिङ मेसिनको साथमा पनि, पहिरिएको वा असंगत उपभोग्य वस्तुहरूले असंगत विद्युतीय सम्पर्क र कमजोर सुरक्षा ग्यास वितरण सिर्जना गर्न सक्छ।
टंगस्टन इलेक्ट्रोड चयन
टंगस्टन इलेक्ट्रोड आधार सामग्री, वेल्डिंग वर्तमान, र polarity मिल्नुपर्छ। सही व्यास छनोट गर्नाले केन्द्रित चाप कायम राख्दा अतिताता हुनबाट बच्न मद्दत गर्छ।
राम्रोसँग तयार टंगस्टन सुविधाहरू:
सफा सतह
लगातार टेपर कोण
लम्बाइमा चलिरहेको चिकनी पीस चिन्हहरू
प्रदूषण छैन
कुनै दरार वा चिप्स छैन
नियमित निरीक्षण र रिग्राइन्डिङले इष्टतम चाप प्रदर्शन कायम राख्न मद्दत गर्दछ।
कोलेट र कोलेट बडी
ढीलो वा लुगा लगाइएको कोलेटहरूले इलेक्ट्रोड र टर्च बीचको विद्युतीय सम्पर्कलाई कम गर्छ। कमजोर सम्पर्कले प्रतिरोध बढाउँछ र अस्थिर चाप विशेषताहरूमा योगदान दिन्छ।
ग्रिपिङ फोर्स गुमाउनु अघि पहिरिएका कोलेटहरू प्रतिस्थापन गर्नाले निरन्तर प्रवाहलाई कायम राख्न मद्दत गर्छ।
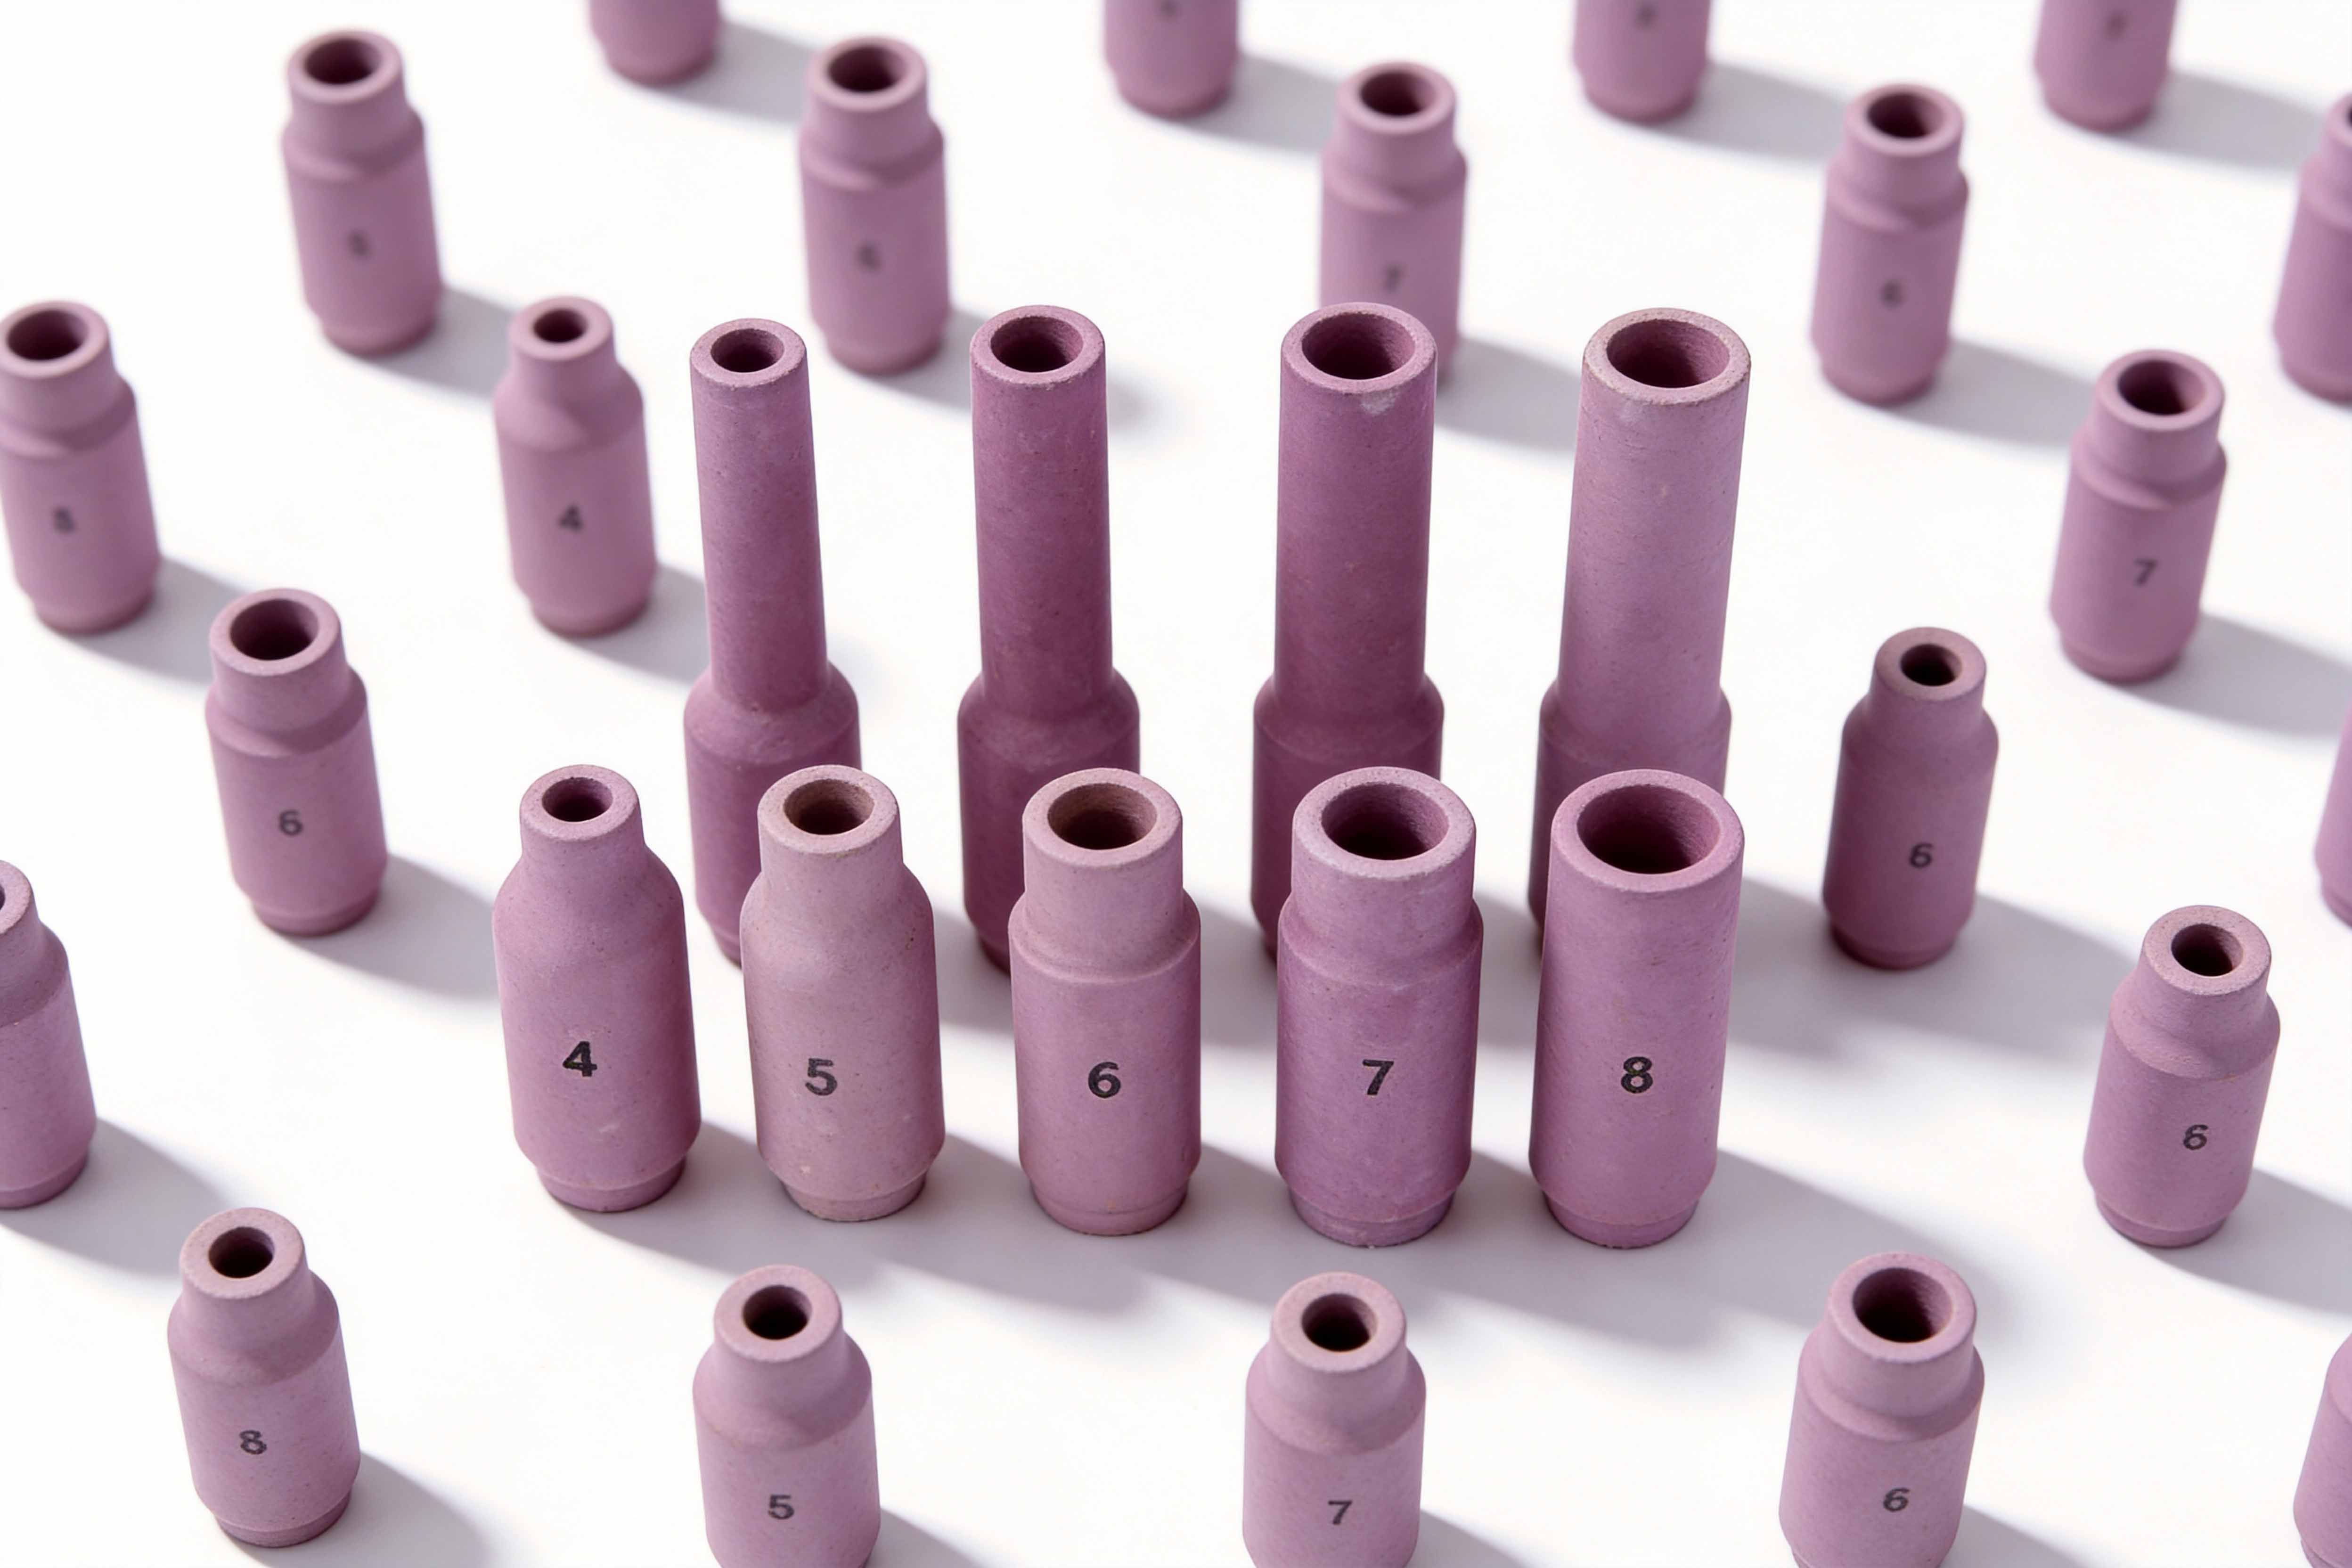
सिरेमिक नोजलहरू
सिरेमिक नोजलले वेल्ड क्षेत्र वरिपरि ढाल ग्यासलाई निर्देशित गर्दछ। फुटेका वा क्षतिग्रस्त नोजलहरूले असमान ग्यास कभरेज सिर्जना गर्दछ जसले चापलाई वायुमण्डलीय दूषित पार्न सक्छ।
प्रत्येक अनुप्रयोगको लागि सही नोजल आकार चयन गर्नाले ढालको प्रभावकारिता र चाप स्थिरता सुधार गर्दछ।
ग्यास लेन्स प्रणालीहरू
ग्यास लेन्सहरूले टंगस्टन इलेक्ट्रोडको वरिपरि एक चिल्लो ग्यास खाम उत्पादन गर्दै ग्यास प्रवाहलाई सीधा पार्छ। मानक संग तुलना कोलेट बडीहरू , ग्यास लेन्सहरूले प्रायः चाप स्थिरता सुधार गर्दछ, विशेष गरी जब स्टेनलेस स्टील, टाइटेनियम, वा पातलो सामग्रीहरू वेल्डिंग गर्दा विस्तारित टंगस्टन स्टिक-आउट आवश्यक हुन्छ।
परिशुद्धता निर्माणको लागि, धेरै पेशेवर वेल्डरहरूले ग्याँस लेन्स प्रणालीहरू रुचाउँछन् किनभने तिनीहरू उत्कृष्ट सुरक्षा ग्याँस कभरेज कायम राख्दा दृश्यता बढाउँछन्।
आर्क स्थिरताका लागि अप्टिमाइज TIG वेल्डिङ मेसिन सेटिङहरू
एक ठीकसँग कन्फिगर गरिएको TIG वेल्डिङ मेसिन एक स्थिर र अनुमानित वेल्डिङ चाप प्राप्त गर्न सबैभन्दा महत्त्वपूर्ण कारकहरू मध्ये एक हो। सही टर्च, टंगस्टन इलेक्ट्रोड, र सिल्डिङ ग्यास प्रयोग गर्दा पनि, गलत मेसिन सेटिङहरूले चाप उतार-चढाव, असंगत प्रवेश, र कमजोर वेल्ड उपस्थिति सिर्जना गर्न सक्छ।
धेरै TIG वेल्डिङ समस्याहरू सेटिङहरूका कारण हुन्छन् जुन सामग्रीको मोटाई, संयुक्त डिजाइन, वा वेल्डिङ स्थितिसँग मेल खाँदैन। एक स्थिर चाप वर्तमान उत्पादन, चाप लम्बाइ, polarity, पल्स प्यारामिटर, र वेल्डिंग गति बीच सन्तुलित सम्बन्ध आवश्यक छ।
प्रत्येक सेटिङले चाप व्यवहारलाई कसरी असर गर्छ भन्ने बुझ्दा वेल्डरहरूलाई परीक्षण र त्रुटिमा भर पर्नुको सट्टा सटीक समायोजन गर्न अनुमति दिन्छ।
सही वेल्डिंग वर्तमान समायोजन गर्नुहोस्
वेल्डिङ वर्तमानले चाप द्वारा उत्पन्न गर्मीको मात्रा निर्धारण गर्दछ। सही एम्पेरेज प्रयोग गर्नाले पर्याप्त प्रवेश प्रदान गर्दा चाप केन्द्रित र स्थिर रहन्छ भन्ने सुनिश्चित गर्दछ।
यदि हालको सेटिङ धेरै कम छ भने, चाप कमजोर र अस्थिर हुन सक्छ। टंगस्टन इलेक्ट्रोडले एक सुसंगत चाप मार्ग कायम गर्न संघर्ष गर्न सक्छ, विशेष गरी जब बाक्लो सामग्री वेल्डिंग।
यदि वर्तमान धेरै उच्च छ भने, अत्यधिक गर्मीले टंगस्टन ओभरहेटिंग, इलेक्ट्रोड विरूपण, र बढ्दो प्रदूषण जोखिम निम्त्याउन सक्छ।
एक सामान्य दिशानिर्देश हो:
पातलो सामग्रीहरूलाई नियन्त्रित ताप इनपुटको लागि कम वर्तमान सेटिङहरू चाहिन्छ।
मध्यम-मोटाई सामग्रीहरूलाई स्थिर प्रवेशको लागि सन्तुलित एम्पेरेज चाहिन्छ।
बाक्लो सामग्री उच्च वर्तमान उत्पादन र सुधारिएको कूलिंग प्रदर्शन आवश्यक छ।
लक्ष्य भनेको एम्पेरेज बढाउनु मात्र होइन तर वेल्डिङ अनुप्रयोगसँग मिल्ने हालको स्तर चयन गर्नु हो।
उचित चाप लम्बाइ कायम राख्नुहोस्
चाप लम्बाइले TIG चाप स्थिरतामा महत्त्वपूर्ण प्रभाव पार्छ। टंगस्टन इलेक्ट्रोड र वर्कपीस बीचको दूरीले चाप एकाग्रता, तातो वितरण, र सुरक्षा ग्याँस प्रभावकारितालाई असर गर्छ।
छोटो चाप लम्बाइले राम्रो नियन्त्रणको साथ केन्द्रित र स्थिर चाप उत्पादन गर्दछ। यद्यपि, यदि टंगस्टनले वर्कपीसलाई छोयो भने, दूषित तुरुन्तै हुन सक्छ।
लामो चाप लम्बाइले चापलाई फराकिलो क्षेत्रमा फैलाउँछ, प्रवेश घटाउँछ र चापलाई गति र वायुप्रवाहमा बढी संवेदनशील बनाउँछ।
धेरै जसो TIG अनुप्रयोगहरूको लागि, एक सुसंगत र अपेक्षाकृत छोटो चाप लम्बाइ कायम राख्दा हासिल गर्न मद्दत गर्दछ:
राम्रो चाप नियन्त्रण
अधिक केन्द्रित गर्मी
सुधारिएको प्रवेश
कम टंगस्टन ओभरहेटिंग
क्लीनर वेल्ड उपस्थिति
लगातार हात चाल र उचित टर्च स्थिति आदर्श चाप लम्बाइ कायम राख्न आवश्यक कौशल हो।
एल्युमिनियम TIG वेल्डिङका लागि एसी सेटिङहरू अप्टिमाइज गर्नुहोस्
एल्युमिनियम वेल्डिङ गर्दा, TIG मेसिनहरूले प्राय: वैकल्पिक करन्ट (AC) प्रयोग गर्छन् किनभने एल्युमिनियम अक्साइडलाई उचित सफाई र प्रवेश प्राप्त गर्न थप नियन्त्रण चाहिन्छ।
धेरै AC मापदण्डहरूले चाप स्थिरतालाई असर गर्छ।
AC ब्यालेन्स
एसी ब्यालेन्सले इलेक्ट्रोड नकारात्मक र इलेक्ट्रोड सकारात्मक चक्र बीचको अनुपात नियन्त्रण गर्दछ।
थप सफाई कार्यले सतह अक्साइड हटाउन सक्छ तर टंगस्टन ताप बढाउन सक्छ। धेरै प्रवेश-केन्द्रित समायोजनले अक्साइड सफा गर्ने क्षमता कम गर्न सक्छ।
सही सन्तुलन पत्ता लगाउनाले सफा एल्युमिनियम वेल्डहरू उत्पादन गर्दा स्थिर चाप कायम राख्न मद्दत गर्दछ।
एसी फ्रिक्वेन्सी
एसी फ्रिक्वेन्सीले चाप एकाग्रता र स्थिरतालाई असर गर्छ। उच्च फ्रिक्वेन्सी सेटिङहरूले सामान्यतया कडा, अधिक केन्द्रित चाप सिर्जना गर्दछ, विस्तृत कम्पोनेन्टहरू वा पातलो सामग्रीहरू वेल्डिङ गर्दा नियन्त्रणमा सुधार गर्दछ।
तल्लो आवृत्ति सेटिङहरूले नरम चाप सिर्जना गर्न सक्छ जुन फराकिलो वेल्ड पूलहरूको लागि उपयुक्त छ।
उचित समायोजन सामग्री मोटाई, संयुक्त डिजाइन, र वांछित वेल्ड विशेषताहरु मा निर्भर गर्दछ।
सुधार शील्डिङ ग्यास नियन्त्रण
शील्डिङ ग्याँसले TIG स्थिरतामा महत्त्वपूर्ण भूमिका खेल्छ। ग्यासले पिघलिएको वेल्ड पूल र टंगस्टन इलेक्ट्रोडलाई वायुमण्डलीय प्रदूषणबाट जोगाउँछ जबकि लगातार चाप अवस्थाहरू कायम राख्न मद्दत गर्दछ।
ग्यास वितरणको साथमा साना समस्याहरूले पनि उल्लेखनीय वेल्डिङ दोषहरू निम्त्याउन सक्छ।
सही ग्याँस प्रवाह दर चयन गर्नुहोस्
धेरै कम सेल्डिङ ग्यासले प्रदूषकहरूलाई वेल्ड क्षेत्रमा प्रवेश गर्न अनुमति दिन्छ, अक्सीकरण, विकृति, र अस्थिर चाप व्यवहार सिर्जना गर्दछ।
यद्यपि, अत्यधिक ग्यास प्रवाहले पनि समस्या निम्त्याउन सक्छ। उच्च प्रवाह दरहरूले चापको वरिपरि अशान्ति सिर्जना गर्दछ, जसले हावालाई ढाल क्षेत्रमा प्रवेश गर्न सक्छ।
एक स्थिर ग्याँस प्रवाह चाप बाधा बिना पूर्ण सुरक्षा प्रदान गर्नुपर्छ।
आदर्श ग्याँस प्रवाहलाई असर गर्ने कारकहरू समावेश छन्:
नोजल आकार
वेल्डिङ वर्तमान
सामग्री प्रकार
वेल्डिङ वातावरण
टर्च डिजाइन
टंगस्टन स्टिक-आउट लम्बाइ
ग्यास टर्ब्युलेन्स रोक्नुहोस्
शिल्डिङ ग्यास टर्ब्युलेन्स अस्थिर TIG आर्क्सको एक सामान्य तर बेवास्ता गरिएको कारण हो।
सम्भावित कारणहरू समावेश छन्:
अत्यधिक ग्यास दबाव
गलत नोजल चयन
क्षतिग्रस्त ग्यास लेन्स
कार्यक्षेत्रमा बलियो हावा प्रवाह
खराब टर्च कोण
बाहिर वा भेन्टिलेसन प्रणाली भएका क्षेत्रमा वेल्डिङ गर्दा, वायुप्रवाहलाई बाधा पुर्याउने शिल्डिङ कभरेजबाट जोगाउन थप सुरक्षा आवश्यक पर्न सक्छ।
शान्त परिरक्षण वातावरण कायम राख्नाले चापलाई केन्द्रित र निरन्तर रहन मद्दत गर्दछ।
सुधार गर्नुहोस् टंगस्टन इलेक्ट्रोड तयारी
टंगस्टन इलेक्ट्रोड TIG चापको स्रोत हो, यसको तयारीलाई अत्यन्त महत्त्वपूर्ण बनाउँछ।
राम्रोसँग तयार पारिएको टंगस्टनले स्थिर इलेक्ट्रोन मार्ग सिर्जना गर्छ, जबकि अनुचित रूपमा तयार गरिएको इलेक्ट्रोडले चाप घुम्न र असंगत सुरु हुन सक्छ।
सही पीस विधि प्रयोग गर्नुहोस्
ग्राइन्डिङ दिशाले चाप व्यवहारलाई असर गर्छ।
ग्राइन्डिङ चिन्हहरू परिधिको वरिपरि नभई इलेक्ट्रोडको साथमा लम्बाइमा दौडनु पर्छ। अनुदैर्ध्य ग्राइन्डिङले इलेक्ट्रोनहरूलाई टिप तिर सहज रूपमा प्रवाह गर्न अनुमति दिन्छ।
एक असमान वा क्षतिग्रस्त टंगस्टन सतहले धेरै चाप मार्गहरू सिर्जना गर्न सक्छ, अस्थिरता निम्त्याउँछ।
सही इलेक्ट्रोड आकार कायम राख्नुहोस्
विभिन्न वेल्डिंग अनुप्रयोगहरू विभिन्न टंगस्टन टिप तयारीहरू आवश्यक छ।
पातलो सामग्री र सटीक वेल्डिंगको लागि उपयुक्त बनाउँदै, एक तेज टंगस्टन टिप सामान्यतया अधिक केन्द्रित चाप प्रदान गर्दछ।
थोरै गोलाकार टिपलाई निश्चित एसी एल्युमिनियम अनुप्रयोगहरूको लागि प्राथमिकता दिन सकिन्छ जहाँ इलेक्ट्रोड स्थायित्व महत्त्वपूर्ण हुन्छ।
आदर्श तयारी मा निर्भर गर्दछ:
वेल्डिंग वर्तमान प्रकार
सामाग्री मोटाई
वेल्डिङ स्थिति
आवश्यक प्रवेश
मेसिन सेटिङहरू
उचित TIG वेल्डिङ प्रविधिहरू प्रयोग गर्नुहोस्
उपकरण सेटअप महत्त्वपूर्ण छ, तर अपरेटर प्रविधि पनि चाप स्थिरता मा एक प्रमुख प्रभाव छ।
एक दक्ष वेल्डरले वेल्डिङ प्रक्रियामा निरन्तर टर्च चाल, सही कोण, र स्थिर हात नियन्त्रण राख्छ।
एक सुसंगत टर्च कोण कायम राख्नुहोस्
टर्च कोणले ढाल ग्यास कवरेज र चाप दिशालाई असर गर्छ।
एक सामान्य TIG वेल्डिङ स्थितिले हल्का टर्च कोण प्रयोग गर्दछ जसले वेल्ड पूलमा ग्यास सुरक्षा कायम राख्दा उचित दृश्यतालाई अनुमति दिन्छ।
अत्यधिक कोणले वेल्ड क्षेत्रलाई दूषित पार्न सक्छ र चापलाई कम स्थिर बनाउन सक्छ।
यात्रा गति नियन्त्रण गर्नुहोस्
यात्रा गतिले गर्मी इनपुट र वेल्ड स्थिरतालाई असर गर्छ।
धेरै छिटो सार्दा अपर्याप्त प्रवेश र अस्थिर वेल्ड पूलको परिणाम हुन सक्छ।
धेरै बिस्तारै सार्दा तातो निर्माण बढ्छ र विकृति वा अत्यधिक प्रवेश हुन सक्छ।
स्थिर यात्रा गति कायम राख्नाले चापलाई वेल्ड भरि निरन्तर रहन मद्दत गर्दछ।
अत्यधिक टंगस्टन स्टिक-आउटबाट बच्नुहोस्
लामो टंगस्टन स्टिक-आउटले शील्डिङ ग्यासको प्रभावकारिता कम गर्छ र चापलाई वातावरणीय कारकहरूका लागि बढी कमजोर बनाउँछ।
विस्तारित स्टिक-आउटले कहिलेकाहीँ तंग जोडहरूमा दृश्यता सुधार गर्न सक्छ, अत्यधिक लम्बाइले सिर्जना गर्न सक्छ:
चाप अस्थिरता
कम ढाल संरक्षण
प्रदूषण जोखिम बढ्यो
अनुप्रयोगको लागि सबैभन्दा छोटो व्यावहारिक टंगस्टन विस्तार प्रयोग गर्नुहोस्।
सामान्य समस्या निवारण TIG चाप स्थिरता समस्याहरू
लक्षणहरू बुझ्दा चाँडै समाधानहरू पहिचान गर्न मद्दत गर्दछ।
समस्या
सम्भावित कारण
सिफारिस गरिएको समाधान
चाप घुम्दै
दूषित टंगस्टन वा खराब पीस
टंगस्टन सफा र राम्ररी तयार गर्नुहोस्
आर्क झिलमिलाहट
गलत सेटिङहरू वा अस्थिर ग्याँस प्रवाह
प्यारामिटरहरू समायोजन गर्नुहोस् र ग्यास आपूर्ति जाँच गर्नुहोस्
कठिन चाप सुरु
खराब इलेक्ट्रोड अवस्था वा जडान समस्या
टंगस्टन र बिजुली जडानहरू निरीक्षण गर्नुहोस्
अत्यधिक टंगस्टन पहिरन
गलत वर्तमान वा ध्रुवता
अनुप्रयोगमा सेटिङहरू मिलाउनुहोस्
वेल्ड विकृति
कमजोर ढाल कवरेज
ग्यास प्रवाह समायोजन गर्नुहोस् र नोजल निरीक्षण गर्नुहोस्
असंगत प्रवेश
गलत amperage वा यात्रा गति
वेल्डिंग प्यारामिटरहरू अनुकूलन गर्नुहोस्
दीर्घकालीन चाप स्थिरताका लागि उपकरण TIG कायम राख्नुहोस्
नियमित मर्मतसम्भारले धेरै चाप स्थिरता समस्याहरू आउनु अघि रोक्छ।
एक मर्मत तालिकामा निरीक्षण समावेश हुनुपर्छ:
TIG टर्च शरीर
केबल जडानहरू
ग्यास नलीहरू
कोलेटहरू
कोलेट शरीरहरू
सिरेमिक नोजलहरू
टंगस्टन इलेक्ट्रोड
शीतलन प्रणालीहरू
ढिलो बिजुली जडानहरूले प्रतिरोध सिर्जना गर्दछ, जसले तातो उत्पन्न गर्दछ र वर्तमान स्थिरता कम गर्दछ।
क्षतिग्रस्त ग्यास नलीले चुहावट परिचय गर्न सक्छ, संरक्षण सुरक्षा कम गर्दछ।
पहिरिएका उपभोग्य वस्तुहरू वेल्डको गुणस्तरलाई असर गर्नु अघि बदलिनुपर्छ।
उत्पादन वातावरणको लागि, निवारक मर्मतसम्भारले अपटाइम सुधार गर्दछ र प्रत्येक वेल्डले गुणस्तर आवश्यकताहरू पूरा गरेको सुनिश्चित गर्दछ।
कसरी व्यावसायिक निर्माताहरूले टर्च प्रदर्शनमा सुधार गर्छ TIG
औद्योगिक वेल्डिंग अनुप्रयोगहरूको लागि, टर्च डिजाइनले चाप स्थिरता र प्रयोगकर्ता अनुभवलाई प्रत्यक्ष असर गर्छ।
एक उच्च प्रदर्शन TIG टर्च प्रदान गर्नुपर्छ:
विश्वसनीय विद्युत चालकता
स्थिर सुरक्षा ग्याँस वितरण
आरामदायक एर्गोनोमिक डिजाइन
प्रभावकारी गर्मी व्यवस्थापन
टिकाउ केबल निर्माण
विभिन्न वेल्डिंग वातावरण संग अनुकूलता
OEM अनुकूलित TIG टर्चहरू विशेष अनुप्रयोगहरूको लागि पनि विकास गर्न सकिन्छ, विशेष केबल लम्बाइ, अनुकूलित कनेक्टरहरू, अनुकूलित कूलिंग प्रणालीहरू, र अनुप्रयोग-विशेष कन्फिगरेसनहरू सहित।
वेल्डिङ उपकरण वितरकहरू र औद्योगिक प्रयोगकर्ताहरूका लागि, सही टर्च डिजाइन चयनले उत्पादकता र ग्राहक सन्तुष्टि सुधार गर्न मद्दत गर्दछ।
निष्कर्ष
सुधार TIG चाप स्थिरता सही उपकरण चयन, उचित मेसिन सेटिङहरू, गुणस्तर उपभोग्य वस्तुहरू, नियन्त्रित सुरक्षा ग्यास, र प्रभावकारी वेल्डिंग प्रविधिहरूको संयोजन आवश्यक छ।
अस्थिर TIG आर्क्सको सबैभन्दा सामान्य कारणहरूमा दूषित टंगस्टन इलेक्ट्रोड, गलत वर्तमान सेटिङहरू, खराब ग्यास कभरेज, अनुचित चाप लम्बाइ, र अपर्याप्त उपकरण मर्मत समावेश छन्।
वेल्डिङ प्रक्रियाको प्रत्येक भागलाई अप्टिमाइज गरेर, अपरेटरहरूले चिल्लो आर्क्स, क्लिनर वेल्डहरू, राम्रो प्रवेश, र सुधारिएको उत्पादकता प्राप्त गर्न सक्छन्।
परिशुद्धता निर्माण, औद्योगिक उत्पादन, वा दैनिक मर्मत कार्य, स्थिर TIG चाप कायम राख्ने व्यावसायिक गुणस्तरको वेल्डहरू निरन्तर उत्पादन गर्ने आधार हो।
स्थिर चाप दुर्घटनाबाट हुँदैन - यो वेल्डिंग मेसिन, TIG मशाल, उपभोग्य वस्तुहरू, सामग्रीहरू, र अपरेटर प्रविधि बीचको सम्बन्ध बुझ्नबाट आउँछ।
प्रायः सोधिने प्रश्नहरू TIG आर्क स्थिरताको बारेमा
1. मेरो TIG चाप किन घुमिरहन्छ?
A TIG चाप दूषित टंगस्टन, अनुचित इलेक्ट्रोड ग्राइन्डिङ, गलत चाप लम्बाइ, अस्थिर सिल्डिङ ग्यास, वा खराब बिजुली जडानको कारण घुम्न सक्छ। यी कारकहरू जाँच गर्दा सामान्यतया कारण पहिचान गर्न मद्दत गर्दछ।
२. म कसरी मेरो TIG चापलाई चिल्लो बनाउन सक्छु?
चिल्लो TIG चाप सिर्जना गर्न, सही टंगस्टन इलेक्ट्रोड प्रयोग गर्नुहोस्, उचित चाप लम्बाइ कायम राख्नुहोस्, मेसिन सेटिङहरू अनुकूलन गर्नुहोस्, स्थिर सुरक्षा ग्याँस प्रवाह सुनिश्चित गर्नुहोस्, र टर्च घटकहरू सफा राख्नुहोस्।
3. के TIG प्रकारले चाप स्थिरतालाई असर गर्छ?
हो। टंगस्टन इलेक्ट्रोड प्रकार, व्यास, र तयारी विधिले चाप सुरु, एकाग्रता, र समग्र स्थिरतालाई प्रभाव पार्छ। अनुप्रयोगको लागि सही टंगस्टन छनोट गर्दा प्रदर्शन सुधार हुन्छ।
4. के एक TIG टर्चले चाप स्थिरतालाई असर गर्न सक्छ?
हो। क्षतिग्रस्त वा खराब मर्मत गरिएको TIG टर्चले विद्युतीय चालकता कम गर्न सक्छ र ग्यासको कार्यसम्पादनलाई ढाल्न सक्छ, जसले गर्दा असंगत चाप व्यवहार हुन्छ।
5. स्थिर वेल्डिङको लागि उत्तम TIG सेटिङ के हो?
उत्तम TIG सेटिङहरू सामग्रीको प्रकार, मोटाई, वेल्डिङ स्थिति, र अनुप्रयोगमा निर्भर हुन्छन्। इष्टतम स्थिरताको लागि वर्तमान, चाप लम्बाइ, एसी सेटिङहरू, र ग्यास प्रवाहको उचित समायोजन आवश्यक छ।
यो वेबसाइटले कुकीहरू र समान प्रविधिहरू ('कुकीहरू') प्रयोग गर्दछ। तपाईंको सहमतिको अधीनमा, विश्लेषणात्मक कुकीहरू प्रयोग गर्नेछ जुन तपाइँको रुचि सामग्री ट्र्याक गर्न, र मार्केटिङ कुकीहरू रुचि-आधारित विज्ञापन प्रदर्शन गर्न। हामी यी उपायहरूको लागि तेस्रो-पक्ष प्रदायकहरू प्रयोग गर्छौं, जसले डेटालाई आफ्नै उद्देश्यका लागि पनि प्रयोग गर्न सक्छ।
तपाईंले 'सबै स्वीकार गर्नुहोस्' क्लिक गरेर वा तपाईंको व्यक्तिगत सेटिङहरू लागू गरेर आफ्नो सहमति दिनुहुन्छ। तपाईंको डाटा त्यसपछि EU बाहिरका तेस्रो देशहरूमा पनि प्रशोधन गर्न सकिन्छ, जस्तै US, जसमा डाटा सुरक्षाको समान स्तर छैन र जहाँ, विशेष गरी, स्थानीय अधिकारीहरूले पहुँचलाई प्रभावकारी रूपमा रोक्न सक्दैनन्। तपाईंले कुनै पनि समयमा तत्काल प्रभावका साथ आफ्नो सहमति रद्द गर्न सक्नुहुन्छ। यदि तपाईंले 'सबै अस्वीकार गर्नुहोस्' मा क्लिक गर्नुभयो भने, केवल कडा रूपमा आवश्यक कुकीहरू प्रयोग गरिनेछ।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių








![TIG Wp17 WP18 WP26 को लागि वेल्डिङ ब्याक क्याप ]}](http://iororwxhmjnklo5p.ldycdn.com/cloud/pjBpiKkqljSRqlriknqliq/wp17-640-640.jpg)

