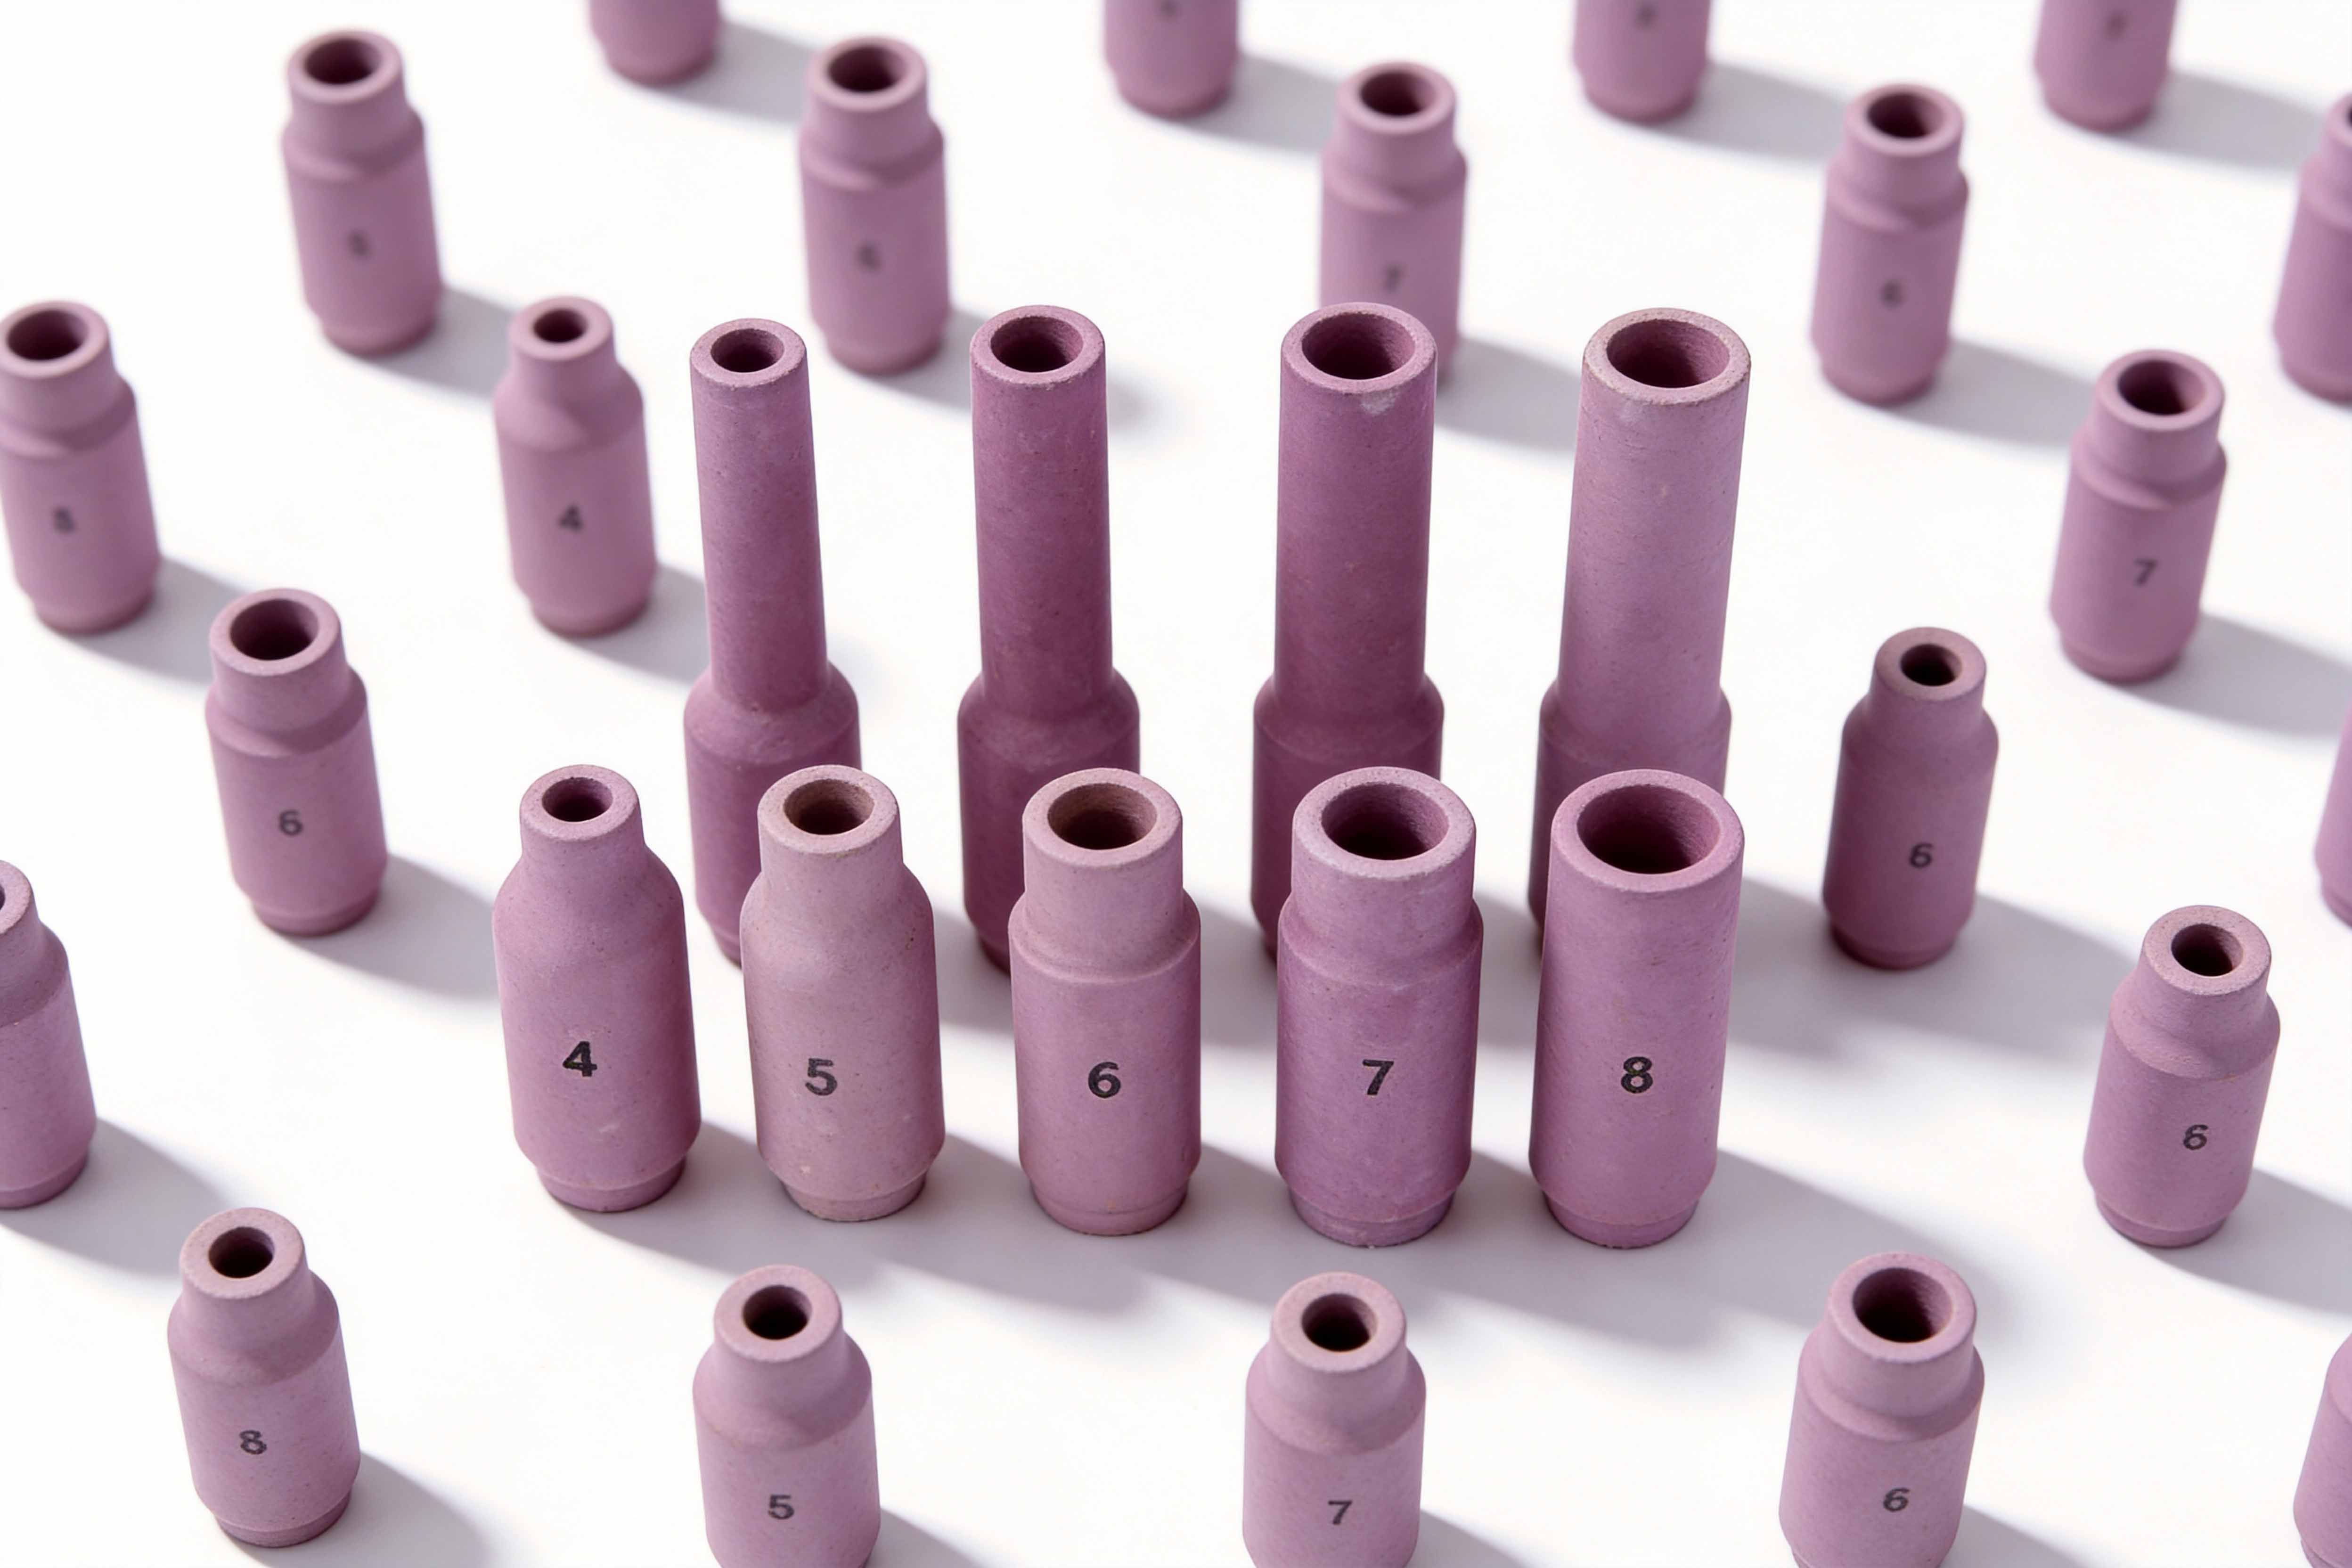
उच्च गुणवत्ता वाले TIG वेल्ड के उत्पादन में एक स्थिर चाप प्राप्त करना सबसे महत्वपूर्ण कारकों में से एक है। चाहे आप स्टेनलेस स्टील, एल्यूमीनियम, कार्बन स्टील, टाइटेनियम, या अन्य मिश्र धातुओं की वेल्डिंग कर रहे हों, TIG चाप स्थिरता सीधे वेल्ड की उपस्थिति, पैठ, गर्मी नियंत्रण, उत्पादकता और समग्र वेल्डिंग दक्षता को प्रभावित करती है। यहां तक कि अनुभवी वेल्डर को भी कभी-कभी चाप भटकने, चाप झिलमिलाहट, असंगत प्रवेश, चाप आरंभ के दौरान अत्यधिक छींटे, या अस्थिर चाप लंबाई जैसी समस्याओं का सामना करना पड़ता है। इन मुद्दों के परिणामस्वरूप महंगा पुनर्कार्य, कम उत्पादकता और वेल्डिंग उपभोग्य सामग्रियों का समय से पहले खराब होना हो सकता है।
अन्य वेल्डिंग प्रक्रियाओं के विपरीत, TIG वेल्डिंग एक अत्यंत सटीक चाप उत्पन्न करने के लिए गैर-उपभोज्य टंगस्टन इलेक्ट्रोड पर निर्भर करती है। यह परिशुद्धता स्वच्छ, उच्च गुणवत्ता वाले वेल्ड की आवश्यकता वाले अनुप्रयोगों के लिए वेल्डिंग को आदर्श बनाती है, लेकिन इसका मतलब यह भी है कि यह प्रक्रिया उपकरण सेटअप, उपभोज्य स्थिति, परिरक्षण गैस कवरेज और ऑपरेटर तकनीक TIG प्रति अधिक संवेदनशील है। एक छोटी सी गलती - जैसे कि गलत टंगस्टन इलेक्ट्रोड, गलत गैस प्रवाह, या दूषित सामग्री का उपयोग करना - जल्दी से खराब आर्क प्रदर्शन का कारण बन सकता है।
यह मार्गदर्शिका बताती है कि TIG आर्क स्थिरता में सुधार कैसे किया जाए। आर्क व्यवहार को प्रभावित करने वाले प्रमुख कारकों की जांच करके सही टॉर्च और उपभोग्य सामग्रियों के चयन से लेकर मशीन सेटिंग्स और रखरखाव प्रथाओं को अनुकूलित करने तक, आप व्यावहारिक तरीके सीखेंगे जो उपकरण के जीवन को बढ़ाने और परिचालन लागत को कम करते हुए चिकनी, अधिक सुसंगत वेल्ड बनाने में मदद करते हैं।
क्यों TIG आर्क स्थिरता मायने रखती है
आर्क स्थिरता सफलता की नींव है TIG वेल्डिंग । एक स्थिर चाप टंगस्टन इलेक्ट्रोड और वर्कपीस के बीच एक सुसंगत विद्युत पथ बनाए रखता है, जिससे एक नियंत्रित वेल्ड पूल और समान प्रवेश होता है। जब चाप स्थिर रहता है, तो गर्मी समान रूप से वितरित होती है, जिससे चिकनी मनका प्रोफाइल प्राप्त करना और वेल्ड दोषों को कम करना आसान हो जाता है।
खराब चाप स्थिरता कई समस्याएं पैदा करती है। आर्क भटकने से असंगत संलयन होता है और सटीक वेल्ड प्लेसमेंट को बनाए रखना मुश्किल हो जाता है। आर्क के उतार-चढ़ाव से सरंध्रता, अंडरकट या अनियमित मनका उपस्थिति हो सकती है, खासकर जब पतली सामग्री या उच्च मूल्य वाले घटकों को वेल्डिंग किया जाता है। अत्यधिक ताप भिन्नता भी उपभोज्य जीवन को छोटा कर सकती है, प्रतिस्थापन आवृत्ति और परिचालन लागत को बढ़ा सकती है।
गुणवत्ता और उत्पादकता पर ध्यान केंद्रित करने वाले निर्माताओं के लिए, आर्क स्थिरता में सुधार से कई मापनीय लाभ मिलते हैं:
सुसंगत मनका ज्यामिति के साथ बेहतर वेल्ड उपस्थिति
बेहतर प्रवेश नियंत्रण
पुनः कार्य और स्क्रैप में कमी
लंबा टंगस्टन इलेक्ट्रोड जीवन
कम उपभोज्य लागत
उच्च वेल्डिंग दक्षता
ऑपरेटर का आत्मविश्वास बढ़ा
मैनुअल और स्वचालित वेल्डिंग में बेहतर दोहराव
चूँकि TIG वेल्डिंग का उपयोग आमतौर पर एयरोस्पेस, ऑटोमोटिव, खाद्य प्रसंस्करण, दबाव पोत निर्माण, चिकित्सा उपकरण और सटीक निर्माण जैसे उद्योगों में किया जाता है, सख्त गुणवत्ता आवश्यकताओं को पूरा करने के लिए एक स्थिर चाप बनाए रखना आवश्यक है।
अस्थिरता के सामान्य कारण TIG आर्क
चाप स्थिरता की समस्याओं को हल करने से पहले, उनके मूल कारणों की पहचान करना महत्वपूर्ण है। कई वेल्डिंग समस्याएं उपकरण सेटअप, उपभोग्य सामग्रियों, पर्यावरणीय स्थितियों और ऑपरेटर तकनीक के संयोजन से उत्पन्न होती हैं।
दूषित टंगस्टन इलेक्ट्रोड
दूषित टंगस्टन इलेक्ट्रोड अस्थिर आर्क के सबसे सामान्य कारणों में से एक है। टंगस्टन और पिघले हुए वेल्ड पूल के बीच संपर्क दूषित पदार्थों को इलेक्ट्रोड टिप पर स्थानांतरित करता है, जिससे इलेक्ट्रॉन प्रवाह बाधित होता है और चाप भटकने या अनियमित प्रज्वलन होता है।
टंगस्टन को अनुचित तरीके से पीसने से भी स्थिरता कम हो सकती है। लंबाई के बजाय इलेक्ट्रोड के चारों ओर चलने वाले पीसने के निशान विद्युत पथ में हस्तक्षेप करते हैं और चाप को कम केंद्रित बनाते हैं।
अनुचित शील्डिंग गैस कवरेज
परिरक्षण गैस टंगस्टन इलेक्ट्रोड और पिघले हुए वेल्ड पूल दोनों को वायुमंडलीय प्रदूषण से बचाती है। अपर्याप्त गैस कवरेज ऑक्सीजन, नाइट्रोजन और नमी को चाप में प्रवेश करने की अनुमति देता है, जिसके परिणामस्वरूप ऑक्सीकरण, सरंध्रता और अस्थिर चाप विशेषताएँ होती हैं।
सामान्य कारणों में शामिल हैं:
गैस का प्रवाह बहुत कम है
अत्यधिक उच्च गैस प्रवाह अशांति का कारण बनता है
क्षतिग्रस्त गैस नलियाँ
ढीली फिटिंग
घिसे-पिटे मशाल घटक
गलत नोजल आकार
सुचारू और सुसंगत परिरक्षण गैस प्रवाह को बनाए रखना चाप स्थिरता में सुधार करने के सबसे आसान तरीकों में से एक है।
गलत वेल्डिंग पैरामीटर
मशीन सेटिंग्स आर्क व्यवहार को बहुत प्रभावित करती हैं। अत्यधिक एम्परेज, गलत ध्रुवता, या अनुचित आर्क प्रारंभ विधि का उपयोग करने से असंगत आर्क विशेषताएँ बन सकती हैं।
पैरामीटर जो हमेशा एप्लिकेशन से मेल खाने चाहिए उनमें शामिल हैं:
वेल्डिंग चालू
वक्राकार लंबाई
पल्स सेटिंग
एसी बैलेंस (एल्यूमीनियम के लिए)
एसी आवृत्ति
वर्तमान प्रारंभ करें
ऊँचे ढलान और नीचे ढलान का समय
उचित पैरामीटर अनुकूलन एक चिकनी और अधिक नियंत्रणीय वेल्डिंग आर्क उत्पन्न करता है।
ख़राब ग्राउंड कनेक्शन
ग्राउंड क्लैंप पर विद्युत प्रतिरोध रुक-रुक कर करंट प्रवाह का कारण बन सकता है। ढीले या जंग लगे वर्क क्लैंप चालकता को कम कर देते हैं, जिसके परिणामस्वरूप चाप में उतार-चढ़ाव और असंगत वेल्ड गुणवत्ता होती है।
एक साफ, सुरक्षित ग्राउंड कनेक्शन वेल्डिंग प्रक्रिया के दौरान स्थिर वर्तमान वितरण सुनिश्चित करता है।
बेहतर आर्क स्थिरता के लिए सही TIG टॉर्च चुनें
कई वेल्डर TIG टॉर्च के महत्व को नजरअंदाज करते हुए केवल मशीन सेटिंग्स पर ध्यान केंद्रित करते हैं। टॉर्च बिजली स्रोत और वेल्डिंग आर्क के बीच सीधा संबंध है, जो लगातार प्रदर्शन के लिए इसकी गुणवत्ता और स्थिति को महत्वपूर्ण बनाता है।
एक अच्छी तरह से डिज़ाइन किया गया TIG टॉर्च विश्वसनीय विद्युत चालकता, कुशल शीतलन और स्थिर गैस वितरण प्रदान करता है। क्षतिग्रस्त टॉर्च हेड, घिसे हुए बिजली के तार, या ढीले आंतरिक कनेक्शन प्रतिरोध को बढ़ाते हैं और असंगत आर्क प्रदर्शन को जन्म दे सकते हैं।
उपयुक्त शीतलन प्रणाली का चयन भी एक महत्वपूर्ण भूमिका निभाता है।
एयर-कूल्ड TIG मशालें
एयर-कूल्ड टॉर्च हल्के से मध्यम-ड्यूटी अनुप्रयोगों के लिए उपयुक्त हैं। वे पोर्टेबल हैं, रखरखाव में आसान हैं और मरम्मत कार्य या क्षेत्र संचालन के लिए आदर्श हैं। हालाँकि, लंबे समय तक उच्च-एम्परेज वेल्डिंग के कारण टॉर्च गर्म हो सकती है, जिससे ऑपरेटर का आराम और स्थिरता प्रभावित हो सकती है।
जल-ठंडा TIG मशालें
जल-ठंडा मशालें निरंतर वेल्डिंग के दौरान कम परिचालन तापमान बनाए रखती हैं। चूँकि टॉर्च का शरीर ठंडा रहता है, ऑपरेटरों को कम थकान का अनुभव होता है और वे लंबे उत्पादन चक्रों के दौरान हाथ की स्थिर स्थिति बनाए रख सकते हैं। यह बेहतर आराम अक्सर बेहतर आर्क नियंत्रण और उच्च वेल्डिंग गुणवत्ता में तब्दील हो जाता है।
शीतलन विधि के बावजूद, लगातार विद्युत प्रदर्शन को बनाए रखने के लिए हैंडल, केबल असेंबली, गैस नली, कोलेट बॉडी और नोजल सहित टॉर्च घटकों का नियमित निरीक्षण आवश्यक है।
उच्च गुणवत्ता वाली TIG उपभोग्य सामग्रियों का चयन करें
उपभोग्य सामग्रियों का आर्क स्थिरता पर सीधा प्रभाव पड़ता है। यहां तक कि एक प्रीमियम वेल्डिंग मशीन के साथ भी, खराब या असंगत उपभोग्य वस्तुएं असंगत विद्युत संपर्क और खराब परिरक्षण गैस वितरण पैदा कर सकती हैं।
टंगस्टन इलेक्ट्रोड चयन
टंगस्टन इलेक्ट्रोड को आधार सामग्री, वेल्डिंग करंट और ध्रुवता से मेल खाना चाहिए। सही व्यास का चयन एक संकेंद्रित चाप को बनाए रखते हुए अति ताप को रोकने में मदद करता है।
एक उचित रूप से तैयार टंगस्टन की विशेषताएं:
एक साफ़ सतह
लगातार शंकु कोण
लंबाई में चलने वाले चिकने पीसने के निशान
कोई संदूषण नहीं
कोई दरार या चिप्स नहीं
नियमित निरीक्षण और पुनः पीसने से इष्टतम आर्क प्रदर्शन बनाए रखने में मदद मिलती है।
कोलेट्स और कोलेट बॉडी
ढीला या घिसा हुआ कोलेट इलेक्ट्रोड और टॉर्च के बीच विद्युत संपर्क को कम करते हैं। खराब संपर्क प्रतिरोध बढ़ाता है और अस्थिर चाप विशेषताओं में योगदान देता है।
घिसे हुए कोलेटों को अपनी पकड़ शक्ति खोने से पहले बदलने से लगातार धारा प्रवाह को बनाए रखने में मदद मिलती है।
सिरेमिक नोजल
सिरेमिक नोजल वेल्ड ज़ोन के चारों ओर परिरक्षण गैस को निर्देशित करता है। फटे या क्षतिग्रस्त नोजल असमान गैस कवरेज बनाते हैं जो चाप को वायुमंडलीय प्रदूषण के संपर्क में ला सकता है।
प्रत्येक अनुप्रयोग के लिए सही नोजल आकार का चयन करने से परिरक्षण प्रभावशीलता और चाप स्थिरता में सुधार होता है।
गैस लेंस सिस्टम
गैस लेंस परिरक्षण गैस प्रवाह को सीधा करते हैं, जिससे टंगस्टन इलेक्ट्रोड के चारों ओर एक चिकना गैस आवरण बनता है। मानक के साथ तुलना की गई कोलेट बॉडी , गैस लेंस अक्सर चाप स्थिरता में सुधार करते हैं, खासकर जब स्टेनलेस स्टील, टाइटेनियम, या पतली सामग्री की वेल्डिंग करते हैं जिसके लिए विस्तारित टंगस्टन स्टिक-आउट की आवश्यकता होती है।
सटीक निर्माण के लिए, कई पेशेवर वेल्डर गैस लेंस सिस्टम पसंद करते हैं क्योंकि वे उत्कृष्ट परिरक्षण गैस कवरेज बनाए रखते हुए दृश्यता बढ़ाते हैं।
आर्क स्थिरता के लिए TIG वेल्डिंग मशीन सेटिंग्स अनुकूलित करें
एक उचित रूप से कॉन्फ़िगर की गई TIG वेल्डिंग मशीन एक स्थिर और पूर्वानुमानित वेल्डिंग आर्क प्राप्त करने में सबसे महत्वपूर्ण कारकों में से एक है। सही टॉर्च, टंगस्टन इलेक्ट्रोड और परिरक्षण गैस का उपयोग करते समय भी, गलत मशीन सेटिंग्स चाप में उतार-चढ़ाव, असंगत प्रवेश और खराब वेल्ड उपस्थिति पैदा कर सकती हैं।
कई TIG वेल्डिंग समस्याएं उन सेटिंग्स के कारण होती हैं जो सामग्री की मोटाई, संयुक्त डिजाइन या वेल्डिंग स्थिति से मेल नहीं खाती हैं। एक स्थिर चाप को वर्तमान आउटपुट, चाप की लंबाई, ध्रुवता, पल्स पैरामीटर और वेल्डिंग गति के बीच संतुलित संबंध की आवश्यकता होती है।
यह समझना कि प्रत्येक सेटिंग आर्क व्यवहार को कैसे प्रभावित करती है, वेल्डर को परीक्षण और त्रुटि पर भरोसा करने के बजाय सटीक समायोजन करने की अनुमति देती है।
सही वेल्डिंग करंट समायोजित करें
वेल्डिंग करंट चाप द्वारा उत्पन्न गर्मी की मात्रा निर्धारित करता है। सही एम्परेज का उपयोग यह सुनिश्चित करता है कि चाप पर्याप्त प्रवेश प्रदान करते हुए केंद्रित और स्थिर रहे।
यदि वर्तमान सेटिंग बहुत कम है, तो चाप कमजोर और अस्थिर हो सकता है। टंगस्टन इलेक्ट्रोड को एक सुसंगत चाप पथ बनाए रखने के लिए संघर्ष करना पड़ सकता है, खासकर जब मोटी सामग्री को वेल्डिंग करना हो।
यदि करंट बहुत अधिक है, तो अत्यधिक गर्मी से टंगस्टन अधिक गर्म हो सकता है, इलेक्ट्रोड विरूपण हो सकता है और संदूषण का खतरा बढ़ सकता है।
एक सामान्य दिशानिर्देश है:
नियंत्रित ताप इनपुट के लिए पतली सामग्रियों को कम वर्तमान सेटिंग्स की आवश्यकता होती है।
मध्यम-मोटाई वाली सामग्रियों को स्थिर प्रवेश के लिए संतुलित एम्परेज की आवश्यकता होती है।
मोटी सामग्रियों को उच्च वर्तमान आउटपुट और बेहतर शीतलन प्रदर्शन की आवश्यकता होती है।
लक्ष्य केवल एम्परेज बढ़ाना नहीं है बल्कि वेल्डिंग एप्लिकेशन से मेल खाने वाले मौजूदा स्तर का चयन करना है।
उचित चाप लंबाई बनाए रखें
चाप की लंबाई का TIG चाप स्थिरता पर महत्वपूर्ण प्रभाव पड़ता है। टंगस्टन इलेक्ट्रोड और वर्कपीस के बीच की दूरी चाप एकाग्रता, गर्मी वितरण और परिरक्षण गैस प्रभावशीलता को प्रभावित करती है।
एक छोटी चाप लंबाई बेहतर नियंत्रण के साथ एक केंद्रित और स्थिर चाप उत्पन्न करती है। हालाँकि, यदि टंगस्टन वर्कपीस को छूता है, तो संदूषण तुरंत हो सकता है।
लंबी चाप की लंबाई चाप को व्यापक क्षेत्र में फैलाती है, प्रवेश को कम करती है और चाप को गति और वायु प्रवाह के प्रति अधिक संवेदनशील बनाती है।
अधिकांश TIG अनुप्रयोगों के लिए, एक सुसंगत और अपेक्षाकृत छोटी चाप लंबाई बनाए रखने से निम्नलिखित हासिल करने में मदद मिलती है:
बेहतर चाप नियंत्रण
अधिक संकेन्द्रित ऊष्मा
बेहतर पैठ
टंगस्टन का अधिक गरम होना कम हो गया
क्लीनर वेल्ड उपस्थिति
आदर्श चाप लंबाई को बनाए रखने के लिए लगातार हाथ की गति और उचित टॉर्च स्थिति आवश्यक कौशल हैं।
एल्युमीनियम TIG वेल्डिंग के लिए एसी सेटिंग्स को अनुकूलित करें
एल्युमीनियम की वेल्डिंग करते समय, TIG मशीनें अक्सर प्रत्यावर्ती धारा (एसी) का उपयोग करती हैं क्योंकि एल्युमीनियम ऑक्साइड को उचित सफाई और पैठ प्राप्त करने के लिए अतिरिक्त नियंत्रण की आवश्यकता होती है।
कई एसी पैरामीटर आर्क स्थिरता को प्रभावित करते हैं।
एसी बैलेंस
एसी संतुलन इलेक्ट्रोड नकारात्मक और इलेक्ट्रोड सकारात्मक चक्र के बीच के अनुपात को नियंत्रित करता है।
अधिक सफाई कार्रवाई सतह के ऑक्साइड को हटा सकती है लेकिन टंगस्टन हीटिंग को बढ़ा सकती है। बहुत अधिक प्रवेश-केंद्रित समायोजन ऑक्साइड सफाई क्षमता को कम कर सकता है।
सही संतुलन खोजने से स्वच्छ एल्यूमीनियम वेल्ड का उत्पादन करते समय एक स्थिर चाप बनाए रखने में मदद मिलती है।
एसी फ्रीक्वेंसी
एसी आवृत्ति आर्क एकाग्रता और स्थिरता को प्रभावित करती है। उच्च आवृत्ति सेटिंग्स आम तौर पर एक सख्त, अधिक केंद्रित चाप बनाती हैं, जिससे विस्तृत घटकों या पतली सामग्रियों को वेल्डिंग करते समय नियंत्रण में सुधार होता है।
कम आवृत्ति सेटिंग्स एक नरम चाप बना सकती हैं जो व्यापक वेल्ड पूल के लिए उपयुक्त है।
उचित समायोजन सामग्री की मोटाई, संयुक्त डिजाइन और वांछित वेल्ड विशेषताओं पर निर्भर करता है।
शील्डिंग गैस नियंत्रण में सुधार करें
परिरक्षण गैस TIG चाप स्थिरता में महत्वपूर्ण भूमिका निभाती है। गैस पिघले हुए वेल्ड पूल और टंगस्टन इलेक्ट्रोड को वायुमंडलीय प्रदूषण से बचाती है जबकि लगातार आर्क स्थितियों को बनाए रखने में मदद करती है।
यहां तक कि गैस वितरण में छोटी-छोटी समस्याएं भी ध्यान देने योग्य वेल्डिंग दोष का कारण बन सकती हैं।
सही गैस प्रवाह दर का चयन करें
बहुत कम परिरक्षण गैस दूषित पदार्थों को वेल्ड क्षेत्र में प्रवेश करने की अनुमति देती है, जिससे ऑक्सीकरण, मलिनकिरण और अस्थिर चाप व्यवहार पैदा होता है।
हालाँकि, अत्यधिक गैस प्रवाह भी समस्याएँ पैदा कर सकता है। उच्च प्रवाह दर चाप के चारों ओर अशांति पैदा करती है, जो परिरक्षण क्षेत्र में हवा ला सकती है।
एक स्थिर गैस प्रवाह को चाप को परेशान किए बिना पूर्ण सुरक्षा प्रदान करनी चाहिए।
आदर्श गैस प्रवाह को प्रभावित करने वाले कारकों में शामिल हैं:
नोजल का आकार
वेल्डिंग चालू
सामग्री का प्रकार
वेल्डिंग का वातावरण
मशाल डिजाइन
टंगस्टन स्टिक-आउट लंबाई
गैस अशांति को रोकें
परिरक्षण गैस अशांति अस्थिर TIG चापों का एक सामान्य लेकिन अनदेखा कारण है।
संभावित कारणों में शामिल हैं:
अत्यधिक गैस का दबाव
गलत नोजल चयन
क्षतिग्रस्त गैस लेंस
कार्यस्थल में तेज़ हवा का प्रवाह
ख़राब टॉर्च कोण
जब बाहर या वेंटिलेशन सिस्टम वाले क्षेत्रों में वेल्डिंग की जाती है, तो वायु प्रवाह को परिरक्षण कवरेज में गड़बड़ी से बचाने के लिए अतिरिक्त सुरक्षा की आवश्यकता हो सकती है।
शांत परिरक्षण वातावरण बनाए रखने से चाप को केंद्रित और सुसंगत बने रहने में मदद मिलती है।
टंगस्टन इलेक्ट्रोड तैयारी में सुधार करें
टंगस्टन इलेक्ट्रोड TIG चाप का स्रोत है, जिससे इसकी तैयारी बेहद महत्वपूर्ण हो जाती है।
उचित रूप से तैयार किया गया टंगस्टन एक स्थिर इलेक्ट्रॉन पथ बनाता है, जबकि अनुचित तरीके से तैयार किया गया इलेक्ट्रोड चाप भटकने और असंगत शुरुआत का कारण बन सकता है।
पीसने की सही विधि का प्रयोग करें
पीसने की दिशा चाप के व्यवहार को प्रभावित करती है।
पीसने के निशान परिधि के बजाय इलेक्ट्रोड के साथ लंबाई में चलने चाहिए। अनुदैर्ध्य पीसने से इलेक्ट्रॉनों को टिप की ओर सुचारू रूप से प्रवाहित होने की अनुमति मिलती है।
एक असमान या क्षतिग्रस्त टंगस्टन सतह कई चाप पथ बना सकती है, जिससे अस्थिरता पैदा हो सकती है।
सही इलेक्ट्रोड आकार बनाए रखें
विभिन्न वेल्डिंग अनुप्रयोगों के लिए अलग-अलग टंगस्टन टिप तैयारी की आवश्यकता होती है।
एक तेज़ टंगस्टन टिप आम तौर पर अधिक केंद्रित चाप प्रदान करती है, जो इसे पतली सामग्री और सटीक वेल्डिंग के लिए उपयुक्त बनाती है।
कुछ एसी एल्यूमीनियम अनुप्रयोगों के लिए थोड़ा गोलाकार टिप को प्राथमिकता दी जा सकती है जहां इलेक्ट्रोड स्थायित्व महत्वपूर्ण है।
आदर्श तैयारी इस पर निर्भर करती है:
वेल्डिंग वर्तमान प्रकार
द्रव्य का गाढ़ापन
वेल्डिंग की स्थिति
आवश्यक पैठ
मशीन सेटिंग्स
उचित TIG वेल्डिंग तकनीक का उपयोग करें
उपकरण सेटअप महत्वपूर्ण है, लेकिन ऑपरेटर तकनीक का आर्क स्थिरता पर भी बड़ा प्रभाव पड़ता है।
एक कुशल वेल्डर वेल्डिंग प्रक्रिया के दौरान लगातार टॉर्च की गति, सही कोण और स्थिर हाथ नियंत्रण बनाए रखता है।
एक सुसंगत मशाल कोण बनाए रखें
टॉर्च कोण परिरक्षण गैस कवरेज और चाप दिशा को प्रभावित करता है।
एक सामान्य TIG वेल्डिंग स्थिति में एक मामूली टॉर्च कोण का उपयोग किया जाता है जो वेल्ड पूल पर गैस सुरक्षा बनाए रखते हुए उचित दृश्यता की अनुमति देता है।
अत्यधिक कोण वेल्ड क्षेत्र को संदूषण के संपर्क में ला सकता है और चाप को कम स्थिर बना सकता है।
यात्रा की गति नियंत्रित करें
यात्रा की गति ताप इनपुट और वेल्ड स्थिरता को प्रभावित करती है।
बहुत तेज़ी से चलने से अपर्याप्त प्रवेश और अस्थिर वेल्ड पूल हो सकता है।
बहुत धीमी गति से चलने से गर्मी का निर्माण बढ़ जाता है और विकृति या अत्यधिक प्रवेश हो सकता है।
एक स्थिर यात्रा गति बनाए रखने से चाप को पूरे वेल्ड में एक समान बने रहने में मदद मिलती है।
अत्यधिक टंगस्टन स्टिक-आउट से बचें
लंबे टंगस्टन स्टिक-आउट से परिरक्षण गैस की प्रभावशीलता कम हो जाती है और चाप पर्यावरणीय कारकों के प्रति अधिक संवेदनशील हो जाता है।
जबकि विस्तारित स्टिक-आउट कभी-कभी तंग जोड़ों में दृश्यता में सुधार कर सकता है, अत्यधिक लंबाई पैदा कर सकती है:
चाप अस्थिरता
परिरक्षण सुरक्षा में कमी
संदूषण का खतरा बढ़ा
अनुप्रयोग के लिए सबसे छोटे व्यावहारिक टंगस्टन एक्सटेंशन का उपयोग करें।
सामान्य समस्या निवारण TIG आर्क स्थिरता समस्याएं
लक्षणों को समझने से समाधान शीघ्रता से पहचानने में मदद मिलती है।
संकट
संभावित कारण
अनुशंसित समाधान
चाप घूमना
दूषित टंगस्टन या ख़राब पीसना
टंगस्टन को साफ और ठीक से तैयार करें
चाप टिमटिमा रहा है
गलत सेटिंग्स या अस्थिर गैस प्रवाह
मापदंडों को समायोजित करें और गैस आपूर्ति की जांच करें
कठिन चाप प्रारंभ करना
ख़राब इलेक्ट्रोड स्थिति या कनेक्शन समस्या
टंगस्टन और विद्युत कनेक्शन का निरीक्षण करें
अत्यधिक टंगस्टन घिसाव
ग़लत धारा या ध्रुवता
एप्लिकेशन से सेटिंग का मिलान करें
वेल्ड मलिनकिरण
ख़राब परिरक्षण कवरेज
गैस प्रवाह को समायोजित करें और नोजल का निरीक्षण करें
असंगत पैठ
ग़लत एम्परेज या यात्रा गति
वेल्डिंग मापदंडों का अनुकूलन करें
दीर्घावधि आर्क स्थिरता के लिए TIG उपकरण बनाए रखें
नियमित रखरखाव कई आर्क स्थिरता समस्याओं को होने से पहले ही रोक देता है।
रखरखाव कार्यक्रम में निम्नलिखित का निरीक्षण शामिल होना चाहिए:
TIG टॉर्च बॉडी
केबल कनेक्शन
गैस नली
कोललेट्स
कोलेट निकाय
सिरेमिक नोजल
टंगस्टन इलेक्ट्रोड
शीतलन प्रणाली
ढीले विद्युत कनेक्शन प्रतिरोध पैदा करते हैं, जो गर्मी उत्पन्न करता है और वर्तमान स्थिरता को कम करता है।
क्षतिग्रस्त गैस नली से रिसाव हो सकता है, जिससे परिरक्षण सुरक्षा कम हो सकती है।
वेल्ड गुणवत्ता को प्रभावित करने से पहले खराब उपभोग्य सामग्रियों को बदला जाना चाहिए।
उत्पादन वातावरण के लिए, निवारक रखरखाव अपटाइम में सुधार करता है और सुनिश्चित करता है कि प्रत्येक वेल्ड गुणवत्ता आवश्यकताओं को पूरा करता है।
पेशेवर निर्माता कैसे सुधारते हैं TIG टॉर्च प्रदर्शन
औद्योगिक वेल्डिंग अनुप्रयोगों के लिए, टॉर्च डिज़ाइन सीधे आर्क स्थिरता और उपयोगकर्ता अनुभव को प्रभावित करता है।
एक उच्च-प्रदर्शन TIG टॉर्च को प्रदान करना चाहिए:
विश्वसनीय विद्युत चालकता
स्थिर परिरक्षण गैस वितरण
आरामदायक एर्गोनोमिक डिज़ाइन
प्रभावी ताप प्रबंधन
टिकाऊ केबल निर्माण
विभिन्न वेल्डिंग वातावरणों के साथ संगतता
OEM अनुकूलित TIG टॉर्च को विशिष्ट अनुप्रयोगों के लिए भी विकसित किया जा सकता है, जिसमें विशेष केबल लंबाई, अनुकूलित कनेक्टर, अनुकूलित शीतलन प्रणाली और एप्लिकेशन-विशिष्ट कॉन्फ़िगरेशन शामिल हैं।
वेल्डिंग उपकरण वितरकों और औद्योगिक उपयोगकर्ताओं के लिए, सही टॉर्च डिज़ाइन का चयन उत्पादकता और ग्राहक संतुष्टि में सुधार करने में मदद करता है।
निष्कर्ष
में सुधार TIG चाप स्थिरता के लिए सही उपकरण चयन, उचित मशीन सेटिंग्स, गुणवत्ता उपभोग्य सामग्रियों, नियंत्रित परिरक्षण गैस और प्रभावी वेल्डिंग तकनीकों के संयोजन की आवश्यकता होती है।
अस्थिर TIG आर्क के सबसे आम कारणों में दूषित टंगस्टन इलेक्ट्रोड, गलत वर्तमान सेटिंग्स, खराब गैस कवरेज, अनुचित आर्क लंबाई और अपर्याप्त उपकरण रखरखाव शामिल हैं।
वेल्डिंग प्रक्रिया के प्रत्येक भाग को अनुकूलित करके, ऑपरेटर स्मूथ आर्क, क्लीनर वेल्ड, बेहतर पैठ और बेहतर उत्पादकता प्राप्त कर सकते हैं।
चाहे सटीक निर्माण, औद्योगिक विनिर्माण, या रोजमर्रा की मरम्मत का काम हो, एक स्थिर TIG चाप बनाए रखना लगातार पेशेवर-गुणवत्ता वाले वेल्ड के उत्पादन की नींव है।
एक स्थिर चाप दुर्घटना से नहीं बनता है - यह वेल्डिंग मशीन, TIG टॉर्च, उपभोग्य सामग्रियों, सामग्रियों और ऑपरेटर तकनीक के बीच संबंध को समझने से आता है।
TIG आर्क स्थिरता के बारे में अक्सर पूछे जाने वाले प्रश्न
1. मेरा TIG चाप क्यों भटकता रहता है?
एक TIG चाप दूषित टंगस्टन, अनुचित इलेक्ट्रोड ग्राइंडिंग, गलत चाप लंबाई, अस्थिर परिरक्षण गैस, या खराब विद्युत कनेक्शन के कारण भटक सकता है। इन कारकों की जाँच करने से आमतौर पर कारण की पहचान करने में मदद मिलती है।
2. मैं अपने TIG चाप को कैसे चिकना बना सकता हूँ?
एक चिकनी TIG आर्क बनाने के लिए, सही टंगस्टन इलेक्ट्रोड का उपयोग करें, उचित आर्क लंबाई बनाए रखें, मशीन सेटिंग्स को अनुकूलित करें, स्थिर परिरक्षण गैस प्रवाह सुनिश्चित करें, और टॉर्च घटकों को साफ रखें।
3. क्या टंगस्टन प्रकार TIG चाप स्थिरता को प्रभावित करता है?
हाँ। टंगस्टन इलेक्ट्रोड प्रकार, व्यास और तैयारी विधि चाप प्रारंभ, एकाग्रता और समग्र स्थिरता को प्रभावित करती है। एप्लिकेशन के लिए सही टंगस्टन चुनने से प्रदर्शन में सुधार होता है।
4. क्या TIG टॉर्च चाप स्थिरता को प्रभावित कर सकती है?
हाँ। क्षतिग्रस्त या खराब रखरखाव TIG टॉर्च विद्युत चालकता और परिरक्षण गैस प्रदर्शन को कम कर सकता है, जिससे असंगत चाप व्यवहार हो सकता है।
5. स्थिर वेल्डिंग के लिए सर्वोत्तम TIG सेटिंग क्या है?
सर्वोत्तम TIG सेटिंग्स सामग्री के प्रकार, मोटाई, वेल्डिंग स्थिति और अनुप्रयोग पर निर्भर करती हैं। इष्टतम स्थिरता के लिए करंट, आर्क लंबाई, एसी सेटिंग्स और गैस प्रवाह का उचित समायोजन आवश्यक है।
यह वेबसाइट कुकीज़ और समान तकनीकों ('कुकीज़') का उपयोग करती है। आपकी सहमति के अधीन, यह ट्रैक करने के लिए कि किस सामग्री में आपकी रुचि है, विश्लेषणात्मक कुकीज़ का उपयोग करेगा और रुचि-आधारित विज्ञापन प्रदर्शित करने के लिए मार्केटिंग कुकीज़ का उपयोग करेगा। हम इन उपायों के लिए तीसरे पक्ष के प्रदाताओं का उपयोग करते हैं, जो डेटा का उपयोग अपने उद्देश्यों के लिए भी कर सकते हैं।
आप 'सभी स्वीकार करें' पर क्लिक करके या अपनी व्यक्तिगत सेटिंग्स लागू करके अपनी सहमति देते हैं। आपका डेटा तब यूरोपीय संघ के बाहर तीसरे देशों में भी संसाधित किया जा सकता है, जैसे कि अमेरिका, जिनके पास डेटा सुरक्षा का उचित स्तर नहीं है और जहां, विशेष रूप से, स्थानीय अधिकारियों द्वारा पहुंच को प्रभावी ढंग से रोका नहीं जा सकता है। आप किसी भी समय तत्काल प्रभाव से अपनी सहमति रद्द कर सकते हैं। यदि आप ''सभी को अस्वीकार करें'' पर क्लिक करते हैं, तो केवल आवश्यक कुकीज़ का ही उपयोग किया जाएगा।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių