Вие сте тук: Начало »
Новини »
Технология на заваряване »
Как да подобрите TIG стабилността на дъгата: Пълно ръководство за последователно, висококачествено заваряване
Как да подобрите TIG стабилността на дъгата: Пълно ръководство за последователно, висококачествено заваряване
Преглеждания: 0 Автор: Редактор на сайта Време на публикуване: 2026-07-07 Произход: сайт
Постигането на стабилна дъга е един от най-важните фактори за производството на висококачествени TIG заварки. Независимо дали заварявате неръждаема стомана, алуминий, въглеродна стомана, титан или други сплави, TIG стабилността на дъгата директно влияе върху външния вид на заваръчния шев, проникването, контрола на топлината, производителността и общата ефективност на заваряване. Дори опитни заварчици понякога срещат проблеми като блуждаене на дъгата, трептене на дъгата, непостоянно проникване, прекомерно пръскане по време на запалване на дъгата или нестабилна дължина на дъгата. Тези проблеми могат да доведат до скъпи преработки, намалена производителност и преждевременно износване на консумативите за заваряване.
За разлика от други процеси на заваряване, TIG заваряването разчита на неконсумативен волфрамов електрод за генериране на изключително прецизна дъга. Тази прецизност прави TIG заваряването идеално за приложения, изискващи чисти, висококачествени заварки, но също така означава, че процесът е по-чувствителен към настройката на оборудването, състоянието на консумативите, покритието на защитен газ и техниката на оператора. Малка грешка - като например използване на грешен волфрамов електрод, неправилен поток на газ или замърсени материали - може бързо да доведе до лошо представяне на дъгата.
Това ръководство обяснява как да подобрите стабилността на дъгата TIG чрез изследване на ключовите фактори, които влияят на поведението на дъгата. От избора на подходящата горелка и консумативи до оптимизиране на настройките на машината и практиките за поддръжка, вие ще научите практически методи, които помагат да се произвеждат по-гладки, по-последователни заварки, като същевременно удължават живота на оборудването и намаляват оперативните разходи.
Защо TIG стабилността на дъгата има значение
Стабилността на дъгата е в основата на успеха TIG заваряване . Стабилната дъга поддържа постоянен електрически път между волфрамовия електрод и детайла, създавайки контролирана заваръчна вана и равномерно проникване. Когато дъгата остава стабилна, топлината се разпределя равномерно, което улеснява постигането на гладки профили на перлата и минимизиране на дефектите на заваръчния шев.
Лошата стабилност на дъгата създава няколко проблема. Лутането на дъгата причинява непоследователно топене и затруднява поддържането на прецизно разположение на заваръчния шев. Флуктуациите на дъгата могат да доведат до порьозност, подрязване или неправилен външен вид на перлата, особено при заваряване на тънки материали или компоненти с висока стойност. Прекомерната промяна на топлината може също да съкрати живота на консумативите, като увеличи честотата на смяна и оперативните разходи.
За производителите, фокусирани върху качеството и производителността, подобряването на стабилността на дъгата осигурява няколко измерими предимства:
По-добър външен вид на заваръчния шев с постоянна геометрия на ръба
Подобрен контрол на проникването
Намалена преработка и скрап
По-дълъг живот на волфрамовия електрод
По-ниски разходи за консумативи
По-висока ефективност на заваряване
Повишено доверие на оператора
Подобрена повторяемост при ръчно и автоматизирано заваряване
Тъй като TIG заваряването се използва често в индустрии като космическата, автомобилната, хранително-вкусовата промишленост, производството на съдове под налягане, медицинско оборудване и прецизно производство, поддържането на стабилна дъга е от съществено значение за постигане на строги изисквания за качество.
Често срещани причини за нестабилна TIG дъга
Преди да решите проблемите със стабилността на дъгата, е важно да идентифицирате техните първопричини. Много проблеми със заваряването са резултат от комбинация от настройка на оборудването, консумативи, условия на околната среда и техника на оператора.
Замърсен Волфрамов електрод
Замърсеният волфрамов електрод е една от най-честите причини за нестабилна дъга. Контактът между волфрама и разтопената заваръчна вана пренася замърсители върху върха на електрода, прекъсвайки електронния поток и причинявайки блуждаене на дъгата или нестабилно запалване.
Неправилното смилане на волфрама също може да намали стабилността. Следите от шлайфане, които се движат около електрода вместо по дължина, пречат на електрическия път и правят дъгата по-малко фокусирана.
Неправилно Защитен газ покритие
Защитният газ предпазва както волфрамовия електрод, така и разтопената заваръчна вана от атмосферно замърсяване. Недостатъчното газово покритие позволява на кислорода, азота и влагата да навлязат в дъгата, което води до окисление, порьозност и нестабилни характеристики на дъгата.
Често срещаните причини включват:
Потокът на газ е зададен твърде ниско
Прекалено висок газов поток, причиняващ турбуленция
Повредени газови маркучи
Разхлабени фитинги
Износени компоненти на горелката
Неправилен размер на дюзата
Поддържането на плавен и постоянен поток на защитен газ е един от най-лесните начини за подобряване на стабилността на дъгата.
Неправилни параметри на заваряване
Настройките на машината значително влияят върху поведението на дъгата. Използването на прекомерен ампераж, неправилна полярност или неподходящ метод за стартиране на дъгата може да създаде непоследователни характеристики на дъгата.
Параметрите, които винаги трябва да съответстват на приложението, включват:
Заваръчен ток
Дължина на дъгата
Настройки на импулса
AC баланс (за алуминий)
AC честота
Стартов ток
Време за възходящ и низходящ наклон
Правилното оптимизиране на параметрите води до по-плавна и по-контролируема заваръчна дъга.
Лоша заземителна връзка
Електрическото съпротивление при заземителната клема може да причини прекъсващ поток на ток. Разхлабени или корозирали работни скоби намаляват проводимостта, което води до флуктуации на дъгата и непостоянно качество на заваръчния шев.
Чистата, сигурна заземяваща връзка осигурява стабилно подаване на ток през целия процес на заваряване.
Изберете подходящата TIG горелка за по-добра стабилност на дъгата
Много заварчици се фокусират само върху настройките на машината, като пренебрегват значението на самата горелка TIG . Горелката е директната връзка между източника на захранване и заваръчната дъга, което прави нейното качество и състояние критично за постоянна работа.
Добре проектирана TIG горелката осигурява надеждна електрическа проводимост, ефективно охлаждане и стабилна доставка на газ. Повредени глави на горелка, износени захранващи кабели или разхлабени вътрешни връзки увеличават съпротивлението и могат да доведат до непостоянна работа на дъгата.
Изборът на подходяща охладителна система също играе важна роля.
Факли с въздушно охлаждане TIG
Горелките с въздушно охлаждане са подходящи за леки до средни приложения. Те са преносими, лесни за поддръжка и идеални за ремонтни работи или полеви операции. Въпреки това, продължително заваряване с висок ампераж може да доведе до нагряване на горелката, което да повлияе на комфорта и постоянството на оператора.
Факли с водно охлаждане TIG
Горелките с водно охлаждане поддържат по-ниски работни температури по време на непрекъснато заваряване. Тъй като тялото на горелката остава по-хладно, операторите изпитват по-малко умора и могат да поддържат по-стабилна позиция на ръцете си при дълги производствени цикли. Този подобрен комфорт често се превръща в по-добър контрол на дъгата и по-високо качество на заваряване.
Независимо от метода на охлаждане, рутинната проверка на компонентите на горелката - включително дръжката, кабелния комплект, газовия маркуч, тялото на цангата и дюзата - е от съществено значение за поддържане на постоянни електрически характеристики.
Изберете висококачествени TIG консумативи
Консумативите имат пряко влияние върху стабилността на дъгата. Дори при първокласна машина за заваряване, износените или несъвместими консумативи могат да създадат непоследователен електрически контакт и лошо разпределение на защитен газ.
Волфрамов електрод Избор
Волфрамовият електрод трябва да съответства на основния материал, заваръчния ток и полярността. Изборът на правилния диаметър помага за предотвратяване на прегряване, като същевременно поддържа концентрирана дъга.
Правилно подготвеният волфрам има:
Чиста повърхност
Постоянен ъгъл на конус
Гладки следи от смилане, минаващи по дължина
Без замърсяване
Няма пукнатини или чипове
Редовната проверка и повторно шлайфане спомагат за поддържане на оптимална производителност на дъгата.
Цангови цанги и Корпуси на цанга
Разхлабени или износени цангите намаляват електрическия контакт между електрода и горелката. Лошият контакт увеличава устойчивостта и допринася за нестабилни характеристики на дъгата.
Подмяната на износени цанги, преди те да загубят своята сила на захващане, помага за поддържане на постоянен поток на тока.
Керамични дюзи
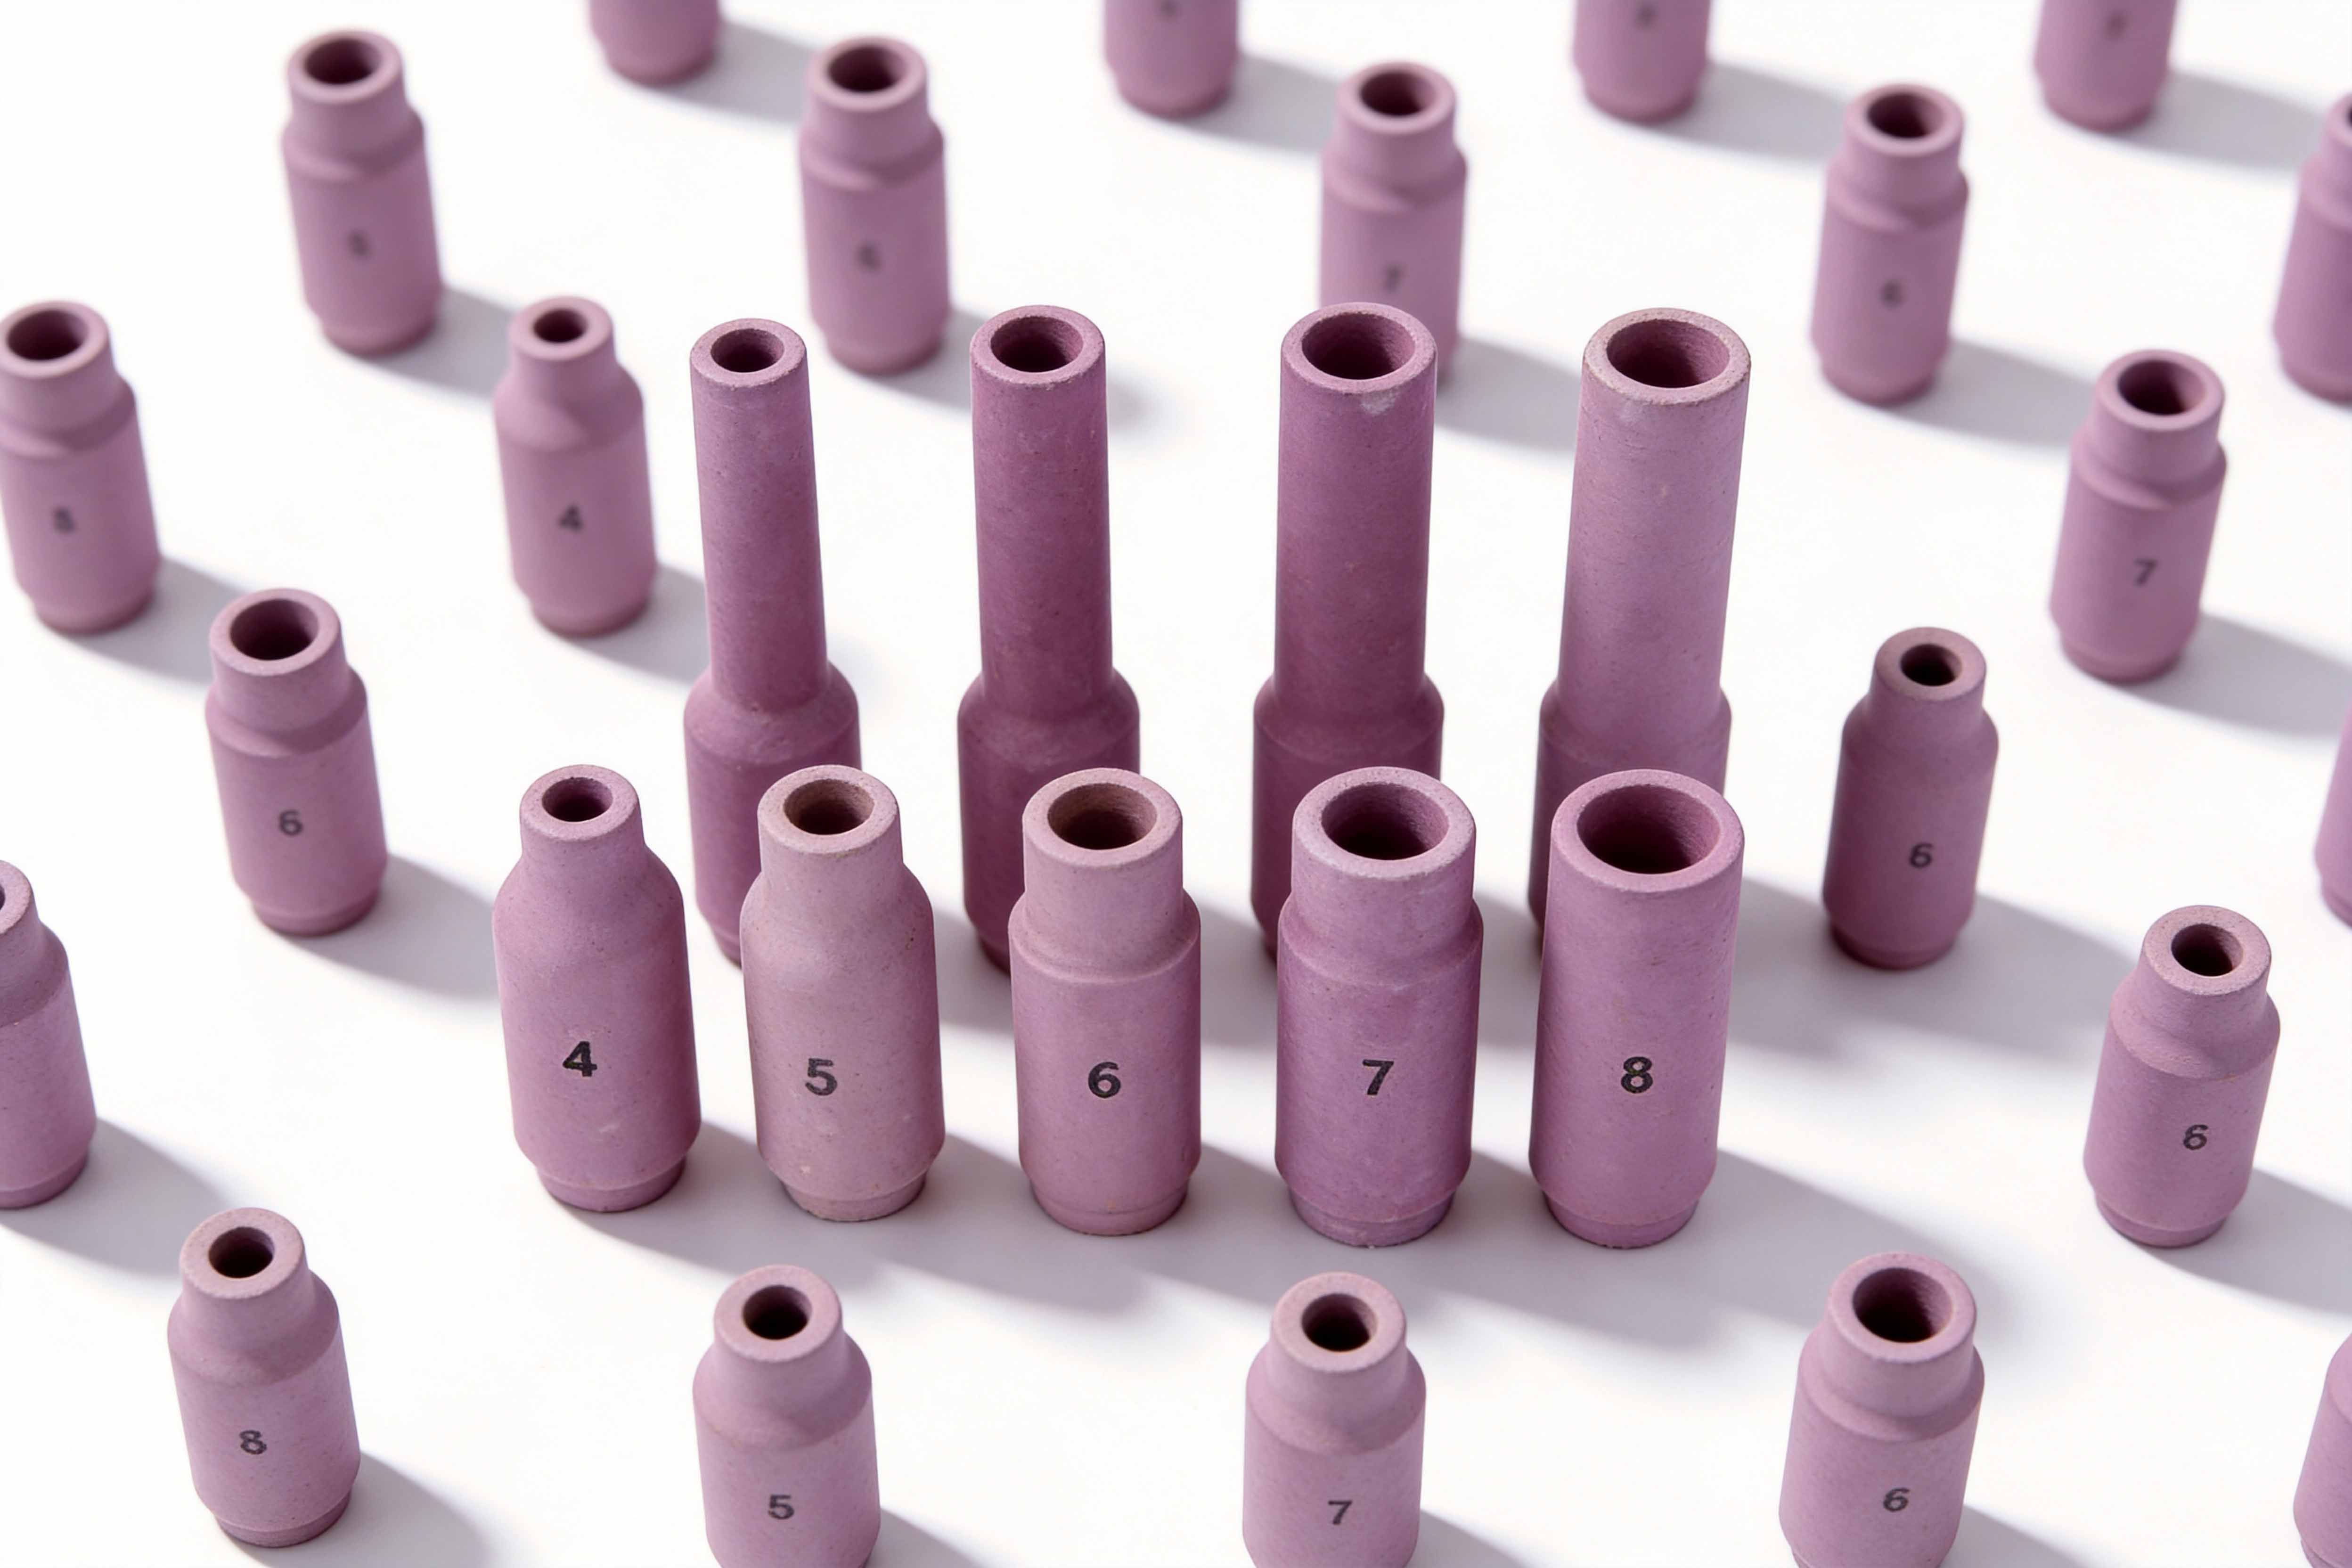
Керамичната дюза насочва защитния газ около заваръчната зона. Напукани или повредени дюзи създават неравномерно газово покритие, което може да изложи дъгата на атмосферно замърсяване.
Избирането на правилния размер на дюзата за всяко приложение подобрява екраниращата ефективност и консистенцията на дъгата.
Газова леща Системи
Газовите лещи изправят потока на защитния газ, създавайки по-гладка газова обвивка около волфрамовия електрод. В сравнение със стандарта цангови тела , газовите лещи често подобряват стабилността на дъгата, особено при заваряване на неръждаема стомана, титан или тънки материали, които изискват удължено излизане от волфрам.
За прецизно производство много професионални заварчици предпочитат системи с газови лещи, защото те подобряват видимостта, като същевременно поддържат отлично покритие със защитен газ.
Оптимизиране на TIG Заваръчна машина настройки за стабилност на дъгата
Правилно конфигурираната заваръчна машина TIG е един от най-важните фактори за постигане на стабилна и предвидима заваръчна дъга. Дори когато се използва правилната горелка, волфрамов електрод и защитен газ, неправилните настройки на машината могат да създадат флуктуации на дъгата, непостоянно проникване и лош външен вид на заваръчния шев.
Много TIG проблеми със заваряването са причинени от настройки, които не съответстват на дебелината на материала, дизайна на съединението или позицията на заваряване. Стабилната дъга изисква балансирана връзка между мощност на тока, дължина на дъгата, полярност, импулсни параметри и скорост на заваряване.
Разбирането как всяка настройка влияе върху поведението на дъгата позволява на заварчиците да правят прецизни настройки, вместо да разчитат на проба и грешка.
Регулирайте правилния заваръчен ток
Заваръчният ток определя количеството топлина, генерирано от дъгата. Използването на правилния ампераж гарантира, че дъгата остава концентрирана и стабилна, като същевременно осигурява достатъчно проникване.
Ако текущата настройка е твърде ниска, дъгата може да стане слаба и нестабилна. Волфрамовият електрод може да се затрудни да поддържа постоянен път на дъгата, особено при заваряване на по-дебели материали.
Ако токът е твърде висок, прекомерната топлина може да причини прегряване на волфрама, деформация на електрода и повишен риск от замърсяване.
Обща насока е:
Тънките материали изискват по-ниски настройки на тока за контролирано подаване на топлина.
Материалите със средна дебелина изискват балансиран ампераж за стабилно проникване.
Дебелите материали изискват по-голям ток и подобрена охлаждаща производителност.
Целта не е просто да се увеличи силата на тока, а да се избере ниво на ток, което съответства на приложението за заваряване.
Поддържайте правилната дължина на дъгата
Дължината на дъгата оказва значително влияние върху стабилността на дъгата TIG . Разстоянието между волфрамовия електрод и детайла влияе върху концентрацията на дъгата, разпределението на топлината и ефективността на защитния газ.
Късата дължина на дъгата създава фокусирана и стабилна дъга с по-добър контрол. Въпреки това, ако волфрамът докосне детайла, замърсяването може да настъпи веднага.
Дългата дължина на дъгата разпръсква дъгата върху по-широка област, намалява проникването и прави дъгата по-чувствителна към движение и въздушен поток.
За повечето TIG приложения поддържането на постоянна и относително къса дължина на дъгата помага да се постигне:
По-добър контрол на дъгата
По-концентрирана топлина
Подобрено проникване
Намалено прегряване на волфрам
По-чист вид на заваръчния шев
Последователното движение на ръцете и правилното позициониране на горелката са основни умения за поддържане на идеалната дължина на дъгата.
Оптимизирайте AC настройките за заваряване на алуминий TIG
При заваряване на алуминий TIG машините често използват променлив ток (AC), тъй като алуминиевият оксид изисква допълнителен контрол за постигане на правилно почистване и проникване.
Няколко AC параметъра влияят върху стабилността на дъгата.
AC баланс
AC балансът контролира съотношението между циклите на отрицателния и положителния електрод.
Повече почистващо действие може да премахне повърхностните оксиди, но може да увеличи нагряването на волфрама. Твърде много регулиране, фокусирано върху проникването, може да намали способността за почистване на оксиди.
Намирането на правилния баланс помага за поддържането на стабилна дъга, като същевременно се произвеждат чисти алуминиеви заварки.
AC честота
AC честотата влияе върху концентрацията и стабилността на дъгата. По-високите честотни настройки обикновено създават по-стегната, по-фокусирана дъга, подобрявайки контрола при заваряване на детайлни компоненти или по-тънки материали.
По-ниските честотни настройки могат да създадат по-мека дъга, която е подходяща за по-широки заваръчни басейни.
Правилното регулиране зависи от дебелината на материала, дизайна на фугата и желаните характеристики на заваръчния шев.
Подобрете Защитен газ контрола
Защитният газ играе критична роля за стабилността на дъгата TIG . Газът предпазва разтопената заваръчна вана и волфрамовия електрод от атмосферно замърсяване, като същевременно помага за поддържането на постоянни условия на дъгата.
Дори малки проблеми с подаването на газ могат да причинят забележими дефекти при заваряване.
Изберете правилния дебит на газ
Твърде малкото защитен газ позволява на замърсителите да навлязат в областта на заваръчния шев, създавайки окисление, обезцветяване и нестабилно поведение на дъгата.
Прекомерният газов поток обаче също може да причини проблеми. Високите скорости на потока създават турбуленция около дъгата, която може да въведе въздух в екраниращата зона.
Стабилният газов поток трябва да осигури пълна защита, без да нарушава дъгата.
Факторите, влияещи върху идеалния газов поток, включват:
Размер на дюзата
Заваръчен ток
Тип материал
Заваръчна среда
Дизайн на факла
Дължина на волфрам
Предотвратете газовата турбуленция
Турбулентността на защитния газ е често срещана, но пренебрегвана причина за нестабилни TIG дъги.
Потенциалните причини включват:
Прекомерно налягане на газа
Неправилен избор на дюза
Повредени газови лещи
Силен въздушен поток в работното пространство
Лош ъгъл на факела
Когато заварявате на открито или в зони с вентилационни системи, може да е необходима допълнителна защита, за да се предотврати въздушният поток да нарушава екраниращото покритие.
Поддържането на спокойна екранираща среда помага на дъгата да остане фокусирана и последователна.
Подобрете Волфрамов електрод подготовката
Волфрамовият електрод е източникът на дъгата TIG , което прави подготовката му изключително важна.
Правилно подготвеният волфрам създава стабилен електронен път, докато неправилно подготвеният електрод може да причини блуждаене на дъгата и непоследователни стартове.
Използвайте правилния метод на смилане
Посоката на смилане влияе върху поведението на дъгата.
Следите от смилане трябва да вървят по дължината на електрода, а не около обиколката. Надлъжното смилане позволява на електроните да текат плавно към върха.
Неравна или повредена волфрамова повърхност може да създаде множество пътеки на дъгата, причинявайки нестабилност.
Поддържайте правилната форма на електрода
Различните заваръчни приложения изискват различна подготовка на волфрамовия накрайник.
По-острият волфрамов връх обикновено осигурява по-фокусирана дъга, което го прави подходящ за тънки материали и прецизно заваряване.
Леко заобленият връх може да бъде предпочитан за определени AC алуминиеви приложения, където издръжливостта на електрода е важна.
Идеалната подготовка зависи от:
Тип заваръчен ток
Дебелина на материала
Заваръчна позиция
Изисква се проникване
Настройки на машината
Използвайте подходящи TIG техники за заваряване
Настройката на оборудването е важна, но техниката на оператора също има голямо влияние върху стабилността на дъгата.
Квалифициран заварчик поддържа постоянно движение на горелката, правилни ъгли и стабилен контрол на ръцете по време на целия процес на заваряване.
Поддържайте постоянен ъгъл на горелката
Ъгълът на горелката влияе върху покритието на защитния газ и посоката на дъгата.
Типична позиция за заваряване TIG използва лек ъгъл на горелката, който позволява подходяща видимост, като същевременно поддържа защита от газ над заваръчната вана.
Прекалено големият ъгъл може да изложи зоната на заваряване на замърсяване и да направи дъгата по-малко стабилна.
Контролирайте скоростта на пътуване
Скоростта на движение влияе върху входящата топлина и консистенцията на заваръчния шев.
Твърде бързото движение може да доведе до недостатъчно проникване и нестабилна заваръчна вана.
Твърде бавното движение увеличава натрупването на топлина и може да причини изкривяване или прекомерно проникване.
Поддържането на постоянна скорост на движение помага на дъгата да остане постоянна през целия заваръчен шев.
Избягвайте прекомерното стърчане на волфрам
Дългият волфрамов стърчащ край намалява ефективността на защитния газ и прави дъгата по-уязвима към факторите на околната среда.
Докато удълженото изпъкване понякога може да подобри видимостта в тесни стави, прекомерната дължина може да създаде:
Нестабилност на дъгата
Намалена екранираща защита
Повишен риск от замърсяване
Използвайте най-късия практичен волфрамов удължител за приложението.
Отстраняване на често срещани TIG проблеми със стабилността на дъгата
Разбирането на симптомите помага бързо да се идентифицират решенията.
проблем
Възможна причина
Препоръчително решение
Дъгата се скита
Замърсен волфрам или лошо смилане
Почистете и подгответе правилно волфрама
Трептене на дъгата
Неправилни настройки или нестабилен газов поток
Настройте параметрите и проверете подаването на газ
Трудно запалване на дъгата
Лошо състояние на електрода или проблем с връзката
Проверете волфрамовите и електрическите връзки
Прекомерно износване на волфрам
Неправилен ток или полярност
Съпоставете настройките с приложението
Обезцветяване на заваръчния шев
Лошо екраниращо покритие
Регулирайте газовия поток и проверете дюзата
Непоследователно проникване
Неправилен ампераж или скорост на движение
Оптимизиране на параметрите на заваряване
Поддържайте TIG оборудване за дългосрочна стабилност на дъгата
Редовната поддръжка предотвратява много проблеми със стабилността на дъгата, преди да се появят.
Графикът за поддръжка трябва да включва проверка на:
TIG тяло на фенера
Кабелни връзки
Газови маркучи
цанги
Цангови тела
Керамични дюзи
Волфрамови електроди
Охладителни системи
Разхлабените електрически връзки създават съпротивление, което генерира топлина и намалява постоянството на тока.
Повредените газови маркучи могат да доведат до течове, намалявайки защитата на екрана.
Износените консумативи трябва да се сменят, преди да повлияят на качеството на заварката.
За производствени среди превантивната поддръжка подобрява времето за работа и гарантира, че всяка заварка отговаря на изискванията за качество.
Как професионалните производители подобряват TIG производителността на фенера
За промишлени заваръчни приложения дизайнът на горелката пряко влияе върху стабилността на дъгата и потребителското изживяване.
Високоефективен фенер TIG трябва да осигурява:
Надеждна електропроводимост
Стабилно подаване на защитен газ
Удобен ергономичен дизайн
Ефективно управление на топлината
Издръжлива кабелна конструкция
Съвместимост с различни заваръчни среди
OEM персонализирани фенерчета TIG също могат да бъдат разработени за специфични приложения, включително специални дължини на кабели, персонализирани конектори, оптимизирани системи за охлаждане и специфични за приложението конфигурации.
За дистрибуторите на заваръчно оборудване и индустриалните потребители изборът на правилния дизайн на горелката помага за подобряване на производителността и удовлетворението на клиентите.
Заключение
Подобряването на стабилността на дъгата TIG изисква комбинация от правилен избор на оборудване, правилни настройки на машината, качествени консумативи, контролиран защитен газ и ефективни техники за заваряване.
Най-честите причини за нестабилни TIG дъги включват замърсени волфрамови електроди, неправилни настройки на тока, лошо покритие с газ, неправилна дължина на дъгата и неадекватна поддръжка на оборудването.
Чрез оптимизиране на всяка част от процеса на заваряване операторите могат да постигнат по-плавни дъги, по-чисти заварки, по-добро проникване и подобрена производителност.
Независимо дали извършвате прецизна изработка, промишлено производство или ежедневна ремонтна работа, поддържането на стабилна TIG дъга е основата за постоянно производство на заварки с професионално качество.
Стабилната дъга не се получава случайно – тя идва от разбирането на връзката между заваръчната машина, горелката TIG , консумативите, материалите и техниката на оператора.
Често задавани въпроси за TIG стабилност на дъгата
1. Защо моята TIG дъга продължава да се лута?
TIG дъга може да се разсейва поради замърсен волфрам, неправилно шлайфане на електрод, неправилна дължина на дъгата, нестабилен защитен газ или лоши електрически връзки. Проверката на тези фактори обикновено помага да се установи причината.
2. Как мога да направя моята TIG дъга по-гладка?
За да създадете по-плавна TIG дъга, използвайте правилния волфрамов електрод, поддържайте подходяща дължина на дъгата, оптимизирайте настройките на машината, осигурете стабилен поток на защитен газ и поддържайте компонентите на горелката чисти.
3. Типът волфрам влияе ли върху стабилността на дъгата TIG ?
да Типът, диаметърът и методът на подготовка на волфрамовия електрод влияят върху запалването на дъгата, концентрацията и общата стабилност. Изборът на правилния волфрам за приложението подобрява производителността.
4. Може ли горелка TIG да повлияе на стабилността на дъгата?
да Повреден или зле поддържан TIG горелката може да намали електрическата проводимост и характеристиките на защитния газ, което води до непоследователно поведение на дъгата.
5. Коя е най-добрата TIG настройка за стабилно заваряване?
Най-добрите TIG настройки зависят от вида на материала, дебелината, позицията на заваряване и приложението. Правилното регулиране на тока, дължината на дъгата, AC настройките и газовия поток е необходимо за оптимална стабилност.
Този уебсайт използва бисквитки и подобни технологии ('бисквитки'). При условие на вашето съгласие, ще използва аналитични бисквитки, за да проследи кое съдържание ви интересува, и маркетингови бисквитки, за да показва реклама въз основа на интереси. За тези мерки използваме доставчици трети страни, които също могат да използват данните за свои собствени цели.
Вие давате своето съгласие, като щракнете върху 'Приемам всички' или като приложите вашите индивидуални настройки. След това вашите данни могат да бъдат обработвани и в трети страни извън ЕС, като САЩ, които нямат съответното ниво на защита на данните и където по-специално достъпът на местните власти може да не бъде ефективно предотвратен. Можете да оттеглите съгласието си с незабавно действие по всяко време. Ако щракнете върху 'Отхвърли всички', ще се използват само строго необходими бисквитки.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių