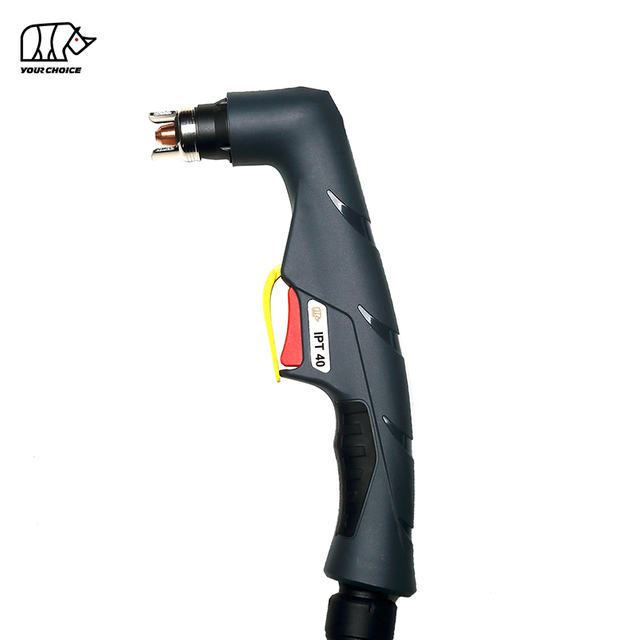
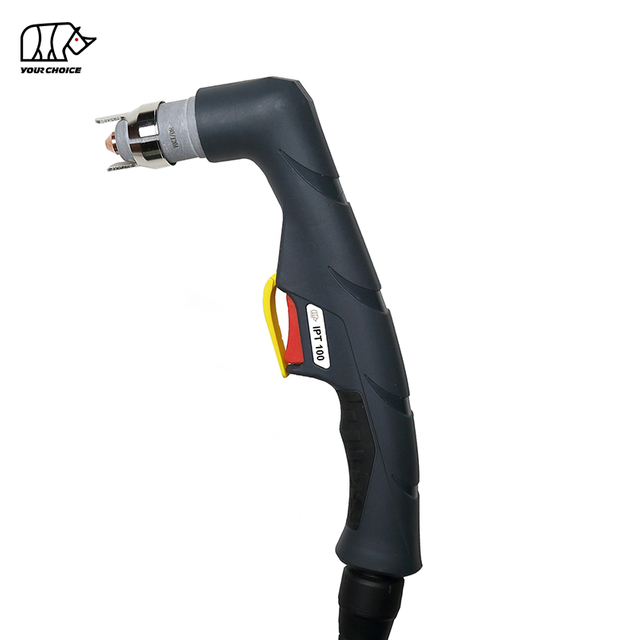
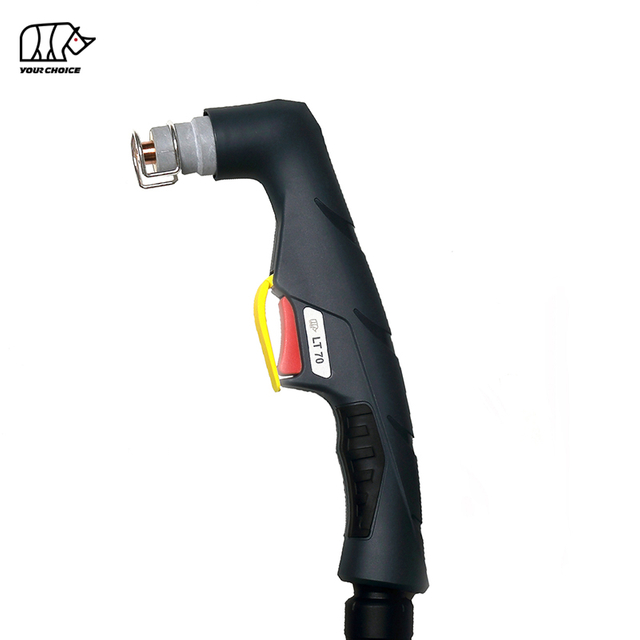
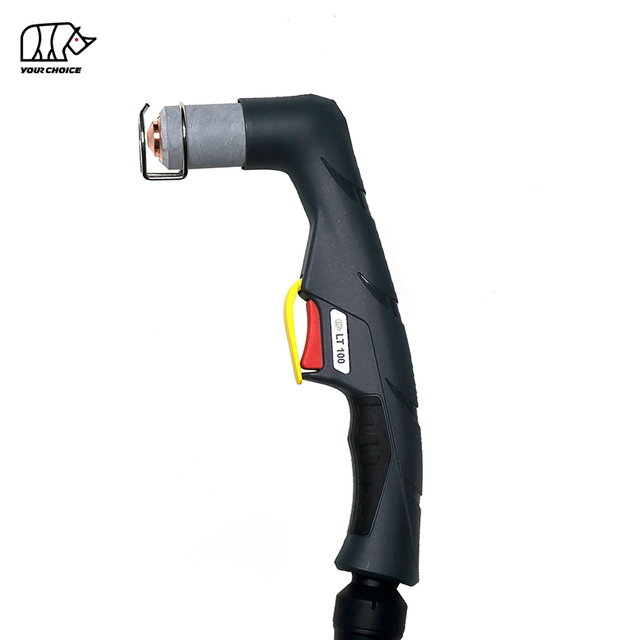
प्लाज्मा काट्ने टर्च अनुकूलता कनेक्टरले प्लाज्मा कटरलाई भौतिक रूपमा फिट गर्छ कि गर्दैन भन्नेमा निर्भर गर्दछ। प्रतिस्थापन टर्चले पावर जडान, काट्ने-ग्यास पथ, पायलट-आर्क सर्किट, ट्रिगर तार, इग्निशन विधि, हालको मूल्याङ्कन, र—मेकानाइज्ड प्रणालीहरूमा—नियन्त्रण र CNC संकेतहरूसँग मेल खानुपर्छ।
वेल्डिङ र प्लाज्मा-उपकरण वितरकहरूका लागि, कनेक्टर बेमेल हुनुलाई कम आँकलन गर्न सजिलो प्रतिस्थापन-टर्च समस्याहरू मध्ये एक हो।
दुई प्लाज्मा टर्च लगभग समान देखिन सक्छ।
तिनीहरूले एउटै टर्च हेड परिवार प्रयोग गर्न सक्छन्।
तिनीहरूसँग समान एम्पेरेज दायरा हुन सक्छ।
पछाडिको कनेक्टर पनि पावर स्रोतमा फिट हुन सक्छ।
तैपनि टर्च अझै पनि हुन सक्छ:
सुरु गर्न असफल;
केवल एक पायलट चाप उत्पादन;
काट्ने चाप स्थानान्तरण गर्न असफल;
हावा चुहावट;
एक गल्ती ट्रिगर;
कुनै ट्रिगर प्रतिक्रिया छैन;
क्षति कनेक्टरहरू;
वा मेसिनसँग विद्युतीय रूपमा असंगत हुनुहोस्।
समस्या सरल छ:
भौतिक जडान पूर्ण प्लाज्मा टर्च अनुकूलता जस्तै छैन।
यस गाइडले तीनवटा प्लाज्मा काट्ने टर्च जडान प्रणालीहरू प्रतिस्थापन-टर्च खरिदमा प्रायः भ्रमित हुन्छ र वितरकहरूको लागि व्यावहारिक अनुकूलता जाँचसूची प्रदान गर्दछ।
कुन प्लाज्मा टर्च जडानहरू प्राय: बेमेल छन्?
प्रतिस्थापन र आफ्टरमार्केट प्लाज्मा काट्ने टर्चहरूको लागि, वितरकहरूले प्रायः तीनवटा व्यावहारिक जडान कोटीहरू सामना गर्छन्:
जडान प्रकार
सामान्य डिजाइन
मुख्य बेमेल जोखिम
1. एकीकृत सेन्ट्रल कनेक्टर
पावर, ग्याँस र नियन्त्रण कार्यहरू एक कनेक्टरमा समूहबद्ध
समान देखिने कनेक्टर तर फरक पिन वा आन्तरिक तारहरू
2. थ्रेडेड पावर/ग्यास जडान अलग नियन्त्रण लिड संग
मुख्य वर्तमान/ग्यास जडान प्लस अलग ट्रिगर र पायलट-चाप नेतृत्व
गलत थ्रेड, टर्मिनल, ट्रिगर प्लग वा पायलट जडान
3. मेकानाइज्ड/ CNC बहु-लाइन जडान
पावर, पायलट आर्क, ग्यास, नियन्त्रण, सेन्सिङ र कहिलेकाहीँ शीतलक लाइनहरू अलग गर्नुहोस्
हात/मेसिन बेमेल, कन्ट्रोल-सिग्नल बेमेल वा गलत नेतृत्व कन्फिगरेसन
यी कोटीहरूले तीन सार्वभौमिक उद्योग मानकहरूको सट्टा साझा खरीद कन्फिगरेसनहरू वर्णन गर्दछ।
कनेक्टर विवरणहरू अझै पनि प्लाज्मा पावर स्रोत र टर्च डिजाइन द्वारा भिन्न हुन्छन्।
त्यसैले सबैभन्दा सुरक्षित खरिद नियम हो:
प्लाज्मा काट्ने टर्चलाई टर्च मोडेलको नाम वा फ्रन्ट-एन्ड उपस्थिति द्वारा मात्र पुष्टि नगर्नुहोस्। पूर्ण रियर जडान र बिजुली इन्टरफेस पुष्टि गर्नुहोस्।
के प्लाज्मा कटिङ टर्च जडानहरू विश्वव्यापी छन्?
छैन। प्लाज्मा काट्ने टर्च जडानहरू सार्वभौमिक रूपमा आदानप्रदान योग्य छैनन्। टर्चलाई पावर जडान, ग्यास इन्टरफेस, ट्रिगर सर्किट, पाइलट-आर्क जडान, इग्निशन विधि, हालको क्षमता र नियन्त्रण तारहरूको विशिष्ट संयोजन आवश्यक पर्दछ।
यो वितरकहरूले बुझ्नु पर्ने सबैभन्दा महत्त्वपूर्ण तथ्यहरू मध्ये एक हो।
प्लाज्मा टर्च भनेको हावाको नलीमा जोडिएको काट्ने टाउको मात्र होइन।
डिजाइनमा निर्भर गर्दै, मशाल नेतृत्वले धेरै प्रकार्यहरू बोक्न सक्छ:
वर्तमान काटन;
संकुचित हावा वा अन्य काटन ग्याँस;
पायलट-चाप वर्तमान;
ट्रिगर / सुरु संकेत;
सुरक्षा/इन्टरलक संकेत;
शीतलक आपूर्ति र फिर्ता;
CNC स्टार्ट/स्टप सिग्नल;
आर्क-स्थानान्तरण वा चाप-ओके संकेत;
उचाइ-नियन्त्रण वा भोल्टेज-सम्बन्धित संकेतहरू।
अन्तर्राष्ट्रिय टर्च मापदण्डहरूले टर्च र टर्च केबल-होज एसेम्बलीहरूको लागि सुरक्षा र निर्माण आवश्यकताहरूलाई सम्बोधन गर्दछ, तर यसको होइन । मतलब प्रत्येक प्लाज्मा पावर स्रोतले एउटा विश्वव्यापी प्रतिस्थापन कनेक्टर प्रयोग गर्दछ भन्ने IEC 60974-7 ले यान्त्रिक रूपमा निर्देशित र तरल-कुल्ड कन्फिगरेसनहरू सहित आर्क वेल्डिङ र सम्बद्ध प्रक्रियाहरूको लागि प्रयोग हुने टर्चहरू समावेश गर्दछ।
वितरकहरूको लागि, यसको मतलब अनुकूलता जाँच गरिनु पर्छ प्रणाली स्तरमा , न केवल टर्च-हेड स्तरमा।
प्रकार 1: एक एकीकृत केन्द्रीय प्लाज्मा टर्च कनेक्टर के हो?
एक एकीकृत केन्द्रीय कनेक्टरले प्लाज्मा टर्च र पावर स्रोत बीचको स्थापनालाई सरल बनाउँदै एउटा मुख्य प्लग वा युग्मनमा धेरै टर्च कार्यहरू संयोजन गर्दछ।
प्रणालीमा निर्भर गर्दै, केन्द्रीय जडान संयोजन हुन सक्छ:
मुख्य वर्तमान;
ग्यास काट्ने;
ट्रिगर सर्किट;
पायलट-चाप सर्किट;
सुरक्षा संकेतहरू;
सहायक नियन्त्रण जडानहरू।
फाइदा भनेको सुविधा हो।
धेरै अलग-अलग तारहरू र नलीहरू जडान गर्नुको सट्टा, अपरेटरले एउटा मुख्य कनेक्टर स्थापना गर्दछ र यसलाई लक गर्ने घण्टी, थ्रेडेड कलर, वा समान संयन्त्रद्वारा सुरक्षित गर्दछ।
वितरकहरूको लागि, तथापि, यो सुविधाले एक प्रमुख अनुकूलता जाल सिर्जना गर्दछ।
किन सेन्ट्रल कनेक्टर बारम्बार बेमेल छन्?
किनभने दुई कनेक्टरहरू बाहिरबाट लगभग उस्तै देखिन सक्छन्।
खोल व्यास मिल्न सक्छ।
ताल्चा नट सही रूपमा स्क्रू हुन सक्छ।
ग्याँस पोर्ट पङ्क्तिबद्ध देखिन सक्छ।
तर आन्तरिक कन्फिगरेसन अझै पनि फरक हुन सक्छ।
सम्भावित भिन्नताहरू समावेश छन्:
नियन्त्रण पिन संख्या;
पिन स्थिति;
विद्युतीय पिन असाइनमेन्टहरू;
पायलट-चाप टर्मिनल व्यवस्था;
ट्रिगर तारिङ;
सुरक्षा/इन्टरलक सर्किट;
ग्याँस-पोर्ट आयाम;
हालको बोक्ने सम्पर्क डिजाइन।
त्यसैले:
बाहिरको कनेक्टर आकारबाट मात्र अनुकूलता पुष्टि नगर्नुहोस्।
के दुई सेन्ट्रल कनेक्टर फिट हुन सक्छ तर अझै विद्युतीय रूपमा असंगत हुन सक्छ?
हो।
यो प्रतिस्थापन प्लाज्मा टर्च बिक्री मा सबै भन्दा महँगो त्रुटिहरु मध्ये एक हो।
एक वितरकले ग्राहकबाट फोटो प्राप्त गर्दछ।
कनेक्टर सही देखिन्छ।
प्रतिस्थापन टर्च पठाइएको छ।
ग्राहकले यसलाई स्थापना गर्दछ।
लक गर्ने कलर पूर्ण रूपमा फिट हुन्छ - तर टर्च आगो लाग्दैन।
कारण मेकानिकल भिन्नता भन्दा एक आन्तरिक तारिङ भिन्नता हुन सक्छ।
सम्भावित लक्षणहरू समावेश छन्:
लक्षण
सम्भावित इन्टरफेस समस्या
टर्चले जवाफ दिदैन
ट्रिगर पिन बेमेल
हावा बग्छ तर चाप सुरु हुँदैन
पायलट/स्टार्ट सर्किट बेमेल
पायलट चाप सुरु हुन्छ तर स्थानान्तरण गर्दैन
इलेक्ट्रिकल/स्टार्ट-सिस्टम असंगतता
मेसिनले गल्ती देखाउँछ
सुरक्षा वा नियन्त्रण सर्किट बेमेल
टर्च गलत तरिकाले सक्रिय हुन्छ
पिन असाइनमेन्ट बेमेल
कनेक्टर तातो हुन्छ
खराब विद्युतीय सम्पर्क
यसकारण उच्च गुणस्तरका वितरकहरूले एकभन्दा बढी फोटोहरू अनुरोध गर्नुपर्छ।
सेन्ट्रल कनेक्टर को लागि वितरकले के पुष्टि गर्नुपर्छ?
अर्डर गर्नु अघि, अनुरोध गर्नुहोस्:
पूर्ण टर्च फोटो।
रियर कनेक्टर फोटो।
सबै पिनहरूको अगाडि दृश्य।
लक गर्ने कलरको साइड दृश्य।
कनेक्टर बाहिर व्यास।
सिग्नल पिनको संख्या।
प्रत्येक पिन को स्थिति।
शक्ति स्रोत मोडेल।
प्लाज्मा आउटपुट एम्पेरेज।
उपलब्ध भएमा म्यानुअल वा मेसिन-साइड कनेक्टर रेखाचित्र।
यदि कुनै शंका छ भने, एक आयामी रेखाचित्र वा नमूना पुष्टिकरण प्राप्त गर्नुहोस्।
टाइप २: थ्रेडेड पावर/ग्यास जडान के हो अलग ट्रिगर र पायलट लीडहरू?
यो प्लाज्मा टर्च जडान डिजाइनले उच्च-वर्तमान र/वा ग्यास मार्गको लागि मुख्य थ्रेडेड फिटिंग प्रयोग गर्दछ जबकि टर्च ट्रिगर र पायलट आर्क जस्ता साना लिडहरू ह्यान्डल कार्यहरू गर्दछ।
यस प्रकारको इन्टरफेस धेरै सामान्य-उद्देश्य वायु प्लाज्मा प्रणालीहरूमा सामान्य छ।
एक एकीकृत प्लगको सट्टा, टर्चको पछाडि समावेश हुन सक्छ:
मुख्य शक्ति/ग्यास फिटिंग + ट्रिगर कनेक्टर + पायलट-चाप नेतृत्व
कन्फिगरेसन अपेक्षाकृत सरल देखिन्छ।
त्यो सादगीले प्राय: वितरकहरूलाई अनुकूलता जोखिमलाई कम आँकलन गर्छ।
किन मुख्य थ्रेडेड जडान बेमेल गर्न सजिलो छ?
थ्रेडेड कनेक्टरले धेरै विशेषताहरूसँग मेल खानुपर्छ:
बाहिरी व्यास;
थ्रेड व्यास;
थ्रेड पिच;
पुरुष वा महिला अभिविन्यास;
सील सतह;
ग्याँस मार्ग;
वर्तमान बोक्ने सम्पर्क।
दुई थ्रेडेड फिटिंगहरू फोटोमा समान देखिन सक्छन् तर अझै पनि पर्याप्त फरक छन् कि तिनीहरू सुरक्षित रूपमा स्थापना गर्न सकिँदैन।
यो विशेष गरी गाह्रो हुन्छ जब ग्राहकहरूले केवल अगाडि-अनुहार फोन फोटो प्रदान गर्छन्।
वितरकले कहिले पनि भिजुअल स्केलबाट थ्रेड अनुकूलता पहिचान गर्नु हुँदैन।
पावर/ग्यास जडान किन यति महत्त्वपूर्ण छ?
केहि प्लाज्मा टर्च डिजाइनहरूमा, एउटै मुख्य एसेम्बलीले एक भन्दा बढी कार्य गर्दछ।
यसले बोक्न सक्छ:
उच्च वेल्डिंग / काटन वर्तमान;
संकुचित काटन हावा;
वा दुवै एउटै मशाल-नेतृत्व सम्मेलन मार्फत।
यसको मतलब गलत फिटिङ मात्र एक यांत्रिक असुविधा होइन।
यसले सिर्जना गर्न सक्छ:
खराब विद्युतीय सम्पर्क;
ग्याँस रिसाव;
अत्यधिक प्रतिरोध;
अस्थिर चाप सुरु;
अत्यधिक तातो;
क्षतिग्रस्त थ्रेडहरू।
कनेक्टर यसैले मेकानिकल र बिजुली दुवै मिल्नुपर्छ.
पायलट-आर्क जडान के हो?
पायलट-आर्क जडानले वर्कपीसमा मुख्य काट्ने चाप स्थानान्तरण गर्नु अघि प्रारम्भिक प्लाज्मा चाप स्थापना गर्न आवश्यक विद्युतीय सर्किटको अंश प्रदान गर्दछ।
टर्च र शक्ति-स्रोत डिजाइनमा निर्भर गर्दै, यो निम्न रूपमा देखा पर्न सक्छ:
एक अलग टर्मिनल;
घण्टी जडान;
सानो प्लग;
बहु-पिन कनेक्टर भित्र एक समर्पित पिन।
सबैभन्दा सामान्य वितरक त्रुटिहरू मध्ये एक मानिन्छ:
समान मुख्य फिटिंग = उपयुक्त टर्च।
त्यतिले पुग्दैन ।
यदि पायलट-आर्क सर्किट फरक छ भने, टर्च यान्त्रिक रूपमा जडान हुन सक्छ तर सही रूपमा सुरु गर्न असफल।
ट्रिगर जडान के हो?
ट्रिगर सर्किटले प्लाज्मा पावर स्रोतलाई बताउँछ कि अपरेटरले काट्न सुरु गर्न चाहन्छ।
प्रतिस्थापन ह्यान्ड टर्चमा, ट्रिगर जडानले प्रयोग गर्न सक्छ:
दुई कन्डक्टरहरू;
एक सानो बहु-पिन प्लग;
अलग टर्मिनलहरू;
वा नियन्त्रण पिन अर्को कनेक्टरमा एकीकृत।
पिनको आकार र संख्या प्रमाणित हुनुपर्छ।
विद्युतीय प्रकार्य पनि पुष्टि गर्नुपर्छ।
एक वितरकले कहिले पनि दुई समान साना प्लगहरूमा स्वचालित रूपमा समान आन्तरिक तारहरू भएको मान्नु हुँदैन।
किन सुरु विधिले दुई प्लाज्मा टर्च असंगत बनाउन सक्छ?
टर्च जडान अनुकूलता पनि कसरी प्लाज्मा चाप प्रारम्भ गरिएको छ मा निर्भर गर्दछ.
विभिन्न प्लाज्मा प्रणालीहरूले विभिन्न आर्क-स्टार्टिङ आर्किटेक्चरहरू प्रयोग गर्न सक्छन्।
सामान्य कोटिहरू समावेश छन्:
उच्च आवृत्ति चाप सुरु;
सम्पर्क वा वायमेटिक पायलट-चाप सुरु;
अन्य गैर-उच्च-फ्रिक्वेन्सी पायलट-आर्क प्रणालीहरू।
टर्च, पावर स्रोत र स्टार्टिङ सर्किट सँगै काम गर्न डिजाइन गरिएको छ।
त्यसकारण, शारीरिक रूपमा फिट हुने कनेक्टरले टर्च इग्निशन प्रणाली उपयुक्त छ भनेर प्रमाणित गर्दैन।
पुरानो प्लाज्मा प्रणालीहरू, आधुनिक इन्भर्टर मेसिनहरू र CNC स्थापनाहरू बीच रूपान्तरण गर्दा यो विशेष रूपमा महत्त्वपूर्ण छ।
प्रकार 3: मेकानाइज्ड वा CNC प्लाज्मा टर्च जडान के हो?
ए मेकानाइज्ड प्लाज्मा टर्चलाई धेरै अलग-अलग पावर, ग्यास र नियन्त्रण जडानहरू आवश्यक पर्दछ किनभने काट्ने प्रणालीले प्लाज्मा चाप उत्पादनको अतिरिक्त मेसिन नियन्त्रकसँग सञ्चार गर्नुपर्छ।
आधारभूत ह्यान्ड टर्चको तुलनामा, CNC प्लाज्मा प्रणालीहरू धेरै जटिल हुन सक्छन्।
जडानहरू समावेश हुन सक्छन्:
मुख्य मशाल शक्ति;
पायलट चाप;
ग्यास काट्ने;
सुरक्षा ग्याँस;
मशाल सुरु;
चाप स्थानान्तरण पुष्टि;
ओमिक सेन्सिङ;
आर्क भोल्टेज संकेत;
टर्च-उचाइ-नियन्त्रण संकेतहरू;
शीतलक आपूर्ति;
शीतलक फिर्ता।
हरेक CNC प्लाज्मा प्रणालीले यी सबै प्रयोग गर्दैन।
तर मुख्य खरिद पाठ स्पष्ट छ:
एम्पेरेज र टर्च-हेड उपस्थिति प्रयोग गरेर मेकानाइज्ड टर्च कहिल्यै चयन गर्नु हुँदैन।
किन वितरकहरूले हात टर्च र मेसिन टर्चहरू भ्रमित गर्छन्?
ह्यान्डहेल्ड र मेकानाइज्ड टर्चहरूले समान उपभोग्य वस्तुहरू वा टर्च-परिवार वास्तुकला साझा गर्न सक्छन्।
यद्यपि, तिनीहरूको सञ्चालन आवश्यकताहरू धेरै फरक हुन सक्छ।
ह्यान्ड टर्चलाई सामान्यतया अपरेटर ट्रिगर चाहिन्छ।
मेसिन टर्चको सट्टामा CNC नियन्त्रकबाट बाहिरी स्टार्ट कमाण्ड चाहिन्छ।
एक यान्त्रिक प्रणाली पनि आवश्यक हुन सक्छ:
चाप-ठीक प्रतिक्रिया;
भोल्टेज आउटपुट;
ओमिक सेन्सिङ;
स्वचालित टर्च-उचाइ नियन्त्रण।
तसर्थ, हात र यान्त्रिक टर्चहरू बीचको रूपान्तरणमा टर्च ह्यान्डल परिवर्तन गर्नु भन्दा धेरै समावेश हुन सक्छ।
किन CNC प्लाज्मा टर्च अनुकूलतालाई थप जानकारी चाहिन्छ?
एक मानक प्रतिस्थापन ह्यान्ड-टर्च अर्डर आवश्यक हुन सक्छ:
मेसिन मोडेल + कनेक्टर फोटो + एम्पेरेज
एक यान्त्रिक मशाल अर्डर पर्याप्त थप जानकारी आवश्यक हुन सक्छ।
उदाहरणका लागि:
वस्तु
किन यो महत्त्वपूर्ण छ
पावर स्रोत आउटपुट
टर्च क्षमता निर्धारण गर्दछ
म्यानुअल वा यान्त्रिक प्रयोग
नियन्त्रण इन्टरफेस निर्धारण गर्दछ
सुरु विधि
इग्निशन सर्किट मिल्नुपर्छ
मुख्य पावर जडान
काट्ने धारा बोक्छ
पायलट-चाप जडान
चाप प्रारम्भ समर्थन गर्दछ
ग्यास कन्फिगरेसन
काट्ने प्रक्रिया मिल्नुपर्छ
चिसो प्रकार
हावा/ग्यास वा तरल चिसो
सीसा लम्बाइ
स्थापनालाई असर गर्छ
CNC स्टार्ट सिग्नल
टर्च फायरिङ नियन्त्रण गर्दछ
चाप पुष्टि
स्वचालन द्वारा प्रयोग गरिएको
उचाइ-नियन्त्रण इन्टरफेस
उचाइ काट्ने समर्थन गर्दछ
ओमिक सेन्सिङ
प्लेट पत्ता लगाउन समर्थन गर्न सक्छ
प्रणाली जति अधिक स्वचालित हुन्छ, त्यति नै महत्त्वपूर्ण पूर्ण इन्टरफेस पुष्टि हुन्छ।
किन प्लाज्मा टर्च लीड लम्बाइ पनि एक अनुकूलता मुद्दा हो?
सीसा लम्बाइलाई प्रायः सुविधा विनिर्देशको रूपमा व्यवहार गरिन्छ।
यो एक ईन्जिनियरिङ् विशिष्टता पनि हुन सक्छ।
लामो टर्च नेतृत्वले असर गर्छ:
विद्युत प्रतिरोध;
ग्याँस प्रवाह प्रतिक्रिया;
तरल-चिसो प्रणालीहरूमा शीतलक परिसंचरण;
केबल मार्ग;
CNC मेसिन आन्दोलन।
त्यसकारण प्रतिस्थापन नेतृत्व 'पर्याप्त लामो' हुनुको सट्टा उद्देश्य स्थापनासँग मेल खानुपर्छ।
आकस्मिक रूपमा एक सटीक प्लाज्मा टर्च-लीड असेंबली परिमार्जन नगर्नुहोस्।
जटिल प्रणालीहरूमा, नली र नेतृत्व लम्बाइ डिजाइन अपरेटिङ कन्फिगरेसनको भाग हुन सक्छ।
किन 'सेम टर्च मोडेल' को अर्थ सधैं 'उही कनेक्टर' हुँदैन?
यो एक महत्त्वपूर्ण खरिद मुद्दा हो।
टर्च परिवारको नामले प्राय: फ्रन्ट-एन्ड टर्च प्रणालीलाई पहिचान गर्छ , आवश्यक छैन कि हरेक पछाडिको जडान विश्वव्यापी रूपमा आपूर्ति गरिन्छ।
एउटै आधारभूत टर्च प्लेटफर्म सम्भावित रूपमा विभिन्नसँग आपूर्ति गर्न सकिन्छ:
पछाडि कनेक्टरहरू;
ट्रिगर प्लगहरू;
पायलट-चाप टर्मिनलहरू;
केबल लम्बाइ;
मेसिन एडेप्टरहरू।
यही कारणले गर्दा वितरक खरिद अर्डरमा कहिले पनि समावेश हुनु हुँदैन:
'20 pcs प्लाज्मा टर्च चाहिन्छ, 6 m।'
एक धेरै सुरक्षित विशिष्टता हो:
टर्च परिवार + हालको मूल्याङ्कन + केबल लम्बाइ + रियर जडान + ट्रिगर जडान + पायलट-चाप जडान + अनुप्रयोग
यसले क्रेता र निर्माता दुवैको लागि अस्पष्टता कम गर्दछ।
प्लाज्मा टर्च अर्डर गर्नु अघि वितरकहरूले के जानकारी सङ्कलन गर्नुपर्छ?
धेरै प्रतिस्थापन-मशाल सोधपुछको लागि, उद्धरण गर्नु अघि निम्न जानकारी सङ्कलन गर्नुहोस्।
1. शक्ति स्रोत मोडेल
नेमप्लेटमा देखाइएको सही मेसिन मोडेलको लागि सोध्नुहोस्।
मेमोरीबाट टाइप गरिएको जानकारीमा मात्र भरोसा नगर्नुहोस्।
एक नेमप्लेट फोटो राम्रो छ।
2. अवस्थित टर्च मोडेल
देखाउने स्पष्ट फोटोहरूको लागि सोध्नुहोस्:
पूर्ण मशाल;
टर्च टाउको;
ह्यान्डल;
केबल;
पछाडि कनेक्टर।
3. वर्तमान काटन
सामान्य र अधिकतम काटन amperage पुष्टि गर्नुहोस्।
प्रतिस्थापन टर्च पर्याप्त वर्तमान क्षमता हुनुपर्छ।
4. जडान शैली
टर्चले प्रयोग गर्छ कि गर्दैन भनेर निर्धारण गर्नुहोस्:
एकीकृत केन्द्रीय कनेक्टर;
थ्रेडेड/अलग-सीसा कनेक्टर;
यान्त्रिक बहु-लाइन जडान।
5. मुख्य पावर/ग्यास फिटिङ
पुष्टि गर्नुहोस्:
थ्रेड आयाम;
कनेक्टर लिङ्ग;
युग्मन आकार;
ग्यास बाटो।
6. ट्रिगर कनेक्टर
देखाउने क्लोज-अप फोटो अनुरोध गर्नुहोस्:
प्लग आकार;
पिन गणना;
पिन स्थिति।
7. पायलट-आर्क जडान
पायलट जडान हो कि भनेर पुष्टि गर्नुहोस्:
एकीकृत;
अलग;
टर्मिनल शैली;
प्लग शैली।
8. सुरु विधि
प्लाज्मा पावर स्रोत द्वारा प्रयोग गरिएको आर्क-स्टार्ट प्रणाली निर्धारण गर्नुहोस्।
यो बिजुली अनुकूलता को लागी आवश्यक छ।
9. हात वा यान्त्रिक टर्च
टर्च हुनेछ कि भनेर पुष्टि गर्नुहोस्:
ह्यान्डहेल्ड, मेसिन-माउन्ट वा CNC -सञ्चालित।
10. केबल लम्बाइ
आवश्यक वास्तविक लम्बाइ पुष्टि गर्नुहोस्।
स्वचालित रूपमा लामो केबल प्रतिस्थापन नगर्नुहोस्।
वितरकहरूको लागि प्लाज्मा मशाल अनुकूलता चेकलिस्ट
कुनै पनि प्रतिस्थापन प्लाज्मा टर्च अर्डर पुष्टि गर्नु अघि यो तालिका प्रयोग गर्नुहोस्।
जाँच गर्नुहोस्
जानकारी आवश्यक छ
यदि गलत छ भने जोखिम
टर्च प्रकार
हात / मेसिन
असंगतता नियन्त्रण गर्नुहोस्
एम्पेरेज
वास्तविक काटन वर्तमान
अत्यधिक तताउने वा सीमित क्षमता
चिसो
हावा/ग्यास/तरल पदार्थ
थर्मल असंगति
मुख्य कनेक्टर
प्रकार र आयामहरू
स्थापना गर्न सकिँदैन
थ्रेड
व्यास र पिच
मेकानिकल बेमेल
ट्रिगर प्लग
पिन र लेआउट
टर्च सुरु हुनेछैन
पायलट चाप
कनेक्टर र सर्किट
आर्क-स्टार्ट विफलता
प्रणाली सुरु गर्नुहोस्
शक्ति-स्रोत सुरु विधि
विद्युत असंगति
ग्यास जडान
पोर्ट र फिटिंग
चुहावट वा ग्यास प्रवाह छैन
CNC इन्टरफेस
आवश्यक संकेतहरू
स्वचालन विफलता
केबल लम्बाइ
आवश्यक स्थापना लम्बाइ
मार्ग/कार्यसम्पादन समस्या
उपभोग्य वस्तुहरू
सही टर्च परिवार
गलत सञ्चालन
यो तालिका वितरकहरूका लागि विशेष रूपमा उपयोगी छ जसले बहु बजारहरूको लागि प्रतिस्थापन प्लाज्मा टर्चहरू स्टक गर्दछ।
बेमेल प्लाज्मा टर्चको सबैभन्दा सामान्य संकेतहरू के हुन्?
एक कनेक्टर बेमेलको मतलब सधैं टर्चले जडान गर्न अस्वीकार गर्छ भन्ने होइन।
कहिलेकाहीँ लक्षणहरू स्थापना पछि मात्र देखा पर्दछ।
सामान्य संकेतहरू समावेश छन्:
कनेक्टर फिट हुनेछैन
प्रायः सम्भावित कारणहरू:
गलत धागो;
गलत कनेक्टर व्यास;
गलत पुरुष/महिला कन्फिगरेसन;
गलत लक कलर।
कनेक्टर फिट हुन्छ तर टर्च सुरु हुँदैन
जाँच गर्नुहोस्:
ट्रिगर तारिङ;
पिन कन्फिगरेसन;
सुरक्षा सर्किट;
सुरु विधि।
हावा बहन्छ तर त्यहाँ कुनै प्लाज्मा आर्क छैन
जाँच गर्नुहोस्:
पायलट-चाप जडान;
टर्च बिजुली जडान;
इग्निशन-प्रणाली अनुकूलता।
पाइलट आर्क सुरु हुन्छ तर कटिङ आर्क स्थानान्तरण गर्दैन
जाँच गर्नुहोस्:
काम सर्किट;
पायलट/मुख्य चाप कन्फिगरेसन;
मशाल अनुकूलता;
workpiece जडान।
रियर कनेक्टरमा ग्यास चुहावट
जाँच गर्नुहोस्:
फिटिंग प्रकार;
ओ-रिंग / सील;
धागो;
कनेक्टर सिट।
मेसिनले तत्काल गल्ती देखाउँछ
सम्भावित कारणहरू समावेश छन्:
असंगत सुरक्षा सर्किट;
गलत नियन्त्रण-पिन असाइनमेन्ट;
गलत टर्च पत्ता लगाउने/इन्टरफेस।
के गलत प्लाज्मा टर्च कनेक्टरको प्रयोगले मेसिनलाई नोक्सान गर्न सक्छ?
सम्भवतः, हो।
कनेक्टर बेमेललाई परीक्षण-र-त्रुटि मुद्दाको रूपमा व्यवहार गर्नु हुँदैन।
गलत जडानहरूले सिर्जना गर्न सक्छ:
गरीब उच्च-वर्तमान विद्युत सम्पर्क;
अत्याधिक तातो टर्मिनलहरू;
ग्याँस रिसाव;
क्षतिग्रस्त कनेक्टर पिन;
क्षतिग्रस्त थ्रेडहरू;
स्टार्ट सर्किट त्रुटिहरू;
उपकरण बन्द।
सुरक्षा-महत्वपूर्ण उपकरणहरूको लागि, सँधै पावर-स्रोत कागजातहरू वा अपरेशन अघि पुष्टि गरिएको प्राविधिक डाटा प्रयोग गरेर टर्च अनुकूलता प्रमाणित गर्नुहोस्।
जडानकर्तालाई फिट गर्न जबरजस्ती कहिल्यै नगर्नुहोस्।
प्रमाणित विद्युतीय जानकारी बिना अज्ञात नियन्त्रण पिनहरू पुन: तार नगर्नुहोस्।
किन वितरकहरूले कारखानाहरू भन्दा बढी प्लाज्मा टर्च फर्काउने अनुभव गर्छन्?
धेरै अवस्थामा, कारखानाले पूर्ण विवरण देख्छ।
वितरकले केवल ग्राहक अनुरोध प्राप्त गर्दछ जस्तै:
'मलाई यो प्लाज्मा टर्च चाहिन्छ।'
त्यसपछि वितरकले अपूर्ण अनुरोधलाई सही प्राविधिक कन्फिगरेसनमा रूपान्तरण गर्नुपर्छ।
यसले धेरै जानकारी अन्तरालहरू सिर्जना गर्दछ।
ग्राहक भन्छन्:
'एउटै टर्च।'
वितरक जान्न आवश्यक छ:
एउटै टर्च टाउको?
एउटै कनेक्टर?
एउटै केबल?
एउटै ट्रिगर सर्किट?
एउटै पायलट चाप?
एउटै सुरु विधि?
एउटै amperage?
एउटै हात/मेसिन कन्फिगरेसन?
फिर्ता सामान्यतया हुन्छ किनभने 'उही' प्राविधिक रूपमा परिभाषित गरिएको थिएन।
कसरी वितरकहरूले प्लाज्मा टर्च अनुकूलता रिटर्न घटाउन सक्छन्?
सबैभन्दा प्रभावकारी रणनीति भनेको जडान-पुष्टि प्रक्रिया निर्माण गर्नु हो। प्रत्येक प्रतिस्थापन-मशाल उद्धरणमा
यदि एउटा टर्च परिवारसँग धेरै पछाडि कन्फिगरेसनहरू छन् भने, छुट्टै आन्तरिक SKU हरू सिर्जना गर्नुहोस्।
उदाहरणका लागि:
टर्च परिवार - कनेक्टर A - 5 मि
र
टर्च परिवार - कनेक्टर बी - 5 मि
विभिन्न उत्पादनको रूपमा व्यवहार गर्नुपर्छ।
चरण 4: जडान रेखाचित्र प्रयोग गर्नुहोस्
एउटा सानो आयामी रेखाचित्रले लामो इमेल भन्दा धेरै त्रुटिहरू रोक्न सक्छ।
उपयोगी आयामहरू समावेश छन्:
थ्रेड व्यास;
थ्रेड पिच;
कनेक्टर व्यास;
पिन लेआउट;
पिन स्पेसिङ;
टर्मिनल प्रकार।
चरण 5: बल्क अर्डर अघि नमूनाहरू पुष्टि गर्नुहोस्
नयाँ वितरक परियोजनाहरूको लागि, नमूना प्रमाणीकरण विशेष गरी मूल्यवान छ।
अनुमोदन:
टर्च + केबल + कनेक्टर + मेसिन अनुकूलता
ठूलो सूची अर्डर राख्नु अघि।
व्यावसायिक प्लाज्मा टर्च RFQ मा के समावेश गर्नुपर्छ?
एक बलियो वितरक RFQ समावेश हुनुपर्छ:
उत्पादन: प्लाज्मा काट्ने टर्च एप्लिकेसन: ह्यान्डहेल्ड वा मेकानाइज्ड काट्ने करन्ट: ___ एक टर्च लिड लम्बाइ: ___ मिटर कूलिंग: एयर/ग्यास वा पानी कूल्ड मुख्य कनेक्टर: फोटो/ड्राइङ जोडिएको थ्रेड साइज: ___ ट्रिगर कनेक्टर: ___ पिनहरू पायलट आर्क जडान: ___ सुरु विधि: ___ शक्ति स्रोत मोडेल: ___ पावर स्रोत मोडेल: ___ पावर सोर्स मोडेल: ___ रिक्विटी OEM आवश्यकताहरु: ___
यो ढाँचाले पछाडि र अगाडि सञ्चारलाई कम गर्छ।
कुन प्लाज्मा टर्च कनेक्टर प्रकार उत्तम छ?
त्यहाँ कुनै विश्वव्यापी 'उत्तम' कनेक्टर छैन।
प्रत्येक कन्फिगरेसनका फाइदाहरू छन्।
कनेक्टर प्रणाली
मुख्य लाभ
उत्तम प्रयोग
एकीकृत केन्द्रीय कनेक्टर
द्रुत स्थापना
सामान्य प्रतिस्थापन र उत्पादन उपकरण
पावर/ग्यास + नियन्त्रण लिडहरू अलग गर्नुहोस्
सरल संरचना र सेवायोग्यता
सामान्य-उद्देश्य प्लाज्मा प्रणाली
मेकानाइज्ड बहु-लाइन इन्टरफेस
ठूलो नियन्त्रण क्षमता
CNC र स्वचालित काटन
अनुकूलता कनेक्टर शैली भन्दा बढी महत्त्वपूर्ण छ।
उत्तम प्लाज्मा टर्च जडान भनेको ग्राहकको पावर स्रोत, स्टार्ट सर्किट, काट्ने प्रक्रिया र नियन्त्रण प्रणालीसँग सही रूपमा काम गर्न डिजाइन गरिएको हो।.
वितरकहरूले प्रतिस्थापन प्लाज्मा कटिङ टर्च कसरी चयन गर्नुपर्छ?
निम्न अनुक्रम प्रयोग गर्नुहोस्:
मेसिन → वर्तमान → सुरु विधि → टर्च प्रकार → मुख्य कनेक्टर → पाइलट आर्क → ट्रिगर → कुलिङ → केबल लम्बाइ → उपभोग्य वस्तुहरू
प्रक्रिया उल्टो नगर्नुहोस्।
टर्च चित्रबाट सुरु गरेर र पछि सबै कुरा मिलाउन खोज्दा अनावश्यक जोखिम सिर्जना हुन्छ।
एक पेशेवर वितरकले पहिले प्लाज्मा पावर स्रोत आवश्यकताहरू पहिचान गर्नुपर्छ र त्यसपछि तिनीहरूलाई सन्तुष्ट पार्ने टर्च कन्फिगरेसन चयन गर्नुपर्छ।
प्लाज्मा टर्च जडान गल्तीहरू जुन वितरकहरूले कहिल्यै गर्नु हुँदैन
यी अनुमानहरू त्याग्नुहोस्:
'प्लग फिट हुन्छ, त्यसैले यो उपयुक्त छ।'
जरूरी छैन।
'मशालको टाउको उस्तै देखिन्छ।'
पछाडिको बिजुली जडान फरक हुन सक्छ।
'एम्पेरेज एउटै हो।'
इग्निशन र नियन्त्रण सर्किट अझै असंगत हुन सक्छ।
'यससँग उही संख्यामा पिनहरू छन्।'
पिन असाइनमेन्ट फरक हुन सक्छ।
'लामो केबल सधैं राम्रो हुन्छ।'
प्रणाली एक विशेष नेतृत्व कन्फिगरेसनको लागि डिजाइन गरिएको हुन सक्छ।
'मेसिन टर्च भनेको ह्यान्डल बिनाको हात टर्च मात्र हो।'
स्वचालित प्रणालीहरूलाई अतिरिक्त नियन्त्रण र सेन्सिङ कार्यहरू आवश्यक पर्दछ।
यी धारणाहरू धेरै टार्ने योग्य प्रतिस्थापन-मशाल विवादहरूको लागि जिम्मेवार छन्।
FAQ प्लाज्मा कटिङ टर्च जडानहरू बारे
के प्लाज्मा कटिङ टर्च विश्वव्यापी छ?
होइन। प्लाज्मा काट्ने टर्चहरू विश्वव्यापी रूपमा आदानप्रदान गर्न योग्य छैनन्। टर्चले पावर स्रोतको एम्परेज, जडान शैली, ग्यास पथ, पायलट-आर्क सर्किट, ट्रिगर तारिङ, सुरु विधि र जहाँ लागू हुन्छ, CNC वा कूलिङ इन्टरफेससँग मेल खानुपर्छ।
मसँग कुन प्लाज्मा टर्च कनेक्टर छ भनेर कसरी थाहा पाउने?
पूरा पछाडिको कनेक्टरको फोटो खिच्नुहोस् र पहिचान गर्नुहोस् कि यसले एक एकीकृत केन्द्रीय युग्मन, छुट्टै नियन्त्रण तारहरू भएको थ्रेडेड मुख्य जडान वा बहु-लाइन मेकानाइज्ड इन्टरफेस प्रयोग गर्दछ। मेसिन मोडेल, पिन काउन्ट, थ्रेड डाइमेन्सन र पायलट-आर्क जडान पनि रेकर्ड गर्नुहोस्।
के दुई प्लाज्मा टर्च कनेक्टरहरू समान देखिन सक्छन् तर फरक हुन सक्छन्?
हो। विभिन्न आन्तरिक पिनहरू, तारिङ असाइनमेन्टहरू, पायलट-आर्क जडानहरू वा नियन्त्रण सर्किटहरू प्रयोग गर्दा दुई कनेक्टरहरूले समान बाहिरी आकार साझा गर्न सक्छन्। शारीरिक फिटले मात्र विद्युतीय अनुकूलता प्रमाणित गर्दैन।
किन मेरो प्रतिस्थापन प्लाज्मा टर्च फिट हुन्छ तर सुरु हुँदैन?
सामान्य कारणहरूमा गलत ट्रिगर तारिङ, पाइलट-आर्क असंगतता, फरक स्टार्ट सिस्टम, गलत पिन असाइनमेन्ट वा सेफ्टी/इन्टरलक सर्किट बेमेल समावेश छ।
प्रतिस्थापन प्लाज्मा टर्च अर्डर गर्दा मैले कुन जानकारी पठाउनुपर्छ?
पावर-स्रोत मोडेल, अवस्थित टर्च मोडेल, काट्ने एम्परेज, टर्च लम्बाइ, पूरा कनेक्टर फोटोहरू, ट्रिगर प्लग, पायलट-आर्क जडान, थ्रेड आयामहरू र अनुप्रयोग ह्यान्डहेल्ड वा मेकानाइज्ड छ कि छैन पठाउनुहोस्।
के ह्यान्ड प्लाज्मा टर्च र CNC प्लाज्मा टर्चहरू आदानप्रदान गर्न सकिन्छ?
स्वतः होइन। मेकानाइज्ड प्रणालीहरूलाई बाह्य स्टार्ट सिग्नलहरू, चाप पुष्टिकरण, भोल्टेज संकेतहरू, सेन्सिङ सर्किटहरू वा मानक ह्यान्ड टर्चद्वारा प्रयोग नगरिएका अन्य इन्टरफेसहरू आवश्यक पर्न सक्छन्।
के प्लाज्मा टर्च केबल लम्बाइ फरक छ?
हो। केबल लम्बाइले स्थापना, बिजुली प्रतिरोध, ग्यास वितरण र अधिक जटिल प्रणालीहरूमा, कूलिंग र मेसिनको आन्दोलनलाई असर गर्छ। सम्भव भएसम्म अनुप्रयोगको लागि अभिप्रेत लिड लम्बाइ प्रयोग गर्नुहोस्।
के गलत प्लाज्मा टर्च कनेक्टरले उपकरणलाई क्षति पुर्याउन सक्छ?
गलत जडानले खराब विद्युतीय सम्पर्क, ओभरहेटिंग, ग्यास चुहावट, कनेक्टर क्षति वा नियन्त्रण-प्रणाली त्रुटिहरू निम्त्याउन सक्छ। प्रमाणित प्राविधिक जानकारी बिना अज्ञात प्लाज्मा टर्च कनेक्टरलाई जबरजस्ती वा प्रयोगात्मक रूपमा पुन: तार नगर्नुहोस्।
निष्कर्ष: वितरकहरूले प्लाज्मा टर्च जडान बेमेलबाट कसरी बच्न सक्छन्?
प्लाज्मा काट्ने मशाल अनुकूलता एक्लै उपस्थिति द्वारा पुष्टि हुनु हुँदैन।
तीन जडान कोटिहरू वितरकहरूले प्राय: भेद गर्न आवश्यक छ:
1. एकीकृत केन्द्रीय कनेक्टरहरू 2. थ्रेडेड पावर/ग्यास जडानहरू अलग-अलग ट्रिगर र पायलट-आर्क लिडहरू 3. मेकानाइज्ड/ CNC बहु-लाइन टर्च जडानहरू
सबैभन्दा महत्त्वपूर्ण नियम हो:
भौतिक रूपमा फिट हुने कनेक्टर विद्युतीय वा कार्यात्मक रूपमा उपयुक्त हुँदैन।
प्रतिस्थापन प्लाज्मा टर्च अर्डर गर्नु अघि, प्रमाणित गर्नुहोस्:
पावर स्रोत + एम्पेरेज + टर्च प्रकार + सुरु विधि + मुख्य जडान + ग्यास पथ + पायलट आर्क + ट्रिगर तारिङ + कुलिङ + केबल लम्बाइ।
वितरकहरूका लागि, प्राविधिक पुष्टिको यो सानो रकमले महँगो फिर्तीलाई रोक्न, ग्राहक गुनासोहरू कम गर्न, उद्धरण शुद्धता सुधार गर्न र प्रतिस्थापन-टर्च सूची व्यवस्थापन गर्न सजिलो बनाउन सक्छ।
OEM परियोजनाहरू र बल्क खरिदका लागि, उत्पादन अघि शक्ति-स्रोत जानकारी, हालको टर्च फोटोहरू, पछाडि कनेक्टर विवरणहरू र आवश्यक केबल लम्बाइ प्रदान गर्नुहोस्। एक निर्माताले उत्पादनको उपस्थितिमा मात्र भर पर्नुको सट्टा टर्च कन्फिगरेसनलाई वास्तविक अनुप्रयोगमा मिलाउन सक्छ।
यो वेबसाइटले कुकीहरू र समान प्रविधिहरू ('कुकीहरू') प्रयोग गर्दछ। तपाईंको सहमतिको अधीनमा, विश्लेषणात्मक कुकीहरू प्रयोग गर्नेछ जुन तपाइँको रुचि सामग्री ट्र्याक गर्न, र मार्केटिङ कुकीहरू रुचि-आधारित विज्ञापन प्रदर्शन गर्न। हामी यी उपायहरूको लागि तेस्रो-पक्ष प्रदायकहरू प्रयोग गर्छौं, जसले डेटालाई आफ्नै उद्देश्यका लागि पनि प्रयोग गर्न सक्छ।
तपाईंले 'सबै स्वीकार गर्नुहोस्' क्लिक गरेर वा तपाईंको व्यक्तिगत सेटिङहरू लागू गरेर आफ्नो सहमति दिनुहुन्छ। तपाईंको डाटा त्यसपछि EU बाहिरका ते�
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių