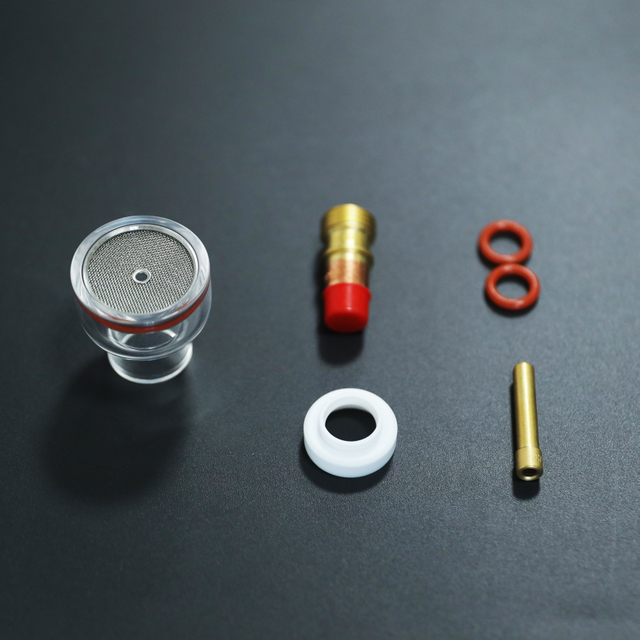
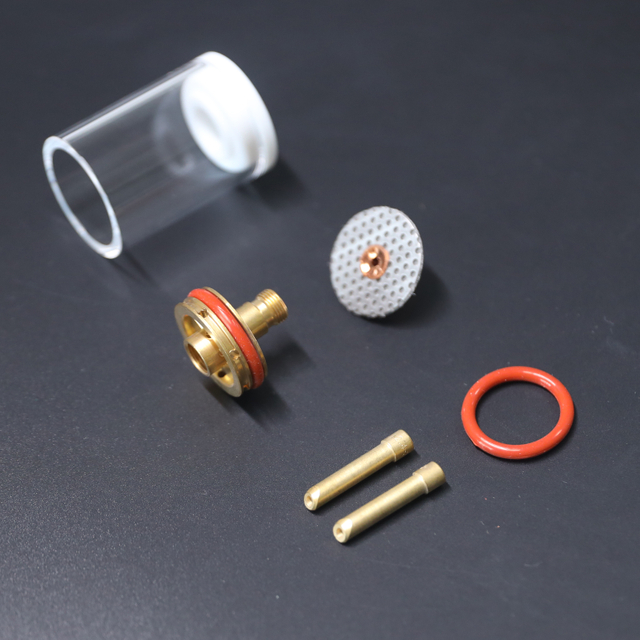
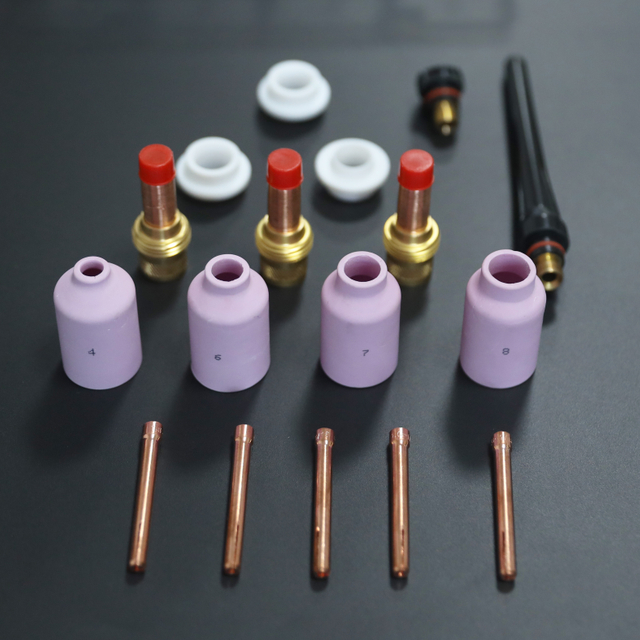
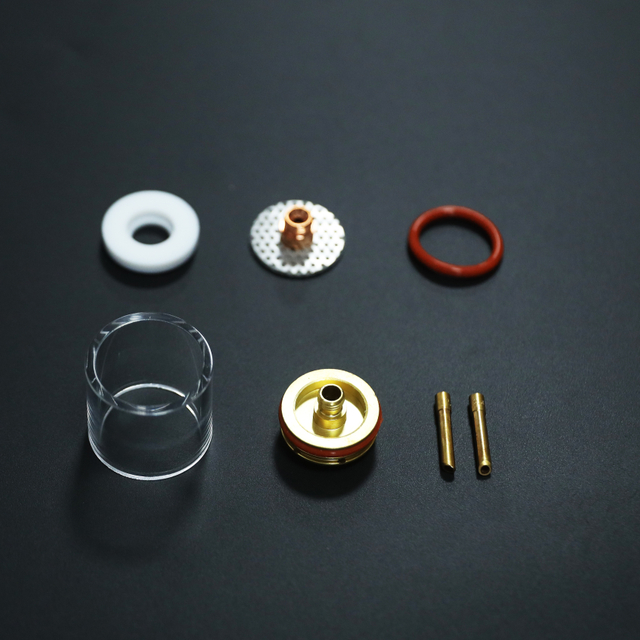
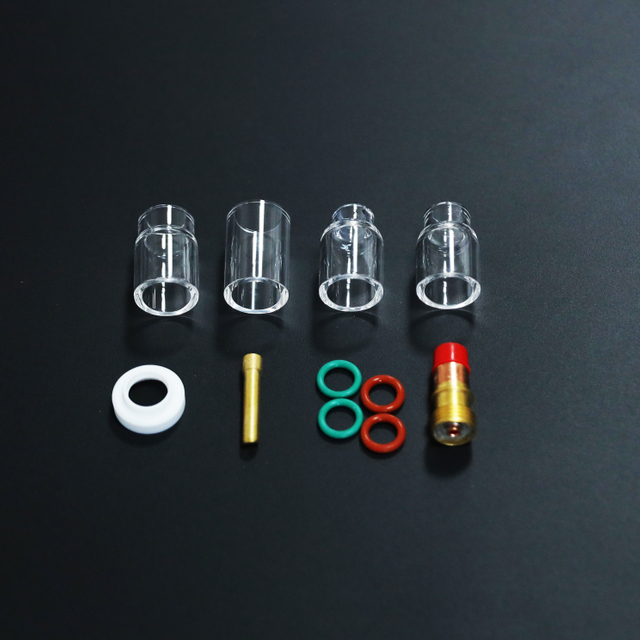
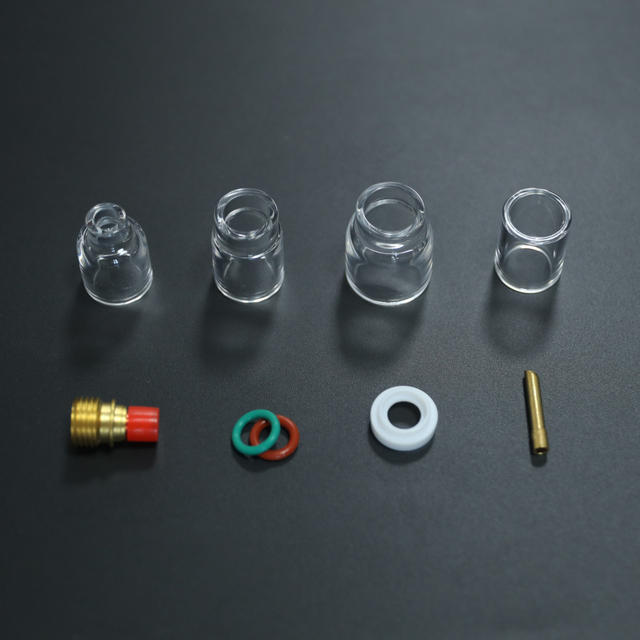
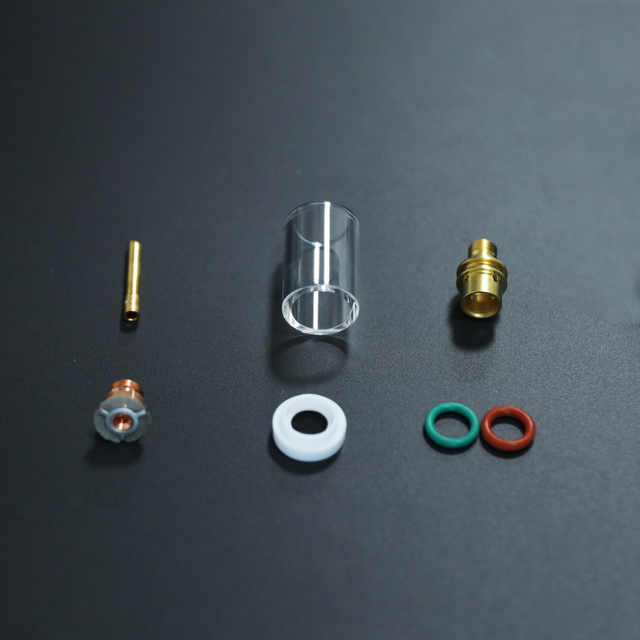
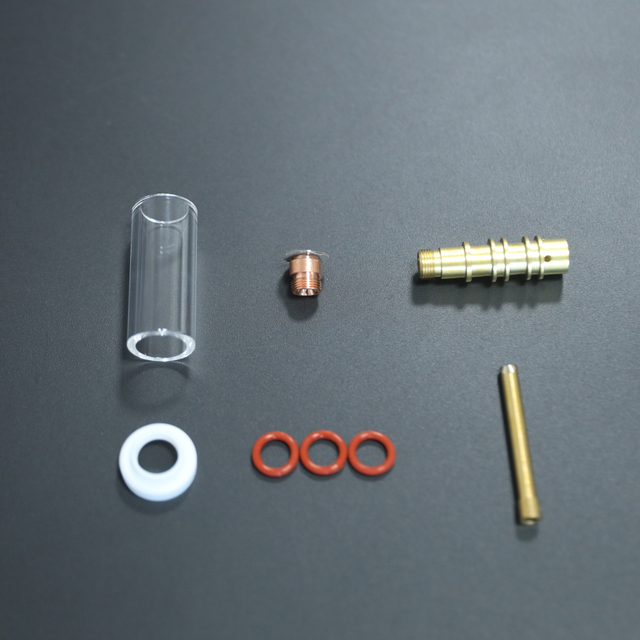
Die verhouding tussen 'n wolframelektrode en 'n keramiekspuitpunt in 'n TIG-sweisopstelling word dikwels as 'n saak van gerief behandel eerder as 'n presiese ingenieursbesluit. Sweisers soek gereeld 'n standaard 2%-toriumelektrode en 'n generiese alumina-beker sonder om in ag te neem hoe hul interaksie boogstabiliteit, beskermgasdoeltreffendheid en uiteindelik die kwaliteit van die sweisafsetting beheer. Wanneer produksievereistes verskuif na gespesialiseerde gesamentlike toegang, nie-standaard uitsteeklengtes, of streng kosmetiese standaarde, moet die keuse van elektrode tipe en deursnee gemaak word in direkte ooreenstemming met die geometrie van die pasgemaakte mondstuk wat gebruik word.
A pasgemaakte keramiekspuitpunt is selde 'n kosmetiese opgradering. Dit word tipies gespesifiseer om 'n spesifieke probleem op te los: sweis binne 'n diep groef, die verbetering van gasbedekking op reaktiewe metale, die vermindering van hitte-handtekening in stywe samestellings, of die bestuur van turbulente gasvloei teen uiterste stroomsterktes. Wanneer die mondstukprofiel verander, verander die termiese en vloeistofdinamika rondom die wolframpunt. 'n Elektrode wat foutloos in 'n standaard nr. 8-beker gewerk het, kan vinnige agteruitgang, wisselvallige boogdwaal of oormatige oksidasie vertoon wanneer dit binne 'n verlengde, nou-opening pasgemaakte spuitstuk geplaas word.
Hierdie gids verskaf 'n gedetailleerde, tegnies-gegronde raamwerk vir die keuse van die optimale wolframelektrode om jou pasgemaakte spuitpuntgeometrie aan te vul. Ons sal die elektrochemiese kenmerke van verskeie wolfraamlegerings, die impak van deursneekeuse op hitteversadiging binne beperkte spuitpuntruimtes en die praktiese gevolge van elektrodepuntgeometrie ondersoek wanneer dit met nie-standaard keramiekprofiele gepaard gaan.
Verstaan die termiese omgewing binne 'n pasgemaakte keramiekspuitstuk
Voordat u 'n elektrode kies, is dit noodsaaklik om die mikro-omgewing wat deur 'n pasgemaakte mondstuk geskep word, te ontleed. Die interne volume, boordiameter en wanddikte van 'n keramiekbeker beïnvloed drie kritieke faktore wat elektrodeprestasie bepaal.
Gasvloeidinamika en elektrodeverkoeling
In 'n standaard kort koppie vloei argon relatief onbelemmerd om die spankragliggaam en spoel oor die wolframpunt voordat dit die sweisswembad omhul. In 'n pasgemaakte mondstuk wat ontwerp is vir uitgebreide reikwydte - wat dikwels na verwys word as 'n diep sok of gaslensverlengbeker - word die gas deur 'n langer, stywer kanaal gedwing. Alhoewel dit dikwels die laminêre vloei by die sweissone verbeter, skep dit 'n duidelike termiese uitdaging vir die wolframelektrode.
Die elektrodeskag binne-in die boring word omring deur 'n grenslaag warm, stadigbewegende afskermgas. Omdat die pasgemaakte mondstuk radiale hitte-afvoer beperk, behou die wolfraamliggaam aansienlik meer hitte as wat dit in 'n opelug- of standaardbekerkonfigurasie sou hê. Hierdie verhoogde massatemperatuur versnel die tempo van elektronemissiedegradasie, veral by die koppelvlak waar die elektrode die spankrag binnedring. As die elektrodekeuse nie rekening hou met hierdie verminderde konvektiewe verkoeling nie, sal die operateur die punt opmerk 'balling' onvoorspelbaar, vinnig op die sywand erodeer, of veroorsaak dat die agterkap oorverhit.
Booglengtebeperkings en uitsteekvereistes
Pasgemaakte spuitpunte word dikwels gebruik omdat die gesamentlike konfigurasie 'n spesifieke elektrode-uitsteekafstand vereis. As die boring smal is, word die elektrode effektief deur keramiek gehul vir die grootste deel van sy blootgestelde lengte. Dit verander die elektriese eienskappe van die boog.
Wanneer die wolfraam diep in 'n keramiekbuis versteek is, moet die boog eers die binnewand van die spuitstuk 'klim' voordat dit uitkom. Hierdie verskynsel, bekend as nozzle wall arcing of 'stray arc,' is 'n algemene mislukkingsmodus in diepboorpasgemaakte toepassings. Dit vind plaas wanneer die elektronemissiepad vind dat die keramiekwand 'n aantrekliker grondpad is as die werkstuk. Die keuse van 'n elektrode met 'n laer werkfunksie en strenger elektronemissiefokus is van kritieke belang om te verhoed dat die boog aan die sywand heg en die pasgemaakte spuitstuk vernietig.
Tungsten-elektrodeklassifikasies en hul geskiktheid vir nie-standaard spuitpunte
Die American Welding Society (AWS A5.12) klassifikasiestelsel definieer verskeie afsonderlike wolframelektrode-samestellings. Alhoewel baie as 'universeel' bemark word, verskil hul werkverrigting binne 'n pasgemaakte keramiekspuitpunt dramaties as gevolg van verskille in termiese geleidingsvermoë en elektronemissiepatrone.
2% Thoriated Tungsten (AWS EWTh-2, Red Band)
Hierdie elektrode bly die industrie-maatstaf vir GS-sweis van koolstofstaal, vlekvrye staal en nikkellegerings. Dit bied uitsonderlike boogbegin-eienskappe en handhaaf 'n skerp, stabiele punt onder hoë stroomsterkte.
Wanneer dit binne 'n pasgemaakte diep-reik spuitstuk gebruik word, bied toriated wolfram 'n spesifieke risikoprofiel. Omdat dit staatmaak op 'n presisie-gemaalde skerp punt om die boogstroom te fokus, sal enige afwyking in puntkonsentrisiteit relatief tot die spuitpuntboring tot onmiddellike boogafbuiging na die keramiekwand lei. Verder veroorsaak die verminderde verkoeling binne 'n smal keramiekbeker dat die toriaatpunt mikro-krake by die graangrense ervaar as gevolg van termiese siklusse. Alhoewel dit gewoonlik nie tot katastrofiese mislukking lei nie, lei dit tot 'n toestand bekend as 'spoeg,' waar klein deeltjies wolfram in die sweispoel neerslaan. In lugvaart of farmaseutiese sweistoepassings waar pasgemaakte spuitpunte is algemeen as gevolg van stywe toegang, toriated elektrodes word toenemend benadeel as gevolg van hierdie kontaminasie potensiaal en die gepaardgaande lae-vlak radioaktiwiteit.
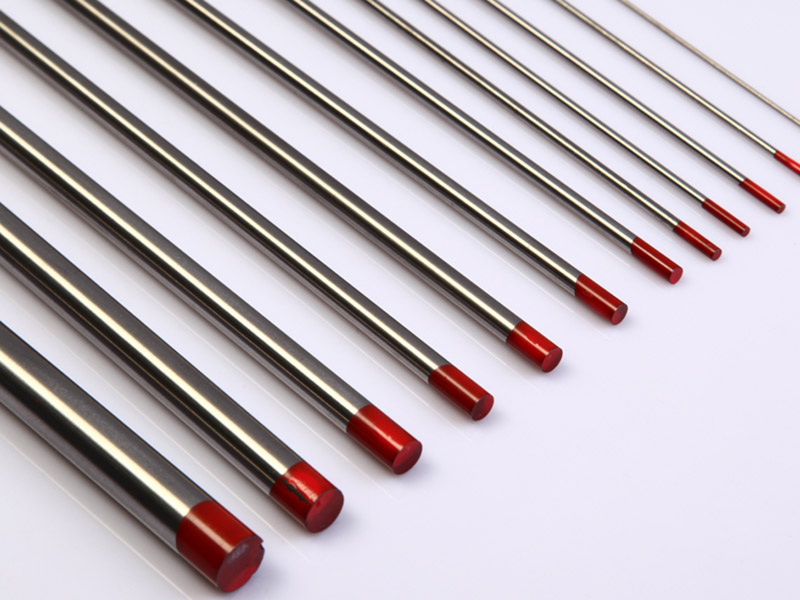
2% Lanthanated Tungsten (AWS EWLa-2, Blue Band)
Lantanated elektrodes het grootliks toriated elektrodes in baie winkels vervang omdat hulle soortgelyke of voortreflike boogstabiliteit bied sonder radioaktiewe hantering vereistes. Vir pasgemaakte spuitpunttoepassings bied die materiaaleienskappe van gelantaneerde wolfram 'n duidelike voordeel: laer grootmaat weerstand by verhoogde temperature.
Binne 'n lang, smal keramiekspuitpunt word die elektrodeskag aansienlik verhit. Die laer weerstand van gelantaneerde materiaal beteken dat dit minder van die sweisstroom omskakel in weerstandhitte langs die lengte van die staaf. Dit lei tot 'n koeler lopende steel en minder termiese uitsetting binne die spankrag liggaam. Dit is 'n kritieke detail wanneer 'n pasgemaakte diepboringspuitstuk gebruik word. Oormatige termiese uitsetting van die wolfram kan veroorsaak dat dit binne-in die spantang vassit, wat elektrodeverstelling of vervanging moeilik maak sonder om die warm mondstuk te verwyder. Lanthaneerde elektrodes, veral in deursnee van 1,6 mm en 2,4 mm, bied die mees vergewensgesinde termiese profiel vir pasgemaakte, nou-toleransie keramiekkoppies.
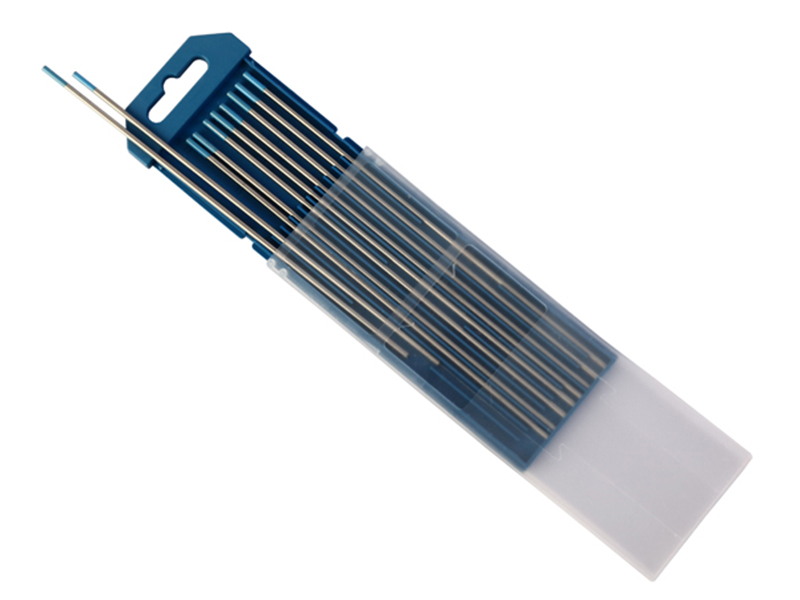
Cerated Tungsten (AWS EWCe-2, Grey Band)
Cerated elektrodes blink uit in lae-amperage toepassings, veral wanneer omskakelaar-gebaseerde kragbronne gebruik word. Hulle bied uitstekende boog wat begin by baie lae strome, dikwels so laag as 5 ampère.
Die primêre sinergie tussen gesereerde wolfram en pasgemaakte spuitpuntgeometrie word gevind in orbitale buissweiswerk en instrumentpastoepassings met 'n klein deursnee. In hierdie scenario's is die pasgemaakte keramiekspuitstuk dikwels uiters kompak, met 'n boordeursnee wat net effens groter is as die elektrode self. Die ceriated elektrode se vermoë om 'n stabiele, nie-onreëlmatige boogkeël teen lae stroomdigthede te handhaaf, verhoed dat die boog na die kant van die spuitkop flikker. As die pasgemaakte spuitstuk 'n gaslensverspreiderskerm het wat in die keramiek geïntegreer is, verseker die gladde elektronvloei van 'n ceria-punt dat die laminêre gasstroom ongestoord bly. Turbulensie wat deur 'n onstabiele boogfront ingebring word, sal die voordele van selfs die mees presies gemasjineerde pasgemaakte koppie ontken.
Gesirkoneerde wolfraam (AWS EWZr-1, bruin band)
Zirkoniumwolfram is die voorkeurkeuse vir AC-sweis van aluminium en magnesium. Sy primêre kenmerk is die vermoë om 'n skoon, balvormige eindpunt onder die hoë hitte van die elektrode positiewe (EP) siklus te behou.
Wanneer dit by 'n pasgemaakte aluminium sweisspuitstuk pas, is die geometrie van die elektrodepunt in wisselwerking met die mondstuk se interne taps. 'n Standaard-sirkoniumelektrode sal 'n bal vorm wat ongeveer 1,5 keer die deursnee van die elektrodeskag is. As hierdie bal gevorm word , kan dit die keramiekmuur kontak, wat 'n onmiddellike kortsluiting skep of die koppie kraak. in 'n pasgemaakte smalboor-spuitstuk Daarom is die keuse van elektrode deursnee uiters belangrik. Vir 'n pasgemaakte spuitstuk met 'n binnedeursnee van 8,0 mm, is 'n 3,2 mm-sirkoniumelektrode ongeskik; die resulterende bal sal die boorspeling oorskry. Die korrekte paring vir pasgemaakte, digvrye aluminiumwerk is 'n 1,6 mm of 2,0 mm-sirkoniumelektrode wat tot 'n effense koepel buite die flits gemaal is voordat dit in die pasgemaakte beker geplaas word.
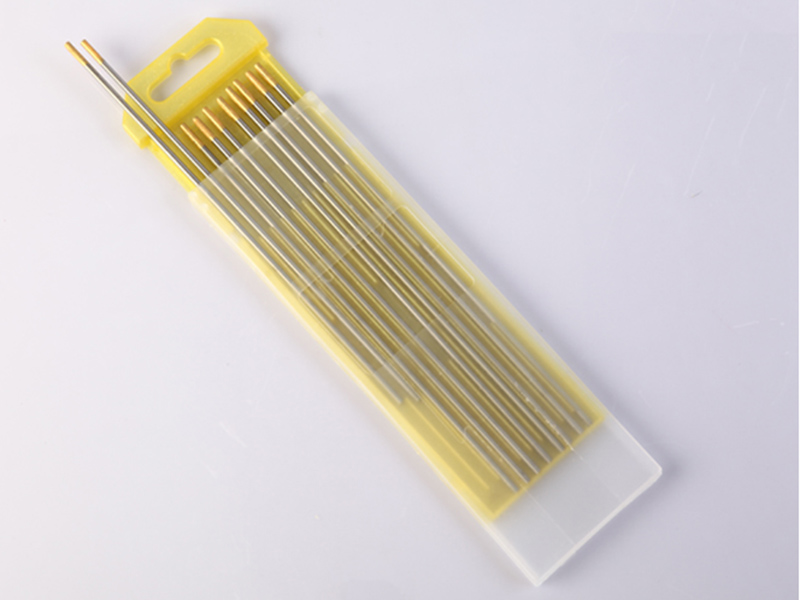
Rare Earth Blends en Tri-Mixes
Moderne elektrodevervaardiging het nie-radioaktiewe mengsels vervaardig wat lantaan-, serium- en yttriumoksiede kombineer. Dit is dikwels kleurgekodeer (bv. Pers of Turkoois bande). Hierdie elektrodes is ontwerp vir breëspektrum werkverrigting.
Vir fasiliteite wat 'n wye verskeidenheid pasgemaakte spuitpuntvorms oor verskillende werkbestellings gebruik, bied 'n driemengsel-elektrode 'n praktiese kompromie. Die byvoeging van yttriumoksied verfyn die korrelstruktuur, wat die elektrodepunt buitengewoon bestand teen splitsing maak wanneer dit onderwerp word aan die termiese skok van vinnige boogbegin in 'n koue, langbereik keramiekspuitpunt. As jou pasgemaakte spuitpunttoepassing hoësiklus, outomatiese sweiswerk behels waar die fakkel vinnig tussen dele indekseer, is die meganiese duursaamheid van 'n driemengselpunt teen die keramiekgaslensskerm 'n meetbare produktiwiteitsvoordeel.
Pas elektrode-deursnee by pasgemaakte mondstukboringspeling
Die mees algemene toesig oor die spesifikasie van pasgemaakte sweis-verbruiksgoedere is die behandeling van elektrode-deursnee en spuitkopboordiameter as onafhanklike veranderlikes. Hulle is meganies en elektries gekoppel.
Die Radiale Opruimingsreël
'n Algemene ingenieursriglyn vir standaardkoppies is dat die deursnee van die spuitkopboor ten minste drie keer die elektrodedeursnee moet wees vir voldoende gasbedekking. Hierdie reël breek egter met pasgemaakte spuitpunte ontwerp vir beperkte toegang. In baie pasgemaakte diepgroefkonfigurasies word die speling verminder tot 1,5 of 2 keer die elektrodedeursnee.
Wanneer die speling min is, neem die snelheid van die afskermgas om die elektrode dramaties toe. Hierdie venturi-effek kan atmosferiese lug in die agterrand van die gasstroom intrek, wat die sweislas besoedel. Om dit te versag, moet die elektrode deursnee verminder word indien moontlik. As die pasgemaakte spuitstuk 'n 6,0 mm-boring het, sal die afstap van 'n 2,4 mm-elektrode na 'n 1,6 mm-elektrode die annulusarea vergroot, wat die gassnelheid vertraag en die risiko van aspirasie verminder.
Elektrode-uitsteek- en hitte-afvoertabelle
Die volgende riglyne is spesifiek van toepassing op pasgemaakte spuitpunte met 'n verlengde lengte (langer as standaard nr. 8 of nr. 10 koppies):
Die verminderde uitsteek-aanbeveling vir pasgemaakte borings is nie 'n beperking van die elektrode nie, maar 'n herkenning van die veranderde termiese ewewig. Die keramiekmuur weerkaats stralingshitte terug op die elektrodeskag, wat die wolfram effektief van die kant af 'gaarmaak'. 'n 2.4 mm-elektrode wat 20 mm in die buitelug verleng is, sal teen ongeveer 800°C by die spankrag-koppelvlak loop. Dieselfde elektrode binne 'n 50 mm lange keramiekbuis met 1 mm radiale speling kan 1 200°C bereik by die koppelvlak van die spantang, wat oksidasie versnel en vassit van die kraagliggaam.
Elektrodepuntvoorbereiding vir nie-standaard mondstukgeometrieë
Die vorm van die wolframpunt bepaal die vorm van die boogkegel. Binne 'n pasgemaakte mondstuk moet die boogkegel die beker verlaat sonder om aan die keramiekmuur te raak. Onooreenstemmende puntgeometrie is die primêre oorsaak van 'loopboog' en 'spuitpunt wat drup.'
Skerppuntslyp vir smal borings
Wanneer 'n pasgemaakte smalboorspuitpunt vir GS-sweiswerk gebruik word, moet die elektrode gemaal word met 'n tapse lengte ongeveer 2,5 keer die elektrodedeursnee. Meer krities, die punt moet absoluut konsentries wees.
In 'n standaardbeker is 'n effens off-senter slyp vergewensgesind omdat die boog ruimte het om te dwaal voordat die werkstuk gevind word. In 'n pasgemaakte langboringspuitstuk, sal 'n off-center maal die elektronstroom onmiddellik in die keramiek sywand lei. Die resultaat is 'n sigbare blou of geel gloed aan die kant van die beker gevolg deur vinnige keramiekafbraak. Vir pasgemaakte spuitpuntwerk is 'n toegewyde wolframslyper met 'n diamantwiel en 'n spantangstyl-elektrodehouer nie 'n luukse nie; dit is 'n prosesvereiste. Handslyp op 'n bankwiel lei tot uitloop wat onversoenbaar is met pasgemaakte koppies met stywe klaring.
Afgekapte wenke vir hoë-amperegepasmaakte koppies
Gepasmaakte spuitpunte word soms gebruik vir hoë-ampère-toepassings (meer as 200 ampère) waar 'n standaardbeker sou smelt of waar gasbedekking uiterste moet wees. In hierdie gevalle is 'n vlymskerp punt teenproduktief. Die hoë stroomdigtheid by die fyn punt veroorsaak dat dit smelt en in die plas val.
Vir 'n pasgemaakte gaslensspuitstuk met groot boorgat wat teen 250 ampère op vlekvrye staal loop, moet die elektrodepunt voorberei word met 'n 'plat' of afgekapte punt. Die plat moet ongeveer 20% tot 30% van die elektrode deursnee wees. Byvoorbeeld, 'n 3,2 mm-elektrode moet 'n plat punt van ongeveer 0,8 mm hê. Hierdie geometrie verbreed die boogkegel, versprei die hitte-insette oor 'n wyer area van die werkstuk terwyl die boogwortel stabiel gehou word. Binne-in die pasgemaakte koppie moet hierdie breër boogkegel in die spuitkop se uitgang deursnee in ag geneem word om te verhoed dat boog na die lip ontstaan.
Balling Dynamics in AC Custom Nozzles
Soos voorheen genoem met zirkoniumwolfram, is die balvorming op die punt dinamies. Dit verander grootte regdeur die sweislas soos die balansbeheer op die AC-golfvorm verskuif.
Wanneer aluminium gesweis word met 'n pasgemaakte spuitstuk wat 'n verlengde reguit boring het (geen interne taps by die uitgang nie), moet die baldeursnee kleiner bly as die spuitkop se uitgangdeursnee. As die bal te groot word, sal die boog die keramiek op die negatiewe halfsiklus 'knip', wat veroorsaak dat die beker van termiese skok breek. Dit is 'n algemene mislukkingsmodus in outomatiese sweisselle waar die operateur nie die spuitstuk fisies monitor nie. Om dit te voorkom, moet die elektrode gereeld geklee word, of die pasgemaakte spuitstuk moet gespesifiseer word met 'n interne afkanting of teenboring by die uitgang om klaring vir die balvormige punt te verskaf.
Sinergie met kolfliggame en gaslenskomponente
Terwyl die fokus op die mondstuk en elektrode-koppelvlak is, kan die meganiese verband tussen die twee nie geïgnoreer word nie. Die spankrag-liggaam plaas die elektrode binne die mondstukboor.
Die belangrikheid van kolliggaamkonsentrisiteit
'n Pasgemaakte keramiekspuitstuk word volgens presiese toleransies gemasjineer, met die veronderstelling dat die elektrode perfek in die boor gesentreer is. As die spankrag-liggaam gedra, gebuig of van lae kwaliteit vervaardig is, sal die elektrode teen 'n hoek binne die pasgemaakte koppie gekant word.
Selfs 'n 1-graad wanbelyning sal die elektrodepunt met 'n paar millimeter verreken oor die lengte van 'n diep-reik spuitstuk. Dit dwing die operateur om te vergoed deur die argonvloeitempo te verhoog om turbulensie te voorkom, wat weer gaskoste verhoog en die risiko loop om lug in die skild in te trek. Wanneer 'n elektrode by 'n pasgemaakte spuitstuk pas, moet die spankragliggaam vir uitloop geïnspekteer word. In presisietoepassings word 'n gaslens-kraagliggaam verkies omdat die diffuserskerm as 'n sentreringsgids vir die elektrode dien, wat verseker dat dit reg langs die as van die pasgemaakte koppie loop.
Elektrode seleksie en gaslens poriegrootte
Gaslensskerms is beskikbaar in verskillende porieëdigthede. Growwe skerms (standaard) werk goed vir swaar argonbedekking. Fyn skerms (ultra-hoë suiwerheid) skep 'n rigiede, lineêre gaskolom.
Die keuse van wolfraamlegering beïnvloed hoe goed die gaskolom ongeskonde bly. Elektrodes met 'n hoër oksied-inhoud (soos lanthanaat of tri-mix) is geneig om elektrone uit te stuur met 'n meer gefokusde 'keël' vorm. Hierdie gefokusde keël versteur nie die laminêre vloei wat deur 'n fyn-porie gaslens geskep word nie. Omgekeerd kan 'n ouer suiwer wolfram-elektrode of 'n swak onderhou toriated punt 'n 'pluim' van boogenergie skep wat deur die gasgrenslaag slaan, wat turbulensie by die uitgang van die pasgemaakte spuitstuk veroorsaak. As jy in pasgemaakte keramiekgereedskap belê om lugvaartgehalte-suiweringsgehalte te bereik, is dit verpligtend om daardie gereedskap met 'n hoëprestasie seldsame-aarde-elektrode te koppel.
Praktiese scenario's en elektrode-passingstrategieë
Om die toepassing van hierdie beginsels te illustreer, oorweeg die volgende algemene vervaardigingsuitdagings waar pasgemaakte spuitpunte ontplooi word.
Scenario een: Diepgroefsweislas op vlekvrye staalpyp (SCH 40)
Die voegvoorbereiding is 'n smal V-groef met 'n 37,5 grade skuins. Die wortelvlak is 2 mm dik. 'n Standaard TIG-beker kan nie in die groef pas sonder om aan die sywande te raak en die boog te kort nie.
Gepasmaakte mondstukspesifikasie: Lang, skraal keramiekspuitpunt met 'n 9,5 mm OD en 'n 6,5 mm ID. Lengte: 45 mm.
Elektrodekeuse: 1,6 mm deursnee, 2% Lanthanated (Blou).
Rasionaal: Die 1,6 mm-deursnee bied speling binne die 6,5 mm-boor terwyl dit voldoende argonvloei toelaat. Die gelantaneerde legering verseker dat die elektrodeskag nie oorverhit en in die spantang bind as gevolg van die beperkte verkoeling nie. Die punt word tot 'n skerp punt gemaal met 'n 2,5x deursnee taps. Die klein deursnee punt fokus die boog presies op die wortelvlak sonder om na die kant van die keramiekbeker te boog.
Scenario twee: Outomatiese orbitale sweis van titaniumbuise
Titaan vereis absolute gasbedekking en geen wolfraambesoedeling nie. Die sweiskop gebruik 'n klemmeganisme met 'n stywe omhulsel.
Gepasmaakte spuitpuntspesifikasie: Kompakte, uitgeboude keramiekbeker met 'n geïntegreerde gaslensfunksie en 'n totale hoogte van 18 mm. Boor-ID: 5,0 mm.
Elektrode seleksie: 1,0 mm deursnee, Ceriaated (grys).
Rasionaal: Die lae stroomsterktevereiste (15-45 ampère) en beperkte ruimte vereis die uitstekende laestroom-aansitvermoë van geserieerde wolfram. Die klein deursnee verseker dat die boog presies gesentreer in die 5,0 mm-boor bly, wat verhoed dat die boog na die titanium-werkstuk dwaal voordat die gasskerm ten volle gevestig is. Die elektrode uitsteek word streng op 4 mm gehou om kontak met die sywand te vermy.
Scenario Drie: Herstel van swaar aluminiumgietwerk
Die herstelarea is 'n holte omring deur dik aluminiumgedeeltes wat as 'n massiewe hitteput dien. Die flits benodig hoë stroomsterkte en breë gasdekking.
Gepasmaakte mondstukspesifikasie: Groot deursnee, kort lengte keramiekbeker (No. 12 ekwivalent) met 'n effense interne afskuining by die uitgangslip.
Elektrodekeuse: 3,2 mm deursnee, gesirkonium (bruin).
Rasionaal: Die 3,2 mm-elektrode kan die 220-280 ampère wat benodig word dra sonder oorverhitting. Die balvormige punt sal tot ongeveer 5,0 mm deursnee vorm. Die pasgemaakte mondstuk se interne afkanting bied klaring vir hierdie bal, wat verhoed dat dit die keramiekrand afknip. Die groot spuitkopboring maak voorsiening vir hoë argonvloeitempo's (25-35 CFH) om die wye gesmelte swembad te beskerm wat tipies is van aluminiumherstel.
Prosesoptimering vir pasgemaakte sweisopstellings
Die interaksie tussen 'n pasgemaakte mondstuk en 'n wolframelektrode word nie 'gestel en vergeet nie.' Dit vereis periodieke proseskontroles om te verseker dat die geometrie optimaal bly.
Visuele inspeksie van elektrodeverkleuring
Verwyder die elektrode na 'n produksielopie en inspekteer die steel - die gedeelte wat binne die keramiekspuitpunt was.
Blou/swart oksied op die steel: Dit dui aan dat die elektrode te warm loop. Die pasgemaakte spuitstuk laat nie genoeg verkoelingsgas toe om oor die kraag liggaamsarea te vloei nie. Oplossing: Verminder die stroomsterkte effens, of skakel oor na 'n elektrode met hoër termiese geleiding (bv. beweeg van 2% Thoriated na 2% Lanthanated).
Slegs verkleuring aan die een kant: Dit dui aan dat die elektrode nie in die spuitpuntboring gesentreer is nie. Oplossing: Kontroleer die spanbout se liggaam reguit en maak seker dat die agterste dop nie ongelyke druk uitoefen nie.
Nozzle Exit Erosie Patrone
Ondersoek die uitgangsopening van die pasgemaakte keramiekspuitstuk na gebruik.
Swart koolstofafsettings op die binnelip: Dit dui daarop dat die boog 'lui' is en koolstof uit die omliggende atmosfeer spat. Oplossing: Die elektrodepunt is waarskynlik besmet of stomp. Slyp die punt oor tot 'n skerper profiel om die boogkolom styf te maak.
Glasagtige, verglaasde krake by die uitgang: Dit is katastrofiese mislukking wat veroorsaak word deur die boog wat direk aan die keramiek heg. Oplossing: Verminder elektrode-uitsteek of vergroot elektrode-deursnee. Die boogkegel is fisies wyer as die deursnee van die mondstukuitgang.
Gevolgtrekking
Die keuse van 'n wolframelektrode vir 'n TIG-sweistoepassing is 'n genuanseerde besluit wat krities presies word wanneer pasgemaakte keramiekspuitpunte die vergelyking betree. Die interne volume van die pasgemaakte koppie beheer die termiese gedrag van die elektrodeskag, terwyl die uitgangsgeometrie die maksimum toelaatbare boogkegelwydte en puntvorm bepaal.
Die moderne sweisingenieur of instandhoudingstoesighouer moet die mondstuk en elektrode as 'n enkele, geïntegreerde substelsel beskou. Die beste resultate word behaal wanneer die elektrodelegering, deursnee, puntgeometrie en slypkonsentrisiteit gespesifiseer word in direkte reaksie op die unieke gasvloei- en klaringseienskappe van die pasgemaakte keramiekspuitpunt. Deur die beginsels van termiese bestuur, radiale opruiming en elektronemissiefokus wat in hierdie gids uiteengesit word toe te pas, kan sweisoperasies die mees algemene mislukkingsmetodes wat met pasgemaakte gereedskap geassosieer word, uitskakel—spesifiek sywandboogvorming, gasturbulensie en voortydige elektrode-degradasie.
Wanneer 'n pasgemaakte sweisoplossing vir 'n uitdagende voegkonfigurasie ontwerp word, moet die aanvanklike konsultasie altyd begin met die vereiste toegangsafmetings van die spuitstuk. Vanuit daardie vaste beperking kan die optimale elektrode-spesifikasie omgekeerd ontwerp word. In die wêreld van presisiesweiswerk bepaal die keramiek die grens, maar die wolfram definieer die werkverrigting. Om 'n harmonieuse passing tussen die twee te verseker, is die kenmerk van 'n beheerde, herhaalbare en hoë kwaliteit TIG-sweisproses. Vir diegene wat hul sweisverbruikbare opstelling wil verfyn, lewer 'n noukeurige oudit van elektrode- en spuitpuntparings dikwels onmiddellike en meetbare verbeterings in sweisintegriteit en operateurdoeltreffendheid op.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių