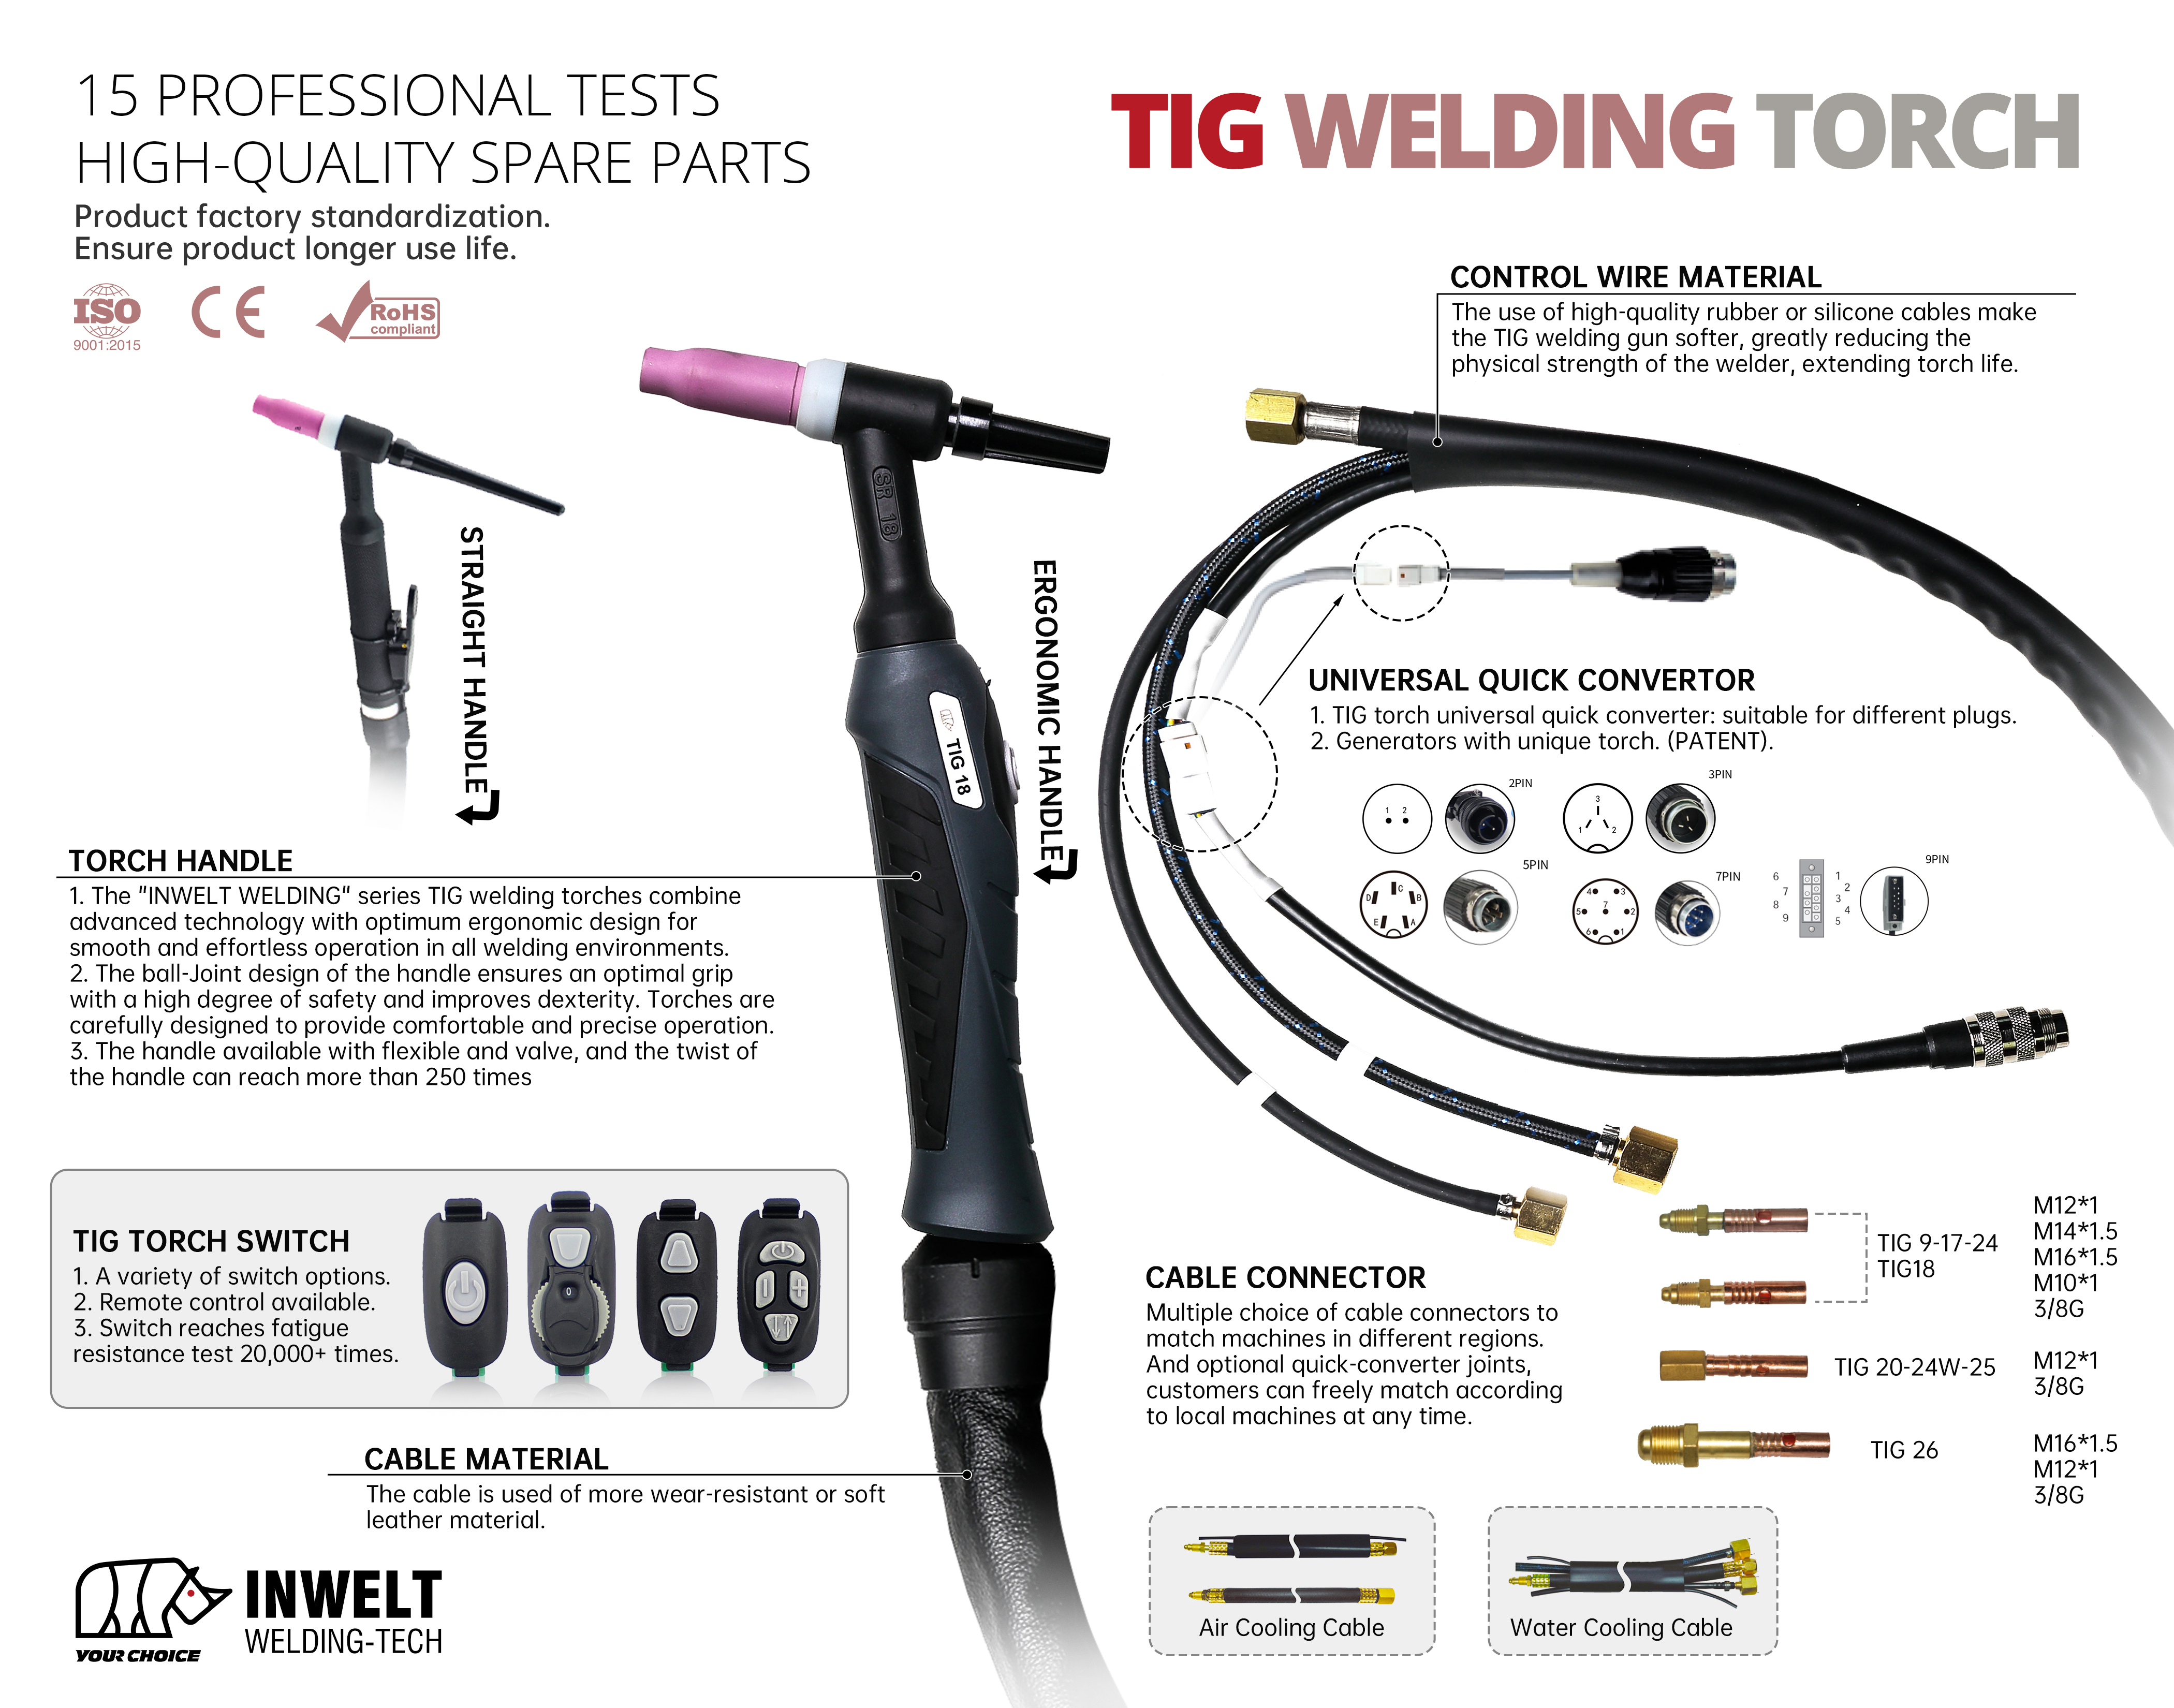
Svařovací hořáky TIG pro přesné a průmyslové svařování GTAW
Řada hořáků INWELT TIG Welding Torch zahrnuje plynem chlazené a vodou chlazené hořáky GTAW určené pro přesnou výrobu, výrobní svařování, údržbu a průmyslové aplikace.
Aktuální sortiment zahrnuje:
WP9 – kompaktní plynem chlazený hořák TIG
WP17 – univerzální plynem chlazený TIG hořák
WP18 – silnoproudý vodou chlazený TIG hořák
WP26 – plynem chlazený TIG hořák s vyšším proudem
Tyto platformy hořáků pokrývají různé proudové rozsahy, pracovní cykly, velikosti wolframových elektrod, způsoby chlazení a pracovní prostředí.
Správný hořák TIG by měl být vybrán podle:
Svařovací proud AC nebo DC
Pracovní cyklus
Způsob chlazení
Průměr wolframové elektrody
Velikost hlavy pochodně
Společný přístup
Délka kabelu
Požadavky na ovládání hořáku
Připojení elektřiny/plynu
Aplikace svařování
Porovnání modelů hořáku INWELT TIG
| Model |
Chlazení |
Hodnocení DC |
Hodnocení AC |
Pracovní cyklus Rozsah |
wolframu |
Délka kabelu |
| WP9 |
Chlazený plynem |
110A |
95A |
35 % |
Ø0,5–1,6 mm |
4/8 m |
| WP17 |
Chlazený plynem |
140A |
125A |
35 % |
Ø0,5–2,4 mm |
4/8 m |
| WP18 |
Chlazené vodou |
320A |
240A |
100 % |
Ø0,5–4,0 mm |
4/8 m |
| WP26 |
Chlazený plynem |
180A |
150A |
35 % |
Ø0,5–4,0 mm |
4/8 m |
Toto jsou aktuální specifikace produktů INWELT.
Podobně pojmenované hořáky TIG typu WP od jiných výrobců mohou používat různé jmenovité proudy nebo pracovní cykly.
Při výběru svítilny INWELT vždy používejte ověřenou specifikaci INWELT.
WP9 110A plynem chlazený svařovací hořák TIG
INWELT WP9 je nejkompaktnější svítilna v aktuální řadě WP.
Aktuální specifikace INWELT zahrnují:
110A DC
95A AC
35% pracovní cyklus
Wolframové elektrody Ø0,5–1,6 mm
Konstrukce chlazená plynem
4 m / 8 m kabelové sestavy
Pevné a flexibilní konfigurace hlavy
Více možností spínače hořáku
K dispozici jsou konfigurace připojení M12×1
Kompaktní hlava hořáku WP9 je zvláště užitečná tam, kde je přesná manipulace s hořákem a přístup k omezeným spojům důležitější než vysoká kapacita proudu.
Mezi typické aplikace patří:
Tenké nerezové provedení
Svařování trubek a trubek
Přesné komponenty
Opravy automobilů
Komponenty pro motorsport
Instrumentace
Umělecké zpracování kovů
Klouby s omezeným přístupem
WP17 140A plynem chlazený svařovací hořák TIG
WP17 poskytuje větší proudovou kapacitu než WP9 a přitom zůstává dostatečně kompaktní pro běžnou výrobu a opravy.
Aktuální specifikace INWELT zahrnují:
140A DC
125A AC
35% pracovní cyklus
Wolframové elektrody Ø0,5–2,4 mm
Konstrukce chlazená plynem
Možnosti kabelu 4 m / 8 m
Více konfigurací ovládacích spínačů
Možnosti tuhé a flexibilní hlavy v závislosti na konfiguraci
WP17 je praktický TIG hořák pro všeobecné použití pro svářeče, kteří vyžadují větší proud než WP9, ale nepotřebují větší WP26 nebo vodou chlazený systém.
Mezi typické aplikace patří:
Obecná kovovýroba
Svařování nerezové oceli
Výroba trubek a trubek
Opravy automobilů
Údržba strojů
Výroba HVAC
Svařování plechů
Oprava dílny a pole
WP26 180A plynem chlazený svařovací hořák TIG
INWELT WP26 je nejmodernější plynem chlazený model v současné kategorii.
Aktuální specifikace zahrnují:
180A DC
150A AC
35% pracovní cyklus
Wolframové elektrody Ø0,5–4,0 mm
Konstrukce chlazená plynem
4 m / 8 m kabelové sestavy
Verze s pevnou a flexibilní hlavou
Možnosti ovládání jedním, více tlačítky a potenciometrem
Více formátů připojení napájení/plynu
Současné konfigurace konektorů mohou zahrnovat:
WP26 je vhodný tam, kde je vyžadován vyšší svařovací proud, ale externí vodní chladič není praktický.
Mezi typické aplikace patří:
WP18 320A vodou chlazený svařovací hořák TIG
INWELT WP18 je určen pro nepřetržité vysokoproudé svařování GTAW, kde by vzduchem chlazený hořák akumuloval nadměrné teplo.
Aktuální specifikace zahrnují:
320A DC
240A AC
100% pracovní cyklus
Wolframové elektrody Ø0,5–4,0 mm
Vodou chlazená konstrukce
4 m / 8 m kabelové sestavy
Možnosti pevné a flexibilní hlavy
Několik konfigurací ovládání hořáku
Je vyžadován kompatibilní vodní chladič TIG.
Cirkulující chladicí kapalina odvádí teplo z hlavy hořáku a sestavy kabelu, díky čemuž je WP18 zvláště vhodný pro delší doby zapálení oblouku a vysokoproudé svařování.
Mezi typické aplikace patří:
WP9 vs. WP17 vs. WP26: Který plynem chlazený hořák TIG byste si měli vybrat?
Hlavní rozdíly jsou velikost hořáku, proudová kapacita a dosah wolframu.
| Funkce |
WP9 |
WP17 |
WP26 |
| Chlazení |
Plyn |
Plyn |
Plyn |
| DC hodnocení |
110A |
140A |
180A |
| AC hodnocení |
95A |
125A |
150A |
| Pracovní cyklus |
35 % |
35 % |
35 % |
| Wolframová řada |
0,5–1,6 mm |
0,5–2,4 mm |
0,5–4,0 mm |
| Velikost pochodně |
Kompaktní |
Střední |
Větší |
| Hlavní polohování |
Přesnost/přístup |
Obecný účel |
Práce vyššího proudu |
Zvolte WP9 , pokud jsou kompaktní velikost a přístup nejvyšší prioritou.
Zvolte WP17 , když potřebujete vyvážený univerzální TIG hořák.
Zvolte WP26 , když je vyžadována vyšší kapacita proudu bez přidání systému vodního chlazení.
WP18 vs. WP26: Vodou chlazené nebo plynem chlazené?
WP18 a WP26 podporují větší velikosti wolframových elektrod, ale slouží různým provozním podmínkám.
Vyberte WP26 Kdy
Požadujete:
Plynem chlazená jednoduchost
Vyšší přerušovaný svařovací proud
Žádný externí vodní chladič
Lepší přenosnost
Použití v terénu nebo údržbě
Vyberte WP18 Kdy
Požadujete:
Konečná volba by měla být založena na svařovacím proudu a době zapnutí oblouku spíše než na samotném proudu.
Plynem chlazené vs. vodou chlazené hořáky TIG
Způsob chlazení je jedním z nejdůležitějších faktorů výběru hořáku TIG.
Plynem chlazený hořák TIG
Plynem chlazený hořák TIG odvádí teplo konstrukcí hořáku, kabelem a okolním prostředím.
Mezi výhody patří:
Mezi aktuální modely INWELT chlazené plynem patří:
Vodou chlazený hořák TIG
Vodou chlazený hořák cirkuluje chladicí kapalinu skrz sestavu hořáku a kabelu.
Mezi výhody patří:
Vyšší kapacita trvalého proudu
Lepší odvod tepla
Pohodlnější obsluha při dlouhých svarech
Kompaktní vysokoproudé provedení hlavy hořáku
Aktuální vodou chlazený model INWELT:
Jak vybrat správný svařovací hořák TIG
Hořák TIG by se neměl vybírat pouze podle čísla modelu.
Zvažte následující parametry.
Svařovací proud
Vyberte hořák dimenzovaný pro aktuální AC nebo DC svařovací proud.
Nepřekračujte ověřený jmenovitý výkon hořáku.
Pracovní cyklus
Pracovní cyklus popisuje, jak dlouho může hořák pracovat při uvedeném proudu v rámci definované zkušební doby.
Například:
Vyšší hodnota proudu bez pracovního cyklu je neúplná technická informace.
Svařování AC nebo DC
Jmenovité hodnoty hořáku TIG se mohou u AC a DC lišit.
Vždy používejte správnou hodnotu pro proces svařování.
Průměr wolframu
Vyberte hořák a přední spotřební materiál, které podporují požadovaný průměr wolframové elektrody.
Chladicí systém
Zvolte plynové chlazení pro přenositelnost a jednodušší instalaci.
Pro vyšší trvalé tepelné zatížení zvolte vodní chlazení.
Společný přístup
Menší hlavy hořáku, jako je WP9, mohou poskytnout lepší přístup k těsným spojům.
Větší svítilny poskytují větší proudovou kapacitu, ale mohou omezit přístup ve stísněných prostorách.
Jmenovité hodnoty proudu TIG hořáku DC vs. AC
Aktuální kategorie INWELT specifikuje samostatné jmenovité hodnoty DC a AC.
To je důležité, protože tepelné zatížení hořáku TIG se může mezi AC a DC provozem lišit.
Aktuální jmenovité hodnoty jsou:
| Model |
DC |
AC |
| WP9 |
110A |
95A |
| WP17 |
140A |
125A |
| WP26 |
180A |
150A |
| WP18 |
320A |
240A |
Vždy porovnejte správné hodnocení se skutečným svařovacím procesem.
Vysvětlení pracovního cyklu hořáku TIG
Pracovní cyklus by měl být vždy zobrazen společně s aktuálním jmenovitým proudem.
Například:
180A DC při 35% pracovním cyklu
neznamená:
180A nepřetržitě
Rovněž:
320A DC při 100% pracovním cyklu
představuje jiný tepelný provozní stav.
Skutečná teplota hořáku může být ovlivněna také:
Volba velikosti wolframové elektrody TIG
Různé modely WP podporují různé rozsahy wolframových elektrod.
Současné řady INWELT jsou:
WP9
Ø0,5–1,6 mm
WP17
Ø0,5–2,4 mm
WP18
Ø0,5–4,0 mm
WP26
Ø0,5–4,0 mm
Velikost wolframu by měla být vybrána podle:
Svařovací proud
AC nebo DC provoz
Wolframový typ
Základní materiál
Postup svařování
Objímka, tělo kleštiny a součásti plynové čočky musí odpovídat zvolenému průměru wolframu.
Tuhá hlava hořáku TIG vs. flexibilní hlava
Různé aplikace TIG vyžadují různé geometrie hlavy hořáku.
Tuhá hlava
Pevná hlava hořáku poskytuje pevný úhel elektrody.
Mezi výhody patří:
Flexibilní hlava
Flexibilní hlavu svítilny lze nastavit pro zlepšení přístupu kolem obtížných kloubů.
Může být užitečné pro:
Potrubí
Vnitřní rohy
Omezená výroba
Automobilové komponenty
Složité sestavy
Ohebné hlavy by se měly ohýbat pouze v rámci konstrukčních limitů konkrétního hořáku.
Opakované nadměrné ohýbání může poškodit hlavu hořáku.
Možnosti ovládání hořáku TIG
V závislosti na konfiguraci mohou být hořáky INWELT TIG dodávány s různými systémy ovládání operátora.
Dostupné konfigurace mohou zahrnovat:
Základní vypínač hořáku
Vícetlačítkový spínač
Ovládání čtyřmi tlačítky
Ovládání potenciometrem
Přesné řídicí funkce závisí na zdroji svařovacího proudu.
Před objednávkou potvrďte:
Zástrčka ovládání hořáku, která fyzicky pasuje, nezaručuje automaticky elektrickou kompatibilitu.
Možnosti připojení hořáku TIG
TIG svařovací stroje používají různá výkonová, plynová a ovládací rozhraní.
Současné konfigurace produktů INWELT zahrnují několik formátů konektorů.
Příklady:
Před objednáním náhradního hořáku TIG poskytněte:
Výrobce svařovacích strojů
Model stroje
Aktuální model svítilny
Fotografie konektoru napájení/plynu
Fotografie ovládacího konektoru
Požadovaná délka kabelu
To je spolehlivější než výběr svítilny pouze podle čísla modelu WP.
Délky kabelů hořáku TIG
Současné hořáky řady INWELT WP jsou k dispozici s:
4 m kabelových svazků
8 m kabelových svazků
Délka kabelu by měla být zvolena podle:
Delší kabelové sestavy poskytují další pracovní dosah, ale mohou zvýšit hmotnost a odolnost při manipulaci.
Spotřební materiál a náhradní díly pro hořák TIG
INWELT dodává náhradní díly a spotřební materiál pro hořáky WP řady TIG.
V závislosti na modelu mohou součásti zahrnovat:
Wolframové elektrody
Kleštiny
Těla kleštin
Plynové čočky
Keramické poháry
Plynové trysky
Zadní čepice
Izolátory
Hlavy pochodní
Kliky
Přepínače
Napájecí kabely
Plynové hadice
Vodní hadice
Kryty kabelů
Komponenty konektoru
Spotřební materiál by měl vždy odpovídat konkrétní rodině hořáku.
Kleštiny a těla kleštin
Kleština uchopí a umístí wolframovou elektrodu.
Tělo kleštiny podpírá kleštinu a směřuje ochranný plyn do oblasti svaru.
Vyberte obě součásti podle:
Použití nesprávné velikosti kleštiny může mít za následek:
Plynová čočka TIG vs. standardní tělo kleštiny
Plynová čočka používá difuzér nebo systém stínění k narovnání a distribuci toku ochranného plynu.
Potenciální výhody mohou zahrnovat:
Rovnoměrnější pokrytí plynem
Větší wolframový výčnělek ve vhodných aplikacích
Zlepšený přístup k některým kloubům
Výběr plynové čočky by však měl záviset na:
Nepředpokládejte, že největší plynová čočka nebo nejvyšší nastavení průtoku plynu je vždy lepší.
Keramické kelímky a trysky TIG
Keramické pohárky nasměrují ochranný plyn kolem wolframové elektrody a svarové lázně.
Výběr poháru závisí na:
Poškozený nebo znečištěný keramický hrnek by měl být vyměněn.
Zkontrolujte:
Trhliny
Cákanec
Mechanické poškození
Poškození závitu
Špatné sezení
Zadní čepice TIG
Zadní kryt drží wolframovou sestavu na místě a utěsňuje zadní část hlavy hořáku.
Různé délky mohou být užitečné pro různé požadavky na přístup.
Běžné formáty mohou zahrnovat:
Dlouhá zadní čepice
Střední zadní čepice
Krátká zadní čepice
Kratší zadní kryty jsou často užitečné tam, kde je zadní vůle omezená.
Vztah ke spotřebnímu materiálu WP17, WP18 a WP26
WP17, WP18 a WP26 patří do příbuzné větší rodiny hořáků TIG a mohou sdílet vybrané formáty předních komponent v závislosti na konkrétní konfiguraci.
Neměla by se však předpokládat úplná zaměnitelnost.
Vždy potvrďte:
Collet
Tělo kleštiny
Plynová čočka
Pohár
Zadní čepice
Hlava pochodně
Izolátor
podle čísla dílu před objednáním.
WP9 používá menší platformu hořáku a při výběru spotřebního materiálu by se s ním mělo zacházet samostatně.
Jaké materiály mohou svařovat svařovací hořáky TIG?
TIG/GTAW lze použít na mnoho kovů, pokud je správně zvolen svařovací stroj, ochranný plyn, wolfram a přídavný kov.
Mezi běžné materiály patří:
Nerez
Uhlíková ocel
Měkká ocel
Hliník
Hořčík
Titan
Slitiny niklu
Slitiny mědi
Samotný hořák TIG neurčuje, zda lze materiál úspěšně svařit.
Který hořák TIG je vhodný pro svařování hliníku?
Svařování hliníku TIG běžně používá zařízení TIG schopné AC.
Výběr hořáku by měl být založen na požadovaném střídavém proudu a pracovním cyklu.
Pro práci s hliníkem s nižším proudem může stačit plynem chlazený hořák.
Pro rozšířené svařování hliníku vyšším proudem může vodou chlazený WP18 zajistit lepší tepelné hospodaření.
Při vyhodnocování kapacity hořáku pro svařování hliníku střídavým proudem vždy používejte jmenovitou hodnotu AC spíše než jmenovitou hodnotu DC.
Který hořák TIG je vhodný pro nerezovou ocel?
Svařování nerezové oceli TIG se běžně provádí pomocí DCEN.
V závislosti na tloušťce materiálu a svařovacím proudu:
WP9 se hodí pro přesné práce nebo práce s tenkými řezy
WP17 může vyhovovat obecné výrobě
WP26 může vyhovovat práci s vyšším proudem
WP18 může vyhovovat nepřetržité silnoproudé výrobě
Konečný výběr by měl být založen na proudu a pracovním cyklu.
Typické aplikace svařování TIG
Řada INWELT WP může podporovat profesionální aplikace včetně:
Výroba z nerezové oceli
Výroba hliníku
Svařování trubek a trubek
Tlakové nádoby
Zařízení na zpracování potravin
Farmaceutické vybavení
Výroba automobilů
Motorsport
Výroba související s letectvím
Výměníky tepla
Stroje
Údržba a opravy
Precizní kovovýroba
Skutečný výběr hořáku by měl být vždy založen na svařovacích parametrech spíše než na samotném průmyslovém názvu.
Údržba hořáku TIG
Rutinní kontrola pomáhá udržovat stabilní elektrický a plynový výkon.
Zkontrolujte Tungsten
Zkontrolujte:
Kontaminace
Nadměrná eroze
Nesprávná příprava
Poškození
Zkontrolujte kleštinu
Vyměňte opotřebované nebo zdeformované kleštiny, které již nedrží wolfram bezpečně.
Zkontrolujte těleso kleštiny nebo plynovou čočku
Zkontrolujte průchody plynu pro:
Kontaminace
Poškození
Ucpání
Zkontrolujte keramický pohár
Vyměňte prasklé nebo znečištěné kelímky.
Zkontrolujte hlavu hořáku
Zkontrolujte:
Poškození teplem
Únik plynu
Uvolněné součásti
Mechanické poškození
Zkontrolujte sestavu kabelu
Zkontrolujte:
Řezy
Oděr
Poškození teplem
Volné kování
Poškozená řídicí kabeláž
Údržba vodou chlazeného hořáku TIG
Vodou chlazené systémy vyžadují další kontrolu.
Kontrola:
Neprovozujte vodou chlazený hořák bez dostatečné cirkulace chladicí kapaliny.
Omezený průtok může způsobit rychlé přehřátí hořáku.
Používejte chladicí kapalinu schválenou pro svařovací chladič a provozní prostředí.
Běžné problémy s hořákem TIG
Přehřátí hořáku
Kontrola:
Nestabilní oblouk
Kontrola:
Špatné pokrytí plynem
Kontrola:
Kontaminace wolframem
Kontrola:
Řešení problémů by mělo vzít v úvahu kompletní systém GTAW spíše než samotnou svítilnu.
OEM svařovací hořák TIG vyrábí INWELT
INWELT dodává TIG svařovací hořáky a náhradní díly profesionálním B2B zákazníkům včetně:
Výrobci svařovacích strojů TIG
Značky svařovací techniky
Dovozci
Distributoři
Velkoobchody
Průmysloví dodavatelé
Opravárenské firmy
Poprodejní značky spotřebního zboží
Konfigurace OEM a ODM lze vyvinout podle cílového svařovacího stroje a požadavků trhu.
Možnosti OEM a soukromých značek
Přizpůsobení může zahrnovat:
U projektů OEM poskytněte model svařovacího stroje, rozsah AC/DC proudu, požadavky na konektory, řídicí funkce a odhadované nákupní množství.
Proč Source svařovací hořáky TIG od INWELT?
Současná řada INWELT TIG kombinuje kompaktní plynem chlazené, univerzální, vysokoproudé vzduchem chlazené a vysokoproudé vodou chlazené hořákové platformy v rámci jednoho dodavatelského programu.
Aktuální kategorie zahrnuje:
WP9
WP17
WP18
WP26
Třídy stejnosměrného proudu 110A–320A
Plynem chlazené a vodou chlazené konfigurace
Možnosti 35% a 100% pracovního cyklu
Celkové pokrytí wolframem Ø0,5–4,0 mm
Možnosti kabelu 4 m / 8 m
Pevné a flexibilní hlavy svítilen
Více možností ovládání svítilny
Více strojových konektorů
TIG spotřební materiál a náhradní díly
Dodávka OEM/soukromé značky
Pro značky a distributory svařovacích zařízení může nákup kompletních hořáků TIG a odpovídajících spotřebních materiálů od jednoho výrobce zjednodušit nákup a podporu na trhu s náhradními díly.
Často kladené otázky o svařovacích hořákech TIG
Jaké modely hořáků TIG v současnosti INWELT nabízí?
Aktuální hlavní řada WP Series zahrnuje:
Které hořáky INWELT TIG jsou chlazené plynem?
Mezi současné modely chlazené plynem patří:
Který hořák INWELT TIG je chlazený vodou?
WP18 je aktuální vodou chlazený model v této kategorii.
Jaké je aktuální hodnocení WP9?
Aktuální specifikace INWELT:
110A DC
95A AC
35% pracovní cyklus
Jaké je aktuální hodnocení WP17?
Aktuální specifikace INWELT:
140A DC
125A AC
35% pracovní cyklus
Jaké je aktuální hodnocení WP26?
Aktuální specifikace INWELT:
180A DC
150A AC
35% pracovní cyklus
Jaké je aktuální hodnocení WP18?
Aktuální specifikace INWELT:
320A DC
240A AC
100% pracovní cyklus
Který hořák TIG je nejlepší pro přesné svařování?
WP9 je nejkompaktnější svítilna v současné řadě INWELT WP a dobře se hodí pro přesnou práci a práci s omezeným přístupem v rámci svého aktuálního hodnocení.
Který hořák TIG je nejlepší pro všeobecnou výrobu?
WP17 poskytuje vyváženou kombinaci velikosti a proudové kapacity pro mnoho obecných aplikací TIG.
Který plynem chlazený hořák TIG má nejvyšší proudovou kapacitu?
Aktuální WP26 má nejvyšší proudové hodnocení mezi plynem chlazenými modely WP9, WP17 a WP26 společnosti INWELT.
Který hořák TIG je vhodný pro kontinuální vysokoproudé svařování?
WP18 je aktuální vodou chlazený model a je dimenzován pro 320A DC / 240A AC při 100% pracovním cyklu.
Jaké velikosti wolframu jsou podporovány?
Aktuální rozsahy jsou:
WP9: Ø0,5–1,6 mm
WP17: Ø0,5–2,4 mm
WP18: Ø0,5–4,0 mm
WP26: Ø0,5–4,0 mm
Jaké délky kabelů jsou k dispozici?
Současné standardní kabelové sestavy zahrnují:
Mohou hořáky INWELT TIG svařovat hliník?
Ano, při připojení k příslušnému zdroji střídavého proudu TIG a použití s vhodnými parametry wolframu, ochranného plynu, přídavného kovu a svařování.
Mohou hořáky INWELT TIG svařovat nerezovou ocel?
Ano.
Nerezová ocel GTAW se běžně provádí pomocí DCEN a vhodného ochranného plynu a systému výplně-kov.
Jsou všechny jmenovité hodnoty hořáků TIG ve stylu WP u různých výrobců stejné?
Žádný.
Podobně pojmenované hořáky TIG mohou používat různé jmenovité proudy a zkušební podmínky pracovního cyklu.
Vždy používejte technickou specifikaci publikovanou pro skutečně kupovanou svítilnu.
Nabízí INWELT OEM hořáky TIG?
Ano.
Pro kvalifikované B2B zákazníky jsou k dispozici možnosti OEM/ODM, soukromé značení, přizpůsobení kabelů, konfigurace přepínačů, přizpůsobení konektorů a sady spotřebního materiálu.
Vyžádejte si cenovou nabídku na svařovací hořáky INWELT TIG
Pro rychlejší výběr modelu a potvrzení kompatibility poskytněte:
Výrobce a model svařovacího stroje TIG
Proces svařování AC nebo DC
Požadovaný svařovací proud
Požadovaný pracovní cyklus
Průměr wolframu
Stávající model svítilny
Fotografie konektoru napájení/plynu
Fotografie ovládacího konektoru
Požadovaná délka kabelu
Požadavek na tuhou nebo flexibilní hlavu
Požadované ovládání hořáku
Požadovaný spotřební materiál
Odhadované množství nákupu
INWELT nebo soukromá značka
INWELT pak může doporučit vhodnou konfiguraci hořáku WP9, WP17, WP18 nebo WP26 TIG pro váš svařovací systém.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių







