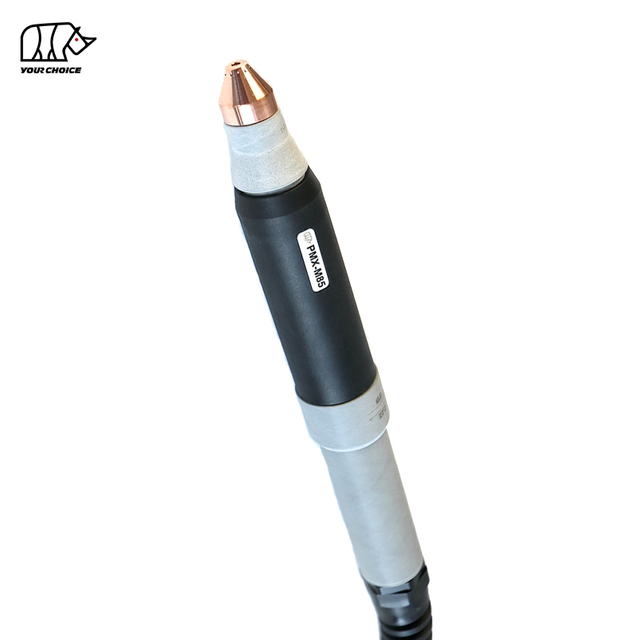
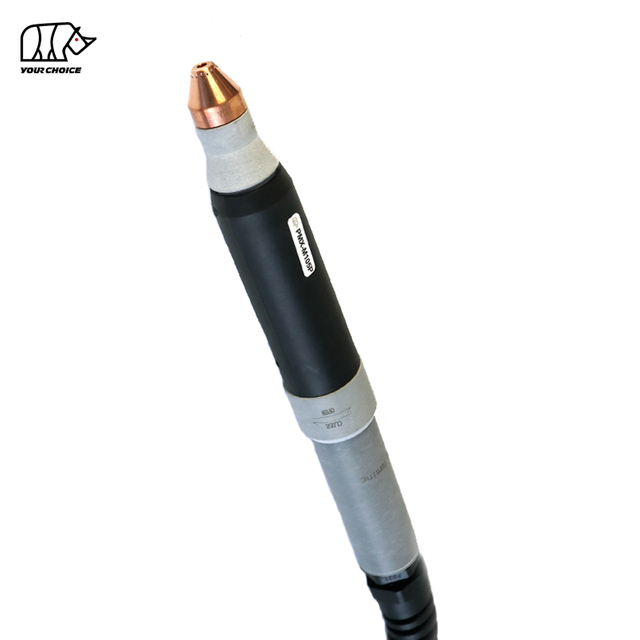
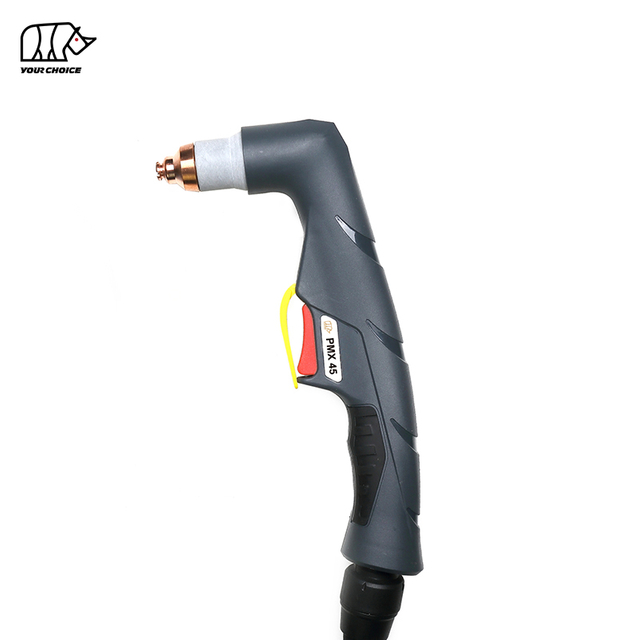
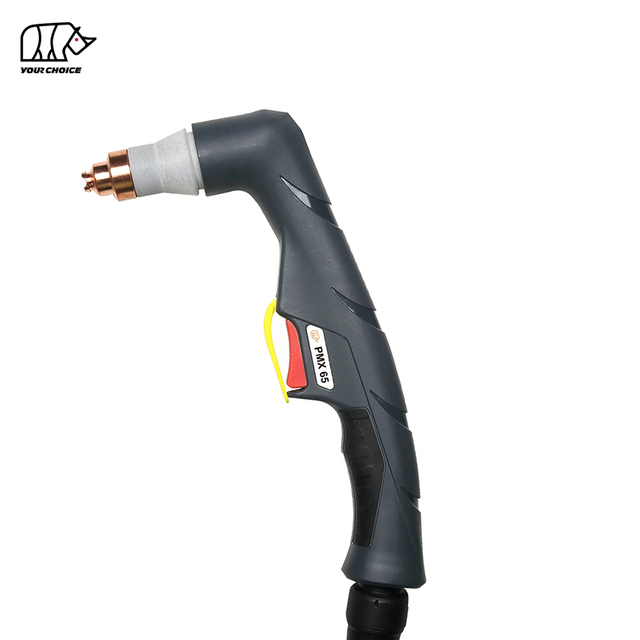
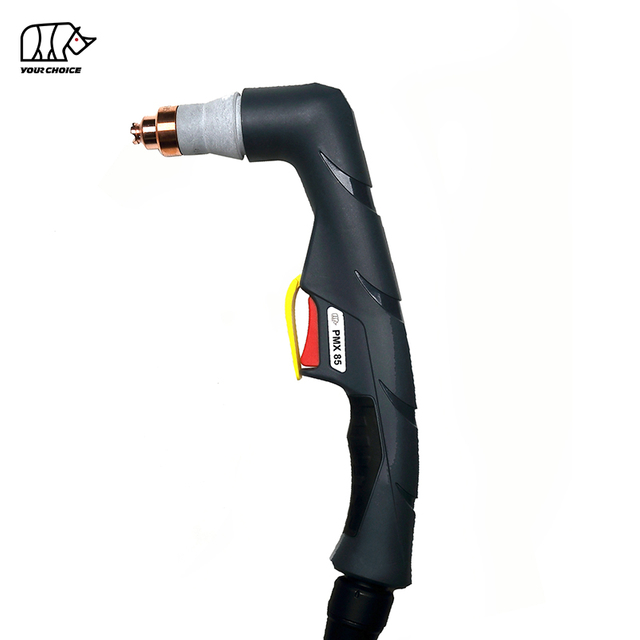
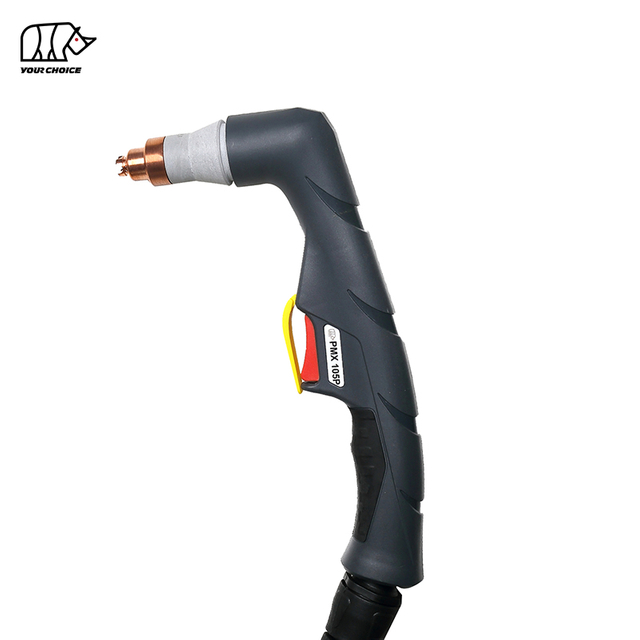
NeHF plazmové řezací hořáky řady PMX pro ruční a CNC řezání
Řada INWELT PMX je řada vzduchem chlazených, nevysokofrekvenčních plazmových řezacích hořáků navržených pro profesionální ruční řezání a mechanizované CNC aplikace.
Aktuální sortiment zahrnuje dvě hlavní skupiny produktů:
Ruční / ruční svítilny
PMX45 – 45A
PMX65 – 65A
PMX85 – 85A
PMX105 – 105A
CNC / mechanizované hořáky
PMX-M45 – 45A
PMX-M65 – 65A
PMX-M85 – 85A
PMX-M105 – 105A
Řada používá vzduch/N₂ jako procesní plyn a podporuje různé úrovně řezného proudu, konfigurace spotřebního materiálu, kabelové sestavy a zadní připojení.
Ruční a strojní hořáky by měly být považovány za samostatné konfigurace produktu, i když sdílejí související spotřební materiál.
Řada INWELT PMX Porovnání modelů
| Model |
Provoz |
Primární proud |
Pracovní cyklus |
Startovací |
plyn |
Standardní vedení |
| PMX45 |
Manuál |
45A |
60 % |
Non-HF |
Vzduch / N₂ |
6 m |
| PMX65 |
Manuál |
65A |
60 % |
Non-HF |
Vzduch / N₂ |
6 m |
| PMX85 |
Manuál |
85A |
60 % |
Non-HF |
Vzduch / N₂ |
6 m |
| PMX105 |
Manuál |
105A |
60 % |
Non-HF |
Vzduch / N₂ |
6 m |
| PMX-M45 |
CNC / stroj |
45A |
60 % |
Non-HF |
Vzduch / N₂ |
6 m |
| PMX-M65 |
CNC / stroj |
65A |
60 % |
Non-HF |
Vzduch / N₂ |
6 m |
| PMX-M85 |
CNC / stroj |
85A |
60 % |
Non-HF |
Vzduch / N₂ |
6 m |
| PMX-M105 |
CNC / stroj |
105A |
60 % |
Non-HF |
Vzduch / N₂ |
6 m |
Výše uvedené hodnoty představují umístění primárního proudu aktuální řady INWELT PMX.
Varianty s vyšším proudem, jako je PMX45P nebo PMX105P, by měly být považovány za samostatné produkty, pouze pokud byly nezávisle ověřeny jejich technické specifikace.
Ruční PMX plazmové řezací hořáky
Ruční řada PMX je navržena pro výrobu, opravy, údržbu a průmyslové ruční řezání plazmou.
Mezi aktuální modely patří:
Ruční hořáky zahrnují rukojeť, spoušť a přední spotřební systém navržený pro řezání řízené operátorem.
Vyberte model podle:
PMX45 45A ruční plazmový řezací hořák
PMX45 je kapesní model s nejnižším proudem v aktuální řadě PMX.
Aktuální specifikace INWELT zahrnují:
Jmenovitý primární proud 45A
60% pracovní cyklus
NeHF spouštění oblouku
Vzduch / N₂ procesní plyn
Přibl. tlak plynu 5,0 bar
Přibl. Průtok plynu 160 l/min
Přibl. Doporučený postflow 60 sekund
Standardní vedení hořáku 6 m
Více možností zadního konektoru
Aktuální konfigurace připojení mohou zahrnovat:
PMX45 je vhodný pro všeobecnou výrobu, opravy a nízkoproudé obrábění kovů, když je připojen ke kompatibilnímu plazmovému zdroji energie.
PMX65 65A ruční plazmový řezací hořák
PMX65 poskytuje další proudovou kapacitu při zachování stejné koncepce platformy PMX bez HF.
Aktuální specifikace zahrnují:
Jmenovitý proud 65A
60% pracovní cyklus
Startování bez HF
Vzduch / N₂ procesní plyn
Přibl. tlak plynu 5,0 bar
Přibl. Průtok plynu 185 l/min
Přibl. Doporučený postflow 60 sekund
Standardní vedení 6 m
Platforma spotřebního materiálu PMX65 podporuje konfigurace řezání s nižším proudem a plným výkonem, včetně řezných hrotů 45A a 65A.
To umožňuje nakonfigurovat hořák podle skutečného provozního proudu namísto použití jedné velikosti trysky pro každou aplikaci.
PMX85 85A ruční plazmový řezací hořák
PMX85 je určen pro profesionální ruční plazmové řezání vyšším proudem.
Aktuální specifikace INWELT zahrnují:
Jmenovitý proud 85A
60% pracovní cyklus
NeHF spouštění oblouku
Vzduch / N₂ procesní plyn
Přibl. tlak plynu 5,0 bar
Přibl. Průtok plynu 230 l/min
Přibl. Doporučený postflow 80 sekund
Standardní vedení 6 m
Současná řada spotřebního materiálu zahrnuje:
Odpovídající typické průměry trysek jsou přibližně:
45A – Ø0,9 mm
65A – Ø1,1 mm
85A – Ø1,3 mm
Vždy používejte ověřenou kombinaci hrotu a stínění pro zvolený proud.
PMX105 105A ruční plazmový řezací hořák
PMX105 je nejvyšší aktuální standardní ruční model v aktuální řadě PMX.
Měl by být umístěn primárně jako 105A produkt , oddělený od jakékoli konfigurace PMX105P s vyšším proudem.
Aktuální specifikace INWELT zahrnují:
Jmenovitý primární proud 105A
60% pracovní cyklus
NeHF spouštění oblouku
Vzduch / N₂ procesní plyn
Přibl. Tlak plynu 5,0–5,5 bar
Přibl. Průtok plynu 255 l/min
Přibl. Doporučený postflow 120 sekund
Standardní vedení 6 m
Současná řada produktů zahrnuje řezací spotřební materiál pro několik proudových rozsahů až do 105A.
Jako současná konfigurace řezání s plným výkonem 105A se používá hrot Ø1,5 mm.
Spotřební materiál související s 125A nepovažujte automaticky za standardní hodnocení PMX105.
PMX-M CNC a mechanizované plazmové řezací hořáky
Modely PMX-M jsou specializované verze strojního hořáku určené pro:
Mezi aktuální modely patří:
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Strojní hořáky používají konfiguraci s rovným tělem určenou pro pevnou montáž spíše než pro ruční provoz.
PMX-M45 45A CNC plazmový řezací hořák
PMX-M45 je mechanizovaný model s nejnižším proudem v aktuální řadě PMX-M.
Aktuální specifikace zahrnují:
45A umístění primárního produktu
60% pracovní cyklus
NeHF spouštění oblouku
Vzduch / N₂ procesní plyn
Přibl. provozní tlak 5,0 bar
Přibl. Průtok plynu 160 l/min
Přibl. Doporučený postflow 60 sekund
Standardní vedení 6 m
Konfigurace stroje / CNC hořáku
Dostupné konfigurace kompletních hořáků v současnosti zahrnují:
1/4G integrovaný / 2-drát
1/4G oddělené / 2-drát
Centrální adaptér / 2-drát
Centrální adaptér / koaxiální kabel
Jakákoli konfigurace PMX-M45P s vyšším proudem by měla zůstat oddělená, pokud nebude technicky ověřena.
PMX-M65 65A CNC plazmový řezací hořák
PMX-M65 je navržen pro mechanizované plazmové řezání třídy 65A.
Aktuální specifikace INWELT zahrnují:
Jmenovitý proud 65A
60% pracovní cyklus
Startování bez HF
Vzduch / N₂
Přibl. tlak plynu 5,0 bar
Přibl. Průtok plynu 185 l/min
Přibl. Doporučený postflow 60 sekund
Standardní vedení 6 m
Současné spotřební materiály zahrnují konfigurace pro strojní řezání 45A i 65A.
Špička s plným výkonem 65A PRO používá přibližně Ø1,1 mm ústí trysky v současném systému INWELT.
PMX-M85 85A CNC plazmový řezací hořák
PMX-M85 poskytuje vyšší kapacitu mechanizovaného řezání pro CNC stoly a automatizované zpracování desek.
Aktuální specifikace INWELT zahrnují:
Jmenovitý proud 85A
60% pracovní cyklus
Startování bez HF
Vzduch / N₂
Přibl. tlak plynu 5,0 bar
Přibl. Průtok plynu 230 l/min
Přibl. Doporučený postflow 80 sekund
Standardní vedení 6 m
Současná řada spotřebního materiálu pro stroje zahrnuje:
45A – přibližně Ø0,9 mm
65A – přibližně Ø1,1 mm
85A – přibližně Ø1,3 mm
Pro každou aktuální úroveň by měla být potvrzena přesná kombinace INWELT hrotu, štítu a přídržných součástí.
PMX-M105 105A CNC plazmový řezací hořák
PMX-M105 je nejvyšší současný standardní model CNC v aktuální řadě PMX-M.
Měl by být umístěn především takto:
PMX-M105 = 105A Non-HF CNC plazmový řezací hořák
Aktuální specifikace zahrnují:
Jmenovitý primární proud 105A
60% pracovní cyklus
Startování bez HF
Vzduch / N₂
Přibl. Tlak plynu 5,0–5,5 bar
Přibl. Průtok plynu 255 l/min
Přibl. Doporučený postflow 120 sekund
Standardní vedení 6 m
Související konfigurace řezného proudu zahrnují:
Jakýkoli samostatný produkt 125A PMX-M105P by měl mít svou vlastní entitu produktu a technickou stránku, spíše než být zamíchán do standardní specifikace PMX-M105.
Manuální PMX vs. PMX-M CNC hořák: Jaký je rozdíl?
Hlavním rozdílem je způsob ovládání a montáže hořáku.
| Funkce |
Ruční svítilna PMX |
Strojní svítilna PMX-M |
| Operace |
Ruční |
CNC / Mechanizované |
| Tělo pochodně |
Rukojeť operátora |
Rovné tělo stroje |
| Start Control |
Spoušť pochodně |
Řízení stroje / CNC |
| Montáž |
Ruční |
Držák hořáku / osa Z |
| Výška řezu |
Ovládané operátorem |
Strojově ovládaný |
| Typické modely |
PMX45/65/85/105 |
PMX-M45 / 65 / 85 / 105 |
Neinstalujte ruční hořák jako náhradu za vyhrazený strojní hořák, aniž byste ověřili kompletní systémové požadavky.
Jak vybrat správnou třídu proudu PMX
Správná třída proudu závisí na plazmovém zdroji energie a požadavcích na řezání.
PMX45 / PMX-M45
Primární proud:
45A
PMX65 / PMX-M65
Primární proud:
65A
PMX85 / PMX-M85
Primární proud:
85A
PMX105 / PMX-M105
Primární proud:
105A
Hořák s vyšším proudem automaticky neznamená, že by měl být použit na plný výkon pro každý řez.
Tryska, štít a další spotřební materiál musí odpovídat zvolenému provoznímu proudu.
Výběr řezné špičky řady PMX podle proudu
Současný spotřební systém INWELT PMX se řídí proudově specifickým přístupem trysek.
Typické vztahy plného proudu zahrnují:
| Řezný proud |
Typický průměr hrotu |
| 45A |
Ø0,9 mm |
| 65A |
Ø1,1 mm |
| 85A |
Ø1,3 mm |
| 105A |
Ø1,5 mm |
Přesné číslo dílu závisí na modelu hořáku, ruční konfiguraci/konfiguraci stroje a skupině spotřebního materiálu.
Nevybírejte plazmový řezací hrot pouze podle fyzického vzhledu.
Proč záleží na přizpůsobení proudu k trysce
Řezací tryska zužuje plazmový oblouk.
Průměr trysky ovlivňuje:
Tvar plazmové trysky
Rychlost plynu
Šířka řezu
Aktuální kapacita
Spotřební teplota
Použití nízkoproudé trysky při nadměrném proudu může mít za následek:
Rychlé opotřebení trysky
Zvětšený otvor
Nestabilní oblouk
Širší zářez
Špatná kvalita řezu
Použijte trysku určenou pro zvolený proud.
Elektrody řady PMX
Elektroda přenáší elektrickou energii do plazmového oblouku.
Současná řada PMX používá vyměnitelné elektrody přizpůsobené příslušnému hořáku a platformě spotřebního materiálu.
Zkontrolujte elektrodu, zda:
Nadměrně opotřebovaná elektroda může urychlit opotřebení trysky a snížit spolehlivost spouštění oblouku.
Vířivé kroužky řady PMX
Vířivý kroužek řídí distribuci a rotaci procesního plynu kolem elektrody.
Správné víření plynu pomáhá stabilizovat a zúžit plazmový oblouk.
Různé třídy proudu mohou vyžadovat různé konfigurace vířivých kroužků.
Nepředpokládejte, že jeden vířivý kroužek je správný pro každý proces PMX45–105.
Použijte ověřený vztah se spotřebním materiálem INWELT.
Ruční štíty vs. štíty strojů
Ruční a mechanizované plazmové řezání může vyžadovat různé konfigurace předního štítu.
Ruční štíty na pochodně
Typické ruční procesy mohou zahrnovat:
Řezání tažením
Distanční řezání
Dlouhování
Kryty strojních hořáků
Mechanizované procesy mohou vyžadovat:
Neinstalujte automaticky ochranný štít na strojní hořák nebo štít stroje na ruční hořák.
Řezání vs. Drážkovací spotřební materiál
Vybrané konfigurace PMX mohou podporovat plazmové drážkování, pokud je nainstalován správný spotřební materiál.
Řezání
Řezací spotřební materiál je navržen tak, aby vytvořil úzký plazmový paprsek pro separaci materiálu.
Dlouhování
Drážkovací spotřební materiál vytváří širší oblouk pro kontrolované odstraňování kovu.
Mezi typické aplikace dlabání patří:
Odstranění svaru
Odstranění defektu
Dlouhování zad
Společná příprava
Oprava a přepracování
Použijte správnou drážkovací trysku a stínění pro zvolený proud.
Non-HF Plasma Arc Starting
Současná řada INWELT PMX je umístěna kolem nevysokofrekvenčních systémů spouštění oblouku.
Toto rozlišení je důležité pro náhradní projekty.
Non-HF PMX svítilna by neměla automaticky nahradit:
Před výměnou potvrďte:
Startovací metoda
Obvod pilotního oblouku
Výstup plazmového zdroje
Zadní konektor
Spoušť nebo CNC kabeláž
Proč je pro CNC systémy důležité neHF startování
CNC plazmové systémy mohou obsahovat citlivou elektroniku, jako jsou:
CNC ovladač
Regulátor výšky svítilny
Motorové pohony
Počítačová rozhraní
Signální kabely
NeHF plazmové spouštění se vyhýbá konvenční architektuře vysokofrekvenčního zapalování používané plazmovými systémy s vysokofrekvenčním startem.
Samotný neHF provoz však nezaručuje CNC kompatibilitu.
Kompletní zdroj energie, svítilna a řídicí systém musí stále odpovídat.
Požadavky na procesní plyn řady PMX
Současné použití svítilen INWELT PMX:
Vzduch / N₂
jako uvedené možnosti procesního plynu.
Přibližné hodnoty proudových kategorií jsou:
| Current Class |
Pressure |
Gas Flow |
| 45A |
~5,0 bar |
~160 l/min |
| 65A |
~5,0 bar |
~185 l/min |
| 85A |
~5,0 bar |
~230 l/min |
| 105A |
~5,0–5,5 bar |
~255 l/min |
Používejte čistý, suchý procesní plyn podle požadavků na plazmový zdroj energie.
Znečištěný nebo vlhkostí zatížený stlačený vzduch může negativně ovlivnit životnost spotřebního materiálu a konzistenci řezu.
Doporučený post-flow řady PMX
Aktuální konfigurace INWELT uvádí různé doporučené doby dofuku podle třídy hořáku.
| Aktuální třída |
doporučená po toku |
| 45A |
~60 sekund |
| 65A |
~60 sekund |
| 85A |
~80 sekund |
| 105A |
~120 sec |
Post-flow pomáhá odstranit zbytkové teplo z hořáku a spotřebního materiálu po řezání.
Kdykoli je to možné, umožněte zdroji napájení dokončit svůj normální chladicí cyklus.
Možnosti kabelu a konektoru řady PMX
Řada PMX podporuje několik uspořádání zadního připojení v závislosti na konkrétní svítilně.
Dostupné konfigurace mohou zahrnovat:
Integrovaná 1/4G
1/4G oddělené
Centrální adaptér
Vlastní adaptér
2-drátové ovládání
4-vodičové ovládání
Koaxiální kabel
Kompatibilita by se nikdy neměla určovat pouze podle velikosti závitu nebo vzhledu konektoru.
Potvrďte kompletní rozhraní.
Jak zkontrolovat kompatibilitu plazmové řezačky PMX
Nevybírejte náhradní hořák pouze proto, že plazmová řezačka má označení 45A, 65A, 85A nebo 105A.
Potvrďte následující.
Jmenovitý výstupní proud
Napájecí zdroj musí pracovat v ověřeném rozsahu zvoleného hořáku a spotřebního materiálu.
Systém spouštění oblouku
Ujistěte se, že zařízení používá kompatibilní architekturu bez HF.
Pilotní obloukový obvod
Konstrukce pilotního oblouku se může mezi plazmovými systémy lišit.
Zadní konektor
Kontrola:
Vlákno
Centrální adaptér
Cesta energie/plynu
Pilotní připojení
Ovládací kabeláž
Ruční a strojní konfigurace mohou používat různé:
Spouštěcí dráty
Startovací signály
CNC rozhraní
Procesní plyn
Potvrďte požadavky na tlak a průtok.
Požadavky na montáž hořáku PMX CNC
U strojních hořáků PMX-M jsou rozhodující fyzické montážní rozměry.
INWELT by měl publikovat rozměrové výkresy první strany, které ukazují:
Tyto rozměry by měly být měřeny ze skutečných výrobních hořáků INWELT.
Nekopírujte výkres hořáku jiného výrobce.
Ovládání hořáku a výšky hořáku PMX
CNC plazmové stoly mohou používat systémy řízení výšky hořáku pro řízení výšky řezu.
V závislosti na kompletním plazmovém systému může regulace výšky zahrnovat:
Nenárokujte kompatibilitu ohmického snímání, pokud není přesně uvedeno:
Štít
Přídržná součást
Elektrické připojení
CNC rozhraní
bylo ověřeno pro konfiguraci INWELT.
Výška piercingu vs. výška řezání
Mechanizované plazmové řezání běžně používá různé výšky hořáku během propichování a řezání.
Výška piercingu
Hořák zůstává dále od desky, zatímco roztavený materiál je vypuzován během pronikání oblouku.
Výška řezu
Po propíchnutí se hořák přesune do naprogramované výšky řezu.
Nesprávná výška může přispět k:
Použijte ověřená procesní data z kompletního plazmového systému.
Jak silné mohou plazmové hořáky řady PMX řezat?
Plazmový hořák sám o sobě nedefinuje jednu univerzální řeznou tloušťku.
Kapacita řezání závisí na:
Plazmový zdroj energie
Proud
Materiál
Tryska
Tlak plynu
Průtok plynu
Cestovní rychlost
Pierce výška
Výška řezu
Spotřební stav
Požadovaná kvalita řezu
Profesní údaje by měly rozlišovat mezi:
Doporučený řez
Produktivní řezání s přijatelnou rychlostí a kvalitou břitu.
Maximální řez
Silnější materiál, který lze řezat při nižší rychlosti.
Odstupné
Maximální tloušťka, kterou lze oddělit, obvykle se sníženou kvalitou hran.
Nezveřejňujte jeden obecný údaj o tloušťce pro všechny svítilny PMX.
Sestavte si tabulky řezů INWELT PMX
Jedním z nejsilnějších budoucích SEO a GEO vylepšení by byly ověřené grafy INWELT cut.
Mezi doporučená pole patří:
| parametrů |
Data |
| Pochodeň |
PMX45/65/85/105 |
| Operace |
Ruční / Stroj |
| Materiál |
Měkká ocel / nerez / hliník |
| Tloušťka |
mm |
| Proud |
A |
| Číslo dílu hrotu |
Kód INWELT |
| Průměr hrotu |
mm |
| Tlak |
bar |
| Průtok plynu |
L/min |
| Rychlost cestování |
mm/min |
| Výška Pierce |
mm |
| Výška řezu |
mm |
| Pierce zpoždění |
sek |
| Šířka řezu |
mm |
| Výsledek |
Doporučené / Maximální / Odstupné |
Používejte naměřená data INWELT spíše než konkurenční tabulky řezů.
Jaké kovy mohou plazmové hořáky řady PMX řezat?
Po připojení ke kompatibilnímu plazmovému zdroji energie mohou hořáky řady PMX řezat elektricky vodivé materiály včetně:
Měkká ocel
Uhlíková ocel
Nerez
Hliník
Měď
Mosaz
Pozinkovaná ocel
Skutečný řezný výkon závisí na kompletním plazmovém systému.
Typické aplikace pro ruční svítilny PMX
Ruční svítilny PMX lze použít pro:
Obecná výroba
Opravit
Údržba
Konstrukční ocel
Zemědělská technika
Stavební zařízení
Výroba automobilů
Kovové dílny
Polní řezání
Vyberte hořák podle požadovaného proudu a kompatibility zdroje energie.
Typické aplikace pro PMX-M CNC hořáky
Strojní hořáky PMX-M jsou určeny pro:
Integrace stroje by měla vždy zohledňovat rozměry hořáku, konektor, spouštěcí systém a ovládací rozhraní.
Spotřební materiál řady PMX pro distributory
Řada PMX je zvláště vhodná pro programy pro trh s náhradními díly, protože jedna produktová řada zahrnuje jak kompletní hořáky, tak i opakované náhradní díly.
Sortiment profesionálních distributorů může zahrnovat:
Kompletní ruční svítilny PMX
Kompletní strojní hořáky PMX-M
45A řezné hroty
65A řezné hroty
85A řezné hroty
105A řezné hroty
Elektrody
Vířivé kroužky
Štíty
Přídržné komponenty
Hlavy pochodní
Kabelové sestavy
Centrální adaptéry
Drážkování spotřebního materiálu
Přesné mapování čísel dílů pomáhá snížit chyby při objednávání.
Ruční a strojní spotřební materiál by měl být zřetelně oddělen
Některé konfigurace rukou a strojů PMX mohou sdílet vybrané vnitřní spotřební materiály.
Kompletní front-endový systém by však neměl být automaticky považován za identický.
Jasně rozlišujte:
To je zvláště důležité na stránkách produktu 45A, 65A, 85A a 105A.
Údržba řady PMX
Zkontrolujte elektrodu
Vyměňte elektrody dříve, než nadměrná eroze ovlivní spouštění oblouku.
Zkontrolujte řezací hrot
Zkontrolujte:
Zvětšený otvor
Oválný otvor
Poškození teplem
Poškození popálením
Zkontrolujte vířivý kroužek
Vyměňte prasklé nebo poškozené součásti rozvodu plynu.
Zkontrolujte štít
Zkontrolujte:
Poškození
Ucpání
Nesprávná instalace
Zkontrolujte O-kroužky
Vyměňte ztvrdlá nebo poškozená těsnění.
Zkontrolujte vedení hořáku
Zkontrolujte:
Oděr
Poškození teplem
Těsné zatáčky
Volné kování
Běžné problémy s řezáním plazmou PMX
Obtížné spouštění oblouku
Kontrola:
Nadměrný otřes
Kontrola:
Cestovní rychlost
Proud
Výška řezu
Spotřební stav
Průtok plynu
Nadměrné zkosení
Kontrola:
Úhel hořáku
Opotřebení trysky
Výška řezu
Kolmost stroj-hořák
Krátká životnost spotřebního materiálu
Mezi možné příčiny patří:
Nekonzistentní rozměry CNC řezu
Kontrola:
OEM výrobce plazmových hořáků řady PMX od INWELT
INWELT dodává plazmové řezací hořáky a spotřební materiál řady PMX profesionálním B2B zákazníkům, včetně:
Výrobci plazmových zdrojů energie
Výrobci CNC plazmových strojů
Svařovací a řezací zařízení značek
CNC systémoví integrátoři
Dovozci
Distributoři
Velkoobchody
Průmysloví dodavatelé
Poprodejní značky spotřebního zboží
Konfigurace OEM a ODM mohou být vyvinuty podle cílového plazmového systému.
Možnosti OEM a soukromých značek
Přizpůsobení může zahrnovat:
U projektů OEM poskytněte model plazmového zdroje, výstupní proud, spouštěcí systém, konektor, ovládací rozhraní a odhadované nákupní množství.
Proč plazmové hořáky řady Source PMX od INWELT?
Řada INWELT PMX kombinuje čtyři aktuální třídy s konfiguracemi ručního ovládání i konfigurace CNC stroj-hořák.
Aktuální kategorie zahrnuje:
PMX45
PMX65
PMX85
PMX105
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Třídy primárního proudu 45A–105A
Startování bez HF
Provoz vzduch / N₂
6 m standardní kabely hořáku
Ruční a mechanizovaný spotřební materiál
Řezání a drážkování komponentů
Více možností konektoru
OEM a nabídka soukromých značek
Pro výrobce zařízení a distributory může nákup kompletních hořáků a souvisejícího spotřebního materiálu od jednoho výrobce zjednodušit nákup a podporu na trhu s náhradními díly.
Často kladené otázky o plazmových řezacích hořákech řady PMX
Jaké modely jsou součástí řady INWELT PMX?
Aktuální sortiment zahrnuje:
Manuál
CNC / stroj
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Jsou svítilny řady PMX HF nebo non-HF?
Současná řada INWELT PMX je umístěna jako řada neHF plazmových hořáků.
Jaká aktuální hodnocení jsou k dispozici?
Hlavní současné třídy jsou:
Jaký je rozdíl mezi PMX a PMX-M?
Modely PMX jsou ruční/manuální svítilny.
Modely PMX-M jsou CNC/mechanizované hořáky s přímým tělem.
Jaký plyn používá řada PMX?
Aktuální seznam konfigurací INWELT:
Vzduch / N₂
jako možnosti procesního plynu.
Jaká je standardní délka přívodu hořáku?
Současné standardní konfigurace používají přibližně:
6 m
Jaký řezný hrot se používá pro 45A?
Typická současná konfigurace PMX používá přibližně:
Ø hrotu 0,9 mm
Jaký řezný hrot se používá pro 65A?
Typická současná konfigurace PMX používá přibližně:
Špička Ø1,1 mm
Jaký řezný hrot se používá pro 85A?
Typická současná konfigurace PMX používá přibližně:
Špička Ø1,3 mm
Jaký řezný hrot se používá pro 105A?
Typická současná konfigurace PMX používá přibližně:
Špička Ø1,5 mm
Přesná čísla dílů závisí na hořáku a konfiguraci procesu.
Lze PMX105 provozovat při 125A?
Standardní PMX105 by mělo být považováno za svítilnu třídy 105A.
Součásti související s vyšším proudem PMX105P / 125A by měly být považovány za samostatnou konfiguraci, pokud to není výslovně ověřeno.
Lze PMX45 provozovat při 65A?
Standardní PMX45 by mělo být považováno především za produkt 45A.
Jakákoli konfigurace PMX45P / 65A by měla být ověřena a ošetřena samostatně.
Jsou ruční a strojní spotřební díly PMX zaměnitelné?
Některý vnitřní spotřební materiál může souviset, ale štíty na ruce, štíty stroje a přední komponenty specifické pro proces se mohou lišit.
Vždy ověřte kompletní zásobník spotřebního materiálu.
Mohou být hořáky PMX použity na jakékoli plazmové řezačce se stejným proudem?
Žádný.
Požadavky na spouštěcí systém, obvod pilotního oblouku, konektor, řídicí kabeláž a plyn musí také odpovídat.
Mohou hořáky řady PMX řezat nerezovou ocel?
Ano, při použití s kompatibilním plazmovým zdrojem a příslušným nastavením procesu.
Mohou hořáky řady PMX řezat hliník?
Ano.
Hliník je elektricky vodivý a lze jej řezat plazmou pomocí vhodného plazmového systému.
Jak tlustý může hořák PMX řezat?
Neexistuje žádná univerzální tloušťka pouze pro hořák.
Řezná kapacita závisí na kompletním plazmovém systému, materiálu, provozním proudu a procesních parametrech.
Poskytuje INWELT OEM plazmové hořáky PMX?
Ano.
Pro kvalifikované B2B zákazníky jsou k dispozici konfigurace OEM/ODM, privátní značky, konektory, kabely, ovládací rozhraní a sady spotřebního materiálu.
Vyžádejte si cenovou nabídku na plazmové řezací hořáky řady INWELT PMX
Pro rychlejší výběr produktu a potvrzení kompatibility poskytněte:
Výrobce plazmového zdroje
Model stroje
Jmenovitý výstupní proud
Stávající model svítilny
Ruční nebo CNC aplikace
Typ startovacího systému
Fotografie hlavního konektoru
Fotografie ovládacího konektoru
Požadovaná délka kabelu
Požadavek řezání nebo dlabání
Požadovaný spotřební materiál
Odhadované množství nákupu
INWELT nebo soukromá značka
INWELT pak může doporučit vhodný hořák PMX nebo PMX-M, kabel, konektor a konfiguraci spotřebního materiálu pro váš systém plazmového řezání.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių