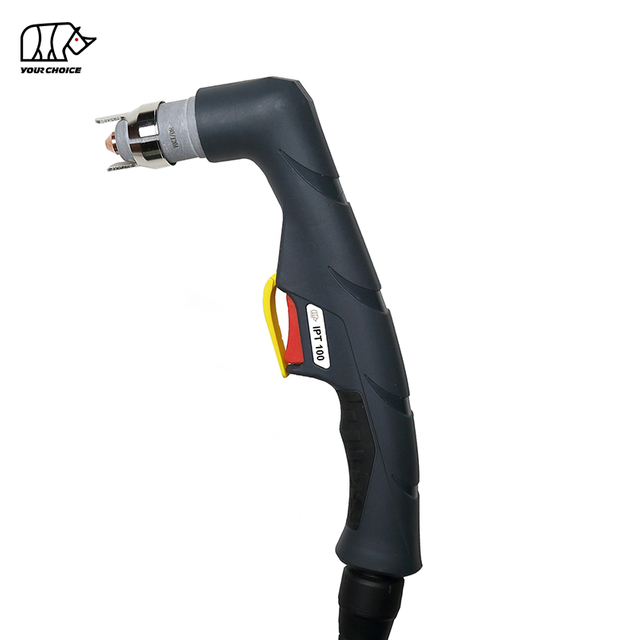
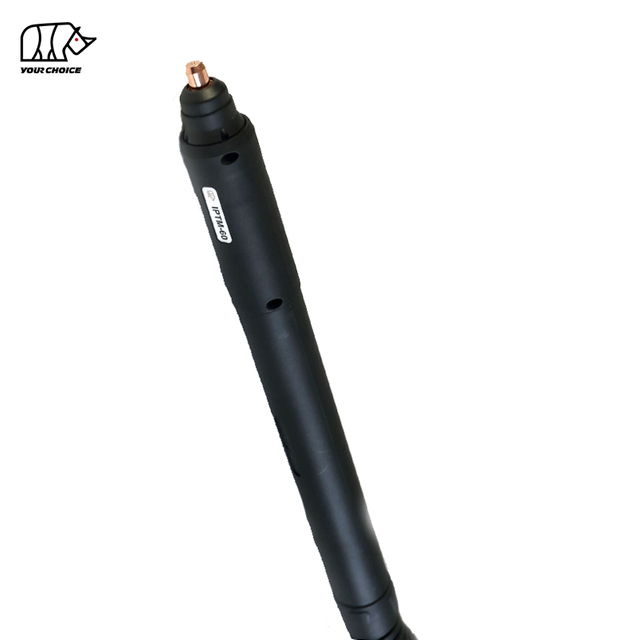
PT Series Non-HF Plazmové řezací hořáky pro manuální a CNC aplikace
INWELT PT Series je řada vzduchem chlazených nevysokofrekvenčních plazmových řezacích hořáků určených pro ruční i mechanizované řezání kovů.
Aktuální produktová řada zahrnuje ruční hořáky PT a CNC -orientované strojní hořáky PT M od 20A do 100A.
Mezi aktuální modely patří:
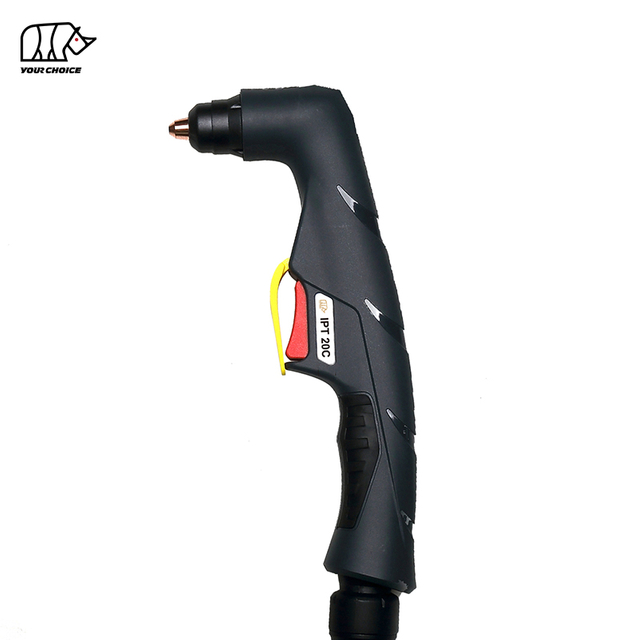
PT20 – 20A ruční plazmový řezací hořák
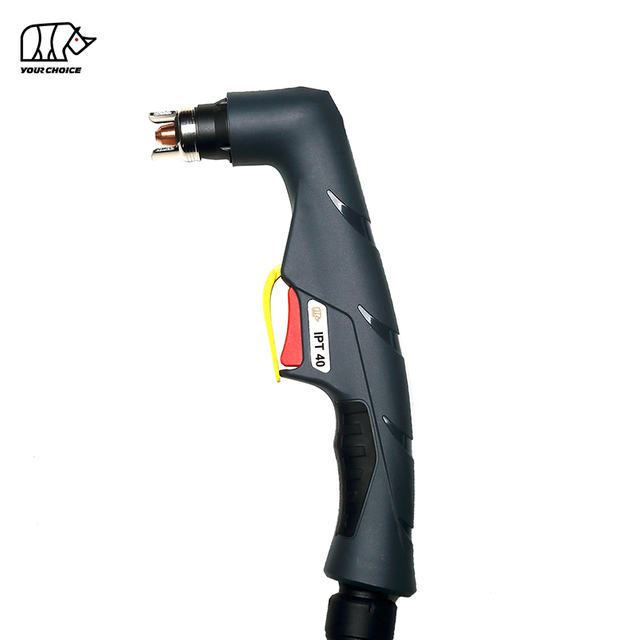
PT40 – ruční plazmový řezací hořák 40A
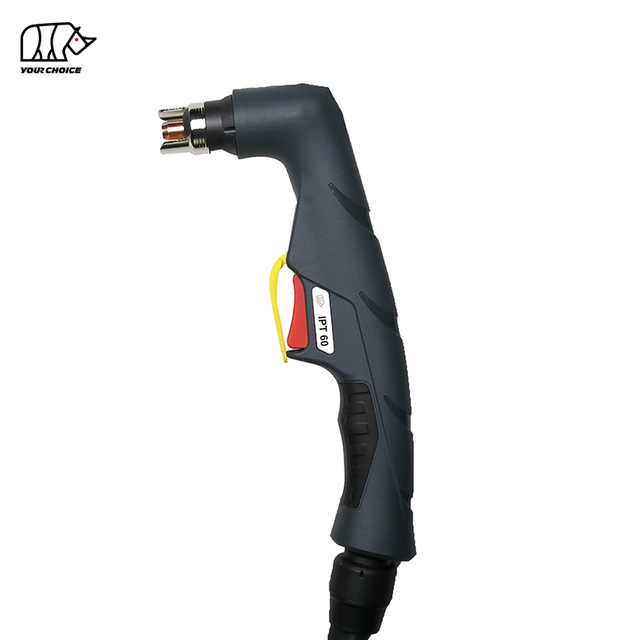
PT60 – 60A ruční plazmový řezací hořák s pilotním obloukem
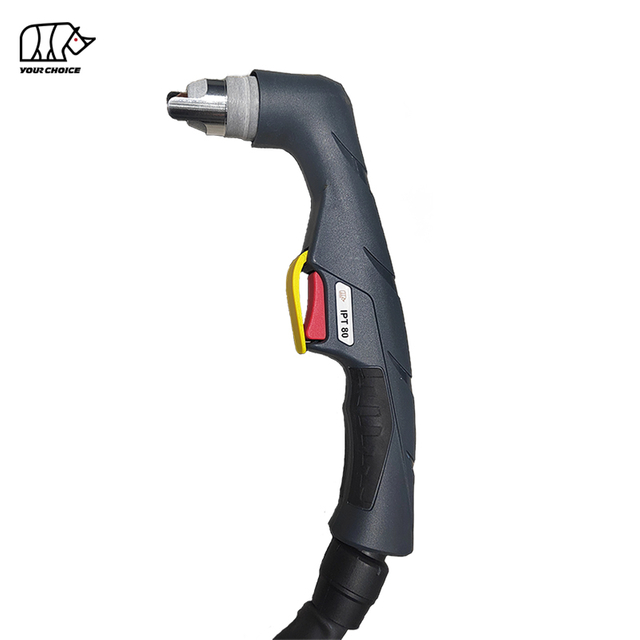
PT80 – 80A ruční plazmový řezací hořák
PT Ruční plazmový řezací hořák 100 – 100A
PTM60 – 60A CNC plazmový řezací hořák
PTM100 – 100A CNC plazmový řezací hořák
PT Series je navrženo podle nespouštěcích architektur, které nejsou HF , zatímco přesná konfigurace pilotního oblouku, zpětného zapalování, ovládacího vodiče a spotřebního materiálu závisí na individuálním modelu hořáku.
Pro profesionální B2B zákazníky je k dispozici několik kompletních sestav hořáku, délek kabelů, zadních konektorů, ovládacích uspořádání a náhradního spotřebního materiálu.
INWELT PT Series Porovnání modelu
Model
Jmenovitý proud
Provoz
Startovací systém
Procesní plyn
Typické vedení
PT20
20A
Manuální / Ruční
Non-HF
Vzduch / N₂
4 m
PT40
40A
Manuální / Ruční
Non-HF
Vzduch / N₂
4 m
PT60
60A
Manuální / Ruční
Non-HF / Pilotní oblouk
Vzduch / N₂
6 m
PT80
80A
Manuální / Ruční
Non-HF / Zpětný úder
Vzduch / N₂
6 m / 12 m
PT 100
100A
Manuální / Ruční
Non-HF / Zpětný úder
Vzduch / N₂
6 m / 12 m
PTM60
60A
CNC / Mechanizované
Non-HF / Zpětný úder
Vzduch / N₂
6 m
PTM100
100A
CNC / Mechanizované
Non-HF / Zpětný úder
Vzduch / N₂
6 m
Před objednáním vždy zkontrolujte stránku jednotlivého produktu, protože pracovní cyklus, tlak plynu, průtok plynu, dofuk, konfigurace kabelu a možnosti konektoru se liší podle modelu.
PT Ruční plazmový řezací hořák es
Ruční řada PT je navržena pro ruční řezání, kde operátor ovládá pohyb hořáku a řeznou vzdálenost.
Mezi aktuální kapesní modely patří PT20 , PT40 , PT60 , PT80 a PT 100.
PT20 20A Non-HF Ruční plazmový řezací hořák
PT20 je nejnižší aktuální kapesní model v aktuálním PT Series .
Aktuální konfigurace zahrnuje:
jmenovitý proud 20A
35% pracovní cyklus
Začátek oblouku Non-HF
Provoz vzduch / N₂
Přibl. tlak plynu 2 bary
Přibl. Průtok plynu 30 l/min
Přibl. Doporučený postflow 15 sekund
Standardní kabel 4 m
PT20 je navržen pro kompatibilní plazmové systémy s nižším výkonem a lehké ruční řezání.
Přítomnost spotřebního materiálu s vyšším proudem v rámci širší rodiny dílů by neměla automaticky změnit jmenovitý výkon primárního hořáku PT20 .
PT40 40A Non-HF Ruční plazmový řezací hořák
PT40 je navržen pro kompatibilní plazmové řezací systémy 40A.
Aktuální specifikace INWELT zahrnují:
jmenovitý proud 40A
60% pracovní cyklus
Začíná Non-HF
Provoz vzduch / N₂
Přibl. Provozní tlak 4,5–5,0 bar
Přibl. Průtok plynu 120–130 l/min
Přibl. Doporučený postflow 35 sekund
Standardní kabel 4 m
Konfigurace přímého, 1/4G a centrálního adaptéru jsou k dispozici s různým uspořádáním ovládacích vodičů.
PT60 je 60A ruční svítilna navržená pro kompatibilní plazmové systémy s pilotním obloukem, které nejsou HF .
Mezi aktuální specifikace patří:
jmenovitý proud 60A
60% pracovní cyklus
Non-HF spouštění pilotního oblouku
Provoz vzduch / N₂
Přibl. tlak plynu 4,5–5,0 bar
Přibl. Průtok plynu 120–130 l/min
Přibl. Doporučený postflow 55 sekund
Standardní kabel 6m
Dostupné konfigurace zahrnují integrované, oddělené a centrální uspořádání adaptérů s možností 2- nebo 4-vodičového ovládání.
PT80 80A Non-HF Ruční plazmový řezací hořák
PT80 je určen pro aplikace s vyšším výkonem ručního řezání.
Aktuální specifikace zahrnují:
jmenovitý proud 80A
60% pracovní cyklus
Non-HF / zpětný úder začíná
Provoz vzduch / N₂
Přibl. tlak plynu 4,5–5,0 bar
Přibl. Průtok plynu 120–130 l/min
Přibl. Doporučený postflow 80 sekund
Možnosti vedení 6m a 12m
Platforma spotřebního materiálu PT80 podporuje několik rozsahů řezných proudů spolu s konfiguracemi kontaktního řezání a drážkování.
PT 100 100 A Non-HF Ruční plazmový řezací hořák
PT 100 je nejvyšší aktuální kapesní model aktuálně zahrnutý v kategorii PT Series .
Současná produktová platforma je navržena kolem:
jmenovitý proud 100A
60% pracovní cyklus
Non-HF / zpětný úder začíná
Provoz vzduch / N₂
Přibl. tlak plynu 4,5–5,0 bar
Přibl. Průtok plynu 200 l/min
Přibl. Doporučený postflow 100 sekund
Konfigurace vedení 6 ma 12 m
Řada PT 100 zahrnuje různé rozsahy proudu řezné špičky, spotřební materiál pro kontaktní řezání, díly související s drážkováním a několik konfigurací zadního připojení.
Specifická tloušťka řezu by měla být založena na úplném zdroji plazmové energie spíše než na samotném hořáku.
PT M CNC a mechanizované Plazmové řezací hořáky
Modely PT M jsou navrženy pro pevnou montáž na plazmové stoly CNC a automatizované řezací systémy.
Na rozdíl od ručních hořáků PT používají strojní hořáky přímou strojově orientovanou geometrii a jsou řízeny prostřednictvím plazmového zdroje energie a systému CNC .
PTM60 60A Non-HF CNC plazmový řezací hořák
PTM60 je navržen pro kompatibilní 60A mechanizované plazmové systémy.
Aktuální specifikace zahrnují:
jmenovitý proud 60A
60% pracovní cyklus
Non-HF / zpětný úder začíná
Provoz vzduch / N₂
Přibl. tlak plynu 4,4–5,0 bar
Přibl. Průtok plynu 120–130 l/min
Přibl. Doporučený postflow 55 sekund
Standardní vedení hořáku 6 m
S PTM60 by se mělo zacházet jako s produktem strojní svítilny spíše než jako s ruční svítilnou PT60 s jinou rukojetí.
Kupující CNC by si měli před objednávkou potvrdit hlavu stroje, rozměry těla hořáku, zadní konektor a ovládací rozhraní.
PTM100 100A Non-HF CNC plazmový řezací hořák
PTM100 je vyšší aktuální model CNC v aktuální kategorii PT Series .
Aktuální specifikace zahrnují:
jmenovitý proud 100A
60% pracovní cyklus
Non-HF / zpětný úder začíná
Provoz vzduch / N₂
Přibl. tlak plynu 4,5–5,0 bar
Přibl. Průtok plynu 200 l/min
Přibl. Doporučený postflow 100 sekund
Standardní vedení 6 m
V závislosti na konfiguraci jsou k dispozici integrované, samostatné, centrální adaptér a uspořádání koaxiálních kabelů.
Skupina spotřebního materiálu PTM100 také zahrnuje několik řezných hrotů, elektrod, difuzorů a štítů specifických pro proud.
PT vs. PT M Plazmové řezací hořáky
Nejdůležitější rozdíl v rámci PT Series je rozdíl mezi ručními PT hořáky a PT M strojními hořáky.
Funkce
PT Ruční hořáky
PT Strojní hořáky M
Operace
Manuální / Ruční
CNC / Mechanizované
Geometrie pochodně
Ruční svítilna
Přímý strojní hořák
Start Control
Ovládání operátora / zdroje napájení
CNC / řízeno strojem
Montáž
Ruční
Pevný držák svítilny
Výška pochodně
Ovládané operátorem
CNC / kontrolované THC
Hlavní použití
Ruční výroba a opravy
Automatizovaná výroba
Aktuální modely
PT20 / PT40 / PT60 / PT80 / PT 100
PTM60 / PTM100
Nevybírejte mezi hořáky PT a PT M pouze podle intenzity proudu.
Ruční svítilna PT60 a strojní svítilna PTM60 mohou sdílet související architekturu spotřebního materiálu a přitom stále používat různé kompletní hlavy hořáku, těla a ovládací uspořádání.
Proč zvolit plazmový hořák Non-HF PT Series ?
PT Series je navržen pro kompatibilní plazmové řezací systémy, které se nespoléhají na konvenční vysokofrekvenční zapalování.
Non-HF Spuštění architektury
Systém jiný než HF se vyhýbá konvenčnímu vysokofrekvenčnímu zapalovacímu obvodu používanému plazmovými hořáky HF .
V závislosti na modelu může PT Series používat startovací uspořádání pilotního oblouku nebo zpětného úderu.
Relevantní pro elektronická a CNC prostředí
Systémy Non-HF se vyhýbají spouštěcímu impulsu HF generovanému konvenčními vysokofrekvenčními hořáky.
To může být relevantní v řezných prostředích obsahujících:
ovládací prvky CNC
Počítače
Motorové pohony
Elektronické měřicí systémy
Automatizační zařízení
Samotné spuštění bez HF však nezaručuje kompatibilitu se strojem CNC .
Kompletní zdroj napájení a architektura řízení musí stále odpovídat.
Pochodně HF a Non-HF nejsou zaměnitelné
Svítilna jiná než HF PT by neměla nahrazovat svítilnu HF pouze proto, že proudové hodnocení nebo konektor vypadají podobně.
Startovací systém musí odpovídat plazmovému zdroji energie.
Jak vybrat správný plazmový hořák PT Series
Správný výběr hořáku vyžaduje více než odpovídající proud.
Potvrďte ruční nebo CNC provoz
Vyberte si model PT pro ruční řezání.
Vyberte si model PT M pro CNC nebo pevné strojní řezání.
Potvrďte proud plazmového napájecího zdroje
Aktuální hodnocení PT Series zahrnují:
20A
40A
60A
80A
100A
Vyberte svítilnu, jejíž ověřené hodnocení odpovídá zamýšlenému provoznímu rozsahu.
Potvrďte Non-HF Spuštění kompatibility
Plazmový zdroj energie musí podporovat specifickou spouštěcí architekturu ve stylu PT .
Potvrďte Pilotní oblouk nebo Back-Striking Design
Technologie spouštění se liší podle modelu.
Nepředpokládejte, že každá jiná než HF PT svítilna používá přesně stejný vnitřní spouštěcí mechanismus.
Potvrďte zadní připojení
V závislosti na modelu mohou konfigurace zahrnovat:
Přímé připojení
1/4G
Integrované připojení
Samostatné připojení
Centrální adaptér
OEM -specifické připojení
Koaxiální kabel
Potvrďte řídicí kabeláž
Různé modely PT a počítačová rozhraní mohou používat:
2-drátové ovládání
4-vodičové ovládání
Koaxiální uspořádání
Řídicí obvod musí odpovídat plazmovému zdroji energie.
PT Series Back-Striking spotřební systémy
Několik modelů PT a PT M s vyšším výkonem používá architektury spotřebního materiálu se zpětným úderem.
U hořáku se zpětným úderem tvoří vnitřní pohyb mezi elektrodou a tryskou část startovací sekvence pilotního oblouku.
Pro spolehlivý provoz by se s následujícími součástmi mělo zacházet jako se sladěným systémem:
Elektroda
Řezací hrot
Difuzér
Štít
Hlava pochodně
Nekombinujte standardní a zpětný spotřební materiál, pokud nebyla ověřena konkrétní kombinace.
PT Series Tipy pro řezání podle aktuálního rozsahu
Jednou z nejsilnějších technických vlastností PT Series je dostupnost řezných hrotů specifických pro daný model pro různé aktuální řady.
V závislosti na modelu hořáku nabízí INWELT řezací hroty pro konfigurace s nižším a vyšším proudem.
Například rodiny spotřebního materiálu související s PT80 a PT 100 zahrnují více průměrů trysek odpovídajících různým rozsahům provozních proudů.
Konečné stránky jednotlivých produktů by měly identifikovat:
Data Field
Information to Publish
Kód INWELT
Přesné číslo dílu
Odkaz
Číslo křížového odkazu
Průměr hrotu
mm
Aktuální rozsah
A
Model pochodně
PT / PT M model
Proces
Řezání / Kontaktní řezání / Drážkování
Počáteční typ
Standardní / Zpětný úder
Tento typ údajů o součástech první strany je zvláště cenný pro distributory a kupující na trhu s náhradními díly.
PT Series Elektrody, difuzory a štíty
PT Series je podporován širokým systémem výměny spotřebního materiálu.
V závislosti na modelu hořáku jsou dostupné součásti:
Standardní elektrody
Zpětně dopadající elektrody
Prodloužené elektrody
Plynové difuzory
Vířivé komponenty
Standardní řezné hroty
Tipy pro řezání kontaktů
Rozšířené tipy
Vnější trysky
Štíty
Drážkování spotřebního materiálu
O-kroužky
Hlavy pochodní
Přesné komponenty by měly být vždy přizpůsobeny konkrétnímu modelu a aktuální řadě.
Standardní řezání, kontaktní řezání a drážkování
Některé modely PT Series podporují více než jeden plazmový proces.
Standardní řezání
Standardní řezání používá vhodný řezný hrot a front-end stoh pro normální řezání plechů.
Kontaktní řezání
Vybrané platformy PT zahrnují spotřební materiál pro řezání kontaktů.
Používejte pouze kombinaci stínění a hrotu navrženou pro kontaktní provoz.
Plazmové drážkování
Vyšší proudové rodiny PT mohou zahrnovat drážkovací komponenty pro:
Odstranění svaru
Dlouhování zad
Odstranění defektu
Společná příprava
Oprava a přepracování
Také plazmový zdroj energie musí podporovat zvolený proces.
PT Series Možnosti konektoru a kabelu
Různé plazmové zdroje energie používají různá rozhraní hořáku.
V závislosti na modelu mohou konfigurace INWELT PT Series zahrnovat:
Přímé kabelové sestavy
1/4G připojení
Integrovaná připojení
Samostatná připojení
Centrální adaptéry
2-drátové ovládání
4-vodičové ovládání
Koaxiální kabely ke strojnímu hořáku
4 m vedení
6 m vedení
12 m vedení
Pro objednávky výměny zašlete fotografie stávajícího konektoru hořáku a ovládací zástrčky.
To je spolehlivější než výběr hořáku pouze podle proudu nebo vnějšího vzhledu.
Jak zkontrolovat kompatibilitu plazmové řezačky PT Series
Hořák PT není automaticky kompatibilní s každou plazmovou řezačkou se stejnou proudovou hodnotou.
Před objednávkou potvrďte:
Hodnocení zdroje napájení
Svítilna by měla pracovat v rámci ověřeného rozsahu proudu.
Spuštění architektury
Stroj musí podporovat požadovaný systém, který není HF , pilotní oblouk nebo systém zpětného úderu.
Zadní konektor
Připojení napájení/plynu musí odpovídat.
Spouštěcí nebo řídicí kabeláž
Ruční a strojní hořáky mohou používat různé ovládací obvody.
Pilotní obloukový obvod
Architektura pilotního oblouku musí být kompatibilní se zdrojem energie.
Požadavky na plyn
Tlak a průtok se významně liší mezi PT20 , PT40 , PT60 , PT80 a PT 100.
Neaplikujte specifikaci plynu jednoho modelu na celý PT Series .
Integrace PT řady M CNC
PTM60 a PTM100 jsou určeny pro strojně řízené řezání.
Pro integraci CNC potvrďte:
Rozměry těla hořáku stroje
Montážní průměr hořáku
Použitelná upínací plocha
Směrování potenciálních zákazníků
Startovací signál
Signál Arc-ok
Rozhraní pro ovládání výšky hořáku
Připojení plazmového zdroje
INWELT by měl publikovat rozměrové výkresy pro každý strojní hořák PT M, protože tato data o instalaci první strany jsou velmi užitečná pro výrobce strojů a systémové integrátory CNC .
PT M pochodně a ovládání výšky hořáku
Plazmový systém CNC může používat automatické řízení výšky hořáku.
Mezi možné metody patří:
Obloukové napětí THC
Snímání plovoucí hlavy
Mechanické snímání počáteční výšky
Další kompatibilní systémy
Přesné uspořádání THC závisí na zdroji plazmové energie a regulátoru CNC .
Nezveřejňujte jedno univerzální nastavení napětí oblouku nebo výšky řezání pro celý rozsah PT M.
Jaké kovy mohou PT Series řezat plazmové hořáky?
Po připojení ke kompatibilnímu plazmovému zdroji energie mohou hořáky PT Series řezat elektricky vodivé materiály včetně:
Měkká ocel
Uhlíková ocel
Nerez
Hliník
Měď
Mosaz
Pozinkovaná ocel
Skutečná řezná rychlost, kvalita břitu a praktická tloušťka materiálu závisí na kompletním systému plazmového řezání.
Jakou tloušťku může plazmový hořák PT Series řezat?
Neexistuje jediná specifikace tloušťky řezu, která by platila pro celý PT Series .
Skutečná řezná kapacita závisí na:
Plazmový zdroj energie
Model pochodně
Vstupní výkon
Materiál
Řezný proud
Průměr hrotu
Tlak plynu
Průtok plynu
Cestovní rychlost
Výška hořáku nebo odstup
Spotřební stav
Požadovaná kvalita hran
Profesionální řezná data by měla rozlišovat mezi:
Doporučená řezná kapacita
Tloušťka materiálu, kterou lze produktivně řezat s vhodnou kvalitou hran.
Maximální řezná kapacita
Silnější materiál, který lze stále řezat sníženou rychlostí.
Oddělovací kapacita
Maximální tloušťka materiálu, kterou lze oddělit, obecně s nižší kvalitou hran.
Použijte testovaná data specifická pro model spíše než jeden univerzální požadavek na tloušťku PT Series .
Grafy řezů pro konkrétní model INWELT PT Series
INWELT by měl vyvinout tabulky řezání první strany pro jednotlivé kombinace hořáku a plazmového zdroje energie.
Ověřená testovací data první strany jsou užitečnější než obecná tvrzení o řezné kapacitě.
Ruční aplikace PT Series
PT20 , PT40 , PT60 , PT80 a PT 100 jsou navrženy pro ruční řezání, jako jsou:
Obecná výroba
Oprava kovů
Údržba strojů
Opravy automobilů
Zemědělská technika
Stavební zařízení
Dílenské řezání
Terénní údržba
Řezání plechů
Oprava svaru
Správný model by měl být vybrán podle skutečného zdroje plazmové energie a požadovaného proudu.
CNC PT Aplikace řady M
PTM60 a PTM100 jsou navrženy pro mechanizované aplikace, jako jsou:
CNC plazmové řezací stoly
Automatické řezání profilů
Výroba plechu
Konstrukční výroba
Součásti strojů
Součásti zemědělské techniky
Kovový nábytek
Průmyslové výrobní buňky
Automatizované zpracování kovů
Pro použití CNC by měla být před instalací potvrzena montáž hořáku, ovládací rozhraní a vedení kabelů.
PT Series Údržba a kontrola spotřebního materiálu
Pravidelná údržba pomáhá udržovat spolehlivé startování a konzistentní řezání.
Zkontrolujte elek
Nadměrně opotřebovanou elektrodu vyměňte dříve, než přispěje k obtížnému startování nebo poškození trysky.
Zkontrolujte řezací hrot
Zkontrolujte:
Zvětšený otvor
Oválný otvor trysky
Poškození popálením
Silná kontaminace
Zkontrolujte difuzér
Udržujte průchody plynu čisté.
Vyměňte poškozené nebo tepelně deformované součásti.
Zkontrolujte štíty a vnější trysky
Vyměňte prasklé nebo spálené přední části.
Zkontrolujte vedení hořáku
Zkontrolujte:
Oděr
Řezy
Poškození teplem
Ostré zatáčky
Volné kování
Zkontrolujte montáž strojního hořáku
U modelů PT M také zkontrolujte držák hořáku, kolmost a vedení kabelů.
Běžné PT Series problémy s řezáním
Obtížné spouštění oblouku
Kontrola:
Stav elektrody
Řezací hrot
Kompatibilita startovacího systému
Tlak plynu
Pracovní spojení
Zadní konektor
Nadměrný otřes
Kontrola:
Rychlost řezání
Proud
Tloušťka materiálu
Průtok plynu
Výška stojanu nebo hořáku
Spotřební stav
Nadměrné zkosení
Kontrola:
Řezací hrot
Úhel nebo kolmost hořáku
Výška řezu
Cestovní rychlost
Rozvod plynu
Krátká životnost spotřebního materiálu
Mezi možné příčiny patří:
Mokrý nebo kontaminovaný vzduch
Nesprávná kombinace hrot/proud
Nadměrný piercing
Nesprávná vzdálenost hořáku
Opotřebená elektroda
Odstraňování problémů by mělo být vždy založeno na konkrétním modelu PT nebo PT M.
PT Series pro distributory a aftermarket dodávky
PT Series podporuje kompletní prodej hořáků i opakující se poptávku na trhu s náhradními díly.
Program profesionálního distributora může zahrnovat:
Kompletní ruční svítilny
Dokončete strojní svítilny CNC
Řezací tipy
Elektrody
Difuzory
Štíty
Drážkování spotřebního materiálu
Hlavy pochodní
Kliky
Kabelové sestavy
Centrální adaptéry
Opravte komponenty
Spotřební sady
Přesná čísla dílů INWELT pomáhají distributorům přesněji spravovat skladové zásoby a kompatibilitu náhradních dílů.
OEM PT Series Plazmový řezací hořák Výroba od INWELT
INWELT dodává PT Series plazmové řezací hořáky a náhradní součásti profesionálním B2B zákazníkům, včetně:
Výrobci plazmových řezaček
CNC výrobci plazmových strojů
Svařovací a řezací zařízení značek
CNC systémových integrátorů
Dovozci
Distributoři
Velkoobchody
Průmysloví dodavatelé
Poprodejní společnosti se spotřebním zbožím
Konfigurace OEM a ODM lze vyhodnotit podle plazmového zdroje energie, startovacího systému, cílového trhu a požadovaného rozhraní.
OEM a možnosti Private-Label
Přizpůsobení může zahrnovat:
Zákaznický branding
Štítky produktů
Označení rukojeti
Konfigurace stroj-hořák
Délka vedení hořáku
Zadní konektor
Ovládací kabeláž
Centrální adaptér
Spotřební sady
Balení soukromé značky
Technické štítky
Požadavky na čárový kód a karton
U projektů OEM uveďte cílový zdroj plazmového napájení, požadovaný proud, spouštěcí architekturu, požadavky na konektory a odhadované množství objednávky.
Proč Zdroj PT Series plazmové hořáky od INWELT ?
INWELT PT Series kombinuje několik aktuálních jmenovitých hodnot, konfigurací ručního a strojního hořáku, náhradního spotřebního materiálu a možností připojení v rámci jedné produktové řady jiné než HF .
Aktuální kategorie zahrnuje:
20A ruční svítilna
40A ruční svítilna
60A ruční svítilna
80A ruční svítilna
100A ruční svítilna
60A CNC strojní hořák
100A CNC strojní hořák
Uspořádání více kabelů a konektorů
Rodiny spotřebního materiálu specifické pro daný model
Kontaktní řezací a drážkovací komponenty na vybraných modelech
OEM a možnosti soukromých značek
Pro výrobce zařízení, distributory a dovozce může nákup souvisejících modelů hořáků a náhradních dílů prostřednictvím jednoho dodavatele zjednodušit nákup, inventarizaci a technickou podporu.
Často kladené otázky o PT Series Plazmové řezací hořáky
Co je INWELT PT Series ?
PT Series je řada plazmových řezacích hořáků jiných než HF určených pro ruční a CNC /mechanizované aplikace.
Které modely PT Series jsou ruční svítilny?
Aktuální manuální modely jsou:
PT20
PT40
PT60
PT80
PT 100
Které modely PT Series jsou strojní svítilny CNC ?
Současné modely strojního hořáku jsou:
PTM60
PTM100
Jaká aktuální hodnocení jsou k dispozici?
Aktuální kategorie PT pokrývá jmenovité hodnoty hořáku od přibližně 20A do 100A.
Na každé stránce produktu zkontrolujte přesný pracovní cyklus a provozní specifikace.
Používají hořáky PT Series zapalování HF ?
Žádný.
Aktuální PT Series je umístěn kolem nespouštěcích systémů, které nejsou HF.
Přesná architektura pilotního oblouku nebo zpětného úderu se liší podle modelu.
Jsou hořáky PT a PT M zaměnitelné?
Žádný.
Modely PT jsou primárně ruční, zatímco modely PT M jsou určeny pro pevný CNC nebo mechanizovaný provoz.
Některé spotřební materiály mohou souviset, ale kompletní sestavy hořáku nejsou automaticky zaměnitelné.
Jaký procesní plyn používá PT Series ?
Aktuální modely PT používají konfigurace Air/N₂.
Tlak a průtok plynu se výrazně liší podle modelu.
Jaké délky vedení jsou k dispozici?
V závislosti na modelu, aktuální konfigurace zahrnují 4 m, 6 m a 12 m kabely.
Lze hořáky PT Series použít na jakékoli plazmové řezačce typu CUT?
Žádný.
Samotný proud nestačí.
Architektura spouštění, zadní konektor, obvod pilotního oblouku, řídicí kabeláž a požadavky na plyn musí také odpovídat.
Mohou hořáky PT Series řezat nerezovou ocel?
Ano, při použití s kompatibilním plazmovým zdrojem a vhodnými parametry.
Mohou hořáky PT Series řezat hliník?
Ano.
Hliník je elektricky vodivý a lze jej řezat plazmou pomocí vhodného plazmového systému.
Jak silný může hořák PT Series řezat?
Pro kompletní sérii neexistuje jedna hodnota tloušťky.
Řezná kapacita závisí na konkrétním hořáku, zdroji energie, materiálu, proudu, spotřebním materiálu a řezných parametrech.
Je k dispozici náhradní spotřební materiál?
Ano.
INWELT dodává řezné hroty, elektrody, difuzory, štíty, hlavy hořáků, kabely a související náhradní součásti pro podporované konfigurace PT Series .
Nabízí INWELT plazmové hořáky OEM PT Series ?
Ano.
Pro kvalifikované výrobce zařízení, integrátory, distributory a dovozce CNC jsou k dispozici konfigurace OEM/ODM , soukromých značek, konektorů, kabelů a sad spotřebního materiálu.
Požádat o cenovou nabídku na INWELT PT Series Plazmové řezací hořáky
Pro rychlejší model a potvrzení kompatibility poskytněte:
Výrobce a model plazmové řezačky
Jmenovitý výstupní proud
Stávající model svítilny
Ruční nebo CNC aplikace
Typ startovacího systému
Fotografie hlavního konektoru
Fotografie pilotního oblouku nebo řídicího konektoru
Požadovaná délka vedení
Požadovaný spotřební materiál
Odhadované množství nákupu
INWELT nebo soukromá značka
INWELT pak může doporučit vhodnou konfiguraci hořáku PT nebo PT M pro váš systém plazmového řezání.
Tento web používá soubory cookie a podobné technologie ('cookies'). Na základě vašeho souhlasu bude používat analytické soubory cookie ke sledování toho, jaký obsah vás zajímá, a marketingové soubory cookie k zobrazování zájmově orientované reklamy. K těmto opatřením využíváme poskytovatele třetích stran, kteří mohou údaje používat také pro své vlastní účely.
Souhlas udělujete kliknutím na 'Přijmout vše' nebo použitím vašich individuálních nastavení. Vaše údaje pak mohou být zpracovávány také ve třetích zemích mimo EU, jako jsou USA, které nemají odpovídající úroveň ochrany údajů a kde zejména nelze účinně bránit přístupu místních orgánů. Svůj souhlas můžete s okamžitou platností kdykoli odvolat. Pokud kliknete na 'Odmítnout vše', budou použity pouze nezbytně nutné soubory cookie.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių