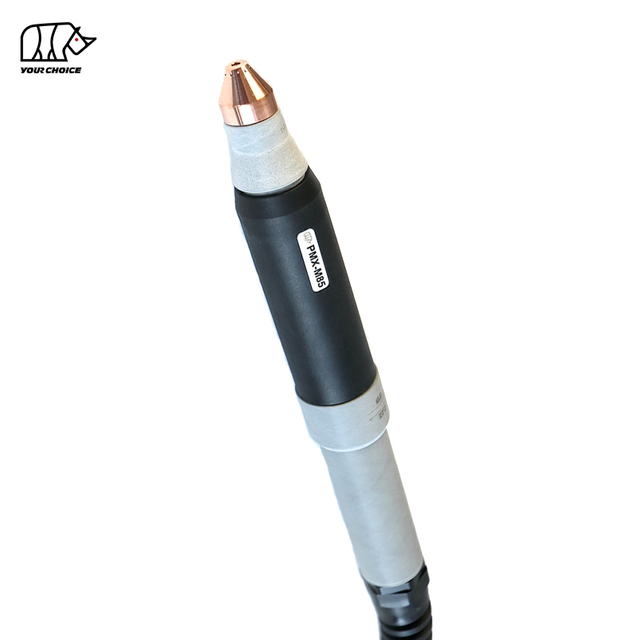
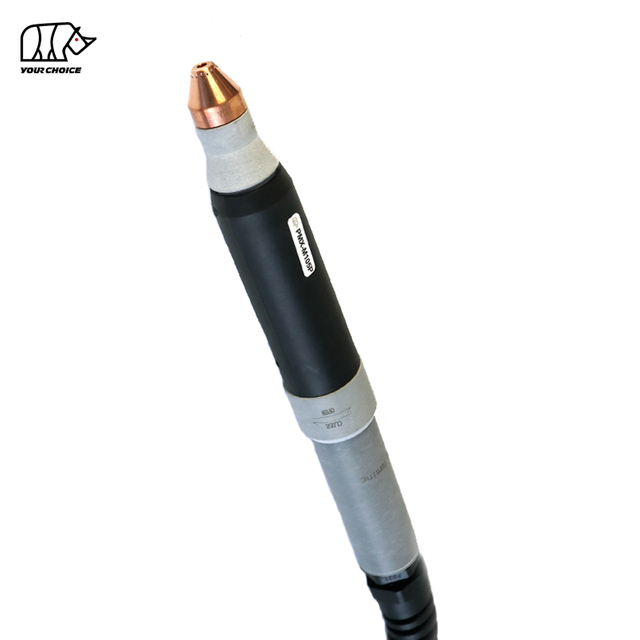
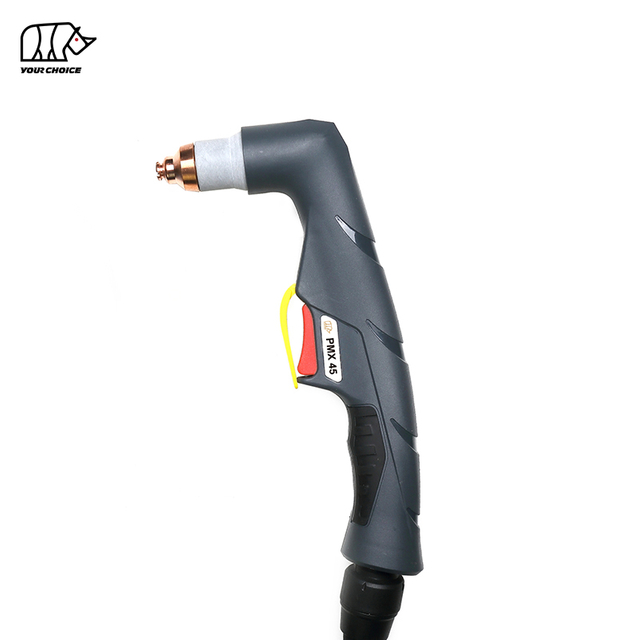
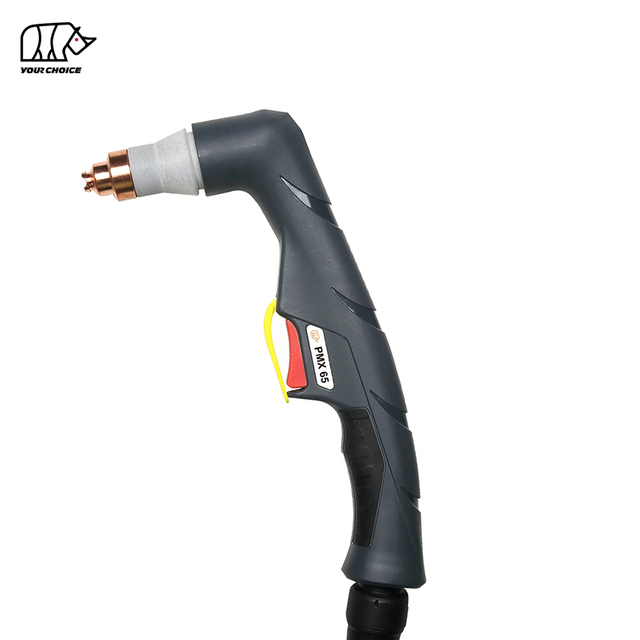
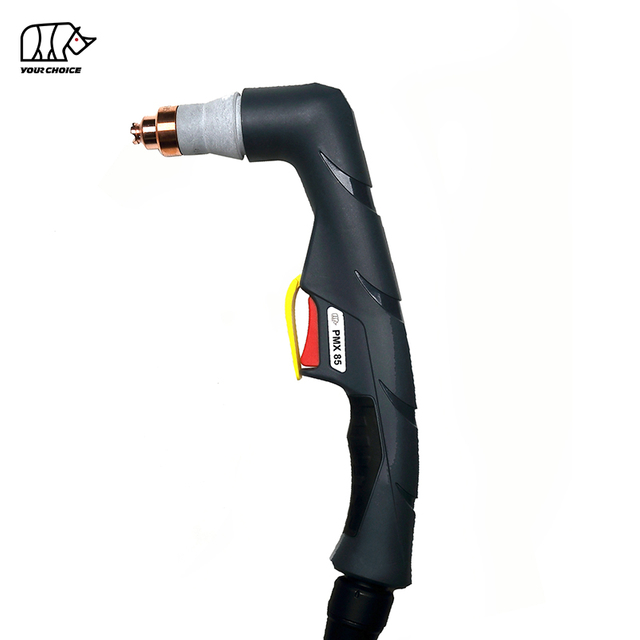
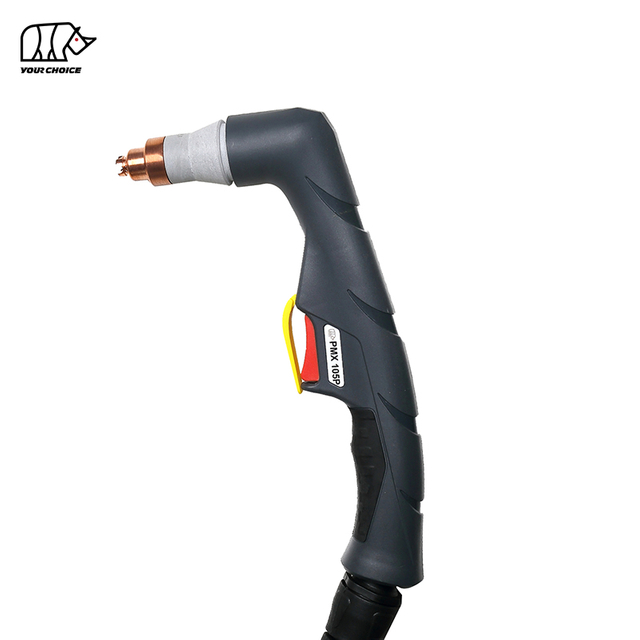
PMX Series Non-HF Plasmaschneidbrenner für manuelles und CNC Schneiden
Der INWELT PMX Series ist eine Familie luftgekühlter, nicht hochfrequenter Plasmaschneidbrenner, die für professionelle manuelle Schneid- und mechanisierte CNC Anwendungen entwickelt wurden.
Das aktuelle Sortiment umfasst zwei Hauptproduktgruppen:
Hand-/Handtaschenlampen
PMX 45 – 45A
PMX 65 – 65A
PMX85 – 85A
PMX 105 – 105A
CNC / Mechanisierte Fackeln
PMX -M45 – 45A
PMX -M65 – 65A
PMX -M85 – 85A
PMX -M105 – 105A
Die Serie verwendet Luft/N₂ als Prozessgas und unterstützt mehrere Schneidstromstufen, Verbrauchsmaterialkonfigurationen, Kabelbaugruppen und rückseitige Anschlüsse.
Hand- und Maschinenbrenner sollten als separate Produktkonfigurationen behandelt werden, auch wenn sie verwandte Verbrauchsmaterialien gemeinsam haben.
INWELT { INWELT PMX Series
| Modellbetrieb |
Modellvergleich |
Primärstrom |
Arbeitszyklus |
Startgas |
Standardleitung |
[ |
| PMX 45 |
Handbuch |
45A |
60 % |
Non-HF |
Luft / N₂ |
6 m |
| PMX 65 |
Handbuch |
65A |
60 % |
Non-HF |
Luft / N₂ |
6 m |
| PMX85 |
Handbuch |
85A |
60 % |
Non-HF |
Luft / N₂ |
6 m |
| PMX 105 |
Handbuch |
105A |
60 % |
Non-HF |
Luft / N₂ |
6 m |
| PMX -M45 |
CNC / Maschine |
45A |
60 % |
Non-HF |
Luft / N₂ |
6 m |
| PMX -M65 |
CNC / Maschine |
65A |
60 % |
Non-HF |
Luft / N₂ |
6 m |
| PMX -M85 |
CNC / Maschine |
85A |
60 % |
Non-HF |
Luft / N₂ |
6 m |
| PMX -M105 |
CNC / Maschine |
105A |
60 % |
Non-HF |
Luft / N₂ |
6 m |
Die oben genannten Werte stellen die primäre aktuelle Positionierung des aktuellen INWELT PMX -Bereichs dar.
Varianten mit höherer Stromstärke wie PMX 45P oder PMX 105P sollten nur dann als separate Produkte behandelt werden, wenn ihre technischen Spezifikationen unabhängig überprüft wurden.
Handbuch PMX Plasmaschneidbrenner es
Die tragbare PMX Reihe ist für die Fertigung, Reparatur, Wartung und das industrielle manuelle Plasmaschneiden konzipiert.
Zu den aktuellen Modellen gehören:
PMX 45
PMX 65
PMX85
PMX 105
Handbrenner verfügen über einen Handgriff, einen Abzug und ein vorderes Verbrauchsmaterialsystem, das für bedienergesteuertes Schneiden ausgelegt ist.
Wählen Sie das Modell nach:
PMX 45 45A Manueller Plasmaschneidbrenner
Der PMX 45 ist das leistungsschwächste Handheld-Modell im aktuellen PMX Series .
Zu den aktuellen INWELT -Spezifikationen gehören:
45A primärer Nennstrom
60 % Einschaltdauer
Non-HF Bogen beginnt
Luft/N₂-Prozessgas
Ca. 5,0 bar Gasdruck
Ca. 160 l/min Gasdurchfluss
Ca. 60 Sekunden empfohlener Nachfluss
6 m Standard-Taschenlampenkabel
Mehrere Anschlussoptionen auf der Rückseite
Aktuelle Verbindungskonfigurationen können Folgendes umfassen:
Der PMX 45 eignet sich für allgemeine Fertigungs-, Reparatur- und Metallschneideanwendungen mit geringerem Stromverbrauch, wenn er an eine kompatible Plasmastromquelle angeschlossen wird.
PMX 65 65A Manueller Plasmaschneidbrenner
Der PMX 65 bietet zusätzliche Stromkapazität und behält dabei das gleiche Nicht- HF PMX Plattformkonzept bei.
Zu den aktuellen Spezifikationen gehören:
Die PMX 65-Verbrauchsmaterialplattform unterstützt Schneidkonfigurationen mit geringerem Strom und voller Leistung, einschließlich 45-A- und 65-A-Schneidspitzen.
Dadurch kann der Brenner entsprechend dem tatsächlichen Betriebsstrom konfiguriert werden, anstatt für jede Anwendung eine Düsengröße zu verwenden.
PMX85 85A Manueller Plasmaschneidbrenner
Der PMX85 ist für das professionelle manuelle Plasmaschneiden mit höherem Strom konzipiert.
Zu den aktuellen INWELT -Spezifikationen gehören:
Die aktuelle Verbrauchsmaterialfamilie umfasst:
Die entsprechenden typischen Düsendurchmesser betragen ungefähr:
45A – Ø0,9 mm
65A – Ø1,1 mm
85A – Ø1,3 mm
Verwenden Sie immer die geprüfte Kombination aus Spitze und Abschirmung für den ausgewählten Strom.
PMX 105 105A Manueller Plasmaschneidbrenner
Der PMX 105 ist das aktuellste Standard-Handheld-Modell im aktuellen PMX Series .
Es sollte in erster Linie als 105-A-Produkt positioniert werden , getrennt von jeder PMX 105P-Konfiguration mit höherem Strom.
Zu den aktuellen INWELT -Spezifikationen gehören:
Die aktuelle Produktfamilie umfasst Schneidverschleißteile für mehrere Strombereiche bis 105A.
Als aktuelle 105-A-Schneidkonfiguration mit voller Leistung wird eine Ø1,5-mm-Spitze verwendet.
Behandeln Sie 125A-bezogene Verbrauchsmaterialien nicht automatisch als Standard PMX 105-Einstufung.
PMX -M CNC und mechanisierte Plasmaschneidbrenner es
Die PMX -M-Modelle sind spezielle Maschinenbrennerversionen, die für Folgendes entwickelt wurden:
CNC Plasmatische
Automatisierter Profilschnitt
Plattenbearbeitungssysteme
Mechanisierte Fertigung
Produktionsschneidezellen
Zu den aktuellen Modellen gehören:
PMX -M45
PMX -M65
PMX -M85
PMX -M105
Maschinenbrenner verwenden eine Konfiguration mit geradem Körper, die eher für die feste Montage als für den Handbetrieb vorgesehen ist.
PMX -M45 45A CNC-Plasmaschneidbrenner
Der PMX -M45 ist das mechanisierte Modell mit dem niedrigsten Strom in der aktuellen PMX -M-Reihe.
Zu den aktuellen Spezifikationen gehören:
45A primäre Produktpositionierung
60 % Einschaltdauer
Non-HF Bogen beginnt
Luft/N₂-Prozessgas
Ca. 5,0 bar Betriebsdruck
Ca. 160 l/min Gasdurchfluss
Ca. 60 Sekunden empfohlener Nachfluss
6 m Standardleitung
Maschine / CNC Brennerkonfiguration
Zu den derzeit verfügbaren Komplettbrennerkonfigurationen gehören:
Jede PMX -M45P-Konfiguration mit höherem Strom sollte separat bleiben, sofern sie nicht technisch überprüft wird.
PMX -M65 65A CNC-Plasmaschneidbrenner
Der PMX -M65 ist für das maschinelle Plasmaschneiden der Klasse 65A konzipiert.
Zu den aktuellen INWELT -Spezifikationen gehören:
Zu den aktuellen Verbrauchsmaterialien gehören sowohl 45-A- als auch 65-A-Maschinenschneidkonfigurationen.
Die 65A PRO-Spitze mit voller Leistung verwendet im aktuellen INWELT System eine Düsenöffnung mit einem Durchmesser von etwa 1,1 mm.
PMX -M85 85A CNC-Plasmaschneidbrenner
Der PMX -M85 bietet eine höhere maschinelle Schneidkapazität für CNC Tische und die automatisierte Plattenverarbeitung.
Zu den aktuellen INWELT -Spezifikationen gehören:
Die aktuelle Familie der Maschinenverbrauchsmaterialien umfasst:
45A – ca. Ø0,9 mm
65A – ca. Ø1,1 mm
85A – ca. Ø1,3 mm
Die genaue INWELT Kombination aus Spitze, Abschirmung und Haltekomponente sollte für jede aktuelle Stufe bestätigt werden.
PMX -M105 105A CNC-Plasmaschneidbrenner
Der PMX -M105 ist das aktuellste Standard CNC Modell im aktuellen PMX -M-Bereich.
Es sollte in erster Linie wie folgt positioniert werden:
PMX -M105 = 105A Non-HF CNC-Plasmaschneidbrenner
Zu den aktuellen Spezifikationen gehören:
Zu den zugehörigen Schneidstromkonfigurationen gehören:
Jedes separate 125A PMX -M105P-Produkt sollte über eine eigene Produkteinheit und technische Seite verfügen und nicht in die Standardspezifikation PMX -M105 eingemischt werden.
Manuelle PMX vs. PMX -M CNC Taschenlampe: Was ist der Unterschied?
Der Hauptunterschied besteht in der Bedienung und Montage des Brenners.
| Funktion |
PMX Handbrenner |
PMX -M Maschinenbrenner |
| Betrieb |
Handheld |
CNC / Mechanisiert |
| Fackelkörper |
Bedienergriff |
Gerader Maschinenkörper |
| Starten Sie die Steuerung |
Brennerauslöser |
Maschinen-/ CNC -Steuerung |
| Montage |
Handheld |
Brennerhalter / Z-Achse |
| Schnitthöhe |
Bedienergesteuert |
Maschinengesteuert |
| Typische Modelle |
PMX 45/65/85/105 |
PMX -M45 / 65 / 85 / 105 |
Installieren Sie keinen manuellen Brenner als Ersatz für einen speziellen Maschinenbrenner, ohne die vollständigen Systemanforderungen zu überprüfen.
So wählen Sie die richtige PMX aktuelle Klasse aus
Die richtige Stromklasse hängt von der Plasmastromquelle und den Schneidanforderungen ab.
PMX 45 / PMX -M45
Primärstrom:
45A
PMX 65 / PMX -M65
Primärstrom:
65A
PMX85 / PMX -M85
Primärstrom:
85A
PMX 105 / PMX -M105
Primärstrom:
105A
Ein Brenner mit höherer Stromstärke bedeutet nicht automatisch, dass er bei jedem Schnitt mit voller Leistung betrieben werden muss.
Düse, Abschirmung und sonstige Verbrauchsmaterialien müssen auf den gewählten Betriebsstrom abgestimmt sein.
PMX Series Schneidspitzenauswahl nach Strom
Das aktuelle INWELT PMX Verbrauchssystem folgt einem stromspezifischen Düsenansatz.
Zu den typischen Vollstromverhältnissen gehören:
| Schneidstrom, |
typischer Spitzendurchmesser |
| 45A |
Ø0,9 mm |
| 65A |
Ø1,1 mm |
| 85A |
Ø1,3 mm |
| 105A |
Ø1,5 mm |
Die genaue Teilenummer hängt vom Brennermodell, der manuellen/Maschinenkonfiguration und der Verbrauchsmaterialfamilie ab.
Wählen Sie eine Plasmaschneidspitze nicht nur aufgrund ihres Aussehens aus.
Warum die Abstimmung zwischen Strom und Düse wichtig ist
Die Schneiddüse schnürt den Plasmalichtbogen ein.
Der Düsendurchmesser beeinflusst:
Die Verwendung einer Düse mit geringem Strom und zu hoher Stromstärke kann zu Folgendem führen:
Verwenden Sie die für den gewählten Strom angegebene Düse.
PMX Series Elektroden
Die Elektrode überträgt elektrische Energie in den Plasmalichtbogen.
Die aktuelle PMX Familie verwendet austauschbare Elektroden, die auf den jeweiligen Brenner und die Verbrauchsmaterialplattform abgestimmt sind.
Überprüfen Sie die Elektrode auf Folgendes:
Eine übermäßig abgenutzte Elektrode kann den Düsenverschleiß beschleunigen und die Zuverlässigkeit der Lichtbogenzündung verringern.
PMX Series Wirbelringe
Der Wirbelring steuert die Verteilung und Rotation des Prozessgases um die Elektrode.
Ein korrekter Gaswirbel hilft, den Plasmalichtbogen zu stabilisieren und einzuengen.
Unterschiedliche Stromklassen können unterschiedliche Wirbelringkonfigurationen erfordern.
Gehen Sie nicht davon aus, dass für jeden Prozess PMX 45–105 ein Wirbelring korrekt ist.
Verwenden Sie die verifizierte INWELT -Verbrauchsmaterialbeziehung.
Handschilde vs. Maschinenschilde
Manuelles und maschinelles Plasmaschneiden können unterschiedliche Frontschildkonfigurationen erfordern.
Handfackel-Schilde
Typische manuelle Prozesse können sein:
Ziehen Sie das Schneiden
Abstandsschneiden
Fugenhobeln
Schutzschilde für Maschinenbrenner
Mechanisierte Prozesse können Folgendes erfordern:
Schutzschild für maschinelles Schneiden
Abstandskonfiguration
CNC Komponenten festhalten
Prozessspezifisches Frontend
Installieren Sie nicht automatisch einen Handschutz an einem Maschinenbrenner oder einen Maschinenschutz an einem Handbrenner.
Verbrauchsmaterialien zum Schneiden vs. Fugenhobeln
Ausgewählte PMX Konfigurationen können das Plasma-Fugenhobeln unterstützen, wenn die richtigen Verbrauchsmaterialien installiert sind.
Schneiden
Schneidverschleißteile sind darauf ausgelegt, einen schmalen Plasmastrahl zur Materialtrennung zu erzeugen.
Fugenhobeln
Verschleißteile zum Fugenhobeln erzeugen einen breiteren Lichtbogen für eine kontrollierte Metallentfernung.
Zu den typischen Fugenhobelanwendungen gehören:
Schweißnahtentfernung
Mängelbeseitigung
Hinterstechen
Gemeinsame Vorbereitung
Reparatur und Nacharbeit
Verwenden Sie die richtige Fugenhobeldüse und Abschirmung für den gewählten Strom.
Non-HF Start des Plasmabogens
Der Strom INWELT PMX Series ist um nicht hochfrequente Lichtbogenstartsysteme herum positioniert.
Diese Unterscheidung ist wichtig für Ersatzprojekte.
Eine nicht- HF PMX -Taschenlampe sollte nicht automatisch Folgendes ersetzen:
Bestätigen Sie vor dem Austausch Folgendes:
Warum Non-HF -Anfang für CNC -Systeme wichtig ist
CNC Plasmasysteme können empfindliche Elektronik enthalten, wie zum Beispiel:
CNC Controller
Brennerhöhenregler
Motorantriebe
Computerschnittstellen
Signalkabel
Non-HF -Plasmastart vermeidet die herkömmliche Hochfrequenz-Zündarchitektur, die von HF -Plasmasystemen verwendet wird.
Der Nicht- HF -Betrieb allein garantiert jedoch keine CNC Kompatibilität.
Die komplette Stromquelle, der Brenner und das Steuerungssystem müssen noch zusammenpassen.
PMX Series Prozessgasanforderungen
Aktuelle INWELT PMX -Fackeln verwenden:
Luft / N₂
als die aufgeführten Prozessgasoptionen.
Ungefähre Werte für die aktuelle Kategorie sind:
| Aktueller Klassendruck |
- |
Gasdurchfluss |
| 45A |
~5,0 bar |
~160 l/min |
| 65A |
~5,0 bar |
~185 l/min |
| 85A |
~5,0 bar |
~230 l/min |
| 105A |
~5,0–5,5 bar |
~255 l/min |
Verwenden Sie sauberes, trockenes Prozessgas entsprechend den Anforderungen der Plasmastromquelle.
Verunreinigte oder feuchtigkeitshaltige Druckluft kann sich negativ auf die Lebensdauer der Verschleißteile und die Schnittkonsistenz auswirken.
PMX Series Empfohlener Postflow
In den aktuellen INWELT Konfigurationen sind je nach Brennerklasse unterschiedliche empfohlene Nachströmzeiten aufgeführt.
| Aktuelle Klasse |
Empfohlener Post-Flow |
| 45A |
~60 Sek |
| 65A |
~60 Sek |
| 85A |
~80 Sek |
| 105A |
~120 Sek |
Nachströmen trägt dazu bei, Restwärme vom Brenner und den Verbrauchsmaterialien nach dem Schneiden abzuleiten.
Lassen Sie die Stromquelle nach Möglichkeit ihren normalen Kühlzyklus abschließen.
PMX Series Kabel- und Steckeroptionen
Die PMX Reihe unterstützt je nach Brenner mehrere Anordnungen für den hinteren Anschluss.
Zu den verfügbaren Konfigurationen können gehören:
Die Kompatibilität sollte niemals nur anhand der Gewindegröße oder des Aussehens des Steckers bestimmt werden.
Bestätigen Sie die vollständige Schnittstelle.
So überprüfen Sie die Kompatibilität PMX -Plasmaschneidern
Wählen Sie keinen Ersatzbrenner, nur weil der Plasmaschneider mit 45A, 65A, 85A oder 105A gekennzeichnet ist.
Bestätigen Sie Folgendes.
Nennausgangsstrom
Die Stromquelle muss innerhalb des überprüften Bereichs des ausgewählten Brenners und der ausgewählten Verbrauchsmaterialien betrieben werden.
Lichtbogenstartsystem
Bestätigen Sie, dass die Maschine eine kompatible Nicht- HF Architektur verwendet.
Pilotlichtbogenschaltung
Das Design des Pilotlichtbogens kann je nach Plasmasystem unterschiedlich sein.
Hinterer Anschluss
Überprüfen:
Faden
Zentraladapter
Strom-/Gaspfad
Pilotanschluss
Steuerverkabelung
Manuelle und maschinelle Konfigurationen können unterschiedlich sein:
Triggerdrähte
Startsignale
CNC -Schnittstellen
Prozessgas
Bestätigen Sie die Druck- und Durchflussanforderungen.
PMX CNC Anforderungen an die Brennermontage
Für PMX -M-Maschinenbrenner sind die physischen Montageabmessungen von entscheidender Bedeutung.
INWELT sollte Maßzeichnungen von Erstanbietern veröffentlichen, die Folgendes zeigen:
Diese Abmessungen sollten anhand tatsächlicher INWELT Produktionsbrenner gemessen werden.
Kopieren Sie nicht die Maschinenbrennerzeichnung eines anderen Herstellers.
PMX Maschinenbrenner und Brennerhöhensteuerung
CNC Plasmatische können Brennerhöhenkontrollsysteme verwenden, um die Schnitthöhe zu steuern.
Abhängig vom kompletten Plasmasystem kann die Höhenkontrolle Folgendes umfassen:
Beanspruchen Sie nicht die Kompatibilität mit ohmschen Sensoren, es sei denn, es liegt Folgendes vor:
Schild
Halteelement
Elektrischer Anschluss
CNC -Schnittstelle
wurde für die Konfiguration INWELT überprüft.
Piercinghöhe vs. Schnitthöhe
Beim maschinellen Plasmaschneiden werden beim Lochen und Schneiden üblicherweise unterschiedliche Brennerhöhen verwendet.
Piercinghöhe
Der Brenner bleibt weiter von der Platte entfernt, während beim Durchdringen des Lichtbogens geschmolzenes Material ausgestoßen wird.
Schnitthöhe
Nach dem Einstechen fährt der Brenner auf die programmierte Schnitthöhe.
Eine falsche Höhe kann dazu beitragen:
Nutzen Sie verifizierte Prozessdaten des gesamten Plasmasystems.
Wie dick können PMX Series Plasmabrenner schneiden?
Ein Plasmabrenner allein definiert keine universelle Schnittdicke.
Die Schnittleistung hängt ab von:
Berufsdaten sollten unterscheiden zwischen:
Empfohlener Schnitt
Produktives Schneiden mit akzeptabler Geschwindigkeit und Kantenqualität.
Maximaler Schnitt
Dickeres Material, das auch bei geringerer Geschwindigkeit geschnitten werden kann.
Abfindung
Maximale trennbare Dicke, meist mit reduzierter Kantenqualität.
Veröffentlichen Sie nicht eine allgemeine Dickenzahl für alle PMX Brenner.
Erstellen Sie INWELT PMX Schnittdiagramme
Eine der stärksten zukünftigen SEO- und GEO-Verbesserungen wären verifizierte INWELT Schnittdiagramme.
den empfohlenen Feldern gehören:
| Parameterdaten |
Zu |
| Fackel |
PMX 45/65/85/105 |
| Betrieb |
Hand / Maschine |
| Material |
Weichstahl / Edelstahl / Aluminium |
| Dicke |
mm |
| Aktuell |
A |
| Teilenummer der Spitze |
INWELT Code |
| Spitzendurchmesser |
mm |
| Druck |
Bar |
| Gasfluss |
L/min |
| Reisegeschwindigkeit |
mm/min |
| Pierce-Höhe |
mm |
| Schnitthöhe |
mm |
| Pierce-Verzögerung |
Sek |
| Schnittfugenbreite |
mm |
| Ergebnis |
Empfohlen / Maximum / Abfindung |
Verwenden Sie gemessene INWELT Daten anstelle von Schnitttabellen der Konkurrenz.
Welche Metalle können PMX Series Plasmabrenner schneiden?
Bei Anschluss an eine kompatible Plasmastromquelle können PMX Series -Brenner elektrisch leitende Materialien schneiden, darunter:
Weicher Stahl
Kohlenstoffstahl
Edelstahl
Aluminium
Kupfer
Messing
Verzinkter Stahl
Die tatsächliche Schnittleistung hängt vom gesamten Plasmasystem ab.
Typische Anwendungen für manuelle PMX -Taschenlampen
Handbrenner PMX können verwendet werden für:
Wählen Sie den Brenner entsprechend der erforderlichen Strom- und Stromquellenkompatibilität aus.
Typische Anwendungen für PMX -M CNC -Taschenlampen
PMX -M Maschinenbrenner sind bestimmt für:
CNC Plasmatische
Automatisierter Plattenschnitt
Profilschneiden
Blechfertigung
Strukturelle Fertigung
Maschinenkomponenten
Produktionsschneidezellen
Industrielle Automatisierung
Bei der Maschinenintegration sollten immer Brennerabmessungen, Stecker, Startsystem und Steuerschnittstelle berücksichtigt werden.
PMX Series Verbrauchsmaterialien für Händler
Die PMX Familie eignet sich besonders für Aftermarket-Programme, da eine Produktfamilie sowohl komplette Brenner als auch wiederkehrende Ersatzteile umfasst.
Ein professionelles Vertriebssortiment kann Folgendes umfassen:
Komplette manuelle PMX -Taschenlampen
Schließe PMX -M Maschinenbrenner ab
45A Schneidspitzen
65A-Schneidspitzen
85A Schneidspitzen
105A Schneidspitzen
Elektroden
Wirbelringe
Schilde
Haltekomponenten
Taschenlampenköpfe
Kabelkonfektionen
Zentraladapter
Verbrauchsmaterialien zum Fugenhobeln
Die genaue Zuordnung der Teilenummern hilft, Bestellfehler zu reduzieren.
Manuelle und maschinelle Verbrauchsmaterialien sollten klar getrennt sein
Einige PMX Hand- und Maschinenkonfigurationen können ausgewählte interne Verbrauchsmaterialien gemeinsam nutzen.
Allerdings sollte nicht automatisch das komplette Frontend-System als identisch behandelt werden.
Deutlich unterscheiden:
Dies ist besonders wichtig auf den Produktseiten 45A, 65A, 85A und 105A.
PMX Series Wartung
Überprüfen Sie die Elektrode
Ersetzen Sie die Elektroden, bevor übermäßige Erosion die Zündung des Lichtbogens beeinträchtigt.
Überprüfen Sie die Schneidspitze
Prüfen Sie auf:
Vergrößerte Öffnung
Ovale Öffnung
Hitzeschaden
Brandschaden
Untersuchen Sie den Wirbelring
Ersetzen Sie gerissene oder beschädigte Gasverteilungskomponenten.
Untersuchen Sie den Schild
Prüfen Sie auf:
Schaden
Blockierung
Falsche Installation
O-Ringe prüfen
Ersetzen Sie verhärtete oder beschädigte Dichtungen.
Überprüfen Sie das Brennerkabel
Prüfen Sie auf:
Abrieb
Hitzeschaden
Enge Kurven
Lockere Beschläge
Häufige PMX Probleme beim Plasmaschneiden
Schwieriger Lichtbogenstart
Überprüfen:
Übermäßiger Schlacke
Überprüfen:
Reisegeschwindigkeit
Aktuell
Schnitthöhe
Verbrauchszustand
Gasfluss
Übermäßige Abschrägung
Überprüfen:
Kurze Lebensdauer de8 Verbrauchsmaterialien
Mögliche Ursachen sind:
Inkonsistente CNC Schnittabmessungen
Überprüfen:
OEM PMX Series Herstellung von Plasmabrennern durch INWELT
INWELT liefert PMX Series Plasmaschneidbrenner und Verbrauchsmaterialien an professionelle B2B-Kunden, darunter:
Hersteller von Plasma-Stromquellen
CNC Hersteller von Plasmamaschinen
Marken von Schweiß- und Schneidgeräten
CNC Systemintegratoren
Importeure
Vertriebspartner
Großhändler
Industrielle Zulieferer
Aftermarket-Verbrauchsmaterialmarken
OEM und ODM Konfigurationen können entsprechend dem Zielplasmasystem entwickelt werden.
OEM und Private-Label-Optionen
Die Anpassung kann Folgendes umfassen:
Geben Sie für OEM Projekte das Plasma-Stromquellenmodell, den Ausgangsstrom, das Startsystem, den Anschluss, die Steuerschnittstelle und die geschätzte Kaufmenge an.
Warum PMX Series Plasmabrenner von INWELT beziehen?
Der INWELT PMX Series kombiniert vier aktuelle Klassen mit Hand- und CNC -Maschinenbrennerkonfigurationen.
Die aktuelle Kategorie umfasst:
PMX 45
PMX 65
PMX85
PMX 105
PMX -M45
PMX -M65
PMX -M85
PMX -M105
45A–105A Primärstromklassen
Non-HF startet
Luft-/N₂-Betrieb
6 m Standard-Brennerkabel
Manuelle und maschinelle Verbrauchsmaterialien
Schneiden und Fugenhobeln von Bauteilen
Mehrere Anschlussoptionen
OEM und Private-Label-Lieferung
Für Gerätehersteller und Händler kann die Beschaffung kompletter Brenner und zugehöriger Verbrauchsmaterialien von einem Hersteller die Beschaffung und Aftermarket-Unterstützung vereinfachen.
Häufig gestellte Fragen zu PMX Series Plasmaschneidbrenner es
Welche Modelle sind im INWELT PMX Series enthalten?
Das aktuelle Sortiment umfasst:
Handbuch
PMX 45
PMX 65
PMX85
PMX 105
CNC / Maschine
PMX -M45
PMX -M65
PMX -M85
PMX -M105
Sind PMX Series Fackeln HF oder Nicht- HF ?
Der aktuelle INWELT PMX Series ist als Nicht- HF -Plasmabrennerfamilie positioniert.
Welche aktuellen Ratings sind verfügbar?
Die wichtigsten aktuellen Klassen sind:
Was ist der Unterschied zwischen PMX und PMX -M?
PMX -Modelle sind Hand-/Handtaschenlampen.
PMX -M-Modelle sind CNC /mechanisierte Brenner mit geradem Körper.
Welches Gas verwendet der PMX Series ?
Die aktuelle INWELT -Konfigurationsliste:
Luft / N₂
als Prozessgasoptionen.
Was ist die Standard-Brennerschlauchlänge?
Aktuelle Standardkonfigurationen verwenden ungefähr:
6 m
Welche Schneidspitze wird für 45A verwendet?
Eine typische aktuelle PMX -Konfiguration verwendet ungefähr Folgendes:
Ø0,9 mm Spitze
Welche Schneidspitze wird für 65A verwendet?
Eine typische aktuelle PMX -Konfiguration verwendet ungefähr Folgendes:
Ø1,1 mm Spitze
Welche Schneidspitze wird für 85A verwendet?
Eine typische aktuelle PMX -Konfiguration verwendet ungefähr Folgendes:
Ø1,3 mm Spitze
Welche Schneidspitze wird für 105A verwendet?
Eine typische aktuelle PMX -Konfiguration verwendet ungefähr Folgendes:
Ø1,5 mm Spitze
Die genauen Teilenummern hängen von der Brenner- und Prozesskonfiguration ab.
Kann ein PMX 105 mit 125A betrieben werden?
Der Standard PMX 105 sollte als Taschenlampe der 105A-Klasse behandelt werden.
Komponenten im Zusammenhang mit PMX 105P/125A mit höherem Strom sollten als separate Konfiguration behandelt werden, sofern nicht ausdrücklich überprüft.
Kann ein PMX 45 mit 65A betrieben werden?
Der Standard PMX 45 sollte in erster Linie als 45A-Produkt behandelt werden.
Jede PMX 45P / 65A-Konfiguration sollte separat überprüft und behandelt werden.
Sind manuelle und maschinelle PMX Verbrauchsmaterialien austauschbar?
Einige interne Verbrauchsmaterialien können miteinander in Zusammenhang stehen, Handschutzschilde, Maschinenschutzschilde und prozessspezifische Front-End-Komponenten können jedoch unterschiedlich sein.
Bestätigen Sie immer den vollständigen Verbrauchsmaterialstapel.
Können PMX -Brenner auf jedem Plasmaschneider mit der gleichen Stromstärke verwendet werden?
NEIN.
Startsystem, Pilotlichtbogenkreis, Stecker, Steuerverkabelung und Gasanforderungen müssen ebenfalls übereinstimmen.
Können PMX Series -Brenner Edelstahl schneiden?
Ja, bei Verwendung mit einer kompatiblen Plasma-Stromquelle und entsprechenden Prozesseinstellungen.
Können PMX Series -Brenner Aluminium schneiden?
Ja.
Aluminium ist elektrisch leitfähig und kann mit einer geeigneten Plasmaanlage plasmageschnitten werden.
Wie dick kann ein PMX -Brenner schneiden?
Es gibt keine universelle Dicke, die nur für Brenner gilt.
Die Schneidleistung hängt von der kompletten Plasmaanlage, dem Material, dem Betriebsstrom und den Prozessparametern ab.
Bietet INWELT OEM PMX Plasmabrenner?
Ja.
OEM/ODM Für qualifizierte B2B-Kunden stehen Konfigurationen für Eigenmarken, Steckverbinder, Kabel, Steuerschnittstellen und Verbrauchsmaterialkits zur Verfügung.
Fordern Sie ein Angebot für INWELT PMX Series Plasmaschneidbrenner an
Für eine schnellere Produktauswahl und Kompatibilitätsbestätigung stellen Sie Folgendes bereit:
Hersteller von Plasma-Stromquellen
Maschinenmodell
Nennausgangsstrom
Vorhandenes Taschenlampenmodell
Manuelle oder CNC -Anwendung
Typ des Startsystems
Foto des Hauptsteckers
Foto des Steuersteckers
Erforderliche Kabellänge
Schneid- oder Fugenhobel erforderlich
Erforderliche Verbrauchsmaterialien
Geschätzte Einkaufsmenge
INWELT oder Private-Label-Branding
INWELT kann Ihnen dann die passende PMX oder PMX -M-Brenner-, Kabel-, Anschluss- und Verbrauchsmaterialkonfiguration für Ihr Plasmaschneidsystem empfehlen.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių