Ön itt van: Otthon »
Hír »
Hegesztési technológia »
Az argon ívhegesztés művészetének elsajátítása: vizuális útmutató a professzionális AWI-eredményekhez
Az argon ívhegesztés művészetének elsajátítása: vizuális útmutató a professzionális AWI-eredményekhez
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-04-15 Eredet: Telek
A fémgyártás világában a TIG (Tungsten Inert Gas) hegesztés – amelyet gyakran argoníves hegesztésnek is neveznek – a precizitás és az esztétikai szépség csúcsa. Más hegesztési eljárásokkal ellentétben, amelyek a sebességet és a lerakódást részesítik előnyben, a TIG-hegesztést az ellenőrzés, a tisztaság és az általa előállított vizuálisan lenyűgöző eredmények határozzák meg. A repülőgépipartól a csúcsminőségű élelmiszer-feldolgozásig terjedő iparágak számára a hegesztési varratok vizuális minősége nem csupán büszkeség kérdése; a szerkezeti integritás és a kohászati tisztaság kritikus mutatója.
Ez az útmutató mélyrehatóan foglalkozik a kiváló minőségű AWI-hegesztés vizuális jellemzőivel, feltárva, hogy az anyagtípusok, a gázárnyékolás és a kezelői technika hogyan közelít egymáshoz a tökéletes hegesztés érdekében.
Az erő esztétikája: Miért számít a vizuális minőség a TIG-hegesztésben?
A szemrevételezés a minőség-ellenőrzés első védelmi vonala. Az Argon Arc Weldingben a gyöngy megjelenése a kötés hőtörténetét meséli el. A 'tökéletes' hegesztés több, mint egy egyenes vonal; ez bizonyítja, hogy a hegesztő képes kiegyensúlyozni a hőbevitelt a töltőfém hozzáadásával, miközben megőrzi az inert gáz érintetlen pajzsát.
A 'Stacked Dimes' jelenség
A TIG hegesztés legikonikusabb vizuális vonása a 'halmozott fillérek' megjelenés. Ez a töltőrúd hegesztési medencébe való ritmikus bemerítése által létrehozott egyenletes, egymást átfedő hullámokra vonatkozik. Ezeknek a hullámzásoknak a konzisztenciája egyenletes haladási sebességet és elsajátított 'impulzust' jelez a kézi adagolás során, ami egyenletes behatolást biztosít az egész ízületen.
Hő árnyalatok és színezés
Az olyan anyagokon, mint a rozsdamentes acél és a titán, a hegesztési varrat színe és a hőhatászóna (HAZ) a gázlefedettség elsődleges mutatója. Bár a színek szivárványa vonzónak tűnhet, valójában az oxidáció különböző szintjeit képviseli. A 'szalma' vagy 'króm' felület elérése optimális védelmet jelent, míg a mélykék vagy lila szín magasabb hőmérsékletre vagy enyhe gázturbulenciára utal.
Rozsdamentes acél AWI-hegesztés: A szivárvány elsajátítása
A rozsdamentes acél talán a legelterjedtebb a kiváló minőséghez kapcsolódó anyag Argon ívhegesztés . Alacsony hővezető képessége és nagy oxigénérzékenysége miatt a rozsdamentes acél vizuális eredményei nagymértékben függenek attól, hogy a hegesztő képes-e kezelni a 'tócsát'.
Az ezüst és arany szabvány elérése
A 304-es vagy 316-os rozsdamentes acél hegesztésekor gyakran az a cél, hogy a varrat a lehető legközelebb maradjon az alapfém színéhez. Az ezüst vagy világos arany gyöngy azt jelzi, hogy az argonpajzs sértetlen maradt, amíg a fém reaktív hőmérséklete alá nem hűlt. Ezt a megfelelő CFM (Cubic Feet per Hour) beállításokkal és nagy gázlencsék használatával érik el az argon lamináris áramlásának biztosítására.
A hő által érintett zóna (HAZ) kezelése
A professzionális AWI-hegesztésnek keskeny HAZ-nak kell lennie. Ha a színes sávok messze nyúlnak a hegesztési varrattól, az túlzott hőelnyelést jelez. Ez 'karbid csapadékhoz' vezethet, ami veszélyezteti a rozsdamentes acél korrózióállóságát. A vizuális kiválóság itt közvetlenül a funkcionális hosszú élettartamot jelenti.
Alumínium AWI-hegesztés: A tiszta gyöngy keresése
Az alumínium teljesen más vizuális kihívást jelent. Mivel az alumínium nehéz oxidréteget képez, amely sokkal magasabb hőmérsékleten olvad meg, mint az alapfém, az AC (váltakozó áram) ív 'tisztító hatása' látható a végeredményben.
A maratott zóna (tisztítási akció)
A kiváló minőségű alumínium AWI-hegesztést a perem két oldalán vékony, fagyosnak tűnő csík szegélyezi. Ez az a 'maratott' terület, ahol az ív katódos tisztítása eltávolította az alumínium-oxidot. Az egységes, tiszta maratott zóna a kiegyensúlyozott AC frekvencia és a tiszta alapanyag jele.
Gyöngyprofil és Wet-Out
Az alumínium gyorsan lehűl. A professzionális eredmény azt mutatja, hogy egy gyöngy szépen 'benedvesedett' az ízület lábujjaiba anélkül, hogy túl domború lenne. Ha a hullámok túl élesek, vagy a gyöngy 'kötélnek' néz ki, az arra utal, hogy az áramerősség túl alacsony volt, vagy a haladási sebesség túl gyors az anyag vastagságához képest.
Műszaki gyorsreferencia: AWI-hegesztési paraméterek anyagonként
Az ebben az útmutatóban tárgyalt professzionális eredmények eléréséhez elengedhetetlen, hogy a gép beállításait a fém adott tulajdonságaihoz igazítsa. Használja ezt a táblázatot következő projektje kiindulópontjaként.
Anyagtípus
Áramtípus (polaritás)
Volfrámcsúcs geometria
Védőgáz áramlás (CFH / LPM)
Ajánlott volfrámelektróda
Rozsdamentes acél
DCEN (DC-)
Éles pont (30-60°)
15-20 CFH / 7-10 LPM
2% Lanthanated (kék)
Alumínium
AC (váltakozó)
Gombos vagy enyhén csonka
20-25 CFH / 10-12 LPM
Tiszta (zöld) vagy cirkónium
Titán
DCEN (DC-)
Nagyon éles (hosszú kúp)
25-30 CFH (Use Trailing Shield)
2% Lanthanated vagy Thoriated
Lágyacél
DCEN (DC-)
Éles pont
15-18 CFH / 7-9 LPM
2% toriát (piros)
Rézötvözetek
DCEN (DC-)
Éles pont
20-25 CFH
2% Lanthanated
Megjegyzés: Ezek az értékek szabványos vastagságra vonatkoznak (kb. 3 mm). Mindig állítsa be az áramerősséget az adott csuklókonfiguráció és a haladási sebesség alapján.
Technikai tényezők, amelyek meghatározzák a vizuális sikert
A szakmai galériákban bemutatott eredmények eléréséhez több technikai változó elsajátítása szükséges. Az argon ívhegesztésben a gépen végzett minden beállítás vizuálisan megjelenik a hegesztésben.
A gázlencse szerepe
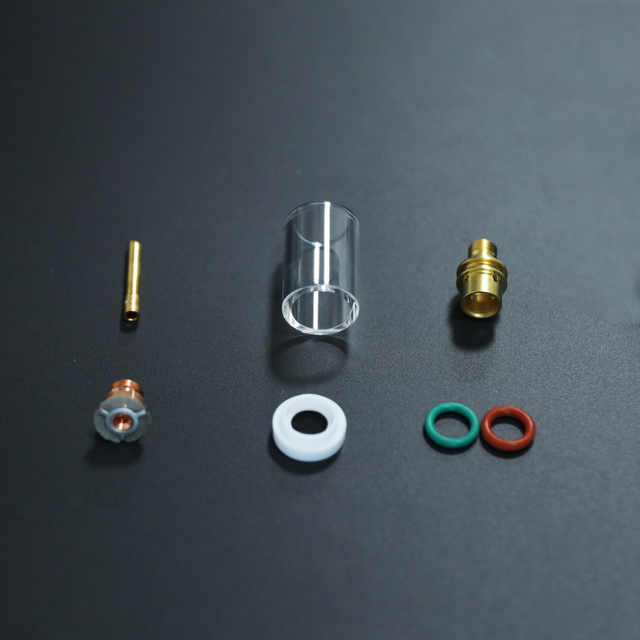
A legtisztább AWI gyöngyök egyik 'titka' a gázlencse. A szabványos betétes testtől eltérően a gázlencse finom hálókat használ az argonáramlás kiegyenesítésére. Vizuálisan ez sokkal tisztább hegesztési medencét eredményez, és lehetővé teszi a volfrám további kiterjesztését a szűk illesztések jobb láthatósága érdekében a gázlefedettség elvesztése nélkül.
Pulzusbeállítások és vizuális hatásuk
A modern AWI áramforrások nagy sebességű pulzálást tesznek lehetővé. Vizuálisan a pulzálás szűkíti az ívet, keskenyebb gyöngyöt és kifejezettebb hullámos mintát hozva létre. Ez különösen hasznos vékony vastagságú anyagoknál, ahol a hőszabályozás a legfontosabb a vetemedés vagy átégés elkerülése érdekében.
Volfrámgeometria és előkészítés
A volfrámelektróda alakja meghatározza az ívkúp alakját. Az éles pont keskeny, mélyen behatoló ívet hoz létre, míg a tompa vége szétteríti a hőt. A vizuális konzisztencia érdekében a wolframen lévő őrlési nyomoknak hosszában kell futniuk; a keresztcsiszolás ívelmozdulást okoz, ami szaggatott, egyenetlen hegesztési varratokhoz vezet.
Vizuális hibák azonosítása és kijavítása
Még egy vizuálisan 'jó' hegesztésnek is lehetnek rejtett hibái. Annak megértése, hogyan néz ki egy rossz hegesztés, elengedhetetlen a mesterségbeli tudás következő szintjének eléréséhez.
Porozitás: The Silent Beauty Killer
A porozitás kis lyukak vagy gödrök formájában jelenik meg a felületen vagy a gyöngy belsejében. Általában a légköri szennyeződés okozza – gyakran az argonpajzsot elfújó szellő vagy a fáklyavezetékek szivárgása. Vizuálisan a porozitás 'piszkos'-nak és szürkének teszi a hegesztést, ami a szerkezeti integritás teljes hiányát jelzi.
Alulvágás és átfedés
Az Undercut a hegesztési varrat orránál az alapfémbe beleolvadt horony, amelyet nem tölt ki töltőfém. Stressznövelőt hoz létre. Az átfedés (vagy 'hideg lap') ennek az ellenkezője, ahol a hegesztési fém az alapfém tetejére ül, anélkül, hogy megolvadna. Mindkettő a pisztoly helytelen szögének vagy nem megfelelő haladási sebességének a jele.
Hegesztés utáni bemutató: Beyond the Arc
A professzionális AWI-hegesztési kijelző nem ér véget, amikor az ív megáll. A darab későbbi kezelése hozzájárul a 'bemutatóterem' minőségéhez.
A visszatisztítás jelentősége
A csövek és csövek hegesztésénél a vizuális minőség a cső belsejében ugyanolyan fontos, mint a külső. A 'cukrozás' (oxidáció a hátoldalon) gyakori hiba. Az argon visszaöblítése biztosítja, hogy a varrat belseje ugyanolyan sima és tiszta legyen, mint a teteje, ami létfontosságú egészségügyi vagy nagynyomású alkalmazásokhoz.
Vegyi tisztítás kontra mechanikus polírozás
A TIG varratok természetes szépségének megőrzése érdekében sok szakember elektrokémiai tisztítást alkalmaz a csiszolás helyett. Ez eltávolítja a hő árnyalatát, miközben érintetlenül hagyja a finom hullámos mintát, kiemelve a hegesztési folyamatban rejlő készségeket.
Következtetés: Egy mesterember aláírása
Az argon ívhegesztés több, mint egy összeillesztési folyamat; ez a minőség jele. Amikor egy ügyfél vagy ellenőr megnézi a A TIG hegesztésnél szimmetriát, konzisztenciát és tisztaságot keresnek. A gázáramlás, a hőkezelés és az anyagspecifikus technikák változóinak elsajátításával a gyártók nemcsak szerkezetileg megbízható, hanem vizuálisan is rendkívüli eredményeket produkálhatnak.
Miközben folytatja a TIG hegesztési folyamat finomítását, ne feledje, hogy minden gyöngy a részletekre való odafigyelést tükrözi. Legyen szó egy rozsdamentes acél kötés ezüstös csillogásáról vagy egy nehéz alumíniumlemez fagyos tisztításáról, a TIG-hegesztés vizuális kiválósága a professzionális műveletek legfőbb jellemzője.
AWI-hegesztési kérdések és válaszok: Professzionális hibaelhárítás
Az alábbiakban felsoroljuk az Argon ívhegesztés vizuális és szerkezeti minőségével kapcsolatos leggyakrabban feltett kérdéseket. E gyakori 'fájdalompontok' megértése segít a folyamat hibaelhárításában és a következetesség javításában.
Miért lesz az AWI hegesztésem ezüst helyett feketévé vagy sötétszürkévé?
Ez a leggyakoribb vizuális hiba a TIG-hegesztésnél, amelyet oxidációnak neveznek . Ez akkor fordul elő, amikor a forró hegesztési fém reakcióba lép a levegő oxigénjével, mielőtt kellően lehűlt volna.
A javítás: Növelje az utóáramlási időt (az ív leállása után áramló gázt). Ezenkívül ellenőrizze, hogy nincs-e gázszivárgás a fáklya vezetékeiben, és győződjön meg arról, hogy gázlencsét használ a jobb, lamináris lefedettség érdekében. Ha a fém végig 'égett', akkor lehet, hogy túl sok áramerősséget használ, vagy túl lassan mozog.
Milyen előnyei vannak a nagyfrekvenciás (HF) impulzusos TIG használatának?
Az impulzusos TIG lehetővé teszi a gép számára, hogy a magas csúcsáram és az alacsonyabb háttéráram között mozogjon.
Vizuális előny: Nagyon határozott, tiszta hullámos mintát hoz létre (a 'halmozott centiméterek'), és szűkíti az ívet, keskenyebbé téve a gyöngyöt.
Műszaki előny: Jelentősen csökkenti a teljes hőbevitelt, ami kritikus fontosságú a vékony anyagok vetemedésének megelőzésében és a rozsdamentes acél korrózióállóságának megőrzésében.
Mikor váltsak normál befogótestről gázlencsére?
Használjon gázlencsét , amikor a lehető legjobb vizuális minőségre van szüksége.
Az ok: A szabványos patronos test turbulens gázáramlást hoz létre, amely beszívhatja a légköri levegőt. A gázlencse finom képernyőket használ a 'lamináris' (sima) áramlás létrehozásához. Ez lehetővé teszi, hogy a wolfram elektródát kihúzza a csészéből a jobb láthatóság érdekében, miközben továbbra is megőrzi a tökéletes argonpajzsot.
Miért jelenik meg 'bors' (fekete foltok) az alumínium hegesztőmedencémben?
Ezt általában a szennyeződés okozza . Az alumínium nagyon érzékeny a szennyeződésekre, zsírokra és saját oxidrétegére.
A megoldás: Győződjön meg arról, hogy megfelelően használja az 'AC Balance' funkciót, hogy elegendő tisztítási műveletet végezzen. Győződjön meg arról is, hogy az alapfémet egy erre a célra szolgáló rozsdamentes acél drótkefével ( csak alumíniumhoz használják), és hegesztés előtt acetonnal törölte le.
A 'Stacked Dimes' megjelenés valójában azt jelenti, hogy a hegesztés erősebb?
Nem feltétlenül, de erős mutatója a folyamatszabályozás .
A valóság: Noha a sima, nem hullámos hegesztés is lehet erős, a 'halmozott dimes' minta azt mutatja, hogy a hegesztő egyenletes haladási sebességet és töltőfém-adagolást tartott fenn. A megjelenés konzisztenciája általában a behatolás és a metallurgiai tulajdonságok egységességét jelenti a teljes kötésben.
Személyre szabott élmények teljes irányítás mellett.
Ez a weboldal cookie-kat és hasonló technológiákat ('cookie-kat') használ. Az Ön beleegyezésével analitikai cookie-kat használ annak nyomon követésére, hogy mely tartalmak érdeklik Önt, és marketing cookie-kat az érdeklődésen alapuló hirdetések megjelenítéséhez. Ezekhez az intézkedésekhez külső szolgáltatókat veszünk igénybe, akik az adatokat saját céljaikra is felhasználhatják.
Hozzájárulását az 'Összes elfogadása' gombra kattintva vagy az egyéni beállítások alkalmazásával adja meg. Az Ön adatait ezután az EU-n kívüli harmadik országokban is feldolgozhatják, például az Egyesült Államokban, amelyek nem rendelkeznek megfelelő szintű adatvédelemmel, és ahol különösen a helyi hatóságok hozzáférése nem akadályozható meg hatékonyan. Hozzájárulását bármikor azonnali hatállyal visszavonhatja. Ha rákattint az 'Összes elutasítása' gombra, csak a feltétlenül szükséges cookie-k kerülnek felhasználásra.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių