Metal istehsalı dünyasında TIG (Volfram inert qazı) qaynağı - tez-tez Arqon Qövs Qaynaqı kimi istinad edilir - dəqiqlik və estetik gözəlliyin zirvəsi kimi dayanır. Sürət və çökməni prioritetləşdirən digər qaynaq proseslərindən fərqli olaraq, TIG qaynaq onun nəzarəti, təmizliyi və verdiyi vizual olaraq heyrətamiz nəticələrlə müəyyən edilir. Aerokosmikdən tutmuş yüksək səviyyəli qida emalına qədər olan sənayelər üçün qaynağın vizual keyfiyyəti sadəcə qürur məsələsi deyil; bu, struktur bütövlüyünün və metallurgiya təmizliyinin kritik göstəricisidir.
Bu təlimat yüksək keyfiyyətli TIG qaynağın vizual xüsusiyyətlərini dərindən öyrənir, mükəmməl qaynaq yaratmaq üçün material növlərinin, qazdan qorunmanın və operator texnikasının necə birləşdiyini araşdırır.
Vizual yoxlama keyfiyyətə nəzarətdə ilk müdafiə xəttidir. Argon Arc Welding-də muncuqun görünüşü birləşmənin istilik tarixinin hekayəsini izah edir. 'Mükəmməl' qaynaq düz xəttdən daha çox şeydir; bu, qaynaqçının inert qazdan təmiz qoruyucu qoruyarkən istilik daxilolmalarını doldurucu metal əlavəsi ilə balanslaşdırmaq qabiliyyətinə sübutdur.
'Yığılmış qəpiklər' Fenomeni
TIG qaynaqının ən əlamətdar vizual xüsusiyyəti 'yığılmış qəpiklər' görünüşüdür. Bu, doldurucu çubuğun qaynaq hovuzuna ritmik batırılması nəticəsində yaranan vahid, üst-üstə düşən dalğalanmalara aiddir. Bu dalğalardakı ardıcıllıq sabit hərəkət sürətini və əl ilə qidalanmada mənimsənilmiş 'nəbz' göstərir ki, bu da oynaq boyunca bərabər nüfuz etməyi təmin edir.
İstilik rəngləri və rəngləmə
Paslanmayan polad və titan kimi materiallarda qaynağın rəngi və istilikdən təsirlənən zona (HAZ) qazla örtülmənin əsas göstəricisidir. Rənglərin göy qurşağı cəlbedici görünsə də, əslində müxtəlif oksidləşmə səviyyələrini təmsil edir. 'Saman' və ya 'xrom' rəngə nail olmaq optimal qorunma deməkdir, tünd mavi və ya bənövşəyi rənglər isə yüksək temperatur və ya yüngül qaz turbulentliyini göstərir.
Paslanmayan Polad TIG Qaynaq: Göy qurşağının mənimsənilməsi
Paslanmayan polad, bəlkə də yüksək keyfiyyətlə əlaqəli ən çox yayılmış materialdır Arqon qövs qaynağı . Aşağı istilik keçiriciliyinə və oksigenə yüksək həssaslığına görə, paslanmayan poladda vizual nəticələr qaynaqçının 'gölməçəni' idarə etmək qabiliyyətindən çox asılıdır.
Gümüş və Qızıl Standartına nail olmaq
304 və ya 316 paslanmayan poladdan qaynaq edərkən, məqsəd tez-tez qaynağı mümkün qədər əsas metal rənginə yaxın saxlamaqdır. Gümüş və ya açıq qızıl muncuq, arqon qalxanının metal reaktiv temperaturdan aşağı soyudulana qədər toxunulmaz qaldığını göstərir. Bu, düzgün CFM (Saatda Kub Feet) parametrləri və arqonun laminar axını təmin etmək üçün böyük qaz linzalarının istifadəsi ilə əldə edilir.
İstilikdən Təsirə məruz qalan Zonanın (HAZ) idarə edilməsi
Peşəkar TIG qaynaqda dar HAZ olmalıdır. Rəngli zolaqlar qaynaq muncuqundan uzağa uzanırsa, bu, həddindən artıq istiləşməni göstərir. Bu, paslanmayan poladın korroziyaya davamlılığını pozan 'karbid çökməsinə' səbəb ola bilər. Burada vizual mükəmməllik birbaşa funksional uzunömürlülüyü ifadə edir.
Alüminium TIG Qaynaq: Təmiz Muncuq Axtarışı
Alüminium tamamilə fərqli bir vizual problem təqdim edir. Alüminium əsas metaldan daha yüksək temperaturda əriyən ağır oksid təbəqəsi əmələ gətirdiyi üçün AC (Alternativ cərəyan) qövsünün 'təmizləmə fəaliyyəti' son nəticədə görünür.
Etched Zone (Təmizləmə Fəaliyyəti)
Yüksək keyfiyyətli alüminium TIG qaynaq muncuqun hər iki tərəfində nazik, şaxtalı görünən zolaqla əhatə olunacaq. Bu, qövsün katodik təmizlənməsinin alüminium oksidini təmizlədiyi 'oyulmuş' sahədir. Vahid, təmiz həkk olunmuş zona yaxşı balanslaşdırılmış AC tezliyinin və təmiz əsas materialın əlamətidir.
Muncuq Profili və Islatmaq
Alüminium tez soyuyur. Peşəkar nəticə, çox qabarıq olmadan oynağın ayaq barmaqlarına gözəl şəkildə 'ıslandığını' göstərir. Dalğalar çox kəskindirsə və ya muncuq 'qanadlı' görünürsə, bu, amperin çox aşağı olduğunu və ya hərəkət sürətinin materialın qalınlığı üçün çox sürətli olduğunu göstərir.
Texniki qısa arayış: TIG Material üzrə Qaynaq Parametrləri
Bu təlimatda müzakirə olunan peşəkar nəticələrə nail olmaq üçün maşın parametrlərinizi metalın spesifik xüsusiyyətlərinə uyğunlaşdırmaq vacibdir. Bu cədvəldən növbəti layihəniz üçün başlanğıc nöqtəsi kimi istifadə edin.
Material Tipi
Cari Növ (Polarite)
Volfram Ucu Həndəsə
Qoruyucu qaz Axın (CFH / LPM)
Tövsiyə olunur Volfram elektrodu
Paslanmayan Polad
D CE N (DC-)
Kəskin nöqtə (30-60°)
15-20 CFH / 7-10 LPM
2% Lanthanated (Mavi)
Alüminium
AC (Alternativ)
Toplanmış və ya Biraz Kəsilmiş
20-25 CFH / 10-12 LPM
Saf (Yaşıl) və ya Zirkonlu
Titan
D CE N (DC-)
Çox Kəskin (Uzun Konik)
25-30 CFH (Arxadakı Qalxandan istifadə edin)
2% Lanthanated və ya Thoriated
Yüngül Polad
D CE N (DC-)
Kəskin nöqtə
15-18 CFH / 7-9 LPM
2% Thoriated (Qırmızı)
Mis ərintiləri
D CE N (DC-)
Kəskin nöqtə
20-25 CFH
2% Lanthanated
Qeyd: Bu dəyərlər standart qalınlıqlar üçündür (təxminən 3 mm). Həmişə amper gücünüzü xüsusi birləşmə konfiqurasiyasına və hərəkət sürətinə əsasən tənzimləyin.
Vizual Müvəffəqiyyəti Müəyyən edən Texniki Faktorlar
Peşəkar qalereyalarda göstərilən nəticələrə nail olmaq bir neçə texniki dəyişənlərin ustalığını tələb edir. Arqon Qövs Qaynaqında maşındakı hər bir tənzimləmə qaynaqda vizual olaraq özünü göstərir.
Qaz linzası rolu
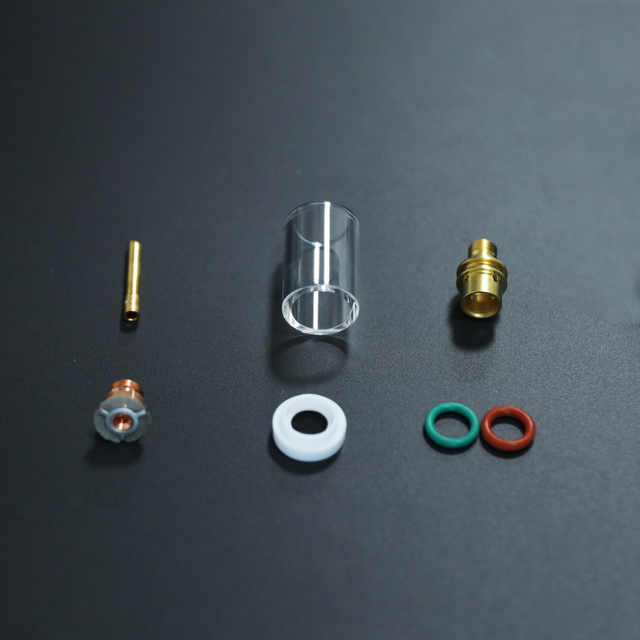
Ən təmiz TIG muncuqların 'sirlərindən' biri qaz lensidir. Standart kollet gövdəsindən fərqli olaraq, qaz lensi arqon axını düzəltmək üçün bir sıra incə meshlərdən istifadə edir. Vizual olaraq, bu, daha aydın bir qaynaq hovuzu və qaz örtüyünü itirmədən sıx birləşmələrdə daha yaxşı görünmə üçün volframı daha da genişləndirmək imkanı ilə nəticələnir.
Pulse Parametrləri və Onların Vizual Təsiri
Müasir TIG enerji mənbələri yüksək sürətli pulsasiya etməyə imkan verir. Vizual olaraq, pulsasiya qövsü daraldır, daha dar bir muncuq və daha aydın dalğalanma nümunəsi yaradır. Bu, əyilmə və ya yanmanın qarşısını almaq üçün istilik nəzarətinin vacib olduğu nazik ölçülü materiallarda xüsusilə faydalıdır.
Volfram həndəsəsi və hazırlıq
Volfram elektrodunun forması qövs konusunun formasını müəyyən edir. Kəskin nöqtə dar, dərinə nüfuz edən bir qövs meydana gətirir, kəskin uc isə istiliyi yayır. Vizual tutarlılıq üçün, volfram üzərində üyüdülmə izləri uzununa axmalıdır; çarpaz üyüdülmə qövsün sürüşməsinə səbəb olur ki, bu da kələ-kötür, qeyri-bərabər qaynaq muncuqlarına gətirib çıxarır.
Görmə qüsurlarının müəyyən edilməsi və düzəldilməsi
Hətta vizual olaraq 'yaxşı' qaynaqda da gizli qüsurlar ola bilər. Pis qaynağın necə göründüyünü başa düşmək sənətkarlığın növbəti səviyyəsinə çatmaq üçün vacibdir.
Gözeneklilik: Səssiz Gözəllik Qatili
Gözeneklilik muncuqun səthində və ya içərisində kiçik deşiklər və ya çuxurlar kimi görünür. Buna adətən atmosferin çirklənməsi səbəb olur - tez-tez arqon qalxanını əsən meh və ya məşəl xətlərindəki sızma. Vizual olaraq, məsaməlik qaynaq tikişini 'çirkli' və boz göstərir və struktur bütövlüyünün tam olmamasından xəbər verir.
Kəsmə və üst-üstə düşmə
Alt kəsmə qaynaq yerinin ucunda əsas metala əridilmiş və doldurucu metal ilə doldurulmayan yivdir. Stress artırıcı yaradır. Üst-üstə düşmə (və ya 'soyuq dövrə') bunun əksidir, burada qaynaq metalı ərimə olmadan əsas metalın üstündə oturur. Hər ikisi səhv məşəl bucağının və ya düzgün olmayan hərəkət sürətinin əlamətləridir.
Qaynaqdan sonrakı təqdimat: Qövsdən kənarda
Qövs dayandıqda peşəkar TIG qaynaq displeyi bitmir. Parçanın sonradan necə idarə olunması onun 'showroom' keyfiyyətinə kömək edir.
Geri təmizləmənin əhəmiyyəti
Boru və boru qaynağı üçün borunun içindəki vizual keyfiyyət xaricdəki kimi vacibdir. 'Şəkərləmə' (arxa tərəfdə oksidləşmə) ümumi uğursuzluqdur. Arqonun arxadan təmizlənməsindən istifadə qaynağın içərisinin yuxarı hissəsi kimi hamar və təmiz olmasını təmin edir ki, bu da sanitar və ya yüksək təzyiqli tətbiqlər üçün vacibdir.
Kimyəvi təmizləmə və mexaniki cilalama
TIG qaynaq tikişinin təbii gözəlliyini qorumaq üçün bir çox mütəxəssis daşlama əvəzinə elektrokimyəvi təmizləmədən istifadə edir. Bu, qaynaq prosesində iştirak edən bacarıqları vurğulayaraq, zərif dalğalanma naxışını toxunulmaz qoyaraq istilik rəngini aradan qaldırır.
Nəticə: Usta ustanın imzası
Arqon qövs qaynağı birləşmə prosesindən daha çox şeydir; keyfiyyətin imzasıdır. Müştəri və ya müfəttiş baxdıqda a TIG qaynaq , onlar simmetriya, tutarlılıq və təmizlik axtarırlar. İstehsalçılar qaz axınının dəyişənlərini, istilik idarəetməsini və materiala xüsusi texnikaları mənimsəməklə, yalnız struktur cəhətdən sağlam deyil, həm də vizual olaraq qeyri-adi nəticələr əldə edə bilərlər.
Siz TIG qaynaq prosesini təkmilləşdirməyə davam edərkən unutmayın ki, hər bir muncuq detallara diqqətinizin əksidir. İstər paslanmayan poladdan birləşmənin gümüş parıltısı, istərsə də ağır alüminium boşqabda şaxtalı təmizləmə hərəkəti olsun, TIG qaynaqda vizual mükəmməllik peşəkar əməliyyatın əsas əlamətidir.
TIG Qaynaq üzrə sual-cavab: Problemlərin aradan qaldırılması Peşəkar Nəticələr
Aşağıda Arqon Qövs Qaynaqının vizual və struktur keyfiyyəti ilə bağlı ən çox verilən suallar verilmişdir. Bu ümumi 'ağrı nöqtələrini' başa düşmək prosesinizdə problemləri həll etməyə və ardıcıllığınızı yaxşılaşdırmağa kömək edəcək.
Niyə mənim TIG qaynağım gümüş əvəzinə qara və ya tünd boz rəngə çevrilir?
Bu, kimi tanınan TIG qaynaqda ən çox rast gəlinən vizual qüsurdur oksidləşmə . İsti qaynaq metalı kifayət qədər soyumamışdan əvvəl havadakı oksigenlə reaksiya verdikdə baş verir.
Düzəliş: Axın sonrası vaxtınızı artırın (qövs dayandıqdan sonra axan qaz). Həmçinin, məşəl xətlərinizdə qaz sızmalarını yoxlayın və daha yaxşı, laminar əhatə dairəsi təmin etmək üçün qaz lensindən istifadə etdiyinizə əmin olun. Əgər metal boyunca 'yanmış' olarsa, siz çox amperdən istifadə edirsiniz və ya çox yavaş hərəkət edirsiniz.
Yüksək Tezlik ( HF ) Pulse TIG istifadə etməyin faydaları hansılardır?
Pulse TIG maşına yüksək pik cərəyan və daha aşağı fon cərəyanı arasında dövrə vurmağa imkan verir.
Vizual Fayda: O, çox müəyyən edilmiş, təmiz dalğalanma nümunəsi ('yığılmış qəpiklər') yaradır və qövsü daraldır, muncuqları daraldır.
Texniki Fayda: İncə materiallarda əyilmənin qarşısını almaq və paslanmayan poladın korroziyaya davamlılığını qorumaq üçün vacib olan ümumi istilik girişini əhəmiyyətli dərəcədə azaldır.
Standart kollet gövdəsindən Qaz linzası nə vaxt keçməliyəm?
istifadə etməlisiniz . qaz lensindən Mümkün olan ən yüksək vizual keyfiyyətə ehtiyacınız olduqda
Səbəb: Standart kollet gövdəsi atmosfer havasını çəkə bilən turbulent qaz axını yaradır. Qaz lensi 'laminar' (hamar) axın yaratmaq üçün incə ekranlardan istifadə edir. Bu, mükəmməl bir arqon qalxanını qoruyarkən daha yaxşı görünmə üçün volfram elektrodu kubokdan daha da uzatmağa imkan verir.
Bu, adətən qaynaqlanır çirklənmədən . Alüminium kir, yağ və öz oksid təbəqəsinə qarşı çox həssasdır.
Düzəliş: Kifayət qədər təmizlik fəaliyyəti təmin etmək üçün 'AC Balans'dan düzgün istifadə etdiyinizə əmin olun. Həmçinin, qaynaq etməzdən əvvəl əsas metalı xüsusi paslanmayan polad tel fırça ilə ( istifadə olunur) təmizlədiyinizi yalnız alüminium üçün və onu asetonla sildiyinizi yoxlayın.
'Yığılmış Dimes' görünüşü əslində qaynağın daha güclü olduğunu bildirirmi?
Mütləq deyil, lakin güclü göstəricisidir prosesə nəzarətin .
Reallıq: Hamar, dalğalanmayan qaynaq da güclü ola bilsə də, 'yığılmış qəpiklər' nümunəsi qaynaqçının ardıcıl hərəkət sürətini və doldurucu metal əlavəsini saxladığını göstərir. Görünüşdəki ardıcıllıq, adətən, bütün birləşmə boyunca nüfuzetmə və metallurgiya xüsusiyyətlərində ardıcıllığa çevrilir.
Bu vebsayt kukilərdən və oxşar texnologiyalardan ('kukilər') istifadə edir. Razılığınızdan asılı olaraq, hansı məzmunun sizi maraqlandırdığını izləmək üçün analitik kukilərdən və marağa əsaslanan reklamı göstərmək üçün marketinq kukilərindən istifadə edəcək. Biz bu tədbirlər üçün üçüncü tərəf təminatçılarından istifadə edirik, onlar da məlumatları öz məqsədləri üçün istifadə edə bilərlər.
Siz 'Hamısını qəbul et' üzərinə klikləməklə və ya fərdi parametrlərinizi tətbiq etməklə razılığınızı verirsiniz. Daha sonra məlumatlarınız Aİ-dən kənar üçüncü ölkələrdə, məsələn, ABŞ kimi məlumatların müvafiq mühafizəsi səviyyəsinə malik olmayan və xüsusən də yerli hakimiyyət orqanları tərəfindən girişin effektiv şəkildə qarşısı alına bilməyən ölkələrdə emal oluna bilər. İstənilən vaxt razılığınızı dərhal ləğv edə bilərsiniz. 'Hamısını rədd et' üzərinə klikləsəniz, yalnız ciddi şəkildə lazım olan kukilərdən istifadə olunacaq.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių