У свеце вытворчасці металаў зварка TIG (вальфрам інэртным газам) — якую часта называюць аргонадугавой зваркай — з'яўляецца вяршыняй дакладнасці і эстэтычнай прыгажосці. У адрозненне ад іншых зварачных працэсаў, якія аддаюць прыярытэт хуткасці і наплавленню, TIG зварка вызначаецца кантролем, чысцінёй і візуальна ашаламляльнымі вынікамі, якія яна дае. Для галін прамысловасці, пачынаючы ад аэракасмічнай і заканчваючы высакакласнай харчовай прамысловасцю, візуальная якасць зварнога шва з'яўляецца не проста прадметам гонару; гэта найважнейшы паказчык цэласнасці структуры і металургічнай чысціні.
Гэта кіраўніцтва глыбока паглыбляецца ў візуальныя характарыстыкі высакаякаснай зваркі TIG , даследуючы, як тыпы матэрыялаў, газавая абарона і тэхніка аператара збліжаюцца для стварэння ідэальнага зварнога шва.
Эстэтыка трываласці: чаму візуальная якасць мае значэнне ў TIG зварцы
Візуальны агляд - гэта першая лінія абароны ў кантролі якасці. У Argon Arc Welding з'яўленне шарыка распавядае пра гісторыю тэрмічнага злучэння. «Ідэальны» зварны шво - гэта больш, чым проста прамая лінія; гэта сведчыць аб здольнасці зваршчыка збалансаваць паступленне цяпла з даданнем прысадачнага металу, захоўваючы пры гэтым некрануты шчыт інэртнага газу.
Феномен 'складзеных капеек'.
Найбольш знакавай візуальнай рысай TIG зваркі з'яўляецца выгляд 'складаных капейкаў'. Гэта адносіцца да раўнамернай, перакрываючайся рабізны, якая ствараецца рытмічным апусканнем прысадкавага стрыжня ў зварачную ванну. Пастаяннасць у гэтых рабізнах паказвае на ўстойлівую хуткасць руху і засвоены 'імпульс' пры ручной падачы, што забяспечвае раўнамернае пранікненне ва ўсім суставе.
Цеплавыя адценні і афарбоўка
Для такіх матэрыялаў, як нержавеючая сталь і тытан, колер зварнога шва і зоны тэрмічнага ўздзеяння (HAZ) з'яўляюцца асноўным паказчыкам пакрыцця газам. Хоць вясёлка колераў можа выглядаць прывабна, насамрэч яна адлюстроўвае розныя ўзроўні акіслення. Дасягненне 'саламянага' або 'хромаванага' пакрыцця азначае аптымальную абарону, у той час як глыбокі сіні або фіялетавы колер сведчыць аб больш высокіх тэмпературах або лёгкай турбулентнасці газу.
Зварка нержавеючай сталі TIG : майстэрства вясёлкі
Нержавеючая сталь, бадай, самы распаўсюджаны матэрыял, які асацыюецца з высокай якасцю Аргонадуговая зварка . З-за нізкай цеплаправоднасці і высокай адчувальнасці да кіслароду візуальныя вынікі на нержавеючай сталі моцна залежаць ад здольнасці зваршчыка кіраваць «лужынай».
Дасягненне сярэбранага і залатога стандарту
Пры зварцы нержавеючай сталі 304 або 316 мэта часта складаецца ў тым, каб колер шва быў як мага бліжэй да колеру асноўнага металу. Сярэбраная або светла-залацістая пацерка паказвае на тое, што экран ад аргону заставаўся непашкоджаным, пакуль метал не астыў ніжэй за рэакцыйную тэмпературу. Гэта дасягаецца за кошт правільных налад CFM (кубічных футаў у гадзіну) і выкарыстання вялікіх газавых лінзаў для забеспячэння ламінарнага патоку аргону.
Кіраванне зонай цеплавога ўздзеяння (HAZ)
Прафесійны TIG зварны шво павінен мець вузкую ЗТВ. Калі каляровыя палосы цягнуцца далёка ад зварнога шва, гэта паказвае на празмернае награванне. Гэта можа прывесці да 'выпадзення карбіду', што пагаршае каразійную ўстойлівасць нержавеючай сталі. Візуальная дасканаласць тут непасрэдна азначае функцыянальную даўгавечнасць.
Алюміній TIG Зварка: пошук чыстага шарыка
Алюміній прадстаўляе зусім іншы візуальны выклік. Паколькі алюміній утварае цяжкі аксідны пласт, які плавіцца пры значна больш высокай тэмпературы, чым асноўны метал, «ачышчальнае дзеянне» дугі пераменнага току бачна ў канчатковым выніку.
The Etched Zone (ачыстка)
Высакаякасны алюмініевы шво TIG будзе акружаны тонкай матавай палоскай па абодва бакі ад борта. Гэта 'вытраўленая' вобласць, дзе катодная ачыстка дугі выдаліла аксід алюмінія. Аднастайная, чыстая вытраўленая зона з'яўляецца прыкметай добра збалансаванай частаты пераменнага току і чыстага матэрыялу асновы.
Профіль шарыкаў і Wet-Out
Алюміній хутка астывае. Прафесійны вынік паказвае шарык, які добра 'ўвайшоў' у пальцы сустава, але не занадта выпуклы. Калі рабізна занадта рэзкая або пацерка выглядае «вяровачнай», гэта сведчыць аб тым, што сіла току была занадта нізкай або хуткасць руху была занадта высокай для таўшчыні матэрыялу.
Кароткі тэхнічны даведнік: TIG Параметры зваркі па матэрыялах
Для дасягнення прафесійных вынікаў, якія абмяркоўваюцца ў гэтым кіраўніцтве, неабходна супаставіць налады машыны з канкрэтнымі ўласцівасцямі металу. Выкарыстоўвайце гэтую табліцу ў якасці адпраўной кропкі для вашага наступнага праекта.
Тып матэрыялу
Тып току (палярнасць)
Геаметрыя вальфрамавага наканечніка
Ахоўны газ Паток (CFH / LPM)
Рэкамендаваны Вальфрамавы электрод
Нержавеючая сталь
D CE N (DC-)
Вострая кропка (30-60°)
15-20 CFH / 7-10 LPM
2% Lanthanated (сіні)
Алюміній
Пераменны ток (пераменны)
Шарык або злёгку ўсечаны
20-25 CFH / 10-12 LPM
Чысты (зялёны) або цырконіевы
Тытан
D CE N (DC-)
Вельмі востры (доўгі канус)
25-30 CFH (выкарыстоўвайце задні шчыт)
2% лантанат або торыят
Мяккая сталь
D CE N (DC-)
Вастрыца
15-18 CFH / 7-9 LPM
2% торый (чырвоны)
Медныя сплавы
D CE N (DC-)
Вастрыца
20-25 CFH
2% Lanthanated
Заўвага: Гэтыя значэнні адносяцца да стандартнай таўшчыні (прыблізна 3 мм). Заўсёды рэгулюйце сілу току ў залежнасці ад канкрэтнай канфігурацыі сустава і хуткасці руху.
Тэхнічныя фактары, якія вызначаюць візуальны поспех
Дасягненне вынікаў, паказаных у прафесійных галерэях, патрабуе майстэрства некалькіх тэхнічных зменных. Пры аргонадугавой зварцы кожная рэгуляванне апарата візуальна адлюстроўваецца на зварным шве.
Роля Газавая лінза
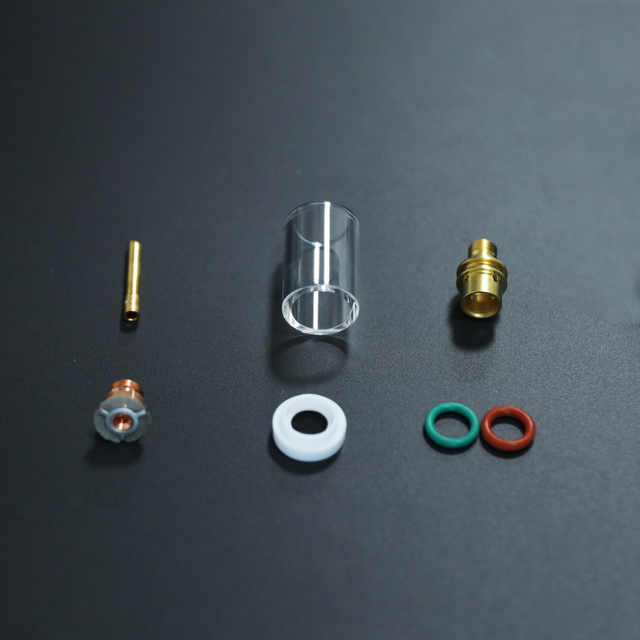
Адным з 'сакрэтаў' самых чыстых TIG пацерак з'яўляецца газавая лінза. У адрозненне ад стандартнага корпуса цангі, газавая лінза выкарыстоўвае шэраг дробных сетак для выраўноўвання патоку аргону. Візуальна гэта прыводзіць да значна больш выразнай зварачнай ванны і магчымасці далейшага пашырэння вальфраму для лепшай бачнасці ў шчыльных злучэннях без страты газавага пакрыцця.
Налады пульса і іх візуальны ўплыў
Сучасныя крыніцы харчавання TIG дазваляюць высакахуткасныя імпульсы. Візуальна пульсацыя звужае дугу, ствараючы больш вузкі борцік і больш выразны ўзор рабізны. Гэта асабліва карысна для тонкіх матэрыялаў, дзе кантроль цяпла мае першараднае значэнне для прадухілення дэфармацыі або прагарання.
Геаметрыя вальфраму і прэп
Форма вальфрамавага электрода вызначае форму конусу дугі. Востры канец стварае вузкую, глыбока пранікальную дугу, а больш тупы канец распаўсюджвае цяпло. Для візуальнай паслядоўнасці сляды памолу на вальфраме павінны праходзіць уздоўж; папярочнае шліфаванне выклікае блуканне дугі, што прыводзіць да зубчастых, няроўных швоў.
Выяўленне і выпраўленне дэфектаў зроку
Нават візуальна «добры» зварны шво можа мець схаваныя недахопы. Разуменне таго, як выглядае дрэнны зварны шв, вельмі важна для дасягнення наступнага ўзроўню майстэрства.
Сітаватасць: ціхі забойца прыгажосці
Сітаватасць выглядае ў выглядзе невялікіх адтулін або ямак на паверхні або ўнутры шарыка. Звычайна гэта выклікана атмасферным забруджваннем - часта ветрам, які здзімае аргонавы экран, або ўцечкай у лініях факела. Візуальна сітаватасць робіць зварны шво «брудным» і шэрым, што сведчыць аб поўнай адсутнасці структурнай цэласнасці.
Падрэз і нахлест
Падрэз - гэта канаўка, расплаўленая ў асноўным метале на насе зварнога шва, якая не запоўнена прысадачным металам. Гэта стварае рост напружання. Нахлест (або 'халодны нахлест') - гэта супрацьлегласць, калі зварны метал кладзецца на асноўны метал без плаўлення. Абодва з'яўляюцца прыкметамі няправільнага вугла факела або няправільнай хуткасці руху.
Прэзентацыя пасля зваркі: за дугой
Прафесійны TIG зварачны паказ не заканчваецца, калі дуга спыняецца. Тое, як з вырабам абыходзяцца пасля, спрыяе яго якасці «выставачнай залы».
Важнасць зваротнага ачышчэння
Для зваркі труб візуальная якасць ўнутры трубы гэтак жа важная, як і звонку. 'Засахаривание' (акісленне на адваротным баку) - звычайная няўдача. Выкарыстанне зваротнай прадуўкі аргонам гарантуе, што ўнутраная частка зварнога шва такая ж гладкая і чыстая, як і верхняя, што жыццёва важна для санітарных прымянення або прымянення пад высокім ціскам.
Хімічная чыстка супраць механічнай паліроўкі
Каб захаваць натуральную прыгажосць зварнога шва TIG , многія спецыялісты выкарыстоўваюць электрахімічную ачыстку, а не шліфоўку. Гэта выдаляе цеплавы адценне, пакідаючы некранутым далікатны ўзор рабізны, падкрэсліваючы майстэрства, задзейнічанае ў працэсе зваркі.
Выснова: подпіс майстра
Аргонадугавая зварка - гэта больш, чым працэс злучэння; гэта знак якасці. Калі кліент або інспектар глядзіць на a TIG weld , яны шукаюць сіметрыі, паслядоўнасці і чысціні. Асвойваючы зменныя патоку газу, кіравання цяплом і спецыфічных метадаў матэрыялаў, вытворцы могуць даць вынікі, якія з'яўляюцца не толькі структурна надзейнымі, але і незвычайнымі візуальна.
Калі вы працягваеце ўдасканальваць працэс зваркі TIG , памятайце, што кожная пацерка - гэта адлюстраванне вашай увагі да дэталяў. Няхай гэта будзе срэбны бляск злучэння з нержавеючай сталі або матавае ачышчальнае дзеянне на цяжкай алюмініевай пласціне, візуальная дасканаласць TIG зваркі з'яўляецца найвышэйшай адметнай рысай прафесійнай працы.
TIG Пытанні і адказы па зварцы: пошук і выпраўленне непаладак прафесійных вынікаў
Ніжэй прыведзены найбольш часта задаваныя пытанні адносна візуальнай і структурнай якасці аргонадугавой зваркі. Разуменне гэтых агульных 'болевых кропак' дапаможа вам ліквідаваць непаладкі ў вашым працэсе і палепшыць паслядоўнасць.
Чаму мая зварка TIG становіцца чорнай або цёмна-шэрай, а не серабрыстай?
Гэта найбольш распаўсюджаны візуальны дэфект пры зварцы TIG , вядомы як акісленне . Гэта адбываецца, калі гарачы метал шва ўступае ў рэакцыю з кіслародам у паветры, перш чым ён дастаткова астыў.
Выпраўленне: павялічце час пасля патоку (газ, які цячэ пасля спынення дугі). Таксама праверце наяўнасць уцечак газу ў лініях гарэлкі і пераканайцеся, што вы выкарыстоўваеце газавую лінзу для лепшага ламінарнага пакрыцця. Калі метал «згарэў» на ўсім працягу, магчыма, вы выкарыстоўваеце занадта вялікую сілу току або рухаецеся занадта павольна.
Якія перавагі выкарыстання высокачашчыннага ( HF ) імпульсу TIG ?
Імпульс TIG дазваляе машыне пераключацца паміж высокім пікавым токам і меншым фонавым токам.
Візуальная перавага: гэта стварае вельмі выразны, выразны ўзор рабізны ('капейкі') і звужае дугу, робячы пацерку больш вузкай.
Тэхнічная перавага: гэта значна зніжае агульную цеплаўдачу, што вельмі важна для прадухілення дэфармацыі тонкіх матэрыялаў і захавання ўстойлівасці да карозіі нержавеючай сталі.
Калі я павінен перайсці са стандартнага корпуса цангі на Газавая лінза ?
Вы павінны выкарыстоўваць газавыя лінзы кожны раз, калі вам патрэбна максімальна высокая якасць зроку.
Прычына: стандартны корпус цангі стварае турбулентны паток газу, які можа ўцягнуць атмасфернае паветра. Газавая лінза выкарыстоўвае тонкія экраны для стварэння 'ламінарнага' (плыўнага) патоку. Гэта дазваляе выцягнуць вальфрамавы электрод далей ад кубка для лепшай бачнасці, захоўваючы пры гэтым ідэальны аргонавы экран.
Чаму я атрымліваю «перац» (чорныя плямы) у маёй алюмініевай зварачнай ванне?
Звычайна гэта адбываецца з-за заражэння . Алюміній вельмі адчувальны да бруду, тлушчу і ўласнага пласта аксіду.
Выпраўленне: пераканайцеся, што вы правільна выкарыстоўваеце 'AC Balance', каб забяспечыць дастатковую ачыстку. Таксама пераканайцеся, што вы ачысцілі асноўны метал спецыяльнай драцяной шчоткай з нержавеючай сталі (выкарыстоўваецца толькі для алюмінія) і працерлі яго ацэтонам перад зваркай.
Ці азначае, што зварны шво мацней?
Неабавязкова, але гэта моцны паказчык кантролю над працэсам.
Рэальнасць: у той час як гладкі зварны шво без рабізны таксама можа быць трывалым, узор «накладзеных капейкамі» паказвае, што зваршчык падтрымліваў стабільную хуткасць ходу і дабаўленне прысадачнага металу. Сталасць вонкавага выгляду звычайна азначае стабільнасць пранікнення і металургічных уласцівасцей па ўсім злучэнні.
Гэты вэб-сайт выкарыстоўвае кукі і падобныя тэхналогіі ('кукі'). З вашай згоды будзем выкарыстоўваць аналітычныя файлы cookie для адсочвання таго, які кантэнт вас цікавіць, і маркетынгавыя файлы cookie для паказу рэкламы на аснове інтарэсаў. Для гэтых мер мы выкарыстоўваем старонніх пастаўшчыкоў, якія таксама могуць выкарыстоўваць дадзеныя ў сваіх мэтах.
Вы даяце сваю згоду, націснуўшы 'Прыняць усе' або прымяніўшы свае індывідуальныя налады. Затым вашы даныя могуць таксама апрацоўвацца ў трэціх краінах за межамі ЕС, такіх як ЗША, якія не маюць адпаведнага ўзроўню абароны даных і дзе, у прыватнасці, доступ мясцовых уладаў не можа быць эфектыўна прадухілены. Вы можаце адклікаць сваю згоду з неадкладным уступленнем у сілу ў любы час. Калі вы націснеце 'Адхіліць усе', будуць выкарыстоўвацца толькі неабходныя файлы cookie.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių